中古岡本CNC平面研削盤の価格と着地コスト 2026
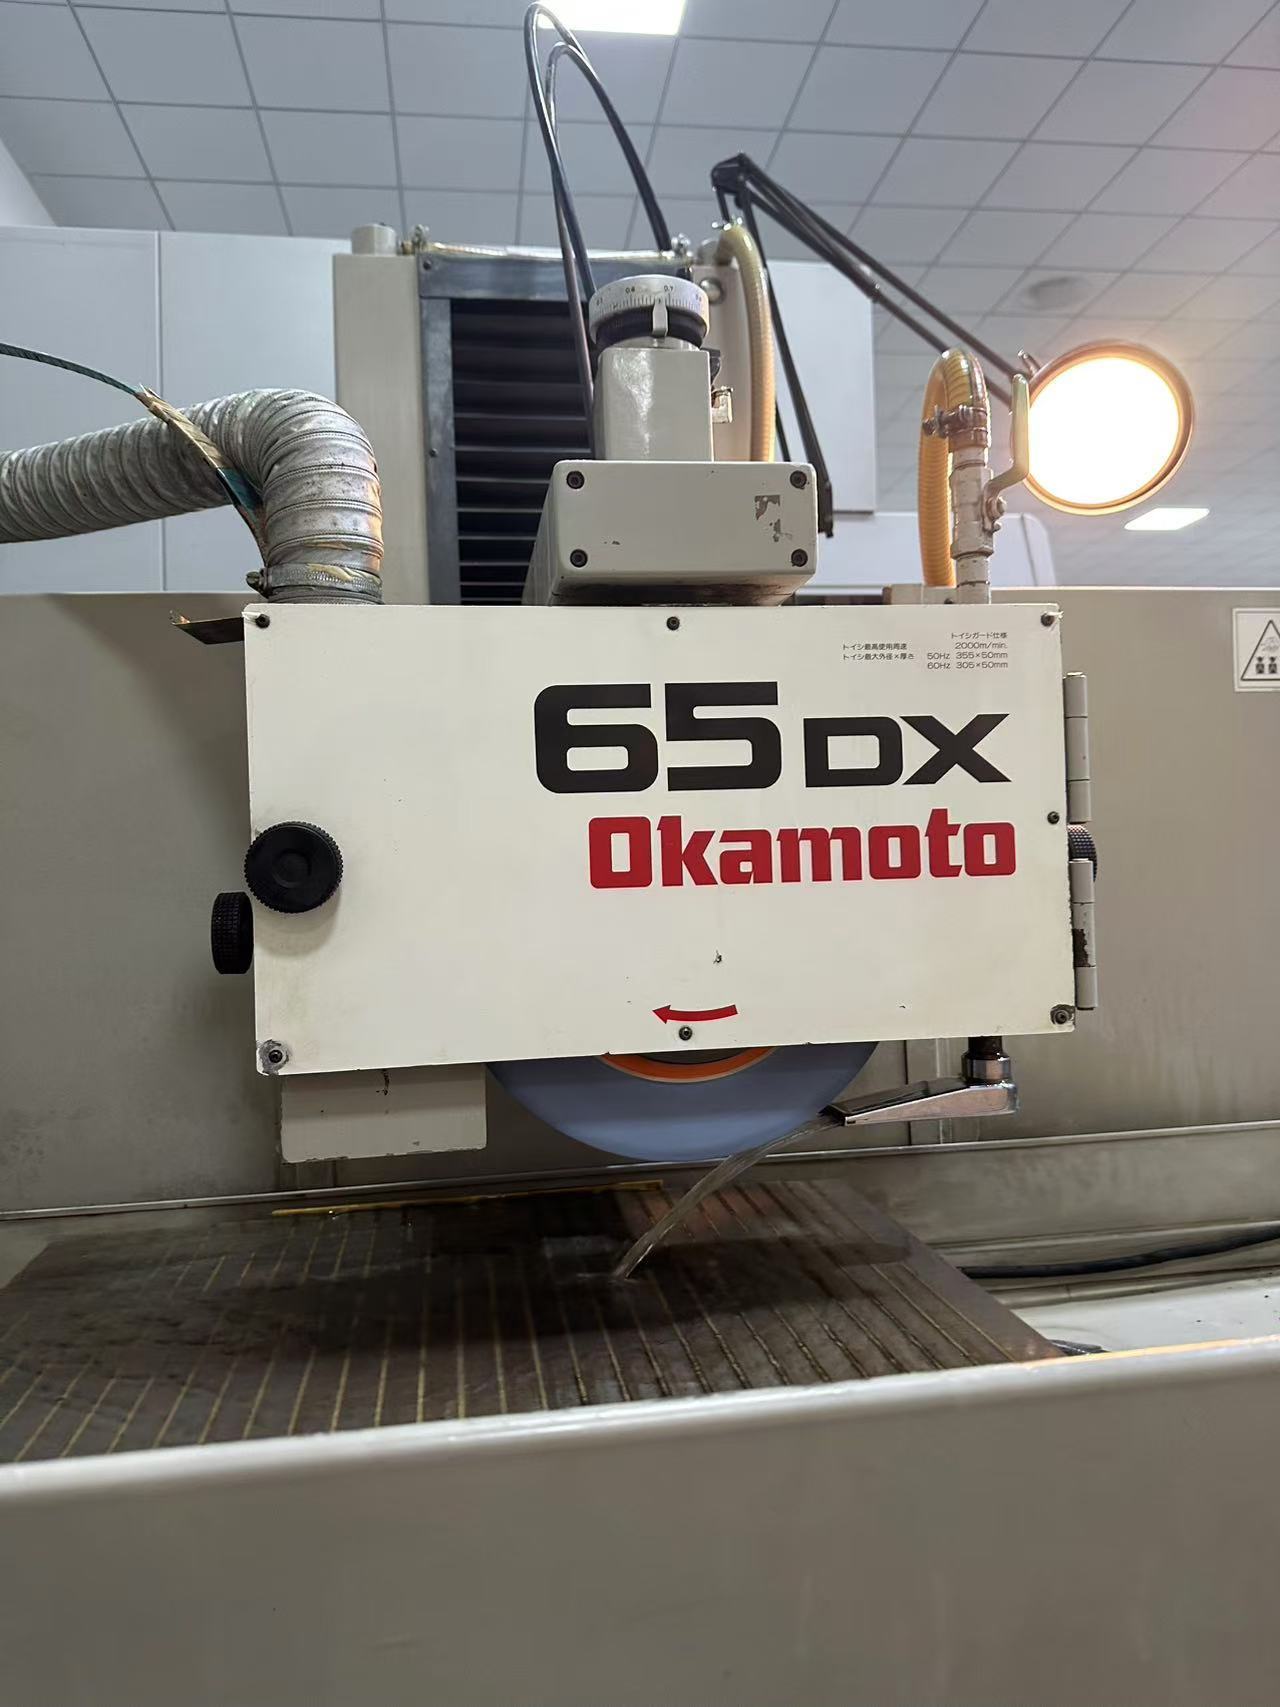
現在の在庫にある中古の岡本平面研削盤6台では、提示価格はFOB日本で83,529ドルから630,000ドルに及んだが、その価格差はテーブルサイズではほとんど説明できない。650×500 mmのPSG65DXは83,529ドルだったのに対し、より小型の600×400 mmのPSG64GXは312,264ドルだった。
中古の日本製CNCブランド比較:ヤスダ vs マキノ vs オカモト — 精度の強みと用途ガイド
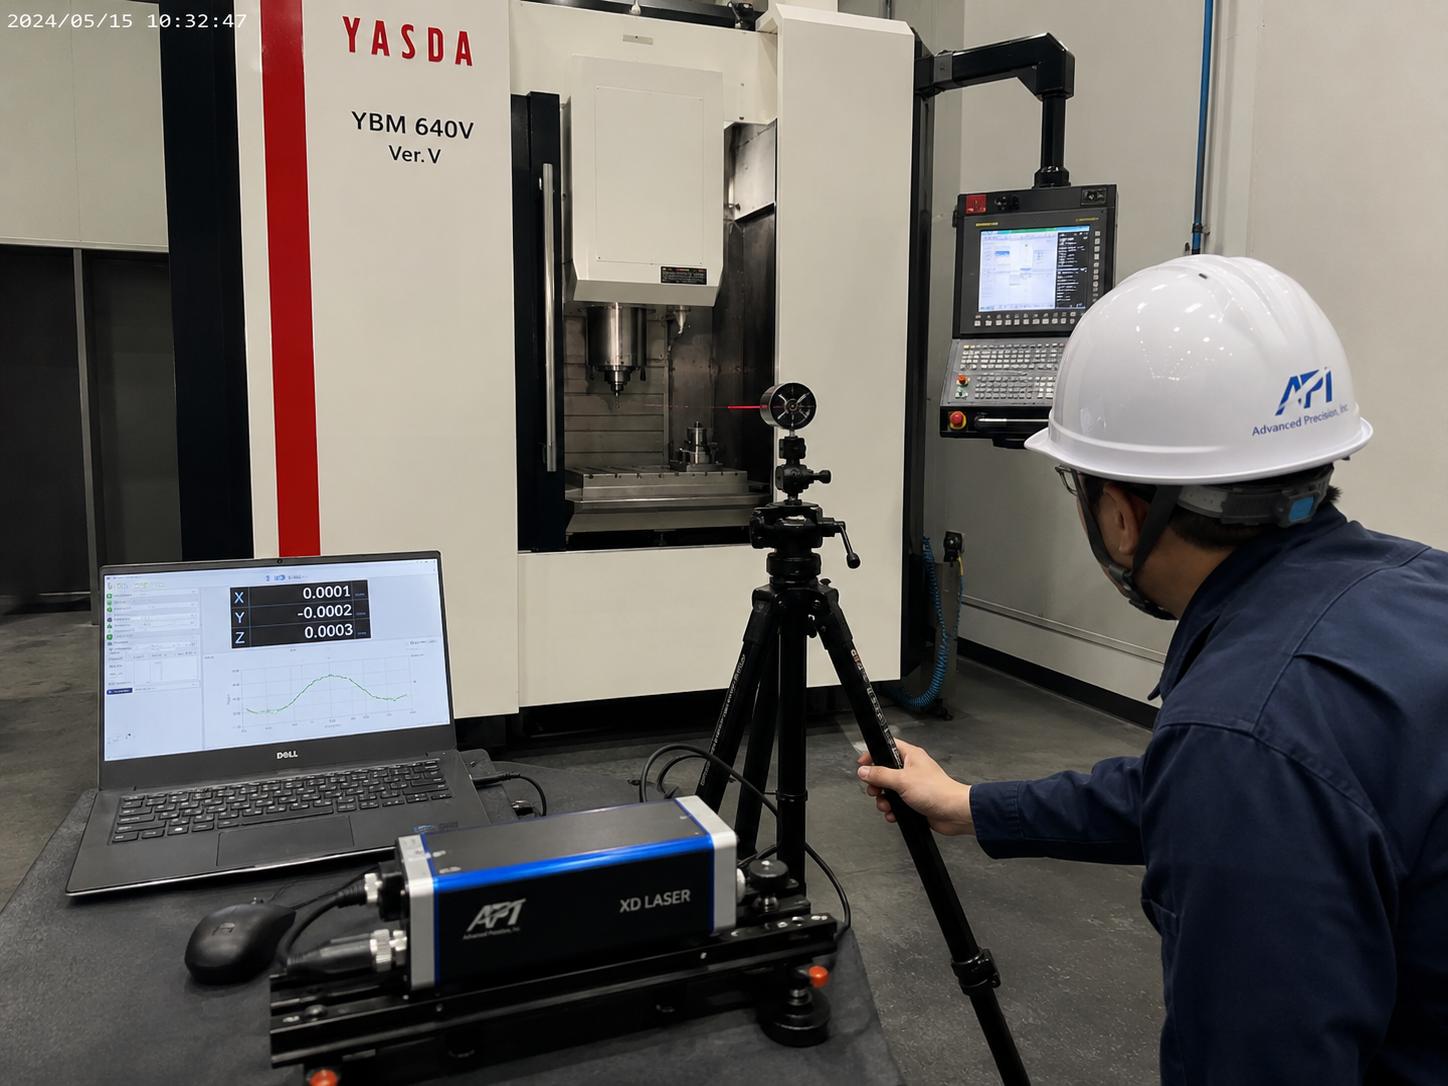
日本のCNCブランドは中古市場における精度ピラミッドの最上位を占めているが、ヤスダ、マキノ、オカモトは根本的に異なる技術アプローチを採り、異なる用途に応じている。ヤスダはジグボーラー系譜を代表する——金型・ダイス加工向けの超精密加工(ISO 230-2 位置決め精度 X/Y 1.5μm、Z 2.3μm)。マキノは金型および航空宇宙向けの高速高精度加工を代表する(業界推定位置決め精度 ±0.003~0.005mm、公開仕様なし)。オカモトは精密平面研削を代表する(平面度 ±0.001~0.003mm)。間違って選べば、不要な精度に60~100%の割増を払うか、部品に要求される公差を維持できない機械を買うことになる。本ガイドは、中古購入者の視点から、厳密な技術比較、中古市場の価格帯、機種選定フレームワークを提供する。ヒント:UsedUltraのブランドフィルターとカテゴリツールを使えば、ブランド、稼働時間、原産国別に現在の在庫を閲覧できる。
中古岡本平面研削盤ガイド:初めての購入者がそれを選ぶ理由
岡本工作機械製作所は、1926年創業の日本で最も歴史ある研削盤専業メーカーの一つであり、1935年に東京・銀座に本社を設立し、現在の本社は群馬県安中市にあります(東証:6125.T)。中古平面研削盤を初めて購入する人が岡本を選ぶ理由は3つあります。第1に、中古市場価格の40~60%でスイス製ブランドと競合する精度です(PSGシリーズは平面度±0.001~0.003mmを達成)。第2に、一般的に入手可能な制御システム(タッチパネルまたはファナック)を採用し、部品とサービスが独自ブランドのチャネルに縛られないことです。第3に耐久性です。中~高級モデルは油膜で浮上する静圧ガイドウェイを備え(15年間で精度劣化<0.001mm)、エントリーレベルのV-Vガイドウェイは焼入れされており、15~20年経過した機械でも信頼性を保ちます。ただし、自分のワークにどのモデルが合うのか、中古品検査で何を確認すべきなのかを知る必要があります。本ガイドでは、選択の枠組みをゼロから構築します。ヒント:UsedUltraのブランドフィルターを使い、設備タイプ「研削盤」、原産地JPで現在の岡本在庫を閲覧しましょう。
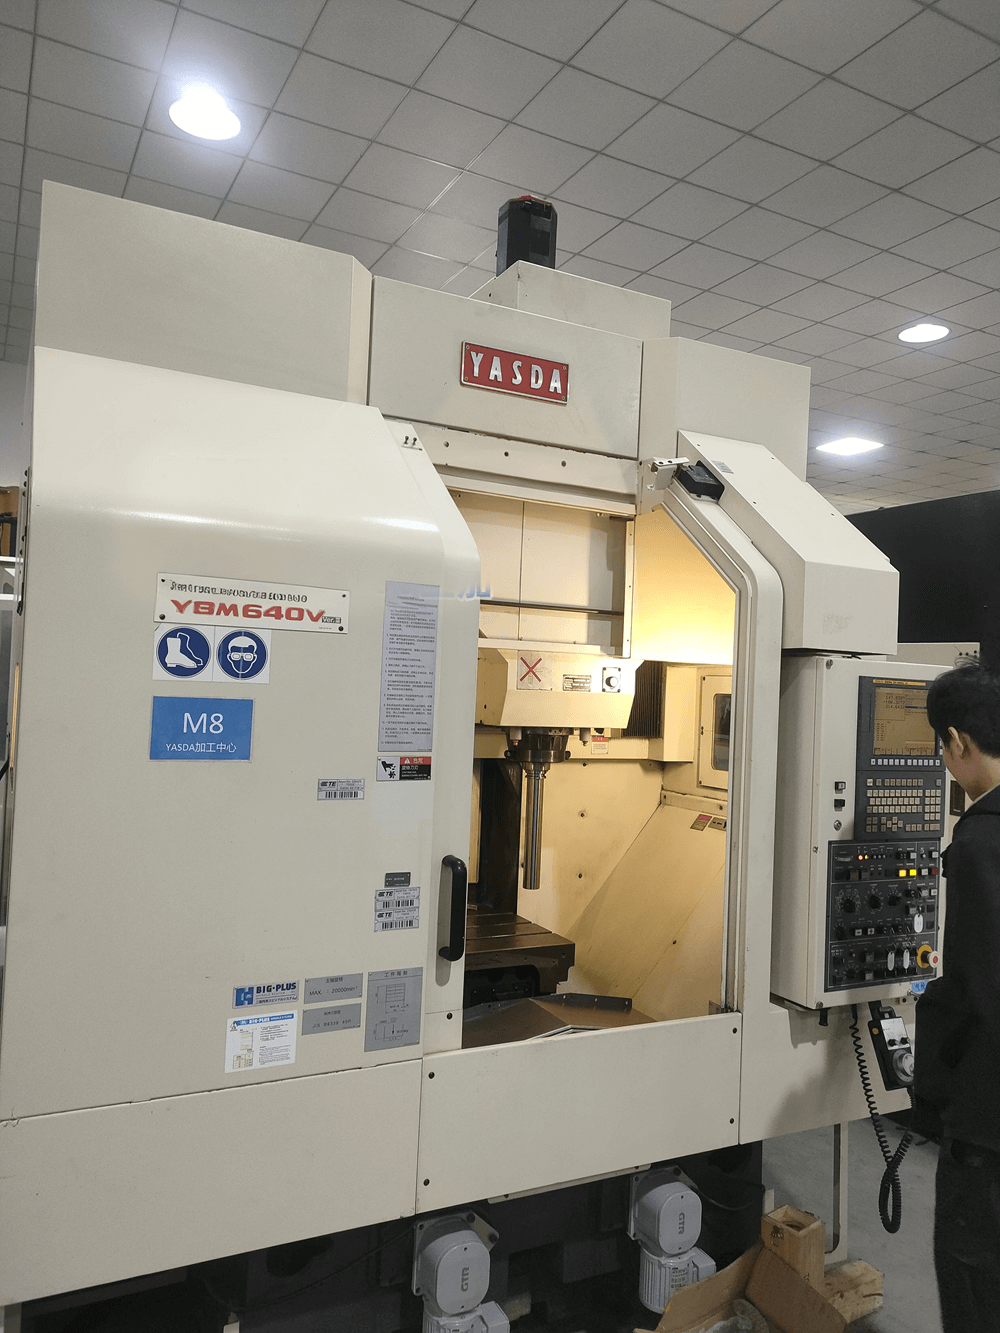
ヤスダ YBM-640V vs マキノ V33i:どちらの中古機を買うべきか?
ヤスダ YBM-640V とマキノ V33i は、中古市場で最も人気のある日本製縦型マシニングセンタの2機種ですが、根本的に異なる用途に対応します。ヤスダ YBM-640V はジグボーラー級の超精密加工機(ISO 230-2 位置決め精度 X/Y 1.5μm、Z 2.3μm)で、金型、ダイ、精密治具加工において絶対的な長期精度を実現するために作られており、中古市場価格は80,000~180,000ドルです。マキノ V33i は高速・高精度金型加工機(業界推定位置決め精度 ±0.003~0.005mm)で、金型・ダイ切削の生産性に最適化されており、中古価格は50,000~120,000ドルです。どちらを選ぶかは、次の3つの問いにかかっています。実際にどの程度の精度が必要ですか?どの材料を切削しますか?メンテナンス能力はどの程度ですか?本ガイドでは、仕様、価格、実際の運用コスト、検査チェックポイントの18項目にわたり両機を比較し、意思決定を支援します。ヒント:UsedUltra でブランドフィルターを使い、現在のヤスダとマキノの在庫を閲覧してください。
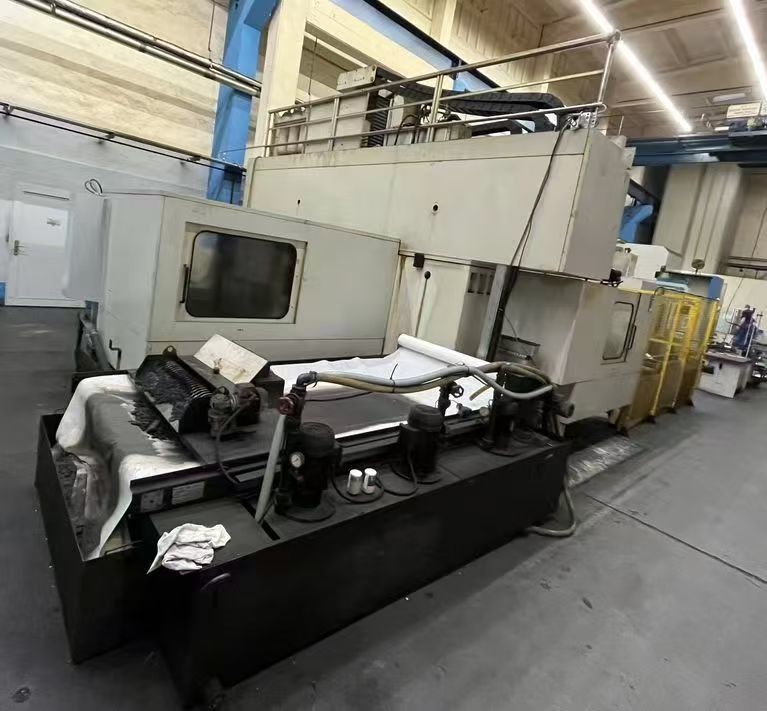
中古Favretto ME/U200 ガイドウェイ研削盤 仕様と精度
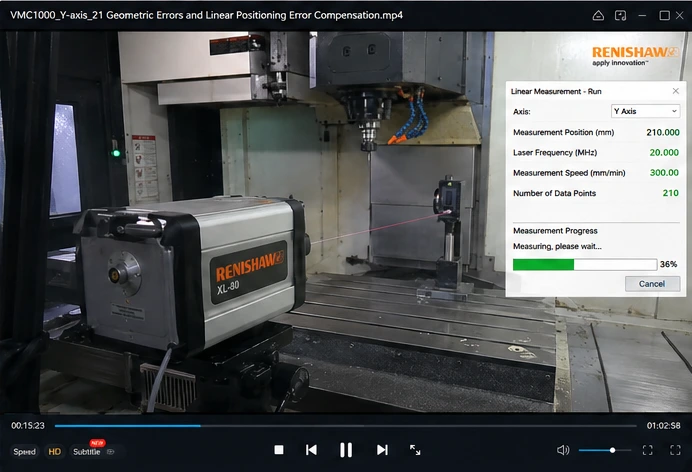
中古のFavretto ME/U200 CNCスライドウェイ研削盤は、大型工作機械のガイドウェイ再研削公差要件を満たすためのハードウェア基盤を備えている。4,000 × 1,000 mmテーブル(積載容量1,500 kg)、22 kW主軸モーター、508 mm砥石(1,200/2,800 rpm)、リニアスケール、円形エンコーダフィードバック付きB軸、Y/Z軸の最小送り0.001 mm。しかし、個々の中古機が実際に≤0.005 mm/mの真直度を証明できるかどうかは、摩耗状態と現場でのレーザー干渉計による受入試験によって決まり、銘板によるものではない。
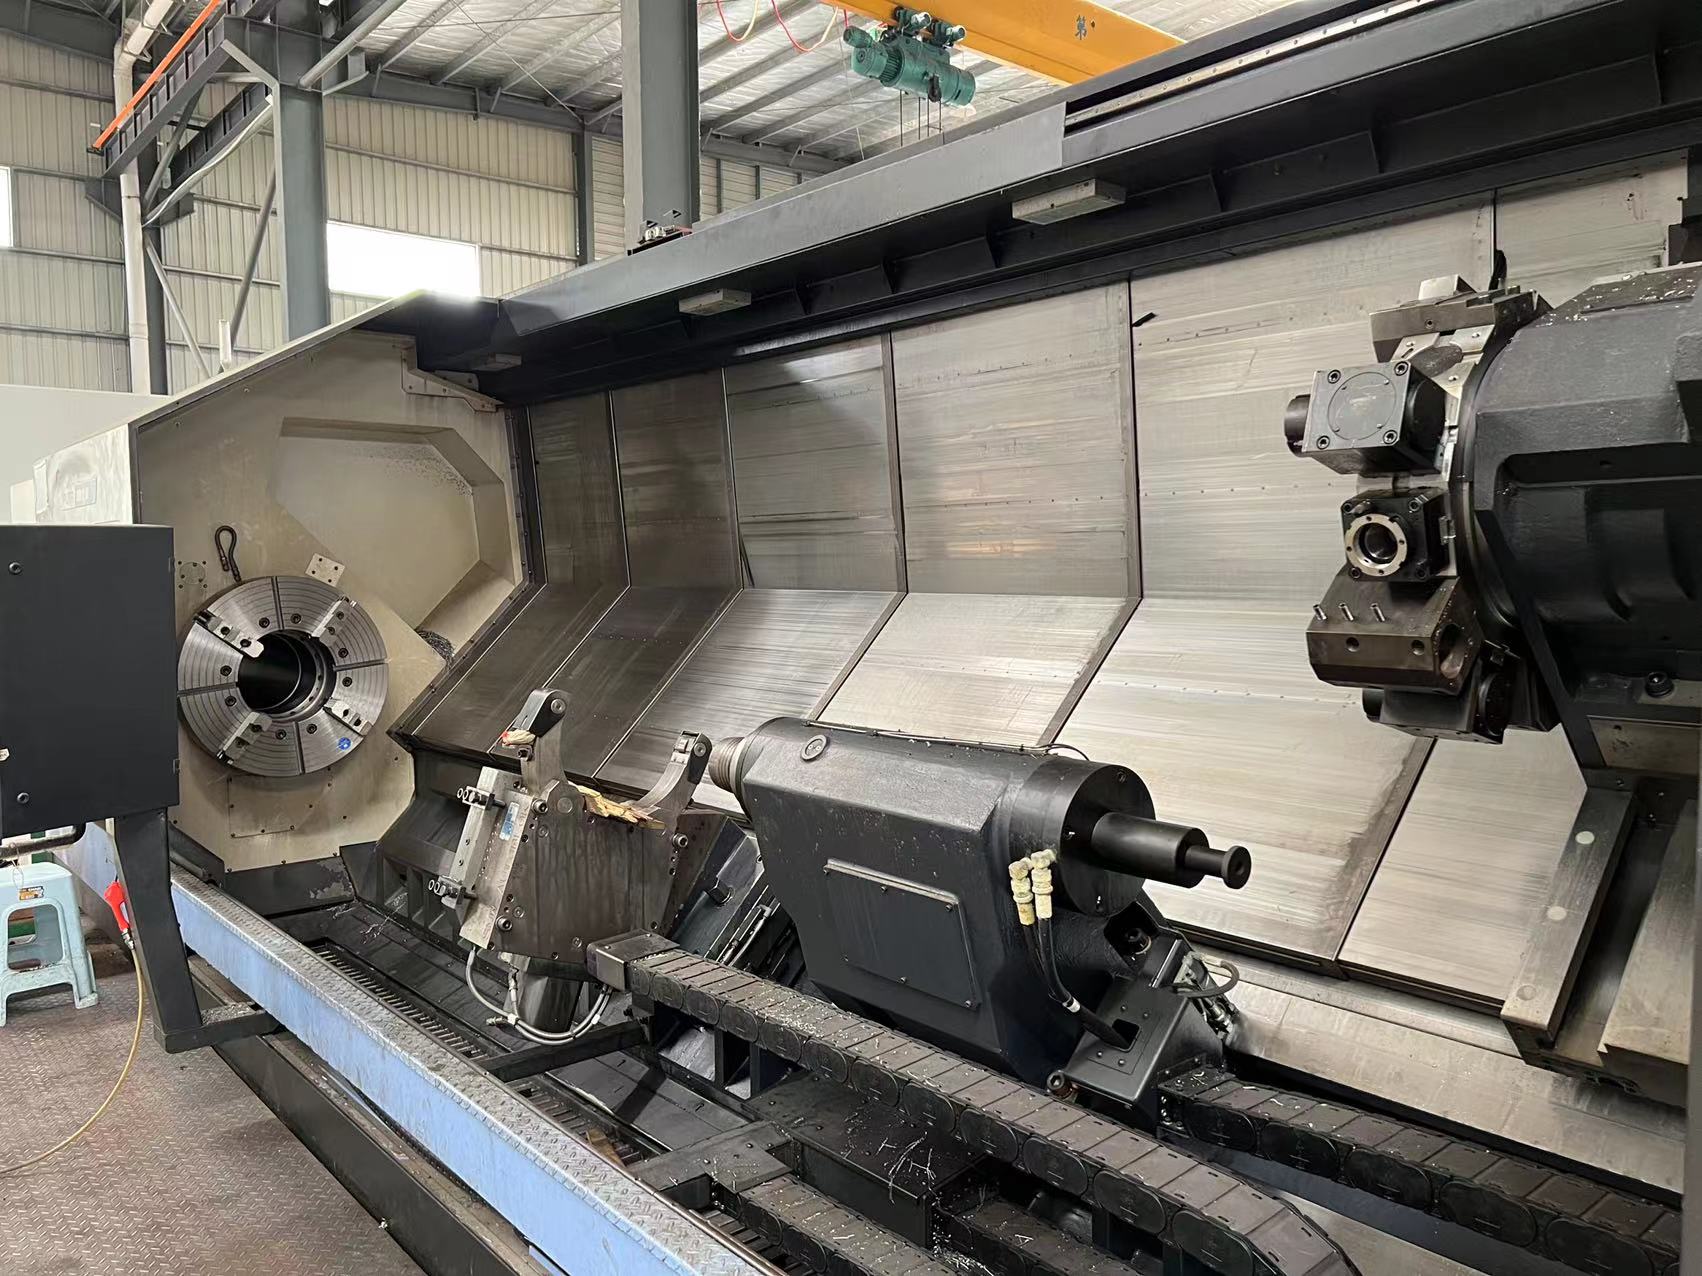
Doosan Lynx 220 加工パラメータ:鋼、アルミニウム、ステンレス鋼の切削速度、送り、切込み
Lynx 220(Fanuc制御、主軸4,500 rpm/11~15 kW、ローラ式リニアモーションガイドを備えた30°スラントベッド)では、まず3つの要素を設定する — 被削材別に切削速度Vcを確定し(炭素鋼180~250 m/min、アルミニウム合金300~500 m/min、304ステンレス鋼120~160 m/min)、次にG96の定周速制御とG50の主軸回転数クランプを用いて主軸回転数に換算する。送り速度は荒加工0.2~0.4 mm/rev、仕上げ加工0.1~0.15 mm/rev、切込み量は荒加工2~4 mm、仕上げ加工0.3~0.6 mm。振動とスプリングパスは、本質的には切削力による弾性たわみと再生びびりである。抑制優先順位:剛性 > 切削速度 > 送り > 切込み。
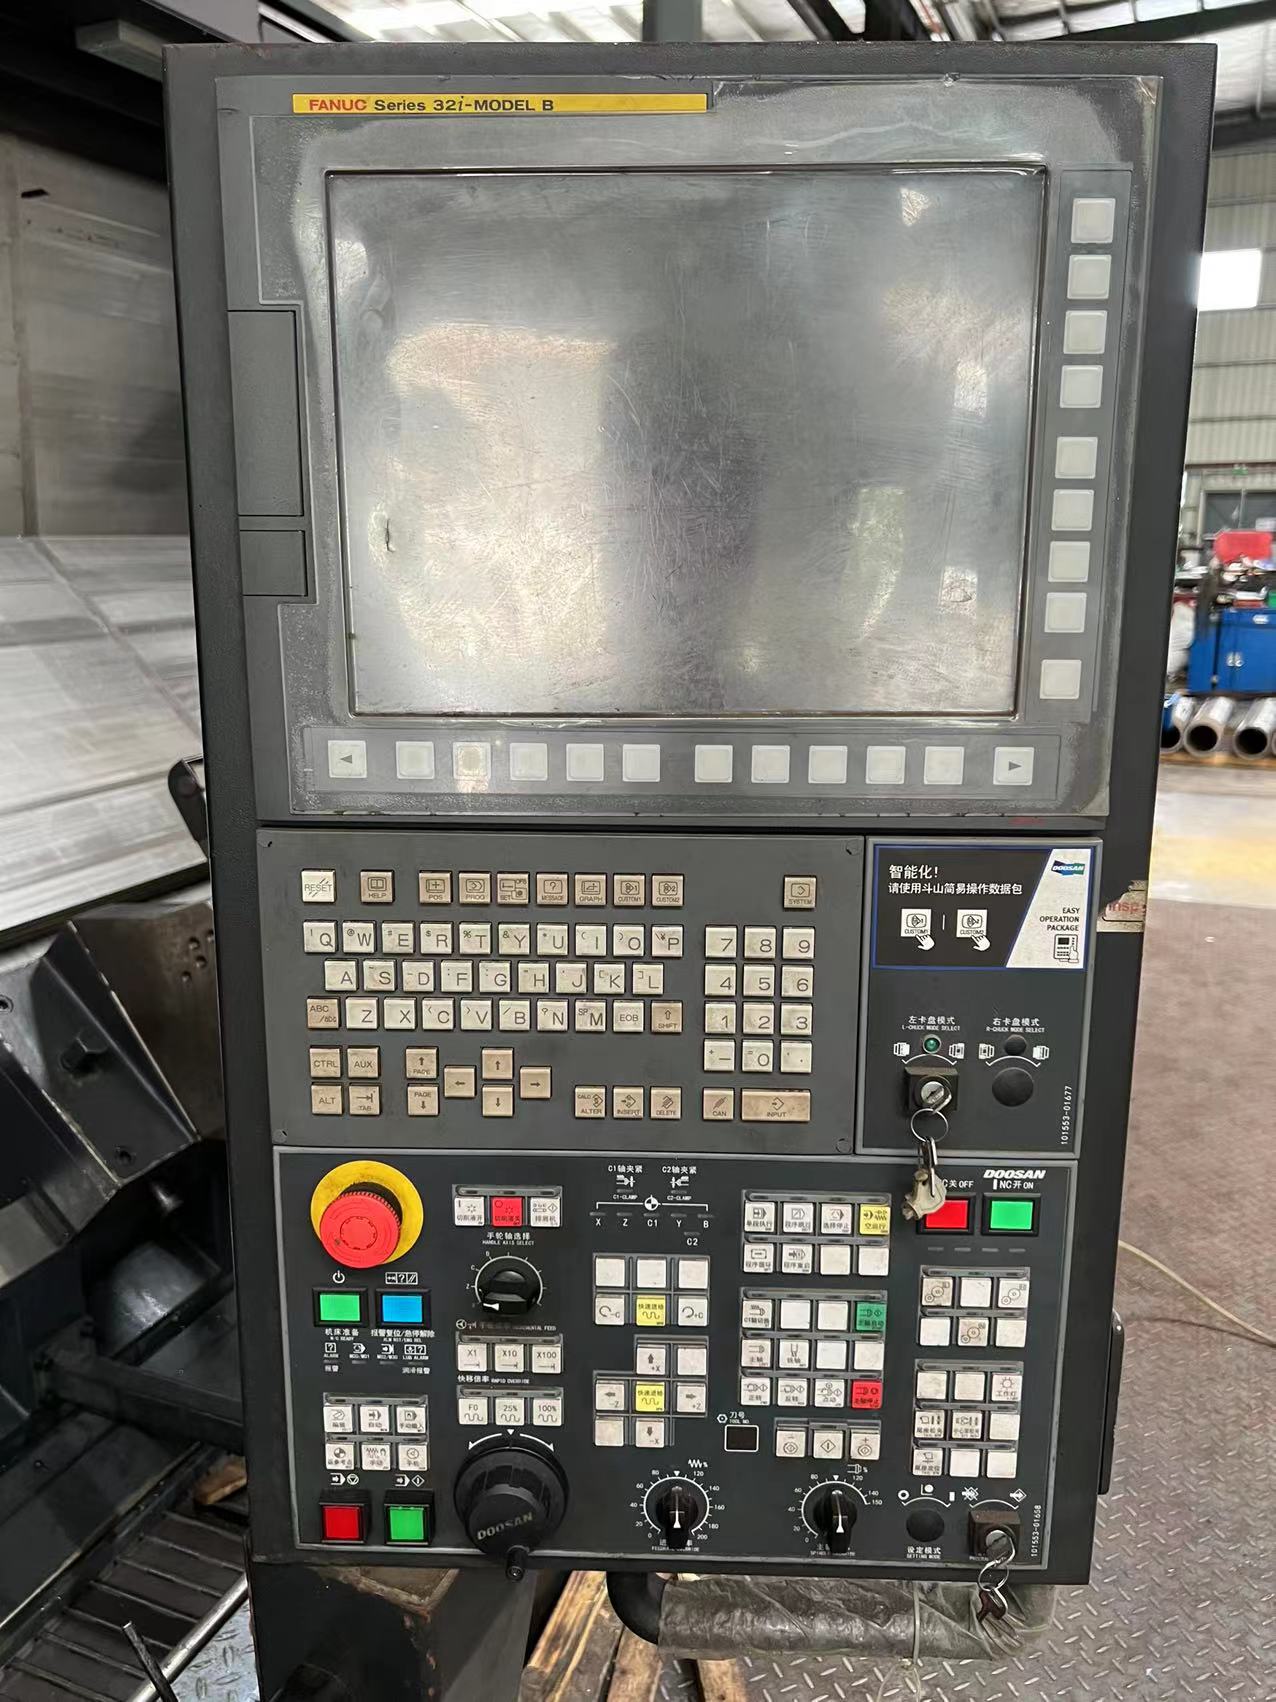
ドゥーサンCNC主軸速度とトルク:材料とプロセスに合わせる(DBC 130対応)
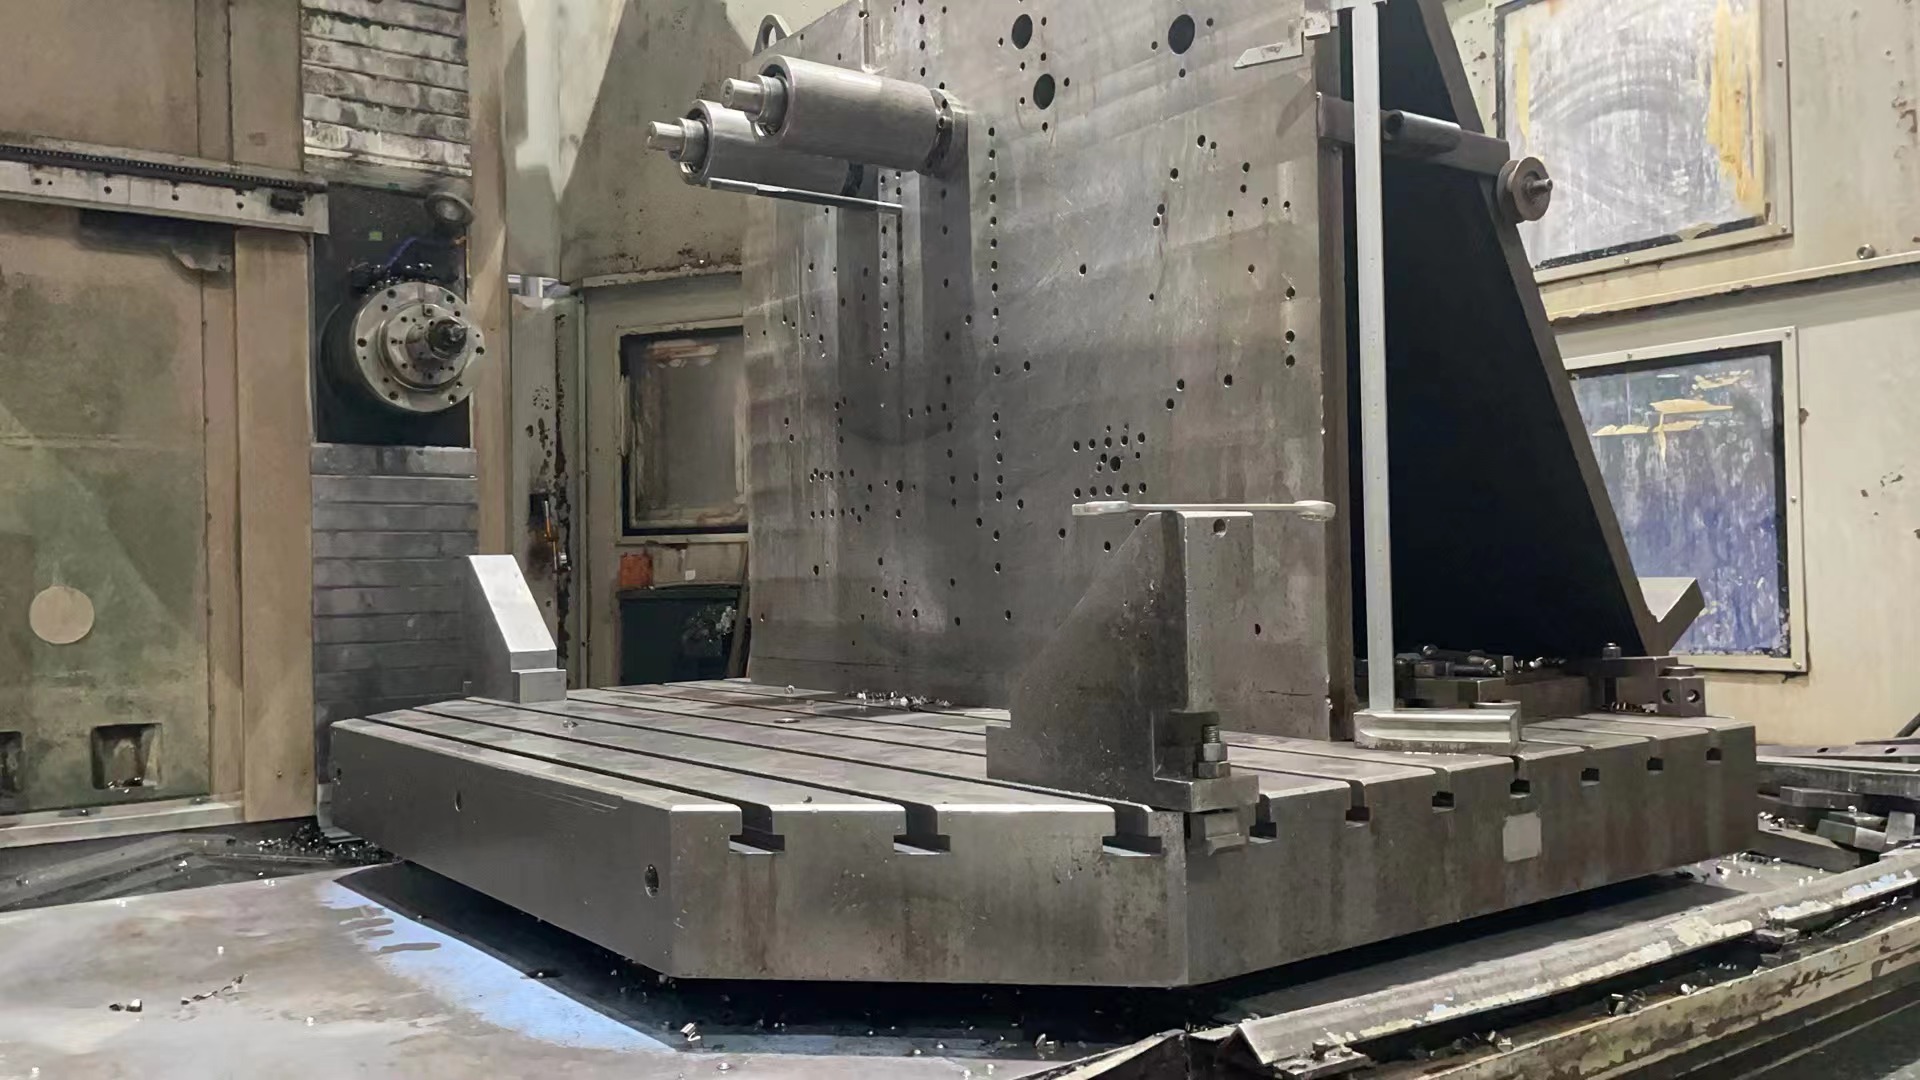
Doosanの工作機械選定は、最高主軸回転速度だけで止めるべきではない。アルミニウムのような軟質材料には、高速(12,000 rpm以上)のダイレクトドライブ主軸を選ぶ。鋼や鋳鉄には、8,000 rpmの高トルク主軸を選ぶ。難削材では、回転速度よりもトルクプラトーに頼る。大型鋳物や箱型ワークには、DBC 130のようなHBM(横中ぐり盤)を直接選ぶ。そのφ130 mmギヤード主軸は、2,500 rpmの上限下で大きな低速トルクを発揮し、そこでは低速の方が実際に優れている。選定の鍵は、切削速度の式とトルク-速度曲線にある。まず必要な切削動力を計算し、次に候補モデルが目標回転速度でトルクと動力に20%以上の余裕を確保できるか確認する。早送りはサイクルタイムに直接影響するため、多ステーション・長ストローク加工では36 m/min以上を優先する。
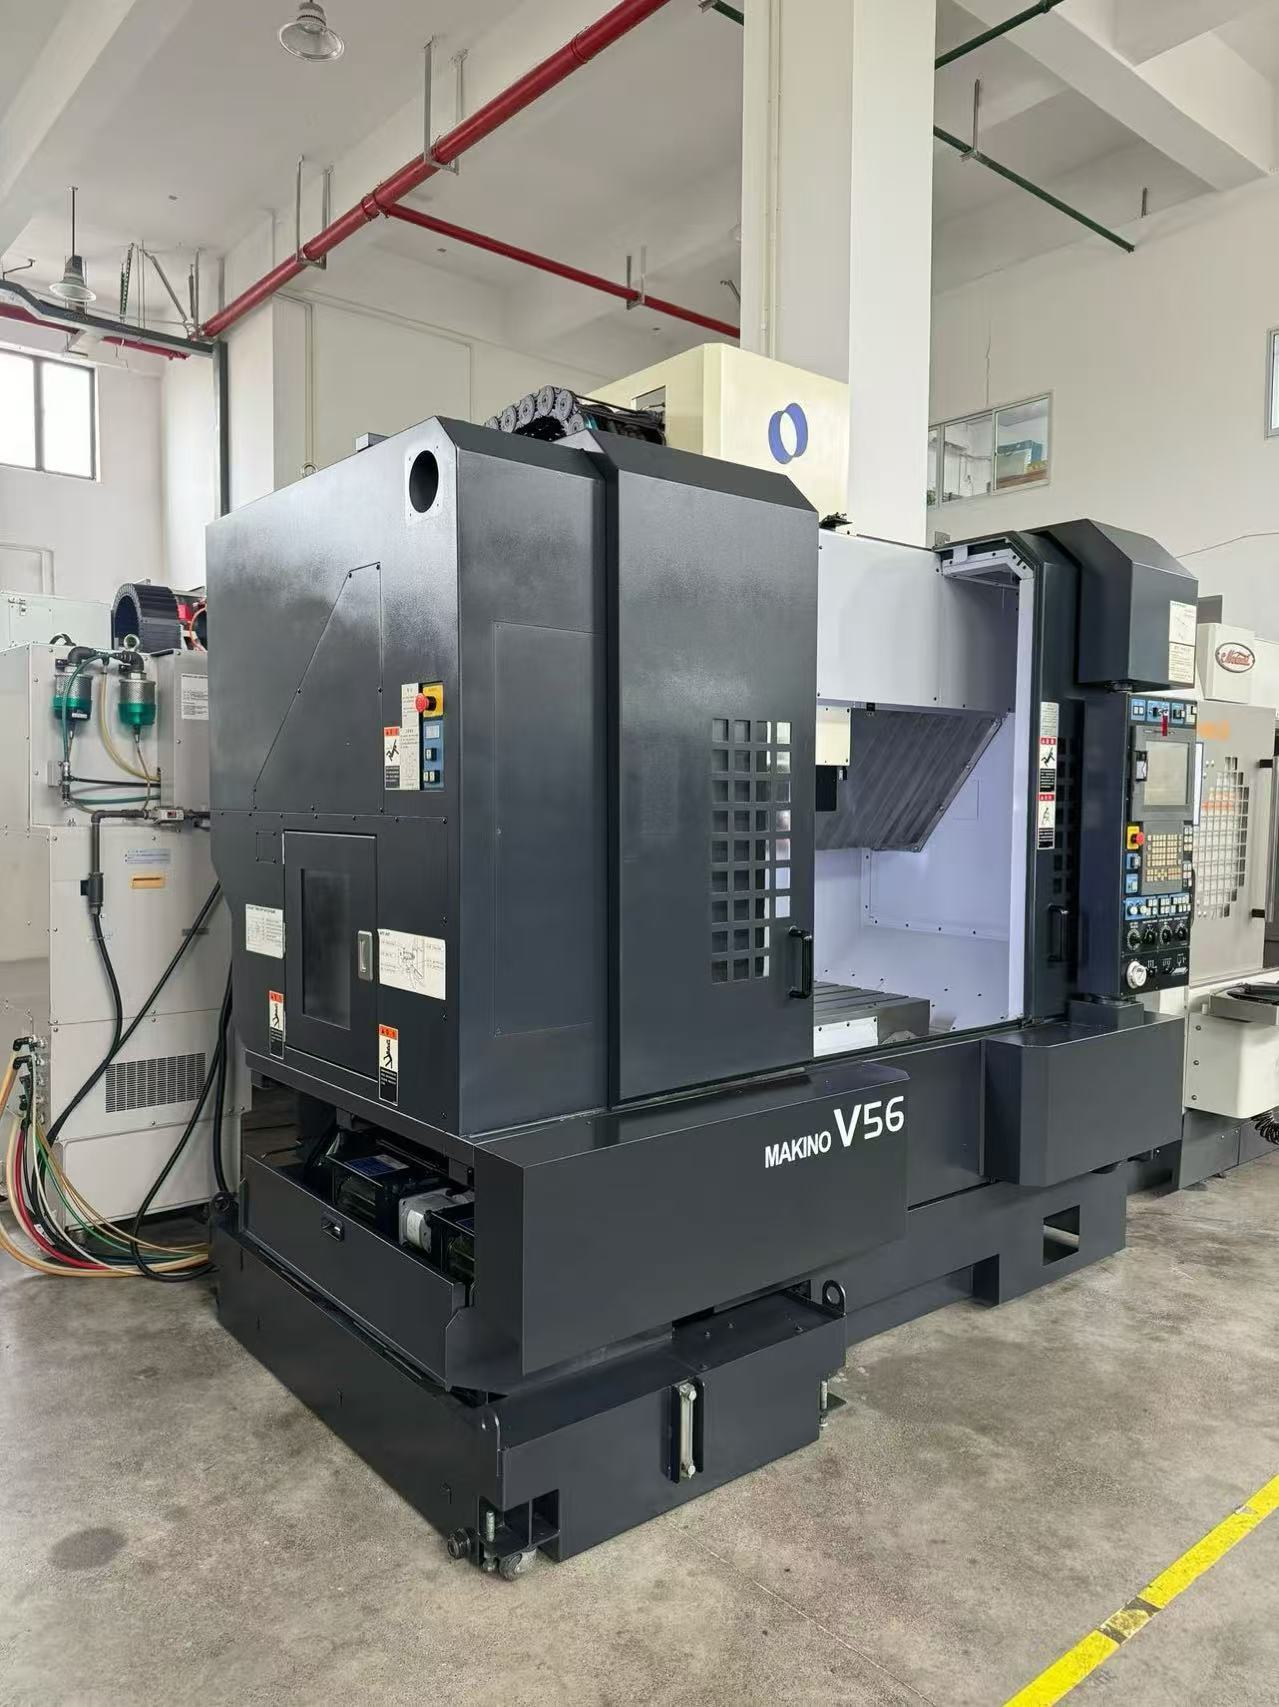
中古マキノCNC V56/V99:新品機械との精度比較