この記事はUsedUltra シニア設備検査チームによってレビューされています。主任検査エンジニアChris(中古産業設備評価12年、検査済みCNC工作機械1,500台以上、うちOkamoto、Studer、Jung、Chevalierの研削盤200台以上を含む)が、以下のサイズ選定数値に責任を負います。ここに引用した仕様は、各機械の出品ページに掲載された販売者資料から転記したものであり、銘板データは最終検査時に再確認されます。価格は参考価格として掲載されており、リアルタイムの見積もりではありません。
核心的な答え:平面研削盤があなたの部品に適うかどうかは、4つの数値で決まります。ワークテーブルまたはチャックは部品の対角線より大きくなければならず、現在の出品では1,025 × 485 mmから8,000 × 2,500 mmの範囲です。テーブル耐荷重は150 kgから10,800 kgで、これは買い手が最も忘れがちな数値です。砥石の周速は推測せず計算しなければなりません。Ø305 mmの砥石が2,000 rpmで回ると31.9 m/s、Ø760 mmの砥石が1,100 rpmで回ると43.8 m/sです。どちらも砥石自体に表示された最大値を下回る必要があります。スピンドル出力は7.5 kWから22 kWで、1回に取れる切込み深さを決めます。4つすべてを正しく選べば、機械はあなたの仕事に適合します。1つでも間違えれば、あなたはオーバーホールを買ったことになります。
どのタイプの平面研削盤が必要ですか?
平面研削盤は、ワークピースをテーブルまたはマグネットチャックに保持し、回転する砥石の端面または周面で切削します。この1つの名称の下に5つの構成があり、それらはまったく異なる挙動を示します。他の何かを比較する前に、どれを購入しようとしているのかを明確にしてください。
| 構成 | 仕組み | 現在の出品例 |
|---|---|---|
| 往復テーブル(サドル型) | 長方形テーブルが横軸スピンドル砥石の下を往復移動 | Okamoto PSG65DX |
| ロータリーテーブル | 円形テーブルまたはチャックが砥石の下で回転 | Okamoto PRG6DX、Nagase RG500 |
| ガントリ / ダブルコラム | 砥石ヘッドが広いテーブルをまたぐブリッジ上を移動 | Okamoto MOLD-4015NC、住友ダブルコラム |
| ガイドウェイ / スライドウェイ | ガイドやレール用に作られた長尺ベッド機 | DANOBAT SGC256、Favretto ME/U200 |
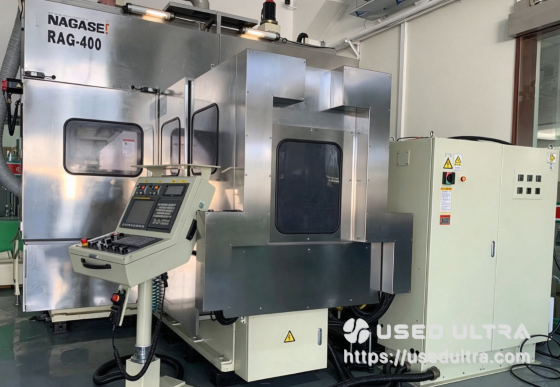
| 成形 / 精密 | プロファイル、スロット、割出し加工用CNC機 | Nagase RAG-400、NAGASE SGC-104 |
タイプが決まれば、残りは4つの数値で決まります。ブランドを比較して数値を比較しない買い手が、最終的に間違った機械を手にします。同じテーブルサイズのOkamotoとNagaseは同じ仕事をします。1,025 × 485 mmの機械と4,050 × 1,550 mmの機械は、コラムに何と書かれていようと、同じ仕事をしません。
4つの数値と、現在出品されている平面研削盤全体でそれらがカバーする範囲:
| 数値 | 制限するもの | 公開出品全体での範囲 |
|---|---|---|
| ワークテーブル / チャックサイズ | 取り付け可能な最大部品 | 1,025 × 485 mmから8,000 × 2,500 mm(長方形テーブル、ロータリーチャックはØ500 mmから) |
| テーブル耐荷重 | 取り付け可能な最大重量部品 | 150 kgから10,800 kg |
| 砥石周速 | 使用可能な材料と除去率 | 23.9 m/sから43.8 m/s |
| スピンドルモーター出力 | 1パスあたりの切込み深さ | 7.5 kWから22 kW |
5つ目の数値として尋ねる価値があるのは、最小設定単位、つまり切込み送りが指令できる最小増分です。これは機械固有の数値として公開されることはほとんどないため、機械クラスから推測せず、書面で求めてください。
同じ計算が他の研削クラスにも当てはまります。センタレス研削盤では、調整砥石とプランジ長がテーブルとチャックに取って代わりますが、それ以外は何も変わりません。
どのくらいの大きさのワークテーブルが必要ですか?
出品全体のテーブルとチャックサイズ:1,025 × 485 mmから8,000 × 2,500 mm
| 機械 | 機械クラス | ワークテーブル / チャック | 最大テーブル荷重 | 参考価格 |
|---|---|---|---|---|
| Okamoto PRG6DX | ロータリー平面 | Ø600 mmマグネットチャック | 150 kg | $70,000 |
| Nagase RG500 | 鏡面、ロータリー | Ø500 mm電磁チャック | — | $120,000 |
| Nagase RAG-400 | 精密成形(CNC) | 1,025 × 485 mm | 治具込み350 kg | $300,000 |
| Okamoto MOLD-4015NC | ガントリ平面 | 4,050 × 1,550 mm;チャック4,000 × 1,500 × 110 mm | 10,800 kg | $630,000 |
| 住友ダブルコラム | ダブルコラム / ガントリ | 2,500 × 8,000 mm | — | — |
| DANOBAT SGC256 | ガイドウェイ / ガントリ | 8,000 × 2,500 mm | 32 t | $254,706 |
価格を見る前に、モデル名と数値を照らし合わせて読んでください。1,025 × 485 mmの精密成形機と8,000 × 2,500 mmのガイドウェイ機は、どちらも平面研削盤として販売されていますが、それ以外にほとんど共通点がありません。
機械重量は約10倍にスケールし、Okamoto PRG6DXのおよそ3,000 kgからMOLD-4015NCのおよそ30,000 kgになります。テーブル耐荷重はさらに速くスケールします。150 kg対10,800 kgは72倍です。
フレーム重量と耐荷重は別の仕様であり、テーブルに載せられるものを制限するのは耐荷重の方です。
なぜ部品の対角線がテーブルサイズを決めるのか
テーブルは部品の長さではなく対角線に対して選定してください。650 × 500 mmと記載された部品の対角線は820 mmなので、650 × 500 mmの研削範囲内には収まりません。斜めに置かれ、テーブル端を越えてしまい、砥石が角に届きません。
その対角線に加えて、2つの補正が適用されます。
- 砥石のオーバーハング。 砥石はパスの両端で部品から外れる必要があります。部品の対角線ちょうどにサイズ設定されたテーブルでは、砥石がワークから外れる余裕がなく、部品の両端は研削されずに残ります。
- 治具の高さ。 マグネットチャックは垂直方向の能力を消費します。Okamoto MOLD-4015NCでは標準チャックが4,000 × 1,500 × 110 mmなので、部品を載せる前にすでに110 mmの砥石ヘッド移動量が失われます。
テーブル移動量は別の数値
機械はワークテーブルサイズを公開していても、テーブルが実際にストロークする距離を別途公表していないことがあります。この2つの数値は異なる役割を果たします。テーブルサイズは部品が収まるかどうかを示します。移動量は、砥石がパスの両端で部品から外れられるかどうかを示します。
移動量の数値は別途尋ねてください。販売者が1つの数値しか示さない場合、それは通常テーブルサイズであり、部品から完全に外れるストロークができない機械は、毎回のパスの両端に段差を研削します。
どのマグネットチャックとテーブル耐荷重が必要ですか?
チャックサイズと耐荷重:150 kgから10,800 kg
機械は通常、チャックがすでに取り付けられた状態で販売され、チャックは通常テーブルより小さくなっています。現在の出品からの2つの例:
| 機械 | ワークテーブル | 装着チャック | 最大荷重 |
|---|---|---|---|
| Okamoto MOLD-4015NC | 4,050 × 1,550 mm | 4,000 × 1,500 × 110 mm | 10,800 kg |
| Okamoto PRG6DX | Ø600 mmロータリー | Ø600 mmマグネットチャック | 150 kg |
耐荷重は、静かに失敗する数値です。機械は金型ブロックを載せられる大きさでも、その重量を下回る定格であることがあります。
MOLD-4015NCは10,800 kgの定格です。Nagase RAG-400は治具込みで350 kgの定格です。Favretto ME/U200はマグネットチャックなしで1,500 kgの定格です。これらの条件は重要です。実際の限界を数百kg単位で動かすからです。
ロータリーチャックか長方形チャックか:Ø600 mm対4,000 × 1,500 mm
ロータリーチャックは連続的です。テーブルが砥石の下で回転するため、研削時間はストローク長ではなく直径に比例します。Okamoto PRG6DXでは、テーブルは20~150 rpmで回転し、砥石ヘッドは200~2,400 mm/minの前後送りでチャック面を横切って位置決めします。
それは円形、リング状、円対称の部品に適しています。長い長方形のガイドウェイには間違った選択です。それには往復テーブルと長いストロークが必要です。
あなたの材料にはどの砥石周速が必要ですか?
砥石直径とスピンドル回転数:Ø250 mm、2,000 rpmからØ760 mm、1,100 rpm
砥石直径とスピンドル回転数は対で公開され、どちらも単独ではほとんど意味を持ちません。
| 機械 | 砥石 | 砥石回転数 | 計算された周速 |
|---|---|---|---|
| Nagase RAG-400 | Ø250~305 × 25 × Ø76.2 mm | 最大2,000 rpm | 26.2~31.9 m/s |
| Okamoto MOLD-4015NC | Ø510 × 100 × Ø203.2 mm | 980 r/min | 26.2 m/s |
| 住友ダブルコラム | Ø760 × 100 × Ø305 mm | 600~1,100 min⁻¹ | 23.9~43.8 m/s |
周速の計算方法
周速とは、接触点における砥粒の速度です。ほとんどの出品では公開項目ではないため、自分で計算してください:
v (m/min) = π × D (m) × n (rpm)、その後60で割ってm/sにします。
Nagase RAG-400の最大砥石で計算します:π × 0.305 × 2,000 = 1,916.4 m/min、つまり31.9 m/sです。
住友ガントリの最高速度で計算します:π × 0.760 × 1,100 = 2,626.4 m/min、つまり43.8 m/sです。
契約する前に、候補となるすべての機械でその計算を行ってください。その結果が、購入を許される最低の砥石定格です。43.8 m/sで運転しなければならない機械に、それ未満の定格の砥石を使うことはできません。
砥石速度限界:35 m/s標準、45 m/s高速
ほとんどのビトリファイドボンド砥石は最大周速35 m/sです。ここで権威となるのは、機械の仕様書ではなく砥石のブラッター(ラベル)の表示です。それを超えると高速砥石と強化ガードの領域に入り、CBNではコストの桁が変わります。
公称ではなく最高スピンドル回転数で計算してください。住友がその理由を示します。同じØ760 mm砥石が600 rpmで23.9 m/s、1,100 rpmで43.8 m/sで回ります。
最高速度が35 m/sを超える機械は使用不能ではありませんが、その速度に定格された砥石を購入し続けることをあなたに強います。計算が40 m/s台になった場合は、販売者に書面で質問してください。
その速度では、砥石定格、ガード定格、スピンドル自体の最大値がすべて一致しなければなりません。機械の元のガードを超える公開速度範囲は、最初の検査を生き残れません。
どのくらいのスピンドル出力が必要ですか?
スピンドルモーター出力:7.5 kWから22 kW
| 機械 | スピンドルモーター | 公開された仕上げまたは精度の主張 |
|---|---|---|
| Okamoto PRG6DX | 7.5 kW、4極 | ロータリー平面、軽~中程度の取りしろ除去 |
| Nagase RG500 | 11 kW、4極 | 鏡面仕上げ、約0.5 μmの平面度を公開 |
| Okamoto MOLD-4015NC | 22 kW | 大型金型プレートおよび金型ブロック |
スピンドル出力は機械を高精度にするものではありません。砥石やワークを焼かずに1パスあたりどれだけ材料を削り取れるかを決めます。7.5 kWスピンドルは小さい部品に良好な仕上げをもたらします。4,000 mmの金型プレートを1日で粗取りすることはできません。
出力は取り除く必要のある取りしろに合わせ、仕上げは別の仕様として扱ってください。
切込み分解能と最小設定単位:0.0001 mmから0.01 mm
最小設定単位は、垂直軸で指令できる最小増分です。これは精密な機械と制御可能な機械を分けるものであり、このクラスで最も一貫して公開されていない数値です。以下の値は個々の出品が記載しているものであり、機械タイプの特性ではありません。
| 機械 | 出品に記載された最小設定単位 |
|---|---|
| Okamoto MOLD-4015NC | 0.0001 mm |
| Nagase RG500 | 0.0001 / 0.001 / 0.01 mm(選択式であり、単一の値ではない) |
RG500の数値は単一の数値ではなく3段階セレクターなので、それを0.0001 mm分解能と引用すると機械を過大評価することになります。暖機運転でミクロン単位にドリフトする機械における0.0001 mm分解能は、金を払っても決して使わない仕様です。
2時間の暖機後に機械がどの程度維持できるか、またコラムが温度制御されているかを尋ねてください。Nagase RG500で公開されている約0.5 μmの平面度など、資料が精度数値を示している場合は、それを試験条件として扱い、あなたの部品に対する保証とはしないでください。
往復テーブルかロータリーテーブルか?
この2つの構成は異なる問題を解決します。
| 往復テーブル | ロータリーテーブル | |
|---|---|---|
| 例 | Okamoto PSG65DX、NAGASE 156 | Okamoto PRG6DX、Nagase RG500 |
| 長手方向の運動 | テーブルが砥石の下を往復、PSG65DXで0.3~25 m/minを公開 | テーブルが回転、PRG6DXで20~150 rpm |
| 最適用途 | ガイドウェイ、プレート、ウェイなどの長く平らな長方形ワーク | 円形、リング、円対称ワーク |
| 段取り | マグネットチャック、部品を平らにクランプ | チャックまたは治具、PRG6DXでは最大荷重150 kg |
| 制限 | ストローク長が部品長を制限 | チャック直径が部品直径を制限 |
両方が利用可能な場合、決めるのは加工物の形状であり、数量ではありません。ロータリー機はストロークを完全に排除します。テーブルが回転する間、砥石は連続的に研削します。それゆえロータリー機は速度制御に依存します。周速一定制御がなければ、切削速度はチャック中心から外周に向かって上昇し、仕上げは部品全体で変化します。
ロータリー機も小型往復機も、長いガイドウェイ加工には適しません。ガイドウェイ/スライドウェイ機は、住友ダブルコラムで2,500 × 8,000 mm、DANOBAT SGC256で8,000 × 2,500 mmに達し、後者は32 tのテーブル荷重に耐えます。
支払う前に機械の仕様をどのように検証しますか?
紙の仕様は、販売者が機械の資料から転記したものです。それらは候補リストを作るものであり、状態報告書ではありません。現場での3つの測定が、その数値が成り立つかどうかを決めます。
| 測定するもの | 計器 | わかること |
|---|---|---|
| スピンドル半径方向振れ | 取り付けたテストバーにダイヤルテストインジケーター | 砥石が作業速度で正確に回転するかどうか |
| テーブル平面度と砥石ヘッド平行度 | 直定規とインジケーター、または精密水準器 | 機械がそもそも平らな部品を維持できるかどうか |
| スライドウェイ摩耗とバックラッシュ | 負荷をかけたスライドにインジケーターを当て、両方向に移動 | 精度がどこへ失われたか、そして再建にいくらかかるか |
完全な検査が3つのチェックそれぞれについて記録する内容:
- スピンドル半径方向振れ:スピンドルが作業温度の状態で、砥石フランジで測定します。μm単位の単一数値として記録し、文書化された公差がある場合はそれと比較します。冷間時の読み取りは何も証明しません。
- テーブル平面度:都合のよい3点ではなく、チャックまたはテーブル面全体に12点パターンで測定します。平均ではなく、パターン全体の最大偏差を公開します。
- スライドウェイ状態:負荷をかけてスライドを両方向に移動させたときのバックラッシュとして読み取ります。良好なスピンドルと摩耗したスライドウェイを備えた機械は、平面ではなくテーパーを研削します。
公開価格に関する1つの注意。出品価格が機械のサイズクラスと合わないように見えるとき、それを安値と解釈しないでください。その数値を基準として扱う前に、保守・再建記録、砥石とスピンドルのサービス履歴、現在の幾何テストシートを求めてください。
価格と状態は別々の質問であり、そのうちウェブページから確認できるのは1つだけです。中古Okamoto平面研削盤価格を読むときも同じことが当てはまります。仕様欄は、コラムのバッジよりもはるかによく、機械間の価格差を説明します。
誤ったサイズ選定はいくらの損失になりますか?
上記の公開数値を用いた2つの計算例。
計算例:300 × 200 mmの金型プレート
部品の対角線:√(300² + 200²) = 360.6 mm。トラバースの両端に砥石の逃げ、おおよそ砥石幅50 mm分を加えると、トラバース方向に約460 mmのテーブルが必要です。
2台の機械がこれを満たします。Nagase RAG-400の1,025 × 485 mmと、Okamoto MOLD-4015NCの4,050 × 1,550 mmです。300 × 150 mmテーブルの機械では満たしません。砥石が部品から外れられず、角に届かないからです。
失敗は通常、クラッシュではありません。機械はすべての部品の中央を研削し、角を低く残し、あなたは最初の顧客クレームの後にそれに気づきます。
計算例:1,200 mmのガイドウェイ
1,200 mmの部品には1,200 mmを超えるテーブルが必要です。両端で砥石が外れることとスパークアウトを考慮すると、実際の必要量は約1,400 mmの有効移動量です。
住友ダブルコラムの2,500 × 8,000 mmと、DANOBAT SGC256の8,000 × 2,500 mmはどちらも余裕をもって満たします。リスト内のどのロータリー機も、どんな価格でも満たしません。1,025 mmのテーブルは長くできず、ガイドウェイは短くできません。
よくある質問
研削砥石の周速はどのように計算しますか?
πにメートル単位の砥石直径を掛け、さらにrpm単位のスピンドル回転数を掛けるとm/minになります。その後60で割るとm/sになります。Ø305 mm砥石、2,000 rpmの場合:π × 0.305 × 2,000 = 1,916.4 m/min、つまり31.9 m/sです。常に公称ではなく機械の最高スピンドル回転数で計算してください。
ワークテーブルが大きいほど高精度な機械ですか?
いいえ。テーブルサイズは部品の包絡範囲を決めます。精度はスピンドル、スライドウェイ状態、温度制御から来ます。Okamoto MOLD-4015NCは4,050 × 1,550 mmテーブルで0.0001 mmの最小設定単位を公開しています。Nagase RG500はØ500 mmチャックで同じ0.0001 mm分解能を公開しています。サイズと精度は別の仕様であり、それぞれに費用を払います。
マグネットチャックより大きい部品を研削できますか?
磁界の外で支えられ、なおかつ安全に保持できる場合に限ります。チャックからはみ出す部品には治具が必要で、治具の高さは垂直移動量から差し引かれます。
Okamoto MOLD-4015NCでは標準チャックの厚さが110 mmなので、部品を載せる前に110 mmの砥石ヘッド移動量が使われます。部品がはみ出す場合は、実効研削直径を尋ねてください。それはチャックの公称直径より小さくなります。
重い金型ブロックにはどのテーブル耐荷重が必要ですか?
部品の重量を量り、治具を加え、それから出品の条件を読んでください。出品全体の耐荷重は150 kgから10,800 kgで、条件が重要です。Nagase RAG-400は治具込みで350 kgの定格です。Favretto ME/U200はマグネットチャックなしで1,500 kgの定格です。載せた状態の重量を、見出しの数値ではなく必ず条件付きの数値と比較してください。
ロータリーテーブル平面研削盤は生産に適していますか?
円形および円対称の部品には、はい。連続回転はストロークを排除します。Okamoto PRG6DXはテーブルを20~150 rpmで回転させ、そのØ600 mmチャックは150 kgまで定格されています。長い長方形ワークには間違った機械です。十分なストロークを持つ往復テーブルが必要で、部品長がおよそ1,500 mmを超えると、専用設計のガイドウェイまたはスライドウェイ機が必要です。
ここに引用した仕様は、各機械の出品に掲載された販売者資料から転記したものであり、価格は参考価格として表示されています。出品が述べているとおり、中古機械価格は市場とともに変動し、リアルタイムの見積もりではありません。在庫状況と機械状態は予告なく変わります。このガイドのすべての数値は候補選定基準であり、状態報告書ではありません。契約する前に、特定の機械の詳細ページと現物検査に対して検証してください。