この記事はUsedUltraシニア設備検査チームによってレビューされています。主任検査エンジニアのChris(中古産業設備鑑定歴12年、CNC工作機械1,500台以上を検査)が、以下すべての技術的判断に責任を負います。ここに引用したすべての数値は、2026年10月12日時点のUsedUltraのEDMドリル加工機カテゴリおよびそれが保持する機械ページから読み取り、公開どおりに正確に再掲したものです。出品情報は機械を説明するものであり、認証するものではありません。状態、摩耗、工具類は、ページではなく銘板と機械のメーターに基づいて確認されます。
核心回答:小穴放電加工機は、EDMドリル加工機またはホールポッパーとしても販売され、ワイヤEDMが必要とする開始穴と、ツイストドリルではうまく扱えない小穴を加工します。専用スピンドル上の細いソリッド電極で金属を除去し、切れ刃は使いません。そのため焼入れ鋼は障害にならず、穴径は電極に従います。ここに掲載する機械の公開電極範囲は0.08 mm~0.25 mmで、ストローク120×150×300 mm、テーブル200×250 mm、ワーク最大50 kg、AEC自動電極交換装置を備えます。深さは電極長ではなく、切屑をいかに良好に排出するかで決まるため、販売者が実際に加工した深さとポンプの状態を確認してください。
小穴放電加工機に適した加工はどれか?
小穴EDM(放電加工)は、ワイヤとドリルの中間に位置します。回転切削工具では到達できない、または保持できない加工を対象とし、焼入れ鋼ではしばしば唯一の実用的選択肢です。
このタイプには独自のカテゴリ、中古EDMドリル加工機があり、より広い放電加工機出品内に含まれます。
ワイヤEDM用の開始穴:0.08 mm~0.25 mm電極
ワイヤ加工機は中実金属内で切断を開始できません。閉じた内部輪郭は、パンチ輪郭、ダイスインサート、金型コアのいずれであっても、ワークを貫通する穴から始まります。軟鋼ではツイストドリルでその穴を開けられます。焼入れ鋼では、穴が存在するまでワイヤ切断を実行できず、またその穴をドリルで開けられないため、穴はEDMで加工されます。
開始穴は、ワイヤが通過し、ワイヤを通すのに十分な大きさでなければなりません。したがって、電極径とワイヤ径は併せて確認します。
ここに掲載する機械の公開電極範囲は0.08 mm~0.25 mmで、同カテゴリのワイヤ加工機は0.03 mm~0.3 mmのワイヤ径を公開しています。そのため電極範囲の上限はワイヤ範囲の細い端に位置し、適合性は想定せず確認する必要があります。
焼入れ鋼の小穴:ツイストドリルが不利になる分野
ツイストドリルはワークより硬い必要があり、切屑の逃げ場が必要です。焼入れ工具鋼はその両方の利点を同時に奪い、深い小穴ではドリルに切屑を排出する場所がありません。
EDMは火花によって金属を除去するため、ワーク硬度が限界を決めることはなく、切屑が穴壁に押し付けられることもありません。そのため焼入れ済みのインサート、パンチ、ダイス、金型は、熱処理前にではなく熱処理後にこの方法で穴加工されます。
ベント穴、冷却穴、インジェクター穴:0.1ミリ未満
公開電極範囲は0.08 mmから始まり、これは大半の工場がツイストドリルで試す径を下回ります。金型のベント穴、冷却通路、燃料インジェクターオリフィス、および同様の微細加工がこの範囲に含まれ、この機械に公開されている自動電極交換装置は、オペレーターが付きっきりにならずに小穴の量産を継続させます。
折れたタップの除去も同じグループです。完成品内部で折損したタップは、ドリルでは把持できない芯の周囲を焼き抜くべき穴です。
ワイヤEDMの開始穴はどこに、どの大きさで入れるのか?
位置は穴そのものよりも重要です。開始穴はワイヤ切断のための手段であり、最終形状ではないからです。どこに配置するかは2つのルールで決まります。
第一に、穴はワイヤが切断する輪郭の内側に位置する必要があり、切断が閉じたときに残材(スラグ)を分離して取り除けるようにします。輪郭の外側に開始穴があると、ワイヤは切り離すものを何も持てません。板材の端から自然に入れる入口がない輪郭では、開始穴が唯一の入口です。
第二に、最終面からのクリアランスです。ワイヤは開始穴を出て輪郭まで移動し、その経路は最終エッジではありません。
穴は、アプローチと穴での焼き込みが保持する面に触れないよう切断線から十分離し、かつワイヤが輪郭に到達するために部品を横断しなくて済む程度に近づけて配置します。金型インサートやパンチでは、通常、穴はどうせ除去される材料内に配置されます。
穴の大きさも同じ論理に従います。穴はワイヤを通し、自動通線を可能にする必要があり、自動通線は手作業でワイヤを送るオペレーターよりもきつい穴に寛容ではありません。自動ワイヤチェンジャーを運用する工場では、開始穴径とワイヤ径は併せて選択され、どちらも穴あけ前にワイヤ加工機の公開要件と照合して確認する価値があります。
実務上の帰結として、開始穴は鋼が軟らかい間に従来の方法でドリル加工され、部品が焼入れされた後にEDMで焼き抜かれます。その位置は穴あけ機ではなくワイヤ切断図面によって決まります。工数削減のため熱処理前に穴あけする工場では、焼入れによる変形が穴を輪郭外へ押し出さないよう、十分なクリアランスが穴に残されます。前所有者が使用した図面の慣例を確認してください。
小穴放電加工機はどのように金属を除去するのか?
この名称で2種類の機械が販売されており、どちらを見ているかは電極システムの仕様項目で判断できます。
シャンク付き電極 0.08 mm~0.25 mm、チューブではない
高速ホールポッパーは、中空の黄銅または銅タングステンチューブを送り、回転させ、誘電体(加工液)をチューブの中心に圧送して、切屑が電極自体を通って穴から出るようにします。チューブ電極はより大きな径で作られ、ホールポッパーは、ワイヤが難なく通せる開始穴を高速で加工するために購入されます。
このカテゴリに掲載されている機械はもう一方のタイプです。Sodickはその電極システムを、0.08 mm~0.25 mmの高剛性シャンク付き電極と説明しています。これは、剛性の高いシャンクに保持され、自動交換装置で交換されるソリッド電極であり、誘電体を通すチューブではありません。Sodickは、剛性シャンク付き電極が偏心を最小限に抑え、その範囲の細い端を可能にすると述べています。
どちらも穴あけ放電加工機であり、どちらも開始穴を加工します。違いは電極、対応径、および電極が可能にするフラッシングにあります。
穴深さ:電極長ではなく後退サイクルで決まる
小穴は大穴よりも早く侵食粒子で埋まり、深くなるほど、それらの粒子が外へ出る経路は長くなります。電極とワークの間のギャップが埋まると、電極は壁に対して火花放電を起こすのをやめ、壁に対して短絡し始めます。
機械は後退サイクルでギャップを浄化します。電極が持ち上がり、誘電体が穴をフラッシングし、加工が再開されます。したがって、このような機械の深さは電極長ではなく、フラッシング戦略と加工液供給によって決まります。
深い加工では、電極範囲よりも2つの仕様項目が重要になる理由がこれです。第一は加工液供給で、ポンプ圧力、ろ過、液の状態が確認すべき質問です。第二は、制御装置が電極摩耗に対して後退サイクルをどう管理するかです。摩耗した電極は真直な穴ではなくテーパー穴を生じるからです。
ワーク硬度:限界を決めるのは硬度ではなく導電性
ワークに何も接触しないため、切削力はなく、工具がワークより硬い必要もありません。代わりに要求されるのは導電性であり、回路を閉じるにはワーク全体が導電性でなければなりません。
実務上の帰結が2つあります。小穴EDMは同じ電極で焼入れダイスインサートも軟らかいアルミ部品も焼き抜きます。材料の選択は、ドリルの工具寿命ではなく、導電性と熱的挙動の問題です。
どの仕様が自分の加工に適合するかを決めるのか?
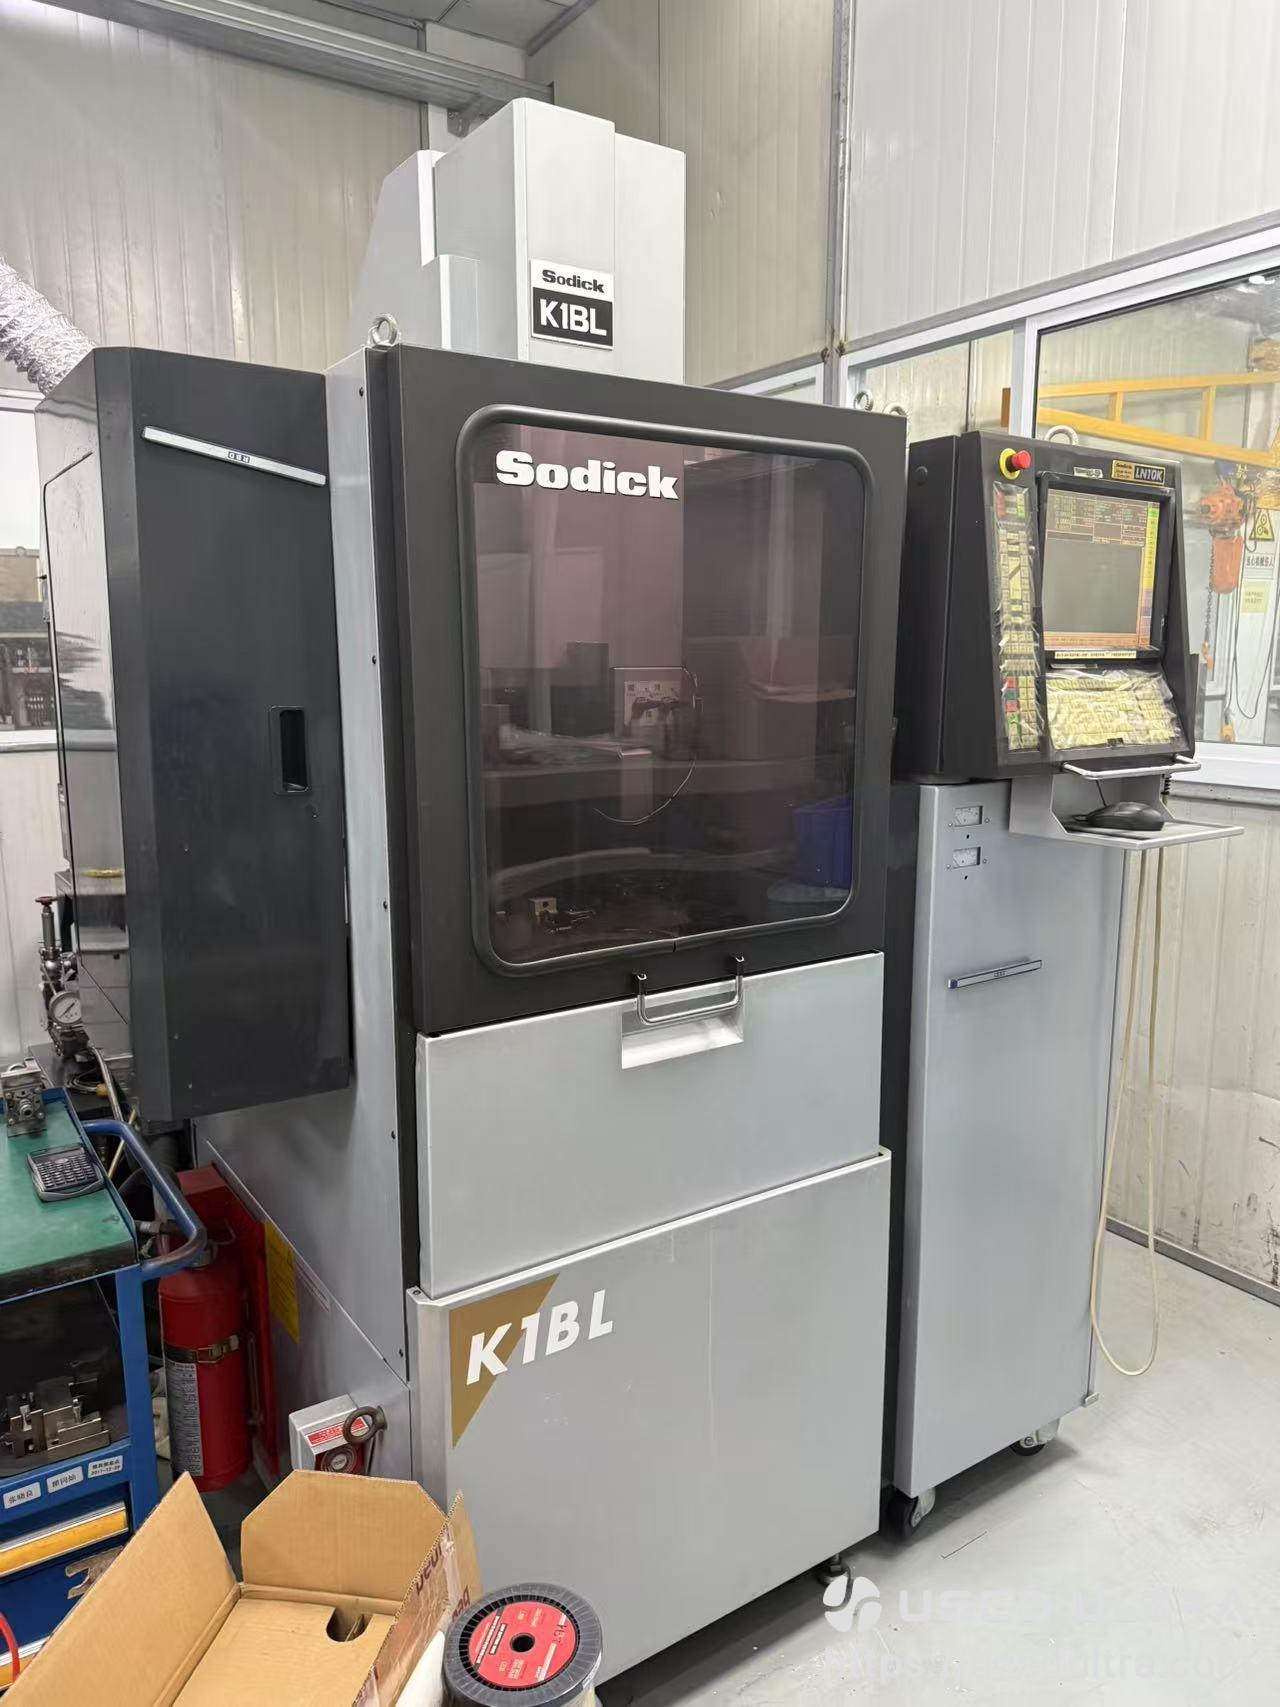
このカテゴリに掲載されている機械は、Sodick LN10Kリニアサーボコントローラー搭載のSodick K1BLです。その仕様表は、購入者がこの順序で読むべき項目を示しています。
| 項目 | 公開値 |
|---|---|
| 機械 | Sodick K1BL |
| コントローラー | Sodick LN10K リニアサーボコントローラー |
| 軸ストローク X×Y×Z | 120 × 150 × 300 mm |
| テーブル | 200 × 250 mm |
| ワーク最大重量 | 50 kg |
| 電極範囲 | 0.08 mm~0.25 mm、シャンク付き |
| 電極システム | AEC自動電極交換装置 |
| 主軸駆動 | リニアモーター |
| 機械寸法 | 1,600 × 1,530 × 2,305 mm、設置面積2.45 m² |
| 出品概要数値 | 運転時間 5,039 h |
Sodickには、併せて掲載されている残りのSodick放電加工機が含まれます。
軸ストローク:120 × 150 × 300 mm
Zは300 mmの長い軸で、Xは120 mm、Yは150 mmです。Sodickは主軸をリニアモーター上のZ軸として構成しているため、300 mmのストロークは電極、ワーク、治具を一緒に移動させます。
Zの数値は必要な深さと照らし、XとYは穴ではなく部品と治具のサイズと照らして読んでください。120×150 mmのテーブル範囲は大きな金型プレートにとって実際の制約であり、このクラスの機械が最も頻繁に除外される項目です。
テーブルとワーク制限:200 × 250 mmおよび50 kg
ここに公開されているテーブルは200 × 250 mm、ワーク制限は50 kgです。どちらも小さく、どちらもストロークと同じ論理に従っています。
ワーク制限は、最も重い加工物ではなく、最も重い板材と照らして確認すべきです。水管用に穴あけされる金型プレートは、小穴を開けられた重いブロックだからです。
電極範囲:0.08 mm~0.25 mm
電極範囲は、その機械が何用かを決める項目であり、ここでは項目の文言が重要です。これらはシャンク付き電極、すなわちソリッドタイプであり、高速ホールポッパーが送るチューブではありません。範囲の下限は、その穴に必要な公差で機械が開始できる最小穴を設定し、上限は最大穴を設定します。
この項目が述べていないことに注意してください。完成穴は放電ギャップ分だけ電極より大きく、その差は材料、電源設定、その日の摩耗によって変動します。穴公差が厳しい場合、範囲を穴範囲として読むのではなく、販売者がそれを保持するために使用した電極径とギャップを尋ねてください。
外形寸法と設置:1,600 × 1,530 × 2,305 mm
機械は1,600 × 1,530 × 2,305 mmの寸法を公開しており、設置面積は2.45 m²です。注目すべき数値は高さで、標準的な20フィートコンテナのドアより高いからです。
機械を発送する前に、コンテナのドア高さ、リフト、工場の出入口を2,305 mmと照合して確認し、前面に電極交換装置と加工液回路用のアクセススペースを確保してください。
よくある質問
小穴放電加工機とは何で、別名は何ですか?
小穴EDM、EDMドリル加工、ホールポッピング、ホールポッパーは、関連する2つの機械タイプに使われる名称です。高速ホールポッパーはより大きな径の中空チューブ電極で開始穴を加工し、ここに掲載するようなマイクロ穴加工機は0.08 mm~0.25 mmの細いソリッドシャンク付き電極を使用します。どちらもワイヤEDM切断が開始する開始穴を加工し、どちらのタイプを見ているかは電極システムの項目でわかります。
小穴EDMは焼入れ鋼を貫通できますか?
はい。切れ刃ではなく制御された火花で金属を除去するため、ワーク硬度が限界を決めることはなく、穴は熱処理前にではなく後に加工されます。それでもワークは電気を通す必要があり、材料の熱的挙動は依然として加工に影響します。
小穴EDMはどのくらい深くまで加工できますか?
固定された深さ制限はありません。制約は電極長ではなく切屑排出だからです。穴が深くなるにつれてフラッシング経路が長くなり加工は遅くなり、機械の送り制御は電極摩耗を補正しなければなりません。単一の深さ数値を受け入れるのではなく、販売者が実際に加工した最も深い穴、使用した電極径、加工液ポンプ圧力を尋ねてください。
ワイヤEDMには別個の穴あけ機が必要ですか?
閉じた内部輪郭の場合は、はい。ワイヤは中実金属内で開始できないため、ワイヤ切断を実行する前にワークには開始穴、またはワイヤが入れる端部が必要です。閉じた輪郭を切断する工場は、ワイヤ加工機のそばに穴あけ機を置くか、開始穴加工を外注します。
小穴EDMはどの電極サイズを使用しますか?
ここに掲載する機械はおよそ0.08 mm~0.25 mmをカバーします。完成穴は放電ギャップ分だけ電極より大きくなるため、穴に通す予定のワイヤと、保持すべき穴公差に電極を合わせ、両方を販売者と書面で確認してください。
UsedUltraの出品ページに表示される仕様および機械データは参考情報であり、検査の対象となります。状態、工具類、摩耗、残存寿命は、出品情報ではなく検査によって確定されます。購入を決定する前に、仕様、メーター、銘板データを書面で確認してください。時間数は出品間で直接比較できないため、各機械について電源投入時間と切断時間の両方の値を依頼してください。この記事は技術参考資料であり、法律、税務、通関の助言ではありません。原産地規則および適用関税については、認可を受けた通関ブローカーに相談してください。