

UsedUltraのシニア設備検査エンジニアリングチームによるレビュー。主任レビュアー:Chris(中古産業設備評価12年、CNC工作機械1,500台以上を検査、日本の精密マシニングセンタと研削盤を専門)。
意思決定の問題
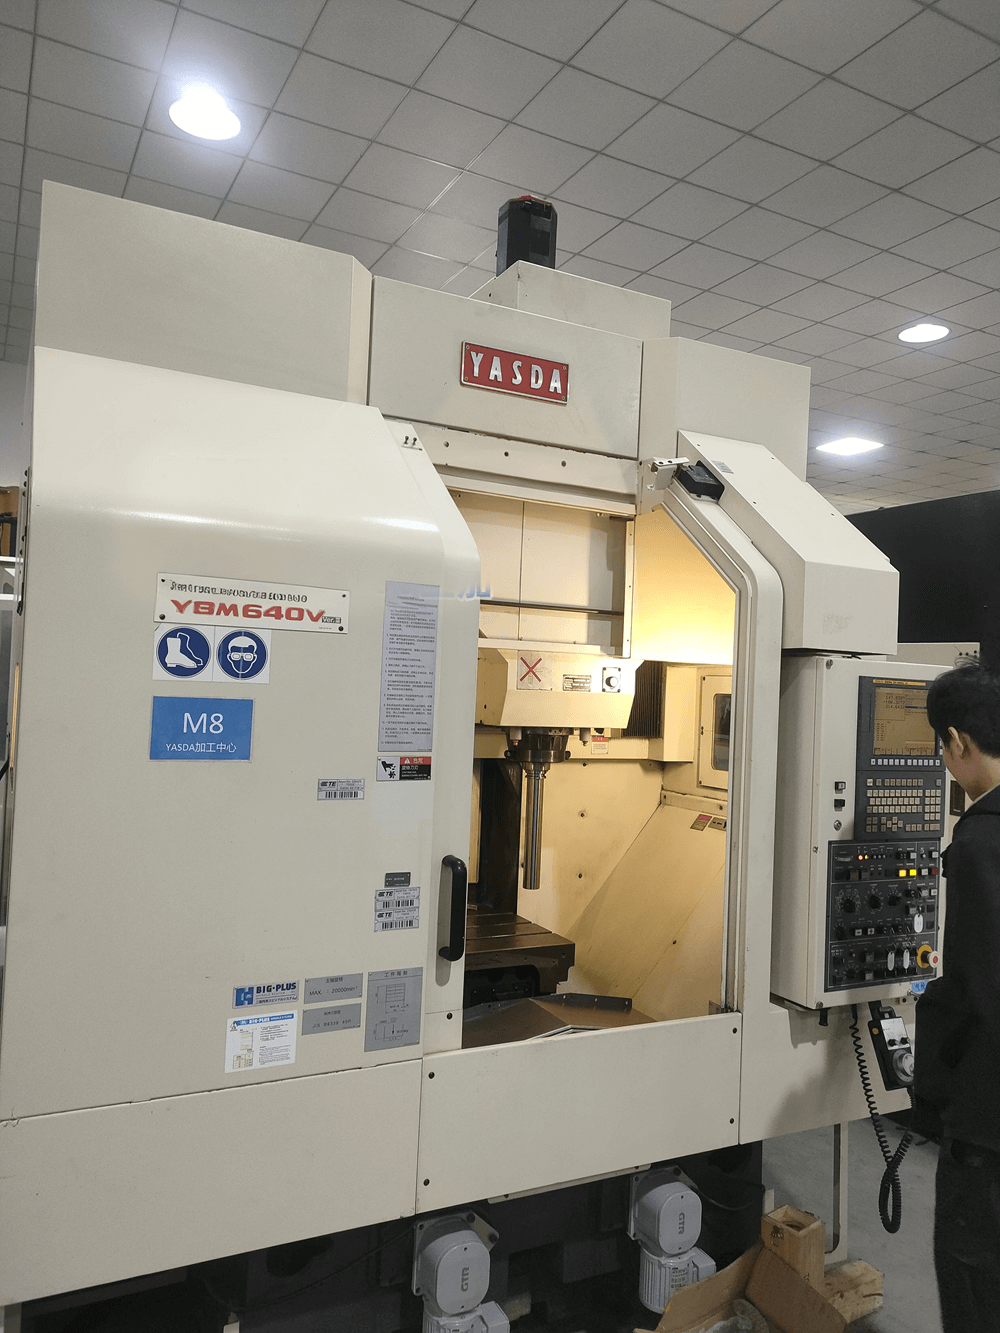
中古の高精度日本製マシニングセンタを探しているなら、候補をYasda YBM-640VとMakino V33iの2つに絞っている可能性が高いでしょう。どちらも日本トップクラスの工作機械メーカー製です。どちらも汎用VMCより高いプレミアム価格で取引されます。どちらも中古市場で価値を維持します。
しかし、両者は互換ではありません。
購入者がする最も高くつく過ちは、両者を直接の競合として扱うことです。高速生産フライス加工のためにヤスダを買った金型工場は、決して使わない精度に過剰な金を払いました。±0.002mmの中ぐり加工のためにマキノを買った精密治具工場は、公差を維持できず契約を失いました。
区別はどちらの機械が「より良いか」ではありません。あなたの精度要件、切削プロファイル、所有能力という特定の組み合わせに、どちらの機械が適合するかです。
仕様の横並び比較
Yasda YBM-640V 対 Makino V33i — 主要仕様
| 項目 | Yasda YBM-640V | Makino V33i |
|---|---|---|
| 機械クラス | 縦型ジグボーラー/超精密マシニングセンタ | 縦型高速/高精度金型加工機 |
| テーブルサイズ | 700 × 450 mm | 750 × 450 mm |
| ストローク X/Y/Z | 600 × 400 × 350 mm | 650 × 450 × 350 mm |
| 主軸回転数 | 24,000 rpm(標準);30,000 rpm(オプション) | 20,000 rpm(標準);30k~40k(オプション) |
| 主軸テーパ | BBT40(高剛性);オプション HSK-A63 | CAT40;オプション HSK-A63 |
| 位置決め精度(ISO 230-2) | X/Y:1.5μm、Z:2.3μm | 業界推定 ±0.003~0.005mm(公式非公開) |
| 繰り返し精度 | ±0.001mm(光学スケールフィードバック) | 業界推定 ±0.002mm |
| 早送り速度 | 20,000 mm/min | 20,000 mm/min |
| ATC収納本数 | 30本(オプション40/60/90) | 25本(オプション40/60) |
| 最大工具径 | 100 mm | 80 mm |
| 最大ワーク積載質量 | 300 kg | 300 kg |
| 機械質量 | 8,000 kg | 約6,500~7,000 kg(業界推定、非公開) |
| 制御装置 | Fanuc 31i-B5 + Yasda OpeNe V2 | Makino Professional 6(SGI.5サーボ制御) |
| ガイド方式 | きさげ加工角形ガイド(伝統的ハイブリッド) | リニアガイドレール — コア冷却ボールねじ |
| 熱管理 | ヤスダ熱変形安定化システム | コア冷却ボールねじ、温度制御サドル |
| 中古の代表年式 | 2010~2018 | 2012~2020 |
| 中古価格帯 | $80,000~180,000 | $50,000~120,000 |
| 代替価格(新品、推定) | 約$280,000~400,000 | 約$200,000~300,000 |
| 代表的な業界 | 精密金型、医療機器、航空宇宙治具 | 金型・モールド、自動車、航空宇宙構造部品 |
注:新品代替価格は業界推定であり、メーカー定価ではありません。Makino V33iの機械質量は公式値が公開されていないため業界推定です。
スペックから分かること
最も際立つ違いは位置決め精度です。ヤスダのISO 230-2公開仕様であるX/Y 1.5μm(0.0015mm)は、マキノの推定3~5μmとは別カテゴリーです。しかし、それだけでヤスダが正しい選択になるわけではありません。用途次第です。
2つ目の大きな違いは機械質量です。ヤスダは15~25%重い(8,000kg対約6,500~7,000kg)。この追加質量はミーハナイト鋳鉄構造ときさげ加工角形ガイドによるもので、優れた振動減衰性をもたらします。サブミクロンの仕上げには重要ですが、一般生産用フライス加工には不要です。
3つ目の違いは制御思想です。ヤスダは標準Fanuc 31i-B5とヤスダOpeNe V2インターフェースを使用し、マキノは独自のProfessional 6とSGI.5(Super Geometric Intelligence)サーボ制御を使用します。これは、汎用Fanucでは大規模なCAMプログラミングが必要となる高速金型加工サイクル専用に設計されています。
技術詳解:3つの重要な判断軸
軸1:精度 — サブミクロンの位置決めが必要か?
ヤスダのアプローチ:YBM-640Vは本質的にジグボーラーです。ジグボーラーは工作機械の中で最高精度クラスであり、材料除去率ではなく、絶対的な位置信頼性のために設計されています。±1.5μmの仕様は以下によるものです。
- きさげ加工角形ガイド:ヤスダの伝統的なハイブリッド角形ガイドは、1平方インチあたり25~30の接触点できさげ加工されています。これは現存する最も手間のかかるガイド製造方法であり、最も耐久性があります。きさげ加工ガイドは再きさげで元の精度に戻せます。リニアガイドレールはできません。
- 光学スケールフィードバック:YBM-640Vは全軸に光学スケールを使用して位置フィードバックを行い、ボールねじのピッチ誤差や熱膨張による誤差を排除します。
- 熱変形安定化システム:ヤスダ独自の熱管理システムが熱による偏差を補正します。実測データ:4時間連続運転後の主軸中心線変位は0.003mm未満。
マキノのアプローチ:V33iは生産精度に最適化されています。つまり高速で金属を切削しながら維持できる精度です。主要技術:
- コア冷却ボールねじ:クーラントが3本すべてのボールねじ中心を循環し、熱を発生源で除去します。温度制御された軸受支持部とモーター取付部が長時間切削中の熱ドリフトを防ぎます。
- SGI.5サーボ制御:Super Geometric Intelligenceサーボ制御は高送り速度で滑らかなコーナー輪郭加工を実現します。実用上、切削速度を落とさずに複雑な3D金型面の表面品質を向上させます。
- リニアガイドレール:V33iは全軸にリニアガイドを使用します。角形ガイドより高速で摩擦が少なく、メンテナンスも少ないですが、きさげ加工角形ガイドの長期的な精度維持には及びません。
判断基準:
| 精度要件 | 正しい選択 |
|---|---|
| 常に±0.002mm以下の位置決めが必要 | Yasda YBM-640V |
| ±0.003~0.005mmでよいが、生産スループットがより重要 | Makino V33i |
| 公差±0.01mm以上(緩い)で加工 | どちらでもない — 汎用VMCを検討して40~60%節約 |
| 長期的な精度維持(10年以上)が必要 | Yasda YBM-640V — 再きさげ可能なガイド |
軸2:切削プロファイル — 何を、どのように加工するか?
ヤスダの強み:仕上げ工程における絶対精度 — ジグボーリング、精密穴位置決め、精密仕上げ。YBM-640Vは、工具がどこへ行くかが主要件で、そこへどれだけ速く到達するかが重要でない場合に優れています。
マキノの強み:焼入鋼の高速加工 — 直接金型加工(HSM)、トロコイドミーリング、高速仕上げ。V33iは、許容できる精度と組み合わせた材料除去率が主要件の場合に優れています。
| アプリケーションシナリオ | より適する | 理由 |
|---|---|---|
| 精密金型キャビティ仕上げ(焼入鋼、Ra0.4要求) | Makino V33i | SGI.5+高速主軸が高送り速度でより良い表面品質を実現 |
| ジグボーリング/精密穴位置決め(真位置±0.002mm) | Yasda YBM-640V | ジグボーラーのDNA+光学スケールフィードバック |
| 一般生産フライス加工(アルミニウム、鋼、3軸加工) | Makino V33i | 生産サイクルタイムにより適する |
| 電極加工(黒鉛/銅) | どちらも可 | マキノには専用黒鉛仕様(V33i Graphite)がある |
| ハードミーリング(HRC 50以上の直接加工) | Makino V33i | より高い主軸回転数オプション、金型専用制御サイクル |
| 精密中ぐり+タップ加工 | Yasda YBM-640V | 長時間サイクルでの優れた位置安定性 |
軸3:総所有コスト
| コスト区分 | Yasda YBM-640V | Makino V33i | 備考 |
|---|---|---|---|
| 購入価格(中古) | $80,000~180,000 | $50,000~120,000 | ヤスダは50~80%のプレミアムがある |
| 年間予防保全 | $3,000~8,000 | $4,000~6,000 | ヤスダのガイド検査には専門知識が必要 |
| 主軸修理(必要時) | $8,000~15,000 | $5,000~10,000 | マキノの主軸修理はより一般的=低コスト |
| 制御システム部品 | Fanuc — 広く入手可能 | マキノ専用 — 一般市場では流通が少ない | ヤスダにとってFanucの入手性は利点 |
| ガイド再調整(ライフサイクル) | $8,000~15,000(10~15年ごと、再きさげ) | $3,000~6,000(必要に応じリニアレール交換) | コストトレードオフ:再きさげ可能 vs 交換可能 |
| 再販流動性 | 良好だが遅い — 専門買い手層 | 非常に良好 — 市場流通量が多い | マキノの方が再販しやすい |
| 1,000時間あたり減価償却 | 約2~3% | 約3~5% | ヤスダの方が価値維持が良い |
TCOの重要ポイント:ヤスダの高い購入価格は、より緩やかな減価償却とガイドの長期的な再きさげ可能性である程度相殺されます。ただし、マキノの低い初期コストと高い市場流動性により、初めての購入者にとっては低リスクの選択となります。
検査の違い:各機で確認すべきこと
5要素スコアリングシステムは両機に適用されますが、検査の優先順位は異なります:
Yasda YBM-640Vの検査優先項目
- きさげ加工ガイドの状態(最優先):3軸すべてで残っているきさげ跡を確認。元のきさげパターンが完全に摩耗している場合は再きさげが必要($8,000~15,000)。
- 主軸精度:テストバーにダイヤルゲージを当てる — 半径方向振れは0.003mm未満であるべき。主軸は最も高額な単一修理項目。
- 光学スケール機能:起動時に「位置誤差」アラームを確認。スケールが故障していると精度が損なわれる。
- 熱安定化チェック:運転速度で30分間運転。20°Cを超える温度上昇は精密クラス機械では懸念。
- クーラントシステム状態:精密クラスであっても、クーラント漏れがなく、切りくず排出が適切であることを確認。
Makino V33iの検査優先項目
- 主軸テーパ状態(最優先):プルスタッド穴の摩耗を確認。プルスタッド穴の摩耗は高速マキノ主軸で最も一般的な問題 — 修理$3,000~8,000。
- ツールチェンジャー繰り返し精度:5~10回の工具交換サイクルを実行。異常音を確認し、位置の不整合をチェック。
- ボールねじ状態:全軸のバックラッシュを確認。V33iの高速プロファイルは、ヤスダ機よりボールねじ摩耗を早める。
- SGI.5制御の確認:電源を入れ、アラーム履歴を確認。ソフトウェアバージョンを確認し、制御バックアップを要求。
- コア冷却システム:コア冷却ボールねじシステムのクーラント液量と流量を確認。
業界アプリケーション事例
事例1:金型工場がヤスダではなくMakino V33iを選択
| 項目 | 詳細 |
|---|---|
| 背景 | 中国東部の中規模金型工場。射出成形金型とダイカスト金型を製造、年間売上約$3M |
| 技術的制約 | 金型の80%は±0.01mm公差のみで十分(マキノで容易に対応)。±0.005mm未満が必要なのは20%のみ |
| 選択肢 | Yasda YBM-640V(2014年、1,200h、$145,000)対 Makino V33i(2015年、6,800h、$85,000) |
| 決定 | Makino V33iを選択 — $60,000を節約。同工場にはヤスダのプレミアムを正当化する精密ジグボーリング要件がなかった |
| 12か月の結果 | 手研磨が35%削減(金型あたり50h→32h)。月間スループット22%増。回収期間:14か月 |
検証された原則:使わない精度に金を払うな。マキノの±0.003mm能力は金型作業の100%をカバーした。ヤスダの±0.0015mmは過剰精度だっただろう。
事例2:精密治具工場がYasda YBM-640Vを選択
| 項目 | 詳細 |
|---|---|
| 背景 | 上海の精密治具・取付具メーカー。航空宇宙および医療機器顧客に供給 |
| 技術的制約 | ジグボーリング作業で安定した真位置±0.002mmが必要。既存のVMCは精密作業で15%の不良率を出していた |
| 選択肢 | Makino V33i($95,000、2016年、4,500h)とYasda YBM-640V($135,000、2013年、2,800h)の両方を検討 |
| 決定 | Yasda YBM-640Vを選択 — $40,000のプレミアムは、用途の3μm未満位置決め要件によって正当化された |
| 18か月の結果 | 不良率が15%から1.2%に低下。ヤスダの認証精度に基づき新規契約を獲得。精密作業による追加年間売上:約$65,000/年 |
検証された原則:製品が特定の精度を要求するなら、それを保証する機械を買うべき。ヤスダの$40,000プレミアムは、不良削減だけで8か月以内に回収された。
FAQセクション
Q:Yasda YBM-640Vは、価格が2倍だからといって、Makino V33iより本当に2倍優れているのか?
A:いいえ。50~80%の価格プレミアムは、ヤスダの根本的に異なる製造アプローチを反映しており、すべての用途で比例した性能優位を意味するものではありません。
- プレミアムで得られるもの:数十年にわたり再調整可能なきさげ加工角形ガイド、ジグボーラー級の位置決め精度(1.5μm対3~5μm)、優れた再販価値維持。これらは精密ジグボーリング、超精密金型加工、長期的な資産価値にとって重要です。
- プレミアムで得られないもの:より高い切削速度、より良い表面品質、より速いサイクルタイム、より簡単な操作。生産フライス加工では、Makino V33iの方がしばしば高速な機械です。
- 結論:部品が3μm以下の位置決めを要求するなら、ヤスダはその価値があります。より高いスループットで5μm以下の位置決めが必要なら、マキノの方が価値があります。部品が±0.01mmしか必要としないなら、汎用VMCを検討してください — どちらの機械も正しい選択ではありません。
Q:どちらの機械が運用コストが低いか?
A:答えは、どのコスト区分を優先するかによります:
- 日常消耗品(クーラント、工具、フィルター):両機で同程度。
- 予防保全:マキノの方がやや安価。ヤスダのガイド検査には専門知識が必要。
- 主要修理(主軸、ボールねじ):マキノ部品はより入手しやすく、市場流通量が多いため一般に安価。
- 長期的な精度回復:ヤスダに利点 — きさげ加工ガイドは再きさげ可能(10~15年ごとに$8,000~15,000)。マキノのリニアガイドは交換が必要(高負荷使用で5~8年ごとに$3,000~6,000)。
- 制御システムサービス:ヤスダのFanuc 31i-B5は広く使われる標準規格 — どの電気技術者でも対応可能。マキノのProfessional 6は独自仕様 — 修理にはマキノ認定技術者が必要な場合がある。
総合:Makino V33iは年間運用コストが低い。十分長く使用し、ガイドの再きさげの恩恵を受けられるなら、ヤスダは潜在的により低いライフサイクルコストとなる。
Q:Makino V33iは適切なプログラミングでヤスダの精度に匹敵できるか?
A:いいえ — 精度差はプログラミングではなく機械設計の問題です:
- ガイド構造:ヤスダのきさげ加工角形ガイドは、リニアガイドレールより本質的に高い剛性と減衰性を持ちます。これは変動荷重条件下での位置決め安定性に影響します。
- フィードバックシステム:ヤスダは全軸に光学スケールフィードバックを使用。マキノはロータリーエンコーダ+ボールねじフィードバック(ほとんどのVMCで標準)。光学スケールは実際のテーブル位置を直接測定し、ボールねじピッチ誤差を排除します。
- 熱挙動:マキノは優れた熱管理(コア冷却ボールねじ)を備えますが、ヤスダの熱変形安定化システムと対称ブリッジ構造は、長時間サイクルで測定可能なほど低い熱ドリフトを実現します。
結論:短時間運転(30分)では、両機とも高精度を達成できます。温度変化のある8時間生産シフトでは、ヤスダは±0.002mmを維持し、マキノはそれを超えてドリフトします。
Q:どちらの機械が再販しやすいか?
A:Makino V33iは再販流動性が大幅に良好です:
- 市場流通量:主要プラットフォームで、Makino V33iの中古出品数はYasda YBM-640Vの約3倍。出品が多い=買い手の認知が高い=早く売れる。
- 買い手の認知度:マキノは世界中の金型工場で有名なブランド。ヤスダは精密加工の専門家には有名だが、一般買い手にはなじみが薄い。
- 価格帯:V33iの$50,000~120,000の価格帯は、YBM-640Vの$80,000~180,000より大きな買い手層を引き付ける。
- 地域需要:ヤスダの需要は中国、日本、一部の精密市場に集中。マキノの需要は世界規模。
5年以内に売却する見込みなら、マキノが低リスクの選択。10年以上保有する予定なら、ヤスダのより緩やかな減価償却により再販差はあまり重要でなくなる。
Q:初めての購入者が各機械を検査する際に確認すべきことは?
A:完全な検査設備を利用できない初めての購入者は、以下のアクセス可能なチェックに集中してください:
Yasda YBM-640Vの場合:
- 銘板確認:ブランド、モデル、年式が出品と一致するか確認。日本製の表示を探す。
- 起動テスト:電源を入れ、アラーム履歴を確認。「アブソリュート位置誤差」アラーム(スケールフィードバック問題)に注意。
- 主軸音:ドアを開けて1,000~24,000 rpmで運転。高速時の軸受音を確認。
- 検査報告書:主軸振れデータと位置決め精度試験結果を含む第三者報告書を求める。
- 書類:原本の輸入書類と過去の校正証明書を要求。
Makino V33iの場合:
- 主軸テーパ確認:清潔な白い布で主軸テーパを拭く。変色や金属粉(プルスタッド摩耗の兆候)を確認。
- 工具交換テスト:手動で5~10回の工具交換を実行。異常音を確認し、サイクルタイムの一貫性をチェック。
- クーラント状態:劣化したクーラントを確認 — 全体的なメンテナンス文化の強い指標。
- SGIファームウェアバージョン:Professional 6ソフトウェアバージョンを記録。必要な加工サイクルをサポートしているか確認。
- 運転時間:制御装置の電源投入時間と出品情報を照合。適切に保守されたV33iは通常15,000h未満。