

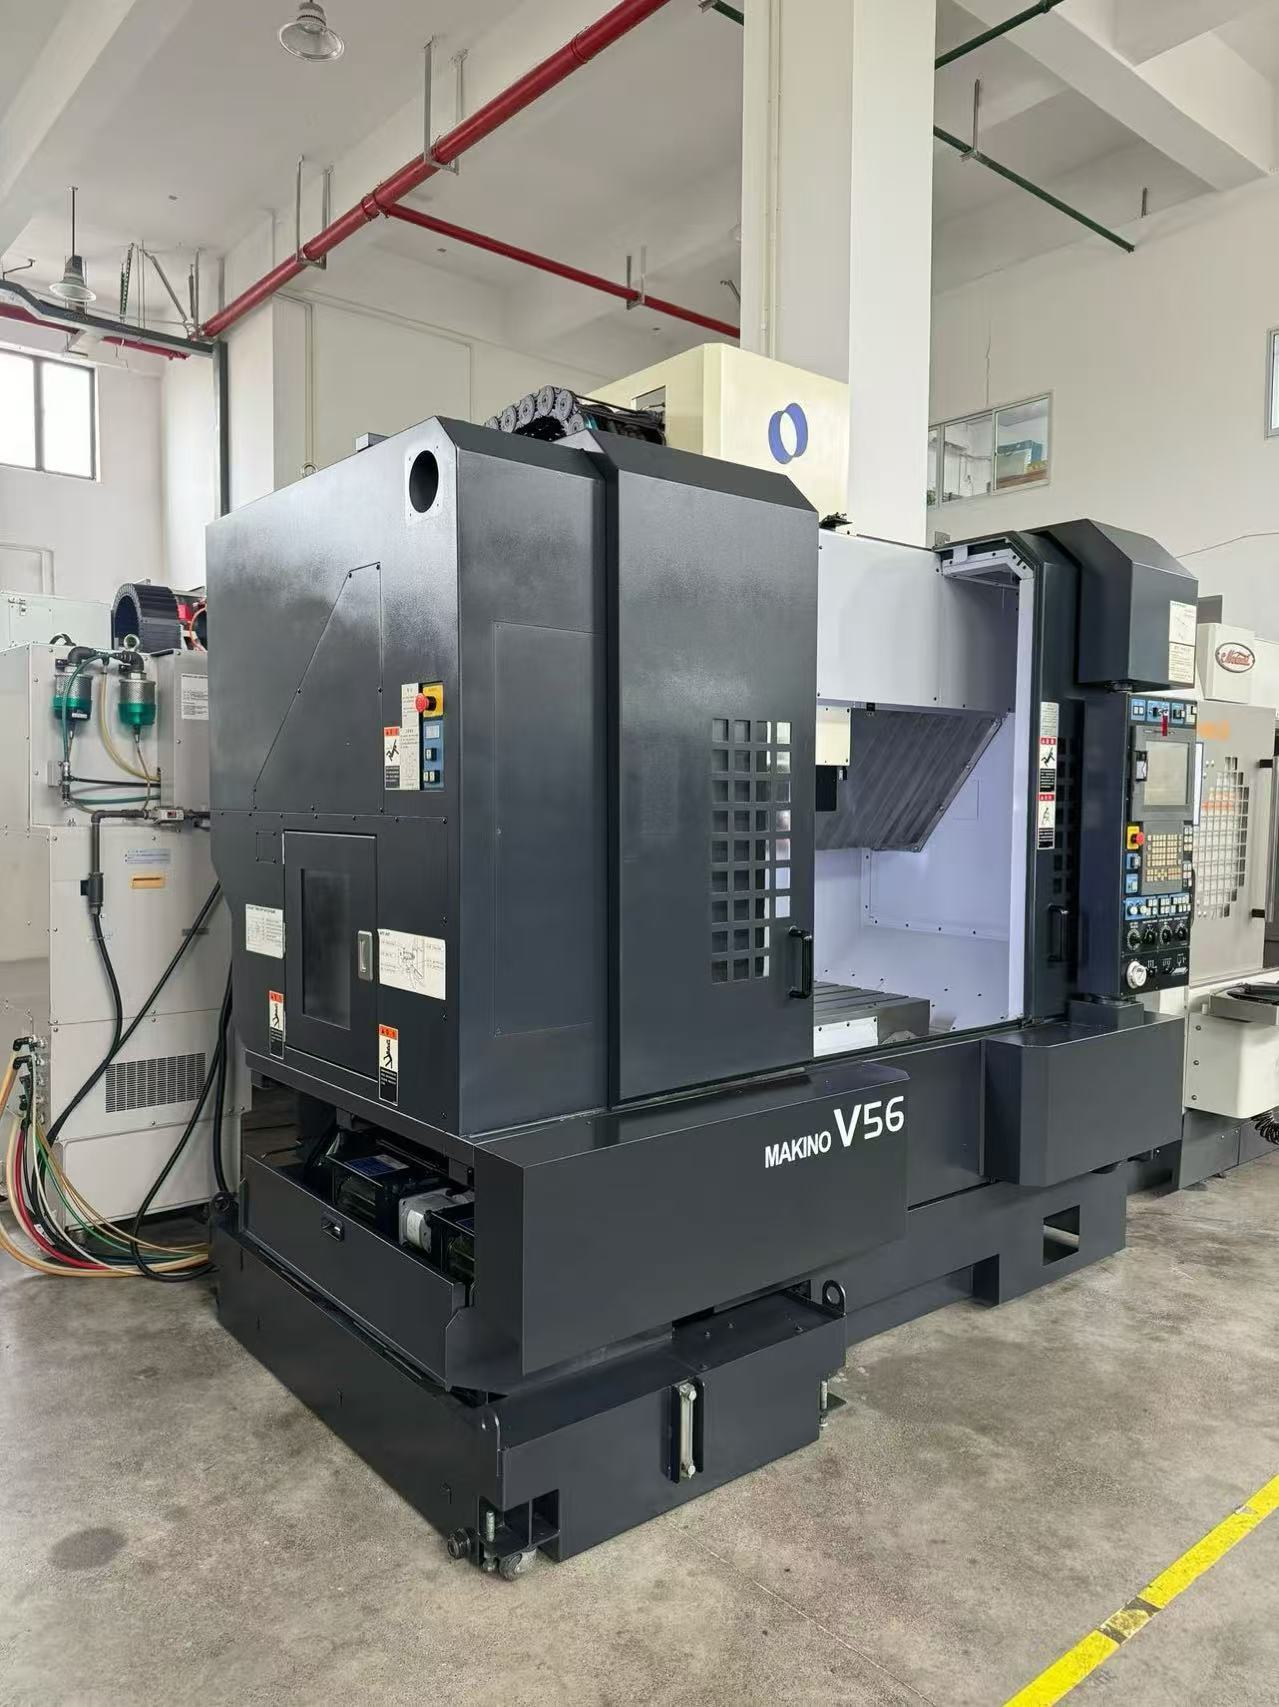
UsedUltraのシニア設備検査エンジニアリングチームによるレビュー。主任レビュアー:Chris(中古産業設備評価12年、CNC工作機械1,500台以上を検査。Okamoto、Studer、Jung、Chevalierなど他ブランドを含む200台以上のCNC工作機械を検査)。データソース:仕様は、現在 usedultra.com に出品中の実機から取得。
中古マキノCNCをお探しですか?予算がエントリーレベルの新規機しか届かない場合、中古マキノCNCの中古マキノV56または中古マキノV99は、検証済みの精密基盤を提供します。両機とも20,000 rpm高速主軸(V56:モーター内蔵主軸+BBT40、V99:HSK-A100)、全軸リニアスケール閉ループフィードバック、Makino Professional 5コントロールを搭載。同価格の新規機は、新品であること、習得しやすいコントロール、保証付きサービスサポートで勝りますが、多くは片面接触ツーリングとセミクローズドループフィードバックを使用します。結論:精密重視のバッチ加工と長期的な精度維持には中古マキノを選び、シンプルさと速い回収を求めるなら新規機を選んでください。
1. 中古マキノか新規機か?決断前に知るべき3つの罠
罠1:同じ予算でエントリーレベルの新規機が買える — 剛性は仕様書からは買えない。 同予算の新規機は通常、12,000~15,000 rpmの1160型BT40 VMCで、リニアスケールフィードバックはありません。同じ金額で、中古市場では20,000 rpm高速主軸、両面接触ツーリング、全軸リニアスケール閉ループフィードバックを備えた輸入機が手に入ります。違いは新品か中古かではなく、主軸・ツーリング・スケールの精度チェーンの基盤です。主軸高速回転では振動が増幅します。エントリーレベル機の仕上げ粗さはRa 1.2~1.6 μmにとどまり、手作業の台上仕上げを余儀なくさせ、1台あたり年間8,000~11,000ドルの利益を食いつぶします。
罠2:中古輸入機の不良への恐れ — チェックリスト形式の検収はリスクを招き入れる。 実質的な検査(サーキュラーテスト1回と位置チェック1回のみ)なしに署名・発送すると、その20,000 rpmモーター内蔵主軸の真の状態を検証できません:軸受の微振動、リニアスケールが校正範囲内か、両面接触部の摩耗。これらを見落とすと、夏季の熱変位がバッチ寸法を公差外に押し出し、手直し率4~5%になります。通常は納入後3か月で噴出します。
罠3:仕様書だけでなく再販曲線を比較せよ。 設備は貸借対照表上の重い資産です。新規機は通常、5年後に価値の25~35%しか残らず、売却に3~6か月かかります。中古マキノ機は素早く取引され、5年後の残存価値は推定50~60%、1~2か月以内に売却されます。同様の仕様の2台でも、5年間のキャッシュフローで14,000ドル以上差がつくことがあります。ほとんど誰も計算しない数字です。
2. 中古マキノCNC V56/V99 vs 新規機:精度、主軸剛性 & 再販価値の比較
中古マキノCNC V56(出品機)
| パラメータ | 中古マキノ V56(出品機) | 同予算の新規機(一般的な参考) |
|---|---|---|
| CNCコントロール | Makino Professional 5 | FANUC 0i MF/国産コントロール |
| 最高主軸回転速度 | 20,000 rpm(モーター内蔵主軸) | 12,000~15,000 rpm |
| 主軸テーパー | BBT40(両面接触) | BT40(片面接触) |
| X/Y/Z移動量 | 900/550/450 mm | 1,100/600/600 mm(1160型) |
| テーブルサイズ | 1,050×500 mm | 1,200×600 mm |
| 最大テーブル積載量 | 700 kg | 800~1,000 kg |
| ツールマガジン | 15本(ディスク式) | 24本 |
| 位置フィードバック | 全軸リニアスケール(閉ループ) | セミクローズドループ(スケールなし) |
| ガイドウェイ設計 | ボックスガイドウェイ2本+リニアガイド1本(ガントリ型) | 全リニア、またはリニア2本+ボックス1本 |
| 主要アクセサリ | レーザーツールセッター、Marpossプローブ、チップコンベア、オイルクーラー | 基本的な切粉排出 |
| 主軸稼働時間 | 5,982 h | 新品 |
| 5年再販価値 | 推定50~60% | 推定25~35% |
中古マキノCNC V99(出品機)
| パラメータ | 中古マキノ V99(出品機) | 同予算の新規機(一般的な参考) |
|---|---|---|
| CNCコントロール | Makino Professional 5 | 国産/欧州コントロール |
| 最高主軸回転速度 | 20,000 rpm | 12,000 rpm |
| 主軸テーパー | HSK-A100(両面接触) | BT50(片面接触) |
| 主軸モーター | 22/18.5 kW | 18.5~22 kW |
| X/Y/Z移動量 | 1,500/1,000/800 mm | 1,500/800/700 mm(1580型) |
| テーブルサイズ | 1,800×1,000 mm | 1,700×800 mm |
| 最大ワーク | 1,800×1,000×650 mm | — |
| ツールマガジン | 30本 | 24本 |
| 位置フィードバック | 3軸リニアスケール(閉ループ) | セミクローズドループ |
| 早送り | 20/20/20 m/min | 約30 m/min |
| 機械重量 | 約23 t | 約15~18 t |
| 主要アクセサリ | スルースピンドルクーラント、自動チップコンベア、レーザーツールセッター、オイルミストセパレータ | 基本的な切粉排出 |
| 主軸稼働時間 | 1,427 h | 新品 |
| 5年再販価値 | 推定50~60% | 推定25~35% |
注:V56/V99列はusedultra.comに出品中の実機の実際の仕様です。「新規機」列はこの価格帯の機械の一般的な参考であり、メーカーのデータシートで確認してください。位置決め精度/繰り返し精度はどちらの出品にも公開されておらず、レーザー干渉計を用いて現場で検証する必要があります。
2.1 両面接触主軸こそ真の剛性の分水嶺:BBT40 vs HSK-A100
従来のBT40/BT50ツールホルダーは、片面(テーパーのみ)接触で固定されます。重切削力下では、主軸とツールホルダー間に微小な「うなずき」が発生します。V56はBBT40(テーパーとフランジ面の両方が係合する「Big Plus」BT40)を使用し、V99はHSK-A100(ショートテーパー両面接触インターフェース)を使用します — どちらも両面接触設計で、同サイズの片面接触ツーリングより半径方向および軸方向の剛性が大幅に高いです。実際には、びびりなしでより深い切込みをかけられ、仕上げ面が安定します。これが、中古マキノが維持できるRa 0.4~0.6 μmの仕上げ結果の物理的根拠です。
2.2 20,000 rpm高速主軸:V56のモーター内蔵主軸とV99の「大テーパー+高速」の組み合わせ
V56はモーター内蔵主軸(モーターと主軸を一体化)を採用:ベルト損失なし、伝達誤差なし、加減速が速く、高速時の振動が低い — アルミ部品や小型精密金型の高速仕上げに理想的です。V99はより珍しく、大型HSK-A100テーパーで20,000 rpmを実現しています。これは軸受構成、潤滑、バランス調整が、高トルク荒加工と主軸高速回転の両方を扱えるレベルにあり、約23トンの構造で中~大型金型の輪郭加工や大型アルミ/鋼部品を狙っています。共通点は、両機とも速度と剛性を同時に提供することです — 同予算の新規機(一方を優先してもう一方を犠牲にしがち)には真似できません。
2.3 全軸リニアスケール閉ループ:精度は紙の主張ではなくループで固定される
V56は全軸リニアスケール、V99は3軸リニアスケールを搭載 — 位置フィードバックはサーボモーターエンコーダーの推定値(セミクローズドループ)ではなく、テーブル/主軸ヘッドの実際の変位(閉ループ)から直接得られます。ボールねじの熱伸びとバックラッシはスケールによってリアルタイム補正されます。これが長期精度維持のもう半分です。新規機は初日に検収に合格できますが、セミクローズドループ機は使用数か月後にねじが熱くなるにつれてドリフトします。閉ループ機はそのドリフトをミクロンレベルに固定します。注意:中古機では検収時にスケールの読み取り誤差と清浄度を確認してください — 汚れたスケール面は閉ループを無効にします。
2.4 再販価値の経済学:「検証可能性」へのプレミアム
中古マキノは、第三者が再現可能な検収データチェーン(ボールバー真円度、レーザー干渉計位置決め、主軸振動スペクトル)を備えているためプレミアムが付きます — 買い手が信頼するため、5年間で推定50~60%の価値を維持します。新規機の減価が速い主な理由は、5年落ちの機体を統一基準で検証できないため、買い手が割り引くからです。再販格差は、市場が検証可能な精度に価格を付けているのであり、ブランドロイヤルティではありません。
3. 実例:中古マキノV56を12か月使用 — 精度と手直しはどれだけ改善したか?
以下の事例は実際のV56構成に基づくデモンストレーションであり、数値は規模を示すもので、この特定機の運転記録ではありません。
顧客背景:中国南部の3C構造部品加工工場。12台の生産機は標準的な1160型VMCで、6061アルミハウジングを2交代で加工しており、図面要件は仕上げ面Ra ≤ 0.8 μmでした。
技術/コストのボトルネック:8,000 rpmを超えると既存機は振動を増幅。仕上げ粗さはRa 1.2~1.6 μmにとどまり、二次的な台上仕上げが必要で、1台あたり年間約8,000~11,000ドルの利益を食いつぶしました。夏季の主軸熱変位がバッチ寸法を公差外に押し出し、手直し率は約4.8%に達し、台上仕上げ工数とスクラップで月約13,000ドル。
解決策:中古マキノV56を1台(20,000 rpmモーター内蔵主軸、BBT40両面接触、全軸閉ループスケール)。検収には3軸すべてのレーザー干渉計校正、ボールバー真円度誤差≤3 μm、さらにスケール読み取り誤差と主軸振動スペクトルの検証を含めました。
12か月の定量結果:
- 仕上げ粗さはRa 1.2~1.6 μmからRa 0.4~0.6 μmへ安定(約60%改善);
- 手直しは4.8%から0.6%に低下。月間の台上仕上げとスクラップ費用は13,000ドルから1,500ドルに減少;
- 部品あたりの仕上げサイクルタイムを22%短縮(高速深切削によりパス数減少);
- 昼夜交代間の寸法一貫性は±0.015 mmから±0.004 mmに向上(閉ループの成果);
- 2交代で、機械稼働率は89%。
4. 中古マキノV56/V99 FAQ:検査、機種選定、主軸寿命、スペアパーツ、精度
Q:中古マキノV56/V99の検収は、同価格の新規機とどう異なりますか?
A:違いは2点に尽きます — どれだけ多くのチェックを行うかと、熱検収が含まれるかです。手順:
- 標準的な新規機検収:位置決め精度(静的レーザー干渉計測定)、繰り返し精度、主軸振れ、テストカット部品 — すべて単一のコールド状態測定;
- 推奨される中古マキノ検収(買い手チェックリスト):①ボールバー真円度(2軸円形度、バックラッシと直角度を確認);②3軸すべてのレーザー干渉計位置決め+繰り返し精度;③2時間の暖機後再測定で精度が収束することを確認;④主軸振動スペクトル(20,000 rpmモーター内蔵主軸の軸受を確認);⑤リニアスケール読み取り誤差とスケール面清浄度の確認;⑥機械のアラーム履歴とサーボゲインパラメータの確認。
- 結論:マキノには追加半日の熱検証とスケール検証が必要です。その半日が、精度を買ったのか飾りを買ったのかを決めます。
Q:V56とV99はどちらも20,000 rpm — 同予算ではどちらがより価値がありますか?
A:加工物次第です:
- 中小部品、アルミ、小型精密金型(仕上げ):中古マキノV56を選択 — 900 mmのX移動量とモーター内蔵主軸により、高速仕上げがより速く、運用コストも安くなります;
- 中~大型金型、大型アルミ/鋼部品、治具:中古マキノV99を選択 — 1,500 mmのX移動量、大型HSK-A100テーパー、30本工具、スルースピンドルクーラントが重荒加工と輪郭加工の両方を処理;
- 混合作業用に1台だけ:V99がより汎用性の高い単一購入(荒加工重視、工具補正で仕上げ)ですが、床が約23トンの機械に耐えられるか、搬入経路を確認してください。
Q:20,000 rpmモーター内蔵主軸はより早く摩耗しませんか?残寿命はどう判断しますか?
A:モーター内蔵主軸はベルト駆動より繊細ですが、寿命は定量化できます:
- 時間と負荷を確認:V56は5,982時間、V99は1,427時間 — どちらも軽~中負荷範囲。モーター内蔵主軸の軸受は通常、潤滑と使用方法に応じて15,000~20,000時間持続します;
- 検収時に主軸振動スペクトルを測定:軸受欠陥のサイドバンド特徴は疲労を示します。500~10,000 rpmをスイープして比較;
- 主軸冷却回路を確認:V56にはオイルクーラーが付属 — 循環が健全で、過熱アラーム履歴がクリーンであることを確認;
- 軸受部品番号と、オーバーホール時のバランスレポートを要求 — レポートがなければ「リビルド済みの疑い」として交渉。
Q:中古マキノのスペアパーツとサービスは自社工場で対応できますか?
A:はい、計画次第です。要点:
- 機械部品 — 構造、ガイドウェイ、ボールねじ — は成熟したリビルド市場があり、通常の納期は2~4週間;
- 主軸アッセンブリ、サーボドライブ、Professional 5システムボードは重要スペア — 購入時にサプライチェーンを確認(リビルダーは中古純正部品を在庫することが多く、リードタイム1~2週間);
- 「重要スペア在庫リスト+第三者サービス対応時間」を契約に盛り込み、ダウンタイム中に部品待ちにならないように。
Q:閉ループリニアスケール付き中古マキノは、実際に新規機より高精度ですか?
A:閉ループは必要条件であり、保証ではありません — ここは正確に:
- リニアスケール閉ループはボールねじの熱伸びとバックラッシをリアルタイム補正するため、原理上、同一条件ではセミクローズドループ機より位置決め精度が勝ります — 構造的優位性;
- ただし実際の精度は、スケール誤差が校正有効範囲内か、読み取りヘッドの清浄度、熱補償モデルが有効かによります — 3つとも検収時に測定する必要があります;
- したがって正確な結論は条件付きです。適切に検収された閉ループ中古機は一般に、同価格のセミクローズドループ新規機より長期精度を維持します。検収を省いた閉ループ中古機は新規機より悪い可能性があります。仕様は静的であり、真実は検収にあります。