

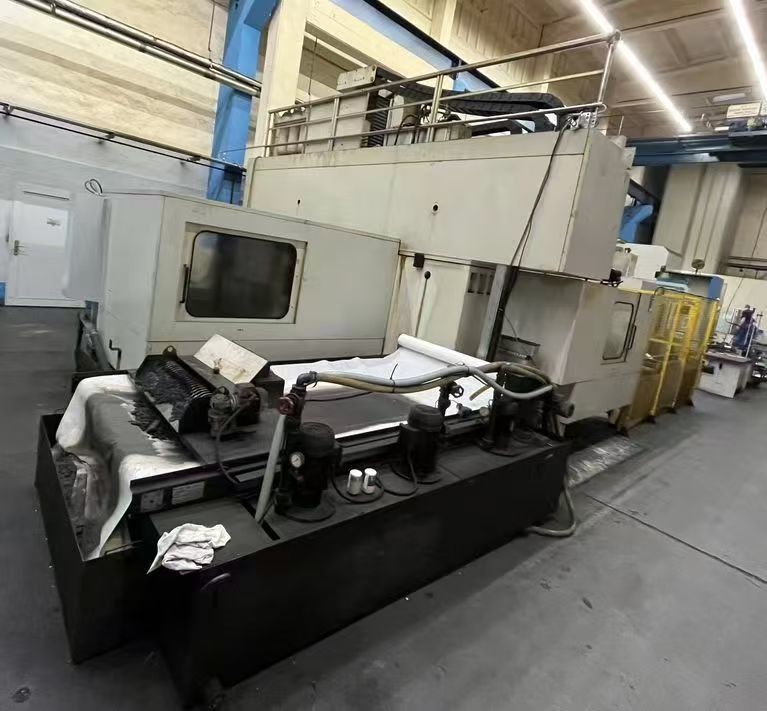
usedultra チーフテクニカルエキスパート/シニアエンジニアによるレビュー — シニアエンジニア Chris(大型工作機械エンジニアリング & 再製造で12年)
1. 中古スライドウェイ研削盤を購入する際の実際の課題
課題1 — 外注によるガイドウェイ再研削は、生産スケジュールを自社の管理下から外してしまう。 4メートルのベッドの場合、専門業者は通常、再研削1回あたり18,000~24,000米ドル、待ち時間6~8週間、さらに往復輸送費を見積もる。同時に2~3台のベッドを処理する場合、毎年6桁の外注請求を支払うことになり、しかもベンダーの待ち行列を自社のリードタイムとして受け入れることになる。
課題2 — 新機械の設備投資は中古価格の4~6倍で、製作期間は12~18か月。 同等の新型欧州製機械は220万~300万米ドル(基礎工事とツーリングを除く)になる。今すぐ再研削能力を必要とする工場にとって、中古機の投資回収ロジックは根本的に異なる。市場に出回っている同等の中古研削盤の現行モデル、稼働時間、在庫を比較したい場合は、中古研削盤概要:モデル、稼働時間、原産地、在庫 を参照。
2. 技術パラメータ比較と選定の要点
2.1 仕様比較表
第1列は検証済みの出品データ(Favretto ME/U200 出品ページより:原産地イタリア、稼働時間6,425時間、在庫1台、650,000米ドル):
| パラメータ | Favretto ME/U200 | ヘビークラス(6 m 新規) | ミッドレンジ(国内クラス) |
|---|---|---|---|
| テーブルサイズ(幅 × 長さ) | 4,000 × 1,000 mm | 6,000 × 1,600 mm クラス | 1,600 × 630 mm クラス |
| 最大研削 L/W/H | 4,000 / 1,000 / 700 mm | 6,000 / 1,600 / 1,000 mm | 1,600 / 630 / 500 mm |
| 最大テーブル積載量 | 1,500 kg(マグネットチャックなし) | 3,000 kg 以上 | 約800 kg |
| 主軸出力 | 22 kW(30 HP) | 37~45 kW | 11~15 kW |
| 砥石車 | 508 × 203.2 × 100 mm @ 1,200 / 2,800 rpm | Ø600クラス @ 1,000~1,500 rpm | Ø400クラス @ 1,500~2,000 rpm |
| テーブル送り | 1~40 m/min | 1~30 m/min | 0.5~25 m/min |
| 最小送り(Y/Z) | 0.001 mm / 0.001 mm | 0.001 mm | 0.005 mm |
| Y軸(クロス) | 早送り 10 m/min;0~2,000 mm/min 無段階;3~75 mm 調整可能 | 同様 | 手動/間欠 |
| Z軸(垂直) | 早送り 10 m/min;有効 700 mm/総移動量 750 mm | 1,000 mm | 500 mm |
| B軸(主軸旋回) | 円形スケールエンコーダフィードバック(CNC角度成形) | ダイレクトドライブ+角度エンコーダ | 手動またはなし |
| リニアスケール | 装備(軸構成は現地で確認要) | 装備 | オプション |
| 設置面積 | 10,700 × 5,500 × 4,500 mm | 12,000 × 6,000 × 5,000 mm | 5,500 × 3,500 × 3,000 mm |
| 機械重量 | 31,500 kg | 60,000 kg 以上 | 12,000~15,000 kg |
| 設置電力 | 約70 kW | 約120 kW | 約45 kW |
比較列の値は業界で一般的な範囲であり、特定ベンダーの見積もりではない。ME/U200列は実際の出品データである。
2.2 これらの仕様がガイドウェイ再研削にとって重要な理由(技術的核心)
合格判定の幾何:真直度、平行度、および0.005ルール。 ガイドウェイ再研削の合格判定は、幾何精度と位置決め精度の二重システムに依存する。真直度と平行度は ISO 230-1 に従って測定し、位置決め精度は ISO 230-2 に従って評価する。V形案内面および平面案内面の真直度は通常≤ 0.005 mm/mと指定され、全長4,000 mmの累積値は0.015~0.02 mmの範囲、クロスガイドの平行度は ≤ 0.01 mm/m である。中古機がこれらを依然として満たせるかは、2つの特性で決まる:送り分解能とスケールによる位置フィードバックである。ME/U200の最小送り0.001 mm(Y/Z)とリニアスケール構成は、運動チェーン自体が対応可能であることを示している。残る変数は純粋に機械的摩耗であり、これは合格検査で解決される。
B軸円形エンコーダが実際にもたらすもの。 角度付きガイドウェイ(V形、ダブテール、複合角度)の成形研削では、主軸ヘッドを負荷下で角度割り出しし、保持する必要がある。B軸の円形スケール(ロータリエンコーダ)は、これを「機械的クリック+信頼」から閉ループフィードバックへと格上げする。CNCはエンコーダで検証された位置で±30° 旋回の成形とドウェルができる。再製造業者にとって、これはその機械が「傾斜ヘッド付き平面研削盤」なのか、真のCNCガイドウェイ成形研削盤なのかを決める。そして本機のCNC機能仕様(「各種ガイドウェイ形状と角度のCNC成形」)はそれを直接裏付けている。
6,425時間機の正直なリスク。 大型工作機械にとって6,425時間は低~中程度の稼働率だが、摩耗評価は依然として3つの領域に焦点を当てる必要がある:平面およびV形案内面(再きさげ/再研削で修理可能 — 残留鋳物取り代を確認)、主軸軸受の熱ドリフト(長時間の暖機+レーザー検査で確認)、油圧すべり軸受の状態。消耗品と再きさげに購入価格の3~5%を予算計上し、初回生産運転前に1週間の検査期間を確保すること。
3. 合格検査手順
中古機の銘板を信用してはならない。本機の出品情報は完全な検証を可能にする。成熟した買い手が実行する手順は以下のとおりである:
- 外観および銘板の確認 — シリアル番号をOEM記録と照合する;
- 電源投入および制御システム確認 — アラーム、軸原点復帰、Bを含む全軸のエンコーダカウント;
- 軸動作および主軸運転 — 1~40 m/minでのテーブル全長スイープ、主軸1,200および2,800 rpm、温度記録;
- 研削エリアおよび電気キャビネットの写真調査 — クーラント配管、スケールカバー、ケーブル状態;
- 遠隔ビデオ検査または任意の第三者検査 — 現地で完全な動的試験を立会い確認する。
上記に加えて、この機械のOEM背景、現在入手可能なモデル、構成の違いを知りたい場合は、中古Favrettoブランドおよび入手可能モデル概要 を参照。
4. 実際の業界適用事例
顧客背景: 中国南部の大型工作機械メーカーで、大型ガントリ形マシニングセンタのベッド(4 mクラス)を生産し、年24台のベッドを再研削している。
ボトルネック: 外注ガイドウェイ再研削は1台21,000米ドル、待ち時間6~8週間で、ベンダー能力により月間処理量は2台に制限されていた。熱変形により初回検査の不合格率は12%だった。
提供ソリューション: 中古Favretto ME/U200 CNCスライドウェイ研削盤(6,425時間を検証済み、B軸エンコーダは現地確認)+20 °C ± 1 °Cの検査ベイ+レーザー干渉計による合格検査。
12か月の定量結果:
| 指標 | 導入前(外注) | 導入後(内製、12か月) |
|---|---|---|
| 再研削1回あたりコスト | 21,000米ドル | 9,500米ドル |
| 年間直接コスト(24台) | 504,000米ドル | 228,000米ドル |
| 初回検査不合格率 | 12% | 2.1% |
| 平均再研削リードタイム | 6~8週間 | 2~3週間 |
| 月間再研削能力 | 2台 | 4台 |
算出された年間削減額:
直接削減額 = (21,000 − 9,500) × 24 = 276,000米ドル/年不合格削減額 = (0.12 × 24 × 21,000) − (0.021 × 24 × 9,500) ≈ 55,700米ドル/年年間総便益 ≈ 331,700米ドル/年単純回収期間 = 650,000米ドル ÷ 331,700米ドル ≈ 1.96年
副次便益: 再研削能力は100%向上(月2→4台、外注ボトルネックを解消)、リードタイムは約60%短縮(中央値7→2.5週間)。解放された能力で追加受注を取ることができ、これはこのモデルでは計上していない売上である。
5. FAQ
Q: 中古Favretto ME/U200は実際にどの程度の研削精度を維持できるか?
A:
- 設計能力(リニアスケール+0.001 mm送り):真直度 ≤ 0.005 mm/m、平行度 ≤ 0.01 mm/m、表面粗さ Ra 0.4~0.8 μm(仕上げパスで Ra 0.2 μm)。
- 中古機の現実:達成可能精度は摩耗に制限される — ISO 230-1/230-2 に従って認定する。
- 実現条件:まず案内面を再きさげし、45~60分暖機し、20 °C ± 1 °Cを維持する。これらの条件下で、4,000 mmクラスは一般的なOEMガイドウェイ再研削図面を満たす。
Q: 現地合格検査中に真直度と平行度をどのように測定するか?
A:
- ISO 230-1 に従って全長4,000 mmを測定するレーザー干渉計を要求する(1 mサンプルではない);
- V形案内面の真直度(水平+垂直平面)、平面案内面の真直度、クロスガイドの平行度を個別に試験する;
- まず2時間の主軸暖機を実施し、30分ごとに熱ドリフトを記録する;
- 少なくとも3回の往復パスを実施し、リリース前に供給者に公差シートへ署名させる。
Q: B軸円形エンコーダはV形/角度付きガイドウェイ成形に実際に何をもたらすか?
A:
- ±30°の主軸旋回位置決めを閉ループ化する — CNCはクリック位置ではなく実際の角度を検知する;
- V形、ダブテール、複合角度プロファイルを1回のクランプで成形可能にし、手動ヘッドの機械的段取りを置き換える;
- 再製造業者にとって、その機械を「平面研削盤」からガイドウェイ成形研削盤へ格上げする — この価格クラスを正当化する中核機能である。
Q: 31.5トンの機械 — 設置前にどのような基礎と吊り込みが必要か?
A:
- 設置面積:平面10,700 × 5,500 mm(周囲に0.6~0.8 mの保守クリアランスを確保)、高さ4,500 mm;
- 基礎:10.7 × 5.5 mの設置面積に基づくと、機械の平均接地圧は約0.54 t/m²にすぎないが、動荷重と局所集中を考慮し、支持力 ≥ 0.1 MPa、600~800 mmの鉄筋コンクリートスラブで設計し、隣接振動源から絶縁し、アンカーポイントはOEMの水平調整レイアウトに従う;
- 吊り込み:吊り込み半径で定格 ≥ 40 tのクレーン、または制御されたマルチジャッキによるスライドイン。構造エンジニアに吊り点からスラブまでの荷重経路を検証させる;
- 電力:設置電力 約70 kW。バスバー/変圧器の余裕に加え、圧縮空気およびクーラント回路を確認する。
この機械の完全な技術仕様(砥石サイズ、軸移動量、送り速度、設置電力)を確認するには、 Favretto ME/U200 完全技術仕様&データシート を参照。
Q: 6,425時間稼働の中古スライドウェイ研削盤の残余寿命と再構築コストをどのように評価するか?
A:
- 摩耗監査(検査1週間):主軸軸受の振れ、案内面きさげ状態、ボールねじ/スケールのバックラッシュ、油圧系統の圧力とコンタミネーション;
- 典型的な再構築範囲(この稼働水準):案内面の再きさげまたは再研削、シール交換、スケール/エンコーダの整備 — 購入価格の3~5%を予算計上;
- 判断基準:動的合格検査に合格し、暖機後の熱ドリフトが安定していれば、その機械のセカンドライフは再研削サービスで10年を超える — 大型スライドウェイ研削盤は低速・高剛性・低サイクル負荷で運転され、負荷は設計寿命をはるかに下回る。