

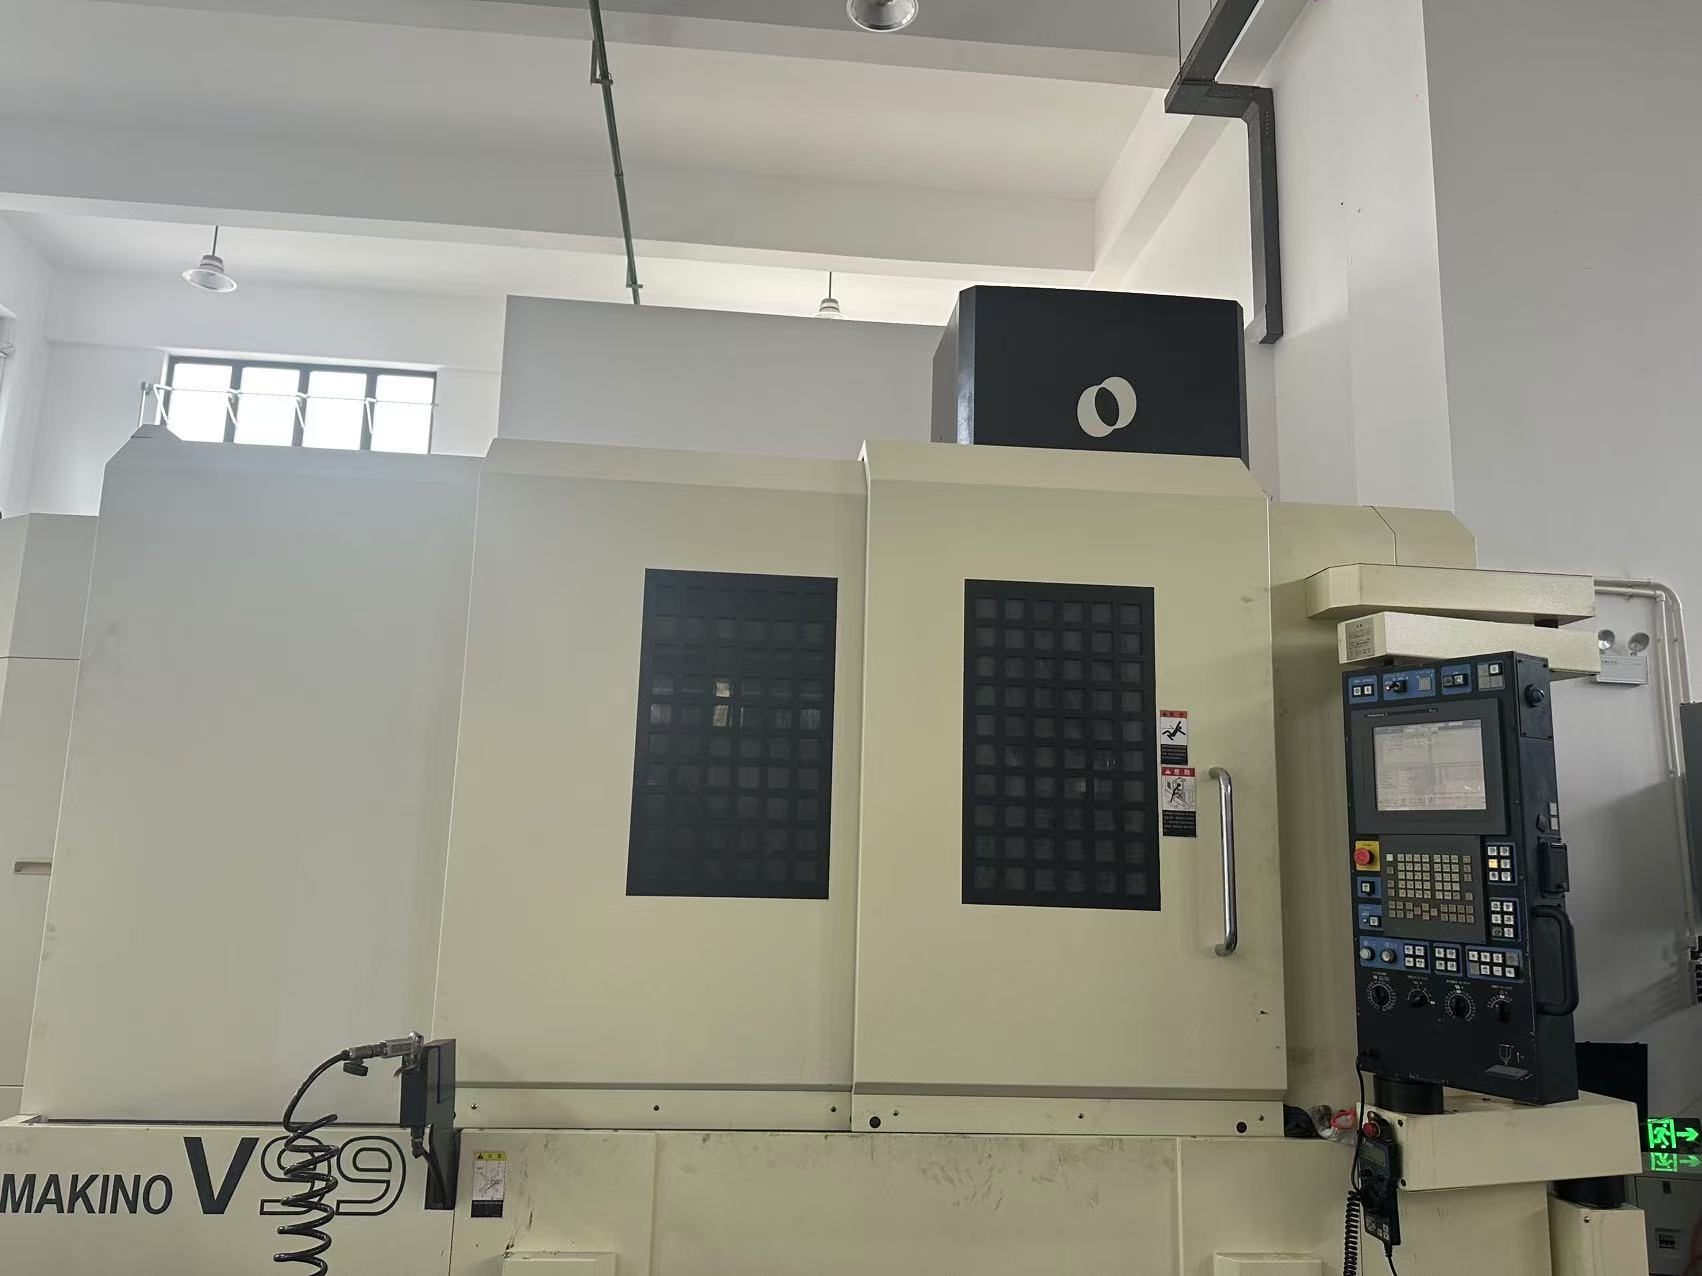
専門家レビュー:本記事はUsedUltraシニア設備検査エンジニアリングチームによってレビューされています。主任検査官Chris(中古産業機械評価12年、CNC工作機械1,500台以上を検査 — うち200台以上がMakino、Mori Seiki、YASDA、Haasをカバー)が、以下のすべての技術的判断と測定基準に責任を負います。データソース:在庫機械の銘板(中国・昆山)+メーカー公表の標準仕様+現地検査記録。
核心サマリー
結論から先に:Makino V99は、他の3台の中古VMCと同じクラスではありません — 「ただの縦型マシニングセンタ」として価格比較しないでください。機械重量23,000 kg、HSK-A100両面接触スピンドル、全3軸クローズドループリニアスケール、そしてスピンドル稼働時間わずか1,427時間のV99は、重量級金型・金型鋼および大型ワークの高精度加工向けに設計されています。その静的・動的剛性は、Haas VF-2YT(約4,500 kg、BT40、セミクローズドループ)をはるかに超えています。表示価格US$120,000はVF-2YTより高いですが、トンあたり剛性、仕様あたり精度、時間あたり価値では、4台の中で最高です。予算が厳しく中小型部品のみ → NVD5000またはYBM950Vを選択。大型金型、長期安定性、大型ワーク → V99が勝利。
なぜブランドではなく機械クラスが金型加工コストを決めるのか
課題1 — 間違ったブランドではなく、間違ったクラスを買う。 買い手は価格差をブランドプレミアムのせいにしがちですが、本当の違いは機械クラスです。軽量VMC(4~5 t)は、焼入れ金型鋼の重切削時にコラムとスピンドルヘッドが振動するため、目標面粗さに到達できず、切込みを小さくしてパスを増やして補います — 加工時間30%以上増、工具寿命40%減、電気代と機械時間が同時に上昇。500 kgの金型ベースは、切込み0.4 mmで3回の荒加工パスが必要ですが、1.2 mmなら1回です。クラスの違いは請求書に直接現れます。
課題2 — 表示価格だけを見て、「時間×精度劣化」を見ない。 6,000時間以上稼働、リニアスケールなし、セミクローズドループの中古機は、送りねじのバックラッシとスピンドルの遊びにより、公称精度が約0.01 mm失われます。ガイドウェイ、送りねじ、スピンドルベアリングは時間単位で摩耗し、1,427時間と6,800時間以上では残存寿命が3~5倍異なります。精度ドリフトが検収時に初めて判明した場合、返品・輸送費とスピンドルオーバーホール(US$5,000~15,000)が「節約した」と思っていた価格差を食いつぶします。
課題3 — 比較できない精度仕様。 あるものは位置決め精度、あるものは繰り返し精度を記載。あるものはクローズドループリニアスケール、あるものはモーターエンコーダのみのセミクローズドループ。ある「±0.005 mm」は工場の温度管理下、あるものは日常環境下。レーザー干渉計テストなしでは、精度数値が銘板の数字か実際の能力かを判断できません。
課題4 — 高速・重負荷条件の隠れたコスト。 BT40テーパーは15,000 rpm以上で遠心力によりマイクロシートし、HSKの端面接触は安定を保ちます。オイルエア潤滑とスケール補正なしの20,000 rpmスピンドルは、高速加工中にZ軸で0.01 mm以上ドリフトする可能性があり、金型コア1個のスクラップはUS$2,000以上の損失です。
Makino V99 vs Haas VF-2YT vs Mori Seiki NVD5000 vs YASDA YBM950V:完全仕様比較
注:V99の数値は実際の在庫機械の銘板から。VF-2YT / NVD5000 / YBM950Vの数値は中古機のメーカー公表標準仕様です — 到着時に機械の銘板で確認してください。すべての価格は米ドル(US$)で中古市場参考価格です。usedultra.comのライブリストを参照してください。
| パラメータ | Makino V99 | Haas VF-2YT | Mori Seiki NVD5000 α1A/40 | YASDA YBM950V |
|---|---|---|---|---|
| スピンドルテーパー | HSK-A100 | CT/BT 40 | HSK-A63 | HSK-A63 |
| 最大スピンドル回転数 | 20,000 rpm | 10,000 rpm(12k/15kオプション) | 12,000 rpm(20kオプション) | 15,000 rpm |
| スピンドルモーター | 22 / 18.5 kW | 22.4 kW(30 hp) | 22 / 18.5 kW | ~22 kW |
| 軸受潤滑 | オイルエア(標準的) | グリース(標準的) | オイルエア(高性能オプション) | オイルエア(標準的) |
| 移動量 X/Y/Z (mm) | 1,500 / 1,000 / 800 | 762 / 508 / 635 | 800 / 500 / 450 | 900 / 550 / 510 |
| テーブル (mm) | 1,800 × 1,000 | 1,568 × 457 | ~1,000 × 500 | ~1,000 × 500 |
| 最大ワーク (mm) | 1,800 × 1,000 × 650 | ~1,568 × 457 × 635 | ~1,000 × 500 × 450 | ~1,000 × 500 × 510 |
| 早送り速度 (mm/min) | 20,000 | 25,400 | 40,000 | ~36,000 |
| ATC | 30 | 30+1 | 30 | 30 |
| リニアスケール(3軸) | 標準 | なし(セミクローズド) | 一部オプション | 標準 |
| ガイドウェイ | 重荷重ローラ/ボックスウェイ | ローラリニア | リニア | 高剛性ローラリニア |
| 位置決め精度 | ±0.005 mm | ±0.005 mm | ±0.004 mm | ±0.002 mm |
| 繰り返し精度 | ±0.003 mm | ±0.0025 mm | ±0.002 mm | ±0.001 mm |
| スピンドルスルークーラント | 標準 | オプション | オプション | オプション |
| 制御装置 | Makino Professional 5 | Haas NGC | FANUC/MAPPS | FANUC |
| 機械重量 | ~23,000 kg | ~4,500 kg | ~8,000 kg | ~12,000 kg |
| スピンドル稼働時間 | 1,427 | 6,823 | 2,833 | 7,566 |
| 中古価格 (US$) | US$120,000 | ~US$35,000–55,000 | ~US$55,000–80,000 | ~US$85,000–110,000 |
| 能力クラス | 重量金型 / 大型部品高精度 | 汎用中小型部品 | 汎用高速 | 高精度中小型部品 |
HSK-A100両面接触 vs BT40テーパー:剛性の源泉
BT/CAT40ツールホルダーはテーパー摩擦でロックします。高速・重負荷下ではテーパーがマイクロシートし、半径方向と曲げ剛性が制限されます。HSK(中空テーパーシャンク)は端面+テーパーの両面接触を提供し、クランプ変形はマイクロメートル単位です。仕様上、HSK-A100フランジ(φ100)とトルク伝達面積はBT40テーパー(φ44.45)よりはるかに大きく、理論曲げ剛性は約1桁高くなります。金型鋼(40~55 HRC)の深い切込みでは、工具突出し剛性がびびりと工具寿命を直接支配します。これが、同じスピンドル回転数でのV99とVF-2YTの加工品質差の物理的根源です — ブランドの差ではなく、インターフェース仕様の差です。
23,000 kgの機械重量:剛性、減衰、重切削
剛性 ≈ 材料分布+閉ループ構造。VF-2YTの約5倍、NVD5000の3倍の重量を持つV99は、より厚いコラム壁、より大きなボックスベース、より高い構造減衰を備えています。減衰は振動エネルギーがどれだけ速く消散するかを決定します。同じ切込み深さで、V99の残留振動振幅は低く、面粗さは安定し(1パスでRa 0.8以下)、振動による工具刃先の欠けが起こりにくくなります。23 tの機械では、1,800 × 1,000 mmのテーブルにより500~900 kgの金型ベースを1回の段取りでクランプでき、再クランプによる誤差累積を削減します。機械重量は最も正直で、偽装が最も難しい剛性パラメータです。
リニアスケール(クローズドループ) vs セミクローズドループ:精度は主張ではなく測定される
セミクローズドループはモーターエンコーダのみをフィードバックし、送りねじの熱伸びとバックラッシは補正されません。クローズドループリニアスケールは実際のテーブル変位を測定し、熱変形とバックラッシを誤差ループに書き込みます。V99とYBM950Vは3軸リニアスケールを標準装備。VF-2YTはデフォルトでセミクローズドです。仕上げ加工における±0.005 mmクラスの長期安定性には、リニアスケールは必須要件であり、あれば良いものではありません — それなしでは、2時間のウォームアップ後の実際の精度は推測に過ぎません。
スピンドル稼働時間は価値の暗号:1,427h vs 6,823hの劣化ロジック
ガイドウェイ、送りねじ、スピンドルベアリングは時間単位で摩耗します。1,427時間は工場出荷後およそ1~2年の稼働に相当し、慣らし運転後の最適ウィンドウにあります。6,823時間 / 7,566時間では、機械はガイドウェイとスピンドルベアリングの中間寿命摩耗域に入っています。同じモデルで、稼働時間が5倍異なるのに価格差が2倍未満の場合、低稼働時間の機械の方が残存寿命価値が高くなります。検収時には、高稼働時間機はスピンドル振れ、バックラッシ、テストカット精度を再検証する必要があります — 摩耗の3つの直接的な証人です。
熱補償:誰がドリフトを補正し、誰が推測するか
高速スピンドルと重切削はどちらもコラムとスピンドルを加熱し、Z軸の熱伸びは1時間あたり0.01~0.03 mmに達することがあります。V99はMakinoのスピンドルとコラムの温度制御+クローズドループスケールフィードバックにより熱ドリフトを直接補償します。YASDAは独自の熱伸び制御を持っています。Haas VF-2YTはデフォルトでセミクローズド、測定フィードバックなしのため、プログラム補償で熱ドリフトを「推測」するしかありません。4時間以上続く仕上げ加工では、熱補償能力は銘板の精度数値よりも重要です。
ボックスウェイ vs ローラリニアガイド:減衰と速度のトレードオフ
- ボックスウェイ:大面積のガイド/スライド接触、最高の静的・動的剛性と減衰、ただし摩擦が高く早送りは油膜に制限される — 重負荷切削向け。
- ローラリニア:剛性、速度、摩擦のバランス。主流の重量VMCは拡幅ローラトラックを使用 — V99とYBM950Vはこのクラス(機械で確認)。
- 標準リニア(小型ローラ/ボール):速度優先、重切削下では減衰が弱い — VF-2YTは典型的な軽量リニア設計。
判断方法:重い金型鋼では、まずガイドウェイサイズとトラック数を確認し、次に早送り速度を見ます。早送りが速い機械が必ずしも重切削ができるわけではありません。
20,000 rpmはただの数字ではない:軸受潤滑、バランス、スケール
20,000 rpmスピンドルは3つのことを解決する必要があります:① オイルエア潤滑が高速軸受に供給され熱を運び去る — グリース潤滑では持続的高速回転下の温度上昇を制御できない。② HSKツーリングバランス:ツールアセンブリはG2.5クラス(≤2.5 mm/s)に達する必要があり、そうでなければ高速時の不釣り合い力がスピンドル寿命とRaの両方を劣化させる。③ スケール+温度補償が高速熱ドリフトを防ぐ。V99の3軸スケールとHSK-A100はまさにこれら3つをサポートするために存在します — 高速能力はシステムであり、単一のrpm数値ではありません。
20 m/min早送り ≠ 遅い:整定時間が真のサイクル指標
40 m/minのエアカット早送りは速く見えますが、加減速能力と位置決め整定時間が真のサイクルドライバーです。23 tのテーブルは40 m/minから停止するために長い減速ストロークと整定時間が必要です。頻繁な高速早送りは実際のサイクルを遅くする可能性があります。重量機は20,000 mm/minで安全で再現性のある位置決めに費やし、切削動力の解放と1パス切込み深さでサイクルタイムを稼ぎます。機械クラス間で早送り数値を相互比較しないでください — それは設計トレードオフであり、性能ラベルではありません。
Makino Professional 5:金型専用CNC制御能力
V99はMakino自社のProfessional 5制御装置を搭載し、金型加工向けに構築され、加減速ショックを低減する先読みパススムージング、びびり抑制、ナノメートル補間、マクロサイクルを備えています。汎用FANUC/Haas制御装置と比較して、複雑な自由曲面仕上げのツールパススムージングと一貫性で明確な優位性を示します。金型を加工する買い手にとって、制御システムは機械本体と同じくらい重要です。
意思決定マトリックス:剛性、精度、価値の加重スコア
加重スコアリング(1~5、典型的な金型/重切削シナリオの重み):剛性25%、精度25%、単位あたり価値(性能/価格)20%、保守の容易さ15%、ワークサイズカバレッジ15%。
| 機械 | 剛性(25%) | 精度(25%) | 価値(20%) | 保守(15%) | カバレッジ(15%) | 加重合計 |
|---|---|---|---|---|---|---|
| Makino V99 | 5 | 4 | 4 | 3 | 5 | 4.25 |
| YASDA YBM950V | 3.5 | 5 | 3 | 3 | 3 | 3.63 |
| Mori Seiki NVD5000 | 3 | 4 | 4 | 4 | 3 | 3.60 |
| Haas VF-2YT | 2 | 3 | 4 | 5 | 2 | 3.10 |
スコアの読み方:重量部品、金型、重切削では、V99が総合1位で、1,800 × 1,000 mmプラットフォームをカバーする唯一の機械です。高精度中小型部品のみなら、YBM950Vが精度で1位(±0.002 / ±0.001)。一般部品で厳しい予算上限がある場合、VF-2YTが最低絶対価格です。自社の製品構成でマトリックスを再実行すれば結果は変わります。
12ヶ月のフィールド事例:インドの金型工場がMakino V99に切り替え
顧客プロファイル:インド・バンガロールの金型工場。自動車内装用射出成形金型を製造し、500~900 kg、45~55 HRCのP20/H13金型ベースとコアを加工。以前は軽量VMC(約5 t、BT40)を使用:大型金型ベースが振動し、仕上げ面粗さはRa 3.2で停滞、手研磨が必要で、手直し率は約6%でした。
ボトルネック:部品あたりの仕上げ時間が長い(小切込みパスが多い)、工具摩耗が速い、手直しで納期遅延。
解決策:このMakino V99(HSK-A100 / 20,000 rpm / 3軸リニアスケール / 1,427時間)を購入。UsedUltraチームが発送前にリモートビデオ検査、工場テストカット、レーザー干渉計レポートを完了。現場での試運転は1週間で完了。
サイクルタイム内訳(顧客報告、P20 45HRC金型コア):
| 工程 | 旧機械(BT40軽量) | Makino V99(HSK-A100) | 変化 |
|---|---|---|---|
| 荒加工(切込み0.4 → 1.2 mm) | 3パス / 180分 | 1パス / 90分 | -50% |
| 仕上げパス(600 → 1,200 mm/min) | 2パス / 120分 | 1パス / 105分 | -12% |
| 手研磨(Ra3.2 → 0.8) | 90分 | 0(直接Ra0.4–0.8) | 排除 |
| 仕上げセクション合計 | 300分 | 195分 | -35% |
| 部品全体の出力時間 | 390分 | 195分 | -50% |
12ヶ月の測定結果:
- 仕上げセクション時間-35%(部品全体出力-50%、研磨排除);
- 表面粗さ:金型鋼を直接Ra 0.4–0.8で仕上げ(以前はRa 3.2+手研磨);
- 工具寿命:ボールノーズエンドミル+40%(振動欠け減少);
- 品質コスト:手直し率6% → 1.2%(-80%);
- 部品あたりエネルギー:-18%(切削時間短縮、エアカット減少);
- 生産能力:月11 → 15金型(+32%);年間48金型増 × 顧客報告マージン約US$2,500–3,000 ≈ 年間US$120,000–144,000 — US$120,000の機械投資は12ヶ月以内に回収、人件費と手直し削減を除く。
FAQ:中古VMCの剛性、HSK vs BT40、スピンドル稼働時間、価値
Q1. 中古Makino V99がHaas VF-2YTよりずっと高いのはなぜですか?
A: 違いは機械クラスと残存価値で、4点あります:
- 剛性クラス:機械重量23,000 kg vs 約4,500 kg — V99は大型金型を重切削可能。VF-2YTは中小型仕上げ/軽作業向け;
- ツールホルダーシステム:HSK-A100両面接触 vs BT40テーパー — 高速重負荷剛性で1桁の差;
- クローズドループ精度:V99は3軸リニアスケール標準装備。VF-2YTはデフォルトでセミクローズド;
- 残存価値:1,427時間は慣らし運転後の最適ウィンドウ。6,823時間は中間寿命摩耗域 — 新品精度への再構築/復元コストは全く異なります。
一言で:V99は「重量高精度」プラットフォーム、VF-2YTは「汎用軽量」プラットフォーム — 価格差はプラットフォーム能力を買うのであり、ロゴではありません。
Q2. HSK-A100 vs BT40スピンドル — 私の金型に本当にHSKが必要ですか?
A: ワークと工程で判断:
- 焼入れ金型鋼(40~55 HRC)の深い切込み → HSK-A100が明らかに優位(曲げ剛性、クランプトルク、びびり耐性);
- アルミ/銅、中小型部品、軽高速切削 → BT40で十分、工具の共通性が高くツールホルダーも安価;
- 高速(≥15,000 rpm)では、BT40テーパーは遠心力でマイクロシート。HSK端面接触の方が安定。
結論:重作業/高速仕上げ → HSK必須。日常的な3軸軽作業 → BT40で可。
Q3. 中古VMCで1,427時間 vs 6,800時間以上 — 賢い買い物はどちら?
A: 稼働時間だけで判断しない — 3つのチェックを実行:
- 主要コンポーネント寿命:スピンドルベアリング、送りねじ、ガイドウェイは時間ベースの寿命。1,427時間は6,800時間以上よりはるかに余裕がある;
- 再構築コスト:高稼働時間機はスピンドルオーバーホール(US$5,000~15,000)と精度調整の予算が必要 — 購入価格に加算してから比較;
- 測定による交渉:高稼働時間機にはレーザー干渉計レポートとテストカットCMMデータを要求。データが仕様に満たない場合、再構築コスト分値引き交渉。
結論:同じモデルで、稼働時間が5倍低く価格差が2倍未満なら、低稼働時間機を買う。価格差が再構築コストを超えるなら、安い高稼働時間機が勝ち。
Q4. リニアスケール(クローズドループ)は実際に加工精度をどの程度改善しますか?
A: 3つのレベルの影響:
- 熱補償:クローズドループスケールは送りねじの熱伸びをリアルタイム補正 — 長時間運転でもドリフトが小さい(V99標準);
- バックラッシ補償:ループが実際のテーブル位置を測定するため、反転ギャップをパラメータから推定しない;
- 使いやすさ:スケールなし(セミクローズド)でも、短時間の温度管理された運転で普通精度の作業は可能 — ただし±0.005 mmクラスの長期安定性には標準スケールを推奨。
結論:「動く」かどうかはスケールの有無次第。「安定した精度」はそれを測定するかどうか次第。
Q5. 中古日本製VMC vs 中古米国製VMC:保守コストが低いのはどちら?
A: 3つの軸で評価:
- 部品チャネル:Makino/YASDAのスピンドル、サーボ、制御カードはほとんど専用 — 正規代理店または日本チャネル経由で2~8週間のリードタイム。Haasはグローバル展開と高度に標準化された部品でリードタイムが速い;
- 電気/制御コスト:日本製専用制御装置(例:Makino Professional 5)はブランドサポートが必要で修理コストが高い。Haas制御装置はより汎用的;
- ライフ会計:日本製重量機(V99、23 t)は通常、設計寿命が長くサービス間隔も長い — 年間保守コストが必ずしも高いわけではない。
結論:Haasは修理あたり安く速い。10年間の総コストでは、構造剛性と設計寿命により日本製重量機が必ずしも高くない。
Q6. V99の20,000 mm/min早送りは遅い — 時代遅れですか?
A: いいえ — 3つの次元を見てください:
- 整定時間:23 tのテーブルは40 m/minから停止するために長い減速ストロークと整定時間が必要。早送り数値が高くてもサイクルが短いわけではない;
- サイクルタイムの源泉:重量機は1パス切込み深さ(0.4 → 1.2 mm)と切削動力の解放で勝ち、エアカット早送りではない;
- 設計トレードオフ:20,000 mm/minは23 tプラットフォームの安全で再現性のある位置決め速度 — 40 m/minは過剰設計。
結論:クラス間で早送り数値を比較しても無意味。同一クラス内で加速曲線と整定時間を比較してください。
Q7. Makino V99の最大ワークサイズとテーブル積載量は?
A: 銘板と測定データから判断:
- ワークエンベロープ:1,800 × 1,000 mmテーブル、移動量1,500 / 1,000 / 800 mm、最大ワーク1,800 × 1,000 × 650 mm;
- テーブル積載量:大型機のテーブル容量は通常2~3 tクラス — 発注前に銘板で正確な値を確認;
- 1回段取り能力:500~900 kgの金型ベースを1回のクランプで荒加工と仕上げが可能、2回目段取りの誤差を回避。
結論:約600 × 400 × 300 mmの金型と1,800 × 1,000 mmテーブル内の大型部品はどちらもカバー。銘板定格を超える積載は事前にチームに確認が必要。