

UsedUltraのチーフテクニカルエキスパート/シニアエンジニア、Chrisによるレビュー(私はUsedUltraで12年間、シニアCNC工作機械エンジニアとして働いています
ペインポイント:なぜ「勘に頼ったパラメータ」が Lynx 220 で最も大きなコストになるのか
工程技術者が、電源を入れた瞬間から安定していて剛性もまずまずの斜床(スラントベッド)旋盤を手にすると、逆説的により簡単に三つの罠に陥る:
- 材料が変わるたびに試行錯誤の加工。 顧客の注文が45#鋼から304ステンレス鋼に切り替わっても、同じパラメータでそのまま運転する。結果:最初の5個以内にインサートが欠け、切りくずが工具に絡み、表面粗さRaが1.6から6.3に上昇する。材料変更ごとに2~3個のスクラップ材+1枚のインサート+30分の段取りを失う——年間の累積損失はタレットの価格をはるかに超える。 根本原因:主軸回転数だけを変え、送りと切込みを同時に調整せず、インサートの断屑溝形状も変更しなかった。
- 振動源が不明で、主軸回転数を下げ続けることしか対応できない。 細長いステンレス鋼軸(φ30 × 350 mm)を加工すると、「ヒューヒュー」というびびり音が聞こえる。最初の反応は回転数を1000から500 rpmに落とすことで、サイクルタイムを50%悪化させる——しかも振動が消えないこともある。 真実:ほとんどのケースは再生びびりか工具の張り出し過大であり、切削速度を下げるのは症状への対処であって原因への対処ではない。
- 夜勤のバッチ不良率と手直し率が高いまま。 日中に手調整したパラメータは、夜間の周囲温度変化とインサート摩耗の蓄積によりずれる:スプリングパスが0.02 mmから0.08 mmに増大し、外径が0.06 mm公差外の部品が箱いっぱいにたまる。 問題は、G96 定周速で安定した切削抵抗を固定せず、仕上げ取りしろをスプリングパスに影響されにくい領域に設計していないことにある。
技術パラメータ比較&選定の核心
Doosan Lynx 220 主要機械ハードスペック(パラメータ設定の基礎)
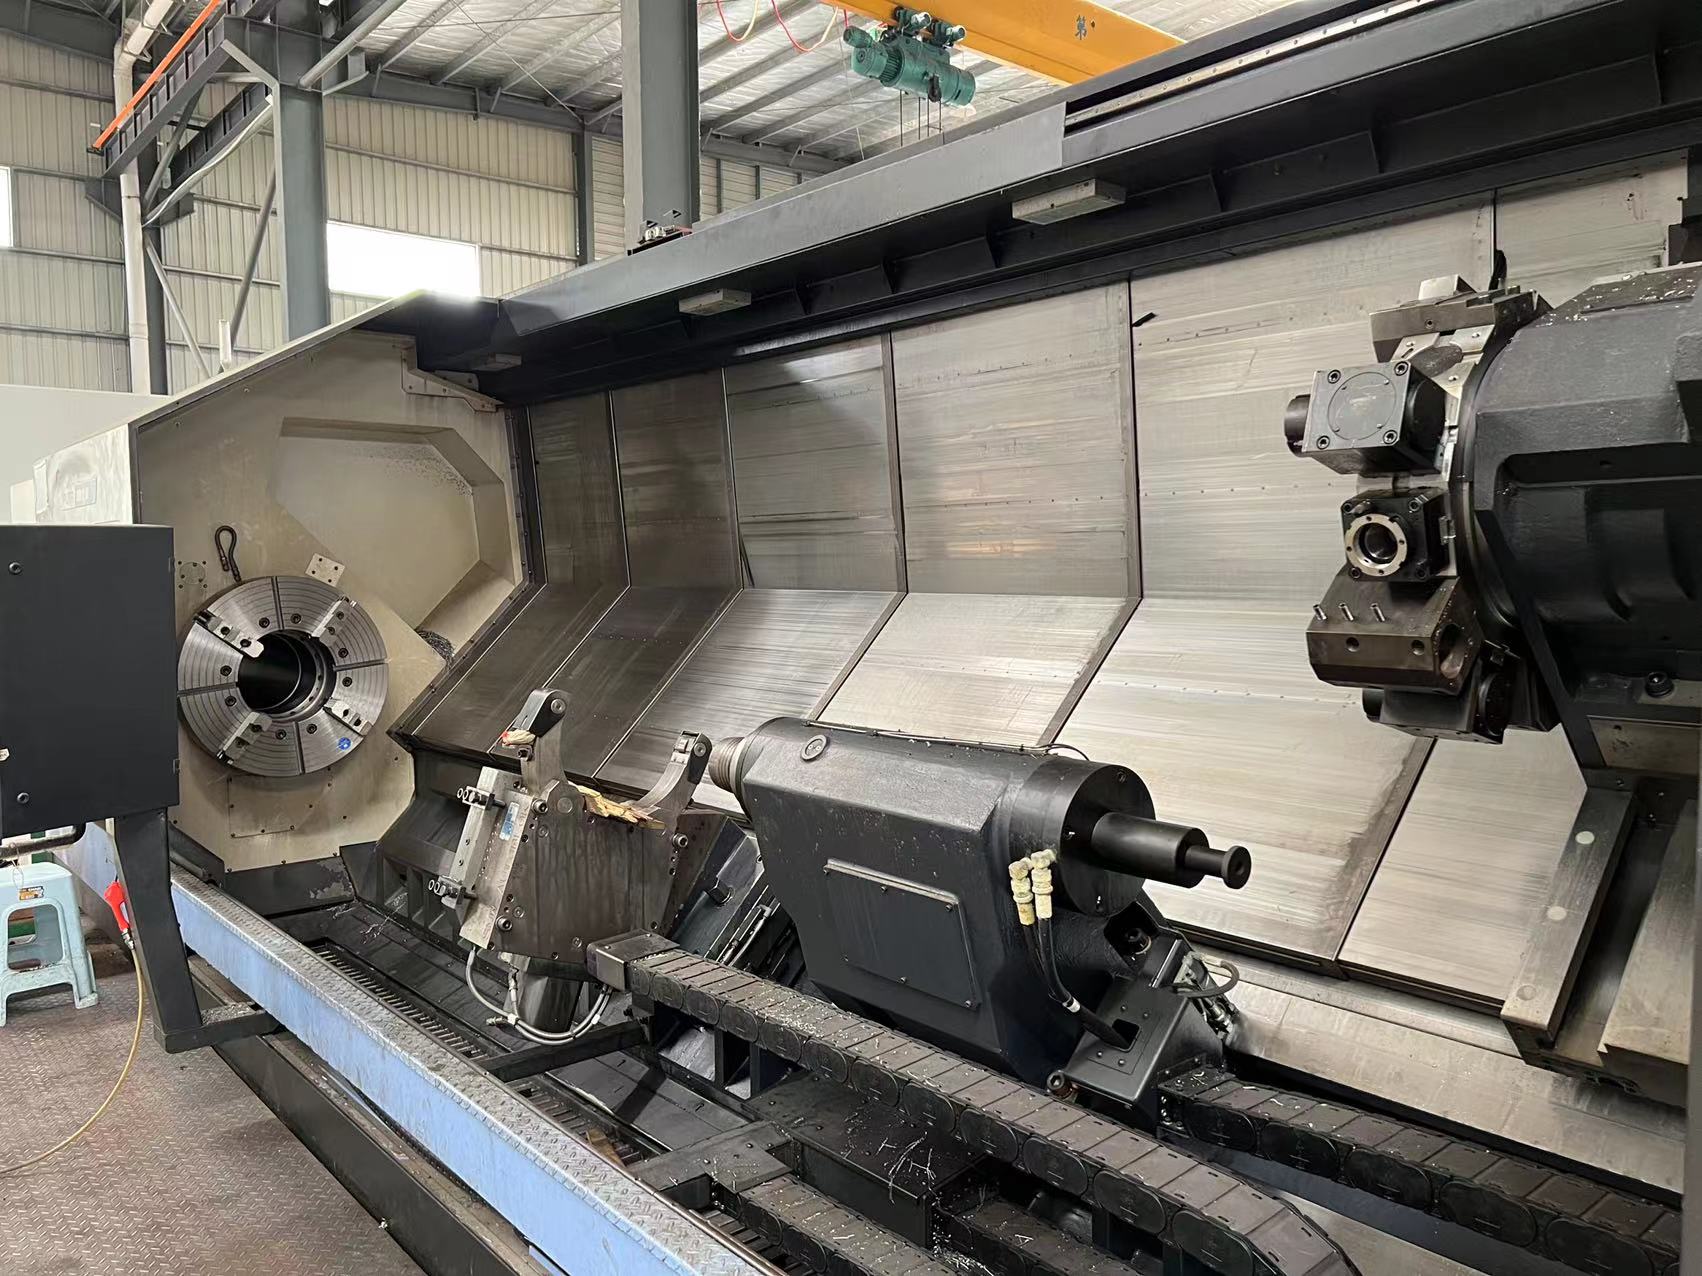
doosan machinery の Lynx 旋盤ファミリーの中で、220 はコンパクト~中型の汎用ターニングセンタとして位置づけられ、中古市場で最も取引される中古 doosan CNC 工作機械の一つです。新規または中古の doosan 機械を評価するときは、これらのハードスペックから始めてください:
| 項目 | 仕様 | パラメータ設定にとっての意味 |
|---|---|---|
| 最大主軸回転数 | 4,500 rpm(標準8インチチャック、Aシリーズ6インチチャックでは6,000 rpm) | 小径アルミ部品はこの上限でクランプされる;ポジティブすくい角のインサートで補う |
| 主軸モータ出力 | 11 kW(連続)/15 kW(30分) | 最大トルクは1,000~1,500 rpm帯付近にある;重切削では回転数をトルクプラトーまで下げる |
| 主軸貫通穴/棒材容量 | 貫通穴76 mm/棒材65 mm(標準8インチチャック、6インチチャック版:穴61 mm/棒材51 mm) | 棒材送りでは、外径ではなく棒材径から切削速度を計算する |
| ベッド/案内面 | 30°スラント、一体鋳物ベッド、ローラ式LMリニアモーションガイド(LMG) | ローラ接触はボール接触より剛性が高い;重切込み+短い張り出しで案内面の負荷容量を活用する |
| X/Z早送り | 30 m/min/36 m/min | 高い早送り速度——ブロック間の減速とタレット割出しクリアランスに注意 |
| タレット | 標準12ステーション(24割出位置)、オプション16 | 防振ボーリングバー+予備断屑溝用の空きポケット——試し削りコストが30分から2分に短縮 |
3材料 × 粗加工/仕上げ 推奨パラメータ表(φ50 mm 外径の例)
| パラメータ | 45#炭素鋼(HB180) | 6061アルミニウム合金(HB95) | 304ステンレス鋼(HB200) |
|---|---|---|---|
| 切削速度 Vc(粗加工) | 180~220 m/min | 350~450 m/min | 120~150 m/min |
| 切削速度 Vc(仕上げ) | 230~250 m/min | 500~600 m/min* | 150~160 m/min |
| 主軸回転数 n(粗加工、φ50) | ≈1,150~1,400 rpm | ≈2,230~2,860 rpm | ≈760~950 rpm |
| 主軸回転数 n(仕上げ、φ50) | ≈1,460~1,590 rpm | ≈3,180~3,820 rpm | ≈950~1,020 rpm |
| 送り速度 f(粗加工) | 0.25~0.35 mm/rev | 0.3~0.4 mm/rev | 0.18~0.28 mm/rev |
| 送り速度 f(仕上げ) | 0.1~0.13 mm/rev | 0.08~0.12 mm/rev | 0.1~0.13 mm/rev |
| 切込み深さ ap(粗加工) | 2.5~4 mm | 3~5 mm | 1.5~2.5 mm |
| 切込み深さ ap(仕上げ) | 0.3~0.5 mm | 0.3~0.5 mm | 0.3~0.5 mm |
| インサート材種/形状 | PVD/CVDコーティング P10-P20 | コーティングなし K10 または PCD | Mクラスコーティング(三菱 US735 クラス) |
| クーラント | エマルション外部+高圧スルーツール | 高流量水溶性 | 必須 高圧スルーツール 40~70 bar——断屑の鍵 |
- φ20 mm以下のアルミ棒材では、4,500 rpmのクランプによりVcは約283 m/minまでしか出ず、目標の500 m/minには届かない。これは機械の物理的限界であり、パラメータミスではない;ポジティブすくい角・大傾斜角のインサートで切りくず排出を補う。
技術入門1:G96 定周速 + G50 回転数クランプ — Lynx 220 で正しく使う
Lynx 220 は doosan CNC コントローラ(Fanuc 0i-TF)を標準装備。G97(主軸回転数一定)ではなく、G96(定周速)を直接呼び出す。正しいプログラムヘッダ:
G50 S2000 ; 最大主軸回転数を2,000 rpmにクランプし、端面中心付近での回転数暴走を防ぐ
G96 S200 M3 ; 定周速200 m/min、主軸正転
原理: 端面加工では、ワーク径がφ50からφ10まで縮小する。G97の回転数一定では、端面中心付近の周速はゼロに近づく——工具は切削しておらず、こすっているだけであり、面粗さとインサート寿命の両方が崩壊する。G96は主軸を径に応じて自動変速させ、切れ刃での周速を一定に保ち、切削抵抗を安定させる——スプリングパスドリフトをなくす第一歩。G96モードでSの後の値は周速(m/min)だが、G97モードでは主軸回転数(rpm)である。混同しないこと——これは新人が公差外品を出す最も一般的な原因。
実践的アドバイス: 粗加工セクションでは、G50クランプをトルクプラトー付近(約1,500~2,000 rpm)に設定し、重切込み時に十分なトルクを確保する。仕上げで小径部品がクランプに当たり、目標周速に到達できない場合は、クランプに張り付かせるのではなくG96のS値を下げる——クランプに張り付かせると工具の実際の周速が急落し、仕上げ品質は良くなるどころか悪化する。
技術入門2:スプリングパスの定量的な論理——「削り量を減らす」だけでは解消しない
スプリングパスとは、切削抵抗によって工具とワークが押し離される弾性たわみである。スプリングパスδの工学的推定:
δ ∝ F · L³ / (3·E·I)
- F:半径方向切削抵抗。ap × f × kc に比例(kc 比切削抵抗:アルミ約800 N/mm²、炭素鋼約1,800 N/mm²、304ステンレス鋼約2,200~2,500 N/mm²)
- L:工具張り出し——三乗の関係——張り出しを50 mmから25 mmに縮めると、スプリングパスは1/8になる
- E·I:ホルダの曲げ剛性——超硬ホルダは鋼製ホルダより約3倍剛性が高い
三つの直接的な結論:
- 張り出しが最大のレバー。 Lynx 220のタレットに工具を装着するときは「張り出しは短いほど良い」という原則に従う:標準25×25 mm角シャンクでは、張り出しをシャンク高さの1.5倍以下に保つ。
- リード角が半径方向力を決める。 93°~95°のリード角のインサートは、45°リード角より半径方向力を約40%~60%低減する——細長い軸や薄肉部品では、常に93°~95°のリード角を選ぶ。 これが「逆手バイト」によるスプリングパス対策のメカニズムである。
- 仕上げapは小さいほど良いとは限らない。 apがインサートの刃先半径(一般に0.2~0.4 mm)を下回ると、刃先は切削せず、こすり/摩擦になり——「停滞切削スプリングパス」——仕上げ面は悪化する。仕上げapは0.3~0.6 mmに設計し、刃先を確実に食い込ませる。
技術入門3:304ステンレスの加工硬化と構成刃先——パラメータでは解決できず、クーラントと形状が解決する
304オーステナイト系ステンレスは著しく加工硬化し(切削後の表面硬さはHRC 35~40まで上昇し得る)、粘着性があり、長く絡まった切りくずを生成する。三つの対策を同時に適用する必要がある:
- 高流量・高圧スルーツールクーラント(40 bar以上):その役割は冷却だけではない——高圧流体が長い切りくずを分断する。Lynx 220に高圧クーラントオプションが装備されている場合、クーラントをインサートの断屑溝を通して当てる;そうでなければ送りを0.2 mm/rev以下に抑え、断屑溝形状に頼らなければならない。
- Mクラス専用インサート:ポジティブすくい角+断屑溝。Pクラスの炭素鋼用インサートは絶対に使わない——30秒以内に構成刃先(BUE)が形成され、表面に溝を引きずる。
- パラメータ規律:ステンレスが加工硬化した後、2回目のパスはさらに硬い表面を切削するため、仕上げは切削途中で停止せず1パスで完了させなければならない——停止して再食い込みする箇所は必ず硬化層に当たって欠ける。仕上げ取りしろは0.6 mm以下に抑える。
技術入門4:再生びびりのメカニズムと4段階抑制法
表面に規則的な波を伴う「ヒューヒュー」というびびりは再生びびりである:前回転で残った波が今回転の切削振動に位相加算され、振幅が自己成長する。4段階の抑制順序(効果が高い順):
- システム剛性を上げる:工具張り出しを短くし、超硬防振ボーリングバーに切り替える。Lynx 220はローラ式LMリニアモーションガイドを使用——ローラ接触はボール接触より剛性が高いため、ベッド剛性が弱点ではない;まずタレットクランプを確認する。
- 変速切削(共振を断ち切る):Fanucプログラムで主軸回転数を周期的に±5%~8%変動させる(G50 Sを変数で)、または手動でnを共振帯から約10%ずらす。波の位相が崩れ、びびりが止まる。
- リード角を大きくし、apを下げる:半径方向力が低下し、振動に供給されるエネルギーが減る。
- 最後の手段:送りを下げる/回転数を下げる。 回転数を下げるとサイクルタイムが犠牲になり、ステンレスでは加工硬化を悪化させる——「毒で渇きを癒す」ようなもの。
実適用事例:油圧バルブボディ用304ステンレス鋼バルブステムにおける12か月の定量検証
- 顧客背景:中国華東の油圧部品メーカーが中古設備チャネルを通じて中古 doosan 機械(Lynx 220)を3台購入し、φ30 × 320 mmの304ステンレス鋼バルブステム専用、2交代、月間目標生産能力4,800個。
- ボトルネック:炭素鋼のパラメータ(Vc 200 m/min、f 0.3 mm/rev、ap 2.5 mm)を使い続け、その結果、1個あたりのインサートコストが高く、切りくず絡みによる頻繁な停止が発生し、実際の月間生産量は3,600個のみ、合格率は91.2%だった。
- カスタマイズ解決策(パラメータ再構築+ハードウェア適合):
- 12か月の運用フィードバック:
拡張ノート:後により3~5 m級の長軸(例:油圧シリンダロッド、スクリュードライブシャフト)へ注文がアップグレードした場合、Lynx 220の76 mm貫通穴と約510 mm級の加工長では対応できない。Doosanの重切削用長尺ベッド旋盤PUMA 800XLMへアップグレードする——最大旋削長5,050 mm、32インチチャック、37~74 kW主軸モータ、X/Zボックスウェイ硬質案内面。パラメータ論理はそのまま移行できるが、スケールはまったく異なる:PUMA 800XLMでは、同じ304ステンレス長軸でも大径ワークと重切込みのため、はるかに低い切削速度で運転し(典型的なVc 80~120 m/min)、ボックスウェイがより大きな荷重を支えるため、より大きなapが許容され、スプリングパスの影響も小さくなる。
FAQセクション
Q:Lynx 220でG96とG97を具体的にどう使い分ければよいですか?
A:ワーク形状と加工種別により、三つに分類します:
- 旋削径が大きく変化する加工(外径、端面) → 常にG96定周速;ヘッダは
G50 S(クランプ回転数) M3+G96 S(周速) M3。 - 主軸回転数と厳密に同期する必要がある加工——ねじ切り、タップ、溝入れ → G97回転数一定、そうでなければねじピッチが回転数で変動する。
- 径変化が少ない長軸の連続仕上げ → G97も許容されるが、安定した切削抵抗のためG96を推奨。目安:直径比が1:3を超える場合はG96を必須とする。
Q:アルミはなぜいつも切りくずが溶着し、表面が黒くなるのですか——回転数が低すぎるのですか?
A:回転数が低いのではなく、三つの問題が重なっています:
- 構成刃先(BUE):アルミは軟化点が低く、切削熱で切りくずが刃先に溶着する。対策:ポジティブすくい角+大傾斜角インサート——刃先は「鋭利」である必要があり、コーティングではない。
- 周速がクランプされる:小径アルミ棒材は4,500 rpm上限で約283 m/minに達する;送りを増やし(0.3~0.4 mm/rev)、断屑溝で強制的に断屑して補う。
- クーラント:高流量の水溶性でなければならない;エマルションはアルミに腐食黒点を生じる。仕上げ取りしろを0.3~0.5 mmに管理し、繰り返しのこすりを避ける。
Q:ステンレス旋削でひどく振動します——最初にどのパラメータを調整すべきですか?
A:次の優先順序でトラブルシュートします:
- 工具張り出しが長すぎないか、防振ボーリングバーを使っているかを確認——剛性が根本原因であり、振動ケースの60%以上を占める。
- リード角が十分大きいか(≥93°)——半径方向力が過大でないかを確認。
- 主軸回転数を共振帯から±10%ずらす——再生びびりを断ち切る。
- 最後の手段として、送りを0.18 mm/rev以下、Vcを130 m/min以下に下げる。決して最初に回転数を下げないこと——低速化は加工硬化を悪化させ、2回目のパスでよりびびる。
Q:仕上げ外径寸法が不安定です——スプリングパスとインサート摩耗をどう見分けますか?
A:「空切削1パス」法で見分けます:
- 仕上げ工具経路を空運転する(G97 S300 M3、切削なし)——正常な刃先振れがある状態で、空切削位置の振れを測定する。
- 軽切削検証:ap = 0.05 mmで1回軽切削し、実際の切込みを観察する。実測値と理論値の偏差が安定して0.02~0.05 mmなら→スプリングパス(摩耗補正または仕上げ取りしろに補正する)。
- 最初のパスは寸法が良好でも、部品を重ねるにつれてサイズが徐々にドリフトする場合→インサート摩耗(逃げ面摩耗幅VBが0.3 mmを超えたら交換)。摩耗によるスプリングパスは漸進的;弾性スプリングパスは一定のオフセットである。
- 振動計の特性周波数を使う:摩耗は高周波の悲鳴を生じ、びびりの低周波「ヒューヒュー」とは明確に異なる。
Q:Lynx 220は4,500 rpmが上限で足りません——上限を解除できますか?
A:二つのケースがあります——まず「プログラム制限」か「機械制限」かを判断してください:
- プログラムパラメータ制限:プログラム内の
G50 Sが4,500未満なら、S値を変えるだけ——機械とは無関係。 - 主軸モータ/機械的制限:4,500 rpm(標準8インチチャック)は主軸軸受と動バランスの設計上限。パラメータ3141/3142で解除することは推奨しない——定格回転数を超えるとトルクが崩壊し軸受寿命が短くなり、バランスの悪い高速振動がワーク表面に直接現れる。どうしてもより高い回転数が必要な場合(例:小径アルミの仕上げ)は、無理に解除するのではなく、6インチチャックAシリーズ(6,000 rpm)または高速主軸機を選定する。
Q:Lynx 220は3 m以上の長軸には能力不足です——何にアップグレードすべきですか?
A:ワーク長がLynx 220の能力(約510 mm)を超える場合、次の経路でアップグレードします:
- 長さ問題か径問題かを判断する:3 m以上の長軸→Doosan重切削用長尺ベッド旋盤PUMA 800XLM(最大旋削長5,050 mm、Z軸ストローク5,100 mm、32インチチャック、主軸貫通穴320 mm);径だけが範囲外なら→標準ベッドのPUMA 800シリーズを選ぶ。
- パラメータ論理を再計算し、そのまま持ち込まない:PUMA 800XLMの主軸は37~74 kWモータで最高750 rpmにすぎない——同じ304ステンレス大径ワークでは、典型的な切削速度は80~120 m/minに低下する一方、切込み深さは実際には6~8 mmまで増やせる。
- ボックスウェイのスプリングパス特性に注意する:PUMA 800XLMのX/Zボックスウェイ硬質案内面はLynx 220のローラLMGより大きな荷重を支えるが、ボックスウェイは動剛性が高い一方、静剛性は潤滑の影響を受ける——長軸仕上げでは、やはり心押し軸+静置レストを併用し、仕上げapを0.4~0.6 mmに保つ。