Эта статья проверена командой старших инспекторов оборудования UsedUltra. Ведущий инженер по инспекциям Крис (12 лет в оценке бывшего в эксплуатации промышленного оборудования, более 1 500 проверенных станков с ЧПУ) отвечает за каждое техническое заключение ниже. Все приведенные здесь цифры были считаны с актуальной категории электроэрозионного сверления UsedUltra и страницы станка, размещенной там, на 2026-10-12, и воспроизведены точно, как опубликовано. Объявление описывает станок. Оно не сертифицирует его, а состояние, износ и оснастка подтверждаются по шильдику и счетчикам станка, а не по странице.
Краткий ответ: электроэрозионный станок для мелких отверстий, также продаваемый как электроэрозионный сверлильный станок или hole popper, прорезает стартовые отверстия, необходимые проволочной электроэрозионной резке, и мелкие отверстия, с которыми спиральное сверло плохо справляется. Он удаляет металл тонким сплошным электродом на специальном шпинделе, а не режущей кромкой, поэтому закаленная сталь не является препятствием, а размер отверстия определяется электродом. Опубликованный для станка здесь диапазон электродов составляет от 0,08 до 0,25 мм наряду с перемещениями 120 × 150 × 300 мм, рабочим столом 200 × 250 мм, предельной массой заготовки 50 кг и автоматическим сменщиком электродов AEC. Глубина определяется тем, насколько хорошо удаляется шлам, а не длиной электрода, поэтому спросите, на какую глубину работал продавец и каково состояние насоса.
Какие работы подходят для электроэрозионного станка для мелких отверстий?
Электроэрозионная обработка мелких отверстий (electrical discharge machining, EDM) находится между проволочной резкой и сверлением. Она охватывает работы, до которых вращающийся режущий инструмент либо не может добраться, либо не может их выдержать, а по закаленной стали часто является единственным практичным вариантом.
У этого типа есть собственная категория, подержанный электроэрозионный сверлильный станок, которая входит в более широкий список электроэрозионных станков.
Стартовые отверстия для проволочной электроэрозионной резки: электроды 0,08–0,25 мм
Проволочный станок не может начать рез в сплошном металле. Каждый замкнутый внутренний контур, будь то контур пуансона, вставка матрицы или знак пресс-формы, начинается с отверстия, просверленного через заготовку. По мягкой стали такое отверстие может сделать спиральное сверло. По закаленной стали проволочная резка не может выполняться, пока отверстия нет, а просверлить отверстие нельзя, поэтому отверстие изготавливается электроэрозионным способом.
Стартовое отверстие также должно быть достаточно большим, чтобы через него прошла проволока и чтобы ее можно было заправить в него. Поэтому диаметр электрода и диаметр проволоки рассматривают вместе.
Опубликованный для станка здесь диапазон электродов составляет от 0,08 до 0,25 мм, а проволочные станки в той же категории публикуют диаметры проволоки от 0,03 до 0,3 мм, поэтому верх диапазона электродов находится у тонкого конца диапазона проволоки, и соответствие нужно проверять, а не предполагать.
Мелкие отверстия в закаленной стали: где спиральное сверло проигрывает
Спиральное сверло должно быть тверже обрабатываемого материала и нуждается в месте для отвода стружки. Закаленная инструментальная сталь лишает его обоих преимуществ сразу, а глубокое мелкое отверстие не оставляет сверлу места для очистки.
Электроэрозионная обработка удаляет металл искрой, поэтому твердость заготовки не задает предел, и стружка не прижимается к стенке отверстия. Именно поэтому закаленные вставки, пуансоны, штампы и пресс-формы сверлят этим способом после термообработки, а не до нее.
Вентиляционные, охлаждающие и форсуночные отверстия: менее десятой доли миллиметра
Опубликованный диапазон электродов начинается с 0,08 мм, что ниже диаметра, который большинство цехов попытается получить спиральным сверлом. Вентиляционные отверстия в пресс-форме, охлаждающие каналы, отверстия топливных форсунок и аналогичные тонкие работы попадают в этот диапазон, а автоматический сменщик электродов, опубликованный для этого станка, позволяет выполнять серию мелких отверстий без оператора, стоящего над станком.
Удаление сломанного метчика относится к той же группе. Метчик, который сломался внутри готовой детали, — это отверстие, которое нужно выжечь вокруг сердцевины, которую не может захватить ни одно сверло.
Где должно располагаться стартовое отверстие для проволочной электроэрозионной резки и каким оно должно быть по размеру?
Расположение важнее самого отверстия, потому что стартовое отверстие — это средство для проволочной резки, а не окончательный элемент. Два правила определяют, где оно окажется.
Первое: отверстие должно находиться внутри контура, который будет вырезать проволока, чтобы отделяемый кусок можно было отделить и удалить, когда рез замкнется. Стартовое отверстие за пределами контура оставляет проволоке нечего освобождать. На контуре, у которого нет естественного входа от края пластины, стартовое отверстие — единственный вход.
Второе: зазор от чистовой поверхности. Проволока выходит из стартового отверстия и движется к контуру, и путь, который она проходит, не является чистовой кромкой.
Расположите отверстие достаточно далеко от линии реза, чтобы подход и врезание у отверстия не затрагивали поверхность, которую вы сохраняете, и достаточно близко, чтобы проволоке не приходилось идти через всю деталь, чтобы достичь контура. Во вставке пресс-формы или пуансоне это обычно означает, что отверстие размещают в материале, который все равно будет удален.
Размер отверстия следует из той же логики. Отверстие должно пропускать проволоку и позволять заправить ее, а автоматическая заправка менее снисходительна к тесному отверстию, чем оператор, подающий проволоку вручную. Там, где цех использует автоматическую смену проволоки, диаметр стартового отверстия и диаметр проволоки выбирают вместе, и оба стоит подтвердить по опубликованным требованиям проволочного станка до сверления отверстия.
Практическое следствие состоит в том, что стартовое отверстие сверлят обычным способом, пока сталь мягкая, и выжигают электроэрозионным способом, когда деталь закалена, а его положение задается чертежом проволочной резки, а не сверлильным станком. Там, где цех сверлит до термообработки, чтобы сэкономить операцию, отверстие оставляют с достаточным зазором, чтобы перемещение, вызванное закалкой, не вывело его за пределы контура. Спросите, какое условное обозначение на чертеже использовал предыдущий владелец.
Как электроэрозионный станок для мелких отверстий удаляет металл?
Под этим названием продаются два типа станков, и система электродов — это поле характеристик, которое подскажет, какой именно перед вами.
Электроды с хвостовиком от 0,08 до 0,25 мм, а не трубки
Высокоскоростной hole popper подает полую латунную или медно-вольфрамовую трубку, вращает ее и прокачивает диэлектрик через середину трубки, так что шлам выходит из отверстия через сам электрод. Трубчатые электроды изготавливают большего диаметра, а hole popper покупают ради скорости на стартовых отверстиях, которые проволока может заправить без затруднений.
Станок, опубликованный в этой категории, относится к другому типу. Sodick описывает свою систему электродов как высокожесткие электроды с хвостовиком от 0,08 до 0,25 мм, что означает сплошной электрод, закрепленный на жестком хвостовике и сменяемый автоматическим сменщиком, а не трубку с проходящим через нее диэлектриком. Sodick заявляет, что именно жесткий электрод с хвостовиком сводит эксцентриситет к минимуму и именно он делает возможным тонкий конец этого диапазона.
Оба являются электроэрозионными сверлильными станками, и оба делают стартовые отверстия. Они различаются электродом, диаметрами, которые охватывают, и промывкой, которую допускает электрод.
Глубина отверстия: задается циклом отвода, а не длиной электрода
Малое отверстие заполняется эродированными частицами быстрее, чем большое, и чем глубже оно становится, тем длиннее путь, который эти частицы проходят, чтобы выйти наружу. Как только зазор между электродом и заготовкой заполняется, электрод перестает давать искры о стенку и начинает замыкать на нее.
Станки очищают зазор циклом отвода: электрод поднимается, диэлектрик промывает отверстие, и рез продолжается. Поэтому глубина на таком станке задается стратегией промывки и подачей диэлектрика, а не длиной электрода.
Именно поэтому на глубоких работах два поля характеристик важнее диапазона электродов. Первое — подача диэлектрика, и спрашивать нужно о давлении насоса, фильтрации и состоянии жидкости. Второе — то, как система управления управляет циклом отвода с учетом износа электрода, потому что изношенный электрод дает конусное отверстие, а не прямое.
Твердость заготовки: предел задает электропроводность, а не твердость
Ничто не касается заготовки, поэтому нет силы резания и нет требования, чтобы инструмент был тверже обрабатываемого материала. Вместо этого требуется электропроводность, и вся заготовка должна быть электропроводной, чтобы цепь замкнулась.
Отсюда следуют два практических следствия. Электроэрозионный станок для мелких отверстий прожжет закаленную вставку матрицы и мягкую алюминиевую деталь одним и тем же электродом, а выбор материала — это вопрос электропроводности и теплового поведения, а не стойкости сверла.
Какие характеристики определяют, подходит ли станок для вашей работы?
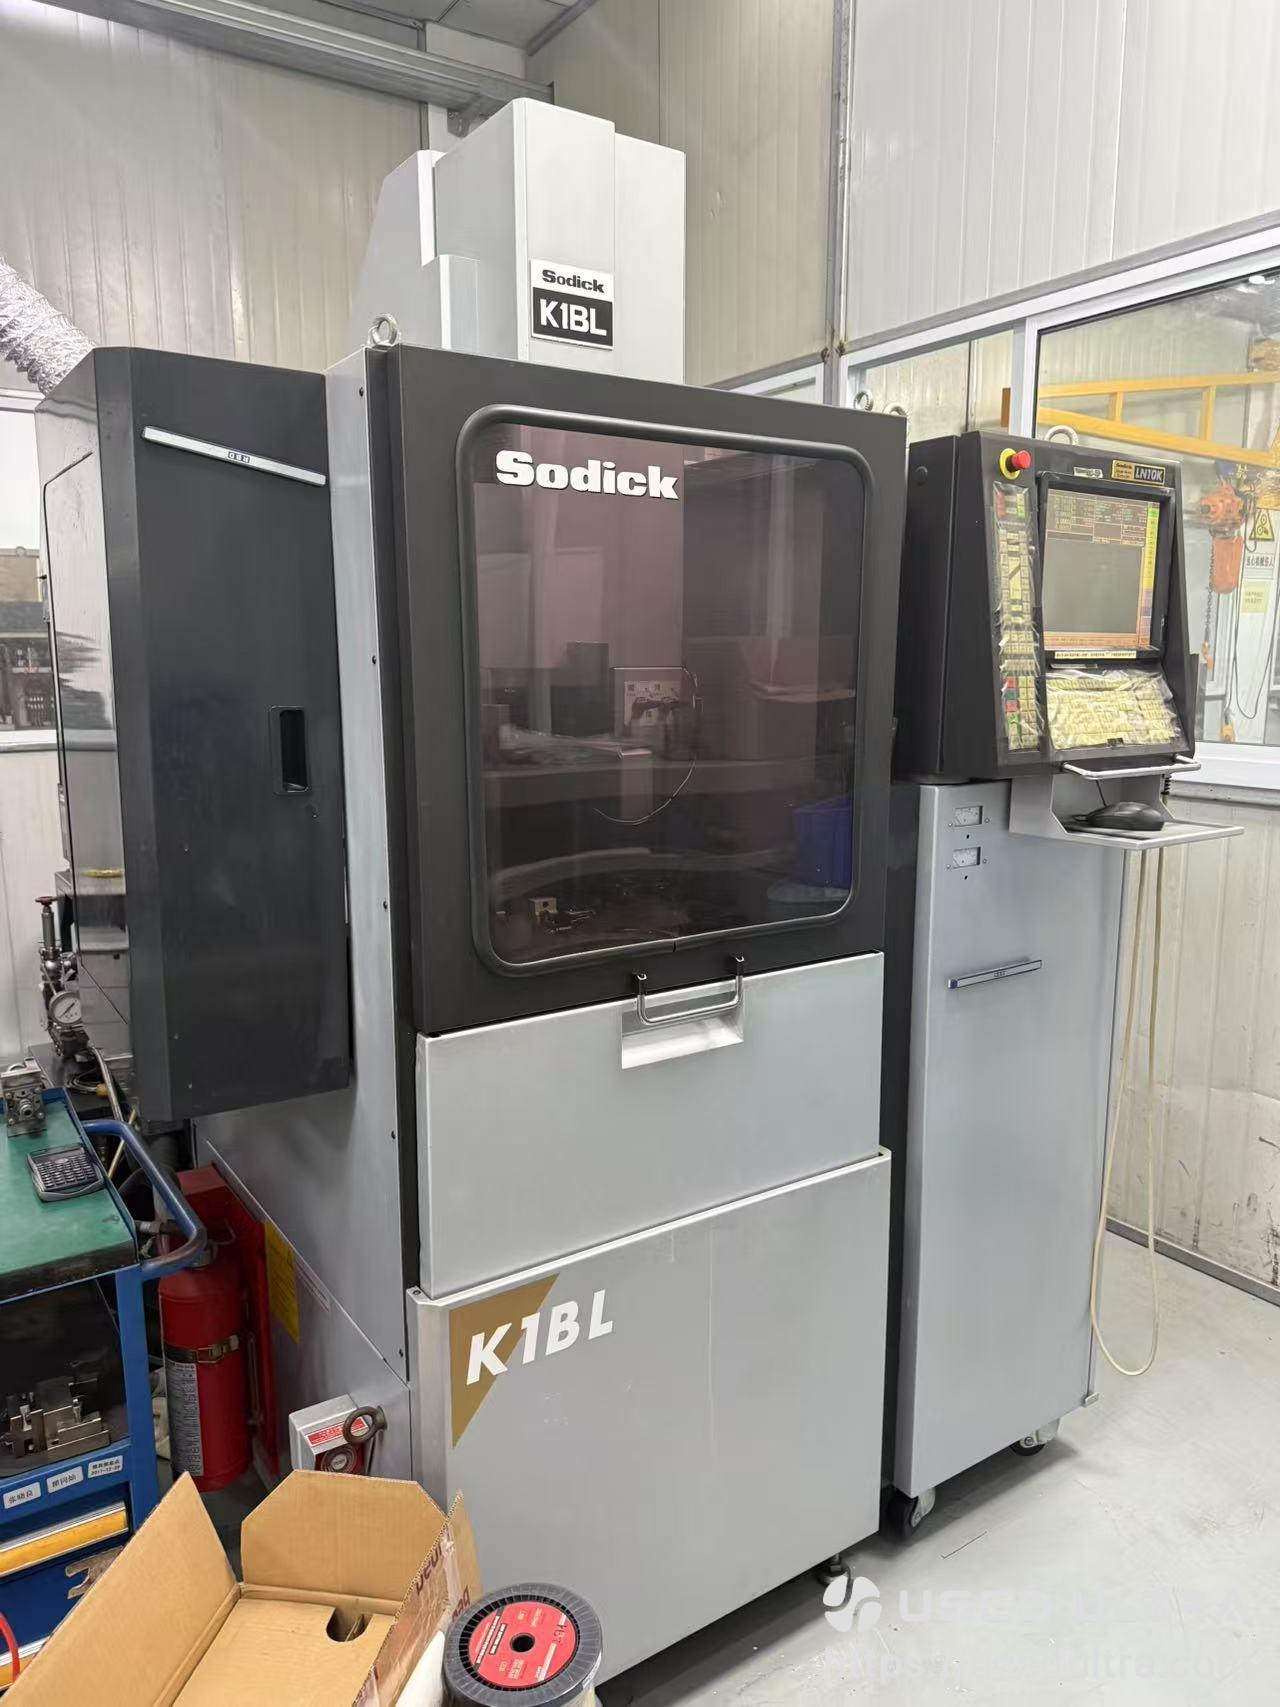
Станок, опубликованный в этой категории, — это Sodick K1BL на линейном серво-контроллере Sodick LN10K. Его таблица характеристик перечисляет поля, которые покупателю следует читать в таком порядке.
| Параметр | Опубликованное значение |
|---|---|
| Станок | Sodick K1BL |
| Контроллер | Линейный серво-контроллер Sodick LN10K |
| Перемещение по осям X × Y × Z | 120 × 150 × 300 мм |
| Рабочий стол | 200 × 250 мм |
| Максимальная масса заготовки | 50 кг |
| Диапазон электродов | от 0,08 до 0,25 мм, с хвостовиком |
| Система электродов | автоматический сменщик электродов AEC |
| Привод шпинделя | линейный двигатель |
| Габариты станка | 1 600 × 1 530 × 2 305 мм, 2,45 м² площади |
| Сводный показатель объявления | Время работы 5 039 ч |
Sodick находятся остальные опубликованные рядом с ним электроэрозионные станки Sodick.
Перемещения по осям: 120 × 150 × 300 мм
Z — длинная ось: 300 мм, против 120 мм по X и 150 мм по Y. Sodick выполняет шпиндель как ось Z на линейном двигателе, поэтому ход 300 мм несет электрод, заготовку и оснастку вместе.
Сопоставляйте значение Z с нужной вам глубиной, а X и Y — с размером детали и оснастки, а не с отверстием. Рабочая зона стола 120 × 150 мм — реальное ограничение для крупной плиты пресс-формы, и именно это поле чаще всего исключает этот класс станков.
Рабочий стол и предельная масса заготовки: 200 × 250 мм и 50 кг
Опубликованный здесь рабочий стол — 200 × 250 мм, а предельная масса заготовки — 50 кг. Оба значения малы, и оба следуют из той же логики, что и перемещения.
Предельную массу заготовки нужно проверять по вашей самой тяжелой плите, а не по самой тяжелой работе, потому что плита пресс-формы, в которой сверлят каналы охлаждения, — это тяжелый блок с мелкими отверстиями.
Диапазон электродов: 0,08–0,25 мм
Диапазон электродов — это поле, которое определяет, для чего предназначен станок, и формулировка поля здесь важна: это электроды с хвостовиком, сплошного типа, а не трубки, которые подает высокоскоростной hole popper. Нижняя граница диапазона задает самое маленькое отверстие, которое станок может начать с нужной для этого отверстия точностью, а верхняя задает самое большое.
Обратите внимание, чего поле не говорит. Готовое отверстие больше электрода на величину искрового зазора, и разница меняется в зависимости от материала, настроек генератора и износа в конкретный день. Там, где допуск на отверстие жесткий, спросите, какой диаметр электрода и какой зазор использовал продавец, чтобы его выдержать, вместо того чтобы читать диапазон как диапазон отверстий.
Габариты и установка: 1 600 × 1 530 × 2 305 мм
Станок публикует габариты 1 600 × 1 530 × 2 305 мм, что составляет 2,45 м² площади. Заметить нужно высоту, потому что она выше двери стандартного 20-футового контейнера.
Перед отправкой станка проверьте высоту двери контейнера, подъемного средства и дверного проема цеха относительно 2 305 мм и оставьте доступ спереди для сменщика электродов и цепи диэлектрика.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Что такое электроэрозионный станок для мелких отверстий и как его еще называют?
Электроэрозионная обработка мелких отверстий, электроэрозионное сверление, hole popping и hole popper — это названия, используемые для двух родственных типов станков. Высокоскоростной hole popper сверлит стартовые отверстия полыми трубчатыми электродами большего диаметра; микростанок для отверстий, такой как опубликованный здесь, использует тонкие сплошные электроды с хвостовиком от 0,08 до 0,25 мм. Оба делают стартовые отверстия, с которых начинается проволочная электроэрозионная резка, и система электродов — это поле, которое подскажет, какой тип перед вами.
Может ли электроэрозионный станок для мелких отверстий сверлить закаленную сталь?
Да. Он удаляет металл контролируемыми искрами, а не режущей кромкой, поэтому твердость заготовки не задает предел, и отверстие сверлят после термообработки, а не до нее. Заготовка все равно должна проводить электричество, и тепловое поведение материала все еще влияет на рез.
На какую глубину может работать электроэрозионный станок для мелких отверстий?
Фиксированного предела глубины нет, потому что ограничением является удаление шлама, а не длина электрода. По мере углубления отверстия путь промывки удлиняется, и рез замедляется, а система подачи станка должна компенсировать износ электрода. Спросите у продавца, самое глубокое отверстие, которое они делали, использованный диаметр электрода и давление насоса диэлектрика, вместо того чтобы принимать одну цифру глубины.
Нужен ли проволочному электроэрозионному станку отдельный сверлильный станок для отверстий?
Для замкнутых внутренних контуров — да. Проволока не может начать в сплошном металле, поэтому заготовке нужно стартовое отверстие, прежде чем проволочная резка сможет выполняться, или кромка, с которой проволока может войти. Цеха, которые вырезают замкнутые контуры, держат сверлильный станок для отверстий рядом с проволочным станком или отдают работу по стартовым отверстиям на сторону.
Какие размеры электродов использует электроэрозионный станок для мелких отверстий?
Опубликованный здесь станок охватывает приблизительно от 0,08 до 0,25 мм. Готовое отверстие получается больше электрода на величину искрового зазора, поэтому подбирайте электрод под проволоку, которую собираетесь заправлять через отверстие, и под допуск отверстия, который нужно выдержать, и подтвердите оба момента у продавца в письменной форме.
Характеристики и данные станков, показанные на страницах объявлений UsedUltra, являются ориентировочными и подлежат проверке. Состояние, оснастка, износ и остаточный срок службы устанавливаются при осмотре, а не по объявлению. Подтвердите характеристики, показания счетчиков и данные шильдика в письменной форме, прежде чем брать на себя обязательство по покупке. Показатели наработки в часах не подлежат прямому сравнению между объявлениями, поэтому запрашивайте как показания времени включения, так и времени резки для каждого станка. Эта статья является техническим справочным материалом и не является юридической, налоговой или таможенной консультацией; по правилам происхождения и применимым пошлинам обратитесь к лицензированному таможенному брокеру.