

Проверено старшей командой инженеров по инспекции оборудования UsedUltra. Ведущий проверяющий: Chris (12 лет в оценке подержанного промышленного оборудования, более 1 500 осмотренных станков с ЧПУ, включая более 200 станков с ЧПУ брендов Okamoto, Studer, Jung, Chevalier и других). Источник данных: технические характеристики взяты с фактических экземпляров, которые сейчас выставлены на продажу на usedultra.com
Ищете подержанный Makino CNC? Когда бюджета хватает только на новый станок начального уровня, подержанный Makino V56 или подержанный Makino V99 вместо этого дает проверенную основу точности: оба работают на высокоскоростных шпинделях 20 000 об/мин (V56: моторизованный шпиндель + BBT40; V99: HSK-A100), имеют полноосную обратную связь по линейным датчикам в замкнутом контуре и системы управления Makino Professional 5. Новый станок за ту же цену выигрывает тем, что он совершенно новый с завода, проще в освоении управления и имеет гарантийную сервисную поддержку — но большинство использует оснастку с одноконтактным сопряжением и полузамкнутую обратную связь. Итог: выбирайте подержанный Makino для критичных по точности серийных работ и долгосрочного сохранения точности; выбирайте новый станок, если хотите простоты и быстрой окупаемости.
1. Подержанный Makino или новый станок? 3 ловушки, которые нужно знать до принятия решения
Ловушка 1: За тот же бюджет можно купить новый станок начального уровня — но жесткость нельзя купить по таблице характеристик. Новые станки за тот же бюджет — обычно вертикальные обрабатывающие центры типа 1160 с BT40, 12 000–15 000 об/мин и без обратной связи по линейным датчикам. За те же деньги рынок подержанного оборудования предлагает импортные станки с высокоскоростными шпинделями 20 000 об/мин, оснасткой с двухконтактным сопряжением и полноосной обратной связью по линейным датчикам в замкнутом контуре. Разница не в том, новый станок или старый, — а в основе цепочки точности «шпиндель–оснастка–датчик». На высоких оборотах шпинделя вибрация усиливается: станки начального уровня удерживают шероховатость чистовой обработки на уровне Ra 1,2–1,6 мкм, вынуждая выполнять ручную слесарную доводку, которая съедает $8 000–11 000 прибыли на станок в год.
Ловушка 2: Страх купить плохой подержанный импортный станок — приемка «по галочкам» впускает риск. Подписание и отправка без реальной инспекции (один круговой тест и одна проверка позиции) означают, что вы так и не проверите истинное состояние того моторизованного шпинделя на 20 000 об/мин: микровибрацию подшипников, находятся ли линейные датчики в пределах калибровки и износ двухконтактного сопряжения. Пропустите это — и летний тепловой дрейф выведет размеры партии за допуск при доле переделок 4–5%, что обычно проявляется через три месяца после поставки.
Ловушка 3: Сравнивайте кривые остаточной стоимости, а не только таблицы характеристик. Оборудование — тяжелый актив в балансе. Новые станки обычно сохраняют лишь 25–35% стоимости через пять лет, а на продажу уходят за 3–6 месяцев; подержанные Makino продаются быстро — оценочно 50–60% остаточной стоимости через пять лет, продажа в течение 1–2 месяцев. Два станка с похожими характеристиками могут различаться на $14 000+ по денежному потоку за пять лет — число, которое мало кто считает.
2. Подержанные Makino CNC V56/V99 против новых станков: сравнение точности, жесткости шпинделя и остаточной стоимости
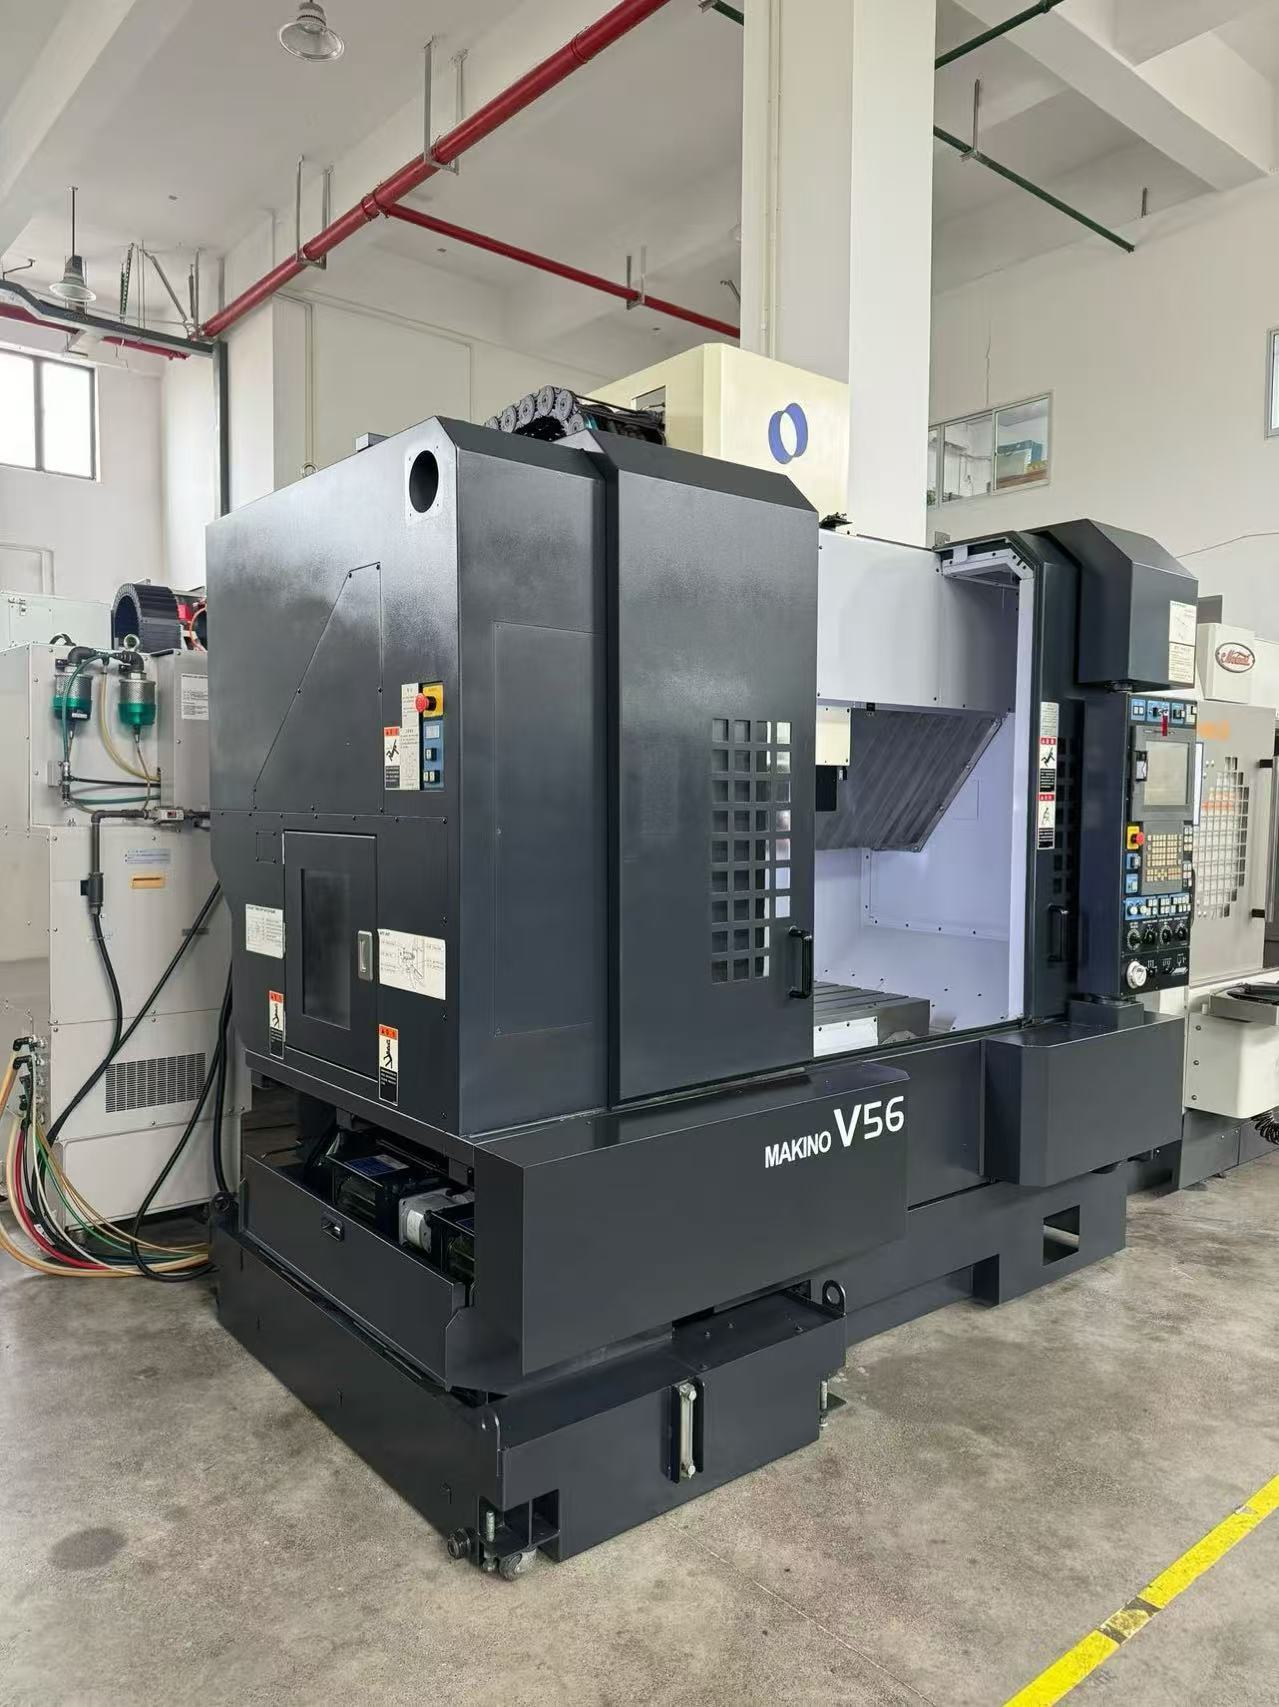
Подержанный Makino CNC V56 (экземпляр в продаже)
| Параметр | Подержанный Makino V56 (экземпляр в продаже) | Новый станок за тот же бюджет (типовой ориентир) |
|---|---|---|
| Система ЧПУ | Makino Professional 5 | FANUC 0i MF / китайская система управления |
| Макс. скорость шпинделя | 20 000 об/мин (моторизованный шпиндель) | 12 000–15 000 об/мин |
| Конус шпинделя | BBT40 (двухконтактное сопряжение) | BT40 (одноконтактное сопряжение) |
| Перемещения по X/Y/Z | 900/550/450 мм | 1 100/600/600 мм (тип 1160) |
| Размер стола | 1 050×500 мм | 1 200×600 мм |
| Макс. нагрузка на стол | 700 кг | 800–1 000 кг |
| Инструментальный магазин | 15 инструментов (дискового типа) | 24 инструмента |
| Обратная связь по положению | Линейные датчики по всем осям (замкнутый контур) | Полузамкнутый контур (без линейных датчиков) |
| Конструкция направляющих | 2 коробчатые направляющие + 1 линейная направляющая (портального типа) | Полностью линейные или 2 линейные + 1 коробчатая |
| Ключевые опции/комплектующие | Лазерный датчик настройки инструмента, измерительный щуп Marposs, стружкоуборочный конвейер, маслоохладитель | Базовая система удаления стружки |
| Наработка шпинделя | 5 982 ч | Новый |
| Остаточная стоимость через 5 лет | Оценочно 50–60% | Оценочно 25–35% |
Подержанный Makino CNC V99 (экземпляр в продаже)
| Параметр | Подержанный Makino V99 (экземпляр в продаже) | Новый станок за тот же бюджет (типовой ориентир) |
|---|---|---|
| Система ЧПУ | Makino Professional 5 | Китайская / европейская система управления |
| Макс. скорость шпинделя | 20 000 об/мин | 12 000 об/мин |
| Конус шпинделя | HSK-A100 (двухконтактное сопряжение) | BT50 (одноконтактное сопряжение) |
| Двигатель шпинделя | 22/18,5 кВт | 18,5–22 кВт |
| Перемещения по X/Y/Z | 1 500/1 000/800 мм | 1 500/800/700 мм (тип 1580) |
| Размер стола | 1 800×1 000 мм | 1 700×800 мм |
| Макс. заготовка | 1 800×1 000×650 мм | — |
| Инструментальный магазин | 30 инструментов | 24 инструмента |
| Обратная связь по положению | Линейные датчики по 3 осям (замкнутый контур) | Полузамкнутый контур |
| Ускоренное перемещение | 20/20/20 м/мин | ~30 м/мин |
| Масса станка | ~23 т | ~15–18 т |
| Ключевые опции/комплектующие | Охлаждение через шпиндель, автоматический стружкоуборочный конвейер, лазерный датчик настройки инструмента, сепаратор масляного тумана | Базовая система удаления стружки |
| Наработка шпинделя | 1 427 ч | Новый |
| Остаточная стоимость через 5 лет | Оценочно 50–60% | Оценочно 25–35% |
Примечание: в столбцах V56/V99 приведены фактические характеристики экземпляров, выставленных на usedultra.com; столбец «новый станок» — типовой ориентир для станков этого ценового класса — сверяйте с техническим паспортом производителя. Точность позиционирования / повторяемость не опубликованы ни в одном из объявлений и должны быть проверены на месте лазерным интерферометром.
2.1 Шпиндели с двухконтактным сопряжением — настоящее разделение по жесткости: BBT40 против HSK-A100
Обычные оправки BT40/BT50 фиксируются через одноконтактное сопряжение (только конус). Под действием тяжелой силы резания возникает микроскопическое «кивание» между шпинделем и оправкой. В V56 используется BBT40 («Big Plus» BT40 с задействованными как конусом, так и торцевой поверхностью фланца), а в V99 — HSK-A100 (короткоконусный интерфейс с двухконтактным сопряжением) — обе конструкции с двухконтактным сопряжением имеют значительно более высокую радиальную и осевую жесткость, чем оснастка того же типоразмера с одноконтактным сопряжением. На практике: можно снимать большие припуски без вибрации, а чистовые поверхности остаются стабильными. Это физическая основа результатов чистовой обработки Ra 0,4–0,6 мкм, которые могут удерживать подержанные Makino.
2.2 Высокоскоростной шпиндель 20 000 об/мин: моторизованный шпиндель V56 и сочетание «большой конус + высокая скорость» у V99
В V56 используется моторизованный шпиндель (двигатель и шпиндель объединены): нет потерь на ремне, нет погрешности передачи, быстрое ускорение/замедление, низкая вибрация на высокой скорости — идеально для высокоскоростной чистовой обработки алюминиевых деталей и небольших прецизионных пресс-форм. V99 встречается реже — большой конус HSK-A100 при 20 000 об/мин, что означает, что подшипниковый узел, смазка и балансировка находятся на уровне, позволяющем справляться как с тяжелым черновым фрезерованием с высоким крутящим моментом, так и с высокими оборотами шпинделя, подкрепленном конструкцией массой ~23 т, рассчитанной на контурную обработку средних и крупных пресс-форм и крупных алюминиевых/стальных деталей. Общее: оба станка дают скорость и жесткость вместе — то, чего не может обеспечить новый станок за тот же бюджет (который обычно склонен жертвовать одним в пользу другого).
2.3 Полноосный замкнутый контур по линейным датчикам: точность обеспечивается контуром, а не заявлениями на бумаге
У V56 есть линейные датчики по всем осям, а у V99 — линейные датчики по 3 осям: обратная связь по положению поступает непосредственно от фактического перемещения стола/шпиндельной головы (замкнутый контур), а не от оценки энкодера серводвигателя (полузамкнутый контур). Тепловое удлинение шарикового винта и люфт корректируются линейными датчиками в реальном времени. Это вторая половина долгосрочного сохранения точности: новый станок может пройти приемку в первый день, но полузамкнутый станок уходит по точности по мере нагрева винта после месяцев работы; замкнутый станок удерживает этот дрейф на микронном уровне. Внимание: на подержанном станке при приемке проверьте погрешность показаний датчиков и их чистоту — загрязненная шкала датчика сводит замкнутый контур на нет.
2.4 Экономика остаточной стоимости: премия за «проверяемость»
Подержанные Makino имеют премию, потому что идут с воспроизводимой цепочкой данных приемки от третьей стороны (круглость по баллбару, позиционирование лазерным интерферометром, спектры вибрации шпинделя) — покупатели доверяют им, поэтому они сохраняют оценочно 50–60% стоимости за пять лет. Новые станки теряют в стоимости быстрее в основном потому, что пятилетний станок нельзя проверить по какому-либо единому стандарту, и покупатели дают на него скидку. Разрыв в остаточной стоимости — это рынок, назначающий цену проверяемой точности, а не лояльности к бренду.
3. Практический пример: 12 месяцев с подержанным Makino V56 — насколько улучшились точность и доля переделок?
Следующий пример является демонстрационным и основан на фактической конфигурации V56; цифры показывают порядок величин и не являются эксплуатационными записями именно этого станка.
Клиент: цех механической обработки конструктивных деталей для 3C-продукции на юге Китая. Его 12 производственных станков были стандартными вертикальными обрабатывающими центрами типа 1160, работающими в две смены на алюминиевых корпусах из 6061; по чертежу требовалась шероховатость чистовых поверхностей Ra ≤ 0,8 мкм.
Техническое / стоимостное узкое место: выше 8 000 об/мин имевшиеся станки усиливали вибрацию; чистота обработки держалась на уровне Ra 1,2–1,6 мкм, что требовало дополнительной слесарной доводки, съедавшей примерно $8 000–11 000 прибыли на станок в год. Летний тепловой дрейф шпинделя выводил размеры партии за допуск, повышая долю переделок примерно до 4,8% — около $13 000 в месяц на слесарную доводку и брак.
Решение: один подержанный Makino V56 (моторизованный шпиндель 20 000 об/мин, двухконтактное сопряжение BBT40, замкнутый контур по линейным датчикам всех осей). Приемка включала калибровку всех трех осей лазерным интерферометром, погрешность круглости по баллбару ≤3 мкм, а также проверку погрешности показаний линейных датчиков и спектров вибрации шпинделя.
Количественные результаты за 12 месяцев:
- Шероховатость при чистовой обработке стабилизировалась с Ra 1,2–1,6 мкм до Ra 0,4–0,6 мкм (улучшение ≈60%);
- Доля переделок снизилась с 4,8% до 0,6%; месячные затраты на слесарную доводку и брак упали с $13 000 до $1 500;
- Время чистового цикла на деталь сократилось на 22% (меньше проходов благодаря более глубоким высокоскоростным резам);
- Стабильность размеров между дневной и ночной сменами улучшилась с ±0,015 мм до ±0,004 мм (эффект замкнутого контура);
- При работе в две смены загрузка станка составляла 89%.
4. Часто задаваемые вопросы о подержанных Makino V56/V99: инспекция, выбор модели, ресурс шпинделя, запчасти и точность
Вопрос: Чем приемка подержанного Makino V56/V99 отличается от приемки нового станка за ту же цену?
Ответ: Разница сводится к двум вещам — сколько проверок выполняется и включена ли тепловая приемка. По шагам:
- Стандартная приемка нового станка: точность позиционирования (статическое измерение лазерным интерферометром), повторяемость, биение шпинделя и пробная деталь — все измерения однократные в холодном состоянии;
- Рекомендуемая приемка подержанного Makino (чек-лист покупателя): ① круглость по баллбару (двухосевая круглость, проверка люфта и перпендикулярности); ② позиционирование лазерным интерферометром + повторяемость по всем трем осям; ③ повторный прогон после 2-часового прогрева для подтверждения сходимости точности; ④ спектры вибрации шпинделя (проверка подшипников моторизованного шпинделя 20 000 об/мин); ⑤ проверка погрешности показаний линейных датчиков и чистоты их шкал; ⑥ просмотр истории аварийных сигналов станка и параметров усиления сервоприводов.
- Вывод: Makino заслуживает дополнительных полдня на тепловую проверку и проверку датчиков — эти полдня решают, купили вы точность или украшение.
Вопрос: И V56, и V99 работают на 20 000 об/мин — какой выгоднее при одинаковом бюджете?
Ответ: Это зависит от ваших заготовок:
- Малые/средние детали, алюминий, небольшие прецизионные пресс-формы (чистовая обработка): выбирайте подержанный Makino V56 — перемещение по X 900 мм плюс моторизованный шпиндель делают высокоскоростную чистовую обработку быстрее и дешевле в эксплуатации;
- Средние и крупные пресс-формы, крупные алюминиевые/стальные детали, приспособления: выбирайте подержанный Makino V99 — перемещение по X 1 500 мм, большой конус HSK-A100, 30 инструментов и охлаждение через шпиндель позволяют выполнять как тяжелое черновое фрезерование, так и контурную обработку;
- Только один станок для смешанных работ: V99 — более универсальная покупка (с уклоном в черновую обработку, чистовая — с коррекцией инструмента), но убедитесь, что пол выдержит станок массой ~23 т и что есть путь для такелажа.
Вопрос: Разве моторизованный шпиндель на 20 000 об/мин не изнашивается быстрее? Как оценить его остаточный ресурс?
Ответ: Моторизованный шпиндель более деликатный, чем ременный, но его ресурс можно количественно оценить:
- Проверьте наработку и режим: у V56 указано 5 982 ч, у V99 — 1 427 ч — оба находятся в диапазоне легкого–умеренного режима; подшипники моторизованных шпинделей обычно служат 15 000–20 000 ч в зависимости от смазки и условий эксплуатации;
- Измерьте спектры вибрации шпинделя при приемке: боковые полосы дефектов подшипников указывают на усталость; пройдите диапазон 500–10 000 об/мин и сравните;
- Проверьте контур охлаждения шпинделя: V56 поставляется с маслоохладителем — убедитесь, что циркуляция в норме, а история сигналов перегрева чистая;
- Запросите номера подшипников и отчет о балансировке для любого ремонта — если отчета нет, ведите переговоры с пометкой «предположительно восстановленный».
Вопрос: Можно ли организовать запчасти и обслуживание подержанного Makino в вашем цехе?
Ответ: Да, при наличии плана. Ключевые моменты:
- Механические детали — конструкции, направляющие, шариковые винтовые пары — имеют развитый рынок восстановления; типичный срок 2–4 недели;
- Шпиндельные узлы, сервоприводы и платы системы Professional 5 — критичные запчасти — подтвердите цепочку поставок при покупке (восстановители часто держат на складе оригинальные б/у детали, срок поставки 1–2 недели);
- Включите в договор «перечень критичных запчастей на складе + время реакции стороннего сервиса», чтобы не ждать деталей во время простоя.
Вопрос: Действительно ли подержанный Makino с линейными датчиками в замкнутом контуре точнее нового станка?
Ответ: Замкнутый контур — необходимое условие, но не гарантия; будьте точны в этом:
- Замкнутый контур по линейным датчикам в реальном времени корректирует тепловое удлинение шарикового винта и люфт, поэтому в принципе точность позиционирования превосходит полузамкнутый станок в идентичных условиях — это структурное преимущество;
- Но фактическая точность зависит от: находится ли погрешность датчика в пределах окна калибровки, чистоты считывающей головки и активности модели термокомпенсации — все три фактора должны быть измерены при приемке;
- Поэтому точный вывод условен: должным образом принятый подержанный станок с замкнутым контуром обычно лучше сохраняет точность в долгосрочной перспективе, чем новый полузамкнутый станок за ту же цену; подержанный станок с замкнутым контуром, прошедший приемку формально, может оказаться хуже нового. Характеристики статичны — правда живет в приемке.