

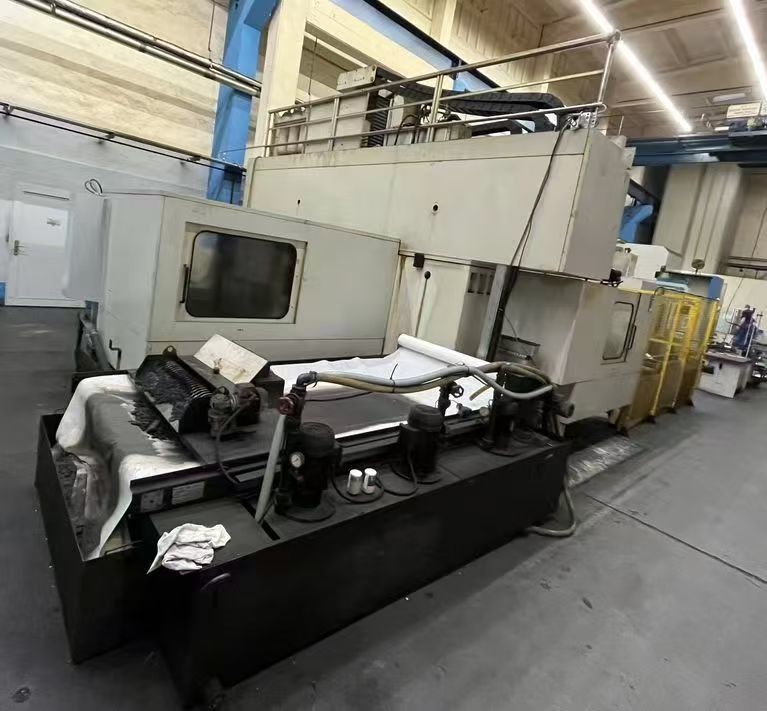
Проверено главным техническим экспертом / старшим инженером usedultra — старшим инженером Крисом (12 лет в области тяжелого станкостроения и восстановления)
1. Реальные проблемы покупки б/у станка для шлифования направляющих
Проблема 1 — Перешлифовка направляющих на стороне выводит ваш производственный график из-под вашего контроля. Для станины длиной 4 метра специализированная мастерская обычно выставляет счет 18 000–24 000 долларов США за перешлифовку с очередью 6–8 недель, плюс транспортные расходы туда и обратно. При 2–3 станинах в работе одновременно вы ежегодно оплачиваете счета на шестизначные суммы за аутсорсинг — и принимаете очередь поставщика как собственный срок выполнения.
Проблема 2 — Капитальные затраты на новый станок в 4–6 раз превышают цену б/у, а срок изготовления составляет 12–18 месяцев. Сопоставимый новый европейский станок обойдется в 2,2–3,0 млн долларов США (без учета фундамента и оснастки). Для цеха, которому нужна мощность по перешлифовке уже сейчас, логика окупаемости б/у агрегата принципиально иная. Если вы хотите сравнить актуальные модели, наработку и наличие сопоставимых б/у шлифовальных станков на рынке, просмотрите Обзор б/у шлифовальных станков: модели, наработка, страна происхождения, наличие.
2. Сравнение технических параметров и суть выбора
2.1 Таблица сравнения характеристик
Столбец 1 — проверенные данные объявления (со страницы объявления Favretto ME/U200: страна происхождения Италия, наработка 6 425 часов, 1 единица в наличии, 650 000 долларов США):
| Параметр | Favretto ME/U200 | Тяжелый класс (новый 6 м) | Средний класс (отечественный класс) |
|---|---|---|---|
| Размер стола (Ш × Д) | 4 000 × 1 000 мм | класс 6 000 × 1 600 мм | класс 1 600 × 630 мм |
| Макс. размеры шлифования Д/Ш/В | 4 000 / 1 000 / 700 мм | 6 000 / 1 600 / 1 000 мм | 1 600 / 630 / 500 мм |
| Макс. нагрузка на стол | 1 500 кг (без магнитного патрона) | 3 000+ кг | ~800 кг |
| Мощность шпинделя | 22 кВт (30 л.с.) | 37–45 кВт | 11–15 кВт |
| Шлифовальный круг | 508 × 203,2 × 100 мм при 1 200 / 2 800 об/мин | класс Ø600 при 1 000–1 500 об/мин | класс Ø400 при 1 500–2 000 об/мин |
| Подача стола | 1–40 м/мин | 1–30 м/мин | 0,5–25 м/мин |
| Мин. подача (Y/Z) | 0,001 мм / 0,001 мм | 0,001 мм | 0,005 мм |
| Ось Y (поперечная) | Ускоренное 10 м/мин; 0–2 000 мм/мин бесступенчато; регулировка 3–75 мм | Аналогично | Ручная/прерывистая |
| Ось Z (вертикальная) | Ускоренное 10 м/мин; эффективный ход 700 мм / общий ход 750 мм | 1 000 мм | 500 мм |
| Ось B (поворот шпинделя) | Обратная связь по круговой шкале (ЧПУ-формообразование углов) | Прямой привод + угловой энкодер | Ручная или отсутствует |
| Линейные датчики | Оснащен (конфигурацию осей уточнять на месте) | Оснащен | Опционально |
| Габариты | 10 700 × 5 500 × 4 500 мм | 12 000 × 6 000 × 5 000 мм | 5 500 × 3 500 × 3 000 мм |
| Масса станка | 31 500 кг | 60 000+ кг | 12 000–15 000 кг |
| Установленная мощность | ~70 кВт | ~120 кВт | ~45 кВт |
Значения в столбцах сравнения — типичные отраслевые диапазоны, а не предложение конкретного поставщика; столбец ME/U200 содержит фактические данные объявления.
2.2 Почему эти характеристики важны для перешлифовки направляющих (техническая суть)
Приемочная геометрия: прямолинейность, параллельность и правило 0,005. Приемка перешлифовки направляющих опирается на двойную систему геометрической и позиционной точности: прямолинейность и параллельность измеряются по ISO 230-1, а точность позиционирования оценивается по ISO 230-2. Прямолинейность V-образных и плоских направляющих обычно нормируется ≤ 0,005 мм/м, при этом накопленные значения на полной длине 4 000 мм находятся в диапазоне 0,015–0,02 мм, а параллельность поперечных направляющих ≤ 0,01 мм/м. Два свойства определяют, может ли б/у агрегат все еще достичь этих значений: разрешение подачи и позиционная обратная связь на основе датчиков. Минимальная подача ME/U200 0,001 мм (Y/Z) в сочетании с конфигурацией линейных датчиков показывает, что сама кинематическая цепь на это способна; оставшаяся переменная — чисто механический износ, который выявляется в ходе приемочных испытаний.
Что на самом деле дает вам круговой энкодер оси B. Формообразующее шлифование угловых направляющих (V-образный профиль, ласточкин хвост, комбинированный угол) требует, чтобы шпиндельная головка была позиционирована и удерживалась под углом под нагрузкой. Круговая шкала (поворотный энкодер) на оси B переводит это из режима «механический фиксатор + доверие» в обратную связь с замкнутым контуром — ЧПУ может формировать и выдерживать положение при повороте ±30° с подтверждением позиции энкодером. Для восстановителей это решает, является ли станок «плоскошлифовальным станком с наклонной головкой» или настоящим шлифовальным станком с ЧПУ для формообразования направляющих — и спецификация ЧПУ-функций данного агрегата («ЧПУ-формообразование различных форм и углов направляющих») напрямую это подтверждает.
Честные риски агрегата с наработкой 6 425 часов. Для тяжелого станка 6 425 часов — это низкая или средняя наработка, но оценка износа все равно должна быть сосредоточена на трех областях: поверхности плоских и V-образных направляющих (восстанавливаются шабрением/перешлифовкой — проверьте остаточный припуск отливки), тепловой дрейф подшипников шпинделя (проверяется длительным прогревом + лазерным контролем) и состояние гидравлических скользящих опор. Заложите 3–5% от цены покупки на расходные материалы и повторное шабрение, а также предусмотрите 1 неделю на инспекцию перед первым производственным запуском.
3. Процедура приемки
Не доверяйте табличке на б/у станке. Объявление этого агрегата допускает полную проверку; следующая процедура — то, что выполняет зрелый покупатель:
- Визуальная проверка и проверка таблички — сверка серийного номера с записями OEM;
- Проверка включения и системы управления — аварийные сигналы, возврат осей в исходное положение, показания энкодеров по всем осям, включая B;
- Движение осей и работа шпинделя — полный проход стола на 1–40 м/мин, шпиндель на 1 200 и 2 800 об/мин, регистрация температуры;
- Фотообследование зоны шлифования и электрошкафа — линии охлаждающей жидкости, кожухи датчиков, состояние кабелей;
- Дистанционная видеоинспекция или опциональная независимая инспекция — присутствие при полном динамическом тесте на месте.
Помимо вышеперечисленного, если вы хотите узнать историю OEM станка, текущие доступные модели и различия конфигураций, просмотрите Обзор бренда Favretto и доступных моделей.
4. Реальный отраслевой пример применения
Предыстория клиента: Производитель тяжелых станков в Южном Китае, выпускающий станины крупных портальных обрабатывающих центров (класс 4 м), перешлифовывает 24 станины в год.
Узкое место: Перешлифовка направляющих на стороне по цене 21 000 долларов США за единицу с очередью 6–8 недель, месячная пропускная способность ограничена 2 единицами из-за мощностей поставщика; тепловая деформация вызывала 12% отбраковки при первой инспекции.
Предложенное решение: Б/у станок Favretto ME/U200 с ЧПУ для шлифования направляющих (подтвержденная наработка 6 425 часов, энкодер оси B проверен на месте) + измерительный бокс с температурой 20 °C ± 1 °C + приемка лазерным интерферометром.
Количественные результаты за 12 месяцев:
| Показатель | До (аутсорсинг) | После (собственное производство, 12 мес.) |
|---|---|---|
| Стоимость одной перешлифовки | 21 000 $ | 9 500 $ |
| Годовые прямые затраты (24 единицы) | 504 000 $ | 228 000 $ |
| Отбраковка при первой инспекции | 12% | 2,1% |
| Средний срок перешлифовки | 6–8 недель | 2–3 недели |
| Месячная мощность перешлифовки | 2 единицы | 4 единицы |
Расчетная годовая экономия:
Прямая экономия = (21 000 − 9 500) × 24 = 276 000 $/годЭкономия на отбраковке = (0,12 × 24 × 21 000) − (0,021 × 24 × 9 500) ≈ 55 700 $/годОбщая годовая выгода ≈ 331 700 $/годПростая окупаемость = 650 000 $ ÷ 331 700 $ ≈ 1,96 года
Дополнительные выгоды: мощность перешлифовки выросла на 100% (с 2 до 4 единиц/мес., устранено узкое место аутсорсинга), срок сократился примерно на 60% (медиана с 7 до 2,5 недель). Высвобожденная мощность может принимать дополнительные заказы — выручка, которую эта модель даже не учитывает.
5. Часто задаваемые вопросы
В: Какую точность шлифования на самом деле может выдерживать б/у Favretto ME/U200?
О:
- Расчетная возможность (линейные датчики + подача 0,001 мм): прямолинейность ≤ 0,005 мм/м, параллельность ≤ 0,01 мм/м, шероховатость поверхности Ra 0,4–0,8 мкм (чистовой проход до Ra 0,2 мкм).
- Реальность б/у агрегата: достижимая точность ограничена износом — подтверждается по ISO 230-1/230-2.
- Необходимые условия: сначала повторно прошабрить направляющие, прогрев 45–60 мин, поддержание 20 °C ± 1 °C. При этих условиях класс 4 000 мм соответствует типовым чертежам перешлифовки направляющих OEM.
В: Как измерить прямолинейность и параллельность при приемке на месте?
О:
- Потребуйте лазерный интерферометр для измерения полной длины 4 000 мм по ISO 230-1 (а не образца 1 м);
- Проверьте отдельно прямолинейность V-образных направляющих (горизонтальная + вертикальная плоскости), прямолинейность плоских направляющих и параллельность поперечных направляющих;
- Сначала выполните 2-часовой прогрев шпинделя, регистрируя тепловой дрейф каждые 30 мин;
- Выполните не менее 3 прямых/обратных проходов и попросите поставщика подписать лист допусков перед выпуском.
В: Что на самом деле дает круговой энкодер оси B для формообразования V-образного профиля / угловых направляющих?
О:
- Он замыкает контур позиционирования поворота шпинделя на ±30° — ЧПУ воспринимает фактический угол, а не положение фиксатора;
- Он позволяет обрабатывать V-образные, типа ласточкин хвост и комбинированные угловые профили за одну установку, заменяя ручные механические настройки головки;
- Для восстановителей он переводит станок из «плоскошлифовального» в шлифовальный станок для формообразования направляющих — основная функция, оправдывающая этот ценовой класс.
В: Станок массой 31,5 тонны — какой фундамент и такелаж нужны перед установкой?
О:
- Габариты: план 10 700 × 5 500 мм (оставить зазор для обслуживания 0,6–0,8 м вокруг), высота 4 500 мм;
- Фундамент: исходя из площади 10,7 × 5,5 м, среднее давление станка на основание составляет всего ~0,54 т/м², но с учетом динамических нагрузок и локальных концентраций проектируйте несущую способность ≥ 0,1 МПа с железобетонной плитой 600–800 мм, изолированной от соседних источников вибрации, анкерные точки согласно схеме выставления OEM;
- Такелаж: кран грузоподъемностью ≥ 40 т на вылете такелажа или контролируемая установка с несколькими домкратами; поручите инженеру-строителю проверить путь нагрузки от точки такелажа до плиты;
- Электропитание: установленная мощность ~70 кВт; подтвердите запас шинопровода/трансформатора, а также контуры сжатого воздуха и охлаждающей жидкости.
Чтобы проверить полные технические характеристики этого станка (размер круга, ходы осей, скорости подачи, установленная мощность), см. Полные технические характеристики и паспорт Favretto ME/U200.
В: Как оценить остаточный ресурс и стоимость восстановления б/у станка для шлифования направляющих с наработкой 6 425 часов?
О:
- Аудит износа (1 неделя инспекции): биение подшипников шпинделя, состояние шабрения направляющих, люфт ШВП/датчиков, давление и загрязнение гидросистемы;
- Типовой объем восстановления (при таком уровне наработки): повторное шабрение или перешлифовка направляющих, замена уплотнений, обслуживание датчиков/энкодеров — заложите 3–5% от цены покупки;
- Решающее правило: если динамическая приемка пройдена и тепловой дрейф стабилен после прогрева, вторая жизнь станка превышает 10 лет в службе перешлифовки — тяжелые станки для шлифования направляющих работают на медленных, жестких, низкоцикловых режимах, которые щадящи и сохраняют нагрузку намного ниже расчетного ресурса.