

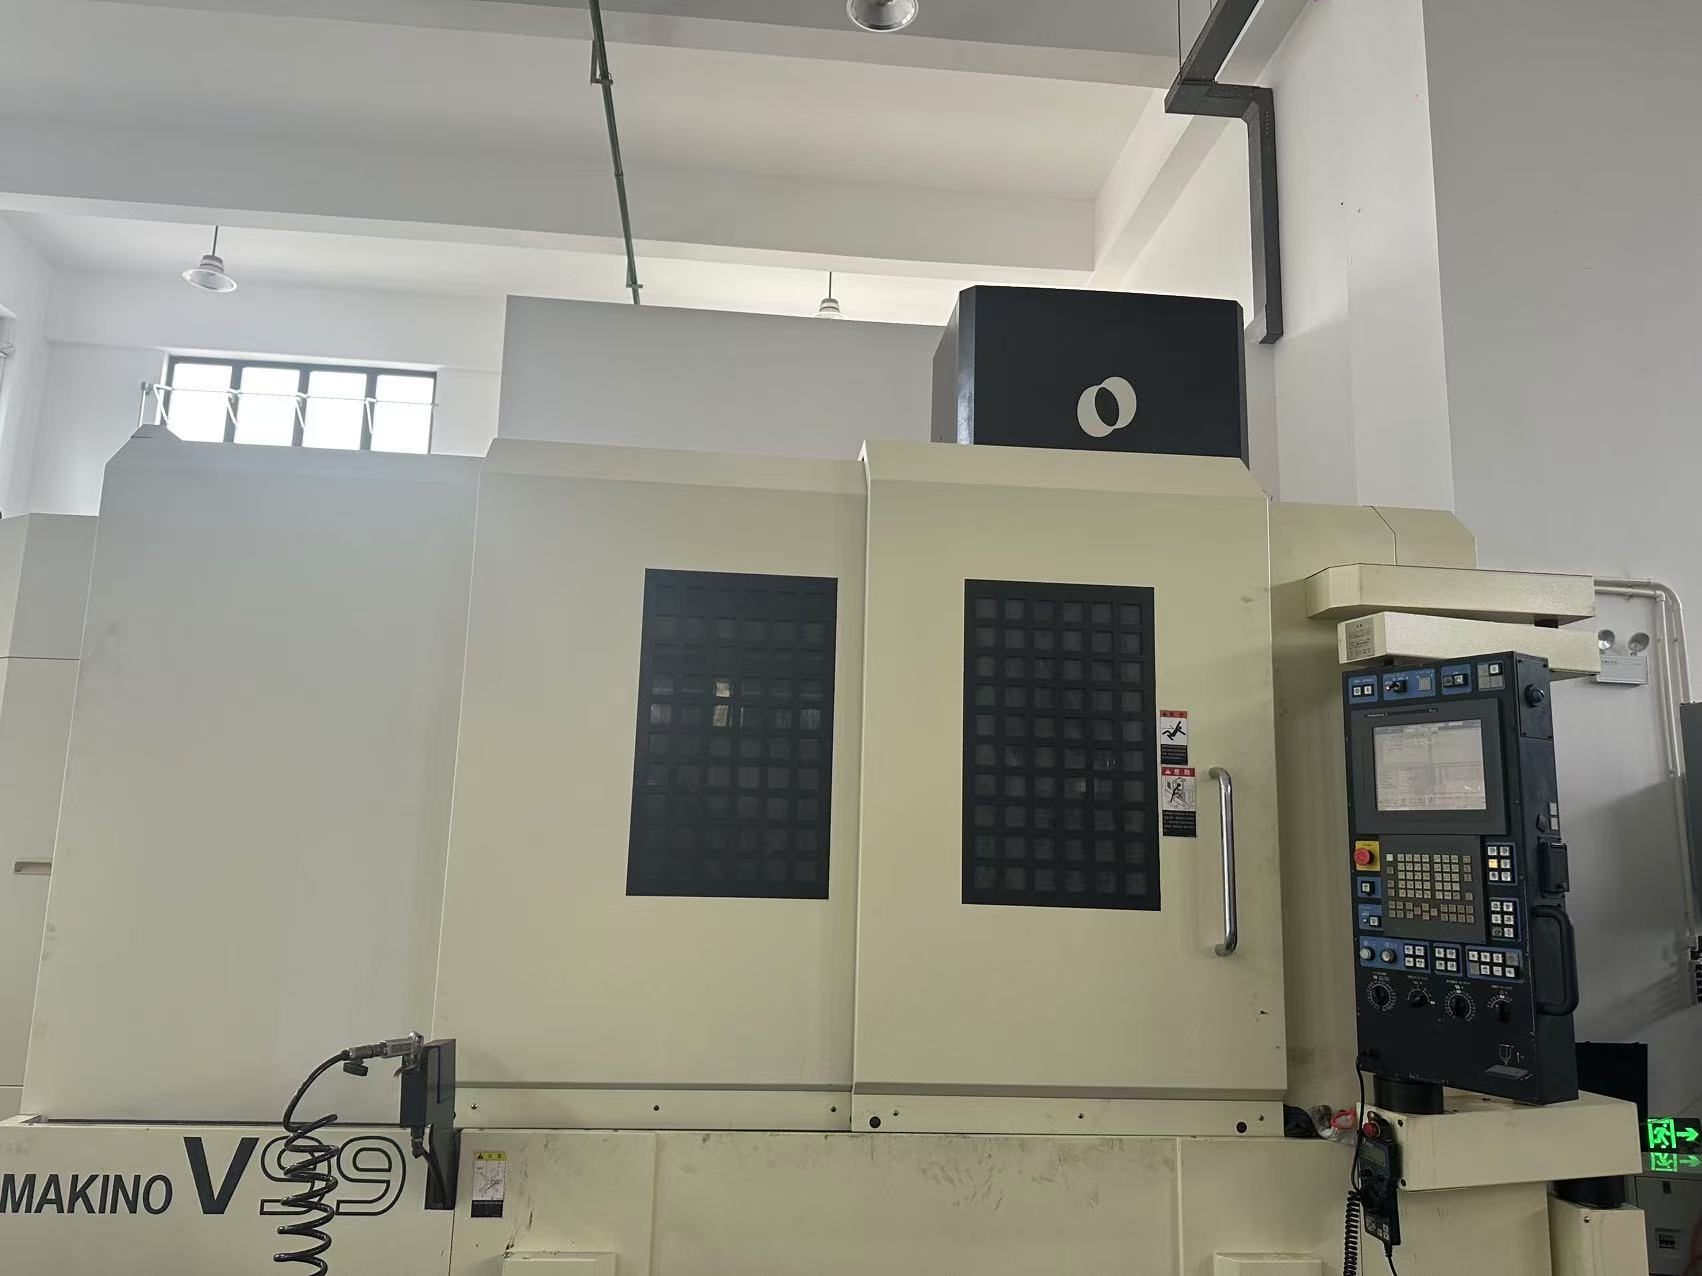
Экспертная оценка: эта статья проверена старшей командой инженеров по инспекции оборудования UsedUltra. Главный инспектор Крис (12 лет оценки б/у промышленного оборудования, более 1 500 проверенных станков с ЧПУ — более 200 из них Makino, Mori Seiki, YASDA, Haas) отвечает за все технические определения и стандарты измерений ниже. Источники данных: шильдик станка в наличии (Куньшань, Китай) + типовые характеристики, опубликованные производителем + записи осмотра на месте.
Краткое резюме
Сначала главное: Makino V99 НЕ относится к тому же классу, что остальные три б/у VMC — не сравнивайте их по цене как «просто вертикальные». При массе станка 23 000 кг, шпинделе HSK-A100 с двухконтактным торцевым соединением, замкнутыми линейными датчиками по всем 3 осям и всего 1 427 часами работы шпинделя V99 создан для тяжёлой обработки штамповой/пресс-форменной стали и крупных заготовок с высокой точностью. Его статическая и динамическая жёсткость значительно превышают Haas VF-2YT (~4 500 кг, BT40, полузамкнутый контур). Цена по прайсу 120 000 долларов США выше, чем у VF-2YT, но по жёсткости на тонну, точности на единицу характеристик и ценности на час он лучший из четырёх. При ограниченном бюджете и только малых/средних деталях → выбирайте NVD5000 или YBM950V. Для крупных пресс-форм, долгосрочной стабильности и больших заготовок → побеждает V99.
Почему класс станка — а не бренд — определяет ваши затраты на обработку пресс-форм
Проблема 1 — покупка не того класса, а не не того бренда. Покупатели часто списывают разницу в цене на брендовую надбавку, но реальное отличие — в классе станка. Лёгкий VMC (4–5 т) вибрирует в колонне и шпиндельной голове при тяжёлом резании закалённой штамповой стали, поэтому целевая чистота поверхности недостижима, и вы компенсируете меньшей глубиной резания и дополнительными проходами — время обработки растёт на 30%+, стойкость инструмента падает на 40%, а электроэнергия и станко-часы растут вместе. Базовая плита пресс-формы 500 кг требует трёх черновых проходов при глубине резания 0,4 мм; при 1,2 мм — один проход. Различия класса напрямую видны в счёте.
Проблема 2 — смотреть только на прайс-лист, а не на «часы × снижение точности». Б/у станок с 6 000+ часами, без линейных датчиков и с полузамкнутым контуром потеряет примерно 0,01 мм номинальной точности из-за люфта ШВП и износа шпинделя. Направляющие, ШВП и подшипники шпинделя изнашиваются по часам; остаточный ресурс при 1 427 ч против 6 800+ ч отличается в 3–5 раз. Если дрейф точности проявится только при приёмке, возврат/доставка и переборка шпинделя (5 000–15 000 долларов США) съедят ту разницу в цене, которую вы якобы «сэкономили».
Проблема 3 — характеристики точности, которые нельзя сравнивать. В одних случаях указывают точность позиционирования, в других — повторяемость; у одних есть замкнутые линейные датчики, у других — только полузамкнутый контур по энкодеру двигателя; некоторые значения «±0,005 мм» получены в заводских климатических условиях, некоторые — в обычных. Без проверки лазерным интерферометром вы не отличите паспортное число от реальной возможности.
Проблема 4 — скрытые затраты высокоскоростных/тяжёлых условий. Конус BT40 микропосаживается под действием центробежной силы при ≥15 000 об/мин, тогда как торцевой контакт HSK остаётся стабильным. Шпиндель 20 000 об/мин без масло-воздушной смазки и компенсации по датчикам может дрейфовать в Z на 0,01 мм и более при высокоскоростной обработке — а один забракованный сердечник пресс-формы стоит 2 000+ долларов США.
Makino V99 против Haas VF-2YT против Mori Seiki NVD5000 против YASDA YBM950V: полное сравнение характеристик
Примечание: данные V99 взяты с шильдика фактического станка в наличии; данные VF-2YT / NVD5000 / YBM950V — типовые характеристики, опубликованные производителем для б/у станков — сверяйте с шильдиком станка при поступлении. Все цены указаны в долларах США (US$) и являются ориентирами вторичного рынка; смотрите актуальные предложения на usedultra.com
| Параметр | Makino V99 | Haas VF-2YT | Mori Seiki NVD5000 α1A/40 | YASDA YBM950V |
|---|---|---|---|---|
| Конус шпинделя | HSK-A100 | CT/BT 40 | HSK-A63 | HSK-A63 |
| Макс. частота вращения шпинделя | 20 000 об/мин | 10 000 об/мин (опционально 12k/15k) | 12 000 об/мин (опционально 20k) | 15 000 об/мин |
| Двигатель шпинделя | 22 / 18,5 кВт | 22,4 кВт (30 л.с.) | 22 / 18,5 кВт | ~22 кВт |
| Смазка подшипников | Масло-воздушная (типично) | Консистентная (типично) | Масло-воздушная (опция высокого уровня) | Масло-воздушная (типично) |
| Перемещения X/Y/Z (мм) | 1 500 / 1 000 / 800 | 762 / 508 / 635 | 800 / 500 / 450 | 900 / 550 / 510 |
| Стол (мм) | 1 800 × 1 000 | 1 568 × 457 | ~1 000 × 500 | ~1 000 × 500 |
| Макс. заготовка (мм) | 1 800 × 1 000 × 650 | ~1 568 × 457 × 635 | ~1 000 × 500 × 450 | ~1 000 × 500 × 510 |
| Ускоренное перемещение (мм/мин) | 20 000 | 25 400 | 40 000 | ~36 000 |
| ATC | 30 | 30+1 | 30 | 30 |
| Линейные датчики (3 оси) | Стандарт | Нет (полузамкнутый контур) | Частичная опция | Стандарт |
| Направляющие | Тяжёлые роликовые/прямоугольные направляющие | Роликовые линейные | Линейные | Высокожёсткие роликовые линейные |
| Точность позиционирования | ±0,005 мм | ±0,005 мм | ±0,004 мм | ±0,002 мм |
| Повторяемость | ±0,003 мм | ±0,0025 мм | ±0,002 мм | ±0,001 мм |
| СОЖ через шпиндель | Стандарт | Опция | Опция | Опция |
| Система управления | Makino Professional 5 | Haas NGC | FANUC/MAPPS | FANUC |
| Масса станка | ~23 000 кг | ~4 500 кг | ~8 000 кг | ~12 000 кг |
| Часы работы шпинделя | 1 427 | 6 823 | 2 833 | 7 566 |
| Цена б/у (US$) | US$120 000 | ~US$35 000–55 000 | ~US$55 000–80 000 | ~US$85 000–110 000 |
| Класс возможностей | Тяжёлые пресс-формы / высокая точность крупных деталей | Общие малые и средние детали | Общая высокоскоростная обработка | Высокоточные малые и средние детали |
HSK-A100 с двухконтактным торцевым соединением против конуса BT40: откуда берётся жёсткость
Инструментальные оправки BT/CAT40 фиксируются за счёт трения по конусу; при высокой скорости и тяжёлой нагрузке конус микропосаживается, ограничивая радиальную жёсткость и жёсткость на изгиб. HSK (полый конический хвостовик) обеспечивает двухконтактное соединение — торцевая поверхность плюс конус — с деформацией зажима, измеряемой микрометрами. По характеристикам фланец HSK-A100 (φ100) и площадь передачи крутящего момента намного больше, чем у конуса BT40 (φ44,45), что даёт примерно на порядок более высокую теоретическую жёсткость на изгиб. Для глубоких проходов по штамповой стали (40–55 HRC) жёсткость вылета инструмента напрямую управляет вибрациями и стойкостью инструмента. Это физическая причина разрыва в качестве обработки между V99 и VF-2YT при равной частоте вращения шпинделя — разрыв в спецификации интерфейса, а не в бренде.
Масса станка 23 000 кг: жёсткость, демпфирование и тяжёлое резание
Жёсткость ≈ распределение материала + замкнутый структурный контур. При примерно 5-кратной массе VF-2YT и 3-кратной массе NVD5000, V99 имеет более толстые стенки колонны, более крупное коробчатое основание и более высокое структурное демпфирование. Демпфирование определяет, как быстро рассеивается энергия вибрации: при равной глубине резания остаточная амплитуда вибрации у V99 ниже, чистота поверхности стабильнее (Ra ниже 0,8 за один проход), а вероятность скола кромки инструмента из-за вибрации меньше. На станке массой 23 т стол 1 800 × 1 000 мм позволяет зажать базовые плиты пресс-форм массой 500–900 кг за одну установку, снижая накопление ошибок от повторного зажима. Масса станка — самый честный и наиболее трудно подделываемый параметр жёсткости.
Линейные датчики (замкнутый контур) против полузамкнутого контура: точность измеряют, а не заявляют
Полузамкнутый контур подаёт обратную связь только от энкодера двигателя; тепловое удлинение ШВП и люфт не компенсируются. Замкнутые линейные датчики измеряют фактическое перемещение стола и включают тепловую деформацию и люфт в контур ошибки. V99 и YBM950V стандартно поставляются с линейными датчиками по 3 осям; VF-2YT по умолчанию полузамкнутый. Для долгосрочной стабильности класса ±0,005 мм при чистовой обработке линейные датчики — жёсткое требование, а не приятное дополнение — без них реальная точность станка после двух часов прогрева остаётся догадкой.
Часы работы шпинделя — код ценности: логика деградации 1 427 ч против 6 823 ч
Направляющие, ШВП и подшипники шпинделя изнашиваются по часам. 1 427 ч — это примерно 1–2 года эксплуатации после выхода с завода — прямо в оптимальном окне после обкатки. При 6 823 ч / 7 566 ч станки вошли в зону среднего износа направляющих и подшипников шпинделя. Для одной и той же модели, когда часы различаются в 5 раз, а цена — менее чем в 2 раза, станок с малым числом часов обладает более высокой остаточной стоимостью ресурса. При приёмке станки с большим числом часов необходимо повторно проверить на биение шпинделя, люфт и точность пробной обработки — три прямых свидетеля износа.
Термокомпенсация: кто корректирует дрейф, а кто угадывает
Высокоскоростные шпиндели и тяжёлое резание нагревают колонну и шпиндель; тепловое удлинение по оси Z может достигать 0,01–0,03 мм в час. V99 компенсирует тепловой дрейф напрямую через контроль температуры шпинделя и колонны Makino плюс обратную связь от замкнутых датчиков. У YASDA есть собственная запатентованная система контроля теплового роста. Haas VF-2YT, по умолчанию полузамкнутый и без измеряемой обратной связи, может лишь «угадывать» тепловой дрейф через программную компенсацию. Для чистовых прогонов длительностью 4+ часа способность термокомпенсации важнее паспортного числа точности.
Прямоугольные направляющие скольжения против роликовых линейных направляющих: компромисс между демпфированием и скоростью
- Прямоугольные направляющие скольжения (boxway): контакт направляющей/ползуна по большой площади, наивысшая статическая и динамическая жёсткость и демпфирование, но более высокое трение и ускоренные перемещения ограничены масляной плёнкой — для тяжёлого резания.
- Роликовые линейные: балансируют жёсткость, скорость и трение; основные тяжёлые VMC используют расширенные роликовые каретки — V99 и YBM950V относятся к этому классу (уточните на станке).
- Стандартные линейные (малые ролики/шарики): приоритет скорости, слабое демпфирование при тяжёлом резании — VF-2YT является типичной лёгкой линейной конструкцией.
Как оценивать: для тяжёлой штамповой стали сначала смотрите на размер направляющих и количество кареток, затем на скорость ускоренных перемещений. Станок с быстрыми ускоренными перемещениями не обязательно способен на тяжёлое резание.
20 000 об/мин — это не просто число: смазка подшипников, балансировка и датчики
Шпиндель 20 000 об/мин должен решить три задачи: ① Масло-воздушная смазка подаётся к высокоскоростным подшипникам и отводит тепло — консистентная смазка не может контролировать рост температуры при длительной высокой скорости. ② Балансировка инструмента HSK: инструментальные сборки должны достигать класса G2.5 (≤2,5 мм/с), иначе неуравновешенная сила на высокой скорости ухудшает как ресурс шпинделя, так и Ra. ③ Датчики + температурная компенсация для предотвращения высокоскоростного теплового дрейфа. 3-осевые датчики V99 и HSK-A100 существуют именно для поддержки этих трёх пунктов — высокоскоростная способность это система, а не одно число об/мин.
Ускоренное 20 м/мин ≠ медленно: время успокоения — настоящий показатель цикла
Ускоренное перемещение 40 м/мин на холостом ходу выглядит быстро, но способность ускорения/замедления и время успокоения при позиционировании — настоящие драйверы цикла. Столу массой 23 т нужен более длинный путь торможения и время успокоения, чтобы остановиться с 40 м/мин; частые быстрые ускоренные перемещения могут фактически замедлить реальный цикл. Тяжёлые станки используют 20 000 мм/мин для безопасного, повторяемого позиционирования и выигрывают время цикла за счёт реализации мощности резания и глубины резания за один проход. Не сравнивайте числа ускоренных перемещений между классами станков — это проектный компромисс, а не ярлык производительности.
Makino Professional 5: возможности ЧПУ, специфичные для пресс-форм
V99 работает под собственным управлением Makino Professional 5, созданным для обработки пресс-форм, с упреждающим сглаживанием траектории для снижения ударов при ускорении/замедлении, подавлением вибраций, нанометровой интерполяцией и макроциклами. По сравнению с универсальными системами FANUC/Haas он показывает явное преимущество в сглаживании траектории инструмента и стабильности при сложной чистовой обработке свободных форм. Для покупателей, обрабатывающих пресс-формы, система управления важна не меньше механической части.
Матрица решений: взвешенные оценки жёсткости, точности и ценности
Взвешенная оценка (1–5, веса для типичного сценария пресс-форм/тяжёлого резания): жёсткость 25%, точность 25%, ценность за единицу (производительность/цена) 20%, удобство обслуживания 15%, охват размеров заготовок 15%.
| Станок | Жёсткость (25%) | Точность (25%) | Ценность (20%) | Обслуживание (15%) | Охват (15%) | Взвешенный итог |
|---|---|---|---|---|---|---|
| Makino V99 | 5 | 4 | 4 | 3 | 5 | 4,25 |
| YASDA YBM950V | 3,5 | 5 | 3 | 3 | 3 | 3,63 |
| Mori Seiki NVD5000 | 3 | 4 | 4 | 4 | 3 | 3,60 |
| Haas VF-2YT | 2 | 3 | 4 | 5 | 2 | 3,10 |
Толкование оценок: для тяжёлых деталей, пресс-форм или тяжёлого резания V99 занимает первое место в целом и является единственным станком, охватывающим платформу 1 800 × 1 000 мм. Только для высокоточных малых и средних деталей YBM950V занимает первое место по точности (±0,002 / ±0,001). При жёстком ограничении бюджета для общих деталей VF-2YT имеет самую низкую абсолютную цену. Пересчитайте матрицу с вашей собственной номенклатурой, чтобы изменить результат.
Практический кейс за 12 месяцев: индийский цех пресс-форм переходит на Makino V99
Профиль клиента: цех пресс-форм в Бангалоре, Индия, изготавливает пресс-формы для литья автомобильных интерьерных деталей, обрабатывает базовые плиты и сердечники пресс-форм из P20/H13 массой 500–900 кг, 45–55 HRC. Ранее использовался лёгкий VMC (~5 т, BT40): крупные базовые плиты пресс-форм вибрировали, чистота поверхности при чистовой обработке застряла на Ra 3,2, требовалась ручная полировка, а доля переделок составляла около 6%.
Узкие места: длительное время чистовой обработки на деталь (много проходов с малой глубиной), быстрый износ инструмента и задержки поставок из-за переделок.
Решение: Приобрели этот Makino V99 (HSK-A100 / 20 000 об/мин / 3-осевые линейные датчики / 1 427 ч). Команда UsedUltra выполнила удалённый видеоосмотр, заводскую пробную обработку и отчёт лазерного интерферометра перед отгрузкой; пусконаладка на месте заняла одну неделю.
Разбивка времени цикла (по сообщению клиента, сердечник пресс-формы P20 45HRC):
| Операция | Старый станок (лёгкий BT40) | Makino V99 (HSK-A100) | Изменение |
|---|---|---|---|
| Черновая обработка (глубина 0,4 → 1,2 мм) | 3 прохода / 180 мин | 1 проход / 90 мин | -50% |
| Чистовые проходы (600 → 1 200 мм/мин) | 2 прохода / 120 мин | 1 проход / 105 мин | -12% |
| Ручная полировка (Ra3,2 → 0,8) | 90 мин | 0 (напрямую Ra0,4–0,8) | исключена |
| Итого по чистовому участку | 300 мин | 195 мин | -35% |
| Время выпуска полной детали | 390 мин | 195 мин | -50% |
Измеренные результаты за 12 месяцев:
- Время чистового участка -35% (выпуск полной детали -50%, полировка исключена);
- Чистота поверхности: штамповая сталь чисто обрабатывается напрямую до Ra 0,4–0,8 (ранее Ra 3,2 + ручная полировка);
- Стойкость инструмента: концевые сферические фрезы +40% (меньше сколов от вибрации);
- Затраты на качество: доля переделок 6% → 1,2% (-80%);
- Энергия на деталь: -18% (короче время резания, меньше холостого хода);
- Производительность: 11 → 15 пресс-форм/месяц (+32%); 48 дополнительных пресс-форм/год × заявленная клиентом маржа ~US$2 500–3 000 каждая ≈ US$120 000–144 000/год — инвестиция US$120 000 в станок окупилась за 12 месяцев, без учёта экономии на труде и переделках.
FAQ: жёсткость б/у VMC, HSK против BT40, часы шпинделя и ценность
Q1. Почему б/у Makino V99 намного дороже, чем Haas VF-2YT?
О: Разница в классе станка и остаточной стоимости, по четырём пунктам:
- Класс жёсткости: масса станка 23 000 кг против ~4 500 кг — V99 может тяжело резать крупные пресс-формы; VF-2YT подходит для малых и средних чистовых/лёгких работ;
- Система оправок: двухконтактное соединение HSK-A100 против конуса BT40 — разница на порядок в жёсткости при высокоскоростной тяжёлой нагрузке;
- Точность замкнутого контура: V99 поставляется с 3-осевыми линейными датчиками; VF-2YT по умолчанию полузамкнутый;
- Остаточная стоимость: 1 427 ч — в оптимальном окне после обкатки; 6 823 ч — в зоне среднего износа — стоимость восстановления или возврата к точности нового станка совершенно иная.
Одним предложением: V99 — это платформа «тяжёлая высокоточная», VF-2YT — платформа «универсальная лёгкая» — разница в цене покупает возможности платформы, а не логотип.
Q2. Шпиндель HSK-A100 против BT40 — действительно ли моей пресс-форме нужен HSK?
О: Решайте по заготовке и операции:
- Закалённая штамповая сталь (40–55 HRC) с глубокими проходами → HSK-A100 явно лучше (жёсткость на изгиб, момент зажима, стойкость к вибрациям);
- Алюминий/медь, малые и средние детали, лёгкое быстрое резание → BT40 достаточно, лучше унификация инструмента и дешевле оправки;
- При высокой скорости (≥15 000 об/мин) конус BT40 микропосаживается под действием центробежной силы; торцевой контакт HSK более стабилен.
Вывод: тяжёлая работа / высокоскоростная чистовая обработка → HSK необходим; обычная 3-осевая лёгкая работа → BT40 приемлем.
Q3. 1 427 часов против 6 800+ часов на б/у VMC — что разумнее купить?
О: Никогда не судите только по часам — выполните три проверки:
- Ресурс основных компонентов: подшипники шпинделя, ШВП и направляющие имеют ресурс по часам; 1 427 ч оставляют гораздо больше запаса, чем 6 800+ ч;
- Стоимость восстановления: станки с большим числом часов требуют бюджета на переборку шпинделя (US$5 000–15 000) и регулировку точности — прибавьте это к цене покупки перед сравнением;
- Торг на основе измерений: требуйте отчёт лазерного интерферометра и данные пробной обработки на КИМ для станков с большим числом часов; если данные не соответствуют спецификации, снижайте цену на стоимость восстановления.
Вывод: для одной и той же модели, если часов в 5 раз меньше, но разрыв в цене менее 2 раз, покупайте станок с малым числом часов; если разрыв в цене превышает стоимость восстановления, выигрывает более дешёвый станок с большим числом часов.
Q4. Насколько линейные датчики (замкнутый контур) действительно улучшают точность обработки?
О: Три уровня влияния:
- Термокомпенсация: замкнутые датчики корректируют тепловое удлинение ШВП в реальном времени — дрейф остаётся небольшим при длительных прогонах (стандарт на V99);
- Компенсация люфта: контур измеряет фактическое положение стола, поэтому обратный зазор больше не оценивается по параметрам;
- Применимость: станок без датчиков (полузамкнутый) всё ещё может выполнять работы обычной точности при коротких прогонах с контролем климата — но для долгосрочной стабильности класса ±0,005 мм рекомендуются стандартные датчики.
Вывод: «работает» зависит от того, есть ли они на станке; «стабильная точность» зависит от того, измеряет ли он их.
Q5. Б/у японский VMC против б/у американского VMC: что дешевле в обслуживании?
О: Оценивайте по трём осям:
- Канал запчастей: шпиндели, сервоприводы и платы управления Makino/YASDA в основном проприетарные — заказ через авторизованных агентов или японские каналы, срок поставки 2–8 недель; Haas имеет глобальный охват и высокостандартизированные запчасти, более короткие сроки;
- Стоимость электрики/управления: японские проприетарные системы управления (например, Makino Professional 5) требуют поддержки бренда и дороже в ремонте; системы Haas более универсальны;
- Учёт ресурса: японский тяжёлый станок (V99, 23 т) обычно имеет более длительный проектный срок службы и более длинные интервалы обслуживания — годовые затраты на обслуживание не обязательно выше.
Вывод: Haas дешевле и быстрее в расчёте на один ремонт; по десятилетней совокупной стоимости структурная жёсткость и проектный срок службы означают, что японский тяжёлый станок не обязательно дороже.
Q6. Ускоренное перемещение V99 20 000 мм/мин медленное — это устарело?
О: Нет — смотрите на три аспекта:
- Время успокоения: столу массой 23 т нужен более длинный путь торможения и время успокоения, чтобы остановиться с 40 м/мин; более высокое число ускоренного перемещения не означает более короткий цикл;
- Откуда берётся время цикла: тяжёлые станки выигрывают на глубине резания за один проход (0,4 → 1,2 мм) и реализации мощности резания, а не на ускоренных перемещениях на холостом ходу;
- Проектный компромисс: 20 000 мм/мин — безопасная, повторяемая скорость позиционирования для платформы 23 т — 40 м/мин было бы избыточным проектированием.
Вывод: сравнивать числа ускоренных перемещений между классами бессмысленно; внутри класса вместо этого сравнивайте кривые ускорения и время успокоения.
Q7. Каковы максимальный размер заготовки и нагрузка на стол Makino V99?
О: Судите по шильдику и измеренным данным:
- Рабочая зона: стол 1 800 × 1 000 мм, перемещения 1 500 / 1 000 / 800 мм, макс. заготовка 1 800 × 1 000 × 650 мм;
- Нагрузка на стол: грузоподъёмность стола крупного станка обычно класса 2–3 т — уточните точное значение на шильдике перед заказом;
- Возможность одной установки: базовые плиты пресс-форм массой 500–900 кг можно черново и чистово обработать за один зажим, избегая ошибки второй установки.
Вывод: пресс-формы размером около 600 × 400 × 300 мм и крупные детали в пределах стола 1 800 × 1 000 мм охватываются; нагрузки выше паспортной нормы необходимо предварительно подтвердить с командой.