

Проверено главным техническим экспертом / старшим инженером UsedUltra, старшим инженером Крисом (я работаю старшим инженером по станкам с ЧПУ в UsedUltra 12 лет
Болевые точки: почему «параметры на ощупь» обходятся дороже всего на Lynx 220
Технолог берёт токарный станок с наклонной станиной, который стабилен сразу после включения и имеет приличную жёсткость, — и парадоксальным образом легче попадает в три ловушки:
- Пробная обработка при каждой смене материала. Заказ переключается с стали 45# на нержавеющую сталь 304, и те же параметры запускаются напрямую. Результат: скол пластины в первых 5 деталях, намотка стружки на инструмент и рост шероховатости поверхности Ra с 1,6 до 6,3. Каждая смена материала стоит 2–3 испорченных заготовки + 1 пластину + полчаса наладки — накопленные за год потери намного превышают цену револьверной головки. Коренная причина: изменили только частоту вращения шпинделя, не синхронизировав подачу и глубину резания — и не сменив геометрию стружколома пластины.
- Источник вибрации неясен, поэтому единственная реакция — постоянно снижать частоту вращения шпинделя. При обработке тонкого вала из нержавеющей стали (φ30 × 350 мм) слышен дребезг «уи-уи». Первая реакция — снизить скорость с 1000 до 500 об/мин, испортив время цикла на 50%, — а вибрация может и не исчезнуть. Правда: в большинстве случаев это регенеративный дребезг или чрезмерный вылет инструмента; скорость резания лечит симптом, а не причину.
- Высокий уровень брака и доработки в ночную смену. Параметры, настроенные вручную днём, ночью уходят из-за изменения температуры окружающей среды и накопления износа пластины: упругое отжатие растёт с 0,02 мм до 0,08 мм, и набирается целый ящик деталей с наружным диаметром вне допуска на 0,06 мм. Проблема в том, что не используют G96 постоянную скорость резания для фиксации стабильной силы резания и не проектируют припуск на чистовую обработку в зоне, нечувствительной к упругому отжатию.
Сравнение технических параметров и ключевые принципы выбора
Doosan Lynx 220: ключевые технические характеристики станка (основа для настройки параметров)
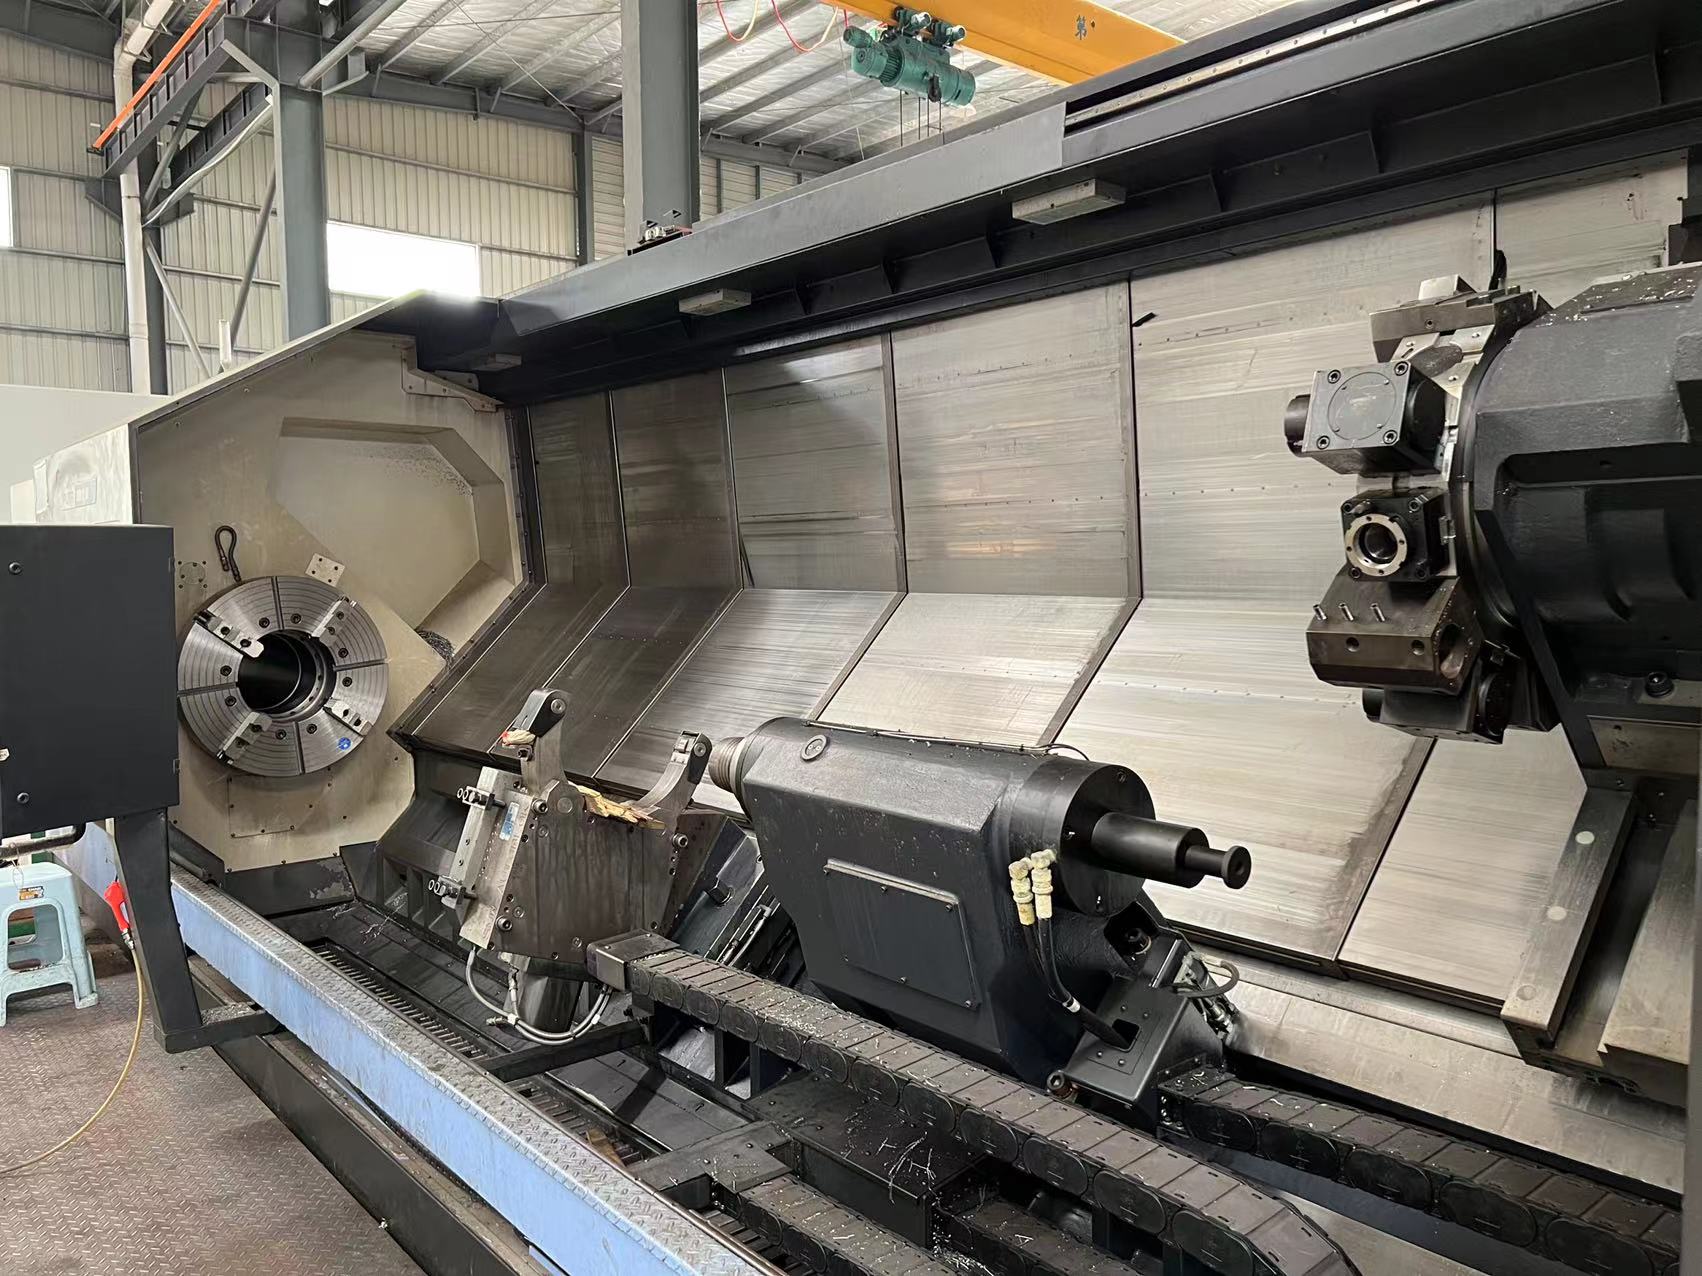
В семействе токарных станков Lynx от Doosan модель 220 позиционируется как компактный—среднеразмерный универсальный токарный центр и является одним из самых продаваемых подержанных станков Doosan с ЧПУ на вторичном рынке. При оценке нового или подержанного станка Doosan начинайте с этих технических характеристик:
| Пункт | Характеристика | Что это значит для настройки параметров |
|---|---|---|
| Макс. частота вращения шпинделя | 4500 об/мин (стандартный патрон 8"; 6000 об/мин на патроне 6" серии A) | Детали из алюминия малого диаметра упираются в этот верхний предел; компенсируйте пластинами с положительным передним углом |
| Мощность шпиндельного двигателя | 11 кВт (длительно) / 15 кВт (30 мин) | Макс. крутящий момент находится в диапазоне примерно 1000–1500 об/мин; при больших глубинах резания снижайте частоту до плато крутящего момента |
| Сквозное отверстие шпинделя / проход для прутка | Сквозное отверстие 76 мм / пруток 65 мм (стандартный патрон 8"; версия с патроном 6": отверстие 61 мм / пруток 51 мм) | При подаче прутка рассчитывайте скорость резания по диаметру прутка, а не по наружному диаметру |
| Станина / направляющие | Наклон 30°, цельная литая станина, роликовые линейные направляющие (LMG) | Роликовый контакт жёстче шарикового; большая глубина резания + короткий вылет используют несущую способность направляющих |
| Ускоренное перемещение X / Z | 30 м/мин / 36 м/мин | Высокие скорости ускоренного хода — следите за торможением между кадрами и зазором при индексации револьверной головки |
| Револьверная головка | 12 позиций стандартно (24 позиции индексации), 16 опционально | Свободные гнёзда для антивибрационной борштанги + запасного стружколома — затраты на пробную обработку падают с 30 минут до 2 минут |
Таблица рекомендуемых параметров для трёх материалов × черновая/чистовая обработка (пример наружного диаметра φ50 мм)
| Параметр | Углеродистая сталь 45# (HB180) | Алюминиевый сплав 6061 (HB95) | Нержавеющая сталь 304 (HB200) |
|---|---|---|---|
| Скорость резания Vc (черновая) | 180–220 м/мин | 350–450 м/мин | 120–150 м/мин |
| Скорость резания Vc (чистовая) | 230–250 м/мин | 500–600 м/мин* | 150–160 м/мин |
| Частота вращения шпинделя n (черновая, φ50) | ≈1150–1400 об/мин | ≈2230–2860 об/мин | ≈760–950 об/мин |
| Частота вращения шпинделя n (чистовая, φ50) | ≈1460–1590 об/мин | ≈3180–3820 об/мин | ≈950–1020 об/мин |
| Подача f (черновая) | 0,25–0,35 мм/об | 0,3–0,4 мм/об | 0,18–0,28 мм/об |
| Подача f (чистовая) | 0,1–0,13 мм/об | 0,08–0,12 мм/об | 0,1–0,13 мм/об |
| Глубина резания ap (черновая) | 2,5–4 мм | 3–5 мм | 1,5–2,5 мм |
| Глубина резания ap (чистовая) | 0,3–0,5 мм | 0,3–0,5 мм | 0,3–0,5 мм |
| Марка / геометрия пластины | С покрытием PVD/CVD P10–P20 | Без покрытия K10 или PCD | Покрытие класса M (класс Mitsubishi US735) |
| СОЖ | Эмульсия наружно + высокое давление через инструмент | Водная с высоким расходом | Обязательно высоконапорная СОЖ через инструмент 40–70 бар — ключ к дроблению стружки |
- На алюминиевых прутках φ20 мм и меньше ограничение 4500 об/мин ограничивает Vc всего ~283 м/мин — а не целевые 500 м/мин. Это физический предел станка, а не ошибка параметров; компенсируйте отвод стружки пластинами с положительным передним углом и большим углом наклона.
Техническая справка 1: G96 постоянная скорость резания + ограничение скорости G50 — как правильно настроить на Lynx 220
Lynx 220 стандартно поставляется с системой ЧПУ Doosan (Fanuc 0i-TF). Вызывайте G96 (постоянная скорость резания) напрямую, а не G97 (постоянная частота вращения шпинделя). Правильный заголовок программы:
G50 S2000 ; ограничить макс. частоту вращения шпинделя 2000 об/мин, чтобы предотвратить неконтролируемый рост скорости у центра торца
G96 S200 M3 ; постоянная скорость резания 200 м/мин, прямое вращение шпинделя
Принцип: При подрезке торца диаметр заготовки уменьшается с φ50 вплоть до φ10. При G97 с постоянной частотой скорость резания у центра торца приближается к нулю — инструмент не режет, а размазывает, и чистота поверхности, и стойкость пластины рушатся. G96 заставляет шпиндель автоматически изменяться вместе с диаметром, поддерживая постоянную скорость резания на режущей кромке и стабильную силу резания — первый шаг к устранению дрейфа упругого отжатия. Значение после S — это скорость резания (м/мин) в режиме G96, но частота вращения шпинделя (об/мин) в режиме G97. Не путайте их — это самый распространённый источник деталей вне допуска у новичков.
Практический совет: В черновой секции устанавливайте ограничение G50 около плато крутящего момента (примерно 1500–2000 об/мин), чтобы гарантировать достаточный крутящий момент при большой глубине резания. При чистовой обработке, если деталь малого диаметра упирается в ограничение и не может достичь целевой скорости резания, уменьшите значение G96 S, а не работайте на ограничении — работа на нём резко снижает фактическую скорость резания инструмента, и качество чистовой обработки ухудшается, а не улучшается.
Техническая справка 2: количественная логика упругого отжатия — «резать меньше» его не устраняет
Упругое отжатие — это упругая деформация, на которую сила резания отжимает инструмент и заготовку друг от друга. Инженерная оценка упругого отжатия δ:
δ ∝ F · L³ / (3·E·I)
- F: радиальная сила резания, пропорциональна ap × f × kc (kc — удельная сила резания: алюминий ~800 Н/мм², углеродистая сталь ~1800 Н/мм², нержавеющая сталь 304 ~2200–2500 Н/мм²)
- L: вылет инструмента — кубическая зависимость — уменьшение вылета с 50 мм до 25 мм снижает упругое отжатие до 1/8
- E·I: жёсткость державки на изгиб — твердосплавные державки примерно в 3 раза жёстче стальных
Три прямых вывода:
- Вылет — самый большой рычаг. При установке инструментов в револьверную головку Lynx 220 следуйте принципу «короче вылет — лучше»: для стандартного квадратного хвостовика 25×25 мм держите вылет не более 1,5× высоты хвостовика.
- Главный угол в плане определяет радиальную силу. Пластина с главным углом в плане 93°–95° создаёт примерно на 40%–60% меньшую радиальную силу, чем с углом 45° — для тонких валов и тонкостенных деталей всегда выбирайте главный угол в плане 93°–95°. Это механизм, лежащий в основе антиотжатия «обратным резцом».
- Меньшая чистовая ap не всегда лучше. Когда ap падает ниже радиуса кромки пластины (обычно 0,2–0,4 мм), кромка перестаёт резать и начинает мазать/тереться — «упругое отжатие при остановленном резании» — и чистота ухудшается. Проектируйте чистовую ap 0,3–0,6 мм, чтобы кромка действительно резала.
Техническая справка 3: наклёп нержавеющей стали 304 и нарост — параметрами это не исправить, а охлаждением и геометрией можно
Аустенитная нержавеющая сталь 304 сильно наклёпывается (твёрдость поверхности после резания может подняться до HRC 35–40), липнет и даёт длинную запутанную стружку. Три меры необходимо применять вместе:
- Высоконапорная СОЖ через инструмент (40 бар+): её задача не только охлаждать — высоконапорная струя дробит длинную стружку. Когда на Lynx 220 установлена опция высоконапорной СОЖ, направляйте СОЖ через стружколом пластины; иначе необходимо держать подачу ниже 0,2 мм/об и полагаться на геометрию стружколома.
- Специализированные пластины класса M: положительный передний угол + стружколом. Никогда не используйте пластины класса P для углеродистой стали — нарост (BUE) образуется в течение 30 секунд и протягивает борозды по поверхности.
- Дисциплина параметров: после наклёпа нержавейки второй проход режет ещё более твёрдую поверхность, поэтому чистовую обработку нужно выполнять за один проход без остановки в середине резания — в месте остановки и повторного врезания всегда происходит скол по наклёпанному слою. Оставляйте припуск на чистовую обработку не более 0,6 мм.
Техническая справка 4: механизм регенеративного дребезга и четырёхшаговый метод подавления
Дребезг «уи-уи» с регулярными волнами на поверхности — это регенеративный дребезг: волна, оставшаяся от предыдущего оборота, складывается по фазе с вибрацией резания текущего оборота, и амплитуда самовозбуждается. Порядок подавления из четырёх шагов (сначала самые эффективные):
- Повысьте жёсткость системы: сократите вылет инструмента, перейдите на твердосплавную антивибрационную борштангу. Lynx 220 использует роликовые линейные направляющие LM — роликовый контакт жёстче шарикового, поэтому жёсткость станины не является слабым звеном; сначала проверьте зажим револьверной головки.
- Резание с переменной скоростью (разорвать резонанс): в программе Fanuc периодически изменяйте частоту вращения шпинделя на ±5%–8% (G50 S с переменной) или вручную сместите n примерно на 10% из резонансной зоны. Фаза волны разрывается, и дребезг прекращается.
- Увеличьте главный угол в плане, уменьшите ap: радиальная сила падает, энергия, питающая вибрацию, падает.
- Только в последнюю очередь: уменьшить подачу / снизить скорость. Снижение скорости убивает время цикла, а на нержавейке ухудшает наклёп — «утолять жажду ядом».
Практический пример: 12-месячная количественная проверка на клапанных штоках из нержавеющей стали 304 для гидравлического корпуса
- Предыстория клиента: производитель гидравлических компонентов в Восточном Китае купил 3 подержанных станка Doosan (Lynx 220) через канал продажи б/у оборудования, специально для клапанных штоков φ30 × 320 мм из нержавеющей стали 304, в две смены, целевая месячная производительность 4800 деталей.
- Узкое место: продолжали использовать параметры для углеродистой стали (Vc 200 м/мин, f 0,3 мм/об, ap 2,5 мм), что приводило к высоким затратам на пластину на деталь, частым остановкам из-за намотки стружки, фактическому месячному выпуску всего 3600 деталей и доле годных 91,2%.
- Индивидуальное решение (перестройка параметров + подбор оснастки):
- Обратная связь по эксплуатации за 12 месяцев:
Примечание по расширению: если заказы позже перейдут на длинные валы класса 3–5 м (например, штоки гидроцилиндров, ходовые винты), сквозное отверстие Lynx 220 76 мм и длина обработки класса ~510 мм их не потянут. Переходите на тяжёлый токарный станок с длинной станиной Doosan PUMA 800XLM — макс. длина точения 5050 мм, патрон 32", мощность шпиндельного двигателя 37–74 кВт, закалённые направляющие скольжения X/Z (boxway). Логика параметров переносится один в один, но масштаб совершенно другой: на PUMA 800XLM тот же длинный вал из нержавеющей стали 304 обрабатывается при значительно меньшей скорости резания из-за крупного диаметра заготовки и большой глубины резания (типично Vc 80–120 м/мин), и поскольку направляющие скольжения несут большую нагрузку, допускается большая ap с меньшим влиянием упругого отжатия.
Раздел FAQ
В: Как именно выбрать между G96 и G97 на Lynx 220?
О: По форме заготовки и типу операции, есть три категории:
- Операции, где диаметр точения сильно меняется (наружная обточка, подрезка торца) → всегда G96 постоянная скорость резания; заголовок
G50 S(ограничение скорости) M3+G96 S(скорость резания) M3. - Операции, которые должны строго синхронизироваться с частотой вращения шпинделя — нарезание резьбы, нарезание метчиком, прорезка канавок → G97 постоянная частота, иначе шаг резьбы колеблется вместе со скоростью.
- Непрерывная чистовая обработка длинных валов с малым изменением диаметра → допускается G97, но всё же рекомендуется G96 для стабильной силы резания. Практическое правило: когда отношение диаметров превышает 1:3, G96 обязателен.
В: Почему алюминий всегда налипает и поверхность чернеет — скорость слишком низкая?
О: Дело не в низкой скорости; это три наложенные проблемы:
- Нарост (BUE): у алюминия низкая температура размягчения; тепло резания приваривает стружку к кромке. Решение: пластины с положительным передним углом + большим углом наклона — кромка должна быть «острой», а не с покрытием.
- Скорость резания ограничена: алюминиевые прутки малого диаметра упираются в предел 4500 об/мин при ~283 м/мин; компенсируйте увеличением подачи (0,3–0,4 мм/об) и принудительным дроблением стружки стружколомом.
- СОЖ: должна быть водной с высоким расходом; эмульсия вызывает чёрные пятна коррозии на алюминии. Контролируйте припуск на чистовую обработку 0,3–0,5 мм, чтобы избежать повторного размазывания.
В: При точении нержавейки сильно вибрирует — какой параметр регулировать первым?
О: Ищите причину в таком порядке:
- Проверьте, не слишком ли велик вылет инструмента и используете ли вы антивибрационную борштангу — жёсткость является коренной причиной, на неё приходится 60%+ случаев вибрации.
- Проверьте, достаточно ли велик главный угол в плане (≥93°) — не чрезмерна ли радиальная сила.
- Сместите частоту вращения шпинделя на ±10% из резонансной зоны — разорвите регенеративный дребезг.
- Только в последнюю очередь уменьшайте подачу ниже 0,18 мм/об и Vc ниже 130 м/мин. Никогда не снижайте скорость первой — замедление ухудшает наклёп, и второй проход дребезжит сильнее.
В: Размер наружного диаметра при чистовой обработке нестабилен — как отличить упругое отжатие от износа пластины?
О: Используйте метод «прохода по воздуху», чтобы различить:
- Выполните чистовую траекторию по воздуху (G97 S300 M3, без резания) — при нормальном биении вершины измерьте биение в положении прохода по воздуху.
- Проверка лёгким резанием: сделайте один лёгкий проход при ap = 0,05 мм и посмотрите фактическую глубину. Если отклонение измеренного от теоретического стабильно 0,02–0,05 мм → упругое отжатие (компенсируйте в коррекции на износ или в припуске на чистовую обработку).
- Если первый проход по размеру нормальный, но размер прогрессивно уходит от детали к детали → износ пластины (заменяйте, когда ширина фаски износа по задней поверхности VB превышает 0,3 мм). Вызванное износом упругое отжатие постепенное; упругое отжатие — постоянное смещение.
- Используйте характерную частоту виброметра: износ даёт высокочастотный визг, чётко отличимый от низкочастотного «воя» дребезга.
В: Lynx 220 выдаёт максимум 4500 об/мин, и этого недостаточно — можно снять ограничение?
О: Два случая — сначала определите, это «программное ограничение» или «ограничение станка»:
- Программное ограничение параметра: если
G50 Sв программе ниже 4500, просто измените значение S — это не связано со станком. - Ограничение шпиндельного двигателя / механическое: 4500 об/мин (стандартный патрон 8") — это расчётный предел для подшипников шпинделя и динамической балансировки. Не рекомендуется снимать через параметры 3141/3142 — за пределами номинальной скорости крутящий момент падает, срок службы подшипников сокращается, а вибрация от плохой балансировки на высокой скорости напрямую проявляется на поверхности заготовки. Если действительно нужна более высокая скорость (например, чистовая обработка алюминия малого диаметра), заказывайте патрон 6" серии A (6000 об/мин) или станок с высокоскоростным шпинделем, а не принудительно снимайте ограничение.
В: Lynx 220 недостаточно мощный для длинных валов 3 м+ — на что обновляться?
О: Когда длина заготовки превышает возможности Lynx 220 (~510 мм), обновляйтесь по этому пути:
- Определите, это проблема длины или диаметра: длинные валы 3 м+ → тяжёлый токарный станок с длинной станиной Doosan PUMA 800XLM (макс. длина точения 5050 мм, ход по оси Z 5100 мм, патрон 32", сквозное отверстие шпинделя 320 мм); если вне диапазона только диаметр → выбирайте серию PUMA 800 со стандартной станиной.
- Пересчитайте логику параметров; не переносите её напрямую: шпиндель PUMA 800XLM выдаёт максимум всего 750 об/мин при двигателе 37–74 кВт — на той же крупнодиаметровой заготовке из нержавеющей стали 304 типичная скорость резания падает до 80–120 м/мин, а глубину резания, наоборот, можно увеличить до 6–8 мм.
- Учитывайте особенности упругого отжатия направляющих скольжения: закалённые направляющие скольжения X/Z PUMA 800XLM несут большую нагрузку, чем роликовые LMG Lynx 220, но у направляющих скольжения высокая динамическая жёсткость, тогда как статическая жёсткость зависит от смазки — для чистовой обработки длинных валов всё равно поджимайте пиноль задней бабки + люнет и держите чистовую ap 0,4–0,6 мм.