

전문가 리뷰: 이 글은 UsedUltra 선임 장비 검사 엔지니어링 팀의 검토를 거쳤습니다. 수석 검사관 Chris(산업용 중고 장비 평가 12년, CNC 머신 1,500대 이상 검사 — Makino, Mori Seiki, YASDA, Haas 관련 200대 이상)는 아래의 모든 기술 판정과 측정 기준에 책임을 집니다. 데이터 출처: 중국 쿤산에 있는 재고 장비 명판 + 제조사 공개 일반 사양 + 현장 검사 기록.
핵심 요약
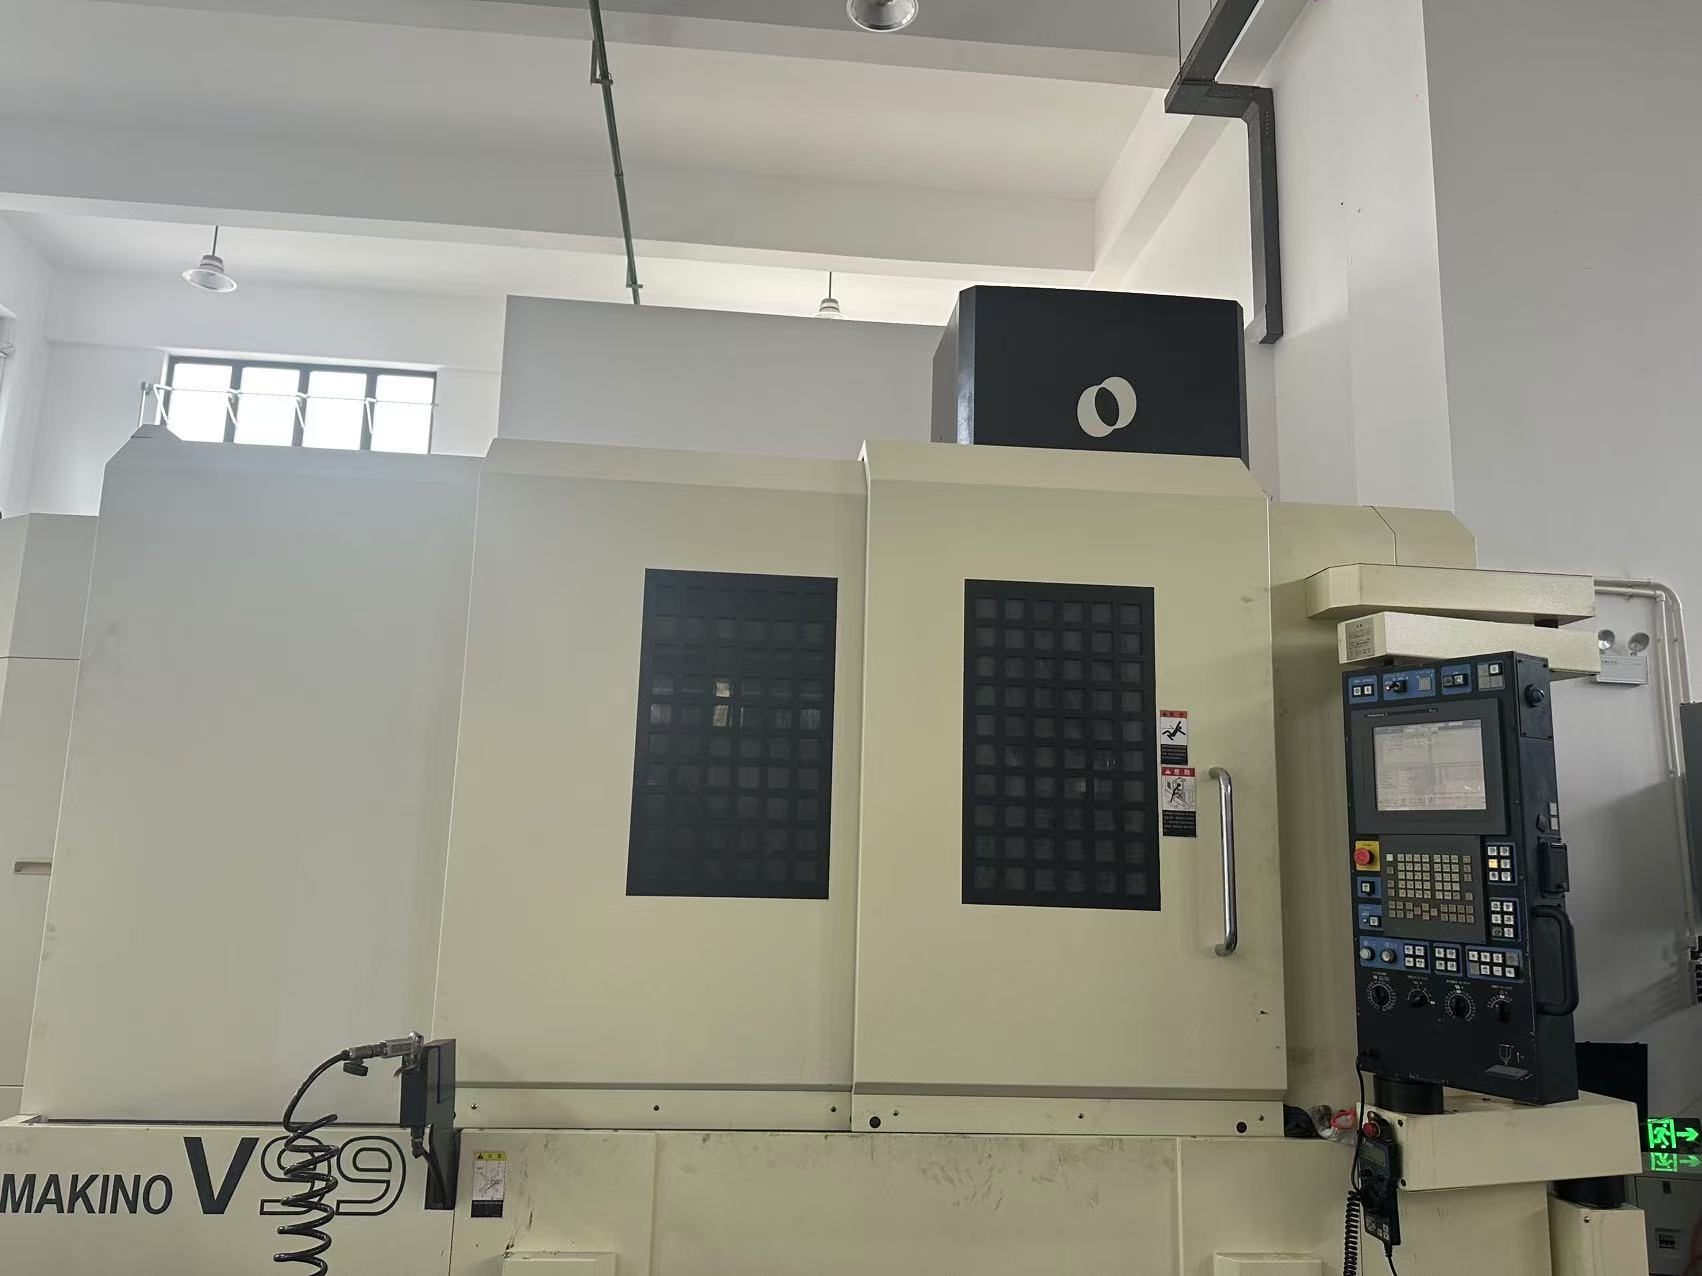
핵심부터 말하면: Makino V99는 다른 세 대의 중고 VMC와 같은 등급이 아닙니다 — 이들을 "그냥 수직형"으로 가격 비교하지 마십시오. 23,000kg의 기계 중량, HSK-A100 양면 접촉 스핀들, 3축 모두의 폐쇄 루프 선형 스케일, 단 1,427시간의 스핀들 가동시간을 갖춘 V99는 중절삭 금형강 및 대형 공작물 고정밀 가공을 위해 만들어졌습니다. 정적 및 동적 강성은 Haas VF-2YT(~4,500kg, BT40, 반폐쇄 루프)를 훨씬 능가합니다. US$120,000의 리스트 가격은 VF-2YT보다 높지만, 톤당 강성, 사양당 정밀도, 시간당 가치 기준으로는 네 대 중 최고입니다. 예산이 빠듯하고 중소형 부품만 가공한다면 → NVD5000 또는 YBM950V를 선택하십시오. 대형 금형, 장기 안정성, 큰 공작물 → V99가 승리합니다.
왜 브랜드가 아니라 기계 등급이 금형 가공 비용을 결정하는가
문제 1 — 잘못된 브랜드가 아니라 잘못된 등급을 구매하는 것. 구매자는 종종 가격 차이를 브랜드 프리미엄으로 돌리지만, 실제 차이는 기계 등급입니다. 경량 VMC(4–5톤)는 경화된 금형강을 중절삭할 때 컬럼과 스핀들 헤드가 진동하므로 목표 표면 조도를 얻을 수 없고, 절삭 깊이를 줄이고 패스를 늘려 보상하게 됩니다 — 가공 시간 30% 이상 증가, 공구 수명 40% 감소, 전력과 기계 가동시간이 함께 증가합니다. 500kg 금형 베이스는 0.4mm 절삭 깊이로 황삭 3패스가 필요하지만, 1.2mm에서는 1패스입니다. 등급 차이는 인보이스에 직접 나타납니다.
문제 2 — "가동시간 × 정밀도 저하"가 아니라 리스트 가격만 보는 것. 6,000시간 이상, 선형 스케일 없음, 반폐쇄 루프인 중고 장비는 리드스크루 백래시와 스핀들 유격으로 인해 공칭 정밀도 약 0.01mm를 잃습니다. 가이드웨이, 리드스크루, 스핀들 베어링은 시간에 따라 마모됩니다. 1,427시간과 6,800시간 이상의 잔여 수명은 3–5배 차이납니다. 정밀도 드리프트가 인수 시점에만 드러난다면, 반품/운송 및 스핀들 오버홀(US$5,000–15,000)이 당신이 "절약했다"고 생각한 가격 차이를 잡아먹습니다.
문제 3 — 비교할 수 없는 정밀도 사양. 어떤 곳은 위치결정 정밀도를 표기하고, 어떤 곳은 반복정밀도를 표기합니다. 어떤 장비는 폐쇄 루프 선형 스케일을 갖췄고, 어떤 장비는 모터 엔코더 기반 반폐쇄 루프만 있습니다. 어떤 "±0.005mm" 수치는 공장 항온 환경에서의 값이고, 어떤 것은 일상 조건에서의 값입니다. 레이저 간섭계 테스트 없이는 정밀도 수치가 명판 숫자인지 실제 능력인지 알 수 없습니다.
문제 4 — 고속/중부하 조건의 숨은 비용. BT40 테이퍼는 15,000rpm 이상에서 원심력으로 미세하게 안착되지만, HSK 엔드페이스 접촉은 안정적으로 유지됩니다. 오일-에어 윤활과 스케일 보상이 없는 20,000rpm 스핀들은 고속 가공 중 Z축에서 0.01mm 이상 드리프트할 수 있으며, 금형 코어 하나를 폐기하면 US$2,000 이상이 듭니다.
Makino V99 vs Haas VF-2YT vs Mori Seiki NVD5000 vs YASDA YBM950V: 전체 사양 비교
참고: V99 수치는 실제 재고 장비의 명판에서 가져온 것입니다. VF-2YT / NVD5000 / YBM950V 수치는 중고 장비에 대해 제조사가 공개한 일반 사양입니다 — 도착 시 장비 명판과 대조해 확인하십시오. 모든 가격은 미국 달러(US$)이며 중고 시장 참고가입니다. usedultra.com의 실시간 리스팅을 참조하십시오.
| 항목 | Makino V99 | Haas VF-2YT | Mori Seiki NVD5000 α1A/40 | YASDA YBM950V |
|---|---|---|---|---|
| 스핀들 테이퍼 | HSK-A100 | CT/BT 40 | HSK-A63 | HSK-A63 |
| 최대 스핀들 속도 | 20,000 rpm | 10,000 rpm (12k/15k 옵션) | 12,000 rpm (20k 옵션) | 15,000 rpm |
| 스핀들 모터 | 22 / 18.5 kW | 22.4 kW (30 hp) | 22 / 18.5 kW | ~22 kW |
| 베어링 윤활 | 오일-에어(일반적) | 그리스(일반적) | 오일-에어(고급 옵션) | 오일-에어(일반적) |
| 이송 X/Y/Z (mm) | 1,500 / 1,000 / 800 | 762 / 508 / 635 | 800 / 500 / 450 | 900 / 550 / 510 |
| 테이블 (mm) | 1,800 × 1,000 | 1,568 × 457 | ~1,000 × 500 | ~1,000 × 500 |
| 최대 공작물 (mm) | 1,800 × 1,000 × 650 | ~1,568 × 457 × 635 | ~1,000 × 500 × 450 | ~1,000 × 500 × 510 |
| 급속 이송 (mm/min) | 20,000 | 25,400 | 40,000 | ~36,000 |
| ATC | 30 | 30+1 | 30 | 30 |
| 선형 스케일(3축) | 기본 | 없음(반폐쇄) | 일부 옵션 | 기본 |
| 가이드웨이 | 중하중 롤러/박스웨이 | 롤러 선형 | 선형 | 고강성 롤러 선형 |
| 위치결정 정밀도 | ±0.005 mm | ±0.005 mm | ±0.004 mm | ±0.002 mm |
| 반복정밀도 | ±0.003 mm | ±0.0025 mm | ±0.002 mm | ±0.001 mm |
| 스핀들 관통 냉각 | 기본 | 옵션 | 옵션 | 옵션 |
| 컨트롤러 | Makino Professional 5 | Haas NGC | FANUC/MAPPS | FANUC |
| 기계 중량 | ~23,000 kg | ~4,500 kg | ~8,000 kg | ~12,000 kg |
| 스핀들 가동시간 | 1,427 | 6,823 | 2,833 | 7,566 |
| 중고 가격 (US$) | US$120,000 | ~US$35,000–55,000 | ~US$55,000–80,000 | ~US$85,000–110,000 |
| 능력 등급 | 중량 금형 / 대형 부품 고정밀 | 일반 중소형 부품 | 일반 고속 | 고정밀 중소형 부품 |
HSK-A100 양면 접촉 vs BT40 테이퍼: 강성은 어디에서 오는가
BT/CAT40 툴홀더는 테이퍼 마찰로 잠깁니다. 고속 및 중부하에서는 테이퍼가 미세하게 안착되어 반경 방향 및 굽힘 강성의 한계가 됩니다. HSK(중공 테이퍼 생크)는 양면 접촉 — 엔드페이스와 테이퍼 — 을 제공하며, 클램핑 변형은 마이크로미터 단위로 측정됩니다. 사양상 HSK-A100 플랜지(φ100)와 토크 전달 면적은 BT40 테이퍼(φ44.45)보다 훨씬 커서 이론적 굽힘 강성이 약 10배 더 높습니다. 금형강(40–55 HRC)의 깊은 패스에서 공구 오버행 강성은 채터와 공구 수명을 직접 좌우합니다. 이것이 동일 스핀들 속도에서 V99와 VF-2YT의 가공 품질 격차가 생기는 물리적 근본 원인입니다 — 브랜드 격차가 아니라 인터페이스 사양 격차입니다.
23,000kg 기계 중량: 강성, 감쇠 및 중절삭
강성 ≈ 재료 분포 + 폐쇄 구조 루프. VF-2YT의 약 5배, NVD5000의 약 3배 중량인 V99는 더 두꺼운 컬럼 벽, 더 큰 박스 베이스, 더 높은 구조 감쇠를 갖습니다. 감쇠는 진동 에너지가 얼마나 빨리 소산되는지를 결정합니다. 동일 절삭 깊이에서 V99의 잔류 진동 진폭은 더 낮고, 표면 조도는 더 안정적이며(1패스로 Ra 0.8 이하), 진동으로 인한 공구 날 치핑 가능성도更低? 더 낮습니다. 23톤 기계에서 1,800 × 1,000mm 테이블은 500–900kg 금형 베이스를 한 번 세팅으로 클램핑할 수 있어 재클램핑으로 인한 오차 누적을 줄입니다. 기계 중량은 가장 정직하고 가장 속이기 어려운 강성 파라미터입니다.
선형 스케일(폐쇄 루프) vs 반폐쇄 루프: 정밀도는 주장되는 것이 아니라 측정되는 것
반폐쇄 루프는 모터 엔코더만 피드백합니다. 리드스크루 열 성장과 백래시는 보상되지 않습니다. 폐쇄 루프 선형 스케일은 실제 테이블 변위를 측정하고 열 변형과 백래시를 오차 루프에 반영합니다. V99와 YBM950V는 3축 선형 스케일을 기본 장착하며, VF-2YT는 기본이 반폐쇄입니다. 정삭에서 ±0.005mm급 장기 안정성을 위해서는 선형 스케일이 있으면 좋은 것이 아니라 필수 요건입니다 — 없으면 2시간 예열 후의 실제 정밀도는 추측일 뿐입니다.
스핀들 가동시간은 가치 코드다: 1,427h vs 6,823h의 열화 논리
가이드웨이, 리드스크루, 스핀들 베어링은 시간에 따라 마모됩니다. 1,427h는 출하 후 약 1–2년 운전에 해당하며, 길들이기 후 최적 구간에 정확히 들어갑니다. 6,823h / 7,566h는 가이드웨이와 스핀들 베어링의 수명 중반 마모 구간에 들어간 장비입니다. 동일 모델에서 가동시간이 5배 차이 나는데 가격 차이가 2배 미만이라면, 저가동시간 장비의 잔여 수명 가치가 더 높습니다. 인수 시 고가동시간 장비는 스핀들 런아웃, 백래시, 테스트 컷 정밀도를 다시 검증해야 합니다 — 이 세 가지가 마모를 직접 보여주는 증거입니다.
열 보상: 누가 드리프트를 보정하고, 누가 추측하는가
고속 스핀들과 중절삭은 모두 컬럼과 스핀들을 가열합니다. Z축 열 성장은 시간당 0.01–0.03mm에 달할 수 있습니다. V99는 Makino의 스핀들 및 컬럼 온도 제어와 폐쇄 루프 스케일 피드백을 통해 열 드리프트를 직접 보상합니다. YASDA는 자체 독점 열 성장 제어를 갖고 있습니다. Haas VF-2YT는 기본이 반폐쇄이고 측정 피드백이 없어 프로그램 보상으로 열 드리프트를 "추측"할 수밖에 없습니다. 4시간 이상 지속되는 정삭에서는 열 보상 능력이 명판 정밀도 숫자보다 더 중요합니다.
박스웨이 vs 롤러 선형 가이드: 감쇠 vs 속도의 트레이드오프
- 박스웨이: 넓은 면적의 가이드/슬라이드 접촉, 가장 높은 정적 및 동적 강성과 감쇠, 하지만 마찰이 더 크고 오일 필름 때문에 급속 이송이 제한됨 — 중절삭용.
- 롤러 선형: 강성, 속도, 마찰의 균형; 주류 중량 VMC는 확장형 롤러 트럭을 사용 — V99와 YBM950V가 이 등급에 속함(장비에서 확인).
- 일반 선형(소형 롤러/볼): 속도 우선, 중절삭 시 감쇠 약함 — VF-2YT가 전형적인 경량 선형 설계.
판단 방법: 중량 금형강의 경우 가이드웨이 크기와 트럭 수를 먼저 보고, 그다음 급속 속도를 보십시오. 급속 이송이 빠른 기계가 반드시 중절삭이 가능한 것은 아닙니다.
20,000rpm은 숫자가 아니다: 베어링 윤활, 밸런스 및 스케일
20,000rpm 스핀들은 세 가지를 해결해야 합니다: ① 오일-에어 윤활이 고속 베어링에 공급되고 열을 배출합니다 — 그리스 윤활은 지속적인 고속에서 온도 상승을 제어할 수 없습니다. ② HSK 공구 밸런스: 공구 어셈블리는 G2.5 등급(≤2.5mm/s)에 도달해야 합니다. 그렇지 않으면 고속에서 불평형 힘이 스핀들 수명과 Ra를 모두 저하시킵니다. ③ 스케일 + 온도 보상으로 고속 열 드리프트를 방지합니다. V99의 3축 스케일과 HSK-A100은 바로 이 세 가지를 지원하기 위해 존재합니다 — 고속 능력은 단일 rpm 숫자가 아니라 시스템입니다.
20m/min 급속 ≠ 느림: 정착 시간이 진짜 사이클 지표다
40m/min 에어 컷 급속은 빨라 보이지만, 가속/감속 능력과 위치결정 정착 시간이 실제 사이클을 좌우합니다. 23톤 테이블은 40m/min에서 정지하려면 더 긴 감속 거리와 정착 시간이 필요합니다. 잦은 고속 급속 이송은 오히려 실제 사이클을 느리게 만들 수 있습니다. 중량 장비는 안전하고 반복 가능한 위치결정에 20,000mm/min을 사용하고, 절삭 출력 발휘와 1패스 절삭 깊이로 사이클 타임을 벌어들입니다. 기계 등급을 넘어 급속 이송 숫자를 교차 비교하지 마십시오 — 그것은 성능 라벨이 아니라 설계 트레이드오프입니다.
Makino Professional 5: 금형 전용 CNC 컨트롤 능력
V99는 Makino 자체의 Professional 5 컨트롤을 사용하며, 금형 가공을 위해 만들어졌고, 가감속 충격을 줄이는 예측 경로 스무딩, 채터 억제, 나노미터 보간 및 매크로 사이클을 갖추고 있습니다. 범용 FANUC/Haas 컨트롤과 비교하면 복잡한 자유곡면 정삭에서 공구 경로 스무딩과 일관성에 확실한 우위를 보입니다. 금형을 가공하는 구매자에게 컨트롤 시스템은 기계 본체만큼 중요합니다.
의사결정 매트릭스: 강성, 정밀도 및 가치의 가중 점수
가중 채점(1–5, 일반적인 금형/중절삭 시나리오 기준 가중치): 강성 25%, 정밀도 25%, 단위 가치(성능/가격) 20%, 유지보수 편의성 15%, 공작물 크기 커버리지 15%.
| 기계 | 강성 (25%) | 정밀도 (25%) | 가치 (20%) | 유지보수 (15%) | 커버리지 (15%) | 가중 총점 |
|---|---|---|---|---|---|---|
| Makino V99 | 5 | 4 | 4 | 3 | 5 | 4.25 |
| YASDA YBM950V | 3.5 | 5 | 3 | 3 | 3 | 3.63 |
| Mori Seiki NVD5000 | 3 | 4 | 4 | 4 | 3 | 3.60 |
| Haas VF-2YT | 2 | 3 | 4 | 5 | 2 | 3.10 |
점수 해석: 중량 부품, 금형 또는 중절삭의 경우 V99가 종합 1위이며 1,800 × 1,000mm 플랫폼을 커버하는 유일한 기계입니다. 고정밀 중소형 부품만이라면 YBM950V가 정밀도(±0.002 / ±0.001)에서 1위입니다. 일반 부품용으로 예산 상한이 엄격하다면 VF-2YT가 절대 가격이 가장 낮습니다. 자신의 제품 구성으로 매트릭스를 다시 실행하면 결과가 달라질 수 있습니다.
12개월 현장 사례: 인도 금형 공장이 Makino V99로 전환하다
고객 프로필: 인도 방갈로르의 금형 공장으로, 자동차 내장재 사출 금형을 제조하며 500–900kg, 45–55 HRC의 P20/H13 금형 베이스와 코어를 가공합니다. 이전에는 경량 VMC(~5톤, BT40)를 사용했습니다. 대형 금형 베이스가 진동했고, 정삭 표면 조도가 Ra 3.2에 머물렀으며, 수동 폴리싱이 필요했고, 재작업률이 약 6%에 달했습니다.
병목: 부품당 정삭 시간이 길고(작은 절삭 깊이의 다수 패스), 공구 마모가 빠르며, 재작업으로 납기가 지연되었습니다.
해결책: 이 Makino V99(HSK-A100 / 20,000rpm / 3축 선형 스케일 / 1,427h)를 구매했습니다. UsedUltra 팀은 출하 전 원격 영상 검사, 공장 테스트 컷, 레이저 간섭계 보고서를 완료했고, 현장 시운전은 1주일 걸렸습니다.
사이클 타임 분석(고객 보고, P20 45HRC 금형 코어):
| 작업 | 기존 장비(BT40 경량) | Makino V99(HSK-A100) | 변화 |
|---|---|---|---|
| 황삭(깊이 0.4 → 1.2mm) | 3패스 / 180분 | 1패스 / 90분 | -50% |
| 정삭 패스(600 → 1,200mm/min) | 2패스 / 120분 | 1패스 / 105분 | -12% |
| 수동 폴리싱(Ra3.2 → 0.8) | 90분 | 0(직접 Ra0.4–0.8) | 제거됨 |
| 정삭 구간 합계 | 300분 | 195분 | -35% |
| 전체 부품 생산 시간 | 390분 | 195분 | -50% |
측정된 12개월 결과:
- 정삭 구간 시간 -35%(전체 부품 생산 -50%, 폴리싱 제거);
- 표면 조도: 금형강을 직접 Ra 0.4–0.8로 정삭(이전에는 Ra 3.2 + 수동 폴리싱);
- 공구 수명: 볼 노즈 엔드밀 +40%(진동 치핑 감소);
- 품질 비용: 재작업률 6% → 1.2%(-80%);
- 부품당 에너지: -18%(절삭 시간 단축, 에어 컷 감소);
- 생산 능력: 월 11 → 15개 금형(+32%); 연간 48개 추가 금형 × 고객 보고 마진 약 US$2,500–3,000 ≈ 연간 US$120,000–144,000 — US$120,000 기계 투자는 인건비와 재작업 절감을 제외하고도 12개월 이내에 회수되었습니다.
FAQ: 중고 VMC 강성, HSK vs BT40, 스핀들 가동시간 및 가치
Q1. 중고 Makino V99가 Haas VF-2YT보다 훨씬 비싼 이유는 무엇입니까?
A: 차이는 기계 등급과 잔존 가치이며, 네 가지입니다:
- 강성 등급: 기계 중량 23,000kg vs ~4,500kg — V99는 대형 금형을 중절삭할 수 있고, VF-2YT는 중소형 정삭/경작업에 적합합니다;
- 툴홀더 시스템: HSK-A100 양면 접촉 vs BT40 테이퍼 — 고속 중부하 강성에서 약 10배 차이;
- 폐쇄 루프 정밀도: V99는 3축 선형 스케일을 기본 장착하고, VF-2YT는 기본이 반폐쇄입니다;
- 잔존 가치: 1,427h는 길들이기 후 최적 구간에 있고, 6,823h는 수명 중반 마모 구간에 있습니다 — 재생 또는 신기 정밀도로 복원하는 비용은 완전히 다릅니다.
한 문장으로: V99는 "중량 고정밀" 플랫폼이고, VF-2YT는 "일반 경량" 플랫폼입니다 — 가격 차이는 로고가 아니라 플랫폼 능력을 사는 것입니다.
Q2. HSK-A100 vs BT40 스핀들 — 제 금형에 정말 HSK가 필요합니까?
A: 공작물과 작업으로 결정하십시오:
- 경화 금형강(40–55 HRC)의 깊은 절삭 → HSK-A100이 확실히 우수합니다(굽힘 강성, 클램핑 토크, 채터 억제);
- 알루미늄/구리, 중소형 부품, 경량 고속 절삭 → BT40으로 충분하며, 공구 호환성이 더 좋고 툴홀더가 더 저렴합니다;
- 고속(≥15,000rpm)에서 BT40 테이퍼는 원심력으로 미세 안착되고, HSK 엔드페이스 접촉이 더 안정적입니다.
결론: 중작업 / 고속 정삭 → HSK 필요; 일상적인 3축 경작업 → BT40 허용 가능.
Q3. 중고 VMC에서 1,427시간 vs 6,800시간 이상 — 어느 쪽이 더 현명한 구매입니까?
A: 가동시간만으로 판단하지 마십시오 — 세 가지를 확인하십시오:
- 주요 부품 수명: 스핀들 베어링, 리드스크루, 가이드웨이는 시간 기반 수명이 있습니다. 1,427h는 6,800h 이상보다 훨씬 많은 여유를 남깁니다;
- 재생 비용: 고가동시간 장비는 스핀들 오버홀(US$5,000–15,000)과 정밀도 조정 예산이 필요합니다 — 비교 전에 구매 가격에 더하십시오;
- 측정 기반 협상: 고가동시간 장비에는 레이저 간섭계 보고서와 테스트 컷 CMM 데이터를 요구하십시오. 데이터가 사양에 미달하면 재생 비용만큼 가격을 낮게 협상하십시오.
결론: 동일 모델에서 가동시간이 5배 낮은데 가격 차이가 2배 미만이면 저가동시간 장비를 구매하십시오. 가격 차이가 재생 비용을 초과하면 더 저렴한 고가동시간 장비가 낫습니다.
Q4. 선형 스케일(폐쇄 루프)은 실제로 가공 정밀도를 얼마나 향상시킵니까?
A: 세 가지 수준의 영향이 있습니다:
- 열 보상: 폐쇄 루프 스케일은 리드스크루 열 성장을 실시간 보정합니다 — 장시간 운전에서도 드리프트가 작게 유지됩니다(V99 기본);
- 백래시 보상: 루프가 실제 테이블 위치를 측정하므로 역방향 갭을 더 이상 파라미터로 추정하지 않습니다;
- 사용성: 스케일이 없는 장비(반폐쇄)도 짧고 항온 환경인 운전에서는 일반 정밀도 작업을 할 수 있습니다 — 그러나 ±0.005mm급 장기 안정성에는 기본 스케일을 권장합니다.
결론: "작동한다"는 장비에 스케일이 있는지에 달려 있고, "안정된 정밀도"는 그것을 측정하는지에 달려 있습니다.
Q5. 중고 일본 VMC vs 중고 미국 VMC: 어느 쪽이 유지비가 더 적게 듭니까?
A: 세 축으로 평가하십시오:
- 부품 조달 채널: Makino/YASDA 스핀들, 서보, 컨트롤 카드는 대부분 독점품입니다 — 공인 대리점이나 일본 채널을 통해 주문하며 리드타임 2–8주; Haas는 글로벌 네트워크와 고도로 표준화된 부품을 갖춰 리드타임이 더 빠릅니다;
- 전기/컨트롤 비용: 일본 독점 컨트롤(예: Makino Professional 5)은 브랜드 지원이 필요하고 수리 비용이 더 높습니다; Haas 컨트롤은 더 범용적입니다;
- 수명 산정: 일본 중량 장비(V99, 23톤)는 일반적으로 설계 수명이 더 길고 서비스 간격이 더 깁니다 — 연간 유지비가 반드시 더 높지는 않습니다.
결론: Haas는 수리당 더 저렴하고 빠릅니다; 10년 총비용에서는 구조 강성과 설계 수명 때문에 일본 중량 장비가 반드시 더 비싼 것은 아닙니다.
Q6. V99의 20,000mm/min 급속 이송은 느린가요 — 구식입니까?
A: 아닙니다 — 세 가지 차원을 보십시오:
- 정착 시간: 23톤 테이블은 40m/min에서 정지하려면 더 긴 감속 거리와 정착 시간이 필요합니다; 급속 이송 숫자가 더 높다고 해서 사이클이 더 짧은 것은 아닙니다;
- 사이클 타임의 원천: 중량 장비는 에어 컷 급속이 아니라 1패스 절삭 깊이(0.4 → 1.2mm)와 절삭 출력 발휘에서 사이클 타임을 얻습니다;
- 설계 트레이드오프: 20,000mm/min은 23톤 플랫폼에서 안전하고 반복 가능한 위치결정 속도입니다 — 40m/min은 과잉 설계가 됩니다.
결론: 등급을 넘어 급속 이송 숫자를 비교하는 것은 무의미합니다; 같은 등급 내에서는 가속 곡선과 정착 시간을 대신 비교하십시오.
Q7. Makino V99의 최대 공작물 크기와 테이블 하중은 얼마입니까?
A: 명판과 측정 데이터로 판단하십시오:
- 작업 영역: 1,800 × 1,000mm 테이블, 1,500 / 1,000 / 800mm 이송, 최대 공작물 1,800 × 1,000 × 650mm;
- 테이블 하중: 대형 기계 테이블 용량은 일반적으로 2–3톤급입니다 — 주문 전에 명판에서 정확한 값을 확인하십시오;
- 원세팅 능력: 500–900kg 금형 베이스를 한 번 클램핑으로 황삭과 정삭할 수 있어 2차 세팅 오차를 피합니다.
결론: 약 600 × 400 × 300mm 금형과 1,800 × 1,000mm 테이블 내의 대형 부품 모두 커버됩니다; 명판 정격을 초과하는 하중은 먼저 팀과 확인해야 합니다.