レビュー:UsedUltra上級設備検査エンジニアリングチーム
レビュアー資格:主任検査エンジニア Chris(中古産業設備鑑定12年;CNC工作機械1,500台以上を検査、そのうち200台以上はOkamoto、Studer、Jung、Chevalierをカバー)
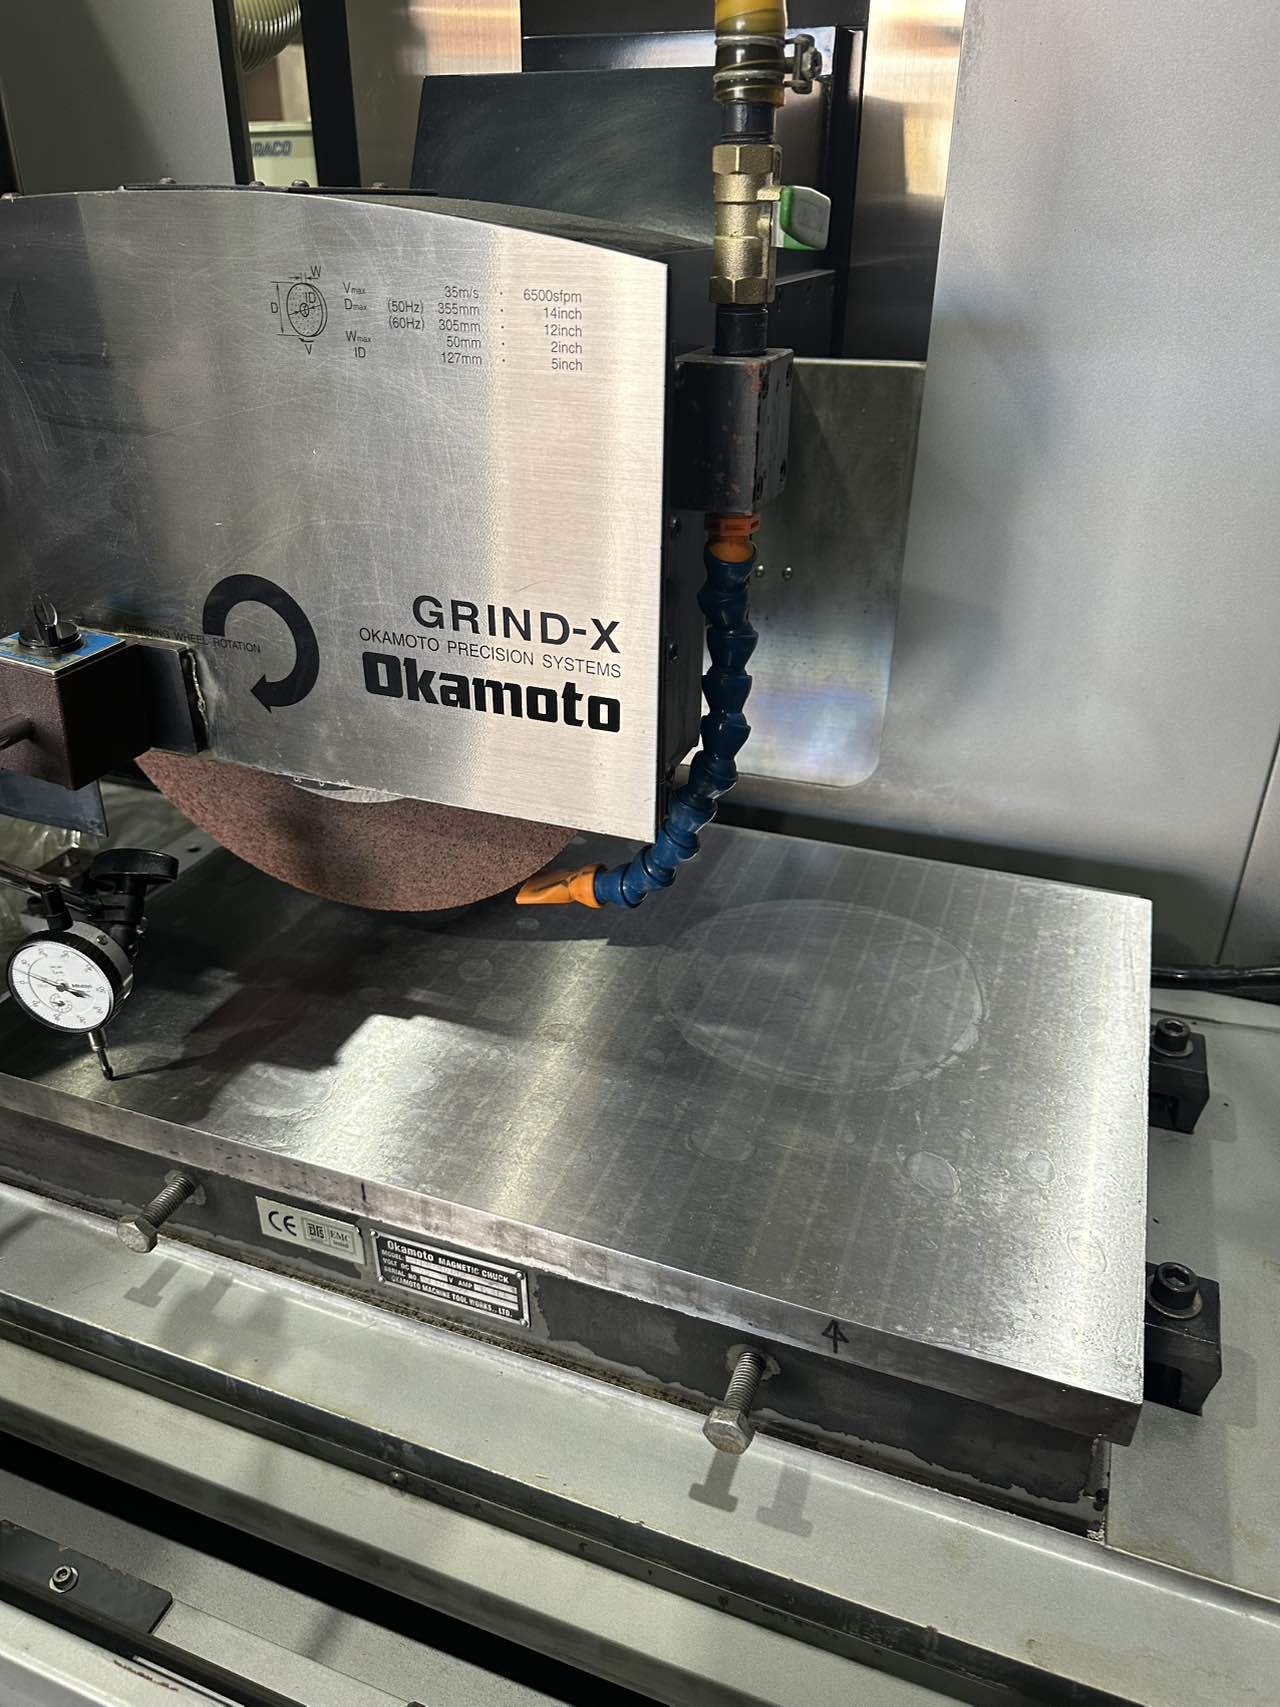
エグゼクティブサマリー: 中古Okamoto研削盤は通常、新機価格の20%~35%で販売される。検証済み検査報告書が実際の状態 — 主軸振れ、ガイドウェイ直線度、研削試験結果 — を確認する。12か月以内で損益分岐するには、総投資額(販売価格+輸送・設置費)が、研削を内製化することで12か月間に得られる限界利益より少なくなければならない:回収期間 = 総投資額 ÷ 月次限界利益増加;12か月ROI = (12 × ΔM − T) ÷ T。検証可能な検査報告書が裏付けるものだけを買う — 未検証の機械は、ダウンタイムと交換を数えれば新機より高くつく。
中古研削盤の購入者が損をする理由:よくある3つの落とし穴
落とし穴1:外注研削コストが高く、納期をサプライヤーに握られる。 金型鋼や熱処理部品の外注研削は1個あたり11~17米ドル;繁忙期にはリードタイムが2週間を超え、受注納期は外注先に左右される — 失うのは加工費だけではない。
落とし穴2:情報の非対称性 — 同じ機械が3倍異なる価格で見積もられる。 2012年製Okamoto PSG-63DXは7,000米ドルから28,000米ドルまで幅がある。売主は「新品同様の精度」を約束するが、検証可能な検査報告書を提供しない — 見えるのは販売価格だけで、主軸軸受やガイドウェイの実状態は分からない。異音のある主軸で届き、Raが0.8 μmを超えたら、その「お買い得」は損失になる。
落とし穴3:「安すぎて怪しい」— 未検証の機械は到着後に故障する。 未検証の現状渡し機械には検査報告書も稼働時間データも保証もない。トラブルの最初の兆候は支払いから数週間後に現れ、ダウンタイムと交換費用で本体価格の節約分はすべて吹き飛ぶ。
Okamoto研削盤の機種比較:PSG-63DX / PSG-84DX 対 国産新機
すべての数値は標準的な産業単位。
| パラメータ | Okamoto PSG-63DX(中古、検証済み) | Okamoto PSG-84DX(中古、検証済み) | 国産新機(M7130型) |
|---|---|---|---|
| テーブル作業面(mm) | 620×350 | 800×400 | 1000×300 |
| 主軸モータ(kW) | 3.7 | 5.5 | 4.0 |
| 主軸回転数(rpm) | 1700 | 1700 | 1440 |
| 研削平面度(mm) | 全ストロークで≤0.005 | 全ストロークで≤0.005 | ≤0.008 / 300 mm |
| 表面粗さ Ra(μm) | ≤0.2 | ≤0.2 | ≤0.63 |
| 新機参考価格(米ドル) | 55,000~75,000 | 75,000~100,000 | — |
| 中古販売価格(米ドル) | 11,000~21,000 | 17,000~28,000 | — |
| 輸送・設置(米ドル) | 1,000~2,000 | 1,200~2,500 | — |
| 総投資額(米ドル) | 12,000~23,000 | 18,200~30,500 | 14,000~21,000 |
| 12か月で回収するために必要な月次限界利益(米ドル) | 1,000~1,900 | 1,500~2,500 | 1,100~1,800 |
注:価格は1米ドル ≈ 7.2中国人民元で換算し四捨五入した市場参考値;新機価格は最新の見積もりによる。最終数値はUsedUltraの最新検査報告書と見積もりで確認すること。
検証済み検査報告書の記載内容
価格交渉の前に、以下の項目を証明する検査報告書を要求すること:
| 検査項目 | 検証値 | なぜ重要か |
|---|---|---|
| 主軸ラジアル振れ | ≤3 μm | Raと研削品質を直接左右する |
| ガイドウェイ直線度 | ≤5 μm/m | テーブル移動時の平面度を左右する |
| 研削テストピース Ra | ≤0.3 μm | 研削性能をエンドツーエンドで証明する |
| 全ストロークの平面度 | ≤0.005 mm | 購入者が実際に必要とする仕様 |
| 稼働時間&サービス記録 | 記録あり | 残存価値判断の根拠 |
中古Okamoto研削盤の価格設定方法:残存価値、検証、ROI計算式
残存価値:3つの要素 — 年式、主軸振れ、ガイドウェイ直線度
中古Okamoto研削盤の価格を決めるときは、「相場」から始めない。検証可能な検査データに裏打ちされた3要素を評価する:年式 × 運転状態が基本残存価値を決め、主軸ラジアル振れとガイドウェイ直線度が状態の上限を決める。目安として、年6%~10%程度の定額法減価なら、10年落ちの機械は新機価値の30%~55%を保持する(残存下限を含む)。主軸振れが3 μmを超える場合、またはガイドウェイにかじり傷や不均一摩耗がある場合は、それに応じて値引きし、さらに10%~15%の交渉値引きを取る。売主が検査報告書を出せないなら、その機械は「状態不明」として最悪を想定する。見積もりが3倍違うのは機械のせいではない — 検査基準のせいだ。
12か月回収のROI計算式
P = 販売価格、D = 輸送・設置費とする。すると総投資額 T = P + D。
Q = 月間生産量、u₀ = 1個あたり外注コスト、u₁ = 1個あたり内製コストとする。すると月次限界利益増加 ΔM = Q × (u₀ − u₁)。
回収期間(か月)= T ÷ ΔM ≤ 12、すなわち T ≤ 12 × ΔM
12か月ROI = (12 × ΔM − T) ÷ T × 100%
購入前にこれを実行する:月次限界利益増加が T ÷ 12 をカバーしなければならない。12か月で回収できないなら、手を引くか再交渉する。
支払い前の検証:テストピース&レーザー干渉計による再検査
支払い前に報告された状態を確認する:テストピース(Φ80の焼入れ金型鋼)を研削し、Ra ≤0.3 μm、平面度 ≤0.006 mmを再確認し、主軸振れ ≤3 μmを再検査し、2時間の暖機後に2回目の精密再検査を行う。信頼できるディーラー(例:UsedUltra)は、検査報告書 — レーザー干渉計データ、テストカット記録、測定済み主軸振れ — とともに機械を納入し、現場で検証できるようにする。
実際のケーススタディ:17,000米ドルの中古Okamoto PSG-63DX、約1.5か月で回収
顧客背景: 中国浙江省の精密金型部品工場 — CNC工作機械20台と研削盤2台、研削の40%を1個11.8米ドルで外注、月1,800個を外注、繁忙期の外注リードタイムは14日まで延びる。
ボトルネック: 外注研削費は月約21,300米ドル、再現性が低く(Raが0.3~0.8 μmで変動)、手直し苦情が増加。
解決策: 2012年製Okamoto PSG-63DXを16,000米ドルで購入 — 状態は検査報告書で検証済み(主軸振れ2.8 μm、ガイドウェイ直線度4.2 μm/m、テストピースRa 0.25 μm、完全な稼働時間記録)。オーバーホールは不要;機械はテスト・検証済みで販売された。輸送・設置1,000米ドル。総投資額 T ≈ 17,000米ドル。
12か月の結果:
- 研削精度:Raは0.2~0.35 μmで安定、平面度0.004~0.006 mm、納入時にテストピースで確認;
- 内製コスト1個5.3米ドル(減価償却配賦含む)、1個あたり限界利益増加 Δu ≈ 6.5米ドル(11.8 − 5.3);
- 月次限界利益増加 ΔM = 1,800 × 6.5 ≈ 11,700米ドル/月;
- 回収 = 17,000 ÷ 11,700 ≈ 1.5か月;
- 12か月累計限界利益 ≈ 140,400米ドル;ROI = (140,400 − 17,000) ÷ 17,000 × 100% ≈ 726%;
- 年間計画外ダウンタイム1.2%、業界平均3%~5%を下回る。
FAQ:中古Okamoto研削盤 — 価格、検証、回収
中古Okamoto研削盤は買う価値がありますか?同価格の国産新機と比べてどうですか?
A: ケースバイケースで、3つのステップで判断する。
- 工程価値を評価する: 小ロット・高精度の金型鋼研削では、検証済み中古Okamotoが勝る(精度の上限が高く、再販価値も安定);普通鋼の大量粗研削では、国産新機のほうが手間が少ない。
- 12か月の総額を比較する: 第3節のROI計算式を使い、両案のTとΔMを計算する;先に回収できるほうを買う。
- 検証を確認する: 独立した再検証可能な検査報告書(例:UsedUltra)を提供し、データを契約書に明記するサプライヤーからのみ買う — 写真だけで買ってはいけない。
中古Okamoto研削盤の真の状態をどう検証できますか?(4ステップチェック)
A:
- 検査報告書を読む: 主軸振れ ≤3 μm、ガイドウェイ直線度 ≤5 μm/m、テストピースRa ≤0.3 μmがすべて記載されていることを確認する。
- 現場で測定する: V/平ガイドウェイにはレーザー干渉計、主軸には振れゲージを使い、報告書を検証する。
- テストピースを研削する: Φ80の円板を研削し平面度を測定する;0.008 mmを超えるなら状態の主張は誤り。
- 稼働時間とサービス記録を確認する: 記録された履歴が残存価値判断の根拠。
検証済み検査報告書付きの中古研削盤はどこで買えますか?
A:
- 自社の検査エンジニアリングチームを持つ専用の中古機械ディーラー(例:UsedUltra — 1,500台以上を検査)を使う。分類広告の出品ではなく。
- 購入前に検査報告書を要求し、受入試験を契約書に明記させる。
- 保証範囲を確認する: 主軸軸受、ガイドウェイ、油圧の12か月保証は隠れた欠陥から守る。
- 顧客参照を求める: あなたと類似した業界で、文書化された回収事例を持つ顧客参照を求める。
中古Okamoto研削盤の価格はどう交渉しますか?値引き余地は?
A: 直感ではなく検査データで交渉する。
- まず3要素データ(主軸振れ、ガイドウェイ直線度、テストピースRa)を要求する。
- 所見に応じて減額する:振れ >3 μm → 2,500~3,500米ドル値引き;ガイドウェイに摩耗 → 1,700~2,500米ドル値引き;稼働時間/サービス記録なし → 2,800~4,900米ドル値引き。
- 状態欠陥が文書化されている場合、最終成約は通常、提示価格より15%~30%低い。
- 売主が検査報告書または工場精度データを欠いている場合、さらに5%の値引きを交渉する。
中古Okamoto研削盤で12か月回収をどう保証しますか?
A: 譲れない3つの契約条項:
- 検証条項: テストピース+レーザー干渉計再検査;検査報告書は納入時の機械と一致しなければならない。
- 保証条項: 主軸軸受、ガイドウェイ、油圧部品の12か月保証;その期間内の欠陥は売主が負担する。
- 事前の回収テスト: 署名前にROI計算式(T ≤ 12 × ΔM)を書面で実行し、予想月次限界利益の保守的な70%を使う;合格しなければ買わない。