

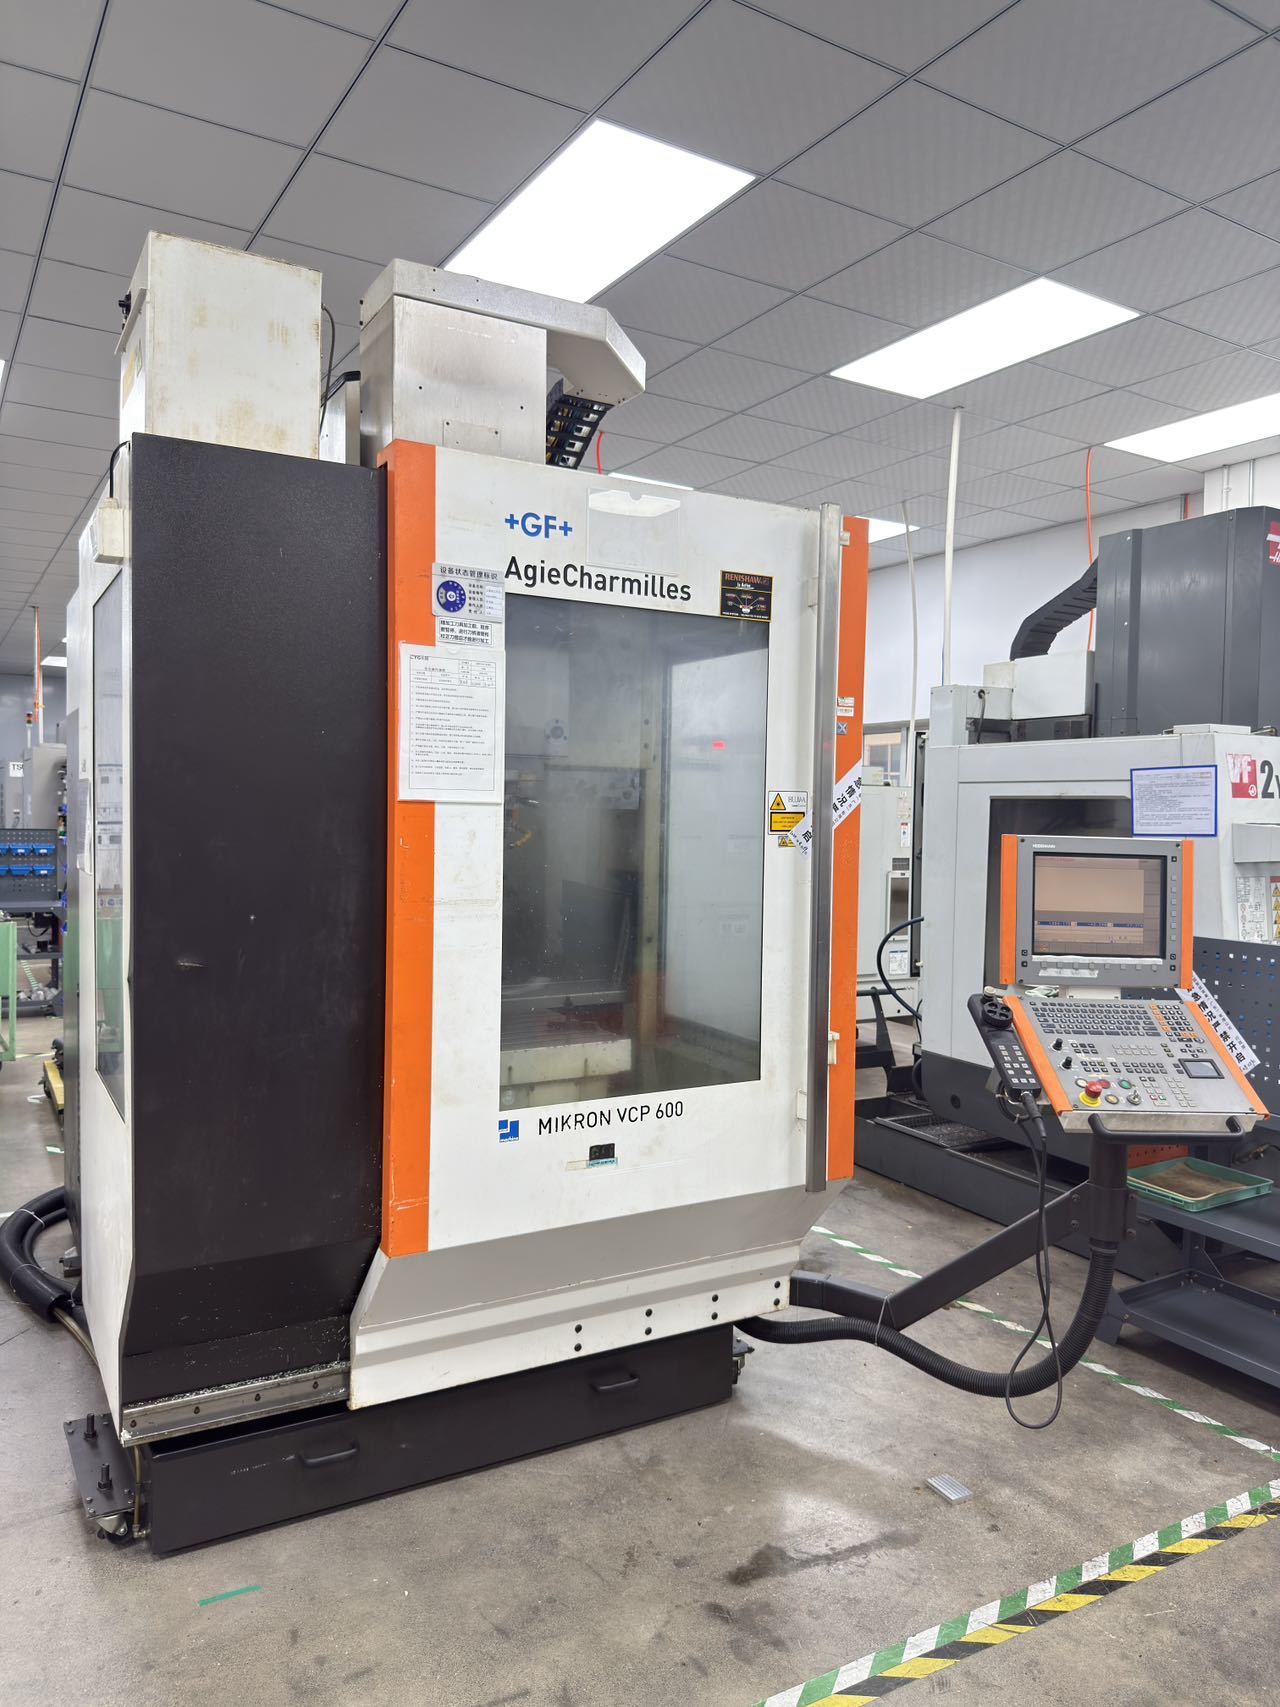
この記事は、UsedUltra 上級設備検査チームによってレビューされています。主任検査エンジニアの Chris(中古産業設備査定歴12年、1,500台以上のCNC工作機械を検査、その中には200台以上の牧野、森精機、YASDA、ハース製、および60台以上の Mikron HSM/Mill シリーズを含む)。ここで説明する熱管理および計測手法は、チームの保管検査記録に基づいています。
中古 Mikron の精密寿命は、段階的な暖機と熱変形補償の組み合わせにかかっています。初回切削前の20〜30分のランプアップ暖機(主軸3,000→12,000 rpm、軸全ストローク移動)に加え、恒温油冷却と iTNC 熱補償チューニングにより、Z軸の熱ドリフトを8〜15 µm/hから3 µm/h未満に圧縮し、初回部品合格率を99%以上に高め、OEEを8〜13ポイント向上させます。
主な要点を一目で:
- 毎日、初回切削前に25〜30分の段階的暖機を実施し、固定時間ではなく温度基準(主軸先端の上昇が3分間で<1 °C)を使用する — 冬季は30〜50%延長する。
- 主軸-ツールホルダ-工具-工作物の熱チェーンはガラススケールの閉ループ外にあり、暖機とTCOMPチューニングだけがZ軸ドリフトを3 µm/h未満に抑える。
- 約束ではなく証拠で購入する:検収時にISO 230-2 位置決め報告書と90分の熱サイクル曲線を要求する。
- 3つすべてが整えば、初回部品合格率≥99%、主軸軸受上昇<5 °C、OEE +8〜13ポイントが期待できる。
暖機を省略するとなぜ精度が損なわれるのか:中古 Mikron 工作機械における熱ドリフトの実際のコスト
購買マネージャーは常に3つの罠に陥り、そのそれぞれが直接コストを焼き払う:
- コールドスタート加工は、シフト最初の2時間でバッチ不良を引き起こす。一晩停止後、主軸、ガイドウェイ、ボールねじは室温にある。冷えた状態から直接切削すると、最初の1〜2時間でZ軸ドリフトが8〜15 µm/hに達する。±0.008 mmで保持される部品では、初品および初期バッチ品が廃棄される。年間10,000個の生産で、生産量の40%が早番の場合、月間廃棄損失は通常1,400〜2,800ドルに達する — そして最も高価な部分は通常、廃棄物自体ではなく最終検査で発見される:手直しは機械時間を消費し、納期違反のリスクを伴う。
- 冷えた主軸で全速運転することは、主軸の寿命を「燃やす」ことになる。Mikron HSM主軸は30,000〜42,000 rpmで運転され、軸受予圧マージンは限られている。冷間状態での高速始動は軸受温度を12〜18 °C急上昇させ、予圧損失とラジアル振れを加速する。中古主軸のオーバーホールは14,000〜28,000ドルかかり、事実上機械の残存価値を帳消しにする。さらに陰湿なのは、初期の軸受損傷(ピッチング、軌道面剥離)が加工面にすぐ現れないことだ。ビビリ痕が現れる頃には、主軸はすでに手遅れの状態にある。
- 保守チームは「油、水、空気」を扱うが、熱状態管理を無視する。多くの作業班は暖機を無駄な時間とみなす。稼働率は高く見えるが、実効出力は60〜70%にとどまる。熱補償パラメータは再調整されず、TNC補償テーブルは工場出荷時のデフォルトのままである。これが、中古 Mikron と「新品精度」の間にある最も一般的な隠れたギャップである。最も危険な誤解:「軸はガラススケールで完全閉ループなので、熱膨張はすでに補償されている」。その仮定は誤りである — 物理的原理は次のセクションで説明する。
Mikron Machining の熱性能:HSM vs Mill vs VCE 比較
運転モード比較:コールドスタート、暖機、暖機+補償
| 運転モード | 生産前時間 | Z軸熱ドリフト (µm/h) | 初回部品合格率 | 主軸軸受温度上昇 (°C) | 相対OEE |
|---|---|---|---|---|---|
| コールドスタート直接切削 | 0分 | 8–15 | 82–90% | 12–18 | ベースライン |
| 標準段階的暖機(20〜30分) | 20〜30分 | 3–6 | 95–98% | 6–9 | +5〜8ポイント |
| 暖機+熱補償+恒温油冷却 | 20〜30分 | <3 | ≥99% | <5 | +8〜13ポイント |
範囲は、UsedUltraの検査記録にある12台の中古 Mikron(HSM 400/500U、Mill P 500/800、VCEシリーズ)から測定された。実際の値は機械の年式とガイドウェイの状態に依存する。機械の検収報告書を参照のこと。完全なデータセットは保管されており、要請に応じて閲覧可能である。
Mikron モデル仕様比較:HSM 500U、Mill P 800 U、VCE 1000
| パラメータ | Mikron HSM 500U(5軸高速) | Mikron Mill P 800 U(5軸) | Mikron VCE 1000 |
|---|---|---|---|
| X/Y/Z 移動量 (mm) | 550 / 450 / 400 | 800 / 800 / 550 | 1,020 / 550 / 520 |
| 最高主軸回転速度 (rpm) | 36,000 (HSK-E40) | 20,000 (HSK-A63) | 12,000–16,000 (BT40) |
| 主軸出力 (kW) | 14–25 (世代による) | 36 (定格トルク 120 N·m) | 11–15 |
| 早送り速度 (m/min) | 40–60 (世代による) | 45 (61 ダイナミックオプション) | 24–40 (モデルによる) |
| 位置決め精度 (µm) | ±3 | ±5 | ±8 |
| 繰り返し精度 (µm) | ±1 | ±2 | ±3 |
| ガラススケール分解能 (µm) | 0.05 | 0.05 | 0.1 |
| 制御装置 | iTNC 530 / TNC 640 | TNC 640 | iTNC 530(ProはTNC 640) |
| 典型的な用途 | 精密金型、インペラ、薄肉高速仕上げ | ハウジングの5軸加工、重構造切削 | 一般的なボックス/構造部品の粗加工・仕上げ |
各シリーズの典型的な公表値。常に個々の機械の銘板と検収報告書で確認すること。注記:① HSM 500U と後期の HSM 500 は世代によって異なる — 主軸回転速度は36,000 rpmのままだが、出力(14 → 25 kW連続)と早送り速度(40 → 60 m/min)は上昇した。表は統合範囲を示す。② VCE 1000 と VCE 1000 Pro/Pro-X は移動量と主軸が大幅に異なる(Pro:Y=560 mm、Z=600 mm、主軸16,000 rpm)。表はベースモデルの典型的な値を示す。重要な公式データ点:GFは5軸 Mill P 800 U について「24時間サイクル熱精度 ±4 µm」を公表している — 工場校正済みの新品機械でさえ、熱平衡状態でのみ精度を維持する。これは、中古 Mikron で熱状態管理がなぜそれほど重要かをOEM自身が確認したものである。
選定の含意:HSMファミリーは主軸回転速度が最も高く、予圧マージンが最も小さく、暖機への依存度が最も強い — 中古HSMは熱管理なしでは最も早く精度を失う。VCEファミリーは低速で剛性重視の設計であり、熱的感度は低いが、位置決め精度は一桁粗い。モデルは価格ではなく、部品の精度グレードから選定すること。
熱ドリフトの物理:精度損失を説明する公式
熱膨張は線膨張に従う:
ΔL = α × L × ΔT
αは材料の線膨張係数である:GCr15軸受鋼(ボールねじ)≈ 12.5 × 10⁻⁶/°C、鋳鉄(ベッド)≈ 11 × 10⁻⁶/°C、アルミニウム(主軸ハウジング)≈ 23 × 10⁻⁶/°C。
例A — ボールねじの伸び:Mikron Mill P 800 UのZ軸ボールねじ、有効長L = 600 mm、運転時温度上昇ΔT = 5 °Cの場合:
ΔL = 12.5 × 10⁻⁶ × 600 × 5 ≈ 37.5 µm
例B — 主軸から工具までのチェーン伸び(重要なもの):主軸ハウジング(アルミニウム)+ツールホルダ+工具の実効熱チェーンは約300 mmである。高速回転30分後の上昇はΔT = 10 °C、実効αを15 × 10⁻⁶/°Cとすると:
ΔL = 15 × 10⁻⁶ × 300 × 10 ≈ 45 µm
最大の誤解を払拭する:確かに、Mikronの軸はハイデンハインのガラススケールによる完全閉ループである — しかし閉ループはボールねじとスケール間の相対誤差のみを補償する。例Bの主軸-ツールホルダ-工具-工作物の「熱チェーン」はループ外にある。軸受摩擦熱が主軸ハウジングとツールホルダを軸方向に伸ばし、その誤差はスケールが決して「見る」ことのできない加工面に直接現れる。これが、高速機が低速機よりもコールドスタートにはるかに脆弱である物理的理由である:主軸回転速度が高いほど軸受摩擦熱が増え、安定化前のこの開ループ誤差が大きくなる。軸受予圧が摩耗した中古機では、摩擦熱はさらに大きい — 問題は複合化する。
標準的な25〜30分の暖機手順(SOP)
推奨される25〜30分の標準暖機。ワンキー実行のためにMDIブロックまたはサブプログラムとして保存する(速度ステップは上記比較表のモデルに合わせて調整):
- 主軸3,000 rpmで5分 — 油膜と軸受予圧を確立する;
- 6,000 rpmにランプアップして5分 — 低速共振帯を通過する;
- 12,000 rpmにランプアップして10分 — 一般的な生産速度範囲をカバーする;
- 目標加工速度にランプアップして10分、その間X/Y/Zは50%早送りで全ストロークを各3回行い、A/C回転軸を揺動させ、ガイドウェイとボールねじを一緒に作業温度に到達させる。
「十分に暖まった」の客観的基準:主軸先端温度の読みが連続3分間で1 °C未満しか変化しないとき、熱平衡に達したと判断する。純粋な時間基準ではなく温度基準を使用する — 冬夏の違いに適応する(冬季の暖機はしばしば30〜50%多くの時間を要する)。
iTNC 530 / TNC 640 制御装置で熱補償を調整する方法
HSM/Millシリーズ機は、ハイデンハイン製ガラススケール(分解能0.05 µm、VCEシリーズでは0.1 µm)と多点温度センサを標準装備している。TNC制御装置(iTNC 530 / TNC 640)は、スケールからの絶対位置信号と、主軸先端、ボールねじナット、ベッドの重要点での温度サンプルを組み合わせ、熱ドリフトモデルを適合させ、指令座標を補間器レベルでリアルタイムに補正することにより、熱補償を実装している。
中古機の調整の要点(工場出荷時のデフォルトを再利用しないこと):
- 機械を60〜90分無負荷運転し、各検出点の温度上昇曲線と対応するZ軸位置誤差を記録する;
- レーザー干渉計(Renishaw XL-80または同等品)で同期サンプリングし、温度対誤差のマッピングを構築する;
- TNC補償パラメータ(MODメニュー下のTemperature Compensation / Thermal Compensationテーブル)で補償テーブルをポイントごとに再構築する;
- 無負荷で検証する:残留熱ドリフトは<3 µm/hでなければならない;そうでない場合、補償係数の符号とゲインを調整する — 正負の熱膨張方向の区別に注意する。
計測基準:位置決めと繰り返し精度はISO 230-2による;熱影響評価はISO 230-3による;ドイツ製機械はVDI 3441で評価されることもある。検収報告書に規格を明記すること — そうでなければ数値は比較できない。
油冷却と油圧:安定した精度のための物理的前提
主軸油冷却ユニットを±1 °Cに維持する;冷却油の温度幅が2 °Cを超えると、軸受予圧とZ軸工具先端に直接悪影響を及ぼす。油圧油は45±3 °Cに保ち、季節変化に応じて冷却バルブを調整する。これが「暖機+補償」が実際にドリフトを3 µm未満に抑えるための物理的前提である。油冷却戻りラインに独立した温度記録計を設置し、診断用の30日間トレンドを構築することを検討する。
UsedUltra 検収プロトコル:購入前に熱安定性を検証する
納入されるすべての中古 Mikron について、検査チームは以下の記録を保管する;購入者は対応する報告書を要求できる:
| 検査項目 | 方法 / 計器 | 合格基準 |
|---|---|---|
| 軸位置決め&繰り返し精度 | レーザー干渉計(Renishaw XL-80)、ISO 230-2による | 工場値に対する劣化 ≤20% |
| 3平面円真度 / バックラッシュ | ボールバー(Renishaw QC20-W) | 円真度が限界を超えた場合、補償を再構築 |
| 90分無負荷熱サイクル | 主軸先端温度上昇+Zドリフト曲線 | 熱ドリフトが<5 µmに収束 |
| 主軸振動の程度 | 振動アナライザ、ISO 10816-1/-3参照 | RMS <1.8 mm/s、1×を超えるピークなし |
| 主軸温度安定化 | 定格速度で30分、無負荷 | 軸受温度上昇<15 °Cかつ回復可能 |
| テーパ / ドローバー状態 | 目視+ドローバー力テスト | ISOテーパにピッチングやかじりなし |
精密メンテナンススケジュール:毎日、毎週、毎月、四半期、年次
| 頻度 | 項目 | 主要指標 / アクション |
|---|---|---|
| 各シフト | 主軸テーパ清掃、ツールホルダプルスタッド確認 | ISOテーパにかじりなし;プルスタッド摩耗なし |
| 毎日 | 段階的暖機;油冷却液&作動油レベル | 油冷却温度幅<2 °C |
| 毎週 | ガイドウェイ潤滑;フィルタ清掃 | 潤滑圧力OK |
| 毎月 | 主軸振動クイックチェック;油圧油温度 | RMS <1.8 mm/s;油45±3 °C |
| 四半期 | ボールバー円真度+レーザー位置決め再校正 | 劣化>20%の場合、補償を再構築 |
| 年次 | 主軸温度上昇トレンド分析;完全精度監査 | 温度上昇が回復不能>15 °Cの場合、オーバーホールを計画 |
ケーススタディ:中古 Mikron HSM 500U — 12か月でCpk 1.62、OEE 76%
背景とボトルネック:蘇州の精密金型工場が中古 Mikron HSM 500U(5軸、36,000 rpm主軸)を購入した。夜間の冷間状態から直接切削しており、早番の部品は最初の2時間でZ寸法公差に頻繁に不合格となっていた(輪郭公差±0.008 mm、顧客はCpk ≥ 1.33を要求)。月間廃棄は約2,500ドル。8か月目に主軸が初期の軸受摩耗警告を発し、振動RMSが2.3 mm/sに上昇した。
典型的な加工タスク(定量検証用):45 HRC焼入れ金型鋼、Ø6 mm超硬ボールノーズエンドミル、S = 12,000 rpm、F = 2,000 mm/min、ap = 0.2 mm、ae = 0.15 mm、キャビティ仕上げ。
提供された解決策:UsedUltraのエンジニアが現場で完全な熱状態管理システムを構築した — 段階的暖機SOP、iTNC熱補償再調整、主軸油冷却ユニット温度校正、四半期ごとのボールバー再チェック — そして暖機プログラムを機械の起動ルーチンに固定した。
12か月後の定量結果:
- Z軸熱ドリフトが3 µm/h未満に安定(調整前は10〜13 µm/h);
- 初回部品合格率が88%から99.2%に上昇;
- キャビティ仕上げのCpkが1.02から1.62に改善(顧客の≥1.33要件を超過);
- 主軸軸受温度上昇が14 °Cから5 °Cに低下;振動RMSは1.2 mm/sに落ち着き、年間を通じて軸受アラームなし;
- 年間廃棄損失が30,000ドルから4,400ドルに減少(−85%);
- OEEが63%から76%に上昇(+13ポイント);年間約8,500稼働時間(3シフト)で、実効出力は約1,100時間増加。
データソース:当該機の12か月検収および四半期フォローアップ検査記録。UsedUltraに保管されており、NDAの下で検証可能。
購買マネージャーが自分で計算できるROI式:
年間便益 ≈ 初回部品廃棄率削減 × 年間生産量 × ユニット総コスト + 回避された主軸オーバーホール費用 + (OEE向上(ポイント)× 利用可能時間 × 時間当たり産出価値)
このケースに当てはめると:廃棄削減で約25,500ドル+少なくとも1年間延期された主軸オーバーホールで16,700ドル+1,100時間の産出増 — 熱状態管理システムの初年度リターンは40,000ドルを超える。投資は暖機の機械時間と1回の補償調整サービスのみである。
中古 Mikron 加工の熱管理:FAQ
中古 Mikron マシニングセンタは毎日どのくらい暖機すべきか?
毎日、初回切削前に暖機する — 中古機では省略しないこと。標準は25〜30分:
- 主軸は3,000 → 6,000 → 12,000 → 目標速度へ4段階でランプアップ、各5〜10分;
- 軸は同時に50%早送りで全ストロークを行い、回転軸を揺動させる;
- 8時間以上の停止後(一晩、週末)は完全暖機が必須;2時間未満の停止後は10分で十分;
- 温度基準で終了する:主軸先端温度が連続3分間で<1 °C上昇なら「暖まった」と判断。冬季は30〜50%延長する。
Mikron で熱補償(TCOMP)をオンにして調整するには?
4段階で調整する(ISO 230-3熱影響評価による):
- 60〜90分無負荷運転し、主軸先端、ボールねじナット、ベッドの温度上昇曲線を記録する;
- レーザー干渉計(Renishaw XL-80)でZ軸位置誤差対温度を同期記録する;
- TNC補償パラメータ(MODメニュー下のTemperature Compensation / Thermal Compensation)でテーブルをポイントごとに再構築する;
- 無負荷で検証する:残留熱ドリフトは<3 µm/hでなければならない;そうでない場合、係数の符号とゲインを調整する。
注記:テーブルは特定の機械と工具セッティングに紐づく;スケール交換や大規模な再構築後は再調整すること。
中古 Mikron の主軸が修理を要する警告サインは?
高速モデル(HSMファミリー)では、以下のいずれかに該当する場合、主軸をサービスする(振動評価はISO 10816-1/-3参照):
- 定格速度で軸受温度上昇>15 °Cかつ回復しない;
- 主軸振動速度RMS >1.8 mm/s、または1×を超える明確なピーク(高調波/サイドバンド);
- 表面に周期的なビビリ痕、またはボールバー円真度がベースラインから>30%劣化。
毎月振動クイックチェックを実施し、トレンドを記録する — トレンドは単一の測定値よりも重要である:3か月連続でRMSが上昇すれば初期警告である。
中古 Mikron はどのくらいの頻度でレーザー干渉計による再校正を行うべきか?
「四半期+イベントトリガー」の二本立てで実施する:
- 四半期ごと:3軸位置決めと繰り返し精度(レーザー干渉計、ISO 230-2);X/Y、Y/Z、Z/X円真度(ボールバーQC20-W);
- イベントトリガー:主軸交換、ボールねじ修理、スケール交換の直後に再チェック;
- 基準:検収値に対して位置決めが>20%劣化した場合、バックラッシュとピッチ補償を再構築;>50%の場合、ガイドウェイ/ボールねじ交換を評価 — さらなる「延命」補償はもはや経済的ではない。
中古 Mikron vs Hermle vs DMG:保守コストが低いのはどれか?
熱管理の論理は3者で類似している;違いは補償の深さと部品コストにある:
- Mikronのハイデンハイン制御は熱補償を詳細にモデル化し、調整余裕が大きいが、スケールと主軸部品はリードタイムが長くコストが高い;
- Hermleは熱制御設計が成熟しており、日常保守頻度は低いが、専用油圧治具システム部品は高価である;
- DMG(例:DMUファミリー)は設置台数が多く、汎用部品の供給が容易で、サービス対応が速いが、5軸回転精度は劣化し、計画的な校正への依存度が高い。
予算の判断:長期的な精密寿命と安定したバッチを重視するなら、Mikronの補償チューニングが最もリターンが大きい;サービス対応速度を重視するなら、設置台数の多いDMGの方が安全である。