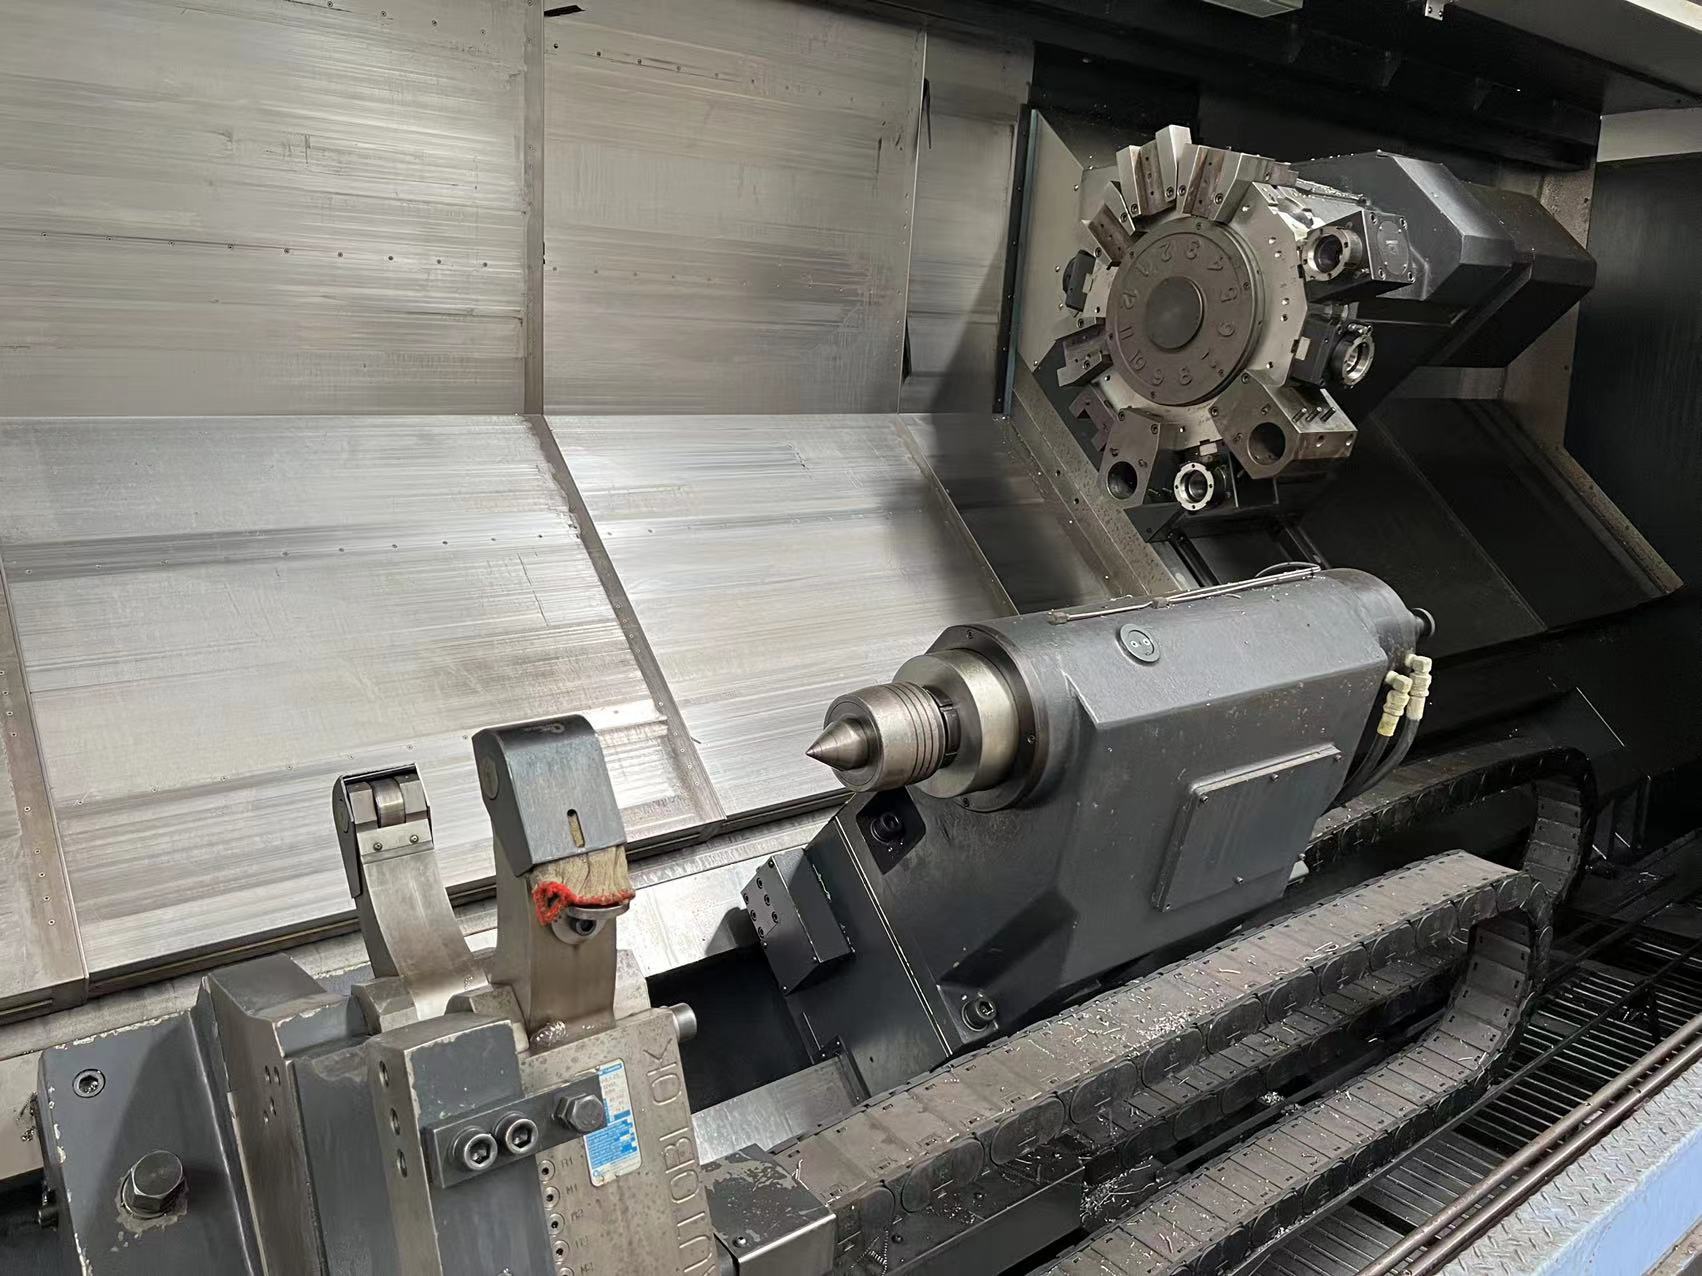
UsedUltra上級設備検査エンジニアリングチームによるレビュー · 主任検査エンジニア Chris 公開 2026-09-03 · 最終更新 2026-09-03
結論: 中古のDoosan CNC工作機械(旋盤/ターニングセンタクラス;現在はDN Solutions;Puma/Lynxの旧名称も依然として流通)を購入する際は、5つのハード指標 — 主軸振れ、バックラッシを含むX/Z位置決め精度、タレット割出し再現性、チャック把持力、仕上げ旋削テスト — を次の合格ラインで検証せよ:主軸振れ ≤0.010 mm、双方向位置決め ≤0.010 mm、タレット割出し再現 ≤0.010 mm、チャック力損失 <10%(銘板比)、テストカット真円度 ≤0.010 mm。5項目すべて合格した後にのみ交渉せよ;不合格項目ごとに15~30%値引きし、合格ラインの2倍を超える場合は手を引く。計測器:レーザー干渉計、マグネットベース付きダイヤルゲージ、油圧ゲージまたはチャック引張力計、温度計;ボールバーはC/Y軸複合旋盤仕様のみ。
1. 中古Doosan旋盤の価格が35%変動する理由 — ベッドではなくチャックとタレット
調達マネージャーが中古Doosan機械 — Puma/Lynxターニングセンタ — を購入する際に繰り返し発生する3つの罠:
- 「部品を1つ切削したから大丈夫」という罠。 売り手は軽い荒削りを1回行うだけで、油圧チャックの把持力低下とタレット割出しクラッチの摩耗を隠す。これらはまさにマシニングセンタにはないサブシステムである。把持力低下が測定可能になると、仕上げ径はIT7境界に向かって、そしてそれを超えてドリフトする;タレットのランダムな誤割出しは1回で工具とワークをだめにし、最悪の場合チャックまたは主軸鼻を損傷する — 損失は数千から数万米ドル。Pumaクラスの一体鋳造ベッドでは、精度低下は通常前軸受の予圧緩みとX軸ギブから来るのであり、ベッドではない。
- 隠れたコストは価格に含まれていない。 前軸受の摩耗は真円度を低下させる;X/Zバックラッシのオーバーシュートは段差やねじを手直しにする;タレット割出しの異音はタービン/カム修理(約1,500~4,000米ドル)を意味する。タレットとチャックの負荷履歴はダイヤルから読み取れない — これらを省略すると、主軸軸受のオーバーホール(6,000~15,000米ドル)はあなたの負担になる。 油圧パックが30分で0.5 bar超低下する場合、通常はドローバーシールまたはアキュムレータの漏れを意味する — さらに数千米ドル。
- 「旋削を保証する」とだけ書かれた契約は請求できない。 検収は定量化された仕上げ旋削テスト(真円度/円筒度/径安定性)とタレット割出し再現性に基づかなければならず、交渉前に記載する — これが調達マネージャーの最大のレバーである。
2. オンサイト検査手順(順序立てたステップ)
- まず機械履歴を読む(電源投入前)。 モデル/年式/シリアルを記録;FANUC(Doosan旋盤の主力:0i-TF / iシリーズ)で累積運転時間、主軸負荷履歴、アラーム履歴、タレット/工具交換アラームの種類と回数を読む。クラッシュはここに隠れている(「タレット過負荷」「主軸位置偏差」「衝突」クラスのアラーム) — ゲージを1時間使う前に画面確認せよ。
- 静的幾何形状の事前チェック(冷間)。 主軸鼻とチャックテーパの振れをダイヤルで測定(手前側);Xギブ/案内面クリアランスとZガイドウェイキャリッジの予圧を確認;油圧パックを起動し、システム圧を記録し、30分間の保持テストを実行。
- 45~60分間の暖機運転。 主軸を2,000 rpmから銘板定格速度(このクラスでは通常3,500~6,000 rpm)まで段階的に上げ、Z/Xの往復運転を追加;熱ドリフトを測定し、前軸受とタレットの音を聞く。暖機なしの測定値は無効である。
- レーザー干渉計によるX/Z位置決めとバックラッシ(ISO 230-2、双方向)。 軸ごとの完全な誤差曲線 — 最も高価で最も決定的なテスト。
- タレット割出し再現性テスト。 ステーション1に基準工具を取り付け、ダイヤルをゼロにし、全タレットステーション(通常12)を2回サイクルし、戻ってきた工具先端の振れのばらつきを記録する。これはマシニングセンタにはない旋盤専用のチェックである。
- チャック把持テスト + 仕上げ切削。 銘板最大チャック圧(通常20~30 bar)でドローバー引張力または把持力をロードセルで測定し銘板と比較;φ100×200のテストピース(買い手の図面が望ましい)を仕上げ旋削し、真円度、300 mm円筒度、径の一貫性を確認。C/Y軸複合旋盤では、C軸割出しと回転工具ミリングテストを追加。
- 表で採点 → 交渉。 下記の各行にチェックを入れ、不合格の行をすべて定量化された値引きに変換せよ。
3. どの測定値が合格すべきか — 中古Doosan旋盤の検収しきい値表
位置決めと幾何形状の行はISO 230-1 / ISO 230-2に準拠;タレット割出し、チャック把持、油圧保持の行は現場慣行および銘板公称値チェックである(ISO 230の項目ではカバーされない)。すべて中古Doosan Puma/Lynxクラスのターニングセンタに適用される(新機械の値は典型的な工場発注桁であり、特定モデルの公式保証ではない;仕様と移動量は銘板で確認せよ):
| 試験項目 | 新機械基準 | 中古合格ライン(測定値) | 対応 |
|---|---|---|---|
| 主軸鼻 / チャックテーパの半径方向振れ(手前側) | ≤0.005 mm | ≤0.010 mm | OK = 交渉;0.010~0.020 = −15% |
| 300 mmバー振れ(チャックしたテストバー) | — | ≤0.020 mm | 超過 = 前軸受摩耗 |
| X/Z位置決め精度(双方向、ISO 230-2) | ±0.005 mm | ≤0.010 mm | 0.010~0.020 = −15%;>0.020 = 注意 |
| X/Z再現性 | ±0.003 mm | ≤0.005 mm | 超過は通常 = 送りねじ/エンコーダ |
| バックラッシ X / Z | — | ≤0.005 mm | ボールねじ交換を見込む(1軸あたり2,500~3,500米ドル) |
| タレット割出し再現(全ステーション×2、通常12、工具先端ばらつき) | ≤0.005 mm | ≤0.010 mm | 0.010~0.020 = −15%;>0.020 = カム/クラッチリスク、注意 |
| チャック把持力(銘板圧力での公称比) | 公称 | 損失 <10% | 10~20% = チャック/ドローバー修理を見込む(1,500~3,500米ドル);>20% = 手を引く |
| 主軸熱ドリフト(Z、60分) | <0.010 mm | <0.020 mm | 超過は仕上げの一貫性に影響 |
| 仕上げ切削真円度(φ100ピース) | ≤0.005 mm | ≤0.010 mm | 超過 = 軸受/把持の複合問題 |
| 仕上げ切削:300 mm円筒度 / 10個の径ばらつき | — | ≤0.020 / ≤0.015 mm | 案内面直線度 + 熱安定性を反映 |
| C軸割出し誤差(複合旋盤のみ) | ±0.005° | ≤0.010° | 超過は円周穴/端面加工に影響 |
| 油圧保持テスト(30分) | ≤0.3 bar | ≤0.5 bar | 超過 = アキュムレータ/ドローバーシール漏れ |
判断ロジック: 5つの主要項目(主軸振れ、バックラッシを含むX/Z位置決め、タレット割出し再現、チャック把持、仕上げ切削精度)が合格した後にのみ交渉せよ;不合格項目ごとに15~30%値引き(グレー帯は修理費とダウンタイムを加味して交渉可能、FAQ参照)、合格ラインの2倍を超える場合は手を引く。同年式/同モデルの見積もりが35%変動する — 通常はベッドではなくこれらの数値による。
ファミリー別追加チェック(Doosan旋盤ファミリー)
| ファミリー | 典型的な中古での役割 | 追加の重点 |
|---|---|---|
| Puma(汎用ターニングセンタ、通常8″/10″チャッククラス、主にFANUC 0i-Tシリーズ) | 多品種シャフト/ディスクの仕上げ、長尺シャフトのセンタ作業 | 前軸受、Xギブ、油圧チャック、心押しスリーブ振れ |
| Lynx(エコノミー/コンパクト、棒材指向) | 大量棒材加工、リーンセルライン | チャック + 棒材送り装置インターフェース、高速タレット割出し、切り粉/部品排出 |
| C軸 / 回転工具 / サブスピンドル仕様(LYクラス) | 1回の段取りで旋削・ミリング | C軸割出し、回転工具クラッチ、サブスピンドル同期、心押し–サブスピンドル心合わせ |
仕様接尾辞(回転工具 / C軸 / サブスピンドル / 心押し)は銘板による;装備されていない項目はスキップする。
4. 12か月の定量化ケース(例示計算であり、実際の出品ではない)
状況: 東南アジアの石油/ガス継手・バルブ工場が2019年製 Doosan PUMA GT2100(FANUC 0i-Tシリーズ制御、8,000時間、油圧チャック、2軸仕様)を62,000米ドルで購入し、老朽化した国産スラントベッド旋盤を置き換える。
検収交渉の結果: オンサイトでZ位置決め0.013 mm、タレット割出しばらつき0.012 mm(両方とも合格ライン超過、2倍未満)、X位置決め0.009 mm、チャック損失8% → グレー帯の値引きを修理費で按分(−8% Z位置決め、−4% タレット割出し)= −12% → 54,600米ドル(約7,400米ドル節約);契約には「位置決め≤0.010 mm、タレット割出しばらつき≤0.010 mm、仕上げ切削真円度≤0.010 mm / 300 mm円筒度≤0.020 mm」の到着時再検証条項を追加。
12か月の結果(置き換えた旋盤との比較):
- 仕上げ径ばらつき 0.032 → 0.012 mm;スクラップ 3.8% → 0.9%(−76%);
- タレット誤割出し/衝突イベントゼロ(以前は約四半期に1回、各回 = 4時間のダウンタイム + タレット部品損傷);
- チャック把持スリップイベントゼロ(以前は年2回、うち1回はワーク飛び出しで工具を損傷);
- 段取り/補正時間 13% → 7%(OEE ≈ +6ポイント);
- 主軸オーバーホールなし;検収データに基づき7か月目にタレット割出しクラッチアセンブリを予防交換(労働費込み1,900米ドル、ダウンタイム1日未満);
- 部品あたりエネルギー ≈ −12%(定速化とエアカット削減による);
- 12か月の増分生産額 約47,000米ドル(価格節約、スクラップ回避、事故回避を含む)→ 回収期間 ≈ 14か月。
5. FAQ(5問)
Q1. 中古CNC旋盤と中古マシニングセンタの検査における最大の違いは何か — 旋盤専用のチェックはどれか?
A. 共通項目は主軸/案内面/ボールねじと計測器テスト(レーザー干渉計、暖機ドリフト)。旋盤専用で必ず追加すべきチェックは3つ:①タレット割出し再現性(全ステーションの工具先端ばらつき、通常12;マシニングセンタはATCをテストし、これではない);②チャック把持力とドローバー(油圧損失は仕上げ旋削が可能かを直接左右する);③心押しスリーブ心合わせと旋削テスト(真円度/円筒度/径ばらつき)。C軸/回転工具/サブスピンドル(LYクラス)複合旋盤では、C軸割出しと回転工具ミリングテストを追加。
Q2. 現場に引張力計がない場合 — それなしでチャック把持力低下をどう判断するか?
A. 3段階評価:①保持テスト — 油圧パックが30分で0.5 bar超低下する場合、ドローバーシール/アキュムレータを疑う;②スリップ切削 — 銘板最大圧でテストバーを把持し、中速で十分な切込みで切削;「スリップ」音を聞き、円周方向の動きを確認;③目視 — チャックジョーの段摩耗やドローバーストロークが公称より短い場合は低下の兆候。3つすべて問題なさそうでも、公称ドローバー引張力値を求め、到着時再検証条項を記載する;正式な検収はロードセル/ゲージデータによる。
Q3. タレット割出しで「カチッ」という音や異音がする — どういう意味か、再現性はどう測定するか?
A. 単一のきれいな着座クリックは正常;金属同士のこすれ、二重割出し、戻りジッターはカム/クラッチまたはタービンウォームの摩耗を示す。測定:ステーション1に基準工具、ベッドにダイヤルベース、全ステーションを2回サイクル(通常12)、戻ってきた工具先端のばらつきを記録。≤0.010 mmは合格;0.010~0.020はグレー帯(修理のため値引き);>0.020 = カムボックスオーバーホールを見込む(1,500~4,000米ドル)かつ注意。 異音とオーバーシュートが同時に存在 = 割出し機構のクラッシュ履歴の可能性が高い。
Q4. 中古Doosan旋盤(現在はDN Solutions) — どの制御装置を搭載し、将来の修理に何を意味するか?
A. Doosan Puma/Lynx旋盤は主にFANUC 0i-TシリーズおよびFANUC iシリーズを搭載(古い機種:0i-TC / 18i-T / 21i-T) — サードパーティ修理網が広く部品も安価で、中古Doosanが閉鎖的なMazatrol/Siemensエコシステムより再生コストが低い主な理由である。しかしDN Solutions(2022年6月にDoosan Machine Toolsから改名)は現在主に新機械を扱う — 見積時に中古機のOEMサポート(図面、部品チャネル、検収)を書面で確認せよ。旧Puma/Lynx名とDNは同じ機械系譜を指す;中古市場で旧名称が多用されるのは正常であり、偽造の兆候ではない — 銘板とシリアルで判断せよ。
Q5. 旋盤契約において旋削テスト検収条項を執行可能にするものは何か?
A. テストピース仕様に加え4要素:①規格(位置決め/幾何形状はISO 230-1/-2;真円度はISO 12181-1、円筒度はISO 12180-1);②具体的数値(真円度≤0.010 mm、300 mm円筒度≤0.020 mm、10個の径ばらつき≤0.015 mm、タレット割出しばらつき≤0.010 mm);③測定条件(45~60分の暖機、室温、工具とチャッキング、補正状態、工具補正なしの1回段取り);④不合格時の救済(値引き%または返品)。「チャック把持損失<10%」を付属書に追加。「正常に旋削できることを保証する」は文言ではない。