

この記事はUsedUltra上級設備検査チームによってレビューされています。主任検査エンジニアのChris(中古産業設備鑑定12年、CNC機械1,500台以上を検査、うちMikron HSM/MILLシリーズ機60台以上を含む)が、以下のすべての技術的判断に責任を負います。機種ライン分類とコントロール世代は、GF Machining Solutionsのカタログおよびメーカー公表の標準仕様と照合されていますが、個体単位の数値は常に機械の銘板および検収報告書で確認する必要があります。
公開 2026-09-07 · 最終更新 2026-09-07
中古Mikronマシニングセンタラインの選び方
まず「HSM対MILL対Uシリーズ」という表現は捨ててください。「U」は機械ラインではありません。5軸の接尾辞です。HSMとMILLがラインであり、U接尾辞(HSM 400U、XSM 600U、MILL P 800 U)は、その機械がベースモデルの5軸傾斜テーブル版であることを示します。中古市場では、3つの購入意図から選びます。① 高速仕上げ:グラファイトおよび銅電極、焼入れ鋼金型仕上げ、微細形状向け。HSM 500/700(3軸)またはHSM 400U、XSM U、MILL S-X(5軸)、概ね30,000~42,000 rpm、小型HSK-Eテーパ、iTNC 530/TNC 640。② 高性能生産5軸:MILL P 800 U、約20,000 rpm、HSK-A63、高トルク、TNC 640。③ 汎用3軸:MILL E 800/1200またはVCE Pro、MILL Eでは12,000~20,000 rpm主軸オプション(VCE Proは最高約16,000 rpm)、ボールねじ、最低導入価格。機械は仕事に合わせます。電極および微細形状仕上げは高速ライン。大型同時5軸ハウジングや金型プレートはP 800 U。最低コストで混合汎用生産はMILL EまたはVCE Pro。高速ラインは最も熱に敏感でもあるため、どれを選んでも暖機と主軸検証の予算を確保してください。
中古Mikronマシニングセンタで購入者が誤った比較をしがちな理由
中古Mikron購入者は4つの繰り返しミスを犯します。それぞれ本ガイドの後半で、データ、事例、または確認手順とともに回答します。
ミス1:「U」を機械クラスとして扱う
5軸Uは、3軸HSMより上位クラスの機械ではありません。同じ高速主軸と駆動パッケージを傾斜テーブルに搭載したものです。HSM 400U(5軸)をHSM 500(3軸)の隣に置いても、違いは運動学であり、クラスではありません。一部の購入者は、単純な3軸HSM 700が「Uシリーズ精度を欠く」と想定して、決して使わないUに金を払います。そんなことはありません。逆に、部品が実際には5軸加工を必要とするのに3軸HSMを買い、最初のインペラ見積もりでギャップに気づく人もいます。決定仕様は運動学です。ここを間違えると価格は問題になりません。
ミス2:主軸回転数を品質として扱う
HSK-E40高速主軸の42,000 rpmが、HSK-A63 Pシリーズ主軸の20,000 rpmより自動的に優れた機械というわけではありません。両者は異なる切削向けのトルク・剛性範囲にあります。高い数値が役立つのは、駆動、テーパ、構造が負荷下で輪郭を保持できる場合だけです。だからこそ、一部の高速モデルはボールねじで綺麗に仕上げられる一方、同じ結果に到達するためにリニアまたはダイレクトドライブを必要とするものもあります。小さな高速テーパは重い粗取り工具を支えられません。特に重い5軸金型プレート粗取りでは、rpmを品質スコアではなく領域指標として読んでください。
ミス3:すべてのMikronが同じコントロールを搭載していると想定する
中古市場は3つのコントロール世代にまたがります。iTNC 530はレガシーHSM/XSM機および初期VCE機に見られます。TNC 640はMILL P、後継S/Xライン、MILL E Uモデルに標準です。VCE Proは製造年によりTNC 620またはTNC 640を搭載し、公表データが矛盾するため、正確な個体を確認してください。あなたの工場がTNC 640ポストプロセッサで標準化されているのに、2008年式iTNC 530 XSMを買うと、すべてのプログラムを再ポストする必要があり、旧型部品チャネルも引き継ぎます。機械を選ぶ前にコントロールを選んでください。
ミス4:熱および主軸検証予算を飛ばす
30,000~42,000 rpmラインはプリロード余裕が小さく、ファミリー内で最も熱に敏感な機械です。段階的暖機を飛ばすと、最初の2時間でZ軸熱ドリフトが8~15 µm/hに達します。コールドスタートからいきなり高速にすると、軸受温度が12~18 °C急上昇し、プリロード損失を加速します。中古主軸の再生はUS$14,000~28,000です。どの高速機でも、検証は購入価格の一部であり、任意の追加項目ではありません。
購入意図別 中古Mikronマシニングセンタ仕様比較
Mikronモデル名の読み方:HSM → MILL S、XSM → MILL X、および「U」接尾辞
価格より先に名前を読んでください。Mikronのライン(HSM、後にMILL Sに改名、XSM、後にMILL X、さらにMILL P、MILL E、VCE Pro)は3軸または5軸プラットフォームです。GFは2015年から2020年の間にこのブランド変更を行いました。末尾のUは5軸マーカー(HSM 400U、XSM 400 U、MILL P 800 U、MILL S/X 400 U)で、固定テーブルではなく旋回/回転傾斜テーブルを備えることを意味します。傾斜軸はモデルと世代によりAまたはBで表記されます。コンパクトな400Uクラスは通常、B軸旋回±110°とC軸360°で記載されます。大型UモデルはA軸を使用し、スイング範囲が異なります(XSM 600Uは−110°~+30°、MILL P 800 Uは+91°/−121°)。実際の表記とスイングはデータシートまたは銘板で確認してください。GFカタログに独立した「MILL U」ファミリーはなく、「MILL M」もありません。どちらかが記載されている場合、実際のモデルを確認してください。
| パラメータ | 高速仕上げ3軸(HSM 500 / HSM 700、後継3軸 = MILL S 500) | 高速5軸(HSM 400U / XSM 400 U / MILL S-X 400 U) | 高性能生産5軸(MILL P 800 U) | 汎用3軸(MILL E 800 / VCE Pro) |
|---|---|---|---|---|
| 運動学 | 3軸(固定テーブル) | 5軸(旋回/回転傾斜テーブル、400Uクラスは通常B ±110°/C 360°) | 5軸(旋回/回転傾斜テーブル、P 800 U傾斜 +91°/−121°、回転360°) | 3軸(固定テーブル) |
| 最大主軸回転数 | 42,000 rpm(HSM 500/700、HSK-E40) | 42,000 rpm(HSM 400U / XSM 400 U) | 20,000 rpm(HSK-A63) | VCE Pro:最高16,000 rpm(ISO/BT40)、MILL E:12,000~20,000 rpmオプション |
| テーパ / インターフェース | 小型高速テーパ(HSK-E40クラス) | HSK-Eクラス(高速) | HSK-A63(両面接触) | ISO/BT 40クラス(VCE Pro従来型主軸) |
| 駆動方式 | モデルにより異なる — 想定しない(駆動に関する注記参照) | モデルにより異なる:XSM 400 U:ボールねじ送り、HSM 400U LP(2010年以降)および現行MILL X 400 U:リニア/ダイレクトドライブ — 個体ごとに確認 | X/Y/Z送り:機械ごとに確認、B/C旋回/回転:ダイレクトトルクモータ | ボールねじ(MILL E 800/1200およびVCE Proで文書化) |
| コントロール世代 | iTNC 530(HSM時代)、後継S/XではTNC 640/TNC 7 | iTNC 530(HSM/XSM時代、例:2008年式)、S/X UではTNC 640/TNC 7 | TNC 640(現行ではTNC 7 / Siemensも) | VCEレガシー:TNC 426/iTNC 530、現行VCE Pro:TNC 620または640(データ矛盾 — 確認)、MILL E U:TNC 640 |
| 標準移動量(mm) | HSM 500:X500 / Y450 / Z350、HSM 700:X700 / Y550 / Z450(旧型)またはX700 / Y600 / Z500(2012年以降) — 製造仕様を確認 | XSM 400 U:X400 / Y240 / Z350 | P 800 U:X/Y/Z 800 / 800 / 550 | VCE 1000クラス:X/Y/Z 1,020 / 560 / 600 |
| 主軸出力 / トルク | 高速・低トルク領域(仕上げ重視) | 高速・低トルク領域 | 高トルク(P 800 Uで定格約120 N·m、約36 kW) | 中程度(VCE 1000クラス:約12~16 kW) |
| 位置決め精度(標準) | スケール閉ループ、例:HSM 700(2016年式):ISO 230-2に基づく位置決め±0.006 mm / 繰り返し±0.003 mm — 個体ごとに確認 | 左記と同じ | GF公表の24時間プロセス/サイクル数値±2~4 µm(プロセス信頼性の主張であり、ISO 230-2の軸精度ではない) — 軸精度は個体ごとに確認 | ISO 230-2に基づき確認 — VCE出品全体で一貫した公表値なし |
| 最適用途 | グラファイト/銅電極、焼入れ鋼仕上げ(45~55 HRC)、微細形状、薄肉 | 電極5面、彫刻金型コア、高rpmでのインペラ仕上げ | 大型同時5軸:ハウジング、金型プレート、航空宇宙構造部品、重切削の粗取りから仕上げ | 一般的な箱物/板物、鋼およびアルミ、低予算導入、熱感度がより低い |
| 中古市場の注意点 | 主軸時間 + 熱管理、テーパ状態、コントロール世代 | 同上 + B/C軸バックラッシュと旋回ロックを確認、高速主軸再生予算 | トルク対回転数領域があなたの粗取り工具に適合するか確認、HSK-A63ツーリングの入手性 | 最低導入コスト、ファミリー名ではなく実際の主軸回転数を確認 |
上記の値はメーカー公表の標準値に、UsedUltra検査記録の分類根拠を加えたものです。特定の中古機は製造年とオプションにより異なる場合があります。すべての数値を銘板で確認し、契約前にレーザー干渉計(ISO 230-2)報告書を求めてください。コントロール世代は中古機で最もよくある驚きなので、出品で正確なコントロールモデルとソフトウェアビルドを確認してください。
中古Mikronにおける「U」の意味
U接尾辞は、中古Mikron出品で最も誤読される文字です。高速HSMファミリーでは、HSM 400U(5軸)のようなUモデルは、HSM 500のような3軸兄弟機と同じ高速主軸と駆動パッケージを共有します。Uは、ワークを傾斜・回転できる旋回/回転傾斜テーブルを追加するだけです。コンパクトな400Uクラスでは、傾斜軸は一般にB軸で±110°旋回と360°C軸を備えます。大型Uモデルは傾斜軸をAと表記し、スイング範囲が異なります(XSM 600Uは−110°~+30°)。データシートを確認してください。Uは主軸回転数、精度クラス、剛性を高めません。同じファミリーの3軸機より5軸Uが高い場合、追加費用は運動学、つまり2つの回転軸、そのサーボ、スケールを買っています。逆に、3軸加工にしか使わない5軸Uは遊休資本であり、2軸とその保守が何もせずに存在します。
判断ルール:部品が実際に必要とする軸数を数えてください。電極、微細コア、焼入れ鋼仕上げを3軸位置決めで行うなら、3軸高速HSMまたはMILL Sが適切です。インペラ、彫刻コア、斜めポートなど、5面アクセスまたは同時傾斜が必要な部品はUモデルです。B/C軸はリニア軸だけでなく、ボールバーで検証してください。
高速HSM/XSM対MILL P:異なる切削向けの2つのトルク・速度領域
ここでの分岐は、ブランドではなく、主軸、テーパ、駆動パッケージです。
- 高速ライン(HSM、XSM、MILL S/X)。 高速主軸、30,000~42,000 rpm、低トルク仕上げ用に作られた小型HSK-Eテーパ。パスごとの切削力は意図的に低く抑えられ、精度と仕上げは切り込み量ではなく速度と駆動ダイナミクスから得られます。駆動方式はファミリー全体で均一ではないため、名前から推測しないでください。コンパクトなXSM 400U(2008年頃)はX/Y送り軸にボールねじが文書化されている一方、大型XSM 600Uと現行MILL X世代はリニアモータまたはダイレクトドライブを使用します。このラインは800 mm鋼板を荒取りするのに適した工具ではありません。
- MILL P 800 U(高性能生産)。 HSK-A63両面接触テーパで約20,000 rpm、高トルク主軸(定格トルク約120 N·m、36 kWクラス)、より剛性の高い構造上の重厚な送り軸。公表データにはX/Y/Z送り駆動方式が記載されていないため、機械上で確認してください。B/C旋回および回転軸はダイレクトトルクモータを使用します。GFはP 800 Uをフラッグシップ5軸として、Hermle C 400、DMG DMU 80P、Mazak Variaxis i-700に対抗させ、ハウジング、金型プレート、航空宇宙構造部品の1段取り粗取り・仕上げ向けと位置づけています。
選定ロジック。微細形状の高速仕上げでは、約20,000 rpm超のトルク容量は使われず、より小型の高速機の方が高速かつ安価に運転できます。大型部品の5軸加工で1段取りで粗取りと仕上げを行う必要がある場合、PシリーズのトルクとHSK-A63の剛性が決め手になります。高速機は粗取りで失速します。「42,000 rpm」は普遍的に優れているのではなく、異なる領域です。
リニアモータ対ボールねじ駆動
- 高速ファミリーの駆動方式は均一ではありません。 各個体を確認してください。コンパクトなXSM 400U(2008年頃)は機械サービスログにX/Y送り軸がボールねじと文書化されています。大型XSM 600Uは軸にリニアモータまたはダイレクトドライブを使用し、現行MILL X世代も同様です。クラシック(LP以前)HSM 400U/500の駆動方式はディーラーデータでは大部分が未検証です。HSM 500のデータシート1件はボールねじを記載する一方、LP世代(2010年以降)はリニアダイレクトドライブと文書化されています。リニアおよびダイレクトドライブ軸には補正すべきボールねじバックラッシュはありませんが、ガイドウェイ、スケール、熱状態に敏感です。ボールねじ高速軸は時間とともにバックラッシュが発生します。駆動方式はファミリー名ではなく、部品表または検査から確認してください。
- MILL E 800/1200およびVCE Proは文書化されたボールねじ機です。トルクを扱え、保守も安価ですが、バックラッシュとリードスクリュー摩耗は時間とともに増加し、ボールバーとレーザー干渉計の確認が必要です。MILL PのX/Y/Z送り駆動方式は公表データに記載がないため、機械ごとに確認してください。
中古機では、どの駆動が優れているかではなく、どの故障モードを検証すべきかを尋ねてください。リニアまたはダイレクトドライブ高速機では、スケール状態、ガイドウェイプリロードを確認し、熱サイクルを実行します。主軸時間とコールドスタート暖機記録が最も重要です。ボールねじ機では、ボールバー真円度(逆方向スパイクはバックラッシュを意味する)を実行し、リードスクリュー端部ガタを確認し、ISO 230-2に基づく位置決め繰り返し精度を検証してください。
iTNC 530対TNC 640:コントロール互換性
中古Mikronは3つのコントロール世代にまたがります。
- iTNC 530。 レガシーHSM/XSM時代のコントロールで、2008年式HSM 400UおよびXSM 400 U機、ならびに初期VCE機で確認されています。成熟して広くサポートされていますが、部品およびソフトウェアチャネルは旧世代です。
- TNC 640。 MILL P(P 800 Uを含む)、後継S/X世代、MILL E Uモデルに標準。
- VCE Pro独自のライン。 製造年によりTNC 620またはTNC 640を搭載。公表データが矛盾するため、機械上の正確なコントロールを確認してください。
購入前に:銘板で正確なコントロールモデルとソフトウェアビルドを確認してください。あなたのCAMポストプロセッサと機械のHeidenhain対話型サイクルセットが一致することを確認してください。レガシープログラムライブラリを新しいコントロールに再ポストするのは実費です。iTNC 530機では、販売者にスペアパーツとリモートサポートの可用性を確認してください。TNC 640で標準化された工場では、その互換性はしばしば価格プレミアムに値します。
熱検証:高速主軸は熱システムである
高速Mikron主軸(30,000~42,000 rpm)はプリロード余裕が小さく、油冷却と段階的暖機に依存します。物理は線熱膨張です。主軸、ツールホルダ、工具チェーンを実効長約300 mm、アルミ/鋼の混合構造で実効αが約15×10⁻⁶/°Cとします。ΔT 10 °Cだけで工具先端は約45 µm伸びます。ガラススケールは主軸より下にあるため、その誤差を見えません。プリロードが摩耗した中古機では摩擦熱が高く、問題が複合します。時間ではなく温度で判断する暖機ルーチンの予算を確保し、検収時に90分の無負荷熱サイクル曲線を求め、US$14,000~28,000の主軸再生を、これを誤った場合のコストとして扱ってください。
UsedUltra検収プロトコル:中古Mikronにおける検証可能な証拠
| 検査項目 | 方法 / 計器 | 中古Mikronでの合格基準 |
|---|---|---|
| リニア軸位置決め & 繰り返し精度 | レーザー干渉計(Renishaw XL-80)、ISO 230-2に基づく | 工場値に対する劣化 ≤20%、報告書に基準を明記 |
| 真円度 / バックラッシュ(リニア軸) | ボールバー(Renishaw QC20-W) | 限界を超える逆方向スパイク状バックラッシュがないこと、軸ごとに記録 |
| B/C傾斜テーブル軸 | 回転軸のボールバー円弧テスト | 旋回/回転バックラッシュが限界内、ロックとクランプが正常に作動 |
| 主軸健全性 | 主軸時間記録 + 振動アナライザ(ISO 10816-1/-3参照) | RMS <1.8 mm/s、1×を超えるピークなし、時間がテーパ/振れ状態と整合 |
| 熱安定性 | 90分無負荷熱サイクル | Zドリフトが<5 µmに収束、主軸先端上昇<15 °Cかつ回復可能 |
| 主軸テーパ / ドローバー | 目視 + ドローバー力テスト | HSK-E/HSK-Aテーパにピッチング/傷なし |
実際の在庫例:Mikron VCP 600(usedultra.comの稼働中個体)
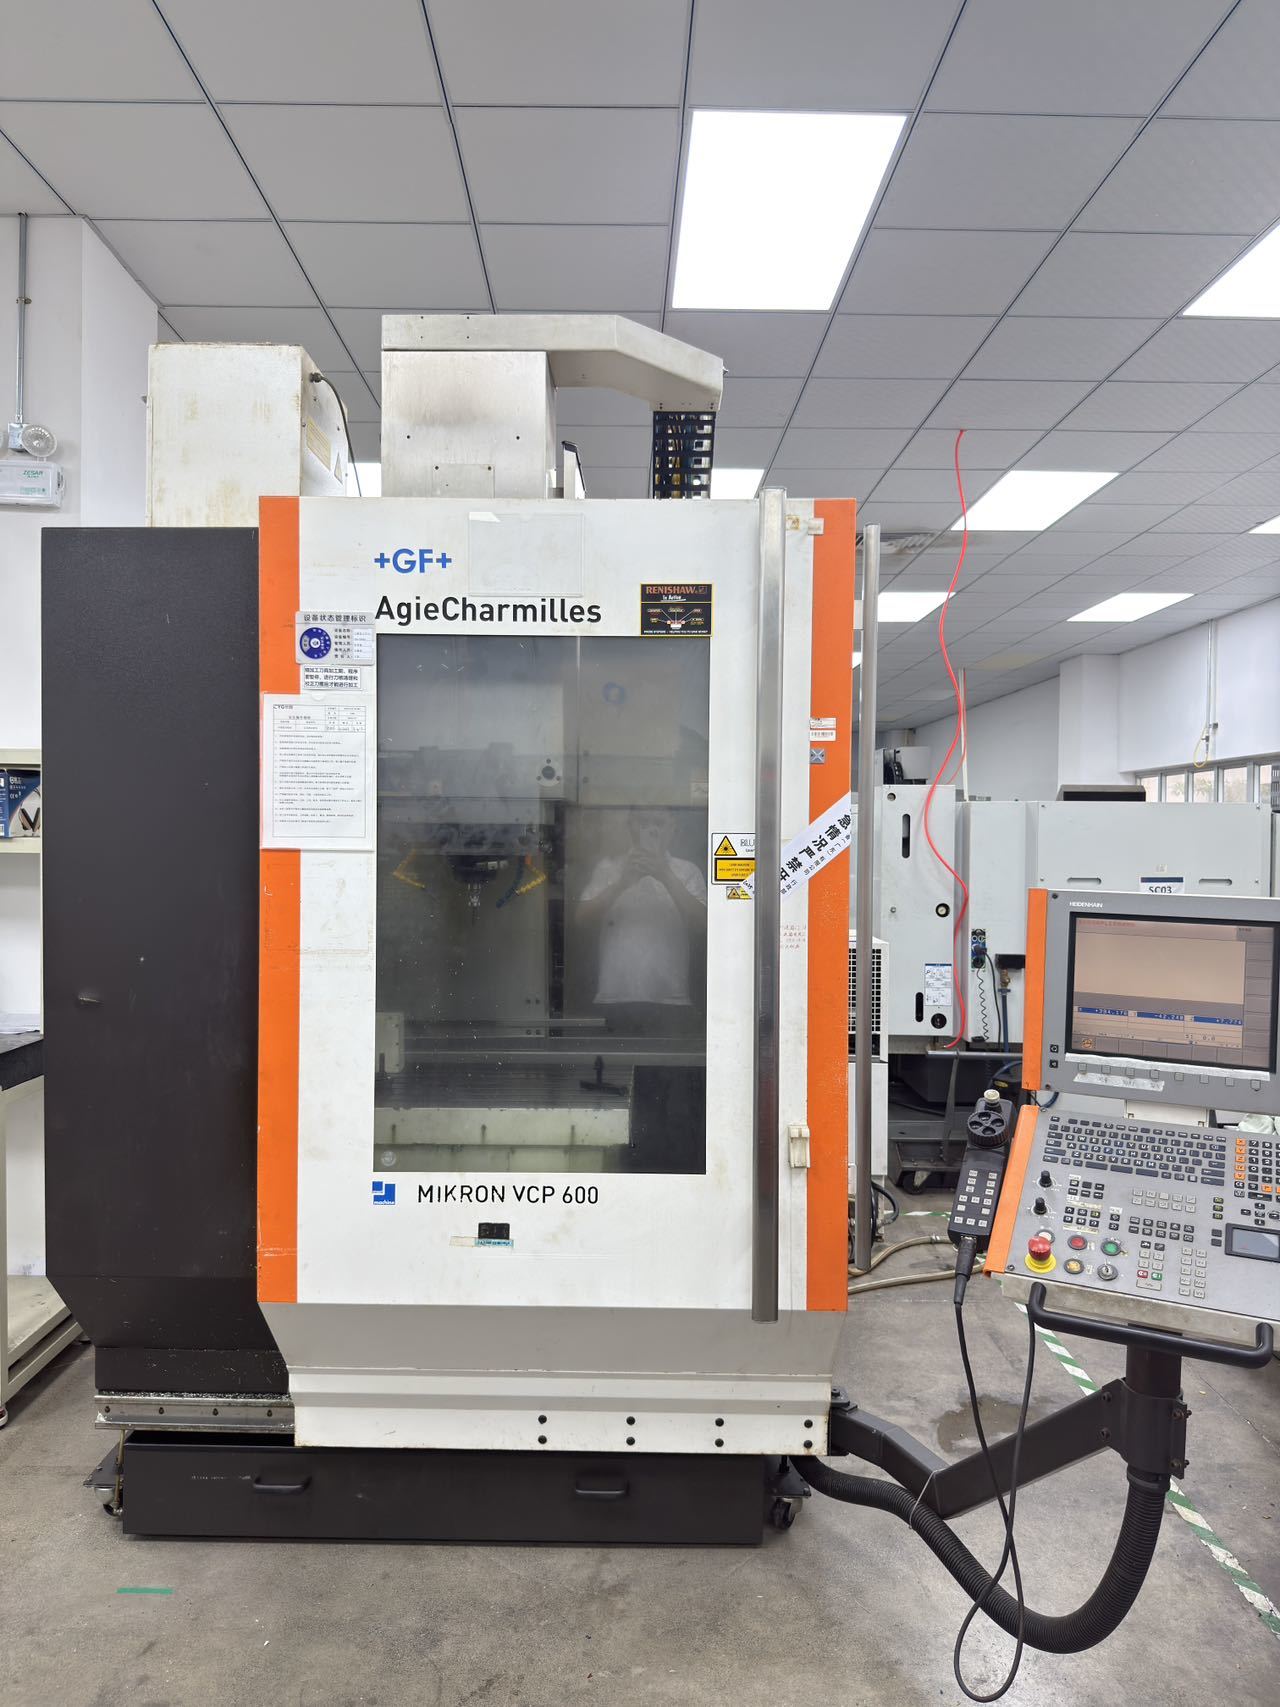
本ガイドを今日検査できる機械に適用する例として、Mikron VCP 600立形マシニングセンタがUsedUltra在庫に掲載されています — 機械とその出品を見る。現在、UsedUltra MIKRONブランドページで在庫のある唯一のMIKRON個体です。日本およびスイスの調達チャネルから新しい個体が入荷すると、そのページに稼働中のMIKRON在庫が表示されます。
VCPは、上記で比較したHSM/MILLファミリーとは別のスイス精密ラインです。1999年頃にMikron AG NidauのFuturaファミリーで発売され(VCEの改名ではなく別ライン)、Step-Tec主軸(標準20,000 rpm、HSバリアントはより高速)を備えた3軸立形機で、ポリマーコンクリートベースとHSK-A63インターフェースを持ち、従来からHSCまでの範囲でジョブショップおよび金型・工具仕事を狙っています。高速HSM/MILL Sラインと混同しないでください。これは3軸精密立形機であり、「必要な軸数を数える」ルールでは、部品が本当に5軸を必要としない限り、このクラスの固定テーブル機が正しい選択です。
| パラメータ | 記載値(本個体) | 根拠 |
|---|---|---|
| モデル / タイプ | Mikron VCP 600、立形マシニングセンタ | 稼働中出品 |
| 年式 / 原産 | 2008年 / スイス(Mikron AG Nidau) | 稼働中出品。注意:公的に文書化されたVCP個体は2007年(VCP 800)が上限 — 銘板で年式を確認 |
| コントロール | Heidenhain iTNC 530 | 稼働中出品 + ディーラー情報 |
| 主軸 | Step-Tec | 稼働中出品 + メーカー/ディーラー情報 |
| シリアル番号 | 107.30.98:915 | 稼働中出品(意味は公的に解読不能 — 銘板で確認) |
| 接続負荷 / 機械重量 | 16 kW / 6,500 kg | 稼働中出品、ディーラーデータと一致 |
| 加工時間 | 1,423 h | 稼働中出品 |
| X/Y/Z移動量 | 600 / 450 / 450 mm | ディーラー/メーカー照合(出品ページには記載なし) |
| テーブル | 850 × 530 mm、最大積載400 kg | ディーラー/メーカー照合 |
| ツールマガジン | 30 | ディーラー/メーカー照合 |
| 位置決め精度 | 非公表 — 検収時にISO 230-2に基づき確認 | 出典値なし |
12か月の現場結果:3軸HSMの電極工場対5軸Pのジョブショップ
ケースA — グラファイト電極金型工場は3軸高速を維持。 自動車金型用のグラファイトおよび銅電極を生産する企業は、軽量な汎用VMCを運転していました。電極仕上げは遅く、グラファイト粉塵が主軸シールを摩耗させていました。その工場は中古3軸高速Mikron(HSMライン、42,000 rpmクラス、小型HSK-Eテーパ)に移行しました。グラファイト仕上げは2パスから1パスに短縮しました:
| 工程(標準的な電極) | 旧汎用VMC | 中古高速Mikron | 変化 |
|---|---|---|---|
| 仕上げパス | 2パス / 45分 | 1パス / 24分 | -47% |
| 表面粗さ | Ra 1.6、手作業仕上げが必要 | Ra 0.4~0.8 直接 | 手作業仕上げを排除 |
| 工具寿命(微細工具) | 高送りで欠け | +35% | 振動低減 |
12か月測定:仕上げ時間47%減、手作業仕上げ排除、微細工具寿命35%増、主軸シール停止時間消失。工場は5軸Uを買いませんでした。どの電極も傾斜同時加工を必要としないためです。その選択により、2つの回転軸の資本と維持費を節約しました。
ケースB — 5軸ハウジングおよび金型プレート工場はトルク領域を選ぶ。 大型アルミハウジングと鋼金型プレートを加工し、部品が5面アクセスと同時5軸形状を必要とする工場が、中古高速5軸と高性能生産5軸(MILL P 800 Uクラス、20,000 rpm、HSK-A63、高トルク主軸)を比較しました。深さ方向に切削する鋼粗取りでは、小型高速テーパは切り込み負荷を保持できず、PシリーズのトルクとHSK-A63両面接触テーパがそれを支えます。12か月後、工場は粗取り切り込み深さが2倍、粗取り時間が約40%減、5軸仕上げを1段取りで行うため再取付誤差なしと報告しました。購入者は、高速Uに対するプレミアムは粗取りスループットだけで12か月未満で回収されたと述べています。
どちらのケースも、UsedUltraチームに保管されている代表的な顧客報告結果です。実際の結果は部品構成、ツーリング、機械状態によって異なります。個別機械報告は請求に応じて入手可能です。どちらのケースも、1つのラインが全員にとって最良だとするものではありません。各工場は主要工程に合うラインを選びました。
ケースC — このフレームワークを適用できる実機。 振り返りの顧客報告ではなく、UsedUltra在庫の機械に今すぐ意思決定フレームワークを適用できます:Mikron VCP 600、2008年、スイス。これは3軸Step-Tec主軸立形機(iTNC 530、HSK-A63、約16 kW、6,500 kg、1,423 h)であり、5軸Uではなく固定テーブル精密立形機です。3軸電極と金型仕上げが仕事の購入者には、運動学が一致するため、5軸プレミアムを払う理由はありません。部品が本当に同時5軸を必要とする人には、VCP 600は状態にかかわらず誤ったクラスです。その検収ファイル(レーザー干渉計ISO 230-2報告書と主軸チェック)は請求に応じて入手可能です。
FAQ:中古Mikronマシニングセンタ購入 — 選定、検証、コントロール
Q1. Mikron HSM 400U / XSM 600U / MILL P 800 Uの「U」は実際に何を意味しますか — モデルですか、クラスですか?
A: それは5軸運動学マーカーであり、機械ラインやクラスではありません。ベース機は固定テーブルではなく旋回/回転傾斜テーブルを備え、5面および同時5軸加工を可能にします。コンパクトな400Uクラスでは、傾斜軸は通常B軸で±110°旋回と360°C軸を備えます。大型UモデルはAと表記し範囲が異なります(XSM 600Uは−110°~+30°)。データシートを確認してください。同じファミリーにはUなしの固定テーブル3軸モデルもあります。独立した「MILL U」ファミリーはなく、MILLはブランド傘です。部品が傾斜または同時5軸加工を必要とする場合にのみUを選んでください。そうでなければ、2つの回転軸、そのスケール、維持費を使用せずに払うことになります。
Q2. Mikron HSM(高速)対MILL P — 金型加工で中古購入に適するのはどちらですか?
A: 異なる金型工程に対応します。ブランドではなく切削領域で決めてください。
- 電極、微細形状、焼入れ鋼仕上げ(45~55 HRC)。 高速ライン(HSM/XSM/MILL S-X、約30,000~42,000 rpm、小型HSK-Eテーパ、モデルによりリニアモータまたはボールねじ駆動)を使用。低トルク、高送り、良好な仕上げ。
- 大型金型プレートおよびハウジングで、同時5軸の粗取りと仕上げを1段取りで行う必要がある場合。 高性能MILL P 800 U(20,000 rpm、HSK-A63両面接触、約120 N·mトルク)を使用。重い切り込み負荷とトルク。送り駆動方式は機械で確認してください。
- 予算内の混合汎用生産。 MILL EまたはVCE Proを使用(MILL Eでは12,000~20,000 rpm主軸オプション、VCE Proは最高約16,000 rpm、ボールねじ、最低導入コスト)。
目安:約20,000 rpm超では、機械は金属除去ではなく仕上げを最適化します。まず工程に合わせてください。
Q3. 中古5軸Mikron(「U」モデル)は、中古3軸高速Mikronより自動的に「優れている」のですか?
A: いいえ。Uは運動学のアップグレードであり、クラスのアップグレードではありません。3点で比較してください。
- 運動学。 Uは傾斜軸と回転軸を追加します。400Uクラスでは通常、B軸旋回±110°と360°C軸、大型モデルはA軸で範囲が異なります。違いはそれだけです。主軸回転数や精度クラスを高めません。
- 運転領域。 3軸HSMとそのU兄弟機は、同じ高速主軸と駆動の世界(HSMクラス、2008年頃の個体で約42,000 rpm、iTNC 530)を共有します。熱感度も検証ニーズも同じです。Uは精度ではなく軸数が多いものとして価格評価してください。
- 個体ごとの検証。 移動量、主軸時間、コントロールソフトウェアビルド、スケール状態、傾斜/回転バックラッシュをボールバーで確認してください。部品が5面または同時5軸加工を必要とする場合にのみUを選んでください。
Q4. 古いiTNC 530コントロール(2008年HSM/XSM時代)は中古Mikronで致命的ですか?
A: それだけでは致命的ではありません。互換性の判断です。3点を確認してください。
- ポストプロセッサの一致。 あなたのCAMとプログラムライブラリがTNC 640を対象としている場合、レガシープログラムの再ポストは実費です。すでに他でiTNC 530を運用しているなら、iTNC 530機はむしろ利点かもしれません。
- 部品とサポート。 その正確なiTNC 530ビルドのスペアパーツとリモートサポートが入手可能か、販売者に確認してください。
- 状態であり、コントロール年齢ではない。 ISO 230-2結果が検証され、熱記録がきれいなiTNC 530機は、より新しいコントロールを搭載した放置機より性能が高い場合があります。機械全体を評価し、コントロール世代不一致が手直しを強いる場合にのみ割り引いてください。
Q5. 購入前に中古高速Mikronの主軸をどう検証しますか — そしてなぜ暖機がそれほど重要ですか?
A: 3つのチェック。30,000~42,000 rpm主軸は最も高価で故障しやすいサブシステムです。
- 主軸時間、テーパ、ドローバー。 時間がテーパと振れ状態に整合することを確認。HSKテーパのピッチングや傷を検査。再生はUS$14,000~28,000かかるため、納入後に発見するのではなく価格に予算計上してください。
- 振動と熱。 ISO 10816-1/-3に基づく振動チェック(RMS 1.8 mm/s未満)と90分無負荷熱サイクルを実行。Zドリフトは5 µm未満に収束し、主軸先端上昇は15 °C未満であるべきです。0から42,000 rpmへのコールドスタートは軸受温度を12~18 °C急上昇させ、プリロード損失を加速します。
- 暖機プロトコル。 生産前に段階的暖機(主軸を3,000 rpmから運転速度まで徐々に上げ、軸を全ストロークで運転)を期待し、固定時間ではなく温度基準(3分間で1 °C未満の変化)で判断してください。販売者に熱記録がない場合、その機械は熱的に未検証として扱い、それに応じて価格評価してください。