Questo articolo è revisionato dal team di ispezione attrezzature senior di UsedUltra. Il capo ingegnere ispettore Chris (12 anni nella valutazione di attrezzature industriali usate, oltre 1.500 macchine utensili CNC ispezionate) è responsabile di ogni determinazione tecnica di seguito riportata. Ogni cifra qui citata è stata letta dalla categoria EDM drilling di UsedUltra in tempo reale e dalla pagina macchina che essa contiene il 2026-10-12 ed è riprodotta esattamente come pubblicata. Un annuncio descrive una macchina. Non la certifica, e condizioni, usura e attrezzaggio sono confermati rispetto alla targhetta e ai contatori della macchina, non rispetto alla pagina.
Risposta principale: Una macchina EDM per fori piccoli, venduta anche come macchina per foratura a elettroerosione o hole popper, esegue i fori di avvio necessari all'elettroerosione a filo e i fori piccoli che una punta elicoidale gestisce male. Asporta metallo con un elettrodo solido sottile su un mandrino dedicato invece che con un tagliente, quindi l'acciaio temprato non è un ostacolo e la dimensione del foro segue l'elettrodo. L'intervallo di elettrodi pubblicato sulla macchina qui è da 0,08 mm a 0,25 mm, insieme a corse di 120 × 150 × 300 mm, una tavola di lavoro da 200 × 250 mm, un limite del pezzo di 50 kg e un cambia elettrodi automatico AEC. La profondità è determinata da quanto bene vengono evacuati i detriti, non dalla lunghezza dell'elettrodo, quindi chiedete la profondità con cui ha lavorato il venditore e lo stato della pompa.
Quali lavorazioni appartengono a una macchina EDM per fori piccoli?
L'EDM per fori piccoli (lavorazione per elettroerosione) si colloca tra il filo e la punta. Copre lavorazioni che un utensile da taglio rotante non riesce a raggiungere o non riesce a mantenere, e sull'acciaio temprato è spesso l'unica opzione pratica.
La tipologia ha una propria categoria, macchina per foratura a elettroerosione usata, che rientra nell'elenco più ampio delle macchine per elettroerosione.
Fori di avvio per elettroerosione a filo: elettrodi da 0,08 mm a 0,25 mm
Una macchina a filo non può iniziare un taglio nel metallo pieno. Ogni profilo interno chiuso, che si tratti del contorno di un punzone, di un inserto di stampo o di un'anima di stampo, parte da un foro praticato attraverso il pezzo. Sull'acciaio dolce una punta elicoidale può realizzare quel foro. Sull'acciaio temprato il taglio a filo non può essere eseguito finché il foro non esiste, e il foro non può essere trapano, quindi il foro viene realizzato mediante EDM.
Il foro di avvio deve anche essere abbastanza grande da lasciar passare il filo e da permettere di infilare il filo attraverso di esso. Il diametro dell'elettrodo e il diametro del filo vengono quindi letti insieme.
L'intervallo di elettrodi pubblicato sulla macchina qui è da 0,08 mm a 0,25 mm, e le macchine a filo nella stessa categoria pubblicano diametri di filo da 0,03 mm a 0,3 mm, quindi il limite superiore dell'intervallo degli elettrodi si colloca all'estremità fine dell'intervallo del filo e la corrispondenza deve essere verificata anziché presunta.
Fori piccoli nell'acciaio temprato: dove la punta elicoidale perde
Una punta elicoidale deve essere più dura del materiale da lavorare e necessita di un posto dove far andare i trucioli. L'acciaio per utensili temprato annulla entrambi i vantaggi in una volta sola, e un foro piccolo e profondo non lascia alla punta alcuno spazio per evacuare.
L'EDM asporta metallo mediante scintilla, quindi la durezza del pezzo non fissa il limite e nessun truciolo viene spinto contro la parete del foro. Ecco perché inserti temprati, punzoni, stampi e muffe vengono forati in questo modo dopo il trattamento termico anziché prima.
Fori di sfiato, raffreddamento e iniettore: sotto un decimo di millimetro
L'intervallo di elettrodi pubblicato inizia a 0,08 mm, che è inferiore al diametro che la maggior parte delle officine tenterebbe con una punta elicoidale. Fori di sfiato in uno stampo, canali di raffreddamento, orifizi di iniettori di carburante e lavori fini simili rientrano in questo intervallo, e il cambia elettrodi automatico pubblicato su questa macchina è ciò che mantiene in funzione una produzione in serie di fori piccoli senza che un operatore stia lì a sorvegliarla.
La rimozione di un maschio rotto appartiene allo stesso gruppo. Un maschio che si spezza all'interno di un pezzo finito è un foro da bruciare attorno a un nucleo che nessuna punta può afferrare.
Dove va il foro di avvio dell'elettroerosione a filo, e quanto grande?
La posizione conta più del foro stesso, perché il foro di avvio è un mezzo per ottenere un taglio a filo e non una caratteristica finita. Due regole decidono dove cade.
La prima è che il foro deve trovarsi all'interno del profilo che il filo taglierà, così che il materiale di scarto possa essere separato e rimosso una volta chiuso il taglio. Un foro di avvio all'esterno del profilo non lascia al filo nulla da liberare. Su un profilo senza ingresso naturale dal bordo della piastra, il foro di avvio è l'unico ingresso disponibile.
La seconda è la distanza dalla superficie finita. Il filo lascia il foro di avvio e si sposta verso il profilo, e il percorso che compie non è il bordo finito.
Posizionate il foro abbastanza lontano dalla linea di taglio perché l'avvicinamento e l'erosione iniziale in corrispondenza del foro non tocchino la faccia che state conservando, e abbastanza vicino perché il filo non debba attraversare il pezzo per raggiungere il profilo. In un inserto di stampo o in un punzone, questo di solito significa che il foro è posizionato in materiale che verrà comunque rimosso.
La dimensione del foro deriva dalla stessa logica. Il foro deve lasciar passare il filo e permetterne l'infilaggio, e l'infilaggio automatico è meno tollerante di un foro stretto rispetto a un operatore che alimenta il filo a mano. Dove un'officina utilizza un cambia filo automatico, il diametro del foro di avvio e il diametro del filo vengono scelti insieme, ed entrambi valgono la pena di essere confermati rispetto ai requisiti pubblicati della macchina a filo prima di praticare il foro.
La conseguenza pratica è che un foro di avvio viene trapano convenzionalmente mentre l'acciaio è dolce e bruciato mediante EDM una volta che il pezzo è temprato, e la sua posizione è fissata dal disegno del taglio a filo anziché dalla macchina di foratura. Dove un'officina fora prima del trattamento termico per risparmiare una fase, il foro viene lasciato con gioco sufficiente affinché il movimento causato dalla tempra non possa spingerlo fuori dal profilo. Chiedete la convenzione di disegno utilizzata dal precedente proprietario.
Come asporta metallo una macchina EDM per fori piccoli?
Con questo nome vengono vendute due macchine, e il sistema di elettrodi è il campo della specifica che vi dice quale delle due state guardando.
Elettrodi con gambo da 0,08 mm a 0,25 mm, non tubi
Un hole popper ad alta velocità alimenta un tubo cavo di ottone o tungsteno-rame, lo fa ruotare e pompa il dielettrico al centro del tubo, così i detriti lasciano il foro attraverso l'elettrodo stesso. Gli elettrodi a tubo sono realizzati in diametri maggiori, e un hole popper viene acquistato per la velocità sui fori di avvio che un filo può infilare senza difficoltà.
La macchina pubblicata in questa categoria è dell'altro tipo. Sodick descrive il suo sistema di elettrodi come elettrodi con gambo ad alta rigidità da 0,08 mm a 0,25 mm, il che significa un elettrodo solido tenuto su un gambo rigido e cambiato dal cambia automatico, non un tubo con dielettrico che lo attraversa. Sodick afferma che l'elettrodo rigido con gambo è ciò che mantiene al minimo l'eccentricità, ed è ciò che rende possibile l'estremità fine di quell'intervallo.
Entrambe sono macchine EDM per foratura e entrambe realizzano fori di avvio. Differiscono nell'elettrodo, nei diametri che coprono e nel lavaggio che l'elettrodo consente.
Profondità del foro: determinata dal ciclo di retrazione, non dalla lunghezza dell'elettrodo
Un foro piccolo si riempie di particelle erose più rapidamente di uno grande, e più va in profondità, più lungo diventa il percorso che tali particelle devono compiere per uscire. Una volta che lo spazio tra elettrodo e pezzo si riempie, l'elettrodo smette di produrre scintille contro la parete e inizia a mandarla in cortocircuito contro di essa.
Le macchine liberano lo spazio con un ciclo di retrazione: l'elettrodo si solleva, il dielettrico lava il foro e il taglio riprende. La profondità su una macchina come questa è quindi determinata dalla strategia di lavaggio e dall'alimentazione del dielettrico, non dalla lunghezza dell'elettrodo.
Ecco perché due campi delle specifiche contano più dell'intervallo degli elettrodi nei lavori profondi. Il primo è l'alimentazione del dielettrico, e pressione della pompa, filtrazione e condizioni del fluido sono le domande da porre. Il secondo è come il controllo gestisce il ciclo di retrazione in rapporto all'usura dell'elettrodo, perché un elettrodo usurato produce un foro conico anziché dritto.
Durezza del pezzo: la conduttività fissa il limite, non la durezza
Niente tocca il pezzo, quindi non c'è forza di taglio né alcun requisito che l'utensile sia più duro del materiale. Il requisito è invece la conduttività, e l'intero pezzo deve essere conduttivo perché il circuito si chiuda.
Ne derivano due conseguenze pratiche. Un EDM per fori piccoli brucerà attraverso un inserto di stampo temprato e un pezzo di alluminio tenero con lo stesso elettrodo, e la scelta del materiale è una questione di conduttività e comportamento termico, non di durata dell'utensile della punta.
Quali specifiche decidono se è adatta al vostro lavoro?
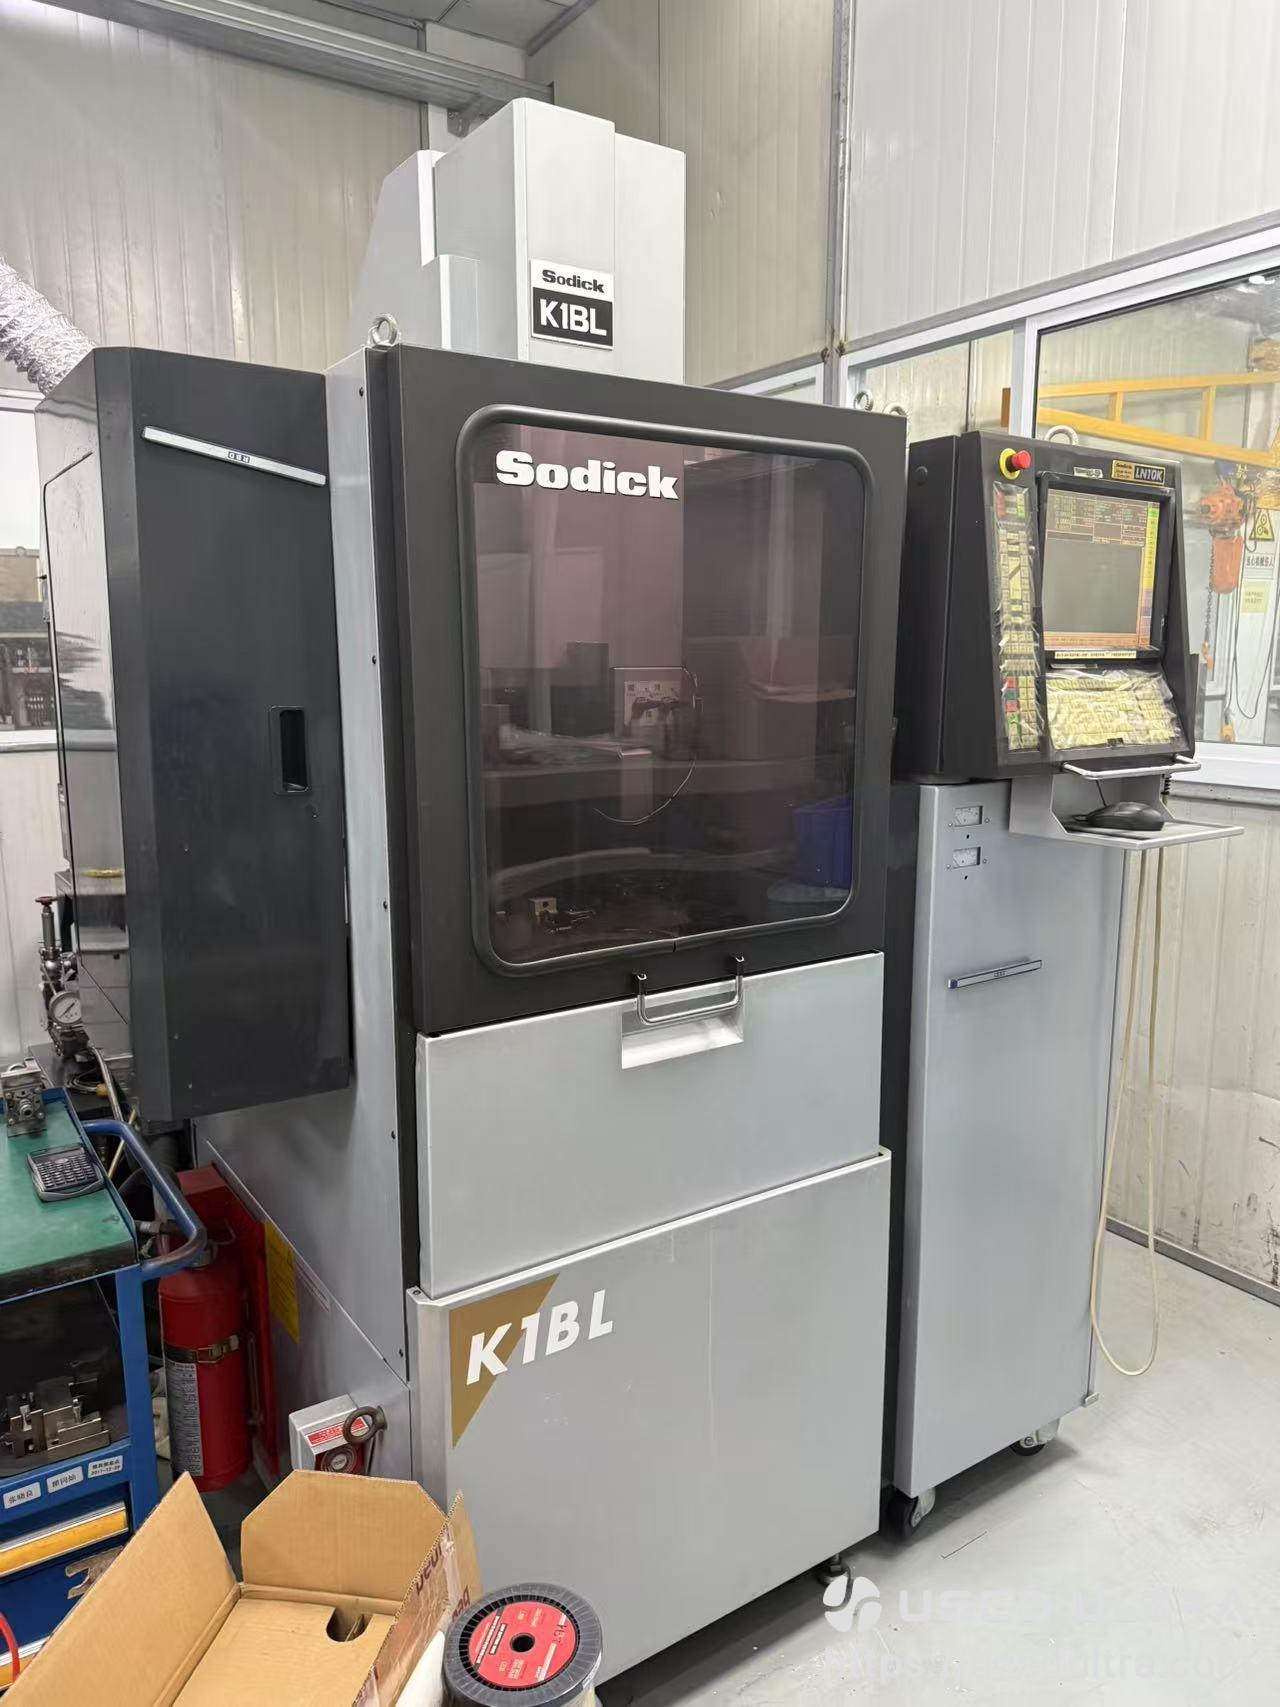
La macchina pubblicata in questa categoria è una Sodick K1BL su un controller servo lineare Sodick LN10K. La sua tabella delle specifiche espone i campi che un acquirente dovrebbe leggere in questo ordine.
| Campo | Valore pubblicato |
|---|---|
| Macchina | Sodick K1BL |
| Controller | Controller servo lineare Sodick LN10K |
| Corsa assi X × Y × Z | 120 × 150 × 300 mm |
| Tavola di lavoro | 200 × 250 mm |
| Peso massimo del pezzo | 50 kg |
| Intervallo elettrodi | da 0,08 mm a 0,25 mm, con gambo |
| Sistema di elettrodi | Cambia elettrodi automatico AEC |
| Azionamento mandrino | Motore lineare |
| Dimensioni macchina | 1.600 × 1.530 × 2.305 mm, 2,45 m² di pavimento |
| Dato riassuntivo dell'annuncio | Tempo di funzionamento 5.039 h |
Sodick contiene il resto delle macchine EDM Sodick pubblicate insieme ad essa.
Corsa assi: 120 × 150 × 300 mm
Z è l'asse lungo a 300 mm, rispetto a 120 mm in X e 150 mm in Y. Sodick costruisce il mandrino come asse Z su un motore lineare, quindi la corsa di 300 mm porta insieme elettrodo, pezzo e attrezzatura.
Leggete il valore Z in rapporto alla profondità che vi serve, e leggete X e Y in rapporto alla dimensione del pezzo e dell'attrezzatura, non al foro. Un ingombro della tavola di 120 × 150 mm è un vincolo reale su una grande piastra per stampo, ed è il campo che più spesso esclude questa classe di macchina.
Tavola di lavoro e limite del pezzo: 200 × 250 mm e 50 kg
La tavola di lavoro pubblicata qui è 200 × 250 mm e il limite del pezzo è 50 kg. Entrambi sono piccoli, ed entrambi derivano dalla stessa logica delle corse.
Il limite del pezzo è quello da verificare rispetto alla vostra piastra più pesante, non al vostro lavoro più pesante, perché una piastra per stampo sulla quale si forano linee d'acqua è un blocco pesante con fori piccoli.
Intervallo elettrodi: da 0,08 mm a 0,25 mm
L'intervallo degli elettrodi è il campo che decide a cosa serve la macchina, e la formulazione del campo qui conta: si tratta di elettrodi con gambo, del tipo solido, non dei tubi che alimenta un hole popper ad alta velocità. Il limite inferiore dell'intervallo fissa il foro più piccolo che la macchina può avviare con la tolleranza richiesta da quel foro, e il limite superiore fissa il più grande.
Notate ciò che il campo non dice. Il foro finito è più grande dell'elettrodo dello spazio di scintilla, e la differenza varia con il materiale, le impostazioni del generatore e l'usura del giorno. Dove la tolleranza del foro è stretta, chiedete quale diametro di elettrodo e quale gap abbia usato il venditore per mantenerla, invece di leggere l'intervallo come un intervallo di fori.
Ingombro e installazione: 1.600 × 1.530 × 2.305 mm
La macchina pubblica dimensioni di 1.600 × 1.530 × 2.305 mm, che corrispondono a 2,45 m² di pavimento. L'altezza è il numero da notare, perché è più alta della porta di un container standard da 20 piedi.
Confermate l'altezza della porta del container, del montacarichi e dell'ingresso dell'officina rispetto a 2.305 mm prima che la macchina venga spedita, e lasciate spazio di accesso sul frontale per il cambia elettrodi e il circuito del dielettrico.
FAQ
Che cos'è una macchina EDM per fori piccoli, e come si chiama altrimenti?
EDM per fori piccoli, foratura a elettroerosione, hole popping e hole popper sono nomi usati per due tipi correlati di macchine. Un hole popper ad alta velocità fora fori di avvio con elettrodi a tubo cavi in diametri maggiori; una macchina per microfori come quella pubblicata qui utilizza elettrodi sottili solidi con gambo da 0,08 mm a 0,25 mm. Entrambe realizzano i fori di avvio da cui iniziano i tagli dell'elettroerosione a filo, e il sistema di elettrodi è il campo che vi dice quale tipo state guardando.
Una EDM per fori piccoli può forare l'acciaio temprato?
Sì. Asporta metallo con scintille controllate anziché con un tagliente, quindi la durezza del pezzo non fissa il limite e il foro viene praticato dopo il trattamento termico anziché prima. Il pezzo deve comunque condurre elettricità, e il comportamento termico del materiale influisce comunque sul taglio.
Quanto in profondità può arrivare una EDM per fori piccoli?
Non esiste un limite di profondità fisso, perché il vincolo è la rimozione dei detriti anziché la lunghezza dell'elettrodo. Quando un foro si approfondisce, il percorso di lavaggio si allunga e il taglio rallenta, e il controllo di avanzamento della macchina deve compensare l'usura dell'elettrodo. Chiedete al venditore il foro più profondo che ha eseguito, il diametro dell'elettrodo utilizzato e la pressione della pompa del dielettrico, invece di accettare un singolo valore di profondità.
L'elettroerosione a filo necessita di una macchina separata per foratura?
Per i profili interni chiusi, sì. Un filo non può iniziare nel metallo pieno, quindi il pezzo necessita di un foro di avvio prima che il taglio a filo possa essere eseguito, oppure di un bordo dal quale il filo possa entrare. Le officine che tagliano profili chiusi tengono una macchina per foratura accanto alla macchina a filo, oppure esternalizzano il lavoro dei fori di avvio.
Quali dimensioni di elettrodo utilizza una EDM per fori piccoli?
La macchina pubblicata qui copre approssimativamente da 0,08 mm a 0,25 mm. Il foro finito risulta più grande dell'elettrodo per lo spazio di scintilla, quindi abbinate l'elettrodo al filo che intendete infilare attraverso il foro e alla tolleranza del foro che dovete mantenere, e confermate entrambi con il venditore per iscritto.
Le specifiche e i dati macchina mostrati nelle pagine degli annunci UsedUltra sono indicativi e soggetti a ispezione. Condizioni, attrezzaggio, usura e vita utile residua sono stabiliti mediante ispezione, non da un annuncio. Confermate per iscritto specifiche, contatori e dati della targhetta prima di impegnarvi in un acquisto. Le cifre di ore non sono direttamente comparabili tra annunci, quindi richiedete sia le letture di accensione sia quelle di tempo di taglio per ciascuna macchina. Questo articolo è un riferimento tecnico e non costituisce consulenza legale, fiscale o doganale; per le regole di origine e i dazi applicabili, consultate un broker doganale autorizzato.