

Revisionato dal team senior di ingegneria dell'ispezione attrezzature di UsedUltra. Revisore principale: Chris (12 anni nella valutazione di attrezzature industriali usate, oltre 1.500 macchine CNC ispezionate, incluse oltre 200 macchine CNC di Okamoto, Studer, Jung, Chevalier e altre marche). Fonte dati: le specifiche sono tratte dalle unità attualmente in vendita su usedultra.com.
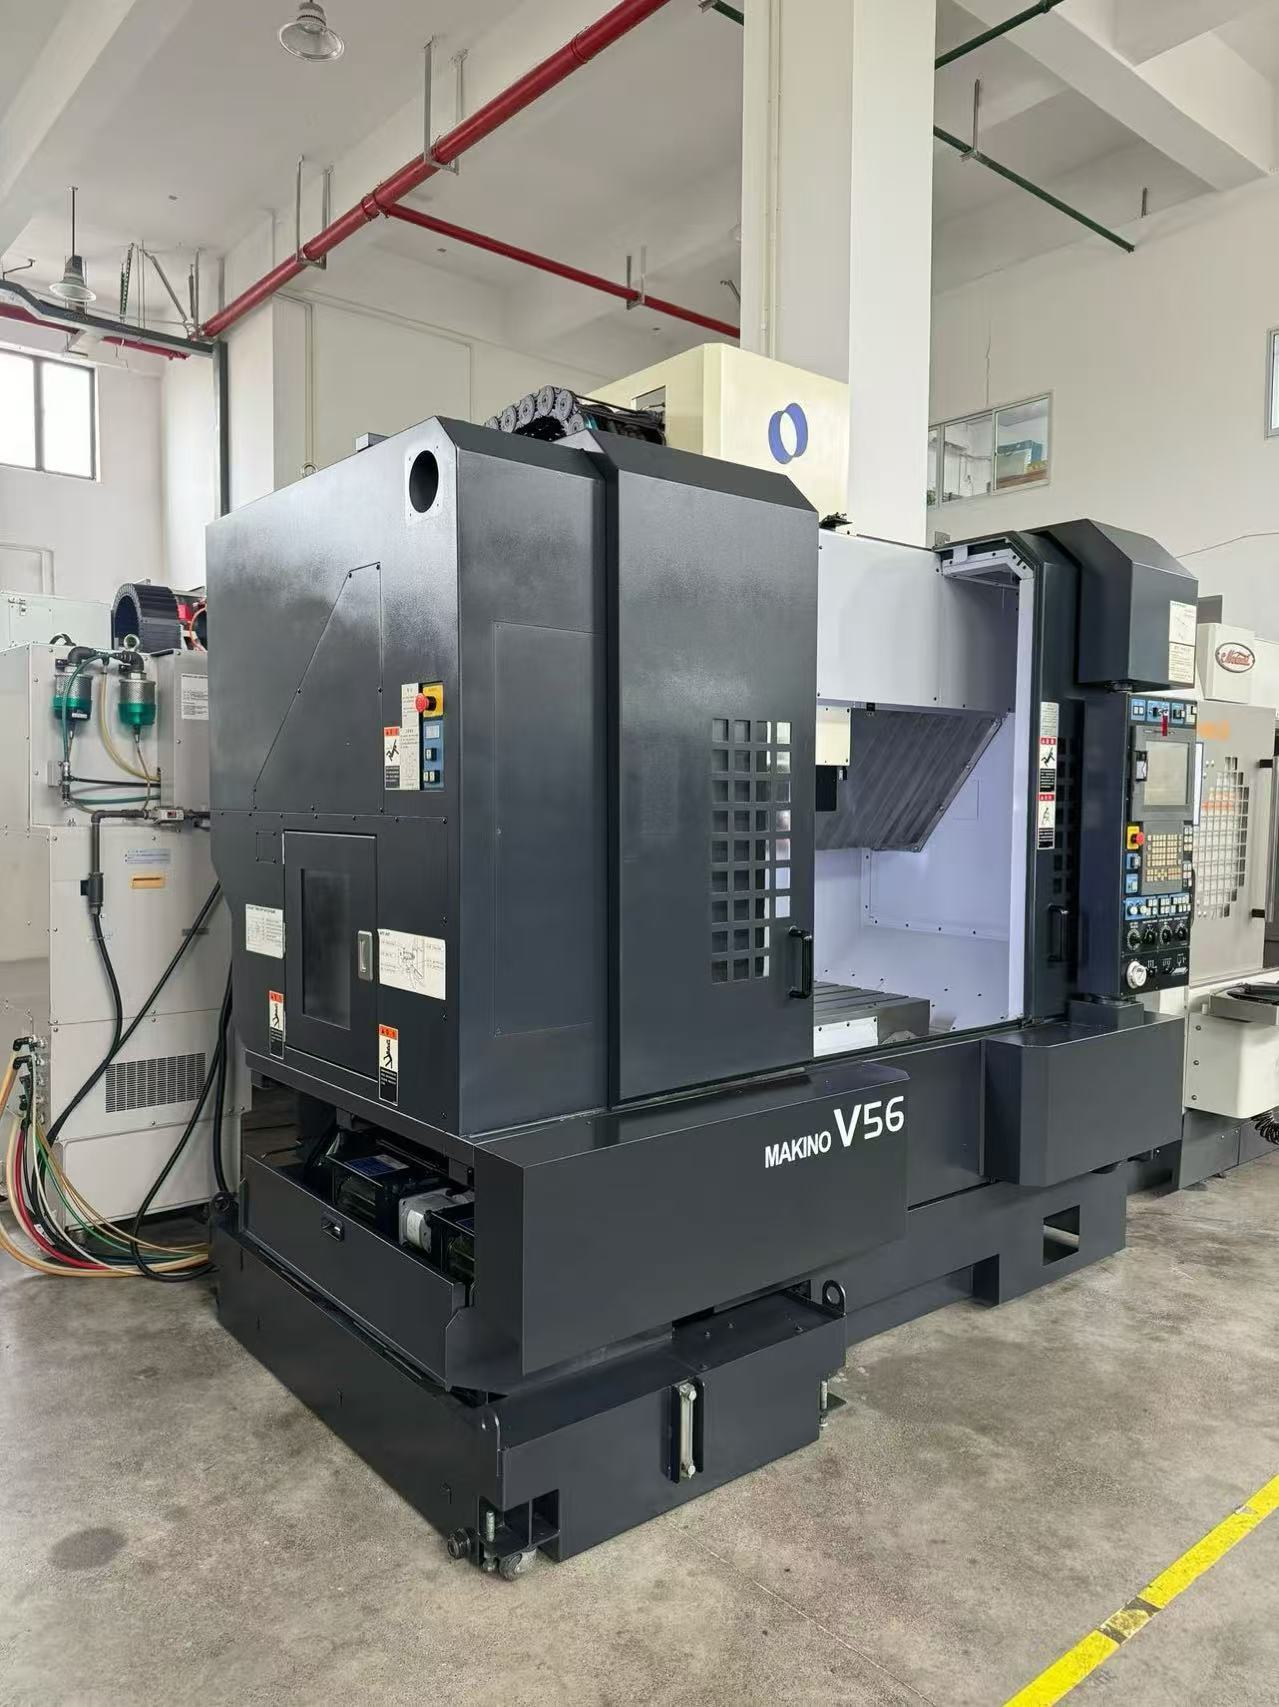
Cerchi un Makino CNC usato? Quando il tuo budget arriva solo a una macchina nuova entry-level, un Makino V56 usato o un Makino V99 usato offrono invece una base di precisione verificata: entrambi montano mandrini ad alta velocità da 20.000 giri/min (V56: mandrino motorizzato + BBT40; V99: HSK-A100), retroazione in anello chiuso con righe ottiche lineari su tutti gli assi e controlli Makino Professional 5. Una macchina nuova allo stesso prezzo vince per essere nuova di fabbrica, per i controlli più facili da apprendere e per il supporto in garanzia — ma la maggior parte usa utensili con contatto a faccia singola e feedback a semianello chiuso. In sintesi: scegli Makino usato per lavorazioni in lotti critiche per la precisione e per mantenere l'accuratezza nel lungo periodo; scegli una macchina nuova se vuoi semplicità e un rapido ritorno dell'investimento.
1. Makino usato o macchina nuova? 3 trappole da conoscere prima di decidere
Trappola 1: lo stesso budget compra una macchina nuova entry-level — la rigidità non si compra da una scheda tecnica. Le macchine nuove dello stesso budget sono tipicamente centri di lavoro verticali BT40 tipo 1160 a 12.000–15.000 giri/min senza feedback con righe ottiche lineari. Con la stessa cifra, il mercato dell'usato offre macchine importate con mandrini ad alta velocità da 20.000 giri/min, utensili con contatto a doppia faccia e retroazione in anello chiuso con righe ottiche lineari su tutti gli assi. La differenza non è nuovo contro vecchio — è la base della catena di precisione mandrino–utensile–riga ottica. Ad alte velocità del mandrino le vibrazioni si amplificano: le macchine entry-level mantengono la rugosità di finitura a Ra 1,2–1,6 μm, costringendo a finitura manuale al banco che mangia 8.000–11.000 $ di profitto per macchina all'anno.
Trappola 2: paura di un import usato difettoso — un collaudo a checklist fa entrare il rischio. Firmare e spedire senza una vera ispezione (un singolo test circolare e un controllo di posizione) significa non verificare mai lo stato reale di quel mandrino motorizzato da 20.000 giri/min: microvibrazioni dei cuscinetti, se le righe ottiche lineari sono entro la calibrazione e usura del contatto a doppia faccia. Se ti sfuggono, la deriva termica estiva porta le dimensioni del lotto fuori tolleranza con tassi di rilavorazione del 4–5% — di solito esplodono tre mesi dopo la consegna.
Trappola 3: confronta le curve di rivendita, non solo le schede tecniche. L'attrezzatura è un bene pesante in bilancio. Le macchine nuove tipicamente conservano solo il 25–35% del valore dopo cinque anni e richiedono 3–6 mesi per essere vendute; le macchine Makino usate si scambiano rapidamente — un valore residuo stimato del 50–60% dopo cinque anni, vendute entro 1–2 mesi. Due macchine con specifiche simili possono differire di oltre 14.000 $ nel flusso di cassa a cinque anni — un numero che pochi calcolano.
2. Makino CNC V56/V99 usato vs macchine nuove: accuratezza, rigidità del mandrino e valore di rivendita a confronto
Makino CNC V56 usato (unità in vendita)
| Parametro | Makino V56 usato (unità in vendita) | Macchina nuova, stesso budget (riferimento tipico) |
|---|---|---|
| Controllo CNC | Makino Professional 5 | FANUC 0i MF / controllo domestico |
| Velocità massima mandrino | 20.000 giri/min (mandrino motorizzato) | 12.000–15.000 giri/min |
| Cono mandrino | BBT40 (contatto a doppia faccia) | BT40 (contatto a faccia singola) |
| Corsa X/Y/Z | 900/550/450 mm | 1.100/600/600 mm (tipo 1160) |
| Dimensioni tavola | 1.050×500 mm | 1.200×600 mm |
| Carico massimo tavola | 700 kg | 800–1.000 kg |
| Magazzino utensili | 15 utensili (tipo a disco) | 24 utensili |
| Feedback di posizione | Righe ottiche lineari su tutti gli assi (anello chiuso) | Semianello chiuso (senza righe ottiche) |
| Tipo di guide | 2 guide prismatiche + 1 guida lineare (tipo gantry) | Tutte lineari, o 2 lineari + 1 prismatica |
| Accessori principali | Setter utensile laser, sonda Marposs, evacuatore trucioli, refrigeratore olio | Rimozione trucioli di base |
| Ore sul mandrino | 5.982 h | Nuovo |
| Valore di rivendita a 5 anni | Stimato 50–60% | Stimato 25–35% |
Makino CNC V99 usato (unità in vendita)
| Parametro | Makino V99 usato (unità in vendita) | Macchina nuova, stesso budget (riferimento tipico) |
|---|---|---|
| Controllo CNC | Makino Professional 5 | Controllo domestico / europeo |
| Velocità massima mandrino | 20.000 giri/min | 12.000 giri/min |
| Cono mandrino | HSK-A100 (contatto a doppia faccia) | BT50 (contatto a faccia singola) |
| Motore mandrino | 22/18,5 kW | 18,5–22 kW |
| Corsa X/Y/Z | 1.500/1.000/800 mm | 1.500/800/700 mm (tipo 1580) |
| Dimensioni tavola | 1.800×1.000 mm | 1.700×800 mm |
| Pezzo massimo | 1.800×1.000×650 mm | — |
| Magazzino utensili | 30 utensili | 24 utensili |
| Feedback di posizione | Righe ottiche lineari a 3 assi (anello chiuso) | Semianello chiuso |
| Rapido di traslazione | 20/20/20 m/min | ~30 m/min |
| Peso macchina | ~23 t | ~15–18 t |
| Accessori principali | Refrigerante attraverso il mandrino, evacuatore trucioli automatico, setter utensile laser, separatore nebbia olio | Rimozione trucioli di base |
| Ore sul mandrino | 1.427 h | Nuovo |
| Valore di rivendita a 5 anni | Stimato 50–60% | Stimato 25–35% |
Nota: le colonne V56/V99 riportano le specifiche reali delle unità elencate su usedultra.com; la colonna "macchina nuova" è un riferimento tipico per macchine in quella fascia di prezzo — verifica con la scheda tecnica del produttore. Accuratezza / ripetibilità di posizionamento non sono pubblicate in nessuno dei due annunci e devono essere verificate in loco con un interferometro laser.
2.1 I mandrini con contatto a doppia faccia sono il vero spartiacque della rigidità: BBT40 vs HSK-A100
I portautensili BT40/BT50 convenzionali si bloccano tramite contatto a faccia singola (solo cono). Sotto forti forze di taglio si verifica un micro "cenno" tra mandrino e portautensile. Il V56 usa BBT40 (un BT40 "Big Plus" con sia il cono sia la faccia flangiata in presa), e il V99 usa HSK-A100 (un'interfaccia a cono corto con contatto a doppia faccia) — entrambi design con contatto a doppia faccia con rigidità radiale e assiale significativamente superiore rispetto a utensili della stessa dimensione con contatto a faccia singola. In pratica: puoi spingere profondità di taglio maggiori senza chatter, e le superfici di finitura rimangono costanti. Questa è la base fisica per i risultati di finitura Ra 0,4–0,6 μm che i Makino usati riescono a mantenere.
2.2 Il mandrino ad alta velocità da 20.000 giri/min: il mandrino motorizzato del V56 e la combinazione "cono grande + alta velocità" del V99
Il V56 usa un mandrino motorizzato (motore e mandrino integrati): nessuna perdita di cinghia, nessun errore di trasmissione, accelerazione/decelerazione rapida, basse vibrazioni ad alta velocità — ideale per finitura ad alta velocità di parti in alluminio e piccoli stampi di precisione. Il V99 è più raro — un cono grande HSK-A100 portato a 20.000 giri/min, il che significa che il pacchetto cuscinetti, la lubrificazione e il bilanciamento sono a un livello che gestisce sia sgrossatura ad alta coppia sia alte velocità del mandrino, supportato da una struttura di ~23 tonnellate pensata per contornatura di stampi medio-grandi e grandi parti in alluminio/acciaio. Il filo comune: entrambe le macchine ti danno velocità e rigidità insieme — qualcosa che una macchina nuova dello stesso budget (che tende a favorire l'una a scapito dell'altra) non può eguagliare.
2.3 Anello chiuso con righe ottiche lineari su tutti gli assi: l'accuratezza è bloccata dall'anello, non dichiarata sulla carta
Il V56 ha righe ottiche lineari su tutti gli assi e il V99 righe ottiche lineari a 3 assi — il feedback di posizione arriva direttamente dallo spostamento reale della tavola/testa mandrino (anello chiuso), non dalla stima dell'encoder del motore servo (semianello chiuso). La dilatazione termica della vite a ricircolo e il gioco vengono corretti in tempo reale dalle righe ottiche. Questa è l'altra metà del mantenimento dell'accuratezza a lungo termine: una macchina nuova può superare il collaudo il primo giorno, ma una macchina a semianello chiuso deriva quando la vite si scalda dopo mesi di servizio; una macchina in anello chiuso blocca quella deriva a livello di micron. Attenzione: su una macchina usata, verifica l'errore di lettura delle righe ottiche e la pulizia durante il collaudo — una riga ottica sporca annulla l'anello chiuso.
2.4 L'economia del valore di rivendita: il premio per la "verificabilità"
I Makino usati comandano un premio perché arrivano con una catena di dati di collaudo riproducibile da terzi (rotondità ballbar, posizionamento con interferometro laser, spettri di vibrazione del mandrino) — gli acquirenti si fidano, quindi conservano un valore stimato del 50–60% in cinque anni. Le macchine nuove si deprezzano più rapidamente soprattutto perché una macchina di cinque anni non può essere verificata secondo uno standard uniforme, quindi gli acquirenti la scontano. Il divario di rivendita è il prezzo che il mercato dà all'accuratezza verificabile — non alla fedeltà al marchio.
3. Caso reale: 12 mesi con un Makino V56 usato — quanto sono migliorati accuratezza e rilavorazione?
Il seguente caso è una dimostrazione basata sulla configurazione reale del V56; le cifre illustrano l'ordine di grandezza e non sono registrazioni operative di questa specifica macchina.
Contesto del cliente: un'azienda di lavorazione di parti strutturali per il settore 3C nel Sud della Cina. Le sue 12 macchine di produzione erano centri di lavoro verticali standard tipo 1160 che lavoravano su due turni custodie in alluminio 6061, con un requisito di stampa di Ra ≤ 0,8 μm sulle facce finite.
Collo di bottiglia tecnico / di costo: oltre 8.000 giri/min le macchine esistenti amplificavano le vibrazioni; la rugosità di finitura restava a Ra 1,2–1,6 μm, richiedendo una seconda finitura manuale al banco che mangiava circa 8.000–11.000 $ di profitto per macchina all'anno. La deriva termica estiva del mandrino portava le dimensioni del lotto fuori tolleranza, spingendo la rilavorazione a ~4,8% — circa 13.000 $/mese in manodopera di finitura al banco e scarti.
Soluzione: un Makino V56 usato (mandrino motorizzato da 20.000 giri/min, BBT40 a contatto a doppia faccia, righe ottiche in anello chiuso su tutti gli assi). Il collaudo includeva calibrazione con interferometro laser di tutti e tre gli assi, errore di rotondità ballbar ≤3 μm, più verifica dell'errore di lettura delle righe ottiche e degli spettri di vibrazione del mandrino.
Risultati quantificati a 12 mesi:
- Rugosità di finitura stabilizzata da Ra 1,2–1,6 μm fino a Ra 0,4–0,6 μm (miglioramento ≈60%);
- Rilavorazione scesa da 4,8% a 0,6%; costo mensile di finitura al banco e scarti caduto da 13.000 $ a 1.500 $;
- Tempo ciclo di finitura per pezzo ridotto del 22% (meno passate grazie a tagli più profondi ad alta velocità);
- Coerenza dimensionale tra turno di giorno e di notte migliorata da ±0,015 mm a ±0,004 mm (il vantaggio dell'anello chiuso);
- Su due turni, l'utilizzo della macchina è stato dell'89%.
4. FAQ su Makino V56/V99 usato: ispezione, scelta del modello, vita del mandrino, ricambi e accuratezza
D: In che modo il collaudo di un Makino V56/V99 usato differisce da quello di una macchina nuova allo stesso prezzo?
R: La differenza si riduce a due cose — quanti controlli vengono eseguiti e se è incluso il collaudo termico. Passo per passo:
- Collaudo standard di macchina nuova: accuratezza di posizionamento (misura statica con interferometro laser), ripetibilità, eccentricità del mandrino e un pezzo di prova — tutte misure singole a freddo;
- Collaudo consigliato per Makino usato (checklist dell'acquirente): ① rotondità ballbar (circolarità a due assi, controllo di gioco e quadratura); ② posizionamento con interferometro laser + ripetibilità su tutti e tre gli assi; ③ una ripetizione dopo 2 ore di riscaldamento per confermare che l'accuratezza converge; ④ spettri di vibrazione del mandrino (controlla i cuscinetti del mandrino motorizzato da 20.000 giri/min); ⑤ controlli dell'errore di lettura delle righe ottiche lineari e della pulizia della superficie della riga; ⑥ revisione della cronologia allarmi della macchina e dei parametri di guadagno servo.
- Conclusione: un Makino merita mezzo giorno in più di verifica termica e delle righe ottiche — quel mezzo giorno decide se hai comprato accuratezza o un soprammobile.
D: Sia il V56 sia il V99 girano a 20.000 giri/min — quale offre il miglior rapporto qualità-prezzo allo stesso budget?
R: Dipende dai tuoi pezzi:
- Parti piccole/medie, alluminio, piccoli stampi di precisione (finitura): scegli il Makino V56 usato — corsa X da 900 mm più mandrino motorizzato rendono la finitura ad alta velocità più veloce ed economica da gestire;
- Stampi medio-grandi, grandi parti in alluminio/acciaio, attrezzature: scegli il Makino V99 usato — corsa X da 1.500 mm, cono grande HSK-A100, 30 utensili e refrigerante attraverso il mandrino gestiscono sia sgrossatura pesante sia contornatura;
- Una sola macchina per lavori misti: il V99 è l'acquisto singolo più versatile (orientato alla sgrossatura, finitura con compensazione utensile) — ma conferma che il tuo pavimento possa sopportare la macchina da ~23 tonnellate e il percorso di movimentazione.
D: Il mandrino motorizzato da 20.000 giri/min non si usurerà più rapidamente? Come si giudica la sua vita residua?
R: Un mandrino motorizzato è più delicato di uno azionato a cinghia, ma la sua vita può essere quantificata:
- Controlla ore e impiego: il V56 mostra 5.982 h e il V99 1.427 h — entrambi nella fascia di impiego da leggero a moderato; i cuscinetti dei mandrini motorizzati tipicamente durano 15.000–20.000 h a seconda della lubrificazione e dell'uso;
- Misura gli spettri di vibrazione del mandrino al collaudo: caratteristiche di bande laterali da difetto dei cuscinetti indicano fatica; fai una scansione da 500 a 10.000 giri/min e confronta;
- Verifica il circuito di raffreddamento del mandrino: il V56 viene fornito con un refrigeratore olio — conferma che la circolazione sia sana e che la cronologia allarmi di sovratemperatura sia pulita;
- Richiedi i codici dei cuscinetti e un rapporto di bilanciamento per qualsiasi ricondizionamento — se non è disponibile alcun rapporto, negozia come "presunto ricondizionato".
D: I ricambi e il servizio per un Makino usato possono essere gestiti nella tua officina?
R: Sì, con un piano. Punti chiave:
- Parti meccaniche — strutture, guide, viti a ricircolo — hanno un mercato maturo di ricondizionamento; tempo di consegna tipico 2–4 settimane;
- Gruppi mandrino, azionamenti servo e schede del sistema Professional 5 sono ricambi critici — conferma la catena di fornitura all'acquisto (i ricondizionatori spesso tengono parti originali usate, 1–2 settimane di lead time);
- Inserisci nel contratto "elenco scorte ricambi critici + tempo di risposta del servizio terzo" così non aspetti i pezzi durante i fermi.
D: Un Makino usato con righe ottiche lineari in anello chiuso è davvero più preciso di una macchina nuova?
R: L'anello chiuso è una condizione necessaria, non una garanzia — sii preciso su questo:
- L'anello chiuso con righe ottiche lineari corregge in tempo reale la dilatazione termica della vite a ricircolo e il gioco, quindi in linea di principio l'accuratezza di posizionamento batte una macchina a semianello chiuso in condizioni identiche — un vantaggio strutturale;
- Ma l'accuratezza reale dipende da: se l'errore della riga ottica è entro la sua finestra di calibrazione, la pulizia della testina di lettura e se il modello di compensazione termica è attivo — tutti e tre devono essere misurati al collaudo;
- Quindi la conclusione accurata è condizionale: una macchina usata in anello chiuso correttamente collaudata generalmente mantiene l'accuratezza a lungo termine meglio di una macchina nuova a semianello chiuso allo stesso prezzo; una macchina usata in anello chiuso che ha saltato il collaudo può essere peggiore di una nuova. Le specifiche sono statiche — il collaudo è dove vive la verità.