

Revisionato da usedultra Esperto tecnico capo / Ingegnere senior — Ingegnere senior Chris (12 anni in ingegneria e rigenerazione di macchine utensili pesanti)
1. I veri problemi nell'acquisto di una rettificatrice per guide usata
Problema 1 — La rettifica delle guide esternalizzata mette il tuo programma di produzione fuori dal tuo controllo. Per un banco da 4 metri, un'officina specializzata applica tipicamente un preventivo di 18.000–24.000 US$ per rettifica con una coda di 6–8 settimane, più trasporto andata e ritorno. Con 2–3 banchi in lavorazione contemporaneamente, paghi fatture di esternalizzazione a sei cifre ogni anno — e accetti la coda del fornitore come tuo tempo di consegna.
Problema 2 — Il capex per una macchina nuova è 4–6 volte il prezzo dell'usato, con uno slot di costruzione di 12–18 mesi. Una nuova macchina europea comparabile arriva a 2,2–3,0 milioni di US$ (prima di fondazioni e attrezzature). Per un'officina che ha bisogno di capacità di rettifica ora, la logica di rientro di un'unità usata è fondamentalmente diversa. Se vuoi confrontare modelli disponibili, ore di funzionamento e disponibilità di rettificatrici usate comparabili sul mercato, consulta Panoramica rettificatrici usate: modelli, ore, origine, disponibilità.
2. Confronto dei parametri tecnici e nucleo della selezione
2.1 Tabella di confronto delle specifiche
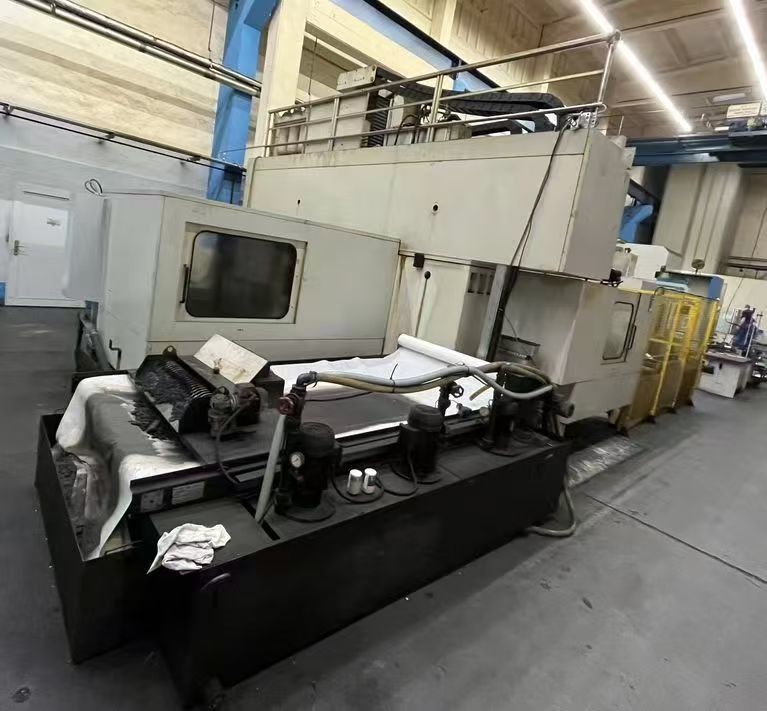
La colonna 1 contiene dati di annuncio verificati (dalla pagina dell'annuncio Favretto ME/U200: origine Italia, 6.425 ore di funzionamento, 1 unità disponibile, 650.000 US$):
| Parametro | Favretto ME/U200 | Classe pesante (6 m nuovo) | Fascia media (classe domestica) |
|---|---|---|---|
| Dimensioni tavola (largh. × lungh.) | 4.000 × 1.000 mm | Classe 6.000 × 1.600 mm | Classe 1.600 × 630 mm |
| Rettifica max. L/L/A | 4.000 / 1.000 / 700 mm | 6.000 / 1.600 / 1.000 mm | 1.600 / 630 / 500 mm |
| Carico max. tavola | 1.500 kg (senza piano magnetico) | 3.000+ kg | ~800 kg |
| Potenza mandrino | 22 kW (30 HP) | 37–45 kW | 11–15 kW |
| Mola | 508 × 203,2 × 100 mm @ 1.200 / 2.800 giri/min | Classe Ø600 @ 1.000–1.500 giri/min | Classe Ø400 @ 1.500–2.000 giri/min |
| Avanzamento tavola | 1–40 m/min | 1–30 m/min | 0,5–25 m/min |
| Avanzamento min. (Y/Z) | 0,001 mm / 0,001 mm | 0,001 mm | 0,005 mm |
| Asse Y (trasversale) | Rapido 10 m/min; 0–2.000 mm/min continuo; 3–75 mm regolabile | Simile | Manuale/intermittente |
| Asse Z (verticale) | Rapido 10 m/min; 700 mm effettivi / 750 mm corsa totale | 1.000 mm | 500 mm |
| Asse B (rotazione mandrino) | Retroazione con encoder circolare (formatura angolare CNC) | Azionamento diretto + encoder angolare | Manuale o assente |
| Righe ottiche lineari | In dotazione (configurazione assi da verificare in sede) | In dotazione | Opzionale |
| Ingombro | 10.700 × 5.500 × 4.500 mm | 12.000 × 6.000 × 5.000 mm | 5.500 × 3.500 × 3.000 mm |
| Peso macchina | 31.500 kg | 60.000+ kg | 12.000–15.000 kg |
| Potenza installata | ~70 kW | ~120 kW | ~45 kW |
I valori delle colonne di confronto sono intervalli tipici del settore, non un preventivo di un fornitore specifico; la colonna ME/U200 contiene dati effettivi dell'annuncio.
2.2 Perché queste specifiche contano per la rettifica delle guide (nucleo tecnico)
Geometria di collaudo: rettilineità, parallelismo e la regola dello 0,005. Il collaudo della rettifica delle guide si basa su un duplice sistema di accuratezza geometrica e di posizionamento: rettilineità e parallelismo sono misurati secondo ISO 230-1, mentre l'accuratezza di posizionamento è valutata secondo ISO 230-2. La rettilineità delle guide a V e piane è tipicamente specificata ≤ 0,005 mm/m, con valori accumulati su tutti i 4.000 mm nella banda 0,015–0,02 mm, e parallelismo delle guide trasversali ≤ 0,01 mm/m. Due attributi determinano se un'unità usata può ancora raggiungere questi valori: risoluzione di avanzamento e retroazione di posizione basata su righe ottiche. L'avanzamento minimo di 0,001 mm (Y/Z) del ME/U200 insieme alla configurazione con righe ottiche lineari dimostra che la catena cinematica è di per sé capace; la variabile rimanente è puramente l'usura meccanica — risolta dal collaudo di accettazione.
Che cosa ti offre realmente l'encoder circolare sull'asse B. La rettifica di formatura di guide angolate (profilo a V, coda di rondine, angolo composto) richiede che la testa mandrino sia indicizzata e mantenuta in angolo sotto carico. Un encoder circolare (encoder rotativo) sull'asse B migliora questo da «scatto meccanico + fiducia» a retroazione in anello chiuso — il CNC può formare e sostare con rotazione di ±30° con posizione verificata da encoder. Per i rigeneratori, questo decide se una macchina è una «rettificatrice per superfici con testa inclinata» o una vera rettificatrice CNC per formatura guide — e la specifica delle funzioni CNC di questa unità («formatura CNC di varie forme e angoli di guida») lo conferma direttamente.
I rischi reali di un'unità da 6.425 ore. Per una macchina utensile pesante, 6.425 ore rappresentano un'utilizzazione da bassa a media, ma la valutazione dell'usura deve comunque concentrarsi su tre aree: superfici delle guide piane e a V (riparabili mediante raschiatura/rettifica — verificare il sovrametallo residuo della fusione), deriva termica dei cuscinetti del mandrino (verificare con un lungo riscaldamento + controllo laser) e condizioni dei cuscinetti idraulici delle slitte. Prevedere 3–5% del prezzo di acquisto per materiali di consumo e raschiatura, e concedere 1 settimana di ispezione prima del primo ciclo produttivo.
3. Procedura di collaudo
Non fidarti della targhetta su una macchina usata. L'annuncio di questa unità supporta la verifica completa; la procedura seguente è ciò che esegue un acquirente esperto:
- Verifica visiva e della targhetta — confrontare il numero di serie con i registri OEM;
- Controllo accensione e sistema di controllo — allarmi, azzeramento assi, conteggi encoder su tutti gli assi incluso B;
- Movimento assi e funzionamento mandrino — corsa completa tavola a 1–40 m/min, mandrino a 1.200 e 2.800 giri/min, registrazione temperature;
- Rilievo fotografico dell'area di rettifica e del quadro elettrico — linee refrigerante, coperture righe ottiche, condizioni cavi;
- Ispezione video remota o ispezione opzionale di terzi — assistere al test dinamico completo in sede.
Oltre a quanto sopra, se desideri il background OEM della macchina, i modelli attualmente disponibili e le differenze di configurazione, consulta Panoramica del marchio Favretto usato e modelli disponibili.
4. Caso reale di applicazione industriale
Background del cliente: un costruttore di macchine utensili pesanti nel Sud della Cina che produce banchi per centri di lavoro a portale di grandi dimensioni (classe 4 m), rettificando 24 banchi/anno.
Collo di bottiglia: rettifica delle guide esternalizzata a 21.000 US$/unità con coda di 6–8 settimane, produttività mensile limitata a 2 unità dalla capacità del fornitore; la distorsione termica causava un tasso di scarto al primo collaudo del 12%.
Soluzione fornita: rettificatrice per guide CNC Favretto ME/U200 usata (6.425 ore verificate, encoder asse B controllato in sede) + area di ispezione a 20 °C ± 1 °C + collaudo con interferometro laser.
Risultati quantificati a 12 mesi:
| Metrica | Prima (esternalizzato) | Dopo (interno, 12 mesi) |
|---|---|---|
| Costo per rettifica | 21.000 $ | 9.500 $ |
| Costo diretto annuo (24 unità) | 504.000 $ | 228.000 $ |
| Scarto al primo collaudo | 12% | 2,1% |
| Tempo medio di rettifica | 6–8 settimane | 2–3 settimane |
| Capacità mensile di rettifica | 2 unità | 4 unità |
Risparmi annuali calcolati:
Risparmio diretto = (21.000 − 9.500) × 24 = 276.000 $/annoRisparmio sugli scarti = (0,12 × 24 × 21.000) − (0,021 × 24 × 9.500) ≈ 55.700 $/annoBeneficio annuo totale ≈ 331.700 $/annoRientro semplice = 650.000 $ ÷ 331.700 ≈ 1,96 anni
Benefici secondari: capacità di rettifica aumentata del 100% (2→4 unità/mese, eliminando il collo di bottiglia dell'esternalizzazione), tempo di consegna ridotto di circa il 60% (mediana 7→2,5 settimane). La capacità liberata può accettare ordini incrementali — ricavi che questo modello non considera nemmeno.
5. FAQ
D: Quale precisione di rettifica può realmente mantenere una Favretto ME/U200 usata?
R:
- Capacità di progetto (righe ottiche lineari + avanzamento 0,001 mm): rettilineità ≤ 0,005 mm/m, parallelismo ≤ 0,01 mm/m, finitura superficiale Ra 0,4–0,8 μm (passata di finitura fino a Ra 0,2 μm).
- Realtà dell'unità usata: la precisione ottenibile è limitata dall'usura — certificare secondo ISO 230-1/230-2.
- Condizioni abilitanti: raschiare prima le guide, riscaldare 45–60 min, mantenere 20 °C ± 1 °C. In queste condizioni, la classe 4.000 mm soddisfa i tipici disegni OEM di rettifica guide.
D: Come misuro rettilineità e parallelismo durante il collaudo in sede?
R:
- Richiedere un interferometro laser per misurare tutti i 4.000 mm secondo ISO 230-1 (non un campione di 1 m);
- Verificare separatamente la rettilineità delle guide a V (piani orizzontale + verticale), la rettilineità delle guide piane e il parallelismo delle guide trasversali;
- Eseguire prima un riscaldamento del mandrino di 2 ore, registrando la deriva termica ogni 30 min;
- Effettuare almeno 3 passate avanti/indietro e far firmare al fornitore il foglio delle tolleranze prima del rilascio.
D: Che cosa fa realmente l'encoder circolare sull'asse B per la formatura di guide a profilo V / angolate?
R:
- Chiude l'anello sul posizionamento della rotazione mandrino di ±30° — il CNC rileva l'angolo effettivo, non la posizione di scatto;
- Consente profili a V, coda di rondine e angolo composto in un solo piazzamento, sostituendo le regolazioni meccaniche manuali della testa;
- Per i rigeneratori, trasforma la macchina da «rettificatrice per superfici» a rettificatrice per formatura guide — la funzione chiave che giustifica questa fascia di prezzo.
D: Una macchina da 31,5 tonnellate — quali fondazioni e movimentazione servono prima dell'installazione?
R:
- Ingombro: pianta 10.700 × 5.500 mm (lasciare 0,6–0,8 m di spazio di servizio intorno), altezza 4.500 mm;
- Fondazione: in base all'ingombro di 10,7 × 5,5 m, la pressione media al suolo della macchina è solo ~0,54 t/m², ma considerando carichi dinamici e concentrazioni locali, progettare per capacità portante ≥ 0,1 MPa con una soletta in calcestruzzo armato di 600–800 mm, isolata da fonti di vibrazione adiacenti, punti di ancoraggio secondo il layout di livellamento OEM;
- Movimentazione: gru con portata nominale ≥ 40 t al raggio di sollevamento, oppure un inserimento controllato con più martinetti; far verificare a un ingegnere strutturale il percorso dei carichi dal punto di sollevamento alla soletta;
- Alimentazione: ~70 kW installati; confermare la capacità disponibile di sbarre/trasformatore oltre ai circuiti di aria compressa e refrigerante.
Per verificare le specifiche tecniche complete di questa macchina (dimensioni mola, corse assi, velocità di avanzamento, potenza installata), consulta Specifiche tecniche complete e scheda dati Favretto ME/U200.
D: Come valuto la vita residua e il costo di ricostruzione di una rettificatrice per guide usata da 6.425 ore?
R:
- Audit dell'usura (1 settimana di ispezione): runout dei cuscinetti del mandrino, condizioni di raschiatura delle guide, gioco vite a ricircolo/righe ottiche, pressione e contaminazione dell'impianto idraulico;
- Ambito tipico di ricostruzione (a questo livello di utilizzo): raschiare o rettificare le guide, sostituire guarnizioni, revisionare righe ottiche/encoder — prevedere 3–5% del prezzo di acquisto;
- Regola decisionale: se il collaudo dinamico è superato e la deriva termica è stabile dopo il riscaldamento, la seconda vita della macchina supera i 10 anni nel servizio di rettifica — le rettificatrici pesanti per guide funzionano con ciclo lento, rigido e a bassa frequenza, che è delicato, mantenendo il carico molto al di sotto della vita di progetto.