

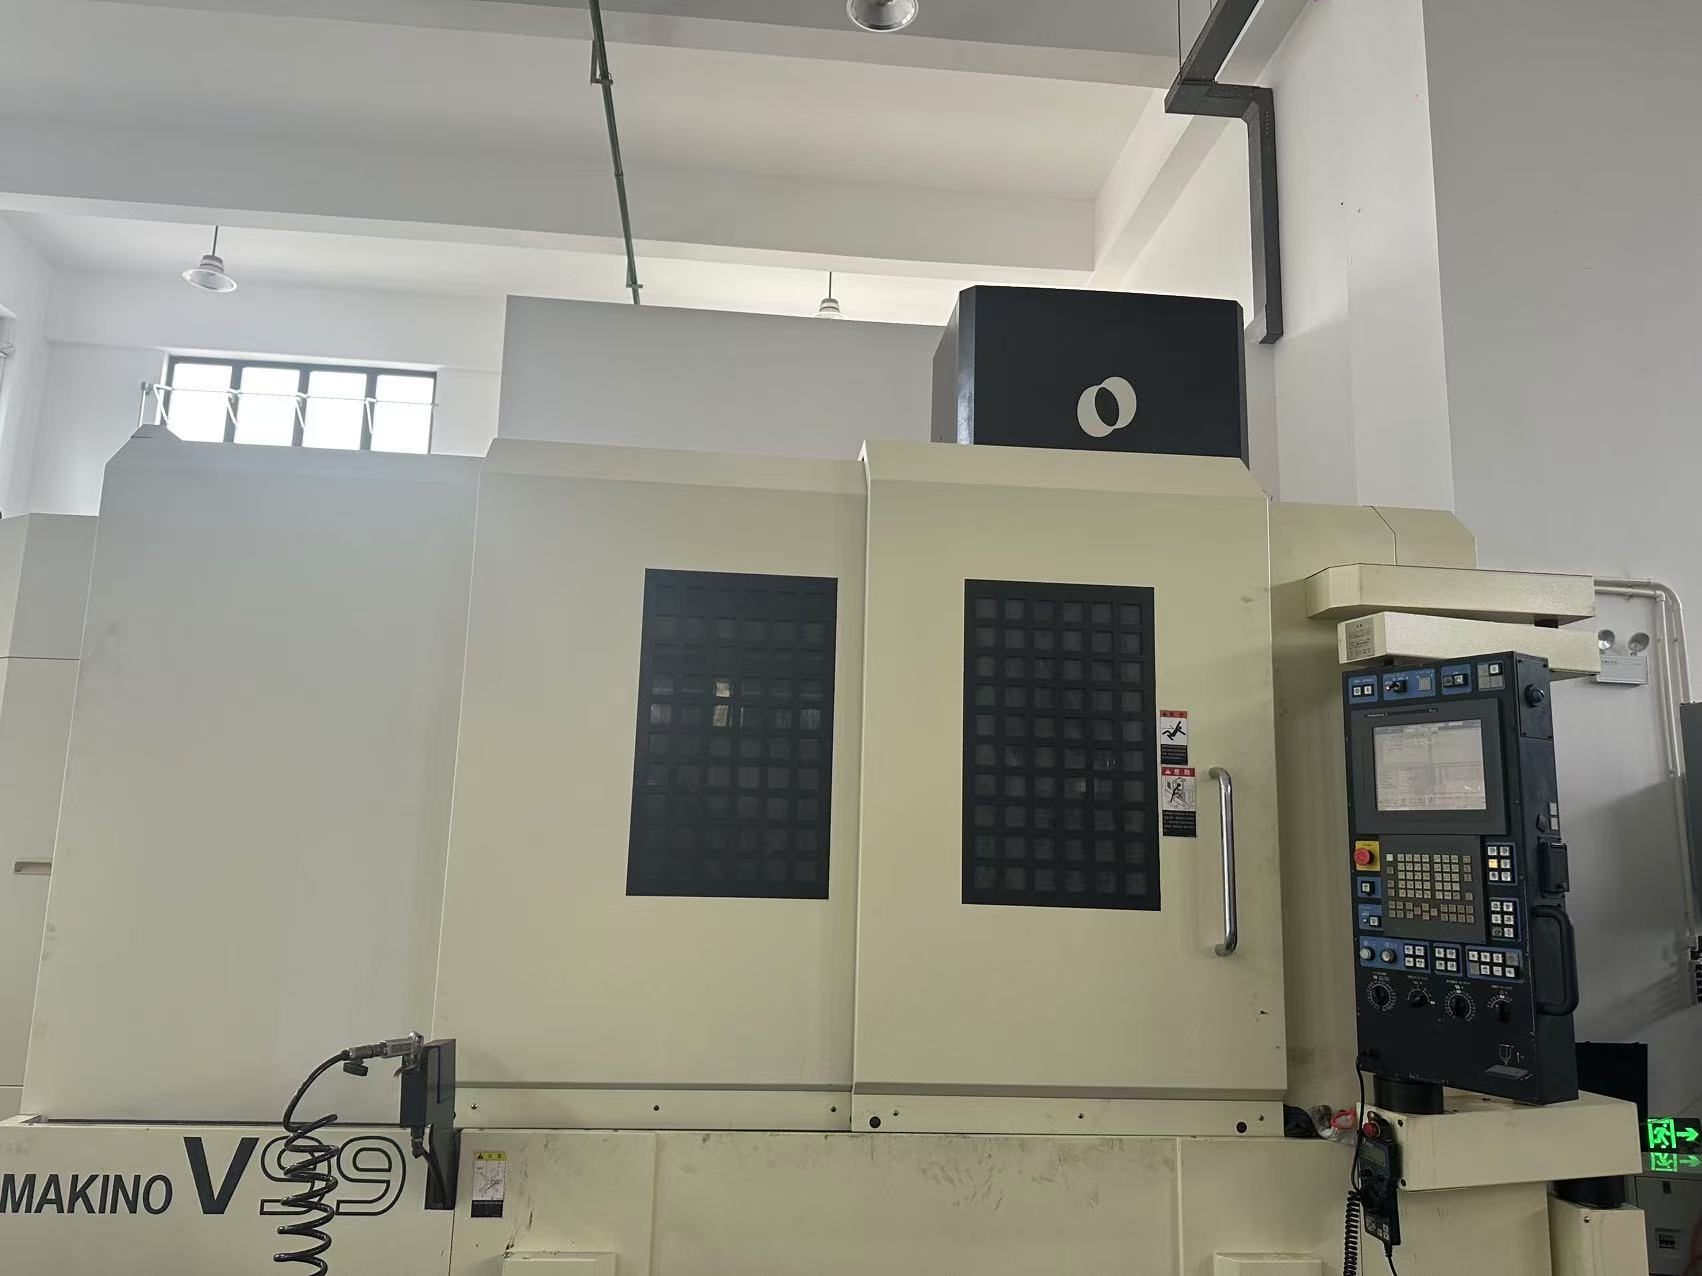
Revisione esperta: questo articolo è revisionato dal Team di ingegneria dell'ispezione attrezzature senior di UsedUltra. L'ispettore capo Chris (12 anni di valutazione di attrezzature industriali usate, oltre 1.500 macchine CNC ispezionate — oltre 200 riguardanti Makino, Mori Seiki, YASDA, Haas) è responsabile di ogni determinazione tecnica e standard di misurazione riportati di seguito. Fonti dei dati: targhetta della macchina in stock (Kunshan, Cina) + specifiche tipiche pubblicate dal produttore + registri delle ispezioni in loco.
Riepilogo principale
In sintesi, prima di tutto: la Makino V99 NON appartiene alla stessa classe degli altri tre VMC usati — non confrontateli sul prezzo come se fossero "semplici verticali". Con un peso macchina di 23.000 kg, un mandrino HSK-A100 a doppio contatto, righe ottiche lineari in anello chiuso su tutti e 3 gli assi e solo 1.427 ore di mandrino, la V99 è costruita per acciai pesanti per stampi/forme e lavorazioni ad alta precisione di pezzi di grandi dimensioni. La sua rigidità statica e dinamica supera di gran lunga quella della Haas VF-2YT (~4.500 kg, BT40, anello semichiuso). Il prezzo di listino di 120.000 US$ è più alto di quello della VF-2YT, ma per rigidità per tonnellata, accuratezza per specifica e valore per ora, è la migliore delle quattro. Con un budget limitato e solo pezzi piccoli e medi → scegliete la NVD5000 o la YBM950V. Per stampi di grandi dimensioni, stabilità a lungo termine e pezzi grandi → vince la V99.
Perché la classe della macchina — non il marchio — decide il costo di lavorazione dei vostri stampi
Problema 1 — Acquistare la classe sbagliata, non il marchio sbagliato. Gli acquirenti spesso attribuiscono il divario di prezzo al premium del marchio, ma la differenza reale è la classe della macchina. Un VMC leggero (4–5 t) vibra nella colonna e nella testa del mandrino quando si eseguono tagli pesanti su acciaio per stampi indurito, quindi la finitura superficiale target è irraggiungibile e si compensa con profondità di taglio minori e passate extra — tempo di lavorazione +30% o più, vita utensile -40%, con elettricità e ore macchina che aumentano insieme. Una base stampo da 500 kg richiede tre passate di sgrossatura con profondità di taglio di 0,4 mm; a 1,2 mm è una sola passata. Le differenze di classe si vedono direttamente in fattura.
Problema 2 — Guardare solo il prezzo di listino, non "ore × decadimento dell'accuratezza". Una macchina usata con oltre 6.000 ore, senza righe ottiche lineari e con anello semichiuso perderà circa 0,01 mm di accuratezza nominale a causa del gioco della vite a ricircolo e del gioco del mandrino. Guide, viti a ricircolo e cuscinetti del mandrino si usurano con le ore; la vita residua a 1.427 h rispetto a oltre 6.800 h differisce di 3–5×. Se la deriva di accuratezza emerge solo al collaudo, reso/spedizione e revisione del mandrino (5.000–15.000 US$) erodono la differenza di prezzo che pensavate di aver "risparmiato".
Problema 3 — Specifiche di accuratezza non confrontabili. Alcuni indicano l'accuratezza di posizionamento, altri la ripetibilità; alcuni hanno righe ottiche lineari in anello chiuso, altri solo anello semichiuso con encoder motore; alcune cifre "±0,005 mm" sono in condizioni di climatizzazione di fabbrica, altre in condizioni quotidiane. Senza un test con interferometro laser, non potete dire se un valore di accuratezza è un numero da targhetta o una capacità reale.
Problema 4 — Costi nascosti delle condizioni di alta velocità/carico pesante. Un cono BT40 si micro-assesta sotto forza centrifuga a ≥15.000 rpm, mentre il contatto frontale HSK rimane stabile. Un mandrino da 20.000 rpm senza lubrificazione olio-aria e compensazione con righe ottiche può derivare di 0,01 mm o più in Z durante la lavorazione ad alta velocità — e un nucleo stampo scartato costa oltre 2.000 US$.
Makino V99 vs Haas VF-2YT vs Mori Seiki NVD5000 vs YASDA YBM950V: confronto completo delle specifiche
Nota: i dati della V99 provengono dalla targhetta della macchina effettivamente in stock; i dati di VF-2YT / NVD5000 / YBM950V sono specifiche tipiche pubblicate dal produttore per macchine usate — verificate con la targhetta della macchina all'arrivo. Tutti i prezzi sono in dollari USA (US$) e sono riferimenti del mercato usato; vedi gli annunci live su usedultra.com
| Parametro | Makino V99 | Haas VF-2YT | Mori Seiki NVD5000 α1A/40 | YASDA YBM950V |
|---|---|---|---|---|
| Cono del mandrino | HSK-A100 | CT/BT 40 | HSK-A63 | HSK-A63 |
| Velocità massima mandrino | 20.000 rpm | 10.000 rpm (12k/15k opzionale) | 12.000 rpm (20k opzionale) | 15.000 rpm |
| Motore mandrino | 22 / 18,5 kW | 22,4 kW (30 hp) | 22 / 18,5 kW | ~22 kW |
| Lubrificazione cuscinetti | Olio-aria (tipico) | Grasso (tipico) | Olio-aria (opzione alta) | Olio-aria (tipico) |
| Corse X/Y/Z (mm) | 1.500 / 1.000 / 800 | 762 / 508 / 635 | 800 / 500 / 450 | 900 / 550 / 510 |
| Tavola (mm) | 1.800 × 1.000 | 1.568 × 457 | ~1.000 × 500 | ~1.000 × 500 |
| Pezzo massimo (mm) | 1.800 × 1.000 × 650 | ~1.568 × 457 × 635 | ~1.000 × 500 × 450 | ~1.000 × 500 × 510 |
| Velocità rapida (mm/min) | 20.000 | 25.400 | 40.000 | ~36.000 |
| ATC | 30 | 30+1 | 30 | 30 |
| Righe ottiche lineari (3 assi) | Di serie | Nessuna (semi-anello chiuso) | Opzione parziale | Di serie |
| Guide | Rulli pesanti/boxway | Lineari a rulli | Lineari | Lineari a rulli ad alta rigidità |
| Accuratezza di posizionamento | ±0,005 mm | ±0,005 mm | ±0,004 mm | ±0,002 mm |
| Ripetibilità | ±0,003 mm | ±0,0025 mm | ±0,002 mm | ±0,001 mm |
| Refrigerante attraverso il mandrino | Di serie | Opzionale | Opzionale | Opzionale |
| Controllo | Makino Professional 5 | Haas NGC | FANUC/MAPPS | FANUC |
| Peso macchina | ~23.000 kg | ~4.500 kg | ~8.000 kg | ~12.000 kg |
| Ore di mandrino | 1.427 | 6.823 | 2.833 | 7.566 |
| Prezzo usato (US$) | 120.000 US$ | ~35.000–55.000 US$ | ~55.000–80.000 US$ | ~85.000–110.000 US$ |
| Classe di capacità | Stampi pesanti / alta precisione su pezzi grandi | Pezzi generici piccoli e medi | Alta velocità generica | Pezzi piccoli e medi ad alta precisione |
Contatto bifacciale HSK-A100 vs cono BT40: da dove viene la rigidità
I portautensili BT/CAT40 si bloccano per attrito conico; ad alta velocità e sotto carico pesante il cono si micro-assesta, limitando la rigidità radiale e a flessione. L'HSK (attacco conico cavo) fornisce contatto bifacciale — faccia frontale più cono — con deformazione di serraggio misurata in micrometri. Dal punto di vista tecnico, la flangia HSK-A100 (φ100) e l'area di trasmissione della coppia sono molto più grandi del cono BT40 (φ44,45), offrendo una rigidità teorica a flessione superiore di circa un ordine di grandezza. Per passate profonde su acciaio per stampi (40–55 HRC), la rigidità dello sbalzo dell'utensile controlla direttamente le vibrazioni e la vita dell'utensile. Questa è la radice fisica del divario di qualità di lavorazione tra V99 e VF-2YT a pari velocità del mandrino — un divario di specifica dell'interfaccia, non di marchio.
Peso macchina di 23.000 kg: rigidità, smorzamento e taglio pesante
Rigidità ≈ distribuzione del materiale + anello strutturale chiuso. A circa 5× il peso della VF-2YT e 3× quello della NVD5000, la V99 monta pareti della colonna più spesse, una base a scatola più grande e uno smorzamento strutturale più elevato. Lo smorzamento determina quanto rapidamente si dissipa l'energia vibrazionale: a pari profondità di taglio, l'ampiezza residua di vibrazione della V99 è inferiore, la finitura superficiale è più stabile (Ra sotto 0,8 in una passata) e la scheggiatura del tagliente indotta da vibrazioni è meno probabile. Su una macchina da 23 t, la tavola da 1.800 × 1.000 mm consente di fissare basi stampo da 500–900 kg in un unico posizionamento, riducendo l'accumulo di errore da riposizionamento. Il peso della macchina è il parametro di rigidità più onesto e più difficile da falsificare.
Righe ottiche lineari (anello chiuso) vs anello semichiuso: l'accuratezza si misura, non si dichiara
Un anello semichiuso retroaziona solo l'encoder motore; la dilatazione termica della vite a ricircolo e il gioco non vengono compensati. Le righe ottiche lineari in anello chiuso misurano lo spostamento reale della tavola e includono deformazione termica e gioco nel loop di errore. La V99 e la YBM950V sono di serie con righe ottiche lineari sui 3 assi; la VF-2YT è semichiusa di default. Per la stabilità a lungo termine di classe ±0,005 mm in finitura, le righe ottiche lineari sono un requisito imprescindibile, non un optional — senza di esse, l'accuratezza reale di una macchina dopo due ore di riscaldamento è un'incognita.
Le ore del mandrino sono il codice del valore: logica di degrado 1.427 h vs 6.823 h
Guide, viti a ricircolo e cuscinetti del mandrino si usurano con le ore. 1.427 h corrispondono grosso modo a 1–2 anni di esercizio dopo l'uscita dalla fabbrica — pienamente nella finestra ottimale post-rodaggio. A 6.823 h / 7.566 h, le macchine sono entrate nella zona di usura di metà vita di guide e cuscinetti del mandrino. Per lo stesso modello, quando le ore differiscono di 5× ma il prezzo differisce di meno di 2×, la macchina con meno ore ha il maggior valore di vita residua. Al collaudo, le macchine con molte ore devono essere riverificate per eccentricità del mandrino, gioco e accuratezza di taglio di prova — tre testimoni diretti dell'usura.
Compensazione termica: chi corregge la deriva, chi tira a indovinare
I mandrini ad alta velocità e il taglio pesante riscaldano sia la colonna sia il mandrino; la dilatazione termica dell'asse Z può raggiungere 0,01–0,03 mm all'ora. La V99 compensa direttamente la deriva termica tramite il controllo di temperatura di mandrino e colonna Makino più il feedback delle righe ottiche in anello chiuso. YASDA ha il proprio controllo proprietario della dilatazione termica. La Haas VF-2YT, semichiusa di default e senza feedback misurato, può solo "indovinare" la deriva termica tramite compensazione nel programma. Per cicli di finitura che durano 4+ ore, la capacità di compensazione termica conta più del numero di accuratezza sulla targhetta.
Boxway vs guide lineari a rulli: compromesso tra smorzamento e velocità
- Boxway: contatto guida/slitta su ampia area, massima rigidità statica e dinamica e smorzamento, ma attrito più elevato e rapidi limitati dal film d'olio — per taglio pesante.
- Lineari a rulli: bilanciano rigidità, velocità e attrito; i VMC pesanti mainstream usano carrelli a rulli allargati — la V99 e la YBM950V rientrano in questa classe (confermare sulla macchina).
- Lineari standard (rulli/sfere piccoli): orientati alla velocità, smorzamento debole sotto taglio pesante — la VF-2YT è un tipico progetto lineare leggero.
Come giudicare: per acciaio per stampi pesante, guardate prima dimensione delle guide e numero di carrelli, poi la velocità rapida. Una macchina con rapidi veloci non è necessariamente capace di tagli pesanti.
20.000 rpm non è un numero: lubrificazione dei cuscinetti, bilanciamento e righe ottiche
Un mandrino da 20.000 rpm deve risolvere tre cose: ① La lubrificazione olio-aria alimenta i cuscinetti ad alta velocità e allontana il calore — la lubrificazione a grasso non può controllare l'aumento di temperatura in alta velocità prolungata. ② Bilanciamento dell'attrezzatura HSK: i gruppi utensile dovrebbero raggiungere la classe G2.5 (≤2,5 mm/s), altrimenti la forza sbilanciata ad alta velocità degrada sia la vita del mandrino sia la Ra. ③ Righe ottiche + compensazione termica per prevenire la deriva termica ad alta velocità. Le righe ottiche sui 3 assi e l'HSK-A100 della V99 esistono proprio per supportare questi tre punti — la capacità di alta velocità è un sistema, non un singolo numero di rpm.
Rapido di 20 m/min ≠ lento: il tempo di assestamento è la vera metrica del ciclo
Un rapido in aria di 40 m/min sembra veloce, ma la capacità di accelerazione/decelerazione e il tempo di assestamento del posizionamento sono i veri fattori del ciclo. Una tavola da 23 t necessita di una corsa di decelerazione e un tempo di assestamento più lunghi per fermarsi da 40 m/min; rapidi veloci frequenti possono in realtà rallentare il ciclo reale. Le macchine pesanti usano 20.000 mm/min per un posizionamento sicuro e ripetibile e guadagnano tempo ciclo tramite il rilascio della potenza di taglio e la profondità di taglio in una sola passata. Non confrontate trasversalmente i valori di rapido tra classi di macchine diverse — è un compromesso progettuale, non un'etichetta di prestazione.
Makino Professional 5: capacità di controllo CNC specifica per stampi
La V99 monta il controllo Professional 5 interno Makino, progettato per la lavorazione di stampi con smoothing del percorso look-ahead per ridurre gli shock di accelerazione/decelerazione, soppressione delle vibrazioni, interpolazione nanometrica e cicli macro. Rispetto ai controlli FANUC/Haas generici, mostra un chiaro vantaggio nella levigatura del percorso utensile e nella coerenza per finiture complesse a forma libera. Per gli acquirenti che lavorano stampi, il sistema di controllo conta quanto il corpo meccanico.
Matrice decisionale: punteggi ponderati per rigidità, accuratezza e valore
Punteggio ponderato (1–5, pesi per uno scenario tipico stampi/taglio pesante): Rigidità 25%, Accuratezza 25%, Valore per unità (prestazioni/prezzo) 20%, Facilità di manutenzione 15%, Copertura dimensionale del pezzo 15%.
| Macchina | Rigidità (25%) | Accuratezza (25%) | Valore (20%) | Manutenzione (15%) | Copertura (15%) | Totale ponderato |
|---|---|---|---|---|---|---|
| Makino V99 | 5 | 4 | 4 | 3 | 5 | 4,25 |
| YASDA YBM950V | 3,5 | 5 | 3 | 3 | 3 | 3,63 |
| Mori Seiki NVD5000 | 3 | 4 | 4 | 4 | 3 | 3,60 |
| Haas VF-2YT | 2 | 3 | 4 | 5 | 2 | 3,10 |
Lettura dei punteggi: per pezzi pesanti, stampi o taglio pesante, la V99 è prima in classifica complessiva ed è l'unica macchina che copre la piattaforma da 1.800 × 1.000 mm. Solo per pezzi piccoli e medi ad alta precisione, la YBM950V è prima per accuratezza (±0,002 / ±0,001). Con un tetto di budget rigido per pezzi generici, la VF-2YT ha il prezzo assoluto più basso. Rieseguite la matrice con il vostro mix di prodotti per cambiare il risultato.
Caso sul campo di 12 mesi: un'officina indiana di stampi passa alla Makino V99
Profilo del cliente: un'officina di stampi a Bangalore, India, che produce stampi a iniezione per interni auto, lavorando basi e nuclei stampo P20/H13 da 500–900 kg e 45–55 HRC. In precedenza usava un VMC leggero (~5 t, BT40): le basi stampo grandi vibravano, la finitura superficiale restava bloccata a Ra 3,2, era necessaria lucidatura manuale e il tasso di rilavorazione era circa 6%.
Colli di bottiglia: tempo di finitura per pezzo lungo (molte passate di piccola profondità), usura rapida dell'utensile e consegne ritardate dalle rilavorazioni.
Soluzione: hanno acquistato questa Makino V99 (HSK-A100 / 20.000 rpm / righe ottiche lineari sui 3 assi / 1.427 h). Il team UsedUltra ha completato ispezione video remota, taglio di prova in fabbrica e rapporto con interferometro laser prima della spedizione; la messa in servizio in loco ha richiesto una settimana.
Dettaglio del tempo ciclo (dichiarato dal cliente, nucleo stampo P20 45HRC):
| Operazione | Vecchia macchina (BT40 leggera) | Makino V99 (HSK-A100) | Variazione |
|---|---|---|---|
| Sgrossatura (profondità 0,4 → 1,2 mm) | 3 passate / 180 min | 1 passata / 90 min | -50% |
| Passate di finitura (600 → 1.200 mm/min) | 2 passate / 120 min | 1 passata / 105 min | -12% |
| Lucidatura manuale (Ra3,2 → 0,8) | 90 min | 0 (Ra0,4–0,8 diretto) | eliminata |
| Totale sezione finitura | 300 min | 195 min | -35% |
| Tempo di produzione del pezzo completo | 390 min | 195 min | -50% |
Risultati misurati a 12 mesi:
- Tempo della sezione di finitura -35% (produzione pezzo completo -50%, lucidatura eliminata);
- Finitura superficiale: acciaio per stampi finito direttamente a Ra 0,4–0,8 (in precedenza Ra 3,2 + lucidatura manuale);
- Vita utensile: frese a punta sferica +40% (meno scheggiature da vibrazione);
- Costo qualità: tasso di rilavorazione 6% → 1,2% (-80%);
- Energia per pezzo: -18% (tempo di taglio più breve, meno taglio in aria);
- Capacità: 11 → 15 stampi/mese (+32%); 48 stampi extra/anno × margine dichiarato dal cliente di ~2.500–3.000 US$ ciascuno ≈ 120.000–144.000 US$/anno — l'investimento macchina di 120.000 US$ è stato recuperato entro 12 mesi, escludendo risparmi su manodopera e rilavorazioni.
FAQ: rigidità dei VMC usati, HSK vs BT40, ore del mandrino e valore
D1. Perché la Makino V99 usata costa così tanto di più della Haas VF-2YT?
R: La differenza è la classe della macchina e il valore residuo, in quattro punti:
- Classe di rigidità: 23.000 kg vs ~4.500 kg di peso macchina — la V99 può eseguire tagli pesanti su stampi grandi; la VF-2YT è adatta a finitura/lavori leggeri su pezzi piccoli e medi;
- Sistema portautensili: HSK-A100 a contatto bifacciale vs cono BT40 — differenza di un ordine di grandezza nella rigidità ad alta velocità e carico pesante;
- Accuratezza in anello chiuso: la V99 è fornita con righe ottiche lineari sui 3 assi; la VF-2YT è semichiusa di default;
- Valore residuo: 1.427 h sono nella finestra ottimale post-rodaggio; 6.823 h sono nella zona di usura di metà vita — il costo per ricostruire o riportare all'accuratezza da macchina nuova è completamente diverso.
In una frase: la V99 è una piattaforma "pesante ad alta precisione", la VF-2YT è una piattaforma "leggera generica" — la differenza di prezzo compra capacità della piattaforma, non un logo.
D2. Mandrino HSK-A100 vs BT40 — il mio stampo ha davvero bisogno dell'HSK?
R: Decidete in base al pezzo e all'operazione:
- Acciaio per stampi indurito (40–55 HRC) con tagli profondi → HSK-A100 è chiaramente migliore (rigidità a flessione, coppia di serraggio, resistenza alle vibrazioni);
- Alluminio/rame, pezzi piccoli e medi, taglio leggero e veloce → BT40 è sufficiente, con migliore comunanza utensili e portautensili più economici;
- Ad alta velocità (≥15.000 rpm), il cono BT40 si micro-assesta sotto forza centrifuga; il contatto frontale HSK è più stabile.
Conclusione: lavori pesanti / finitura ad alta velocità → HSK è necessario; lavori leggeri routine a 3 assi → BT40 è accettabile.
D3. 1.427 ore vs oltre 6.800 ore su un VMC usato — quale acquisto è più intelligente?
R: Non giudicate mai solo dalle ore — fate tre verifiche:
- Vita dei componenti principali: cuscinetti del mandrino, viti a ricircolo e guide hanno vita in ore; 1.427 h lasciano molto più margine di oltre 6.800 h;
- Costo di ricostruzione: le macchine con molte ore richiedono un budget per revisione del mandrino (5.000–15.000 US$) e regolazione dell'accuratezza — aggiungetelo al prezzo di acquisto prima di confrontare;
- Contrattazione basata su misure: richiedete un rapporto con interferometro laser e dati CMM di taglio di prova sulle macchine con molte ore; se i dati sono inferiori alle specifiche, negoziate il prezzo al ribasso per il costo di ricostruzione.
Conclusione: per lo stesso modello, se le ore sono 5× inferiori ma il divario di prezzo è sotto 2×, comprate la macchina con meno ore; se il divario di prezzo supera il costo di ricostruzione, vince la macchina più economica con più ore.
D4. Quanto migliorano davvero l'accuratezza di lavorazione le righe ottiche lineari (anello chiuso)?
R: Tre livelli di impatto:
- Compensazione termica: le righe ottiche in anello chiuso correggono in tempo reale la dilatazione termica della vite a ricircolo — la deriva rimane piccola su lunghe lavorazioni (di serie sulla V99);
- Compensazione del gioco: il loop misura la posizione reale della tavola, quindi il gioco in inversione non è più stimato dai parametri;
- Usabilità: una macchina senza righe ottiche (semichiusa) può comunque eseguire lavori di accuratezza ordinaria in cicli brevi e in ambiente climatizzato — ma per la stabilità a lungo termine di classe ±0,005 mm, si raccomandano righe ottiche di serie.
Conclusione: "funziona" dipende dal fatto che la macchina le abbia; "accuratezza stabile" dipende dal fatto che le misuri.
D5. VMC giapponese usato vs VMC statunitense usato: quale costa meno da mantenere?
R: Valutate su tre assi:
- Canale ricambi: mandrini, servo e schede di controllo Makino/YASDA sono per lo più proprietari — si ordinano tramite agenti autorizzati o canali giapponesi, tempi di consegna di 2–8 settimane; Haas ha copertura globale e ricambi altamente standardizzati, tempi più rapidi;
- Costo elettrico/controllo: i controlli proprietari giapponesi (ad es. Makino Professional 5) richiedono supporto del marchio e costano di più da riparare; i controlli Haas sono più generici;
- Contabilità della vita: una macchina pesante giapponese (V99, 23 t) ha tipicamente una vita di progetto più lunga e intervalli di manutenzione più lunghi — il costo di manutenzione annuo non è necessariamente più alto.
Conclusione: Haas è più economica e più rapida per riparazione; su un costo totale di dieci anni, rigidità strutturale e vita di progetto fanno sì che la macchina pesante giapponese non sia necessariamente più cara.
D6. Il rapido di 20.000 mm/min della V99 è lento — è obsoleto?
R: No — guardate tre dimensioni:
- Tempo di assestamento: una tavola da 23 t necessita di una corsa di decelerazione e un tempo di assestamento più lunghi per fermarsi da 40 m/min; un numero di rapido più alto non significa un ciclo più breve;
- Da dove viene il tempo ciclo: le macchine pesanti vincono sulla profondità di taglio in una sola passata (0,4 → 1,2 mm) e sul rilascio della potenza di taglio, non sui rapidi in aria;
- Compromesso progettuale: 20.000 mm/min è una velocità di posizionamento sicura e ripetibile per una piattaforma da 23 t — 40 m/min sarebbe un sovradimensionamento.
Conclusione: confrontare i numeri di rapido tra classi è privo di senso; all'interno di una classe, confrontate invece curve di accelerazione e tempo di assestamento.
D7. Quali sono la dimensione massima del pezzo e il carico tavola della Makino V99?
R: Giudicate da targhetta e dati misurati:
- Inviluppo di lavoro: tavola 1.800 × 1.000 mm, corse 1.500 / 1.000 / 800 mm, pezzo massimo 1.800 × 1.000 × 650 mm;
- Carico tavola: la capacità tavola delle macchine grandi è tipicamente della classe 2–3 t — confermate il valore esatto sulla targhetta prima di ordinare;
- Capacità in un solo posizionamento: basi stampo da 500–900 kg possono essere sgrossate e finite in un unico serraggio, evitando l'errore del secondo posizionamento.
Conclusione: stampi intorno a 600 × 400 × 300 mm e pezzi grandi entro la tavola da 1.800 × 1.000 mm sono entrambi coperti; carichi oltre la capacità nominale della targhetta devono essere prima confermati con il team.