

Revisionato dal Chief Technical Expert / Senior Engineer di UsedUltra, Senior Engineer Chris (lavoro come ingegnere senior di macchine utensili CNC presso UsedUltra da 12 anni
I punti critici: perché i “parametri a sensazione” costano di più su un Lynx 220
Un tecnico di processo prende un tornio a bancale inclinato che è stabile appena si accende e ha una rigidità discreta — e paradossalmente cade più facilmente in tre trappole:
- Lavorazione per tentativi ogni volta che cambia il materiale. L’ordine del cliente passa dall’acciaio 45# all’acciaio inossidabile 304, e si usano direttamente gli stessi parametri. Risultato: scheggiatura della placchetta entro i primi 5 pezzi, truciolo che si avvolge intorno all’utensile e rugosità superficiale Ra che sale da 1,6 a 6,3. Ogni cambio materiale costa 2-3 grezzi scartati + 1 placchetta + mezz’ora di setup — perdite accumulate in un anno ben superiori al prezzo di una torretta. Causa principale: è stata cambiata solo la velocità del mandrino, senza regolare in modo sincrono avanzamento e profondità di passata — e senza cambiare la geometria del rompitruciolo della placchetta.
- La fonte della vibrazione non è chiara, quindi l’unica risposta è continuare a ridurre la velocità del mandrino. Lavorando un albero snello in acciaio inossidabile (φ30 × 350 mm), si sente un chatter “uuii-uuii”. La prima reazione è abbassare la velocità da 1000 a 500 rpm, rovinando il tempo ciclo del 50% — e la vibrazione potrebbe persino non sparire. Verità: nella maggior parte dei casi si tratta di chatter rigenerativo o di eccessivo sbalzo dell’utensile; la velocità di taglio cura il sintomo, non la causa.
- Scarti e rilavorazioni nei lotti del turno di notte restano elevati. I parametri regolati a mano durante il giorno derivano di notte al variare della temperatura ambiente e con l’accumularsi dell’usura della placchetta: il ritorno elastico (spring-pass) cresce da 0,02 mm a 0,08 mm e si riempie un intero contenitore di pezzi con diametro esterno fuori tolleranza di 0,06 mm. Il problema è non usare G96 a velocità di taglio costante per bloccare una forza di taglio stabile, e non progettare il sovrametallo di finitura in una zona insensibile al spring-pass.
Confronto tecnico dei parametri e nucleo della selezione
Specifiche meccaniche chiave della Doosan Lynx 220 (la base per l’impostazione dei parametri)
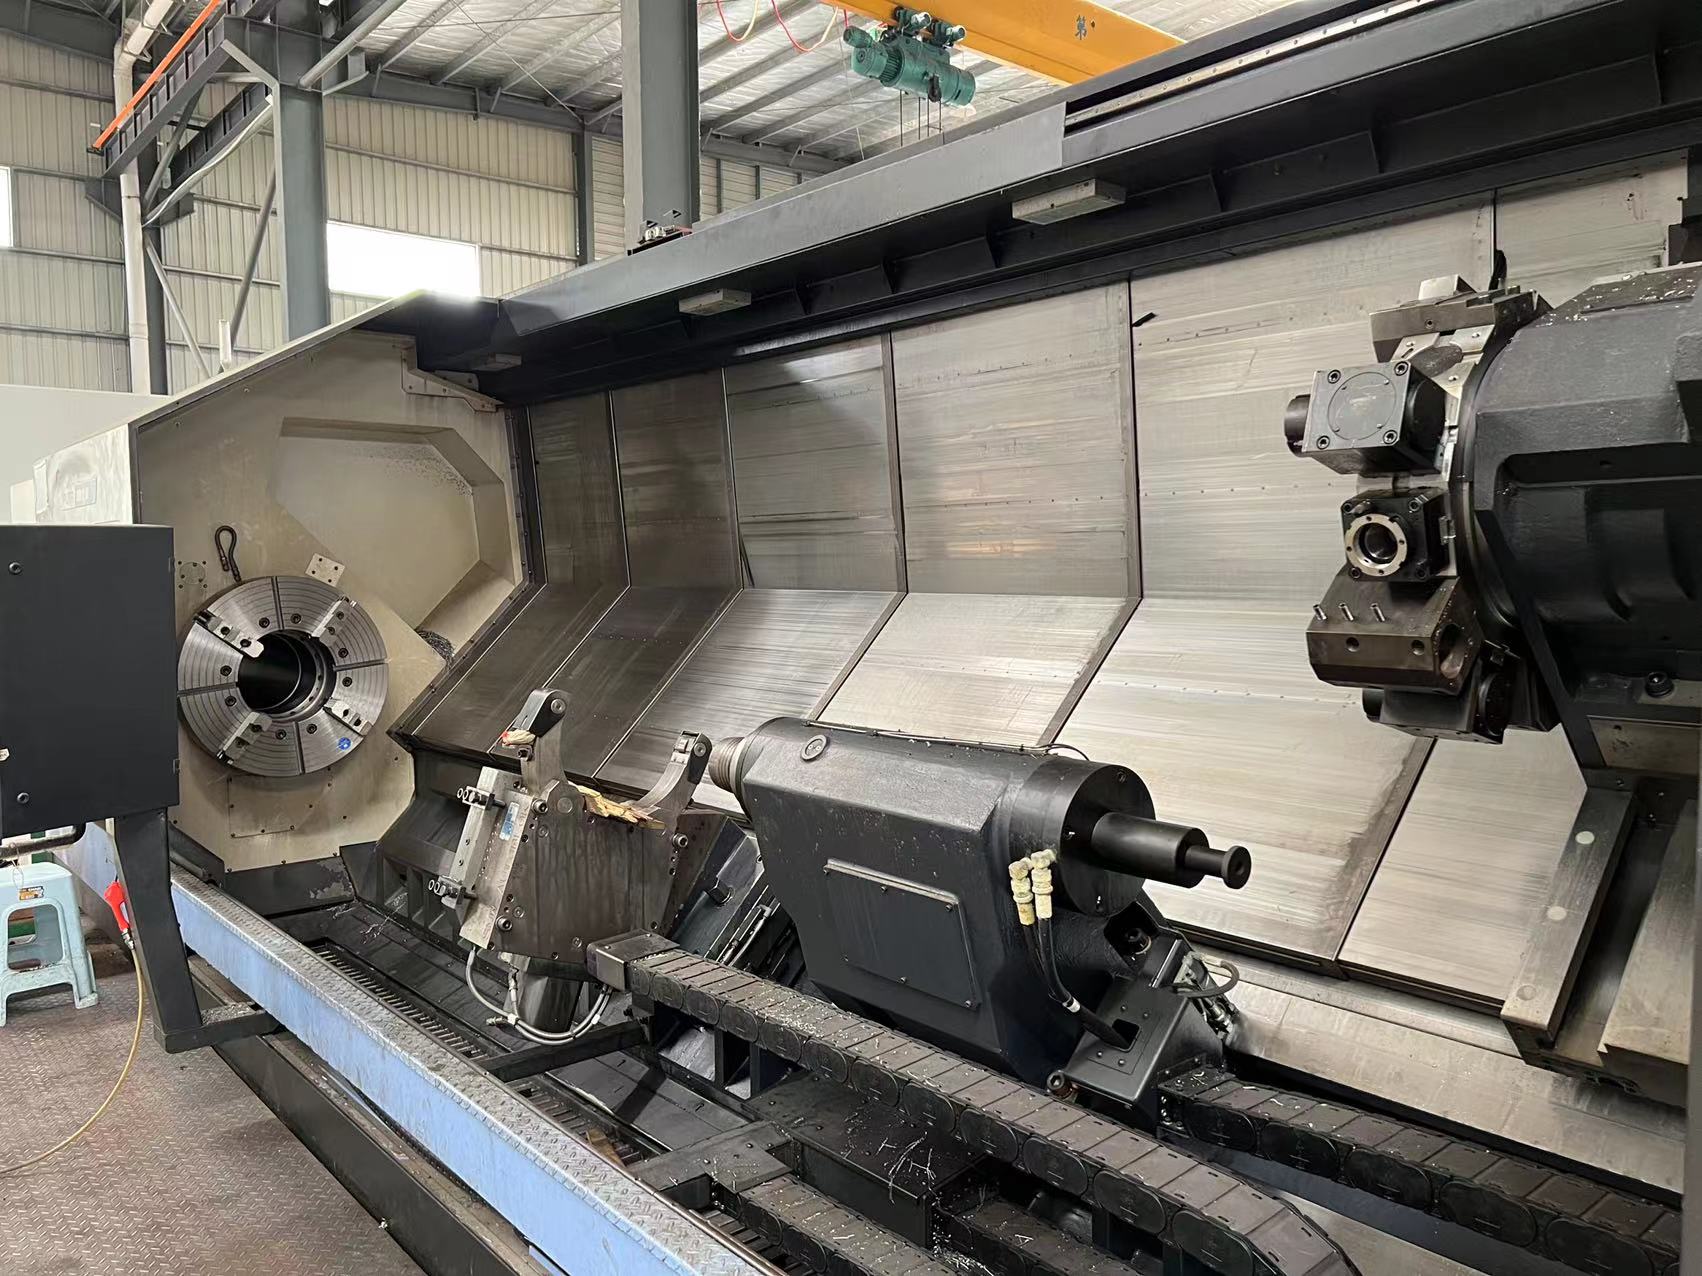
Nella famiglia di torni Lynx di Doosan Machinery, il 220 è posizionato come centro di tornitura universale da compatto a medio, ed è una delle macchine CNC Doosan usate più scambiate sul mercato dell’usato. Quando si valuta una macchina Doosan nuova o usata, partire da queste specifiche meccaniche:
| Voce | Specifica | Cosa significa per l’impostazione dei parametri |
|---|---|---|
| Velocità massima mandrino | 4.500 rpm (autocentrante standard da 8"; 6.000 rpm su autocentrante serie A da 6") | I pezzi in alluminio di piccolo diametro vengono limitati a questo massimo; compensare con placchette a spoglia positiva |
| Potenza motore mandrino | 11 kW (continuo) / 15 kW (30 min) | La coppia massima si colloca intorno alla fascia 1.000-1.500 rpm; per forti profondità di passata, ridurre la velocità al plateau di coppia |
| Foro passante mandrino / capacità barra | Foro passante 76 mm / barra 65 mm (autocentrante standard da 8"; versione con autocentrante da 6": foro 61 mm / barra 51 mm) | Nell’alimentazione a barra, calcolare la velocità di taglio dal diametro della barra, non dal diametro esterno |
| Bancale / guide | Inclinazione 30°, bancale monoblocco in ghisa, guide lineari LM a rulli (LMG) | Il contatto a rulli è più rigido del contatto a sfere; forte profondità di passata + sbalzo corto sfruttano la capacità di carico delle guide |
| Rapido X / Z | 30 m/min / 36 m/min | Rapidi elevati — attenzione alla decelerazione tra blocchi e allo spazio di indicizzazione della torretta |
| Torretta | 12 stazioni standard (24 posizioni di indicizzazione), 16 opzionali | Alloggiamenti liberi per una barra alesatrice antivibrante + rompitruciolo di riserva — il costo della lavorazione per tentativi scende da 30 minuti a 2 minuti |
Tabella dei parametri consigliati per tre materiali × sgrossatura/finitura (esempio φ50 mm OD)
| Parametro | Acciaio al carbonio 45# (HB180) | Lega di alluminio 6061 (HB95) | Acciaio inossidabile 304 (HB200) |
|---|---|---|---|
| Velocità di taglio Vc (sgrossatura) | 180-220 m/min | 350-450 m/min | 120-150 m/min |
| Velocità di taglio Vc (finitura) | 230-250 m/min | 500-600 m/min* | 150-160 m/min |
| Velocità mandrino n (sgrossatura, φ50) | ≈1.150-1.400 rpm | ≈2.230-2.860 rpm | ≈760-950 rpm |
| Velocità mandrino n (finitura, φ50) | ≈1.460-1.590 rpm | ≈3.180-3.820 rpm | ≈950-1.020 rpm |
| Avanzamento f (sgrossatura) | 0,25-0,35 mm/giro | 0,3-0,4 mm/giro | 0,18-0,28 mm/giro |
| Avanzamento f (finitura) | 0,1-0,13 mm/giro | 0,08-0,12 mm/giro | 0,1-0,13 mm/giro |
| Profondità di passata ap (sgrossatura) | 2,5-4 mm | 3-5 mm | 1,5-2,5 mm |
| Profondità di passata ap (finitura) | 0,3-0,5 mm | 0,3-0,5 mm | 0,3-0,5 mm |
| Grado / geometria placchetta | rivestita PVD/CVD P10-P20 | non rivestita K10 o PCD | rivestita classe M (classe Mitsubishi US735) |
| Refrigerante | Emulsione esterna + alta pressione attraverso l’utensile | A base acqua ad alta portata | Obbligatorio alta pressione attraverso l’utensile 40-70 bar — chiave per la rottura del truciolo |
- Su barre di alluminio da φ20 mm e inferiori, il limite di 4.500 rpm limita Vc a solo ~283 m/min — non all’obiettivo di 500 m/min. È il limite fisico della macchina, non un errore di parametri; compensare l’evacuazione del truciolo con placchette a spoglia positiva e grande inclinazione.
Introduzione tecnica 1: G96 velocità di taglio costante + limitazione di velocità G50 — farlo correttamente sul Lynx 220
Il Lynx 220 viene fornito di serie con il controllo CNC Doosan (Fanuc 0i-TF). Chiamare direttamente G96 (velocità di taglio costante) invece di G97 (velocità mandrino costante). Intestazione di programma corretta:
G50 S2000 ; limita la velocità massima del mandrino a 2.000 rpm per evitare una velocità incontrollata vicino al centro della faccia
G96 S200 M3 ; velocità di taglio costante 200 m/min, rotazione mandrino in senso orario
Principio: In tornitura frontale, il diametro del pezzo si riduce da φ50 fino a φ10. Con G97 a velocità costante, la velocità superficiale vicino al centro della faccia si avvicina a zero — l’utensile non taglia, striscia, e sia la finitura superficiale sia la vita della placchetta crollano. G96 fa variare automaticamente il mandrino con il diametro, mantenendo costante la velocità superficiale sul tagliente e stabile la forza di taglio — il primo passo per eliminare la deriva da spring-pass. Il valore dopo S è velocità superficiale (m/min) in modalità G96, ma velocità mandrino (rpm) in modalità G97. Non confonderli — è la causa più comune di pezzi fuori tolleranza per i principianti.
Consiglio pratico: Nella sezione di sgrossatura, impostare il limite G50 vicino al plateau di coppia (circa 1.500-2.000 rpm) per garantire coppia sufficiente con forti profondità di passata. In finitura, se un pezzo di piccolo diametro raggiunge il limite e non riesce a raggiungere la velocità superficiale target, abbassare il valore S di G96 invece di restare al limite — restarci riduce bruscamente la velocità superficiale effettiva dell’utensile e la qualità della finitura peggiora invece di migliorare.
Introduzione tecnica 2: la logica quantitativa del spring-pass — “tagliare meno” non lo elimina
Il spring-pass è la deflessione elastica di cui la forza di taglio allontana utensile e pezzo. Stima ingegneristica del spring-pass δ:
δ ∝ F · L³ / (3·E·I)
- F: forza di taglio radiale, proporzionale ad ap × f × kc (kc forza di taglio specifica: alluminio ~800 N/mm², acciaio al carbonio ~1.800 N/mm², acciaio inossidabile 304 ~2.200-2.500 N/mm²)
- L: sbalzo dell’utensile — relazione cubica — riducendo lo sbalzo da 50 mm a 25 mm il spring-pass si riduce a 1/8
- E·I: rigidità flessionale del porta-utensile — i porta-utensili in metallo duro sono circa 3× più rigidi di quelli in acciaio
Tre conclusioni dirette:
- Lo sbalzo è la leva più importante. Quando si caricano gli utensili nella torretta del Lynx 220, seguire il principio “sbalzo più corto batte più lungo”: per un gambo quadrato standard da 25×25 mm, mantenere lo sbalzo non superiore a 1,5× l’altezza del gambo.
- L’angolo di registrazione determina la forza radiale. Una placchetta con angolo di registrazione 93°-95° produce circa il 40%-60% in meno di forza radiale rispetto a un angolo di 45° — per alberi snelli e pezzi a parete sottile, scegliere sempre un angolo di registrazione 93°-95°. Questo è il meccanismo alla base dell’anti-spring-pass con “utensile rovesciato”.
- Un ap di finitura più piccolo non è sempre meglio. Quando ap scende sotto il raggio del tagliente della placchetta (comunemente 0,2-0,4 mm), il tagliente smette di tagliare e inizia a strisciare/attrito — “spring-pass da taglio stallato” — e la finitura peggiora. Progettare l’ap di finitura a 0,3-0,6 mm in modo che il tagliente si impegni davvero.
Introduzione tecnica 3: incrudimento e tagliente di risulta (BUE) sull’inossidabile 304 — i parametri non possono risolverlo, il refrigerante e la geometria sì
L’inossidabile austenitico 304 si incrudisce fortemente (la durezza superficiale dopo il taglio può salire a HRC 35-40), è appiccicoso e produce trucioli lunghi e aggrovigliati. Tre contromisure devono essere applicate insieme:
- Refrigerante attraverso l’utensile ad alta portata e alta pressione (40 bar+): il suo compito non è solo raffreddare — il fluido ad alta pressione rompe i trucioli lunghi. Quando il Lynx 220 è dotato dell’opzione refrigerante ad alta pressione, dirigere il refrigerante attraverso il rompitruciolo della placchetta; altrimenti si deve mantenere l’avanzamento sotto 0,2 mm/giro e affidarsi alla geometria del rompitruciolo.
- Placchette dedicate classe M: spoglia positiva + rompitruciolo. Non usare mai placchette classe P per acciaio al carbonio — si forma un tagliente di risulta (BUE) entro 30 secondi che trascina solchi sulla superficie.
- Disciplina dei parametri: dopo che l’inossidabile si è incrudito, la seconda passata taglia una superficie ancora più dura, quindi la finitura deve essere completata in una sola passata senza fermarsi a metà taglio — il punto in cui ci si ferma e si rientra scheggia sempre contro lo strato incrudito. Mantenere il sovrametallo di finitura riservato a non più di 0,6 mm.
Introduzione tecnica 4: meccanismo del chatter rigenerativo e metodo di soppressione in quattro fasi
Un chatter “uuii-uuii” con onde regolari sulla superficie è chatter rigenerativo: l’onda lasciata dal giro precedente si somma in fase alla vibrazione di taglio di questo giro e l’ampiezza si autoalimenta. Ordine di soppressione in quattro fasi (prima il più efficace):
- Aumentare la rigidità del sistema: accorciare lo sbalzo dell’utensile, passare a una barra alesatrice antivibrante in metallo duro. Il Lynx 220 usa guide lineari LM a rulli — il contatto a rulli è più rigido del contatto a sfere, quindi la rigidità del bancale non è l’anello debole; controllare prima il bloccaggio della torretta.
- Taglio a velocità variabile (rompere la risonanza): in un programma Fanuc, far ciclare periodicamente la velocità del mandrino di ±5%-8% (G50 S con una variabile), oppure spostare manualmente n di ~10% fuori dalla banda di risonanza. La fase dell’onda si rompe e il chatter si arresta.
- Aumentare l’angolo di registrazione, ridurre ap: la forza radiale diminuisce, l’energia che alimenta la vibrazione diminuisce.
- Solo per ultimo: ridurre l’avanzamento / ridurre la velocità. Ridurre la velocità uccide il tempo ciclo e sull’inossidabile peggiora l’incrudimento — “bere veleno per placare la sete”.
Caso applicativo reale: validazione quantificata su 12 mesi di steli valvola in acciaio inossidabile 304 per un corpo valvola idraulico
- Contesto del cliente: un produttore di componenti idraulici della Cina orientale ha acquistato 3 macchine Doosan usate (Lynx 220) tramite un canale di attrezzature usate, dedicate a steli valvola in acciaio inossidabile 304 da φ30 × 320 mm, su due turni, con capacità mensile target di 4.800 pezzi.
- Collo di bottiglia: continuava a usare parametri per acciaio al carbonio (Vc 200 m/min, f 0,3 mm/giro, ap 2,5 mm), con conseguente alto costo placchetta per pezzo, frequenti fermate per avvolgimento del truciolo, produzione mensile effettiva di soli 3.600 pezzi e tasso di conformità del 91,2%.
- Soluzione su misura (ricostruzione dei parametri + abbinamento hardware):
- Feedback operativo a 12 mesi:
Nota di estensione: se in seguito gli ordini passano ad alberi lunghi di classe 3-5 m (ad es. steli di cilindri idraulici, alberi a vite), il foro passante da 76 mm e la lunghezza di lavorazione di circa 510 mm del Lynx 220 non possono sostenerli. Passare al tornio a bancale lungo per impieghi pesanti Doosan PUMA 800XLM — lunghezza massima di tornitura 5.050 mm, autocentrante da 32", motore mandrino 37-74 kW, guide piane indurite a coda di rondine X/Z. La logica dei parametri si trasferisce uno a uno, ma la scala è completamente diversa: sulla PUMA 800XLM, lo stesso albero lungo in 304 gira a velocità di taglio molto più bassa a causa del pezzo di grande diametro e della forte profondità di passata (Vc tipica 80-120 m/min), e poiché la guida a coda di rondine sopporta più carico, è consentito un ap maggiore con minore impatto del spring-pass.
Sezione FAQ
D: Come scelgo esattamente tra G96 e G97 sul Lynx 220?
R: In base alla forma del pezzo e al tipo di operazione, in tre categorie:
- Operazioni in cui il diametro tornito cambia molto (OD, sfacciatura) → sempre G96 velocità di taglio costante; intestazione
G50 S(velocità limite) M3+G96 S(velocità superficiale) M3. - Operazioni che devono sincronizzarsi rigorosamente con la velocità del mandrino — filettatura, maschiatura, scanalatura → G97 velocità costante, altrimenti il passo della filettatura fluttua con la velocità.
- Finitura continua di alberi lunghi con poco cambiamento di diametro → G97 è consentito, ma G96 è comunque raccomandato per una forza di taglio stabile. Regola pratica: quando il rapporto tra diametri supera 1:3, G96 è obbligatorio.
D: Perché sull’alluminio il truciolo si appiccica sempre e la superficie annerisce — la velocità è troppo bassa?
R: Non è la velocità bassa; sono tre problemi sovrapposti:
- Tagliente di risulta (BUE): l’alluminio ha un basso punto di rammollimento; il calore di taglio salda i trucioli sul tagliente. Soluzione: placchette a spoglia positiva + grande angolo di inclinazione — il tagliente deve essere “affilato”, non rivestito.
- Velocità superficiale limitata: le barre di alluminio di piccolo diametro raggiungono il limite di 4.500 rpm a ~283 m/min; compensare aumentando l’avanzamento (0,3-0,4 mm/giro) e forzando la rottura del truciolo con il rompitruciolo.
- Refrigerante: deve essere a base acqua ad alta portata; l’emulsione causa macchie nere di corrosione sull’alluminio. Controllare il sovrametallo di finitura a 0,3-0,5 mm per evitare strisciamenti ripetuti.
D: La tornitura dell’inossidabile vibra molto — quale parametro devo regolare per primo?
R: Eseguire la diagnosi in questo ordine di priorità:
- Controllare se lo sbalzo dell’utensile è troppo lungo e se si sta usando una barra alesatrice antivibrante — la rigidità è la causa principale, responsabile del 60%+ dei casi di vibrazione.
- Controllare se l’angolo di registrazione è sufficientemente grande (≥93°) — se la forza radiale è eccessiva.
- Spostare la velocità del mandrino di ±10% fuori dalla banda di risonanza — rompere il chatter rigenerativo.
- Solo per ultimo, ridurre l’avanzamento sotto 0,18 mm/giro e Vc sotto 130 m/min. Non abbassare mai la velocità per prima — rallentare peggiora l’incrudimento, e la seconda passata ha ancora più chatter.
D: La dimensione del diametro esterno in finitura è instabile — come distinguo il spring-pass dall’usura della placchetta?
R: Usare il metodo “passata a vuoto” per distinguere:
- Eseguire il percorso utensile di finitura a vuoto (G97 S300 M3, senza taglio) — con il normale runout della punta, misurare il runout nella posizione di taglio a vuoto.
- Verifica con taglio leggero: eseguire un taglio leggero con ap = 0,05 mm e osservare la profondità effettiva. Se lo scostamento tra misurato e teorico è stabile a 0,02-0,05 mm → spring-pass (compensare nell’offset di usura o nel sovrametallo di finitura).
- Se la prima passata è dimensionalmente corretta ma la dimensione deriva progressivamente tra i pezzi → usura della placchetta (sostituire quando la larghezza di usura sul fianco VB supera 0,3 mm). Il spring-pass indotto dall’usura è graduale; il spring-pass elastico è uno scostamento costante.
- Usare la frequenza caratteristica del vibrometro: l’usura produce uno stridio ad alta frequenza chiaramente distinto dal “sibilo” a bassa frequenza del chatter.
D: Il Lynx 220 arriva a 4.500 rpm e non basta — posso sbloccare il limite?
R: Due casi — prima determinare se è un “limite di programma” o un “limite della macchina”:
- Limite di parametro di programma: se
G50 Snel programma è sotto 4.500, basta cambiare il valore S — niente a che vedere con la macchina. - Limite meccanico / del motore mandrino: 4.500 rpm (autocentrante standard da 8") è il tetto di progetto per i cuscinetti del mandrino e l’equilibrio dinamico. Non consigliato sbloccarlo tramite i parametri 3141/3142 — oltre la velocità nominale, la coppia crolla e la vita dei cuscinetti si accorcia, e le vibrazioni ad alta velocità da scarso bilanciamento si vedono direttamente sulla superficie del pezzo. Se serve davvero una velocità più alta (ad es. finitura di alluminio di piccolo diametro), specificare la serie A con autocentrante da 6" (6.000 rpm) o una macchina con mandrino ad alta velocità invece di forzare lo sblocco.
D: Il Lynx 220 non è abbastanza potente per alberi lunghi oltre 3 m — a cosa devo passare?
R: Quando la lunghezza del pezzo supera la capacità del Lynx 220 (~510 mm), aggiornare lungo questo percorso:
- Determinare se è un problema di lunghezza o di diametro: alberi lunghi oltre 3 m → tornio a bancale lungo per impieghi pesanti Doosan PUMA 800XLM (lunghezza massima di tornitura 5.050 mm, corsa asse Z 5.100 mm, autocentrante da 32", foro passante mandrino 320 mm); se solo il diametro è fuori portata → scegliere la serie PUMA 800 a bancale standard.
- Ricalcolare la logica dei parametri; non trasferirla: il mandrino del PUMA 800XLM arriva a soli 750 rpm con un motore da 37-74 kW — sullo stesso pezzo di grande diametro in inossidabile 304, la velocità di taglio tipica scende a 80-120 m/min, mentre la profondità di passata può in realtà essere aumentata a 6-8 mm.
- Attenzione alle caratteristiche di spring-pass delle guide a coda di rondine: le guide piane indurite X/Z del PUMA 800XLM sopportano più carico delle LMG a rulli del Lynx 220, ma le guide a coda di rondine hanno alta rigidità dinamica mentre la rigidità statica è influenzata dalla lubrificazione — per la finitura di alberi lunghi, inserire comunque il canotto della contropunta + lunetta e mantenere l’ap di finitura a 0,4-0,6 mm.