Artikel ini ditinjau oleh Tim Inspeksi Peralatan Senior UsedUltra. Insinyur Inspeksi Utama Chris (12 tahun dalam penilaian peralatan industri bekas, 1.500+ mesin perkakas CNC diperiksa) bertanggung jawab atas setiap penetapan teknis di bawah ini. Setiap angka yang dikutip di sini dibaca dari kategori pengeboran EDM UsedUltra yang aktif dan halaman mesin yang dimuatnya pada 2026-10-12 dan direproduksi persis seperti dipublikasikan. Listing mendeskripsikan mesin. Listing tidak mensertifikasi mesin, dan kondisi, keausan, serta perkakas dikonfirmasi terhadap pelat nama dan meter mesin, bukan terhadap halaman.
Jawaban inti: Mesin EDM lubang kecil, yang juga dijual sebagai mesin pengeboran EDM atau hole popper, membuat lubang awal yang dibutuhkan wire EDM dan lubang kecil yang tidak dapat ditangani dengan baik oleh bor spiral. Mesin ini membuang logam dengan elektrode padat halus pada spindel khusus, bukan dengan mata potong, sehingga baja yang dikeraskan bukan penghalang dan ukuran lubang mengikuti elektrode. Rentang elektrode yang dipublikasikan pada mesin di sini adalah 0,08 mm hingga 0,25 mm, bersama langkah sumbu 120 × 150 × 300 mm, meja kerja 200 × 250 mm, batas benda kerja 50 kg, dan pengganti elektrode otomatis AEC. Kedalaman ditentukan oleh seberapa baik partikel erosi dibersihkan, bukan oleh panjang elektrode, jadi tanyakan kedalaman yang dijalankan penjual dan kondisi pompa.
Pekerjaan Apa yang Cocok pada Mesin EDM Lubang Kecil?
EDM lubang kecil (pemesinan lucutan listrik) berada di antara wire dan bor. Ini mencakup pekerjaan yang tidak dapat dijangkau atau tidak dapat dipertahankan oleh alat potong berputar, dan pada baja yang dikeraskan ini sering menjadi satu-satunya pilihan praktis.
Jenis ini memiliki kategori sendiri, mesin pengeboran EDM bekas, yang berada di dalam listing mesin pemesinan lucutan listrik yang lebih luas.
Lubang Awal untuk Wire EDM: Elektrode 0,08 mm hingga 0,25 mm
Mesin wire tidak dapat memulai pemotongan pada logam padat. Setiap profil internal tertutup, baik itu kontur punch, sisipan die, atau inti cetakan, dimulai dari lubang yang dibor menembus benda kerja. Pada baja lunak, bor spiral dapat membuat lubang itu. Pada baja yang dikeraskan, pemotongan wire tidak dapat dijalankan sampai lubang ada, dan lubang tidak dapat dibor, sehingga lubang dibuat dengan EDM.
Lubang awal juga harus cukup besar agar wire dapat lewat dan agar wire dapat dimasukkan melaluinya. Oleh karena itu, diameter elektrode dan diameter wire dibaca bersama.
Rentang elektrode yang dipublikasikan pada mesin di sini adalah 0,08 mm hingga 0,25 mm, dan mesin wire dalam kategori yang sama mempublikasikan diameter wire dari 0,03 mm hingga 0,3 mm, sehingga ujung atas rentang elektrode berada di ujung halus rentang wire dan kecocokannya harus diperiksa, bukan diasumsikan.
Lubang Kecil pada Baja Dikeraskan: Di Mana Bor Spiral Kalah
Bor spiral perlu lebih keras daripada benda kerja dan perlu tempat untuk pembuangan tatal. Baja perkakas yang dikeraskan menghilangkan kedua keunggulan itu sekaligus, dan lubang kecil yang dalam tidak memberi bor tempat untuk membersihkan.
EDM membuang logam dengan percikan listrik, sehingga kekerasan benda kerja tidak menentukan batas dan tidak ada tatal yang terdorong ke dinding lubang. Itulah sebabnya sisipan, punch, die, dan cetakan yang dikeraskan dibor dengan cara ini setelah perlakuan panas, bukan sebelumnya.
Lubang Ventilasi, Pendingin, dan Injektor: Di Bawah Sepersepuluh Milimeter
Rentang elektrode yang dipublikasikan dimulai pada 0,08 mm, yang berada di bawah diameter yang paling banyak bengkel coba dengan bor spiral. Lubang ventilasi pada cetakan, saluran pendingin, orifice injektor bahan bakar, dan pekerjaan halus serupa berada dalam rentang itu, dan pengganti elektrode otomatis yang dipublikasikan pada mesin ini membuat produksi massal lubang kecil tetap berjalan tanpa operator berdiri mengawasi.
Melepas tap patah termasuk dalam kelompok yang sama. Tap yang patah di dalam komponen jadi adalah lubang yang harus dibakar keluar di sekitar inti yang tidak dapat dicekam bor mana pun.
Di Mana Lubang Awal Wire EDM Ditempatkan, dan Seberapa Besar?
Posisi lebih penting daripada lubangnya sendiri, karena lubang awal adalah sarana untuk pemotongan wire dan bukan fitur jadi. Dua aturan menentukan di mana lubang ditempatkan.
Aturan pertama adalah lubang harus berada di dalam profil yang akan dipotong wire, sehingga slug dapat dipisahkan dan dikeluarkan setelah potongan menutup. Lubang awal di luar profil membuat wire tidak punya apa pun untuk dilepaskan. Pada profil yang tidak memiliki pintu masuk alami dari tepi pelat, lubang awal adalah satu-satunya pintu masuk.
Aturan kedua adalah jarak bebas dari permukaan jadi. Wire meninggalkan lubang awal dan berjalan ke profil, dan jalur yang dilaluinya bukan tepi jadi.
Tempatkan lubang cukup jauh dari garis potong agar pendekatan dan pembakaran awal di lubang tidak menyentuh permukaan yang Anda pertahankan, dan cukup dekat agar wire tidak harus berjalan melintasi benda kerja untuk mencapai profil. Pada sisipan cetakan atau punch, itu biasanya berarti lubang ditempatkan pada material yang memang akan dibuang.
Ukuran lubang mengikuti logika yang sama. Lubang harus dapat dilewati wire dan memungkinkan wire dimasukkan, dan pemasangan otomatis kurang toleran terhadap lubang yang sempit dibandingkan operator yang memasukkan wire dengan tangan. Jika bengkel menjalankan pengganti wire otomatis, diameter lubang awal dan diameter wire dipilih bersama, dan keduanya layak dikonfirmasi terhadap persyaratan yang dipublikasikan mesin wire sebelum lubang dibor.
Konsekuensi praktisnya adalah lubang awal dibor secara konvensional saat baja masih lunak dan dibakar dengan EDM setelah komponen dikeraskan, dan posisinya ditentukan oleh gambar potong wire, bukan oleh mesin bor. Jika bengkel mengebor sebelum perlakuan panas untuk menghemat satu langkah, lubang ditinggalkan dengan jarak bebas cukup agar pergerakan akibat pengerasan tidak dapat mendorongnya ke luar profil. Tanyakan konvensi gambar yang digunakan pemilik sebelumnya.
Bagaimana Mesin EDM Lubang Kecil Membuang Logam?
Dua mesin dijual dengan nama ini, dan sistem elektrode adalah bidang spesifikasi yang memberi tahu Anda jenis mana yang sedang Anda lihat.
Elektrode Bertangkai dari 0,08 mm hingga 0,25 mm, Bukan Tabung
Hole popper berkecepatan tinggi memasukkan tabung kuningan atau tembaga-tungsten berongga, memutarnya, dan memompa dielektrik ke tengah tabung sehingga partikel erosi keluar dari lubang melalui elektrode itu sendiri. Elektrode tabung dibuat dalam diameter lebih besar, dan hole popper dibeli untuk kecepatan pada lubang awal yang dapat dimasuki wire tanpa kesulitan.
Mesin yang dipublikasikan dalam kategori ini adalah jenis lainnya. Sodick mendeskripsikan sistem elektrodenya sebagai elektrode bertangkai dengan kekakuan tinggi dari 0,08 mm hingga 0,25 mm, yang berarti elektrode padat yang dipegang pada tangkai kaku dan diganti oleh pengganti otomatis, bukan tabung dengan dielektrik yang melewatinya. Sodick menyatakan bahwa elektrode bertangkai kaku inilah yang menjaga eksentrisitas tetap minimum, dan itulah yang memungkinkan ujung halus rentang tersebut.
Keduanya adalah mesin EDM pengeboran lubang dan keduanya membuat lubang awal. Keduanya berbeda dalam elektrode, diameter yang dicakup, dan pembilasan yang dimungkinkan elektrode.
Kedalaman Lubang: Ditentukan oleh Siklus Retraksi, Bukan oleh Panjang Elektrode
Lubang kecil terisi partikel erosi lebih cepat daripada lubang besar, dan semakin dalam, semakin panjang jalur yang harus ditempuh partikel tersebut untuk keluar. Setelah celah antara elektrode dan benda kerja terisi, elektrode berhenti memercikkan terhadap dinding dan mulai mengalami korsleting terhadapnya.
Mesin membersihkan celah dengan siklus retraksi: elektrode terangkat, dielektrik membilas lubang, dan pemotongan dilanjutkan. Kedalaman pada mesin seperti ini karena itu ditentukan oleh strategi pembilasan dan pasokan dielektrik, bukan oleh panjang elektrode.
Inilah sebabnya dua bidang spesifikasi lebih penting daripada rentang elektrode pada pekerjaan dalam. Yang pertama adalah pasokan dielektrik, dan tekanan pompa, filtrasi, serta kondisi fluida adalah pertanyaan yang perlu diajukan. Yang kedua adalah bagaimana kontrol mengelola siklus retraksi terhadap keausan elektrode, karena elektrode yang aus menghasilkan lubang meruncing, bukan lurus.
Kekerasan Benda Kerja: Konduktivitas Menentukan Batas, Bukan Kekerasan
Tidak ada yang menyentuh benda kerja, jadi tidak ada gaya potong dan tidak ada keharusan bahwa alat harus lebih keras daripada benda kerja. Sebagai gantinya, konduktivitas adalah persyaratannya, dan seluruh benda kerja harus konduktif agar rangkaian menutup.
Dua konsekuensi praktis mengikuti. EDM lubang kecil akan membakar menembus sisipan die yang dikeraskan dan komponen aluminium lunak dengan elektrode yang sama, dan pemilihan material adalah soal konduktivitas dan perilaku termal, bukan umur alat bor.
Spesifikasi Mana yang Menentukan Apakah Mesin Cocok untuk Pekerjaan Anda?
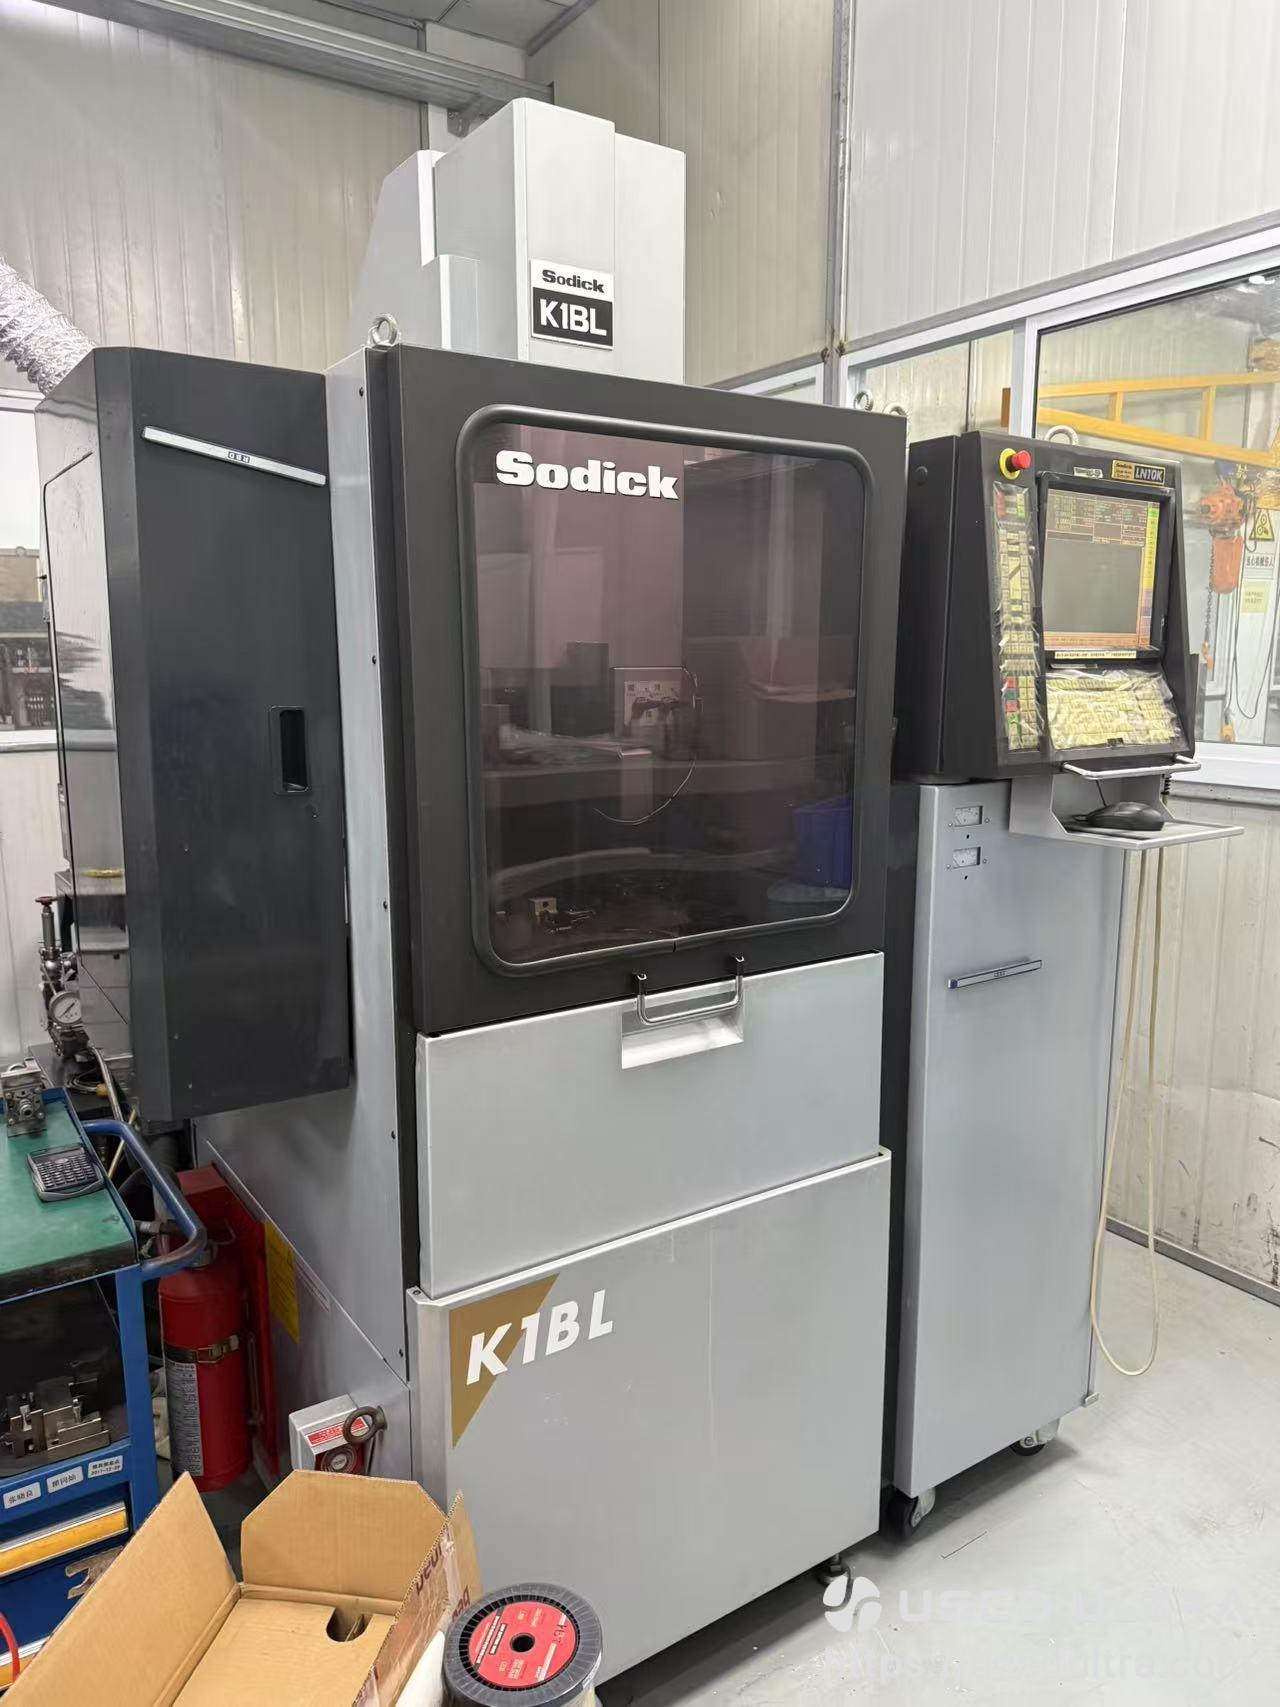
Mesin yang dipublikasikan dalam kategori ini adalah Sodick K1BL pada pengontrol servo linier Sodick LN10K. Tabel spesifikasinya menyusun bidang-bidang yang harus dibaca pembeli dalam urutan ini.
| Bidang | Nilai yang dipublikasikan |
|---|---|
| Mesin | Sodick K1BL |
| Pengontrol | Pengontrol servo linier Sodick LN10K |
| Langkah sumbu X × Y × Z | 120 × 150 × 300 mm |
| Meja kerja | 200 × 250 mm |
| Berat maksimum benda kerja | 50 kg |
| Rentang elektrode | 0,08 mm hingga 0,25 mm, bertangkai |
| Sistem elektrode | Pengganti elektrode otomatis AEC |
| Penggerak spindel | Motor linier |
| Dimensi mesin | 1.600 × 1.530 × 2.305 mm, luas lantai 2,45 m² |
| Angka ringkasan listing | Waktu Operasi 5.039 jam |
Sodick memuat mesin EDM Sodick lainnya yang dipublikasikan bersamanya.
Langkah Sumbu: 120 × 150 × 300 mm
Z adalah sumbu panjang pada 300 mm, dibandingkan 120 mm pada X dan 150 mm pada Y. Sodick membangun spindel sebagai sumbu Z pada motor linier, sehingga langkah 300 mm membawa elektrode, benda kerja, dan pengikat bersama-sama.
Baca angka Z terhadap kedalaman yang Anda butuhkan, dan baca X dan Y terhadap ukuran komponen dan pengikat, bukan terhadap lubang. Amplop meja 120 × 150 mm adalah kendala nyata pada pelat cetakan besar, dan itulah bidang yang paling sering menyingkirkan kelas mesin ini.
Meja Kerja dan Batas Benda Kerja: 200 × 250 mm dan 50 kg
Meja kerja yang dipublikasikan di sini adalah 200 × 250 mm dan batas benda kerja adalah 50 kg. Keduanya kecil, dan keduanya mengikuti logika yang sama dengan langkah sumbu.
Batas benda kerja adalah yang perlu diperiksa terhadap pelat terberat Anda, bukan pekerjaan terberat Anda, karena pelat cetakan yang dibor untuk saluran air adalah blok berat dengan lubang-lubang kecil di dalamnya.
Rentang Elektrode: 0,08 mm hingga 0,25 mm
Rentang elektrode adalah bidang yang menentukan untuk apa mesin ini, dan pilihan kata pada bidang ini penting: ini adalah elektrode bertangkai, jenis padat, bukan tabung yang dimasukkan oleh hole popper berkecepatan tinggi. Ujung bawah rentang menetapkan lubang terkecil yang dapat dimulai mesin dengan toleransi yang dibutuhkan lubang itu, dan ujung atas menetapkan yang terbesar.
Perhatikan apa yang tidak dinyatakan bidang ini. Lubang jadi lebih besar daripada elektrode sebesar celah percikan, dan selisihnya bervariasi menurut material, pengaturan generator, dan keausan pada hari itu. Jika toleransi lubang ketat, tanyakan diameter elektrode dan celah apa yang digunakan penjual untuk menjaganya, daripada membaca rentang itu sebagai rentang lubang.
Amplop dan Instalasi: 1.600 × 1.530 × 2.305 mm
Mesin ini mempublikasikan dimensi 1.600 × 1.530 × 2.305 mm, yaitu 2,45 m² lantai. Tingginya adalah angka yang perlu diperhatikan, karena lebih tinggi daripada pintu kontainer standar 20 kaki.
Konfirmasikan tinggi pintu kontainer, lift, dan pintu bengkel terhadap 2.305 mm sebelum mesin dikirim, dan sisakan ruang akses di bagian depan untuk pengganti elektrode dan sirkuit dielektrik.
FAQ
Apa itu mesin EDM lubang kecil, dan apa sebutan lainnya?
EDM lubang kecil, pengeboran EDM, hole popping, dan hole popper adalah nama yang digunakan untuk dua jenis mesin yang terkait. Hole popper berkecepatan tinggi mengebor lubang awal dengan elektrode tabung berongga dalam diameter lebih besar; mesin lubang mikro seperti yang dipublikasikan di sini menggunakan elektrode bertangkai padat halus dari 0,08 mm hingga 0,25 mm. Keduanya membuat lubang awal yang menjadi awal pemotongan wire EDM, dan sistem elektrode adalah bidang yang memberi tahu Anda jenis mana yang sedang Anda lihat.
Dapatkah EDM lubang kecil menembus baja yang dikeraskan?
Ya. Mesin ini membuang logam dengan percikan listrik yang terkendali, bukan dengan mata potong, sehingga kekerasan benda kerja tidak menentukan batas dan lubang dibor setelah perlakuan panas, bukan sebelumnya. Benda kerja tetap harus menghantarkan listrik, dan perilaku termal material tetap memengaruhi pemotongan.
Seberapa dalam EDM lubang kecil dapat mencapainya?
Tidak ada batas kedalaman tetap, karena kendalanya adalah pembuangan partikel erosi, bukan panjang elektrode. Saat lubang semakin dalam, jalur pembilasan memanjang dan pemotongan melambat, dan kontrol umpan mesin harus mengompensasi keausan elektrode. Tanyakan kepada penjual lubang terdalam yang mereka jalankan, diameter elektrode yang digunakan, dan tekanan pompa dielektrik, daripada menerima satu angka kedalaman saja.
Apakah wire EDM memerlukan mesin bor lubang terpisah?
Untuk profil internal tertutup, ya. Wire tidak dapat memulai pada logam padat, jadi benda kerja memerlukan lubang awal sebelum pemotongan wire dapat dijalankan, atau tepi tempat wire dapat masuk. Bengkel yang memotong profil tertutup menyimpan mesin bor lubang di samping mesin wire, atau mengirim pekerjaan lubang awal ke pihak lain.
Ukuran elektrode apa yang digunakan EDM lubang kecil?
Mesin yang dipublikasikan di sini mencakup sekitar 0,08 mm hingga 0,25 mm. Lubang jadi lebih besar daripada elektrode sebesar celah percikan, jadi cocokkan elektrode dengan wire yang ingin Anda masukkan melalui lubang dan dengan toleransi lubang yang harus Anda jaga, dan konfirmasikan keduanya dengan penjual secara tertulis.
Spesifikasi dan data mesin yang ditampilkan pada halaman listing UsedUltra bersifat indikatif dan tunduk pada inspeksi. Kondisi, perkakas, keausan, dan sisa masa pakai ditetapkan melalui inspeksi, bukan oleh listing. Konfirmasikan spesifikasi, meter, dan data pelat nama secara tertulis sebelum Anda berkomitmen untuk membeli. Angka jam tidak dapat dibandingkan secara langsung antar listing, jadi mintalah pembacaan waktu menyala dan waktu potong untuk setiap mesin. Artikel ini adalah referensi teknis dan bukan nasihat hukum, pajak, atau bea cukai; untuk aturan asal barang dan bea yang berlaku, konsultasikan dengan broker bea cukai berlisensi.