

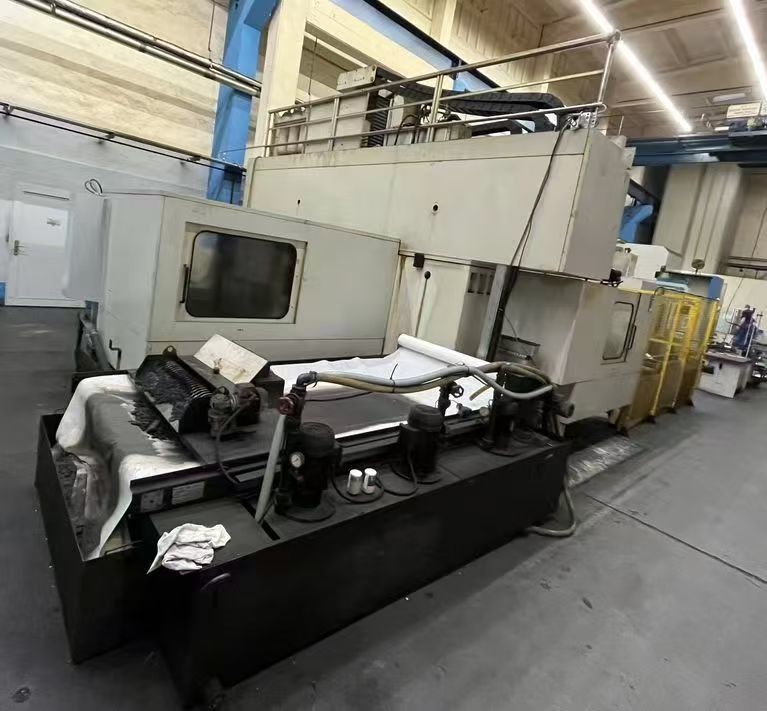
Ditinjau oleh usedultra Pakar Teknis Utama / Insinyur Senior — Insinyur Senior Chris (12 tahun di bidang rekayasa & remanufaktur mesin perkakas berat)
1. Masalah Nyata dalam Membeli Mesin Gerinda Slideway Bekas
Masalah 1 — Penggerindaan ulang guideway yang dialihdayakan membuat jadwal produksi Anda di luar kendali. Untuk bed 4 meter, bengkel spesialis biasanya menawarkan harga US$18.000–24.000 per penggerindaan ulang dengan antrean 6–8 minggu, ditambah biaya pengiriman pulang-pergi. Dengan 2–3 bed dalam antrean pada saat yang sama, Anda membayar tagihan outsourcing enam digit setiap tahun — dan Anda menerima antrean vendor sebagai lead time Anda sendiri.
Masalah 2 — Belanja modal mesin baru 4–6× harga mesin bekas, dengan slot pembuatan 12–18 bulan. Mesin Eropa baru yang sebanding mendarat di US$2,2–3,0 juta (sebelum pondasi dan tooling). Untuk bengkel yang membutuhkan kapasitas penggerindaan ulang sekarang, logika payback unit bekas pada dasarnya berbeda. Jika Anda ingin membandingkan model yang tersedia, jam operasi, dan stok mesin gerinda bekas sebanding di pasar, jelajahi Ikhtisar Mesin Gerinda Bekas: Model, Jam, Asal, Stok.
2. Perbandingan Parameter Teknis & Inti Pemilihan
2.1 Tabel Perbandingan Spesifikasi
Kolom 1 adalah data listing yang terverifikasi (dari halaman listing Favretto ME/U200: asal Italia, 6.425 jam operasi, 1 unit tersedia, US$650.000):
| Parameter | Favretto ME/U200 | Kelas berat (6 m baru) | Kelas menengah (kelas domestik) |
|---|---|---|---|
| Ukuran meja (P × L) | 4.000 × 1.000 mm | kelas 6.000 × 1.600 mm | kelas 1.600 × 630 mm |
| Maks. gerinda P/L/T | 4.000 / 1.000 / 700 mm | 6.000 / 1.600 / 1.000 mm | 1.600 / 630 / 500 mm |
| Beban meja maks. | 1.500 kg (tanpa mag. chuck) | 3.000+ kg | ~800 kg |
| Daya spindel | 22 kW (30 HP) | 37–45 kW | 11–15 kW |
| Batu gerinda | 508 × 203,2 × 100 mm @ 1.200 / 2.800 rpm | kelas Ø600 @ 1.000–1.500 rpm | kelas Ø400 @ 1.500–2.000 rpm |
| Umpan meja | 1–40 m/min | 1–30 m/min | 0,5–25 m/min |
| Umpan min. (Y/Z) | 0,001 mm / 0,001 mm | 0,001 mm | 0,005 mm |
| Sumbu Y (melintang) | Rapid 10 m/min; 0–2.000 mm/min stepless; 3–75 mm dapat disetel | Serupa | Manual/intermiten |
| Sumbu Z (vertikal) | Rapid 10 m/min; 700 mm efektif / 750 mm total travel | 1.000 mm | 500 mm |
| Sumbu B (putar spindel) | Umpan balik encoder skala sirkular (pembentukan sudut CNC) | Penggerak langsung + encoder sudut | Manual atau tidak ada |
| Skala linear | Dilengkapi (konfigurasi sumbu akan diverifikasi di lokasi) | Dilengkapi | Opsional |
| Dimensi tapak | 10.700 × 5.500 × 4.500 mm | 12.000 × 6.000 × 5.000 mm | 5.500 × 3.500 × 3.000 mm |
| Berat mesin | 31.500 kg | 60.000+ kg | 12.000–15.000 kg |
| Daya terpasang | ~70 kW | ~120 kW | ~45 kW |
Nilai kolom perbandingan adalah kisaran tipikal industri, bukan penawaran dari vendor tertentu; kolom ME/U200 adalah data listing aktual.
2.2 Mengapa Spesifikasi Ini Penting untuk Penggerindaan Ulang Guideway (Inti Teknis)
Geometri penerimaan: kelurusan, paralelisme, dan aturan 0,005. Penerimaan penggerindaan ulang guideway bergantung pada sistem ganda akurasi geometris dan posisi: kelurusan dan paralelisme diukur menurut ISO 230-1, sedangkan akurasi posisi dinilai menurut ISO 230-2. Kelurusan jalur V dan jalur datar biasanya ditentukan ≤ 0,005 mm/m, dengan nilai akumulasi penuh 4.000 mm pada rentang 0,015–0,02 mm, dan paralelisme guide lintang ≤ 0,01 mm/m. Dua atribut menentukan apakah unit bekas masih dapat mencapai ini: resolusi umpan dan umpan balik posisi berbasis skala. Umpan minimum 0,001 mm (Y/Z) milik ME/U200 ditambah konfigurasi skala linearnya menunjukkan rantai gerak itu sendiri mampu; variabel yang tersisa murni keausan mekanis — diselesaikan oleh uji penerimaan.
Apa yang sebenarnya Anda dapatkan dari encoder sirkular sumbu B. Penggerindaan bentuk guideway bersudut (profil V, ekor burung, sudut majemuk) memerlukan kepala spindel untuk diindeks dan ditahan pada sudut di bawah beban. Skala sirkular (encoder rotary) pada sumbu B meningkatkan ini dari "detent mekanis + kepercayaan" menjadi umpan balik loop tertutup — CNC dapat membentuk dan menahan pada ayunan ±30° dengan posisi terverifikasi encoder. Bagi remanufaktur, ini menentukan apakah mesin adalah "mesin gerinda permukaan dengan kepala miring" atau benar-benar mesin gerinda pembentuk guideway CNC — dan spesifikasi fungsi CNC unit ini ("pembentukan CNC berbagai bentuk dan sudut guideway") secara langsung mengonfirmasinya.
Risiko jujur dari unit 6.425 jam. Untuk mesin perkakas berat, 6.425 jam adalah utilisasi rendah hingga menengah, tetapi penilaian keausan tetap harus fokus pada tiga area: permukaan jalur datar dan jalur V (dapat diperbaiki dengan scraping ulang/penggerindaan ulang — verifikasi sisa kelonggaran casting), drift termal bantalan spindel (verifikasi dengan pemanasan panjang + pemeriksaan laser), dan kondisi bantalan luncur hidraulis. Anggarkan 3–5% dari harga pembelian untuk bahan habis pakai dan scraping ulang, dan sediakan 1 minggu inspeksi sebelum produksi pertama.
3. Prosedur Penerimaan
Jangan percaya nameplate pada mesin bekas. Listing unit ini mendukung verifikasi penuh; prosedur berikut adalah yang dijalankan pembeli matang:
- Verifikasi visual & nameplate — cocokkan nomor seri dengan catatan OEM;
- Pemeriksaan power-on & sistem kontrol — alarm, homing sumbu, hitungan encoder pada semua sumbu termasuk B;
- Gerak sumbu & putaran spindel — sapuan meja penuh pada 1–40 m/min, spindel pada 1.200 dan 2.800 rpm, pencatatan suhu;
- Survei foto area penggerindaan & kabinet listrik — jalur coolant, penutup skala, kondisi kabel;
- Inspeksi video jarak jauh atau inspeksi pihak ketiga opsional — saksikan uji dinamis penuh di lokasi.
Selain di atas, jika Anda ingin latar belakang OEM mesin, model yang tersedia saat ini, dan perbedaan konfigurasi, jelajahi Ikhtisar Merek Favretto Bekas & Model yang Tersedia.
4. Studi Kasus Penerapan Industri Nyata
Latar belakang klien: Produsen mesin perkakas berat di Tiongkok Selatan yang memproduksi bed pusat pemesinan gantry besar (kelas 4 m), melakukan penggerindaan ulang 24 bed/tahun.
Hambatan: Penggerindaan ulang guideway yang dialihdayakan sebesar US$21.000/unit dengan antrean 6–8 minggu, throughput bulanan dibatasi 2 unit oleh kapasitas vendor; distorsi termal menyebabkan tingkat penolakan inspeksi pertama 12%.
Solusi yang diberikan: Mesin gerinda slideway CNC Favretto ME/U200 bekas (6.425 jam terverifikasi, encoder sumbu B diperiksa di lokasi) + ruang inspeksi 20 °C ± 1 °C + penerimaan interferometer laser.
Hasil terkuantifikasi 12 bulan:
| Metrik | Sebelum (outsourcing) | Setelah (in-house, 12 bln) |
|---|---|---|
| Biaya per penggerindaan ulang | $21.000 | $9.500 |
| Biaya langsung tahunan (24 unit) | $504.000 | $228.000 |
| Penolakan inspeksi pertama | 12% | 2,1% |
| Rata-rata lead time penggerindaan ulang | 6–8 minggu | 2–3 minggu |
| Kapasitas penggerindaan ulang bulanan | 2 unit | 4 unit |
Penghematan tahunan yang dihitung:
Penghematan langsung = (21.000 − 9.500) × 24  = $276.000/thn
Penghematan penolakan = (0,12 × 24 × 21.000) − (0,021 × 24 × 9.500)      ≈ $55.700/thn
Total manfaat tahunan  ≈ $331.700/thn
Payback sederhana = $650.000 ÷ $331.700 ≈ 1,96 tahun
Manfaat sekunder: kapasitas penggerindaan ulang naik 100% (2→4 unit/bulan, menghilangkan hambatan outsourcing), lead time turun ~60% (median 7→2,5 minggu). Kapasitas yang dibebaskan dapat mengambil pesanan tambahan — pendapatan yang bahkan tidak dihitung model ini.
5. Tanya Jawab Umum (FAQ)
T: Presisi penggerindaan apa yang sebenarnya dapat dipertahankan oleh Favretto ME/U200 bekas?
J:
- Kemampuan desain (skala linear + umpan 0,001 mm): kelurusan ≤ 0,005 mm/m, paralelisme ≤ 0,01 mm/m, finishing permukaan Ra 0,4–0,8 μm (pass finishing hingga Ra 0,2 μm).
- Realitas unit bekas: presisi yang dapat dicapai dibatasi keausan — sertifikasi menurut ISO 230-1/230-2.
- Kondisi pendukung: scraping ulang jalur terlebih dahulu, pemanasan 45–60 mnt, jaga 20 °C ± 1 °C. Dengan ini, kelas 4.000 mm memenuhi gambar penggerindaan ulang guideway OEM yang tipikal.
T: Bagaimana cara mengukur kelurusan dan paralelisme selama penerimaan di lokasi?
J:
- Minta interferometer laser untuk mengukur penuh 4.000 mm menurut ISO 230-1 (bukan sampel 1 m);
- Uji kelurusan jalur V (bidang horizontal + vertikal), kelurusan jalur datar, dan paralelisme guide lintang secara terpisah;
- Lakukan pemanasan spindel 2 jam terlebih dahulu, catat drift termal setiap 30 mnt;
- Ambil setidaknya 3 pass maju/kembali, dan minta pemasok menandatangani lembar toleransi sebelum pelepasan.
T: Apa yang sebenarnya dilakukan encoder sirkular sumbu B untuk pembentukan guideway profil V / bersudut?
J:
- Ini menutup loop pada posisi putar spindel ±30° — CNC merasakan sudut aktual, bukan posisi detent;
- Ini memungkinkan profil V, ekor burung, dan sudut majemuk dalam satu setup pencekaman, menggantikan setup mekanis kepala manual;
- Bagi remanufaktur, ini meningkatkan mesin dari "mesin gerinda permukaan" menjadi mesin gerinda pembentuk guideway — fungsi inti yang membenarkan kelas harga ini.
T: Mesin 31,5 ton — pondasi dan rigging apa yang diperlukan sebelum instalasi?
J:
- Dimensi tapak: denah 10.700 × 5.500 mm (sisakan jarak servis 0,6–0,8 m di sekeliling), tinggi 4.500 mm;
- Pondasi: berdasarkan tapak 10,7 × 5,5 m, tekanan tumpuan rata-rata mesin hanya ~0,54 t/m², tetapi dengan memperhitungkan beban dinamis dan konsentrasi lokal, rancang daya dukung ≥ 0,1 MPa dengan pelat beton bertulang 600–800 mm, terisolasi dari sumber getaran di sekitarnya, titik angkur sesuai tata letak leveling OEM;
- Rigging: crane dengan rating ≥ 40 t pada radius rigging, atau slide-in multi-jack terkendali; minta insinyur struktural memverifikasi jalur beban dari titik rigging ke pelat;
- Daya: ~70 kW terpasang; konfirmasi headroom busbar/transformator plus sirkuit udara bertekanan dan coolant.
Untuk memverifikasi spesifikasi teknis lengkap mesin ini (ukuran batu gerinda, travel sumbu, laju umpan, daya terpasang), lihat Spesifikasi Teknis Lengkap & Datasheet Favretto ME/U200.
T: Bagaimana cara menilai sisa umur dan biaya rebuild pada mesin gerinda slideway bekas 6.425 jam?
J:
- Audit keausan (1 minggu inspeksi): runout bantalan spindel, kondisi scraping jalur, backlash ballscrew/skala, tekanan dan kontaminasi sistem hidraulis;
- Cakupan rebuild tipikal (pada tingkat utilisasi ini): scraping ulang atau gerinda ulang jalur, ganti seal, servis skala/encoder — anggarkan 3–5% dari harga pembelian;
- Aturan keputusan: jika penerimaan dinamis lulus dan drift termal stabil setelah pemanasan, umur kedua mesin melebihi 10 tahun dalam layanan penggerindaan ulang — mesin gerinda slideway berat beroperasi lambat, kaku, siklus rendah yang lembut, menjaga bebannya jauh di bawah umur desain.