

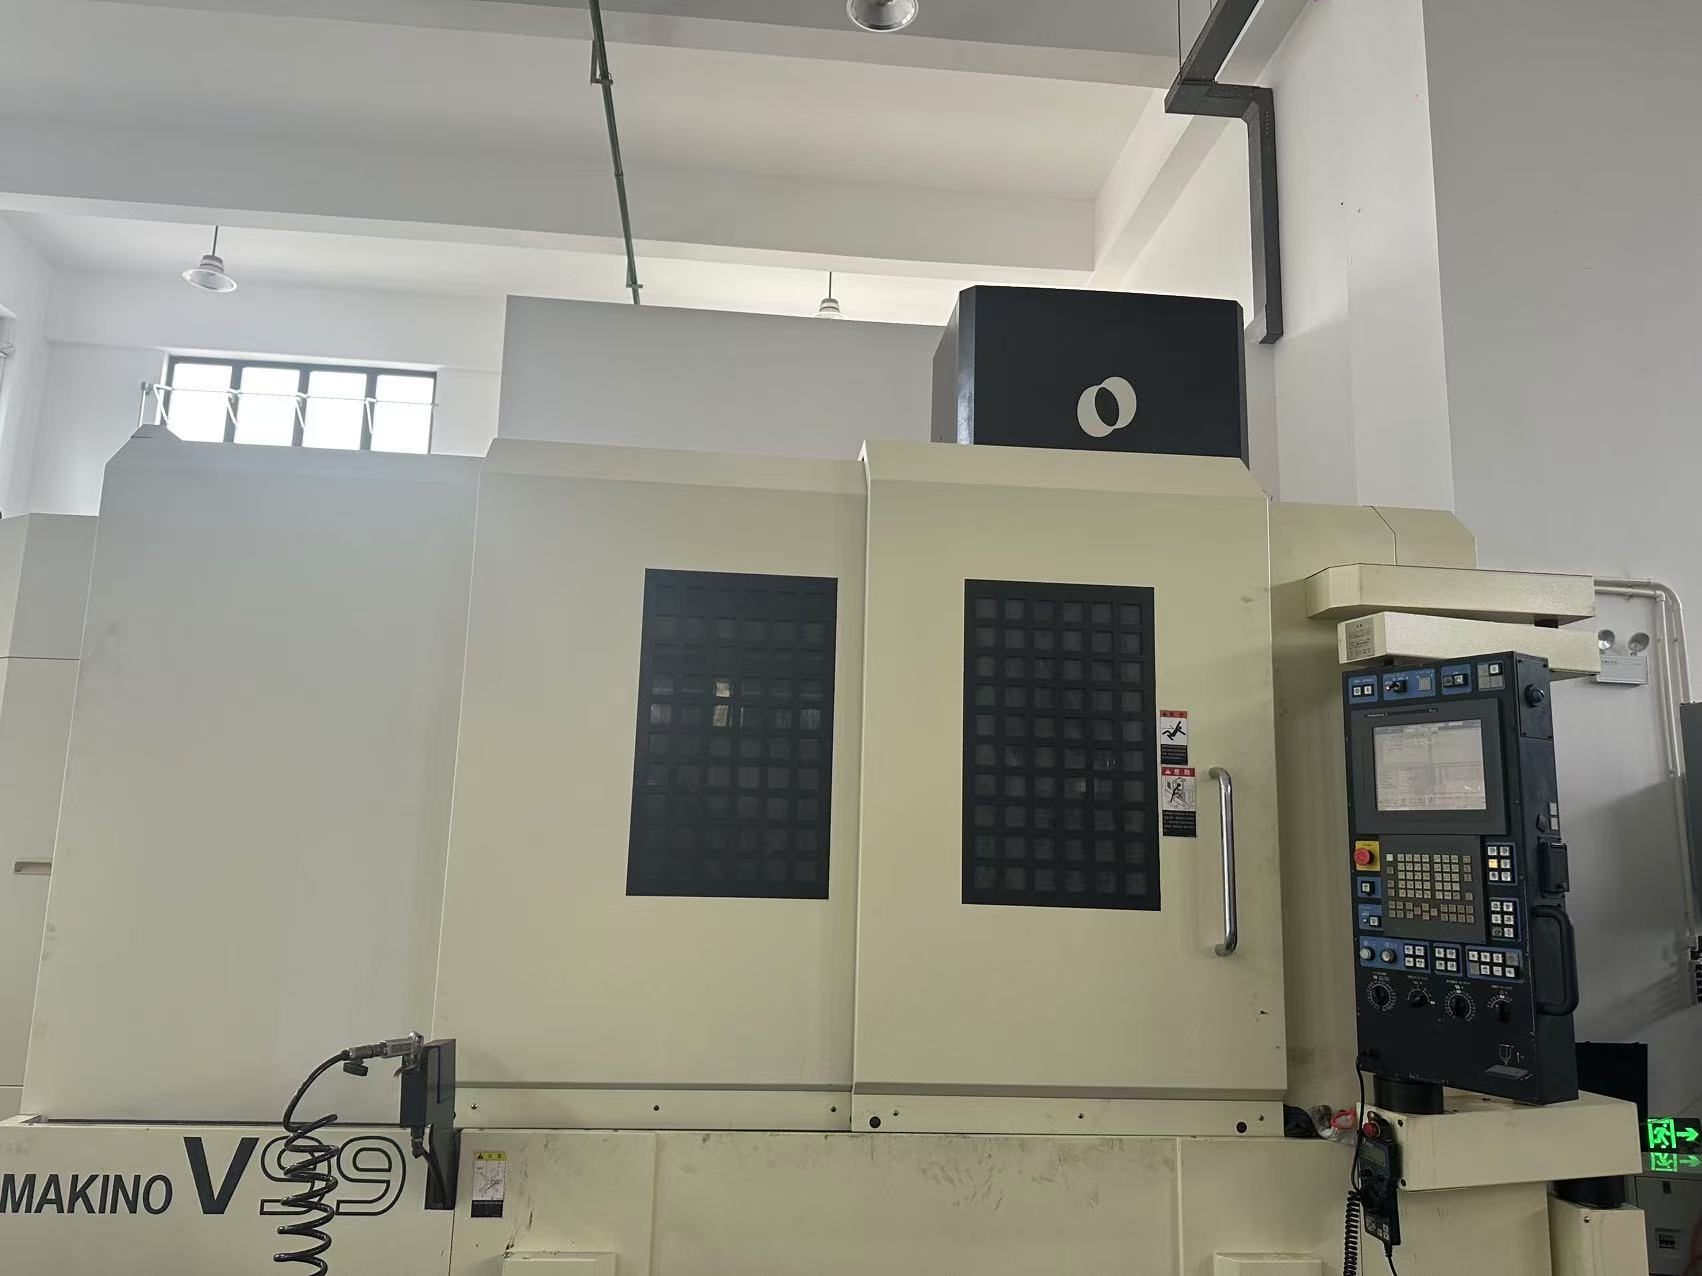
Ulasan Ahli: Artikel ini ditinjau oleh Tim Teknik Inspeksi Peralatan Senior UsedUltra. Kepala Inspektur Chris (12 tahun mengevaluasi peralatan industri bekas, 1.500+ mesin CNC diperiksa — 200+ mencakup Makino, Mori Seiki, YASDA, Haas) bertanggung jawab atas setiap penentuan teknis dan standar pengukuran di bawah ini. Sumber data: pelat nama mesin stok (Kunshan, Tiongkok) + spesifikasi tipikal yang diterbitkan produsen + catatan inspeksi di lokasi.
Ringkasan Inti
Intinya dulu: Makino V99 TIDAK berada di kelas yang sama dengan tiga VMC bekas lainnya — jangan membandingkan harganya sebagai "sekadar vertical." Dengan bobot mesin 23.000 kg, spindel kontak dua sisi HSK-A100, skala linier loop tertutup pada ketiga sumbu, dan hanya 1.427 jam spindel, V99 dirancang untuk baja cetakan/dies berat dan pemesinan presisi tinggi benda kerja besar. Kekakuan statis dan dinamisnya jauh melampaui Haas VF-2YT (~4.500 kg, BT40, loop semi-tertutup). Harga daftar US$120.000 lebih tinggi daripada VF-2YT, tetapi pada kekakuan per ton, akurasi per spesifikasi, dan nilai per jam, ini yang terbaik dari keempatnya. Dengan anggaran ketat dan hanya untuk komponen kecil-menengah → pilih NVD5000 atau YBM950V. Untuk cetakan besar, stabilitas jangka panjang, dan benda kerja besar → V99 menang.
Mengapa Kelas Mesin — Bukan Merek — Menentukan Biaya Pemesinan Cetakan Anda
Masalah 1 — Membeli kelas yang salah, bukan merek yang salah. Pembeli sering menganggap selisih harga sebagai premi merek, tetapi perbedaan sebenarnya adalah kelas mesin. VMC ringan (4–5 t) bergetar pada kolom dan kepala spindel saat pemotongan berat baja cetakan yang dikeraskan, sehingga hasil permukaan target tidak tercapai dan Anda mengompensasinya dengan kedalaman potong lebih kecil dan lintasan tambahan — waktu pemesinan naik 30%+, umur alat turun 40%, dengan listrik dan jam mesin ikut naik. Basis cetakan 500 kg memerlukan tiga lintasan roughing pada kedalaman potong 0,4 mm; pada 1,2 mm hanya satu lintasan. Perbedaan kelas langsung terlihat pada tagihan.
Masalah 2 — Hanya melihat harga daftar, bukan "jam × penurunan akurasi." Mesin bekas dengan 6.000+ jam, tanpa skala linier, dan loop semi-tertutup akan kehilangan sekitar 0,01 mm akurasi nominal akibat backlash leadscrew dan play spindel. Guideway, leadscrew, dan bantalan spindel aus per jam; sisa umur pada 1.427 h versus 6.800+ h berbeda 3–5×. Jika penyimpangan akurasi baru terlihat saat penerimaan, biaya pengembalian/pengiriman dan overhaul spindel (US$5.000–15.000) memakan selisih harga yang Anda kira "dihemat."
Masalah 3 — Spesifikasi akurasi yang tidak bisa dibandingkan. Ada yang mencantumkan akurasi posisi, ada yang mencantumkan repetabilitas; ada yang memiliki skala linier loop tertutup, ada yang hanya loop semi-tertutup encoder motor; ada angka "±0,005 mm" yang diukur dalam iklim terkendali pabrik, ada yang dalam kondisi harian. Tanpa uji interferometer laser, Anda tidak bisa membedakan apakah angka akurasi itu angka pelat nama atau kemampuan nyata.
Masalah 4 — Biaya tersembunyi kondisi kecepatan tinggi/beban berat. Tirus BT40 micro-seat di bawah gaya sentrifugal pada ≥15.000 rpm, sedangkan kontak sisi ujung HSK tetap stabil. Spindel 20.000 rpm tanpa pelumasan oil-air dan kompensasi skala dapat bergeser 0,01 mm atau lebih di Z selama pemesinan kecepatan tinggi — dan satu inti cetakan yang gagal menghasilkan biaya US$2.000+.
Makino V99 vs Haas VF-2YT vs Mori Seiki NVD5000 vs YASDA YBM950V: Perbandingan Spesifikasi Lengkap
Catatan: Angka V99 berasal dari pelat nama mesin stok yang sebenarnya; angka VF-2YT / NVD5000 / YBM950V adalah spesifikasi tipikal yang diterbitkan produsen untuk mesin bekas — verifikasi terhadap pelat nama mesin saat tiba. Semua harga dalam dolar AS (US$) dan merupakan referensi pasar bekas; lihat daftar live usedultra.com
| Parameter | Makino V99 | Haas VF-2YT | Mori Seiki NVD5000 α1A/40 | YASDA YBM950V |
|---|---|---|---|---|
| Tirus spindel | HSK-A100 | CT/BT 40 | HSK-A63 | HSK-A63 |
| Kecepatan spindel maks. | 20.000 rpm | 10.000 rpm (opsional 12k/15k) | 12.000 rpm (opsional 20k) | 15.000 rpm |
| Motor spindel | 22 / 18,5 kW | 22,4 kW (30 hp) | 22 / 18,5 kW | ~22 kW |
| Pelumasan bantalan | Oil-air (tipikal) | Grease (tipikal) | Oil-air (opsi tinggi) | Oil-air (tipikal) |
| Gerak X/Y/Z (mm) | 1.500 / 1.000 / 800 | 762 / 508 / 635 | 800 / 500 / 450 | 900 / 550 / 510 |
| Meja (mm) | 1.800 × 1.000 | 1.568 × 457 | ~1.000 × 500 | ~1.000 × 500 |
| Benda kerja maks. (mm) | 1.800 × 1.000 × 650 | ~1.568 × 457 × 635 | ~1.000 × 500 × 450 | ~1.000 × 500 × 510 |
| Rapid traverse (mm/menit) | 20.000 | 25.400 | 40.000 | ~36.000 |
| ATC | 30 | 30+1 | 30 | 30 |
| Skala linier (3 sumbu) | Standard | Tidak ada (semi-tertutup) | Opsi sebagian | Standard |
| Guideway | Roller berat/boxway | Roller linear | Linear | Roller linear kekakuan tinggi |
| Akurasi posisi | ±0,005 mm | ±0,005 mm | ±0,004 mm | ±0,002 mm |
| Repetabilitas | ±0,003 mm | ±0,0025 mm | ±0,002 mm | ±0,001 mm |
| Pendingin melalui spindel | Standard | Opsional | Opsional | Opsional |
| Kontrol | Makino Professional 5 | Haas NGC | FANUC/MAPPS | FANUC |
| Bobot mesin | ~23.000 kg | ~4.500 kg | ~8.000 kg | ~12.000 kg |
| Jam spindel | 1.427 | 6.823 | 2.833 | 7.566 |
| Harga bekas (US$) | US$120.000 | ~US$35.000–55.000 | ~US$55.000–80.000 | ~US$85.000–110.000 |
| Kelas kemampuan | Cetakan berat / presisi tinggi komponen besar | Umum komponen kecil-menengah | Umum kecepatan tinggi | Presisi tinggi komponen kecil-menengah |
Kontak Dua Sisi HSK-A100 vs Tirus BT40: Dari Mana Kekakuan Berasal
Pemegang alat BT/CAT40 mengunci melalui gesekan tirus; pada kecepatan tinggi dan beban berat tirus micro-seat, membatasi kekakuan radial dan lentur. HSK (hollow taper shank) menyediakan kontak dua sisi — sisi ujung plus tirus — dengan deformasi penjepitan terukur dalam mikrometer. Secara spesifikasi, flange HSK-A100 (φ100) dan area transmisi torsi jauh lebih besar daripada tirus BT40 (φ44,45), memberikan kekakuan lentur teoretis sekitar satu orde lebih tinggi. Untuk pemotongan dalam pada baja cetakan (40–55 HRC), kekakuan overhang alat secara langsung mengontrol chatter dan umur alat. Itulah akar fisik dari kesenjangan kualitas pemesinan antara V99 dan VF-2YT pada kecepatan spindel yang sama — kesenjangan spesifikasi antarmuka, bukan kesenjangan merek.
Bobot Mesin 23.000 kg: Kekakuan, Redaman & Pemotongan Berat
Kekakuan ≈ distribusi material + loop struktural tertutup. Pada sekitar 5× bobot VF-2YT dan 3× bobot NVD5000, V99 membawa dinding kolom yang lebih tebal, basis box yang lebih besar, dan redaman struktural yang lebih tinggi. Redaman menentukan seberapa cepat energi getaran hilang: pada kedalaman potong yang sama, amplitudo getaran sisa V99 lebih rendah, hasil permukaan lebih stabil (Ra di bawah 0,8 dalam satu lintasan), dan keretakan tepi alat akibat getaran lebih kecil kemungkinannya. Pada mesin 23 t, meja 1.800 × 1.000 mm memungkinkan Anda mencekam basis cetakan 500–900 kg dalam satu setup, mengurangi akumulasi kesalahan dari pencekaman ulang. Bobot mesin adalah parameter kekakuan yang paling jujur dan paling sulit dipalsukan.
Skala Linier (Loop Tertutup) vs Loop Semi-Tertutup: Akurasi Diukur, Bukan Diklaim
Loop semi-tertutup hanya umpan balik dari encoder motor; pertumbuhan termal leadscrew dan backlash tidak dikompensasi. Skala linier loop tertutup mengukur perpindahan meja aktual dan memasukkan deformasi termal serta backlash ke dalam loop kesalahan. V99 dan YBM950V hadir standard dengan skala linier 3 sumbu; VF-2YT secara default semi-tertutup. Untuk stabilitas jangka panjang kelas ±0,005 mm dalam finishing, skala linier adalah persyaratan wajib, bukan tambahan opsional — tanpanya, akurasi nyata mesin setelah dua jam pemanasan hanyalah tebakan.
Jam Spindel Adalah Kode Nilai: Logika Degradasi 1.427h vs 6.823h
Guideway, leadscrew, dan bantalan spindel aus per jam. 1.427 h kira-kira 1–2 tahun operasi setelah keluar pabrik — tepat di jendela optimal pasca-break-in. Pada 6.823 h / 7.566 h, mesin telah memasuki zona aus pertengahan umur guideway dan bantalan spindel. Untuk model yang sama, ketika jam berbeda 5× tetapi harga berbeda kurang dari 2×, mesin berjam rendah memiliki nilai sisa umur yang lebih tinggi. Saat penerimaan, mesin berjam tinggi harus diverifikasi ulang untuk runout spindel, backlash, dan akurasi uji potong — tiga saksi langsung keausan.
Kompensasi Termal: Siapa Mengoreksi Drift, Siapa Menebak
Spindel kecepatan tinggi dan pemotongan berat sama-sama memanaskan kolom dan spindel; pertumbuhan termal sumbu Z dapat mencapai 0,01–0,03 mm per jam. V99 mengompensasi drift termal secara langsung melalui kontrol suhu spindel dan kolom Makino plus umpan balik skala loop tertutup. YASDA memiliki kontrol pertumbuhan termal proprietary sendiri. Haas VF-2YT, secara default semi-tertutup tanpa umpan balik terukur, hanya bisa "menebak" drift termal melalui kompensasi program. Untuk proses finishing yang berlangsung 4+ jam, kemampuan kompensasi termal lebih penting daripada angka akurasi pelat nama.
Boxway vs Guide Linier Roller: Trade-off Redaman vs Kecepatan
- Boxway: kontak guide/slide area luas, kekakuan statis dan dinamis serta redaman tertinggi, tetapi gesekan lebih tinggi dan rapid dibatasi oleh lapisan oli — untuk pemotongan tugas berat.
- Roller linear: menyeimbangkan kekakuan, kecepatan, dan gesekan; VMC berat mainstream menggunakan roller truck yang diperlebar — V99 dan YBM950V termasuk kelas ini (konfirmasi pada mesin).
- Linear standar (roller/ball kecil): mengutamakan kecepatan, redaman lemah saat pemotongan berat — VF-2YT adalah desain linear ringan yang tipikal.
Cara menilai: untuk baja cetakan berat, lihat dulu ukuran guideway dan jumlah truck, baru kecepatan rapid. Mesin dengan rapid cepat belum tentu mampu pemotongan berat.
20.000 rpm Bukan Sekadar Angka: Pelumasan Bantalan, Balance & Skala
Spindel 20.000 rpm harus menyelesaikan tiga hal: ① Pelumasan oil-air memasok bantalan kecepatan tinggi dan membawa panas keluar — pelumasan grease tidak dapat mengendalikan kenaikan suhu pada kecepatan tinggi berkelanjutan. ② Balance perkakas HSK: rakitan alat harus mencapai kelas G2.5 (≤2,5 mm/s), jika tidak gaya tidak seimbang pada kecepatan tinggi menurunkan umur spindel dan Ra. ③ Skala + kompensasi suhu untuk mencegah drift termal kecepatan tinggi. Skala 3 sumbu dan HSK-A100 pada V99 ada tepat untuk mendukung ketiga hal ini — kemampuan kecepatan tinggi adalah sistem, bukan satu angka rpm.
Rapid 20 m/menit ≠ Lambat: Waktu Settling Adalah Metrik Siklus Sebenarnya
Air-cut rapid 40 m/menit terlihat cepat, tetapi kemampuan akselerasi/deselerasi dan waktu settling posisi adalah pendorong siklus sebenarnya. Meja 23 t memerlukan jarak deselerasi dan waktu settling lebih panjang untuk berhenti dari 40 m/menit; rapid cepat yang sering justru dapat memperlambat siklus nyata. Mesin berat menghabiskan 20.000 mm/menit untuk posisi aman dan berulang serta memenangkan waktu siklus melalui pelepasan daya potong dan kedalaman potong satu lintasan. Jangan membandingkan angka rapid traverse antar kelas mesin — itu trade-off desain, bukan label kinerja.
Makino Professional 5: Kemampuan Kontrol CNC Khusus Cetakan
V99 menjalankan kontrol Professional 5 internal Makino, dibuat untuk pemesinan cetakan dengan penghalusan lintasan look-ahead untuk mengurangi guncangan akselerasi/deselerasi, penekanan chatter, interpolasi nanometer, dan siklus makro. Dibandingkan kontrol FANUC/Haas generik, ini menunjukkan keunggulan jelas dalam penghalusan jalur alat dan konsistensi untuk finishing permukaan bebas yang kompleks. Bagi pembeli yang memesin cetakan, sistem kontrol sama pentingnya dengan bodi mekanis.
Matriks Keputusan: Skor Berbobot untuk Kekakuan, Akurasi & Nilai
Skor berbobot (1–5, bobot untuk skenario cetakan/pemotongan berat tipikal): Kekakuan 25%, Akurasi 25%, Nilai per unit (kinerja/harga) 20%, Kemudahan perawatan 15%, Cakupan ukuran benda kerja 15%.
| Mesin | Kekakuan (25%) | Akurasi (25%) | Nilai (20%) | Perawatan (15%) | Cakupan (15%) | Total berbobot |
|---|---|---|---|---|---|---|
| Makino V99 | 5 | 4 | 4 | 3 | 5 | 4,25 |
| YASDA YBM950V | 3,5 | 5 | 3 | 3 | 3 | 3,63 |
| Mori Seiki NVD5000 | 3 | 4 | 4 | 4 | 3 | 3,60 |
| Haas VF-2YT | 2 | 3 | 4 | 5 | 2 | 3,10 |
Membaca skor: untuk komponen berat, cetakan, atau pemotongan berat, V99 berada di peringkat pertama secara keseluruhan dan merupakan satu-satunya mesin yang mencakup platform 1.800 × 1.000 mm. Untuk hanya komponen kecil-menengah presisi tinggi, YBM950V berada di peringkat pertama dalam akurasi (±0,002 / ±0,001). Di bawah batas anggaran ketat untuk komponen umum, VF-2YT memiliki harga absolut terendah. Jalankan ulang matriks dengan bauran produk Anda sendiri untuk mengubah hasilnya.
Studi Kasus Lapangan 12 Bulan: Toko Cetakan India Beralih ke Makino V99
Profil klien: Toko cetakan di Bangalore, India, membuat cetakan injeksi interior otomotif, memesin basis dan inti cetakan P20/H13 500–900 kg, 45–55 HRC. Sebelumnya menggunakan VMC ringan (~5 t, BT40): basis cetakan besar bergetar, hasil permukaan finishing macet di Ra 3,2, pemolesan manual diperlukan, dan tingkat rework sekitar 6%.
Hambatan: waktu finishing per komponen lama (banyak lintasan kedalaman kecil), keausan alat cepat, dan pengiriman tertunda karena rework.
Solusi: Membeli Makino V99 ini (HSK-A100 / 20.000 rpm / skala linier 3 sumbu / 1.427 h). Tim UsedUltra menyelesaikan inspeksi video jarak jauh, uji potong pabrik, dan laporan interferometer laser sebelum pengiriman; commissioning di lokasi memakan waktu satu minggu.
Rincian waktu siklus (dilaporkan klien, inti cetakan P20 45HRC):
| Operasi | Mesin lama (BT40 ringan) | Makino V99 (HSK-A100) | Perubahan |
|---|---|---|---|
| Roughing (kedalaman 0,4 → 1,2 mm) | 3 lintasan / 180 menit | 1 lintasan / 90 menit | -50% |
| Lintasan finishing (600 → 1.200 mm/menit) | 2 lintasan / 120 menit | 1 lintasan / 105 menit | -12% |
| Pemolesan manual (Ra3,2 → 0,8) | 90 menit | 0 (langsung Ra0,4–0,8) | dihilangkan |
| Total bagian finishing | 300 menit | 195 menit | -35% |
| Waktu keluaran komponen penuh | 390 menit | 195 menit | -50% |
Hasil terukur 12 bulan:
- Waktu bagian finishing -35% (keluaran komponen penuh -50%, pemolesan dihilangkan);
- Hasil permukaan: baja cetakan difinishing langsung pada Ra 0,4–0,8 (sebelumnya Ra 3,2 + pemolesan manual);
- Umur alat: ball-nose end mill +40% (lebih sedikit keretakan akibat getaran);
- Biaya kualitas: tingkat rework 6% → 1,2% (-80%);
- Energi per komponen: -18% (waktu potong lebih pendek, lebih sedikit air cutting);
- Kapasitas: 11 → 15 cetakan/bulan (+32%); 48 cetakan tambahan/tahun × margin yang dilaporkan klien ~US$2.500–3.000 per unit ≈ US$120.000–144.000/tahun — investasi mesin US$120.000 kembali dalam 12 bulan, belum termasuk penghematan tenaga kerja dan rework.
FAQ: Kekakuan VMC Bekas, HSK vs BT40, Jam Spindel & Nilai
Q1. Mengapa Makino V99 bekas jauh lebih mahal daripada Haas VF-2YT?
J: Perbedaannya adalah kelas mesin dan nilai sisa, dalam empat poin:
- Kelas kekakuan: bobot mesin 23.000 kg vs ~4.500 kg — V99 dapat memotong berat cetakan besar; VF-2YT cocok untuk finishing/pekerjaan ringan komponen kecil-menengah;
- Sistem pemegang alat: kontak dua sisi HSK-A100 vs tirus BT40 — perbedaan satu orde dalam kekakuan beban berat kecepatan tinggi;
- Akurasi loop tertutup: V99 dikirim dengan skala linier 3 sumbu; VF-2YT secara default semi-tertutup;
- Nilai sisa: 1.427 h berada di jendela optimal pasca-break-in; 6.823 h berada di zona aus pertengahan umur — biaya untuk rebuild atau mengembalikan ke akurasi mesin baru sama sekali berbeda.
Dalam satu kalimat: V99 adalah platform "presisi tinggi berat", VF-2YT adalah platform "ringan umum" — selisih harga membeli kemampuan platform, bukan logo.
Q2. Spindel HSK-A100 vs BT40 — apakah cetakan saya benar-benar butuh HSK?
J: Putuskan berdasarkan benda kerja dan operasi:
- Baja cetakan dikeraskan (40–55 HRC) dengan potongan dalam → HSK-A100 jelas lebih baik (kekakuan lentur, torsi penjepitan, ketahanan chatter);
- Aluminium/tembaga, komponen kecil-menengah, pemotongan ringan cepat → BT40 cukup, dengan kesamaan alat lebih baik dan pemegang alat lebih murah;
- Pada kecepatan tinggi (≥15.000 rpm), tirus BT40 micro-seat di bawah gaya sentrifugal; kontak sisi ujung HSK lebih stabil.
Kesimpulan: pekerjaan berat / finishing kecepatan tinggi → HSK diperlukan; pekerjaan ringan 3 sumbu rutin → BT40 dapat diterima.
Q3. 1.427 jam vs 6.800+ jam pada VMC bekas — mana yang lebih cerdas dibeli?
J: Jangan menilai hanya dari jam — lakukan tiga pemeriksaan:
- Umur komponen utama: bantalan spindel, leadscrew, dan guideway memiliki umur berbasis jam; 1.427 h menyisakan margin jauh lebih besar daripada 6.800+ h;
- Biaya rebuild: mesin berjam tinggi memerlukan anggaran untuk overhaul spindel (US$5.000–15.000) dan penyesuaian akurasi — tambahkan ke harga beli sebelum membandingkan;
- Tawar-menawar terukur: minta laporan interferometer laser dan data CMM uji potong pada mesin berjam tinggi; jika data kurang dari spesifikasi, negosiasikan harga turun sebesar biaya rebuild.
Kesimpulan: untuk model yang sama, jika jam 5× lebih rendah tetapi selisih harga di bawah 2×, beli mesin berjam rendah; jika selisih harga melebihi biaya rebuild, mesin berjam tinggi yang lebih murah menang.
Q4. Seberapa besar skala linier (loop tertutup) benar-benar meningkatkan akurasi pemesinan?
J: Tiga tingkat dampak:
- Kompensasi termal: skala loop tertutup mengoreksi pertumbuhan termal leadscrew secara real time — drift tetap kecil selama pengoperasian panjang (standard pada V99);
- Kompensasi backlash: loop mengukur posisi meja aktual, sehingga celah balik tidak lagi diperkirakan dari parameter;
- Kegunaan: mesin tanpa skala (semi-tertutup) masih dapat melakukan pekerjaan akurasi biasa dalam pengoperasian pendek yang terkendali iklim — tetapi untuk stabilitas jangka panjang kelas ±0,005 mm, skala standard direkomendasikan.
Kesimpulan: "berfungsi" bergantung pada apakah mesin memilikinya; "akurasi stabil" bergantung pada apakah mesin mengukurnya.
Q5. VMC Jepang bekas vs VMC AS bekas: mana yang biaya perawatannya lebih rendah?
J: Evaluasi pada tiga sumbu:
- Saluran suku cadang: spindel, servo, dan kartu kontrol Makino/YASDA sebagian besar proprietary — pesan melalui agen resmi atau saluran Jepang, waktu tunggu 2–8 minggu; Haas memiliki jangkauan global dan suku cadang sangat terstandardisasi, waktu tunggu lebih cepat;
- Biaya elektrikal/kontrol: kontrol proprietary Jepang (misalnya Makino Professional 5) memerlukan dukungan merek dan biaya perbaikan lebih tinggi; kontrol Haas lebih generik;
- Akuntansi umur: mesin berat Jepang (V99, 23 t) biasanya memiliki umur desain lebih panjang dan interval servis lebih panjang — biaya perawatan tahunan belum tentu lebih tinggi.
Kesimpulan: Haas lebih murah dan cepat per perbaikan; selama total biaya sepuluh tahun, kekakuan struktural dan umur desain berarti mesin berat Jepang belum tentu lebih mahal.
Q6. Apakah rapid traverse 20.000 mm/menit V99 lambat — apakah sudah usang?
J: Tidak — lihat tiga dimensi:
- Waktu settling: meja 23 t memerlukan jarak deselerasi dan waktu settling lebih panjang untuk berhenti dari 40 m/menit; angka rapid lebih tinggi tidak berarti siklus lebih pendek;
- Dari mana waktu siklus berasal: mesin berat menang pada kedalaman potong satu lintasan (0,4 → 1,2 mm) dan pelepasan daya potong, bukan pada rapid air-cut;
- Trade-off desain: 20.000 mm/menit adalah kecepatan posisi aman dan berulang untuk platform 23 t — 40 m/menit akan menjadi over-design.
Kesimpulan: membandingkan angka rapid antar kelas tidak berarti; dalam kelas yang sama, bandingkan kurva akselerasi dan waktu settling.
Q7. Berapa ukuran benda kerja maksimum dan beban meja Makino V99?
J: Nilai dari pelat nama dan data terukur:
- Amplop kerja: meja 1.800 × 1.000 mm, gerak 1.500 / 1.000 / 800 mm, benda kerja maks. 1.800 × 1.000 × 650 mm;
- Beban meja: kapasitas meja mesin besar biasanya kelas 2–3 t — konfirmasi nilai tepatnya pada pelat nama sebelum memesan;
- Kemampuan satu setup: basis cetakan 500–900 kg dapat di-roughing dan finishing dalam satu pencekaman, menghindari kesalahan setup kedua.
Kesimpulan: cetakan sekitar 600 × 400 × 300 mm dan komponen besar dalam meja 1.800 × 1.000 mm keduanya tercakup; beban di luar rating pelat nama harus dikonfirmasi dengan tim terlebih dahulu.