

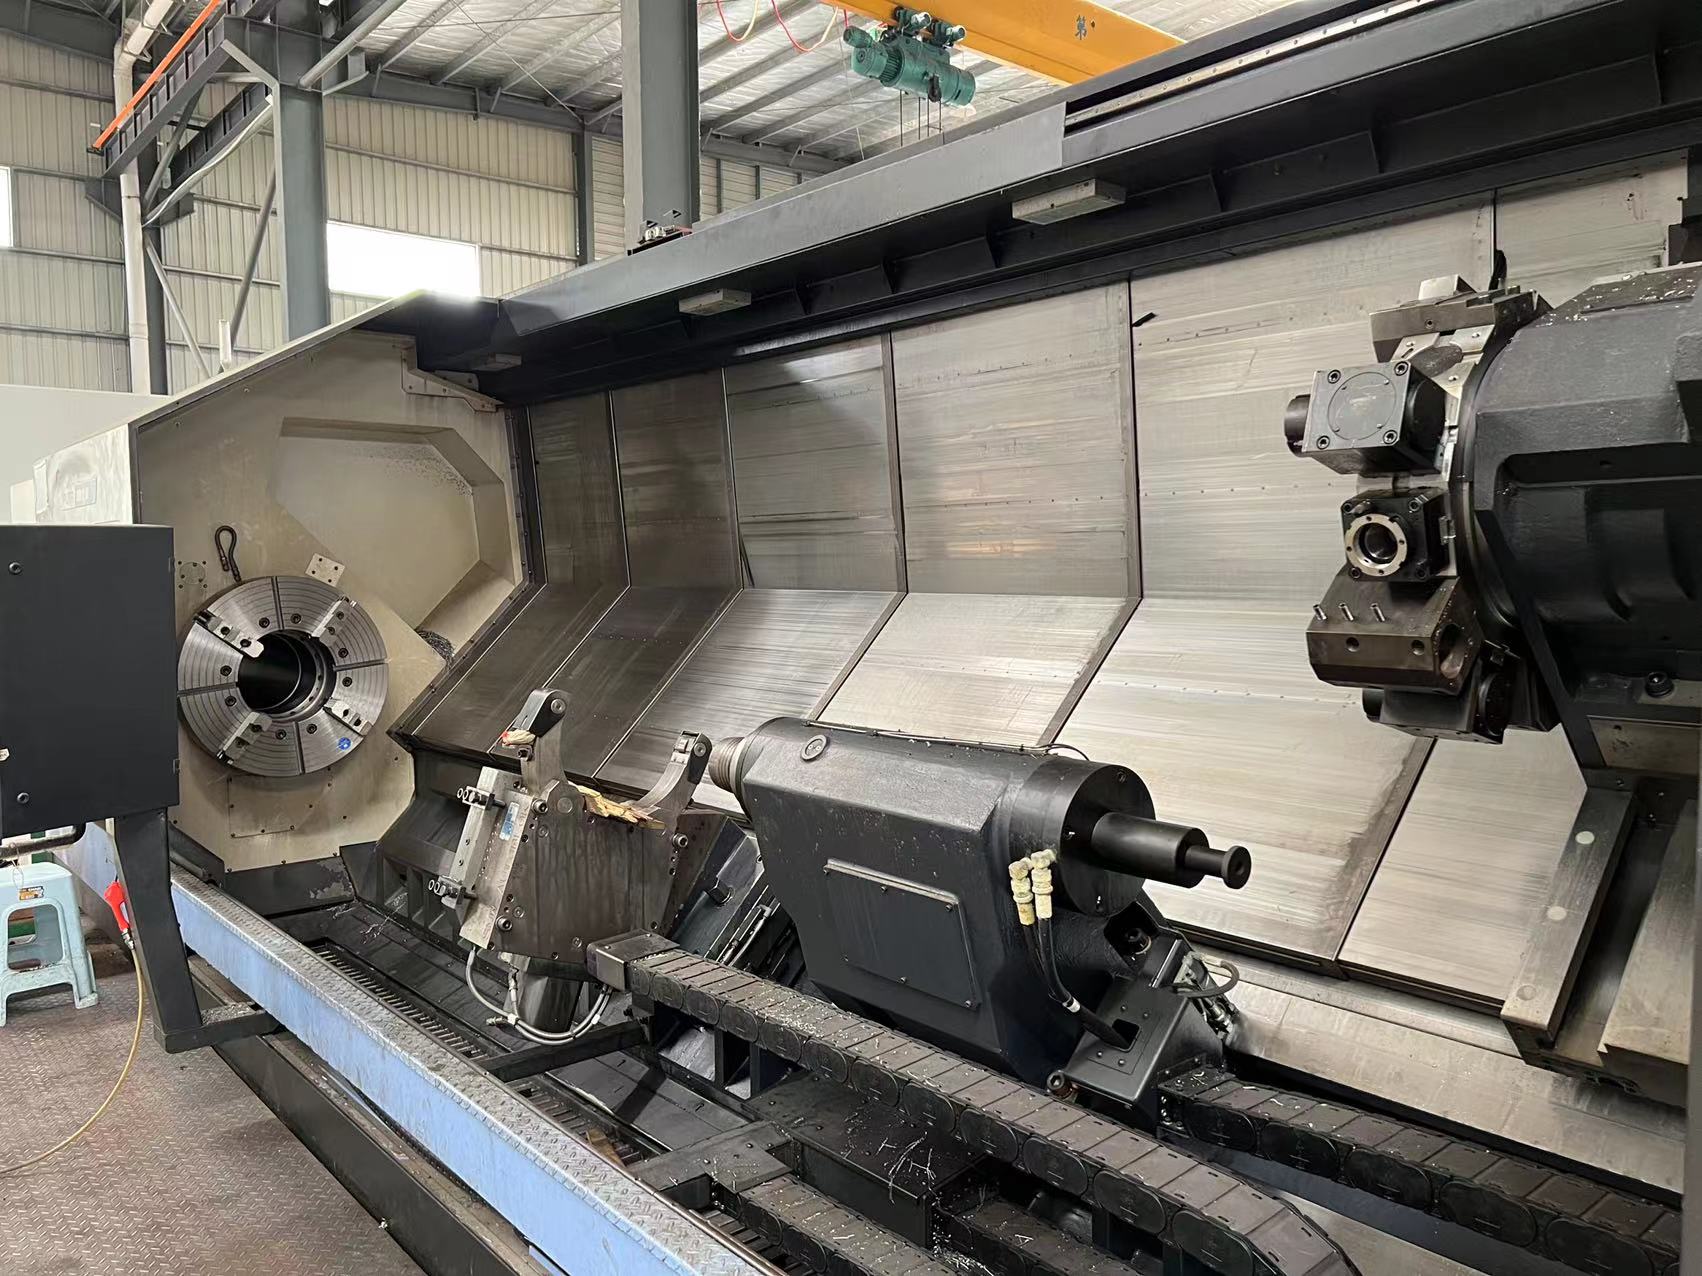
Ditinjau oleh Chief Technical Expert / Senior Engineer di UsedUltra Senior Engineer Chris (Saya telah bekerja sebagai senior CNC machine tool engineer di UsedUltra selama 12 tahun
Titik Masalah: Mengapa "Parameter Berdasarkan Feeling" Paling Mahal pada Lynx 220
Seorang teknisi proses mengambil lathe slant-bed yang stabil begitu dinyalakan dan memiliki kekakuan yang memadai — dan secara paradoks justru lebih mudah jatuh ke dalam tiga jebakan:
- Trial-and-error machining setiap kali material berubah. Pesanan pelanggan beralih dari baja 45# ke baja tahan karat 304, dan parameter yang sama langsung dijalankan. Hasil: insert chipping dalam 5 part pertama, chip melilit pahat, dan kekasaran permukaan Ra naik dari 1,6 ke 6,3. Setiap perubahan material memakan biaya 2-3 blank yang discrap + 1 insert + setengah jam setup — akumulasi kerugian setahun jauh melebihi harga turret. Akar masalah: hanya kecepatan spindel yang diubah, tanpa menyesuaikan feed dan kedalaman potong secara sinkron — dan tanpa mengubah geometri chipbreaker insert.
- Sumber getaran tidak jelas, jadi satu-satunya respons adalah terus menurunkan kecepatan spindel. Saat membubut poros baja tahan karat langsing (φ30 × 350 mm), Anda mendengar chatter "whine-whine". Reaksi pertama adalah menurunkan kecepatan dari 1000 ke 500 rpm, merusak cycle time sebesar 50% — dan getarannya mungkin tetap tidak hilang. Kebenaran: sebagian besar kasus adalah regenerative chatter atau overhang pahat berlebihan; kecepatan potong hanya mengobati gejala, bukan penyebab.
- Tingkat scrap dan rework batch shift malam tetap tinggi. Parameter yang disetel manual pada siang hari bergeser pada malam hari seiring perubahan suhu ambien dan akumulasi keausan insert: spring-pass tumbuh dari 0,02 mm menjadi 0,08 mm, dan satu bin penuh part dengan OD di luar toleransi 0,06 mm menumpuk. Masalahnya adalah gagal menggunakan G96 constant surface speed untuk mengunci gaya potong yang stabil, dan tidak merancang allowance finishing di zona yang tidak sensitif terhadap spring-pass.
Perbandingan Parameter Teknis & Inti Pemilihan
Doosan Lynx 220 Spesifikasi Keras Mesin Utama (Dasar untuk Pengaturan Parameter)
Di antara keluarga lathe Lynx dalam mesin Doosan, 220 diposisikan sebagai turning center serbaguna berukuran kompak hingga menengah, dan merupakan salah satu used doosan cnc machines yang paling banyak diperdagangkan di pasar barang bekas. Saat mengevaluasi mesin Doosan baru atau bekas, mulai dari spesifikasi keras ini:
| Item | Spesifikasi | Artinya untuk pengaturan parameter |
|---|---|---|
| Kecepatan spindel maks | 4.500 rpm (chuck 8" standar; 6.000 rpm pada chuck 6" seri A) | Part aluminium berdiameter kecil dijepit pada batas atas ini; kompensasi dengan insert positive-rake |
| Daya motor spindel | 11 kW (kontinu) / 15 kW (30 menit) | Torsi maksimum berada di sekitar rentang 1.000-1.500 rpm; untuk kedalaman potong berat, turunkan kecepatan ke plateau torsi |
| Through-bore spindel / kapasitas bar | Through-bore 76 mm / bar 65 mm (chuck 8" standar; versi chuck 6": bore 61 mm / bar 51 mm) | Saat bar feeding, hitung kecepatan potong dari diameter bar, bukan OD |
| Bed / guideway | Slant 30°, bed cor satu bagian, guide linear LM tipe roller (LMG) | Kontak roller lebih kaku daripada kontak bola; kedalaman potong berat + overhang pendek memanfaatkan kapasitas beban guideway |
| Rapid traverse X / Z | 30 m/min / 36 m/min | Laju rapid tinggi — perhatikan deselerasi antar blok dan clearance indexing turret |
| Turret | 12 stasiun standar (24 posisi indeks), 16 opsional | Pocket cadangan untuk boring bar anti-getaran + chipbreaker cadangan — biaya trial machining turun dari 30 menit menjadi 2 menit |
Tabel Parameter Rekomendasi Tiga Material × Roughing/Finishing (contoh OD φ50 mm)
| Parameter | Baja Karbon 45# (HB180) | Paduan Aluminium 6061 (HB95) | Baja Tahan Karat 304 (HB200) |
|---|---|---|---|
| Kecepatan potong Vc (roughing) | 180-220 m/min | 350-450 m/min | 120-150 m/min |
| Kecepatan potong Vc (finishing) | 230-250 m/min | 500-600 m/min* | 150-160 m/min |
| Kecepatan spindel n (roughing, φ50) | ≈1.150-1.400 rpm | ≈2.230-2.860 rpm | ≈760-950 rpm |
| Kecepatan spindel n (finishing, φ50) | ≈1.460-1.590 rpm | ≈3.180-3.820 rpm | ≈950-1.020 rpm |
| Laju pemakanan f (roughing) | 0,25-0,35 mm/rev | 0,3-0,4 mm/rev | 0,18-0,28 mm/rev |
| Laju pemakanan f (finishing) | 0,1-0,13 mm/rev | 0,08-0,12 mm/rev | 0,1-0,13 mm/rev |
| Kedalaman potong ap (roughing) | 2,5-4 mm | 3-5 mm | 1,5-2,5 mm |
| Kedalaman potong ap (finishing) | 0,3-0,5 mm | 0,3-0,5 mm | 0,3-0,5 mm |
| Grade / geometri insert | PVD/CVD coated P10-P20 | K10 tanpa coating atau PCD | Bercoating kelas M (kelas Mitsubishi US735) |
| Pendingin | Emulsi eksternal + through-tool tekanan tinggi | Berbasis air aliran tinggi | Wajib through-tool tekanan tinggi 40-70 bar — kunci pematahan chip |
- Pada bar aluminium φ20 mm ke bawah, clamp 4.500 rpm membatasi Vc hanya sekitar ~283 m/min — bukan target 500 m/min. Itu batas fisik mesin, bukan kesalahan parameter; kompensasi evakuasi chip dengan insert positive-rake, kemiringan besar.
Dasar Teknis 1: G96 Constant Surface Speed + G50 Speed Clamp — Melakukannya dengan Benar pada Lynx 220
Lynx 220 hadir standar dengan kontrol CNC Doosan (Fanuc 0i-TF). Panggil G96 (kecepatan permukaan konstan) secara langsung alih-alih G97 (kecepatan spindel konstan). Header program yang benar:
G50 S2000 ; batasi kecepatan spindel maks pada 2.000 rpm untuk mencegah kecepatan liar di dekat pusat permukaan
G96 S200 M3 ; kecepatan permukaan konstan 200 m/min, rotasi spindel maju
Prinsip: Saat facing, diameter benda kerja menyusut dari φ50 sampai φ10. Dengan G97 kecepatan konstan, kecepatan permukaan di dekat pusat permukaan mendekati nol — pahat tidak memotong, melainkan menggesek, dan hasil permukaan serta umur insert sama-sama rusak. G96 membuat spindel bervariasi otomatis dengan diameter, menjaga kecepatan permukaan di mata potong konstan dan gaya potong stabil — langkah pertama untuk menghilangkan pergeseran spring-pass. Nilai setelah S adalah kecepatan permukaan (m/min) dalam mode G96, tetapi kecepatan spindel (rpm) dalam mode G97. Jangan tertukar — ini adalah sumber paling umum part di luar toleransi bagi pendatang baru.
Saran praktis: Di bagian roughing, setel clamp G50 di dekat plateau torsi (sekitar 1.500-2.000 rpm) untuk menjamin torsi cukup pada kedalaman potong berat. Saat finishing, jika part berdiameter kecil mencapai clamp dan tidak bisa mencapai kecepatan permukaan target, turunkan nilai G96 S daripada terus berada di clamp — berada di clamp menjatuhkan kecepatan permukaan aktual pahat secara tajam dan kualitas finishing justru makin buruk.
Dasar Teknis 2: Logika Kuantitatif Spring-Pass — "Memotong Lebih Sedikit" Tidak Menghilangkannya
Spring-pass adalah defleksi elastis akibat gaya potong yang mendorong pahat dan benda kerja saling menjauh. Estimasi rekayasa spring-pass δ:
δ ∝ F · L³ / (3·E·I)
- F: gaya potong radial, sebanding dengan ap × f × kc (kc gaya potong spesifik: aluminium ~800 N/mm², baja karbon ~1.800 N/mm², baja tahan karat 304 ~2.200-2.500 N/mm²)
- L: overhang pahat — hubungan kubik — memperkecil overhang dari 50 mm menjadi 25 mm memotong spring-pass menjadi 1/8
- E·I: kekakuan lentur toolholder — holder karbida kira-kira 3× lebih kaku daripada holder baja
Tiga kesimpulan langsung:
- Overhang adalah tuas terbesar. Saat memasang pahat di turret Lynx 220, ikuti prinsip "overhang lebih pendek lebih baik daripada lebih panjang": untuk shank persegi standar 25×25 mm, jaga overhang tidak lebih dari 1,5× tinggi shank.
- Lead angle menentukan gaya radial. Insert dengan lead angle 93°-95° menghasilkan gaya radial ~40%-60% lebih kecil daripada lead angle 45° — untuk poros langsing dan part berdinding tipis, selalu pilih lead angle 93°-95°. Inilah mekanisme di balik anti-spring-pass "pahat back-hand".
- ap finishing yang lebih kecil tidak selalu lebih baik. Saat ap turun di bawah radius mata insert (umumnya 0,2-0,4 mm), mata berhenti memotong dan mulai menggesek/bergesekan — "stalled-cut spring-pass" — dan hasil akhir menjadi lebih buruk. Rancang ap finishing pada 0,3-0,6 mm agar mata benar-benar memotong.
Dasar Teknis 3: Pengerasan Kerja & Built-Up Edge pada Stainless 304 — Parameter Tidak Bisa Memperbaikinya, Pendingin dan Geometri Bisa
Stainless austenitik 304 mengalami pengerasan kerja yang parah (kekerasan permukaan setelah pemotongan dapat naik hingga HRC 35-40), lengket, dan menghasilkan chip panjang yang kusut. Tiga tindakan penanggulangan harus diterapkan bersamaan:
- Pendingin through-tool aliran tinggi, tekanan tinggi (40 bar+): tugasnya bukan hanya mendinginkan — fluida bertekanan tinggi mematahkan chip panjang. Saat Lynx 220 dilengkapi opsi pendingin tekanan tinggi, arahkan pendingin melalui chipbreaker insert; jika tidak, Anda harus menjaga feed di bawah 0,2 mm/rev dan mengandalkan geometri chipbreaker.
- Insert khusus kelas M: positive rake + chipbreaker. Jangan pernah gunakan insert baja karbon kelas P — built-up edge (BUE) terbentuk dalam 30 detik dan menyeret alur di seluruh permukaan.
- Disiplin parameter: setelah stainless mengalami pengerasan kerja, pemotongan kedua memotong permukaan yang bahkan lebih keras, jadi finishing harus diselesaikan dalam satu lintasan tanpa berhenti di tengah potong — titik saat Anda berhenti dan masuk lagi selalu menchip terhadap lapisan yang mengeras. Jaga sisa allowance finishing tidak lebih dari 0,6 mm.
Dasar Teknis 4: Mekanisme Regenerative Chatter & Metode Penekanan Empat Langkah
Chatter "whine-whine" dengan gelombang teratur pada permukaan adalah regenerative chatter: gelombang yang ditinggalkan revolusi sebelumnya menambahkan fase ke getaran pemotongan revolusi ini dan amplitudonya memberi makan dirinya sendiri. Urutan penekanan empat langkah (paling efektif lebih dahulu):
- Tingkatkan kekakuan sistem: perpendek overhang pahat, ganti ke boring bar anti-getaran karbida. Lynx 220 menggunakan guide linear LM tipe roller — kontak roller lebih kaku daripada kontak bola, jadi kekakuan bed bukan mata rantai lemah; periksa clamping turret terlebih dahulu.
- Pemotongan dengan kecepatan variabel (patahkan resonansi): dalam program Fanuc, siklus kecepatan spindel ±5%-8% secara berkala (G50 S dengan variabel), atau secara manual geser n ~10% dari pita resonansi. Fase gelombang terpatahkan dan chatter berhenti.
- Perbesar lead angle, kurangi ap: gaya radial turun, energi yang memberi makan getaran turun.
- Terakhir saja: kurangi feed / kurangi kecepatan. Menurunkan kecepatan membunuh cycle time, dan pada stainless memperburuk pengerasan kerja — "memadamkan dahaga dengan racun."
Studi Kasus Aplikasi Nyata: Validasi Terukur 12 Bulan pada Stem Katup Baja Tahan Karat 304 untuk Body Katup Hidraulik
- Latar belakang pelanggan: produsen komponen hidraulik di Tiongkok Timur membeli 3 mesin Doosan bekas (Lynx 220) melalui kanal peralatan bekas, khusus untuk stem katup baja tahan karat 304 φ30 × 320 mm, dua shift, target kapasitas bulanan 4.800 part.
- Hambatan: terus menggunakan parameter baja karbon (Vc 200 m/min, f 0,3 mm/rev, ap 2,5 mm), mengakibatkan biaya insert per part tinggi, sering berhenti karena chip melilit, output bulanan aktual hanya 3.600 part, dan tingkat lolos 91,2%.
- Solusi yang disesuaikan (rebuild parameter + pencocokan hardware):
- Umpan balik operasional 12 bulan:
Catatan ekstensi: jika pesanan nantinya naik ke poros panjang kelas 3-5 m (misalnya rod silinder hidraulik, poros screw-drive), through-bore 76 mm dan panjang pemesinan kelas ~510 mm pada Lynx 220 tidak mampu menanganinya. Upgrade ke lathe heavy-duty long-bed Doosan PUMA 800XLM — panjang bubut maks 5.050 mm, chuck 32", motor spindel 37-74 kW, guideway keras boxway X/Z. Logika parameternya dapat dibawa satu-ke-satu, tetapi skalanya sama sekali berbeda: pada PUMA 800XLM, poros panjang stainless 304 yang sama berjalan pada kecepatan potong jauh lebih rendah karena benda kerja berdiameter besar dan kedalaman potong berat (Vc tipikal 80-120 m/min), dan karena boxway membawa lebih banyak beban, ap yang lebih besar diizinkan dengan dampak spring-pass lebih kecil.
Bagian FAQ
T: Bagaimana tepatnya saya memilih antara G96 dan G97 pada Lynx 220?
J: Berdasarkan bentuk benda kerja dan jenis operasi, dalam tiga kategori:
- Operasi di mana diameter yang dibubut berubah banyak (OD, facing) → selalu G96 kecepatan permukaan konstan; header
G50 S(clamp speed) M3+G96 S(surface speed) M3. - Operasi yang harus sinkron ketat dengan kecepatan spindel — threading, tapping, grooving → G97 kecepatan konstan, jika tidak pitch ulir berfluktuasi dengan kecepatan.
- Finishing kontinu poros panjang dengan sedikit perubahan diameter → G97 diperbolehkan, tetapi G96 tetap direkomendasikan untuk gaya potong yang stabil. Aturan praktis: ketika rasio diameter melebihi 1:3, G96 wajib.
T: Mengapa aluminium selalu lengket chip dan permukaannya menghitam — apakah kecepatannya terlalu rendah?
J: Bukan kecepatan rendah; ini tiga masalah yang bertumpuk:
- Built-up edge (BUE): aluminium memiliki titik pelunakan rendah; panas pemotongan mengelas chip ke mata potong. Perbaikan: insert positive rake + sudut inklinasi besar — mata potong harus "tajam," bukan bercoating.
- Kecepatan permukaan terbatas: bar aluminium berdiameter kecil mencapai batas 4.500 rpm pada ~283 m/min; kompensasi dengan menambah feed (0,3-0,4 mm/rev) dan memaksa pematahan chip dengan chipbreaker.
- Pendingin: harus berbasis air aliran tinggi; emulsi menyebabkan bercak hitam korosi pada aluminium. Kontrol allowance finishing pada 0,3-0,5 mm untuk menghindari penggesekan berulang.
T: Pembubutan stainless bergetar parah — parameter mana yang harus saya sesuaikan dulu?
J: Lakukan troubleshooting dalam urutan prioritas ini :
- Periksa apakah overhang pahat terlalu panjang dan apakah Anda menggunakan boring bar anti-getaran — kekakuan adalah akar masalah, menyumbang 60%+ kasus getaran.
- Periksa apakah lead angle cukup besar (≥93°) — apakah gaya radial berlebihan.
- Geser kecepatan spindel ±10% dari pita resonansi — patahkan regenerative chatter.
- Terakhir saja, turunkan feed di bawah 0,18 mm/rev dan Vc di bawah 130 m/min. Jangan pernah menurunkan kecepatan lebih dulu — memperlambat memperburuk pengerasan kerja, dan pemotongan kedua lebih banyak chatter.
T: Ukuran OD finishing tidak stabil — bagaimana saya membedakan spring-pass dari keausan insert?
J: Gunakan metode "air-cut satu lintasan" untuk membedakan:
- Jalankan toolpath finishing di udara (G97 S300 M3, tanpa pemotongan) — dengan runout ujung normal, ukur runout pada posisi air-cut.
- Verifikasi light-cut: ambil satu potongan ringan pada ap = 0,05 mm dan amati kedalaman aktual. Jika deviasi terukur vs teoretis stabil 0,02-0,05 mm → spring-pass (kompensasi ke wear offset atau allowance finishing).
- Jika lintasan pertama baik secara dimensi tetapi ukuran bergeser secara progresif antar part → keausan insert (ganti ketika lebar keausan flank VB melebihi 0,3 mm). Spring-pass akibat keausan bersifat bertahap; spring-pass elastis adalah offset konstan.
- Gunakan frekuensi karakteristik vibration meter: keausan menghasilkan squeal frekuensi tinggi yang jelas berbeda dari "whine" frekuensi rendah pada chatter.
T: Lynx 220 mentok di 4.500 rpm dan itu tidak cukup — bisakah saya membuka batasnya?
J: Dua kasus — pertama tentukan apakah itu "batas program" atau "batas mesin":
- Batas parameter program: jika
G50 Sdalam program di bawah 4.500, cukup ubah nilai S — tidak ada hubungannya dengan mesin. - Batas motor spindel / mekanis: 4.500 rpm (chuck 8" standar) adalah plafon desain untuk bearing spindel dan keseimbangan dinamis. Tidak direkomendasikan membuka via parameter 3141/3142 — di atas kecepatan rated, torsi runtuh dan umur bearing memendek, dan getaran kecepatan tinggi yang tidak seimbang muncul langsung pada permukaan benda kerja. Jika Anda benar-benar butuh kecepatan lebih tinggi (misalnya finishing aluminium berdiameter kecil), spesifikasikan chuck 6" seri A (6.000 rpm) atau mesin spindel kecepatan tinggi alih-alih memaksa unlock.
T: Lynx 220 tidak cukup kuat untuk poros panjang 3 m+ — harus upgrade ke apa?
J: Ketika panjang benda kerja melebihi kemampuan Lynx 220 (~510 mm), upgrade sepanjang jalur ini:
- Tentukan apakah ini masalah panjang atau masalah diameter: poros panjang 3 m+ → lathe heavy-duty long-bed Doosan PUMA 800XLM (panjang bubut maks 5.050 mm, travel sumbu Z 5.100 mm, chuck 32", through-bore spindel 320 mm); jika hanya diameter di luar rentang → pilih seri PUMA 800 bed standar.
- Hitung ulang logika parameter; jangan langsung membawanya: spindel PUMA 800XLM mentok hanya di 750 rpm dengan motor 37-74 kW — pada benda kerja stainless 304 berdiameter besar yang sama, kecepatan potong tipikal turun ke 80-120 m/min, sementara kedalaman potong justru dapat ditingkatkan ke 6-8 mm.
- Perhatikan karakteristik spring-pass boxway: guideway keras boxway X/Z PUMA 800XLM membawa beban lebih banyak daripada LMG roller Lynx 220, tetapi boxway memiliki kekakuan dinamis tinggi sementara kekakuan statis dipengaruhi oleh pelumasan — untuk finishing poros panjang, tetap gunakan tailstock quill + steady rest dan jaga ap finishing pada 0,4-0,6 mm.