Cet article est vérifié par l'équipe d'inspection senior des équipements UsedUltra. L'ingénieur principal d'inspection Chris (12 ans dans l'évaluation d'équipements industriels d'occasion, plus de 1 500 machines-outils à commande numérique inspectées) est responsable de chaque détermination technique ci-dessous. Chaque chiffre cité ici a été relevé dans la catégorie de forage EDM en ligne de UsedUltra et sur la page machine qu'elle contient le 12/10/2026, et est reproduit exactement tel que publié. Une annonce décrit une machine. Elle n'en certifie pas une, et l'état, l'usure et l'outillage sont confirmés par rapport à la plaque constructeur et aux compteurs de la machine plutôt que par rapport à la page.
Réponse essentielle : Une machine d'électroérosion à petits trous, aussi vendue comme machine de forage EDM ou hole popper, perce les trous de départ dont un EDM à fil a besoin et les petits trous qu'un foret hélicoïdal gère mal. Elle enlève le métal avec une fine électrode pleine sur une broche dédiée au lieu d'une arête de coupe, donc l'acier trempé n'est pas un obstacle et la taille du trou suit l'électrode. La plage d'électrodes publiée sur la machine ici est de 0,08 mm à 0,25 mm, avec des courses de 120 × 150 × 300 mm, une table de travail de 200 × 250 mm, une limite de pièce de 50 kg et un changeur d'électrodes automatique AEC. La profondeur est déterminée par l'efficacité de l'évacuation des débris, et non par la longueur de l'électrode, donc demandez la profondeur que le vendeur a réalisée et l'état de la pompe.
Quels travaux relèvent d'une machine d'électroérosion à petits trous ?
L'EDM à petits trous (électroérosion) se situe entre le fil et le foret. Elle couvre les travaux qu'un outil de coupe rotatif ne peut ni atteindre ni maintenir, et sur l'acier trempé, c'est souvent la seule option pratique.
Le type possède sa propre catégorie, machine de forage EDM d'occasion, qui s'inscrit dans l'annonce plus large des machines d'électroérosion.
Trous de départ pour EDM à fil : électrodes de 0,08 mm à 0,25 mm
Une machine à fil ne peut pas commencer une découpe dans du métal plein. Chaque profil interne fermé, qu'il s'agisse d'un contour de poinçon, d'un insert de matrice ou d'un noyau de moule, part d'un trou percé à travers la pièce. Sur de l'acier doux, un foret hélicoïdal peut réaliser ce trou. Sur de l'acier trempé, la découpe au fil ne peut pas être lancée tant que le trou n'existe pas, et le trou ne peut pas être foré, donc le trou est réalisé par EDM.
Le trou de départ doit aussi être suffisamment grand pour que le fil passe et pour que le fil y soit enfilé. Le diamètre d'électrode et le diamètre de fil sont donc à lire ensemble.
La plage d'électrodes publiée sur la machine ici est de 0,08 mm à 0,25 mm, et les machines à fil de la même catégorie publient des diamètres de fil de 0,03 mm à 0,3 mm, de sorte que le haut de la plage d'électrodes se situe à l'extrémité fine de la plage de fil et que la correspondance doit être vérifiée plutôt que supposée.
Petits trous dans l'acier trempé : là où le foret hélicoïdal perd
Un foret hélicoïdal doit être plus dur que la matière et doit avoir un endroit où les copeaux peuvent aller. L'acier à outils trempé supprime les deux avantages à la fois, et un petit trou profond ne laisse au foret aucun endroit pour évacuer.
L'EDM enlève le métal par étincelle, donc la dureté de la pièce ne fixe pas la limite et aucun copeau n'est poussé contre la paroi du trou. C'est pourquoi les inserts trempés, les poinçons, les matrices et les moules sont percés de cette manière après le traitement thermique plutôt qu'avant.
Trous d'évent, de refroidissement et d'injecteur : sous un dixième de millimètre
La plage d'électrodes publiée commence à 0,08 mm, ce qui est inférieur au diamètre que la plupart des ateliers tentent avec un foret hélicoïdal. Les trous d'évent dans un moule, les passages de refroidissement, les orifices d'injecteur de carburant et les travaux fins similaires se situent dans cette plage, et le changeur d'électrodes automatique publié sur cette machine est ce qui permet à une série de production de petits trous de continuer sans qu'un opérateur reste à côté.
L'extraction d'un taraud cassé appartient au même groupe. Un taraud qui casse à l'intérieur d'une pièce finie est un trou à brûler autour d'un noyau qu'aucun foret ne peut saisir.
Où va un trou de départ d'EDM à fil, et quelle taille ?
La position compte plus que le trou lui-même, car le trou de départ est un moyen d'obtenir une découpe au fil et non une caractéristique finie. Deux règles décident où il se situe.
La première est que le trou doit se situer à l'intérieur du profil que le fil va découper, afin que la chute puisse être séparée et retirée une fois la découpe fermée. Un trou de départ à l'extérieur du profil ne laisse au fil rien à libérer. Sur un profil sans entrée naturelle depuis le bord de la plaque, le trou de départ est la seule entrée possible.
La seconde est le dégagement par rapport à la surface finie. Le fil quitte le trou de départ et se déplace vers le profil, et le trajet qu'il emprunte n'est pas le bord fini.
Placez le trou suffisamment loin de la ligne de découpe pour que l'approche et l'amorçage au niveau du trou ne touchent pas la face que vous conservez, et suffisamment près pour que le fil n'ait pas à traverser la pièce pour atteindre le profil. Dans un insert de moule ou un poinçon, cela signifie généralement que le trou est placé dans une matière qui sera de toute façon enlevée.
La taille du trou découle de la même logique. Le trou doit laisser passer le fil et permettre son enfilage, et l'enfilage automatique est moins tolérant qu'un opérateur qui introduit le fil à la main face à un trou serré. Lorsqu'un atelier utilise un changeur de fil automatique, le diamètre du trou de départ et le diamètre du fil sont choisis ensemble, et il vaut la peine de confirmer les deux par rapport aux exigences publiées de la machine à fil avant de percer le trou.
La conséquence pratique est qu'un trou de départ est percé de manière conventionnelle lorsque l'acier est doux et brûlé par EDM une fois la pièce trempée, et sa position est fixée par le dessin de découpe au fil plutôt que par la perceuse. Lorsqu'un atelier perce avant le traitement thermique pour gagner une étape, le trou est laissé avec suffisamment de dégagement pour que le mouvement causé par la trempe ne puisse pas le pousser en dehors du profil. Demandez la convention de dessin utilisée par le propriétaire précédent.
Comment une machine d'électroérosion à petits trous enlève-t-elle le métal ?
Deux machines sont vendues sous ce nom, et le système d'électrodes est le champ de spécification qui vous indique laquelle vous examinez.
Électrodes à queue de 0,08 mm à 0,25 mm, pas des tubes
Un hole popper à grande vitesse alimente un tube creux en laiton ou en cuivre-tungstène, le fait tourner et pompe le diélectrique au milieu du tube afin que les débris quittent le trou par l'électrode elle-même. Les électrodes tubulaires sont fabriquées dans des diamètres plus grands, et un hole popper est acheté pour sa vitesse sur les trous de départ qu'un fil peut enfiler sans difficulté.
La machine publiée dans cette catégorie est de l'autre type. Sodick décrit son système d'électrodes comme des électrodes à queue à haute rigidité de 0,08 mm à 0,25 mm, ce qui signifie une électrode pleine maintenue sur une queue rigide et changée par le changeur automatique, et non un tube traversé par le diélectrique. Sodick déclare que l'électrode rigide à queue est ce qui maintient l'excentricité à un minimum, et c'est ce qui rend possible l'extrémité fine de cette plage.
Les deux sont des machines d'électroérosion de perçage de trous et les deux réalisent des trous de départ. Elles diffèrent par l'électrode, par les diamètres qu'elles couvrent et par le rinçage que l'électrode permet.
Profondeur du trou : déterminée par le cycle de retrait, pas par la longueur de l'électrode
Un petit trou se remplit de particules érodées plus vite qu'un grand, et plus il est profond, plus le trajet que ces particules doivent parcourir pour sortir est long. Une fois l'espace entre l'électrode et la pièce rempli, l'électrode cesse de produire des étincelles contre la paroi et commence à faire des courts-circuits contre elle.
Les machines dégagent l'espace avec un cycle de retrait : l'électrode se soulève, le diélectrique rince le trou et la découpe reprend. La profondeur sur une machine comme celle-ci est donc déterminée par la stratégie de rinçage et l'alimentation en diélectrique plutôt que par la longueur de l'électrode.
C'est pourquoi deux champs de spécification comptent plus que la plage d'électrodes sur les travaux profonds. Le premier est l'alimentation en diélectrique, et la pression de la pompe, la filtration et l'état du fluide sont les questions à poser. Le second est la manière dont la commande gère le cycle de retrait face à l'usure de l'électrode, car une électrode usée produit un trou conique plutôt qu'un trou droit.
Dureté de la pièce : la conductivité fixe la limite, pas la dureté
Rien ne touche la pièce, donc il n'y a pas de force de coupe et aucune exigence que l'outil soit plus dur que la matière. La conductivité est plutôt l'exigence, et toute la pièce doit être conductrice pour que le circuit se ferme.
Deux conséquences pratiques en découlent. Une EDM à petits trous brûlera à travers un insert de matrice trempé et une pièce en aluminium tendre avec la même électrode, et le choix du matériau est une question de conductivité et de comportement thermique plutôt que de durée de vie de l'outil de forage.
Quelles spécifications déterminent si elle convient à votre travail ?
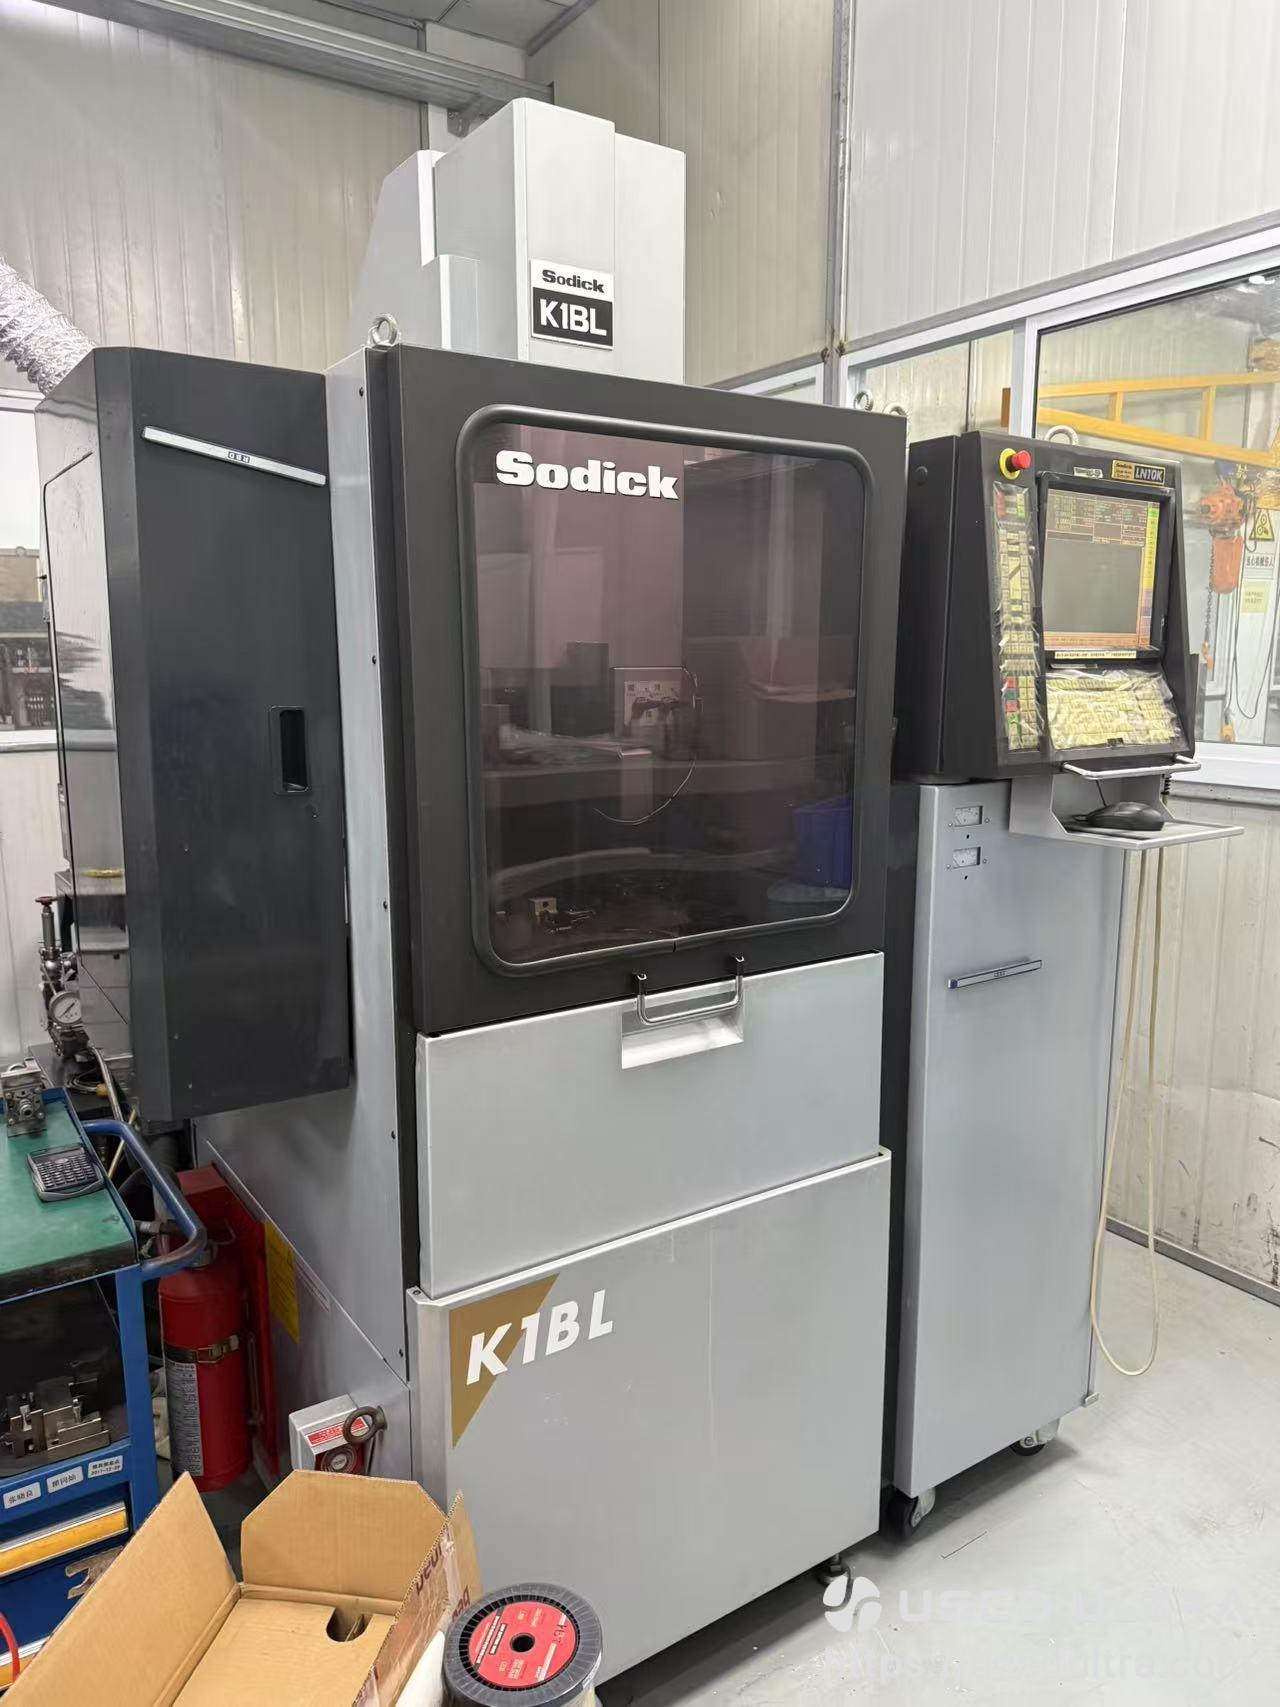
La machine publiée dans cette catégorie est une Sodick K1BL avec une commande à servomoteur linéaire Sodick LN10K. Son tableau de spécifications présente les champs qu'un acheteur doit lire dans cet ordre.
| Champ | Valeur publiée |
|---|---|
| Machine | Sodick K1BL |
| Commande | Commande à servomoteur linéaire Sodick LN10K |
| Course des axes X × Y × Z | 120 × 150 × 300 mm |
| Table de travail | 200 × 250 mm |
| Poids maximal de la pièce | 50 kg |
| Plage d'électrodes | 0,08 mm à 0,25 mm, à queue |
| Système d'électrodes | Changeur d'électrodes automatique AEC |
| Entraînement de broche | Moteur linéaire |
| Dimensions de la machine | 1 600 × 1 530 × 2 305 mm, 2,45 m² au sol |
| Chiffre récapitulatif de l'annonce | Temps de fonctionnement 5 039 h |
Sodick regroupe le reste des machines d'électroérosion Sodick publiées à côté.
Course des axes : 120 × 150 × 300 mm
Z est l'axe long à 300 mm, contre 120 mm en X et 150 mm en Y. Sodick construit la broche comme axe Z sur un moteur linéaire, donc la course de 300 mm porte ensemble l'électrode, la pièce et le montage.
Lisez la valeur de Z par rapport à la profondeur dont vous avez besoin, et lisez X et Y par rapport à la taille de la pièce et du montage, pas par rapport au trou. Une enveloppe de table de 120 × 150 mm est une contrainte réelle sur une grande plaque de moule, et c'est le champ qui exclut le plus souvent cette classe de machine.
Table de travail et limite de pièce : 200 × 250 mm et 50 kg
La table de travail publiée ici est de 200 × 250 mm et la limite de pièce est de 50 kg. Les deux sont petites, et les deux découlent de la même logique que les courses.
La limite de pièce est celle à vérifier par rapport à votre plaque la plus lourde plutôt qu'à votre travail le plus lourd, car une plaque de moule dans laquelle on perce des canaux d'eau est un bloc lourd percé de petits trous.
Plage d'électrodes : 0,08 mm à 0,25 mm
La plage d'électrodes est le champ qui détermine à quoi sert la machine, et la formulation du champ compte ici : ce sont des électrodes à queue, du type plein, et non les tubes qu'alimente un hole popper à grande vitesse. Le bas de la plage fixe le plus petit trou que la machine peut commencer avec la tolérance requise pour ce trou, et le haut fixe le plus grand.
Notez ce que le champ ne dit pas. Le trou fini est plus grand que l'électrode de l'écart d'étincelle, et la différence varie avec le matériau, les réglages du générateur et l'usure du jour. Lorsque la tolérance du trou est serrée, demandez quel diamètre d'électrode et quel écart le vendeur a utilisés pour la respecter, plutôt que de lire la plage comme une plage de trous.
Encombrement et installation : 1 600 × 1 530 × 2 305 mm
La machine publie des dimensions de 1 600 × 1 530 × 2 305 mm, soit 2,45 m² au sol. La hauteur est le chiffre à remarquer, car elle est supérieure à la porte d'un conteneur standard de 20 pieds.
Confirmez la hauteur de porte du conteneur, le moyen de levage et la porte de l'atelier par rapport à 2 305 mm avant l'expédition de la machine, et laissez un espace d'accès à l'avant pour le changeur d'électrodes et le circuit de diélectrique.
FAQ
Qu'est-ce qu'une machine d'électroérosion à petits trous, et comment l'appelle-t-on d'autre ?
EDM à petits trous, forage EDM, hole popping et hole popper sont des noms utilisés pour deux types de machines apparentés. Un hole popper à grande vitesse perce des trous de départ avec des électrodes tubulaires creuses de diamètres plus grands ; une machine à micro-trous comme celle publiée ici utilise de fines électrodes pleines à queue de 0,08 mm à 0,25 mm. Les deux réalisent les trous de départ à partir desquels commencent les découpes par EDM à fil, et le système d'électrodes est le champ qui vous indique le type que vous examinez.
Une EDM à petits trous peut-elle percer de l'acier trempé ?
Oui. Elle enlève le métal par des étincelles contrôlées plutôt que par une arête de coupe, donc la dureté de la pièce ne fixe pas la limite et le trou est percé après le traitement thermique plutôt qu'avant. La pièce doit toujours conduire l'électricité, et le comportement thermique du matériau affecte toujours la découpe.
Quelle profondeur une EDM à petits trous peut-elle atteindre ?
Il n'y a pas de limite de profondeur fixe, car la contrainte est l'évacuation des débris plutôt que la longueur de l'électrode. À mesure qu'un trou s'approfondit, le trajet de rinçage s'allonge et la découpe ralentit, et la commande d'avance de la machine doit compenser l'usure de l'électrode. Demandez au vendeur le trou le plus profond qu'il a réalisé, le diamètre d'électrode utilisé et la pression de la pompe de diélectrique, plutôt que d'accepter un seul chiffre de profondeur.
Un EDM à fil a-t-il besoin d'une machine de perçage de trous séparée ?
Pour les profils internes fermés, oui. Un fil ne peut pas commencer dans du métal plein, donc la pièce a besoin d'un trou de départ avant que la découpe au fil puisse être lancée, ou d'un bord par lequel le fil peut entrer. Les ateliers qui découpent des profils fermés gardent une machine de perçage de trous à côté de la machine à fil, ou sous-traitent le travail de trou de départ.
Quelles tailles d'électrodes une EDM à petits trous utilise-t-elle ?
La machine publiée ici couvre environ 0,08 mm à 0,25 mm. Le trou fini est plus grand que l'électrode de l'écart d'étincelle, donc faites correspondre l'électrode au fil que vous comptez enfiler dans le trou et à la tolérance de trou que vous devez respecter, et confirmez les deux avec le vendeur par écrit.
Les spécifications et données machine affichées sur les pages d'annonces UsedUltra sont indicatives et sujettes à inspection. L'état, l'outillage, l'usure et la durée de service restante sont établis par inspection, non par une annonce. Confirmez les spécifications, les compteurs et les données de plaque constructeur par écrit avant de vous engager dans un achat. Les chiffres d'heures ne sont pas directement comparables entre les annonces, donc demandez à la fois les relevés de mise sous tension et de temps de coupe pour chaque machine. Cet article est une référence technique et ne constitue pas un conseil juridique, fiscal ou douanier ; pour les règles d'origine et les droits applicables, consultez un courtier en douane agréé.