

Évalué par l'équipe d'ingénierie d'inspection d'équipements senior de UsedUltra. Réviseur principal : Chris (12 ans dans l'évaluation d'équipements industriels d'occasion, plus de 1 500 machines CNC inspectées, dont plus de 200 machines CNC chez Okamoto, Studer, Jung, Chevalier et d'autres marques). Source des données : les spécifications proviennent des unités réelles actuellement listées à la vente sur usedultra.com
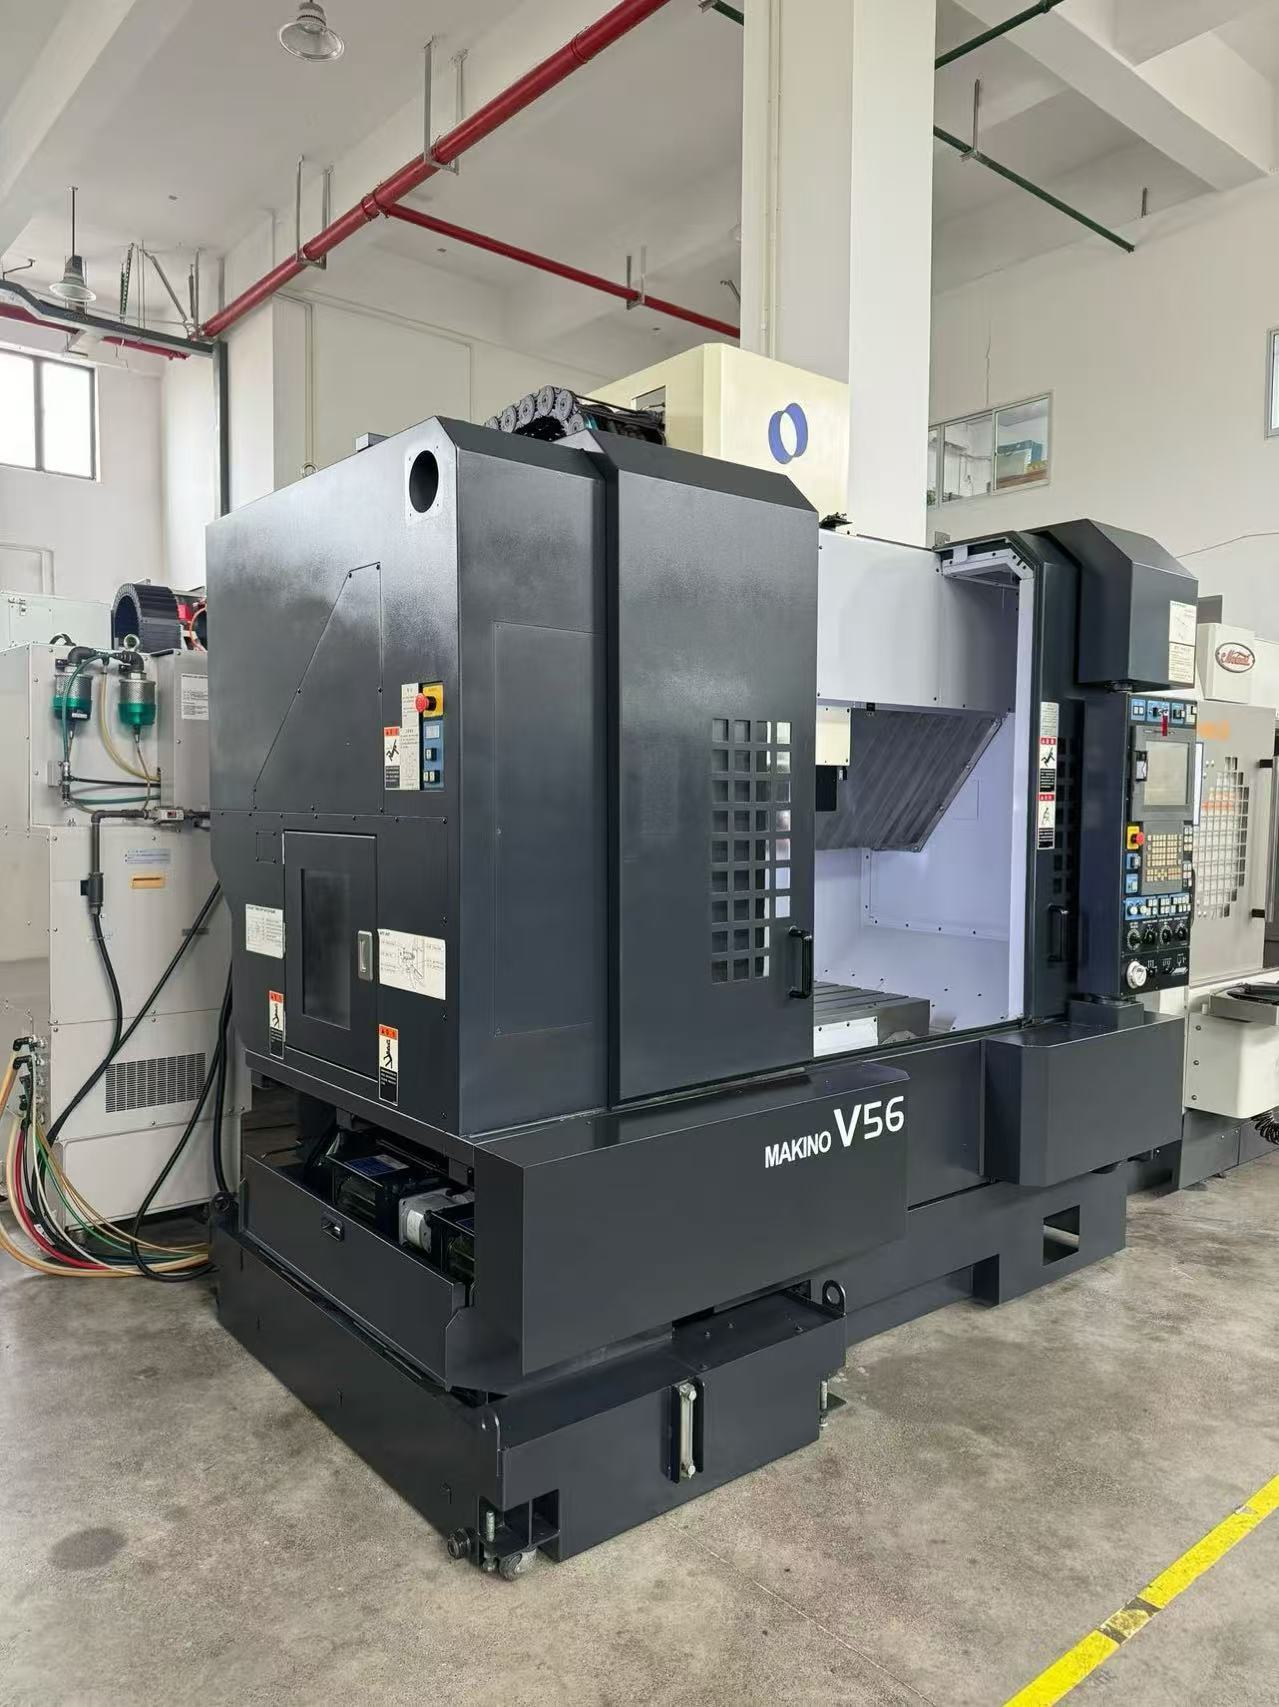
Vous cherchez une fraiseuse CNC Makino d'occasion ? Lorsque votre budget ne permet d'atteindre qu'une machine neuve d'entrée de gamme, un Makino V56 d'occasion ou un Makino V99 d'occasion offre plutôt une base de précision vérifiée : les deux tournent avec des broches haute vitesse à 20 000 tr/min (V56 : broche motorisée + BBT40 ; V99 : HSK-A100), un retour en boucle fermée par règles linéaires sur tous les axes, et des commandes Makino Professional 5. Une machine neuve au même prix gagne sur le fait d'être neuve d'usine, des commandes plus faciles à apprendre et un support de service sous garantie — mais la plupart utilisent un outillage à contact simple face et un retour en boucle semi-fermée. En résumé : choisissez un Makino d'occasion pour les travaux en lots critiques en précision et la conservation de la précision à long terme ; choisissez une machine neuve si vous voulez simplicité et retour sur investissement rapide.
1. Makino d'occasion ou machine neuve ? 3 pièges à connaître avant de décider
Piège 1 : le même budget achète une machine neuve d'entrée de gamme — on n'achète pas la rigidité sur une fiche technique. Les machines neuves au même budget sont généralement des centres d'usinage verticaux (VMC) de type 1160 équipés BT40, à 12 000–15 000 tr/min, sans retour par règles linéaires. Pour le même argent, le marché de l'occasion propose des machines importées avec broches haute vitesse à 20 000 tr/min, outillage à contact double face et retour en boucle fermée par règles linéaires sur tous les axes. La différence n'est pas neuf contre ancien — c'est la base de la chaîne de précision broche–outillage–règle. À haute vitesse de broche, les vibrations s'amplifient : les machines d'entrée de gamme maintiennent une rugosité de finition à Ra 1,2–1,6 μm, imposant une finition manuelle à l'établi qui grignote 8 000–11 000 $ de profit par machine et par an.
Piège 2 : peur d'une mauvaise importation d'occasion — une réception de type liste de contrôle laisse entrer le risque. Signer et expédier sans véritable inspection (un seul test de circularité et un seul contrôle de position) signifie que vous ne vérifiez jamais l'état réel de cette broche motorisée à 20 000 tr/min : micro-vibrations des roulements, si les règles linéaires sont dans leur plage d'étalonnage, et usure du contact double face. Si vous les manquez, la dérive thermique estivale fait sortir les dimensions des lots de tolérance, avec des taux de retouche de 4–5 % — qui se manifestent généralement trois mois après la livraison.
Piège 3 : comparez les courbes de revente, pas seulement les fiches techniques. L'équipement est un actif lourd au bilan. Les machines neuves ne conservent généralement que 25–35 % de leur valeur après cinq ans et mettent 3–6 mois à se vendre ; les machines Makino d'occasion s'échangent rapidement — valeur résiduelle estimée à 50–60 % après cinq ans, vendues en 1–2 mois. Deux machines aux spécifications similaires peuvent différer de plus de 14 000 $ en flux de trésorerie sur cinq ans — un chiffre que peu de gens calculent.
2. Makino CNC V56/V99 d'occasion vs machines neuves : comparaison de la précision, de la rigidité de broche et de la valeur de revente
Makino CNC V56 d'occasion (unité en vente)
| Paramètre | Makino V56 d'occasion (unité en vente) | Machine neuve, même budget (référence typique) |
|---|---|---|
| Commande CNC | Makino Professional 5 | FANUC 0i MF / commande locale |
| Vitesse de broche max. | 20 000 tr/min (broche motorisée) | 12 000–15 000 tr/min |
| Cône de broche | BBT40 (contact double face) | BT40 (contact simple face) |
| Course X/Y/Z | 900/550/450 mm | 1 100/600/600 mm (type 1160) |
| Dimensions de table | 1 050×500 mm | 1 200×600 mm |
| Charge max. de table | 700 kg | 800–1 000 kg |
| Magasin d'outils | 15 outils (type disque) | 24 outils |
| Retour de position | Règles linéaires tous axes (boucle fermée) | Boucle semi-fermée (sans règles) |
| Conception des glissières | 2 glissières prismatiques + 1 glissière linéaire (type portique) | Tout linéaire, ou 2 linéaires + 1 prismatique |
| Accessoires principaux | Palpeur d'outil laser, sonde Marposs, convoyeur à copeaux, refroidisseur d'huile | Évacuation des copeaux de base |
| Heures de broche | 5 982 h | Neuf |
| Valeur de revente à 5 ans | Estimée 50–60 % | Estimée 25–35 % |
Makino CNC V99 d'occasion (unité en vente)
| Paramètre | Makino V99 d'occasion (unité en vente) | Machine neuve, même budget (référence typique) |
|---|---|---|
| Commande CNC | Makino Professional 5 | Commande locale / européenne |
| Vitesse de broche max. | 20 000 tr/min | 12 000 tr/min |
| Cône de broche | HSK-A100 (contact double face) | BT50 (contact simple face) |
| Moteur de broche | 22/18,5 kW | 18,5–22 kW |
| Course X/Y/Z | 1 500/1 000/800 mm | 1 500/800/700 mm (type 1580) |
| Dimensions de table | 1 800×1 000 mm | 1 700×800 mm |
| Pièce max. | 1 800×1 000×650 mm | — |
| Magasin d'outils | 30 outils | 24 outils |
| Retour de position | Règles linéaires 3 axes (boucle fermée) | Boucle semi-fermée |
| Avance rapide | 20/20/20 m/min | ~30 m/min |
| Poids de la machine | ~23 t | ~15–18 t |
| Accessoires principaux | Liquide de coupe traversant la broche, convoyeur à copeaux automatique, palpeur d'outil laser, séparateur de brouillard d'huile | Évacuation des copeaux de base |
| Heures de broche | 1 427 h | Neuf |
| Valeur de revente à 5 ans | Estimée 50–60 % | Estimée 25–35 % |
Remarque : les colonnes V56/V99 correspondent aux spécifications réelles des unités listées sur usedultra.com ; la colonne « machine neuve » est une référence typique pour les machines de cette classe de prix — à confirmer sur la fiche technique du fabricant. La précision de positionnement / répétabilité n'est publiée sur aucune des deux annonces et doit être vérifiée sur site avec un interféromètre laser.
2.1 Les broches à contact double face sont la véritable ligne de partage de la rigidité : BBT40 vs HSK-A100
Les porte-outils BT40/BT50 conventionnels se verrouillent par contact simple face (cône uniquement). Sous une force de coupe élevée, un micro « basculement » se produit entre la broche et le porte-outil. Le V56 utilise BBT40 (un BT40 « Big Plus » avec le cône et la face de bride engagés), et le V99 utilise HSK-A100 (une interface à contact double face à cône court) — deux conceptions à contact double face avec une rigidité radiale et axiale nettement supérieure à celle d'un outillage à contact simple face de même taille. En pratique : vous pouvez prendre des profondeurs de passe plus importantes sans broutement, et les surfaces de finition restent régulières. C'est la base physique des résultats de finition Ra 0,4–0,6 μm que les Makino d'occasion peuvent maintenir.
2.2 La broche haute vitesse à 20 000 tr/min : broche motorisée du V56 et combinaison « grand cône + haute vitesse » du V99
Le V56 utilise une broche motorisée (moteur et broche intégrés) : pas de pertes par courroie, pas d'erreur de transmission, accélération/décélération rapides, faibles vibrations à haute vitesse — idéale pour la finition à grande vitesse de pièces en aluminium et de petits moules de précision. Le V99 est plus rare — un grand cône HSK-A100 porté à 20 000 tr/min, ce qui signifie que le pack de roulements, la lubrification et l'équilibrage atteignent un niveau qui gère à la fois l'ébauche à couple élevé et les hautes vitesses de broche, soutenu par une structure d'environ 23 tonnes destinée au contournage de moules moyens à grands et de grandes pièces en aluminium/acier. Le point commun : les deux machines offrent vitesse et rigidité ensemble — ce qu'une machine neuve au même budget (qui tend à privilégier l'une au détriment de l'autre) ne peut égaler.
2.3 Boucle fermée par règles linéaires tous axes : la précision est verrouillée par la boucle, pas revendiquée sur le papier
Le V56 dispose de règles linéaires sur tous les axes et le V99 de règles linéaires 3 axes — le retour de position provient directement du déplacement réel de la table/tête de broche (boucle fermée), et non de l'estimation de l'encodeur du servomoteur (boucle semi-fermée). La dilatation thermique de la vis à billes et le jeu sont corrigés en temps réel par les règles. C'est l'autre moitié de la conservation de la précision à long terme : une machine neuve peut passer la réception le premier jour, mais une machine en boucle semi-fermée dérive à mesure que la vis chauffe après des mois de service ; une machine en boucle fermée verrouille cette dérive au niveau du micron. Attention : sur une machine d'occasion, vérifiez l'erreur de lecture et la propreté des règles lors de la réception — une face de règle sale annule la boucle fermée.
2.4 L'économie de la valeur de revente : la prime pour la « vérifiabilité »
Les Makino d'occasion obtiennent une prime parce qu'ils sont accompagnés d'une chaîne de données de réception reproductible par un tiers (circularité au ballbar, positionnement par interféromètre laser, spectres de vibration de broche) — les acheteurs leur font confiance, ils conservent donc une valeur estimée de 50–60 % sur cinq ans. Les machines neuves se déprécient plus vite en grande partie parce qu'une machine de cinq ans ne peut pas être vérifiée selon une norme uniforme, les acheteurs les décotent donc. L'écart de revente correspond au prix que le marché attribue à une précision vérifiable — pas à la fidélité à la marque.
3. Cas réel : 12 mois avec un Makino V56 d'occasion — dans quelle mesure la précision et les retouches se sont-elles améliorées ?
Le cas suivant est une démonstration basée sur la configuration réelle du V56 ; les chiffres illustrent l'ordre de grandeur et ne sont pas des relevés d'exploitation de cette machine spécifique.
Contexte client : un atelier d'usinage de pièces structurelles 3C dans le sud de la Chine. Ses 12 machines de production étaient des centres d'usinage verticaux standard de type 1160 fonctionnant en deux équipes sur des boîtiers en aluminium 6061, avec une exigence de plan de Ra ≤ 0,8 μm sur les faces finies.
Goulot d'étranglement technique / de coût : au-dessus de 8 000 tr/min, les machines existantes amplifiaient les vibrations ; la rugosité de finition se situait à Ra 1,2–1,6 μm, nécessitant une reprise de finition à l'établi qui grignotait environ 8 000–11 000 $ de profit par machine et par an. La dérive thermique estivale de la broche faisait sortir les dimensions des lots de tolérance, portant les retouches à environ 4,8 % — environ 13 000 $/mois en main-d'œuvre de finition à l'établi et en rebut.
Solution : un Makino V56 d'occasion (broche motorisée 20 000 tr/min, contact double face BBT40, règles en boucle fermée tous axes). La réception comprenait l'étalonnage par interféromètre laser des trois axes, une erreur de circularité au ballbar ≤3 μm, ainsi que la vérification de l'erreur de lecture des règles et des spectres de vibration de broche.
Résultats quantifiés sur 12 mois :
- La rugosité de finition s'est stabilisée de Ra 1,2–1,6 μm à Ra 0,4–0,6 μm (amélioration d'environ 60 %) ;
- Les retouches sont passées de 4,8 % à 0,6 % ; les coûts mensuels de finition à l'établi et de rebut sont tombés de 13 000 $ à 1 500 $ ;
- Temps de cycle de finition par pièce réduit de 22 % (moins de passes grâce à des passes plus profondes à grande vitesse) ;
- La cohérence dimensionnelle entre les équipes de jour et de nuit s'est resserrée de ±0,015 mm à ±0,004 mm (le bénéfice de la boucle fermée) ;
- Sur deux équipes, le taux d'utilisation de la machine a atteint 89 %.
4. FAQ Makino V56/V99 d'occasion : inspection, choix du modèle, durée de vie de broche, pièces de rechange et précision
Q : En quoi la réception d'un Makino V56/V99 d'occasion diffère-t-elle de celle d'une machine neuve au même prix ?
R : La différence tient à deux choses — combien de contrôles sont effectués et si la réception thermique est incluse. Étape par étape :
- Réception standard d'une machine neuve : précision de positionnement (mesure statique par interféromètre laser), répétabilité, faux rond de broche et une pièce d'essai usinée — toutes des mesures uniques à froid ;
- Réception recommandée d'un Makino d'occasion (liste de contrôle de l'acheteur) : ① circularité au ballbar (circularité deux axes, contrôle du jeu et de l'équerrage) ; ② positionnement + répétabilité par interféromètre laser sur les trois axes ; ③ une reprise après 2 heures de préchauffage pour confirmer la convergence de la précision ; ④ spectres de vibration de broche (contrôle des roulements de la broche motorisée à 20 000 tr/min) ; ⑤ contrôles de l'erreur de lecture des règles linéaires et de la propreté de leur face ; ⑥ examen de l'historique des alarmes de la machine et des paramètres de gain des servomoteurs.
- Conclusion : un Makino mérite une demi-journée supplémentaire de vérification thermique et des règles — cette demi-journée détermine si vous avez acheté de la précision ou une décoration.
Q : Le V56 et le V99 tournent tous deux à 20 000 tr/min — lequel offre le meilleur rapport qualité-prix au même budget ?
R : Cela dépend de vos pièces :
- Pièces petites/moyennes, aluminium, petits moules de précision (finition) : choisissez le Makino V56 d'occasion — une course X de 900 mm plus une broche motorisée rendent la finition à grande vitesse plus rapide et moins coûteuse à exploiter ;
- Moules moyens à grands, grandes pièces en aluminium/acier, montages : choisissez le Makino V99 d'occasion — course X de 1 500 mm, grand cône HSK-A100, 30 outils et liquide de coupe traversant la broche gèrent à la fois l'ébauche lourde et le contournage ;
- Une seule machine pour des travaux mixtes : le V99 est l'achat unique le plus polyvalent (orienté ébauche, finition avec compensation d'outil) — mais confirmez que votre sol peut supporter la machine d'environ 23 tonnes et l'itinéraire de manutention.
Q : La broche motorisée à 20 000 tr/min ne s'usera-t-elle pas plus vite ? Comment juger sa durée de vie restante ?
R : Une broche motorisée est plus délicate qu'une broche à entraînement par courroie, mais sa durée de vie peut être quantifiée :
- Vérifiez les heures et le régime de service : le V56 affiche 5 982 h et le V99 1 427 h — tous deux dans la plage de service légère à modérée ; les roulements de broche motorisée durent généralement 15 000–20 000 h selon la lubrification et l'utilisation ;
- Mesurez les spectres de vibration de broche à la réception : des bandes latérales de défaut de roulement indiquent une fatigue ; balayez 500–10 000 tr/min et comparez ;
- Vérifiez le circuit de refroidissement de la broche : le V56 est livré avec un refroidisseur d'huile — confirmez que la circulation est saine et que l'historique des alarmes de surchauffe est vierge ;
- Exigez les références des roulements et un rapport d'équilibrage pour toute reconstruction — si aucun rapport n'est disponible, négociez comme « présumée reconstruite ».
Q : Les pièces de rechange et le service pour un Makino d'occasion peuvent-ils être gérés dans votre atelier ?
R : Oui, avec un plan. Points clés :
- Les pièces mécaniques — structures, glissières, vis à billes — ont un marché de reconstruction mature ; délai typique de 2–4 semaines ;
- Les ensembles de broche, les variateurs servo et les cartes système Professional 5 sont des pièces de rechange critiques — confirmez la chaîne d'approvisionnement à l'achat (les reconstructeurs stockent souvent des pièces d'origine d'occasion, délai de 1–2 semaines) ;
- Inscrivez « liste d'inventaire des pièces critiques + temps de réponse du service tiers » dans le contrat afin de ne pas attendre les pièces pendant un arrêt.
Q : Un Makino d'occasion avec règles linéaires en boucle fermée est-il réellement plus précis qu'une machine neuve ?
R : La boucle fermée est une condition nécessaire, pas une garantie — soyons précis :
- La boucle fermée par règles linéaires corrige en temps réel la dilatation thermique de la vis à billes et le jeu, donc en principe la précision de positionnement dépasse celle d'une machine en boucle semi-fermée dans des conditions identiques — un avantage structurel ;
- Mais la précision réelle dépend de : si l'erreur de règle est dans sa fenêtre d'étalonnage, la propreté de la tête de lecture, et si le modèle de compensation thermique est actif — les trois doivent être mesurés à la réception ;
- Donc la conclusion exacte est conditionnelle : une machine d'occasion en boucle fermée correctement réceptionnée conserve généralement mieux la précision à long terme qu'une machine neuve en boucle semi-fermée au même prix ; une machine d'occasion en boucle fermée qui a sauté la réception peut être pire qu'une neuve. Les spécifications sont statiques — la vérité réside dans la réception.