

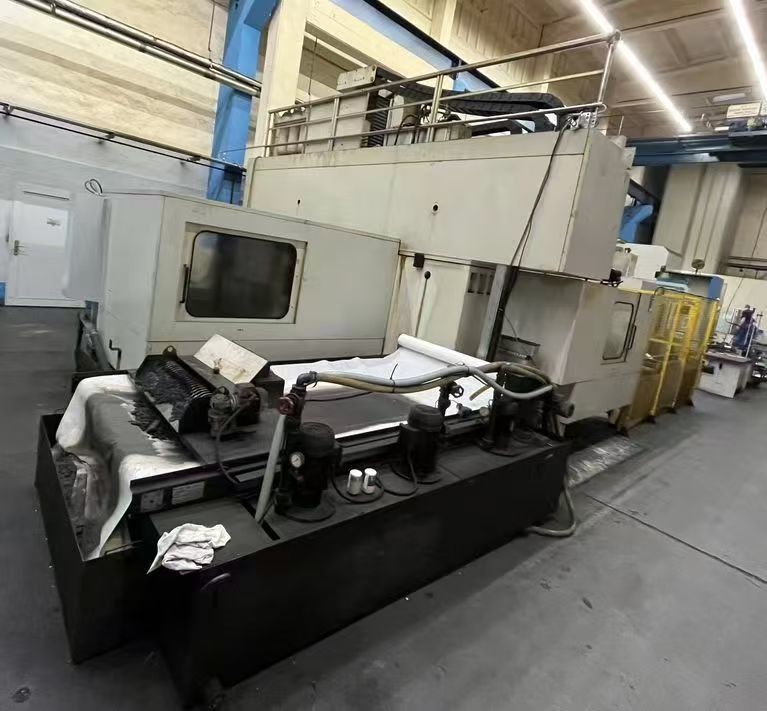
Revu par usedultra Expert technique en chef / Ingénieur senior — Ingénieur senior Chris (12 ans en ingénierie et reconditionnement de machines-outils lourdes)
1. Les véritables difficultés de l’achat d’une rectifieuse de glissières d’occasion
Difficulté 1 — Le rectifiage externalisé des glissières met votre planning de production hors de votre contrôle. Pour un banc de 4 mètres, un atelier spécialisé demande généralement 18 000–24 000 USD par rectifiage avec une file d’attente de 6–8 semaines, plus le fret aller-retour. Avec 2–3 bancs en cours en même temps, vous payez chaque année des factures d’externalisation à six chiffres — et vous acceptez la file d’attente du prestataire comme votre propre délai.
Difficulté 2 — L’investissement pour une machine neuve représente 4–6× le prix de l’occasion, avec un délai de construction de 12–18 mois. Une machine européenne neuve comparable coûte 2,2–3,0 millions USD (avant fondation et outillage). Pour un atelier qui a besoin d’une capacité de rectifiage maintenant, la logique de rentabilité d’une unité d’occasion est fondamentalement différente. Si vous souhaitez comparer les modèles disponibles, les heures de fonctionnement et le stock de rectifieuses d’occasion comparables sur le marché, parcourez Aperçu des rectifieuses d’occasion : modèles, heures, origine, stock.
2. Comparaison des paramètres techniques et cœur de la sélection
2.1 Tableau comparatif des spécifications
La colonne 1 contient des données d’annonce vérifiées (depuis la page d’annonce Favretto ME/U200 : origine Italie, 6 425 heures de fonctionnement, 1 unité en stock, 650 000 USD) :
| Paramètre | Favretto ME/U200 | Classe lourde (6 m neuf) | Milieu de gamme (classe nationale) |
|---|---|---|---|
| Dimensions de la table (largeur × longueur) | 4 000 × 1 000 mm | Classe 6 000 × 1 600 mm | Classe 1 600 × 630 mm |
| Meulage max. L/l/H | 4 000 / 1 000 / 700 mm | 6 000 / 1 600 / 1 000 mm | 1 600 / 630 / 500 mm |
| Charge max. de table | 1 500 kg (sans mandrin magnétique) | 3 000+ kg | ~800 kg |
| Puissance de broche | 22 kW (30 ch) | 37–45 kW | 11–15 kW |
| Meule | 508 × 203,2 × 100 mm @ 1 200 / 2 800 tr/min | Classe Ø600 @ 1 000–1 500 tr/min | Classe Ø400 @ 1 500–2 000 tr/min |
| Avance de table | 1–40 m/min | 1–30 m/min | 0,5–25 m/min |
| Avance min. (Y/Z) | 0,001 mm / 0,001 mm | 0,001 mm | 0,005 mm |
| Axe Y (transversal) | Rapide 10 m/min ; 0–2 000 mm/min sans palier ; 3–75 mm réglable | Similaire | Manuel/intermittent |
| Axe Z (vertical) | Rapide 10 m/min ; 700 mm utile / 750 mm course totale | 1 000 mm | 500 mm |
| Axe B (pivotement de broche) | Retour d’encodeur à règle circulaire (formage d’angle CNC) | Entraînement direct + encodeur d’angle | Manuel ou aucun |
| Règles linéaires | Équipées (configuration des axes à vérifier sur site) | Équipées | En option |
| Empreinte au sol | 10 700 × 5 500 × 4 500 mm | 12 000 × 6 000 × 5 000 mm | 5 500 × 3 500 × 3 000 mm |
| Poids de la machine | 31 500 kg | 60 000+ kg | 12 000–15 000 kg |
| Puissance installée | ~70 kW | ~120 kW | ~45 kW |
Les valeurs des colonnes de comparaison sont des plages typiques du secteur, et non une offre d’un fournisseur spécifique ; la colonne ME/U200 correspond aux données réelles de l’annonce.
2.2 Pourquoi ces spécifications comptent pour le rectifiage des glissières (cœur technique)
Géométrie de réception : rectitude, parallélisme et la règle des 0,005. La réception du rectifiage de glissières repose sur un double système de précision géométrique et de positionnement : la rectitude et le parallélisme sont mesurés selon ISO 230-1, tandis que la précision de positionnement est évaluée selon ISO 230-2. La rectitude des glissières en V et plates est généralement spécifiée ≤ 0,005 mm/m, avec des valeurs cumulées sur 4 000 mm complets dans la bande 0,015–0,02 mm, et un parallélisme des glissières transversales ≤ 0,01 mm/m. Deux caractéristiques déterminent si une unité d’occasion peut encore atteindre ces valeurs : la résolution d’avance et le retour de position par règle. L’avance minimale de 0,001 mm (Y/Z) du ME/U200, combinée à sa configuration de règles linéaires, montre que la chaîne cinématique elle-même est capable ; la variable restante est purement l’usure mécanique — résolue par l’essai de réception.
Ce que l’encodeur circulaire de l’axe B vous apporte réellement. Le meulage de forme de glissières inclinées (profil en V, queue d’aronde, angle composé) exige que la tête de broche soit indexée et maintenue en angle sous charge. Un codeur circulaire (encodeur rotatif) sur l’axe B fait passer cela de « cran mécanique + confiance » à un retour asservi en boucle fermée — la CNC peut former et maintenir à un pivotement de ±30° avec une position vérifiée par encodeur. Pour les reconditionneurs, cela détermine si une machine est une « rectifieuse plane à tête inclinée » ou une véritable rectifieuse CNC de formation de glissières — et la spécification de fonction CNC de cette unité (« formage CNC de diverses formes et angles de glissières ») le confirme directement.
Les risques réels d’une unité de 6 425 heures. Pour une machine-outil lourde, 6 425 heures représentent une utilisation faible à moyenne, mais l’évaluation de l’usure doit néanmoins se concentrer sur trois zones : les surfaces de glissières plates et en V (réparables par grattage/rectifiage — vérifier la surépaisseur restante du bâti), la dérive thermique des paliers de broche (à vérifier avec un long échauffement + contrôle laser), et l’état des paliers hydrauliques de glissières. Prévoyez 3–5 % du prix d’achat pour les consommables et le grattage, et accordez 1 semaine d’inspection avant la première mise en production.
3. Procédure de réception
Ne vous fiez pas à la plaque signalétique d’une machine d’occasion. L’annonce de cette unité permet une vérification complète ; la procédure suivante est celle qu’exécute un acheteur expérimenté :
- Vérification visuelle et de la plaque signalétique — recouper le numéro de série avec les archives du fabricant ;
- Contrôle de mise sous tension et du système de commande — alarmes, prise d’origine des axes, comptes d’encodeurs sur tous les axes, y compris B ;
- Mouvement des axes et rotation de broche — balayage complet de la table à 1–40 m/min, broche à 1 200 et 2 800 tr/min, relevé de température ;
- Relevé photographique de la zone de meulage et de l’armoire électrique — conduites de liquide de refroidissement, protections de règles, état des câbles ;
- Inspection vidéo à distance ou inspection tierce facultative — assister à l’essai dynamique complet sur site.
Au-delà de ce qui précède, si vous souhaitez connaître l’historique du fabricant de la machine, les modèles actuellement disponibles et les différences de configuration, parcourez Aperçu de la marque Favretto d’occasion et des modèles disponibles.
4. Cas d’application industriel réel
Contexte client : Un constructeur de machines-outils lourdes dans le sud de la Chine produisant de grands bancs de centres d’usinage à portique (classe 4 m), rectifiant 24 bancs/an.
Goulot d’étranglement : Rectifiage de glissières externalisé à 21 000 USD/unité avec une file d’attente de 6–8 semaines, débit mensuel plafonné à 2 unités par la capacité du fournisseur ; la distorsion thermique causait un taux de rebut de 12 % à la première inspection.
Solution fournie : Rectifieuse de glissières CNC Favretto ME/U200 d’occasion (6 425 heures vérifiées, encodeur de l’axe B contrôlé sur site) + une zone d’inspection à 20 °C ± 1 °C + réception par interféromètre laser.
Résultats quantifiés sur 12 mois :
| Indicateur | Avant (externalisé) | Après (en interne, 12 mois) |
|---|---|---|
| Coût par rectifiage | 21 000 $ | 9 500 $ |
| Coût direct annuel (24 unités) | 504 000 $ | 228 000 $ |
| Rebut à la première inspection | 12 % | 2,1 % |
| Délai moyen de rectifiage | 6–8 semaines | 2–3 semaines |
| Capacité mensuelle de rectifiage | 2 unités | 4 unités |
Économies annuelles calculées :
Économie directe = (21 000 − 9 500) × 24 = 276 000 $/anÉconomie sur rebut = (0,12 × 24 × 21 000) − (0,021 × 24 × 9 500) ≈ 55 700 $/anBénéfice annuel total ≈ 331 700 $/anRetour sur investissement simple = 650 000 $ ÷ 331 700 $ ≈ 1,96 ans
Avantages secondaires : capacité de rectifiage en hausse de 100 % (2→4 unités/mois, suppression du goulot d’étranglement de l’externalisation), délai réduit d’environ 60 % (médiane 7→2,5 semaines). La capacité libérée peut absorber des commandes supplémentaires — un chiffre d’affaires que ce modèle ne compte même pas.
5. FAQ
Q : Quelle précision de meulage une Favretto ME/U200 d’occasion peut-elle réellement tenir ?
R :
- Capacité de conception (règles linéaires + avance de 0,001 mm) : rectitude ≤ 0,005 mm/m, parallélisme ≤ 0,01 mm/m, état de surface Ra 0,4–0,8 μm (passe de finition jusqu’à Ra 0,2 μm).
- Réalité d’une unité d’occasion : la précision atteignable est limitée par l’usure — certifier selon ISO 230-1/230-2.
- Conditions favorables : gratter d’abord les glissières, échauffer 45–60 min, maintenir 20 °C ± 1 °C. Dans ces conditions, la classe 4 000 mm satisfait les plans typiques de rectifiage de glissières du fabricant.
Q : Comment mesurer la rectitude et le parallélisme lors de la réception sur site ?
R :
- Exiger un interféromètre laser pour mesurer les 4 000 mm complets selon ISO 230-1 (pas un échantillon de 1 m) ;
- Tester séparément la rectitude des glissières en V (plans horizontal + vertical), la rectitude des glissières plates et le parallélisme des glissières transversales ;
- Effectuer d’abord un échauffement de broche de 2 heures, en relevant la dérive thermique toutes les 30 min ;
- Réaliser au moins 3 passes aller/retour, et faire signer la fiche de tolérance par le fournisseur avant libération.
Q : Que fait réellement l’encodeur circulaire de l’axe B pour le formage de glissières en V / inclinées ?
R :
- Il ferme la boucle sur le positionnement du pivotement de broche à ±30° — la CNC lit l’angle réel, pas la position de cran ;
- Il permet de réaliser des profils en V, en queue d’aronde et à angle composé en un seul serrage, remplaçant les réglages mécaniques manuels de la tête ;
- Pour les reconditionneurs, il fait passer la machine du statut de « rectifieuse plane » à celui de rectifieuse de formation de glissières — la fonction essentielle qui justifie cette gamme de prix.
Q : Une machine de 31,5 tonnes — quelles fondations et quels moyens de levage sont nécessaires avant l’installation ?
R :
- Empreinte : plan de 10 700 × 5 500 mm (laisser 0,6–0,8 m de dégagement de service autour), hauteur 4 500 mm ;
- Fondation : sur la base de l’empreinte de 10,7 × 5,5 m, la pression portante moyenne de la machine n’est que d’environ 0,54 t/m², mais en tenant compte des charges dynamiques et des concentrations locales, concevoir pour une capacité portante ≥ 0,1 MPa avec une dalle en béton armé de 600–800 mm, isolée des sources de vibration adjacentes, points d’ancrage selon le plan de mise à niveau du fabricant ;
- Levage : grue nominale ≥ 40 t au rayon de levage, ou une mise en place contrôlée par plusieurs vérins ; faire vérifier par un ingénieur en structure le chemin de charge du point de levage à la dalle ;
- Alimentation : ~70 kW installés ; confirmer la marge du jeu de barres/transformateur ainsi que les circuits d’air comprimé et de liquide de refroidissement.
Pour vérifier les spécifications techniques complètes de cette machine (dimensions de meule, courses d’axes, vitesses d’avance, puissance installée), voir Spécifications techniques complètes et fiche technique Favretto ME/U200.
Q : Comment évaluer la durée de vie restante et le coût de reconstruction d’une rectifieuse de glissières d’occasion de 6 425 heures ?
R :
- Audit d’usure (1 semaine d’inspection) : faux rond des paliers de broche, état du grattage des glissières, jeu des vis à billes/règles, pression et contamination du système hydraulique ;
- Étendue type de reconstruction (à ce niveau d’utilisation) : regratter ou rectifier les glissières, remplacer les joints, entretenir règles/encodeurs — prévoir 3–5 % du prix d’achat ;
- Règle de décision : si la réception dynamique est réussie et que la dérive thermique est stable après échauffement, la seconde vie de la machine dépasse 10 ans en service de rectifiage — les rectifieuses de glissières lourdes fonctionnent en service lent, rigide et à faible cycle, ce qui est doux et maintient leur charge bien en dessous de la durée de vie de conception.