

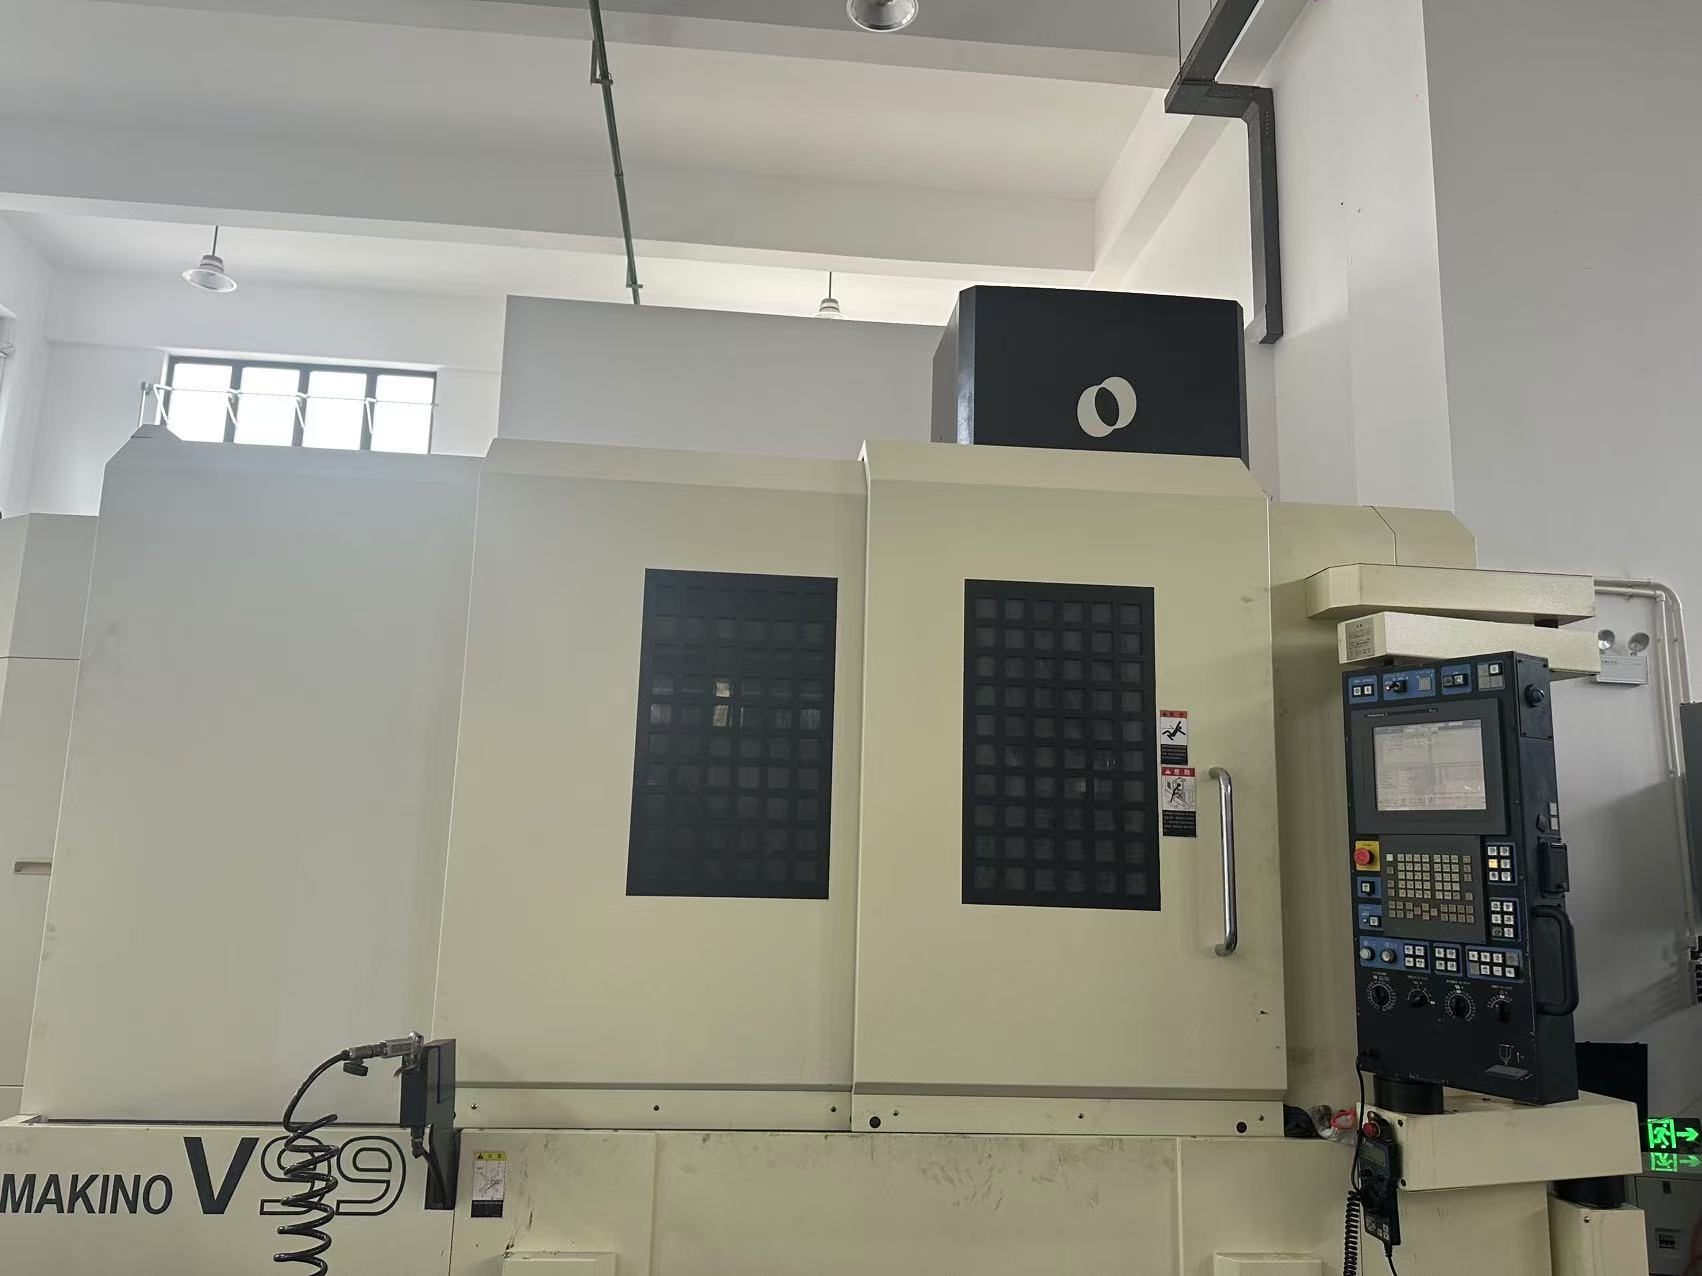
Revue d'expert : cet article est examiné par l'équipe d'ingénierie d'inspection des équipements seniors de UsedUltra. L'inspecteur en chef Chris (12 ans d'évaluation d'équipements industriels d'occasion, plus de 1 500 machines CNC inspectées — plus de 200 couvrant Makino, Mori Seiki, YASDA, Haas) est responsable de chaque détermination technique et norme de mesure ci-dessous. Sources des données : la plaque signalétique de la machine en stock (Kunshan, Chine) + les spécifications typiques publiées par le fabricant + les comptes rendus d'inspection sur site.
Résumé essentiel
L'essentiel d'abord : la Makino V99 n'appartient PAS à la même catégorie que les trois autres centres d'usinage verticaux d'occasion — ne les comparez pas en prix comme de « simples verticaux ». Avec un poids machine de 23 000 kg, une broche HSK-A100 à contact double face, des règles linéaires en boucle fermée sur les 3 axes, et seulement 1 427 heures de broche, la V99 est conçue pour l'acier lourd de matrices/moules et l'usinage de grande précision de pièces de grande taille. Sa rigidité statique et dynamique dépasse largement celle de la Haas VF-2YT (~4 500 kg, BT40, boucle semi-fermée). Le prix catalogue de 120 000 US$ est supérieur à celui de la VF-2YT, mais en rigidité par tonne, précision par spécification et valeur par heure, c'est la meilleure des quatre. Avec un budget serré et uniquement des pièces petites à moyennes → choisissez la NVD5000 ou la YBM950V. Pour les grands moules, la stabilité à long terme et les grandes pièces → la V99 l'emporte.
Pourquoi la classe de machine — et non la marque — décide de votre coût d'usinage de moules
Problème 1 — Acheter la mauvaise classe, pas la mauvaise marque. Les acheteurs attribuent souvent l'écart de prix à une prime de marque, mais la vraie différence est la classe de machine. Un centre d'usinage vertical léger (4–5 t) vibre au niveau de la colonne et de la tête de broche lors de l'usinage lourd d'acier de moule trempé, si bien que l'état de surface cible est inatteignable et vous compensez par des passes de plus faible profondeur et des passes supplémentaires — temps d'usinage en hausse de plus de 30 %, durée de vie des outils en baisse de 40 %, l'électricité et les heures machine augmentant ensemble. Une base de moule de 500 kg nécessite trois passes d'ébauche à 0,4 mm de profondeur de passe ; à 1,2 mm, c'est une seule passe. Les différences de classe se retrouvent directement sur la facture.
Problème 2 — Ne regarder que le prix catalogue, et non les « heures × dégradation de précision ». Une machine d'occasion avec plus de 6 000 heures, sans règles linéaires et avec une boucle semi-fermée perdra environ 0,01 mm de précision nominale à cause du jeu de la vis à billes et du jeu de broche. Les glissières, les vis à billes et les roulements de broche s'usent à l'heure ; la durée de vie restante à 1 427 h contre plus de 6 800 h diffère d'un facteur 3 à 5. Si la dérive de précision n'apparaît qu'à la réception, le retour/transport et la révision de broche (5 000–15 000 US$) engloutissent l'écart de prix que vous pensiez avoir « économisé ».
Problème 3 — Des spécifications de précision incomparables. Certaines indiquent la précision de positionnement, d'autres la répétabilité ; certaines ont des règles linéaires en boucle fermée, d'autres seulement une boucle semi-fermée avec codeur moteur ; certains chiffres de « ±0,005 mm » sont obtenus sous climatisation d'usine, d'autres dans des conditions quotidiennes. Sans test à l'interféromètre laser, vous ne pouvez pas savoir si un chiffre de précision est une valeur de plaque signalétique ou une capacité réelle.
Problème 4 — Coûts cachés des conditions de grande vitesse/charge lourde. Un cône BT40 se micro-emboîte sous l'effet de la force centrifuge à ≥15 000 tr/min, tandis que le contact de face HSK reste stable. Une broche de 20 000 tr/min sans lubrification air-huile ni compensation par règles peut dériver de 0,01 mm ou plus en Z pendant l'usinage à grande vitesse — et un noyau de moule mis au rebut coûte plus de 2 000 US$.
Makino V99 vs Haas VF-2YT vs Mori Seiki NVD5000 vs YASDA YBM950V : Comparaison complète des spécifications
Remarque : les chiffres de la V99 proviennent de la plaque signalétique de la machine réellement en stock ; les chiffres de la VF-2YT / NVD5000 / YBM950V sont les spécifications typiques publiées par le fabricant pour les machines d'occasion — vérifiez-les par rapport à la plaque signalétique de la machine à l'arrivée. Tous les prix sont en dollars américains (US$) et sont des références du marché de l'occasion ; voir les annonces en direct sur usedultra.com
| Paramètre | Makino V99 | Haas VF-2YT | Mori Seiki NVD5000 α1A/40 | YASDA YBM950V |
|---|---|---|---|---|
| Cône de broche | HSK-A100 | CT/BT 40 | HSK-A63 | HSK-A63 |
| Vitesse max de broche | 20 000 tr/min | 10 000 tr/min (12k/15k en option) | 12 000 tr/min (20k en option) | 15 000 tr/min |
| Moteur de broche | 22 / 18,5 kW | 22,4 kW (30 ch) | 22 / 18,5 kW | ~22 kW |
| Lubrification des roulements | Air-huile (typique) | Graisse (typique) | Air-huile (option haute) | Air-huile (typique) |
| Courses X/Y/Z (mm) | 1 500 / 1 000 / 800 | 762 / 508 / 635 | 800 / 500 / 450 | 900 / 550 / 510 |
| Table (mm) | 1 800 × 1 000 | 1 568 × 457 | ~1 000 × 500 | ~1 000 × 500 |
| Pièce max (mm) | 1 800 × 1 000 × 650 | ~1 568 × 457 × 635 | ~1 000 × 500 × 450 | ~1 000 × 500 × 510 |
| Avance rapide (mm/min) | 20 000 | 25 400 | 40 000 | ~36 000 |
| ATC | 30 | 30+1 | 30 | 30 |
| Règles linéaires (3 axes) | Standard | Aucune (semi-fermée) | Option partielle | Standard |
| Glissières | Rouleaux lourds/glissières prismatiques | Linéaires à rouleaux | Linéaires | Linéaires à rouleaux haute rigidité |
| Précision de positionnement | ±0,005 mm | ±0,005 mm | ±0,004 mm | ±0,002 mm |
| Répétabilité | ±0,003 mm | ±0,0025 mm | ±0,002 mm | ±0,001 mm |
| Arrosage à travers la broche | Standard | En option | En option | En option |
| Commande | Makino Professional 5 | Haas NGC | FANUC/MAPPS | FANUC |
| Poids machine | ~23 000 kg | ~4 500 kg | ~8 000 kg | ~12 000 kg |
| Heures de broche | 1 427 | 6 823 | 2 833 | 7 566 |
| Prix d'occasion (US$) | 120 000 US$ | ~35 000–55 000 US$ | ~55 000–80 000 US$ | ~85 000–110 000 US$ |
| Classe de capacité | Moule lourd / grande pièce haute précision | Pièces générales petites à moyennes | Grande vitesse générale | Pièces petites à moyennes de haute précision |
HSK-A100 à contact double face vs cône BT40 : d'où vient la rigidité
Les porte-outils BT/CAT40 se verrouillent par frottement conique ; à grande vitesse et sous forte charge, le cône se micro-emboîte, ce qui plafonne la rigidité radiale et en flexion. Le HSK (queue conique creuse) offre un contact double face — face d'appui plus cône — avec une déformation de serrage mesurée en micromètres. En termes de spécifications, le flasque HSK-A100 (φ100) et la zone de transmission du couple sont bien plus grands que le cône BT40 (φ44,45), ce qui donne une rigidité théorique en flexion supérieure d'environ un ordre de grandeur. Pour les passes profondes dans l'acier de moule (40–55 HRC), la rigidité du porte-à-faux de l'outil contrôle directement le broutement et la durée de vie de l'outil. C'est la racine physique de l'écart de qualité d'usinage entre la V99 et la VF-2YT à vitesse de broche égale — un écart de spécification d'interface, pas un écart de marque.
Poids machine de 23 000 kg : rigidité, amortissement et coupe lourde
Rigidité ≈ répartition de la matière + boucle structurelle fermée. À environ 5× le poids de la VF-2YT et 3× celui de la NVD5000, la V99 possède des parois de colonne plus épaisses, une base caisson plus grande et un amortissement structurel plus élevé. L'amortissement détermine la vitesse de dissipation de l'énergie vibratoire : à profondeur de passe égale, l'amplitude résiduelle de vibration de la V99 est plus faible, l'état de surface est plus régulier (Ra inférieur à 0,8 en une passe), et l'écaillage des arêtes d'outil induit par les vibrations est moins probable. Sur une machine de 23 t, la table de 1 800 × 1 000 mm permet de brider des bases de moule de 500–900 kg en un seul montage, ce qui réduit l'accumulation d'erreurs due aux reprises de bridage. Le poids machine est le paramètre de rigidité le plus honnête et le plus difficile à falsifier.
Règles linéaires (boucle fermée) vs boucle semi-fermée : la précision se mesure, ne se déclare pas
Une boucle semi-fermée ne renvoie que le codeur moteur ; la dilatation thermique de la vis à billes et le jeu ne sont pas compensés. Les règles linéaires en boucle fermée mesurent le déplacement réel de la table et intègrent la déformation thermique et le jeu dans la boucle d'erreur. La V99 et la YBM950V sont équipées de série de règles linéaires sur 3 axes ; la VF-2YT est semi-fermée par défaut. Pour une stabilité à long terme de classe ±0,005 mm en finition, les règles linéaires sont une exigence absolue, pas un simple plus — sans elles, la précision réelle d'une machine après deux heures de mise en température est une devinette.
Les heures de broche sont le code de la valeur : logique de dégradation 1 427 h vs 6 823 h
Les glissières, les vis à billes et les roulements de broche s'usent à l'heure. 1 427 h représentent environ 1 à 2 ans d'exploitation après la sortie d'usine — en plein dans la fenêtre optimale après rodage. À 6 823 h / 7 566 h, les machines sont entrées dans la zone d'usure de mi-vie des glissières et des roulements de broche. Pour un même modèle, lorsque les heures diffèrent d'un facteur 5 mais que le prix diffère de moins de 2×, la machine à faible nombre d'heures porte la valeur de durée de vie résiduelle la plus élevée. À la réception, les machines à fort nombre d'heures doivent être revérifiées pour le faux-rond de broche, le jeu et la précision d'usinage d'essai — trois témoins directs de l'usure.
Compensation thermique : qui corrige la dérive, qui devine
Les broches à grande vitesse et la coupe lourde chauffent toutes deux la colonne et la broche ; la dilatation thermique de l'axe Z peut atteindre 0,01–0,03 mm par heure. La V99 compense directement la dérive thermique via le contrôle de température de broche et de colonne Makino, plus le retour des règles en boucle fermée. YASDA dispose de son propre contrôle propriétaire de dilatation thermique. La Haas VF-2YT, semi-fermée par défaut sans retour mesuré, ne peut que « deviner » la dérive thermique via la compensation programmée. Pour les passes de finition durant plus de 4 heures, la capacité de compensation thermique compte plus que le chiffre de précision sur la plaque signalétique.
Glissières prismatiques vs glissières linéaires à rouleaux : compromis amortissement/vitesse
- Glissières prismatiques (boxway) : contact guide/glissière sur grande surface, rigidité statique et dynamique et amortissement les plus élevés, mais frottement plus important et avances rapides limitées par le film d'huile — pour la coupe intensive.
- Linéaires à rouleaux : équilibrent rigidité, vitesse et frottement ; les centres d'usinage verticaux lourds grand public utilisent des patins à rouleaux élargis — la V99 et la YBM950V appartiennent à cette classe (à confirmer sur la machine).
- Linéaires standard (petits rouleaux/billes) : priorité à la vitesse, amortissement faible en coupe lourde — la VF-2YT est une conception linéaire légère typique.
Comment juger : pour l'acier de moule lourd, regardez d'abord la taille des glissières et le nombre de patins, puis la vitesse rapide. Une machine avec des avances rapides élevées n'est pas nécessairement capable de coupes lourdes.
20 000 tr/min n'est pas un simple chiffre : lubrification des roulements, équilibrage et règles
Une broche de 20 000 tr/min doit résoudre trois choses : ① La lubrification air-huile alimente les roulements à grande vitesse et évacue la chaleur — la lubrification à la graisse ne peut pas contrôler l'élévation de température en grande vitesse soutenue. ② L'équilibrage des outils HSK : les assemblages d'outils doivent atteindre la classe G2.5 (≤2,5 mm/s), sinon la force de balourd à grande vitesse dégrade à la fois la durée de vie de la broche et le Ra. ③ Règles + compensation de température pour éviter la dérive thermique à grande vitesse. Les règles 3 axes et le HSK-A100 de la V99 existent précisément pour soutenir ces trois points — la capacité de grande vitesse est un système, pas un simple chiffre de tr/min.
Avance rapide de 20 m/min ≠ lente : le temps de stabilisation est la vraie mesure du cycle
Une avance rapide à vide de 40 m/min semble rapide, mais la capacité d'accélération/décélération et le temps de stabilisation en positionnement sont les vrais moteurs du cycle. Une table de 23 t nécessite une course de décélération et un temps de stabilisation plus longs pour s'arrêter depuis 40 m/min ; des avances rapides fréquentes peuvent en réalité ralentir le cycle réel. Les machines lourdes utilisent 20 000 mm/min pour un positionnement sûr et répétable, et gagnent du temps de cycle grâce à la libération de puissance de coupe et à la profondeur de passe en une seule passe. Ne comparez pas les chiffres d'avance rapide entre classes de machines — c'est un compromis de conception, pas une étiquette de performance.
Makino Professional 5 : capacité de commande CNC spécifique aux moules
La V99 utilise la commande Professional 5 maison de Makino, conçue pour l'usinage de moules avec lissage de trajectoire par anticipation pour réduire les chocs d'accélération/décélération, suppression du broutement, interpolation nanométrique et macros. Par rapport aux commandes FANUC/Haas génériques, elle présente un net avantage en lissage de trajectoire d'outil et en régularité pour la finition de formes libres complexes. Pour les acheteurs qui usinent des moules, le système de commande compte autant que le bâti mécanique.
Matrice de décision : scores pondérés pour la rigidité, la précision et la valeur
Notation pondérée (1–5, pondérations pour un scénario type moule/coupe lourde) : rigidité 25 %, précision 25 %, valeur par unité (performance/prix) 20 %, facilité de maintenance 15 %, couverture de taille de pièce 15 %.
| Machine | Rigidité (25 %) | Précision (25 %) | Valeur (20 %) | Maintenance (15 %) | Couverture (15 %) | Total pondéré |
|---|---|---|---|---|---|---|
| Makino V99 | 5 | 4 | 4 | 3 | 5 | 4,25 |
| YASDA YBM950V | 3,5 | 5 | 3 | 3 | 3 | 3,63 |
| Mori Seiki NVD5000 | 3 | 4 | 4 | 4 | 3 | 3,60 |
| Haas VF-2YT | 2 | 3 | 4 | 5 | 2 | 3,10 |
Lecture des scores : pour les pièces lourdes, les moules ou la coupe lourde, la V99 se classe première au global et est la seule machine à couvrir la plateforme de 1 800 × 1 000 mm. Pour les pièces petites à moyennes de haute précision uniquement, la YBM950V se classe première en précision (±0,002 / ±0,001). Avec un plafond budgétaire strict pour des pièces générales, la VF-2YT a le prix absolu le plus bas. Relancez la matrice avec votre propre mix produits pour changer le résultat.
Cas terrain sur 12 mois : un atelier de moules indien passe à la Makino V99
Profil client : un atelier de moules à Bangalore, en Inde, fabriquant des moules d'injection pour intérieurs automobiles, usinant des bases et noyaux de moules P20/H13 de 500–900 kg et 45–55 HRC. Il utilisait auparavant un centre d'usinage vertical léger (~5 t, BT40) : les grandes bases de moule vibraient, l'état de surface de finition restait bloqué à Ra 3,2, un polissage manuel était nécessaire, et le taux de reprise tournait autour de 6 %.
Goulots d'étranglement : temps de finition par pièce élevé (nombreuses passes de faible profondeur), usure rapide des outils et livraisons retardées par les reprises.
Solution : achat de cette Makino V99 (HSK-A100 / 20 000 tr/min / règles linéaires 3 axes / 1 427 h). L'équipe UsedUltra a réalisé une inspection vidéo à distance, un essai de coupe en usine et un rapport d'interférométrie laser avant expédition ; la mise en service sur site a pris une semaine.
Décomposition du temps de cycle (rapporté par le client, noyau de moule P20 45HRC) :
| Opération | Ancienne machine (BT40 légère) | Makino V99 (HSK-A100) | Variation |
|---|---|---|---|
| Ébauche (profondeur 0,4 → 1,2 mm) | 3 passes / 180 min | 1 passe / 90 min | -50 % |
| Passes de finition (600 → 1 200 mm/min) | 2 passes / 120 min | 1 passe / 105 min | -12 % |
| Polissage manuel (Ra3,2 → 0,8) | 90 min | 0 (directement Ra0,4–0,8) | éliminé |
| Total section finition | 300 min | 195 min | -35 % |
| Temps de production pièce complète | 390 min | 195 min | -50 % |
Résultats mesurés sur 12 mois :
- Temps de la section finition -35 % (production pièce complète -50 %, polissage éliminé) ;
- État de surface : acier de moule fini directement à Ra 0,4–0,8 (auparavant Ra 3,2 + polissage manuel) ;
- Durée de vie des outils : fraises à bout hémisphérique +40 % (moins d'écaillage par vibration) ;
- Coût qualité : taux de reprise 6 % → 1,2 % (-80 %) ;
- Énergie par pièce : -18 % (temps de coupe plus court, moins de coupe à vide) ;
- Capacité : 11 → 15 moules/mois (+32 %) ; 48 moules supplémentaires/an × marge rapportée par le client d'environ 2 500–3 000 US$ chacun ≈ 120 000–144 000 US$/an — l'investissement machine de 120 000 US$ a été récupéré en 12 mois, hors économies de main-d'œuvre et de reprises.
FAQ : rigidité des centres d'usinage verticaux d'occasion, HSK vs BT40, heures de broche et valeur
Q1. Pourquoi la Makino V99 d'occasion est-elle tellement plus chère que la Haas VF-2YT ?
R : La différence tient à la classe de machine et à la valeur résiduelle, en quatre points :
- Classe de rigidité : poids machine de 23 000 kg contre ~4 500 kg — la V99 peut usiner lourdement de grands moules ; la VF-2YT convient à la finition de pièces petites à moyennes/travaux légers ;
- Système de porte-outil : contact double face HSK-A100 contre cône BT40 — une différence d'un ordre de grandeur en rigidité à grande vitesse et forte charge ;
- Précision en boucle fermée : la V99 est livrée avec des règles linéaires 3 axes ; la VF-2YT est semi-fermée par défaut ;
- Valeur résiduelle : 1 427 h se situent dans la fenêtre optimale après rodage ; 6 823 h se situent dans la zone d'usure de mi-vie — le coût de reconstruction ou de restauration à la précision du neuf est complètement différent.
En une phrase : la V99 est une plateforme « lourde haute précision », la VF-2YT est une plateforme « légère générale » — la différence de prix achète une capacité de plateforme, pas un logo.
Q2. Broche HSK-A100 vs BT40 — mon moule a-t-il vraiment besoin du HSK ?
R : Décidez selon la pièce et l'opération :
- Acier de moule trempé (40–55 HRC) avec passes profondes → le HSK-A100 est nettement meilleur (rigidité en flexion, couple de serrage, résistance au broutement) ;
- Aluminium/cuivre, pièces petites à moyennes, coupe rapide légère → le BT40 suffit, avec une meilleure standardisation des outils et des porte-outils moins chers ;
- À grande vitesse (≥15 000 tr/min), le cône BT40 se micro-emboîte sous l'effet de la force centrifuge ; le contact de face HSK est plus stable.
Conclusion : travail lourd / finition à grande vitesse → HSK requis ; travail léger 3 axes de routine → BT40 acceptable.
Q3. 1 427 heures contre plus de 6 800 heures sur un centre d'usinage vertical d'occasion — quel est l'achat le plus judicieux ?
R : Ne jugez jamais uniquement sur les heures — faites trois vérifications :
- Durée de vie des composants majeurs : les roulements de broche, les vis à billes et les glissières ont une durée de vie en heures ; 1 427 h laissent bien plus de marge que plus de 6 800 h ;
- Coût de reconstruction : les machines à fort nombre d'heures nécessitent un budget pour la révision de broche (5 000–15 000 US$) et l'ajustement de précision — ajoutez-le au prix d'achat avant de comparer ;
- Négociation sur mesures : exigez un rapport d'interférométrie laser et des données CMM d'usinage d'essai sur les machines à fort nombre d'heures ; si les données sont inférieures aux spécifications, négociez une baisse de prix équivalente au coût de reconstruction.
Conclusion : pour un même modèle, si les heures sont 5× plus faibles mais que l'écart de prix est inférieur à 2×, achetez la machine à faible nombre d'heures ; si l'écart de prix dépasse le coût de reconstruction, la machine à fort nombre d'heures moins chère l'emporte.
Q4. Dans quelle mesure les règles linéaires (boucle fermée) améliorent-elles réellement la précision d'usinage ?
R : Trois niveaux d'impact :
- Compensation thermique : les règles en boucle fermée corrigent en temps réel la dilatation thermique de la vis à billes — la dérive reste faible sur de longues durées (de série sur la V99) ;
- Compensation du jeu : la boucle mesure la position réelle de la table, de sorte que le jeu d'inversion n'est plus estimé à partir de paramètres ;
- Utilisabilité : une machine sans règles (semi-fermée) peut encore réaliser des travaux de précision ordinaire sur des passes courtes et sous climat contrôlé — mais pour une stabilité à long terme de classe ±0,005 mm, des règles de série sont recommandées.
Conclusion : « fonctionne » dépend de si la machine en est équipée ; « précision stable » dépend de si elle les mesure.
Q5. Centre d'usinage vertical japonais d'occasion vs américain d'occasion : lequel coûte moins cher à maintenir ?
R : Évaluez selon trois axes :
- Canal de pièces : les broches, servomoteurs et cartes de commande Makino/YASDA sont majoritairement propriétaires — commandez via des agents agréés ou des canaux japonais, délai de 2 à 8 semaines ; Haas a une portée mondiale et des pièces très standardisées, délais plus courts ;
- Coût électrique/commande : les commandes propriétaires japonaises (par ex. Makino Professional 5) nécessitent le support de la marque et coûtent plus cher à réparer ; les commandes Haas sont plus génériques ;
- Comptabilité de durée de vie : une machine lourde japonaise (V99, 23 t) a généralement une durée de vie de conception plus longue et des intervalles de maintenance plus longs — le coût de maintenance annuel n'est pas nécessairement plus élevé.
Conclusion : Haas est moins cher et plus rapide par réparation ; sur un coût total sur dix ans, la rigidité structurelle et la durée de vie de conception font que la machine lourde japonaise n'est pas nécessairement plus chère.
Q6. L'avance rapide de 20 000 mm/min de la V99 est-elle lente — est-elle dépassée ?
R : Non — regardez trois dimensions :
- Temps de stabilisation : une table de 23 t nécessite une course de décélération et un temps de stabilisation plus longs pour s'arrêter depuis 40 m/min ; un chiffre d'avance rapide plus élevé ne signifie pas un cycle plus court ;
- D'où vient le temps de cycle : les machines lourdes gagnent sur la profondeur de passe en une seule passe (0,4 → 1,2 mm) et la libération de puissance de coupe, pas sur les avances rapides à vide ;
- Compromis de conception : 20 000 mm/min est une vitesse de positionnement sûre et répétable pour une plateforme de 23 t — 40 m/min serait une surconception.
Conclusion : comparer les chiffres d'avance rapide entre classes n'a pas de sens ; au sein d'une classe, comparez plutôt les courbes d'accélération et le temps de stabilisation.
Q7. Quelle est la taille maximale de pièce et la charge de table de la Makino V99 ?
R : Jugez d'après la plaque signalétique et les données mesurées :
- Enveloppe de travail : table de 1 800 × 1 000 mm, courses de 1 500 / 1 000 / 800 mm, pièce max 1 800 × 1 000 × 650 mm ;
- Charge de table : la capacité de table des grandes machines est généralement de classe 2–3 t — confirmez la valeur exacte sur la plaque signalétique avant de commander ;
- Capacité en un seul montage : les bases de moule de 500–900 kg peuvent être ébauchées et finies en un seul bridage, évitant l'erreur de second montage.
Conclusion : les moules d'environ 600 × 400 × 300 mm et les grandes pièces dans la table de 1 800 × 1 000 mm sont couverts ; les charges dépassant la capacité nominale de la plaque signalétique doivent d'abord être confirmées avec l'équipe.