

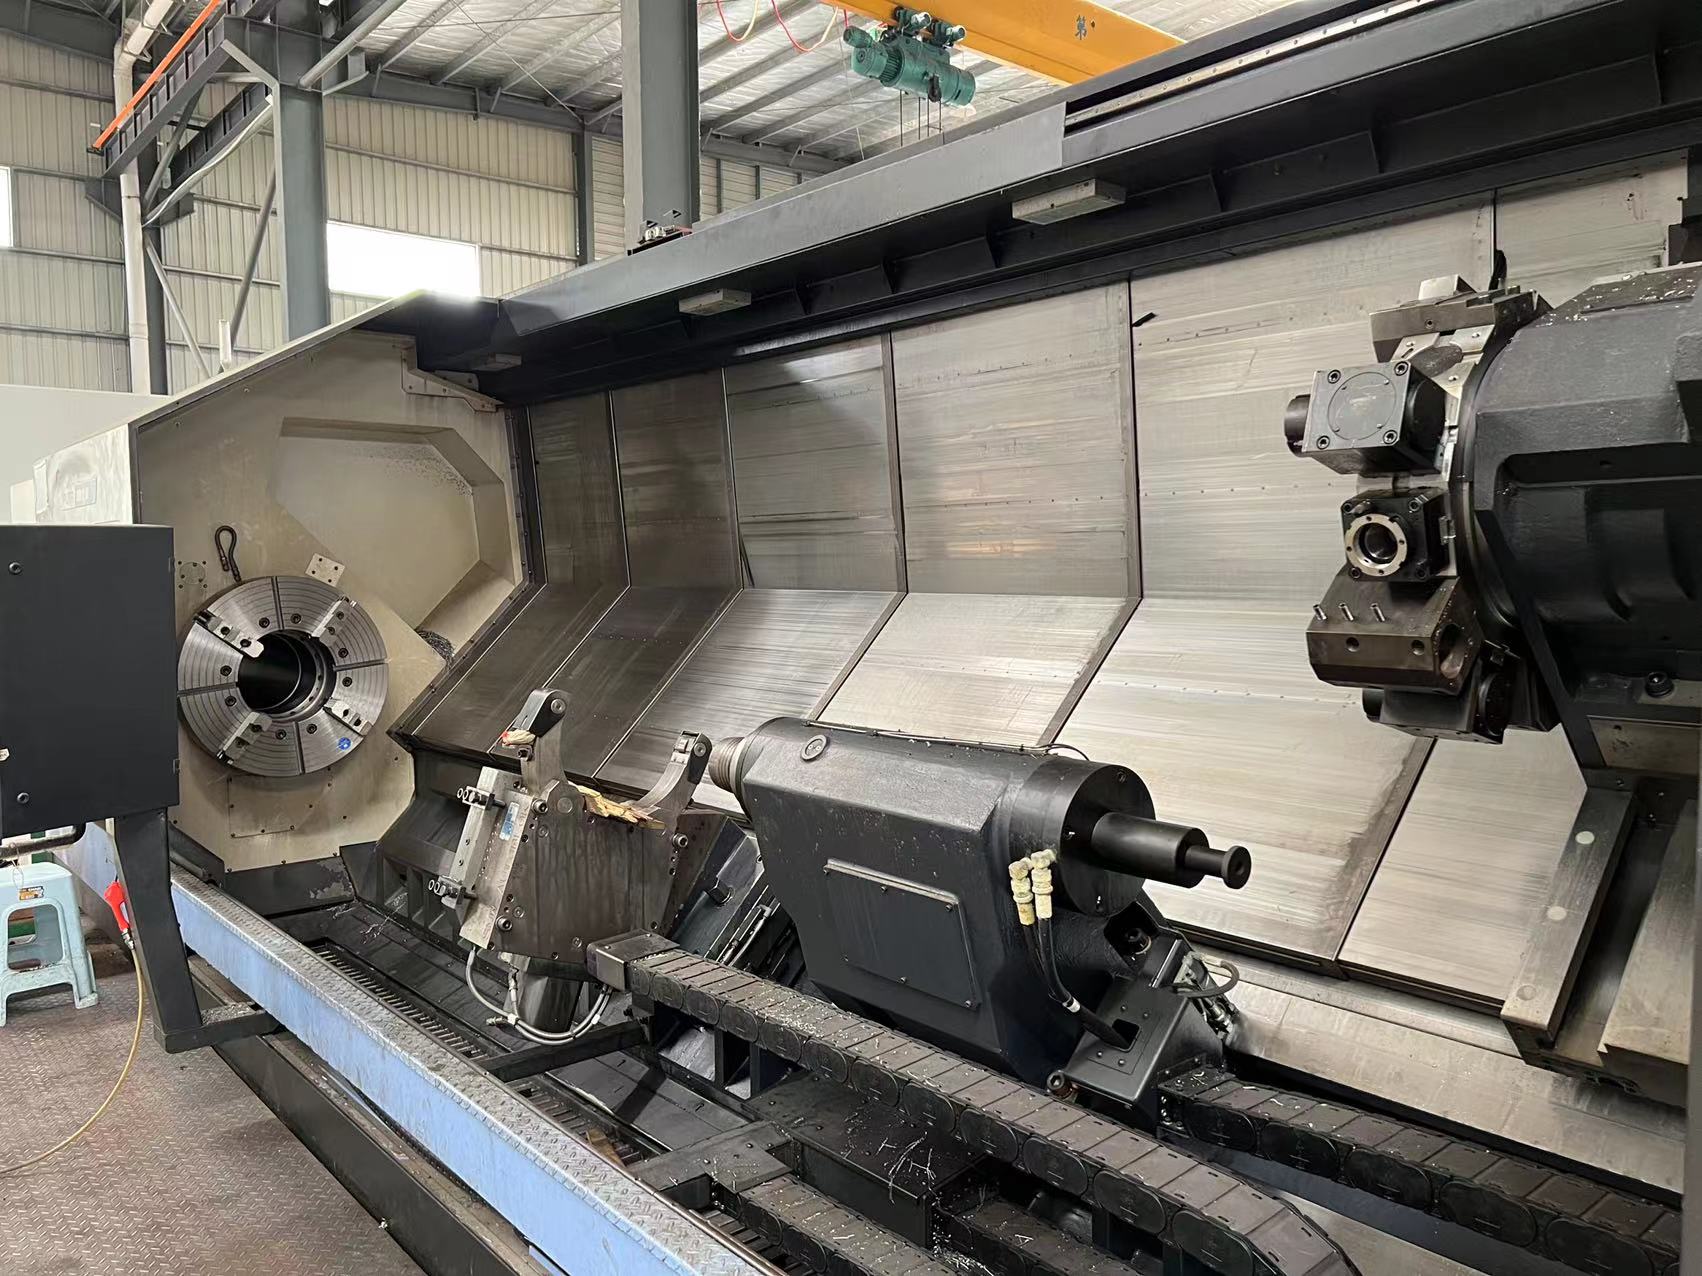
Évalué par l'expert technique en chef / ingénieur principal chez UsedUltra, l'ingénieur principal Chris (je travaille comme ingénieur principal en machines-outils CNC chez UsedUltra depuis 12 ans
Les points de douleur : pourquoi les « paramètres au ressenti » coûtent le plus cher sur une Lynx 220
Un technicien de procédé prend un tour à banc incliné qui est stable dès la mise sous tension et qui a une rigidité correcte — et tombe paradoxalement plus facilement dans trois pièges :
- Usinage par tâtonnements à chaque changement de matériau. La commande client passe de l'acier 45# à l'acier inoxydable 304, et les mêmes paramètres sont utilisés directement. Résultat : ébréchage de la plaquette dans les 5 premières pièces, copeau qui s'enroule autour de l'outil et rugosité de surface Ra passant de 1,6 à 6,3. Chaque changement de matériau coûte 2-3 ébauches rebutées + 1 plaquette + une demi-heure de réglage — des pertes cumulées sur un an dépassant largement le prix d'une tourelle. Cause profonde : seule la vitesse de broche a été modifiée, sans ajuster simultanément l'avance et la profondeur de passe — et sans changer la géométrie du brise-copeau de la plaquette.
- La source de vibration n'est pas claire, la seule réponse est de baisser sans cesse la vitesse de broche. En usinant un arbre en acier inoxydable élancé (φ30 × 350 mm), vous entendez un broutement « iii-iii ». La première réaction est de faire chuter la vitesse de 1000 à 500 tr/min, ce qui ruine le temps de cycle de 50 % — et la vibration peut même ne pas disparaître. Vérité : dans la plupart des cas, il s'agit d'un broutement régénératif ou d'un porte-à-faux d'outil excessif ; agir sur la vitesse de coupe traite le symptôme, pas la cause.
- Les taux de rebut et de reprise en série de l'équipe de nuit restent élevés. Les paramètres réglés à la main pendant la journée dérivent la nuit à mesure que la température ambiante change et que l'usure des plaquettes s'accumule : l'effet ressort (spring-pass) passe de 0,02 mm à 0,08 mm, et un bac entier de pièces avec un diamètre extérieur hors tolérance de 0,06 mm se remplit. Le problème est de ne pas utiliser la vitesse de coupe constante G96 pour verrouiller une force de coupe stable, et de ne pas concevoir la surépaisseur de finition dans une zone insensible à l'effet ressort.
Comparaison des paramètres techniques et principes de sélection
Doosan Lynx 220 — caractéristiques matérielles clés (la base du réglage des paramètres)
Dans la famille des tours Lynx de Doosan Machinery, le 220 se positionne comme un centre de tournage polyvalent compact à mi-taille, et c'est l'une des machines Doosan CNC d'occasion les plus échangées sur le marché de l'occasion. Lors de l'évaluation d'une machine Doosan neuve ou d'occasion, partez de ces caractéristiques matérielles :
| Élément | Spécification | Ce que cela implique pour le réglage des paramètres |
|---|---|---|
| Vitesse de broche max. | 4 500 tr/min (mandrin 8" standard ; 6 000 tr/min sur mandrin 6" série A) | Les pièces en aluminium de petit diamètre sont bridées à cette limite supérieure ; compensez avec des plaquettes à coupe positive |
| Puissance du moteur de broche | 11 kW (continu) / 15 kW (30 min) | Le couple max se situe autour de la plage 1 000-1 500 tr/min ; pour les fortes profondeurs de passe, baissez la vitesse jusqu'au plateau de couple |
| Alésage traversant de broche / capacité de barre | Alésage traversant 76 mm / barre 65 mm (mandrin 8" standard ; version mandrin 6" : alésage 61 mm / barre 51 mm) | En alimentation en barre, calculez la vitesse de coupe à partir du diamètre de la barre, pas du diamètre extérieur |
| Banc / glissières | Inclinaison 30°, banc en fonte monobloc, glissières linéaires à rouleaux de type LM (LMG) | Le contact à rouleaux est plus rigide que le contact à billes ; forte profondeur de passe + porte-à-faux court exploitent la capacité de charge des glissières |
| Déplacement rapide X / Z | 30 m/min / 36 m/min | Vitesses rapides élevées — surveillez la décélération entre les blocs et le dégagement d'indexation de la tourelle |
| Tourelle | 12 postes standard (24 positions d'indexation), 16 en option | Poches de réserve pour une barre d'alésage antivibratoire + brise-copeau de rechange — le coût d'usinage d'essai passe de 30 minutes à 2 minutes |
Tableau de paramètres recommandés pour trois matériaux × ébauche/finition (exemple de diamètre extérieur φ50 mm)
| Paramètre | Acier au carbone 45# (HB180) | Alliage d'aluminium 6061 (HB95) | Acier inoxydable 304 (HB200) |
|---|---|---|---|
| Vitesse de coupe Vc (ébauche) | 180-220 m/min | 350-450 m/min | 120-150 m/min |
| Vitesse de coupe Vc (finition) | 230-250 m/min | 500-600 m/min* | 150-160 m/min |
| Vitesse de broche n (ébauche, φ50) | ≈1 150-1 400 tr/min | ≈2 230-2 860 tr/min | ≈760-950 tr/min |
| Vitesse de broche n (finition, φ50) | ≈1 460-1 590 tr/min | ≈3 180-3 820 tr/min | ≈950-1 020 tr/min |
| Avance f (ébauche) | 0,25-0,35 mm/tr | 0,3-0,4 mm/tr | 0,18-0,28 mm/tr |
| Avance f (finition) | 0,1-0,13 mm/tr | 0,08-0,12 mm/tr | 0,1-0,13 mm/tr |
| Profondeur de passe ap (ébauche) | 2,5-4 mm | 3-5 mm | 1,5-2,5 mm |
| Profondeur de passe ap (finition) | 0,3-0,5 mm | 0,3-0,5 mm | 0,3-0,5 mm |
| Nuance / géométrie de plaquette | P10-P20 revêtue PVD/CVD | K10 non revêtue ou PCD | Revêtue classe M (classe Mitsubishi US735) |
| Liquide de coupe | Émulsion externe + haute pression à travers l'outil | À base d'eau à haut débit | Obligatoire haute pression à travers l'outil 40-70 bar — clé pour le bris de copeau |
- Sur les barres d'aluminium de φ20 mm et moins, le plafond de 4 500 tr/min limite Vc à seulement ~283 m/min — pas à l'objectif de 500 m/min. C'est la limite physique de la machine, pas une erreur de paramètre ; compensez l'évacuation des copeaux avec des plaquettes à coupe positive et grand angle d'inclinaison.
Fiche technique 1 : vitesse de coupe constante G96 + limitation de vitesse G50 — bien les régler sur la Lynx 220
La Lynx 220 est livrée en standard avec la commande CNC Doosan (Fanuc 0i-TF). Appelez directement G96 (vitesse de coupe constante) plutôt que G97 (vitesse de broche constante). En-tête de programme correct :
G50 S2000 ; limite la vitesse de broche max à 2 000 tr/min pour éviter une vitesse excessive près du centre de la face
G96 S200 M3 ; vitesse de coupe constante 200 m/min, rotation de broche en sens horaire
Principe : Lors du dressage, le diamètre de la pièce diminue de φ50 jusqu'à φ10. Avec G97 à vitesse constante, la vitesse de surface près du centre de la face tend vers zéro — l'outil ne coupe pas, il enduit, et l'état de surface comme la durée de vie de la plaquette s'effondrent. G96 fait varier automatiquement la broche avec le diamètre, ce qui maintient constante la vitesse de surface au niveau de l'arête de coupe et stable la force de coupe — la première étape pour éliminer la dérive de l'effet ressort. La valeur après S est la vitesse de surface (m/min) en mode G96, mais la vitesse de broche (tr/min) en mode G97. Ne les confondez pas — c'est la source la plus courante de pièces hors tolérance pour les débutants.
Conseil pratique : Dans la section d'ébauche, réglez la limitation G50 près du plateau de couple (environ 1 500-2 000 tr/min) pour garantir un couple suffisant à forte profondeur de passe. En finition, si une pièce de petit diamètre atteint la limitation et ne peut pas atteindre la vitesse de surface cible, diminuez la valeur S de G96 plutôt que de rester sur la limitation — rester sur la limitation fait chuter fortement la vitesse de surface réelle de l'outil et la qualité de finition se dégrade au lieu de s'améliorer.
Fiche technique 2 : la logique quantitative de l'effet ressort — « couper moins » ne l'élimine pas
L'effet ressort est la déformation élastique par laquelle la force de coupe écarte l'outil et la pièce. Estimation d'ingénierie de l'effet ressort δ :
δ ∝ F · L³ / (3·E·I)
- F : force de coupe radiale, proportionnelle à ap × f × kc (kc force de coupe spécifique : aluminium ~800 N/mm², acier au carbone ~1 800 N/mm², acier inoxydable 304 ~2 200-2 500 N/mm²)
- L : porte-à-faux de l'outil — relation cubique — réduire le porte-à-faux de 50 mm à 25 mm divise l'effet ressort par 8
- E·I : rigidité en flexion du porte-outil — les porte-outils en carbure sont environ 3× plus rigides que les porte-outils en acier
Trois conclusions directes :
- Le porte-à-faux est le plus grand levier. Lors du chargement des outils dans la tourelle de la Lynx 220, suivez le principe « un porte-à-faux plus court vaut mieux qu'un plus long » : pour une queue carrée standard de 25 × 25 mm, maintenez le porte-à-faux à pas plus de 1,5 × la hauteur de la queue.
- L'angle d'attaque détermine la force radiale. Une plaquette avec angle d'attaque de 93°-95° produit environ 40 %-60 % de force radiale en moins qu'un angle d'attaque de 45° — pour les arbres élancés et les pièces à paroi mince, choisissez toujours un angle d'attaque de 93°-95°. C'est le mécanisme derrière l'anti-effet ressort de « l'outil en revers ».
- Une ap de finition plus petite n'est pas toujours meilleure. Lorsque ap descend sous le rayon d'arête de la plaquette (couramment 0,2-0,4 mm), l'arête cesse de couper et commence à enduire/frotter — « effet ressort de coupe décrochée » — et l'état de surface se dégrade. Concevez une ap de finition de 0,3-0,6 mm pour que l'arête morde réellement.
Fiche technique 3 : écrouissage de l'inox 304 et arête rapportée — les paramètres ne peuvent pas le corriger, le liquide de coupe et la géométrie le peuvent
L'inox austénitique 304 s'écrouit fortement (la dureté de surface après coupe peut monter à HRC 35-40), est collant et produit de longs copeaux emmêlés. Trois contre-mesures doivent être appliquées ensemble :
- Liquide de coupe haute pression à haut débit à travers l'outil (40 bar+) : son rôle n'est pas seulement de refroidir — le fluide haute pression brise les longs copeaux. Lorsque la Lynx 220 est équipée de l'option de liquide de coupe haute pression, dirigez le liquide de coupe à travers le brise-copeau de la plaquette ; sinon, vous devez maintenir l'avance sous 0,2 mm/tr et compter sur la géométrie du brise-copeau.
- Plaquettes dédiées classe M : coupe positive + brise-copeau. N'utilisez jamais de plaquettes classe P pour acier au carbone — une arête rapportée (BUE) se forme en 30 secondes et traîne des stries sur la surface.
- Discipline de paramètres : après l'écrouissage de l'inox, la deuxième passe coupe une surface encore plus dure, donc la finition doit être terminée en une seule passe sans s'arrêter au milieu de la coupe — le point où vous vous arrêtez et réengagez toujours ébrèche contre la couche écrouie. Gardez la surépaisseur de finition réservée à pas plus de 0,6 mm.
Fiche technique 4 : mécanisme du broutement régénératif et méthode de suppression en quatre étapes
Un broutement « iii-iii » avec des ondulations régulières en surface est un broutement régénératif : l'onde laissée par la révolution précédente s'additionne en phase à la vibration de coupe de cette révolution et l'amplitude s'auto-entretient. Ordre de suppression en quatre étapes (du plus efficace au moins efficace) :
- Augmenter la rigidité du système : raccourcir le porte-à-faux de l'outil, passer à une barre d'alésage antivibratoire en carbure. La Lynx 220 utilise des glissières linéaires à rouleaux de type LM — le contact à rouleaux est plus rigide que le contact à billes, donc la rigidité du banc n'est pas le maillon faible ; vérifiez d'abord le serrage de la tourelle.
- Coupe à vitesse variable (briser la résonance) : dans un programme Fanuc, faites varier périodiquement la vitesse de broche de ±5 %-8 % (G50 S avec une variable), ou décalez manuellement n d'environ 10 % hors de la bande de résonance. La phase de l'onde est brisée et le broutement s'arrête.
- Augmenter l'angle d'attaque, réduire ap : la force radiale baisse, l'énergie qui alimente la vibration baisse.
- En dernier seulement : réduire l'avance / réduire la vitesse. Baisser la vitesse détruit le temps de cycle et, sur l'inox, aggrave l'écrouissage — « étancher sa soif avec du poison ».
Cas d'application réel : validation quantifiée sur 12 mois de tiges de soupape en acier inoxydable 304 pour un corps de distributeur hydraulique
- Contexte client : un fabricant de composants hydrauliques de l'est de la Chine a acheté 3 machines Doosan d'occasion (Lynx 220) via un canal d'équipement d'occasion, dédiées à des tiges de soupape en acier inoxydable 304 de φ30 × 320 mm, sur deux équipes, capacité mensuelle cible de 4 800 pièces.
- Goulot d'étranglement : utilisation continue de paramètres pour acier au carbone (Vc 200 m/min, f 0,3 mm/tr, ap 2,5 mm), entraînant un coût de plaquette par pièce élevé, des arrêts fréquents dus aux copeaux qui s'enroulent, une production mensuelle réelle de seulement 3 600 pièces et un taux de conformité de 91,2 %.
- Solution sur mesure (reconstruction des paramètres + adaptation matérielle) :
- Retour d'exploitation sur 12 mois :
Note d'extension : si les commandes évoluent plus tard vers des arbres longs de classe 3-5 m (par ex. tiges de vérin hydraulique, arbres d'entraînement à vis), l'alésage traversant de 76 mm et la longueur d'usinage de classe ~510 mm de la Lynx 220 ne peuvent pas les prendre en charge. Passez au tour lourd à banc long Doosan PUMA 800XLM — longueur de tournage max 5 050 mm, mandrin 32", moteur de broche 37-74 kW, glissières prismatiques trempées X/Z. La logique de paramètres se transpose un à un, mais l'échelle est complètement différente : sur la PUMA 800XLM, le même arbre long en inox 304 tourne à une vitesse de coupe bien plus faible en raison de la pièce de grand diamètre et de la forte profondeur de passe (Vc typique 80-120 m/min), et comme les glissières prismatiques supportent plus de charge, une ap plus grande est permise avec moins d'impact de l'effet ressort.
FAQ
Q : Comment choisir exactement entre G96 et G97 sur la Lynx 220 ?
R : Selon la forme de la pièce et le type d'opération, en trois catégories :
- Opérations où le diamètre tourné change beaucoup (diamètre extérieur, dressage) → toujours G96 vitesse de coupe constante ; en-tête
G50 S(vitesse de limitation) M3+G96 S(vitesse de surface) M3. - Opérations qui doivent se synchroniser strictement avec la vitesse de broche — filetage, taraudage, rainurage → G97 vitesse constante, sinon le pas du filetage fluctue avec la vitesse.
- Finition continue de longs arbres avec peu de variation de diamètre → G97 est autorisé, mais G96 reste recommandé pour une force de coupe stable. Règle empirique : lorsque le rapport de diamètre dépasse 1:3, G96 est obligatoire.
Q : Pourquoi l'aluminium colle toujours aux copeaux et la surface noircit-elle — la vitesse est-elle trop basse ?
R : Ce n'est pas une vitesse trop basse ; ce sont trois problèmes cumulés :
- Arête rapportée (BUE) : l'aluminium a un point de ramollissement bas ; la chaleur de coupe soude les copeaux sur l'arête. Solution : plaquettes à coupe positive + grand angle d'inclinaison — l'arête doit être « tranchante », pas revêtue.
- Vitesse de surface limitée : les barres d'aluminium de petit diamètre atteignent le plafond de 4 500 tr/min à ~283 m/min ; compensez en augmentant l'avance (0,3-0,4 mm/tr) et en forçant le bris de copeau avec le brise-copeau.
- Liquide de coupe : doit être à base d'eau à haut débit ; l'émulsion provoque des points noirs de corrosion sur l'aluminium. Contrôlez la surépaisseur de finition à 0,3-0,5 mm pour éviter les enductions répétées.
Q : L'usinage de l'inox vibre fortement — quel paramètre dois-je ajuster en premier ?
R : Dépannez dans cet ordre de priorité :
- Vérifiez si le porte-à-faux de l'outil est trop long et si vous utilisez une barre d'alésage antivibratoire — la rigidité est la cause racine, représentant 60 %+ des cas de vibration.
- Vérifiez si l'angle d'attaque est suffisamment grand (≥93°) — si la force radiale est excessive.
- Décalez la vitesse de broche de ±10 % hors de la bande de résonance — brisez le broutement régénératif.
- En dernier seulement, réduisez l'avance sous 0,18 mm/tr et Vc sous 130 m/min. Ne baissez jamais la vitesse en premier — ralentir aggrave l'écrouissage, et la deuxième passe broute davantage.
Q : La cote de diamètre extérieur en finition est instable — comment distinguer l'effet ressort de l'usure de plaquette ?
R : Utilisez la méthode de « passe à vide » pour distinguer :
- Exécutez la trajectoire de finition à vide (G97 S300 M3, sans coupe) — avec un faux rond de pointe normal, mesurez le faux rond à la position de passe à vide.
- Vérification par coupe légère : prenez une coupe légère à ap = 0,05 mm et observez la profondeur réelle. Si l'écart mesuré/théorique est stable à 0,02-0,05 mm → effet ressort (compensez dans l'offset d'usure ou la surépaisseur de finition).
- Si la première passe est correcte dimensionnellement mais que la cote dérive progressivement d'une pièce à l'autre → usure de plaquette (remplacez lorsque la largeur d'usure en dépouille VB dépasse 0,3 mm). L'effet ressort induit par l'usure est progressif ; l'effet ressort élastique est un décalage constant.
- Utilisez la fréquence caractéristique du vibromètre : l'usure produit un cri aigu haute fréquence clairement distinct du « gémissement » basse fréquence du broutement.
Q : La Lynx 220 plafonne à 4 500 tr/min et cela ne suffit pas — puis-je débloquer la limite ?
R : Deux cas — déterminez d'abord s'il s'agit d'une « limite programme » ou d'une « limite machine » :
- Limite de paramètre programme : si
G50 Sdans le programme est inférieur à 4 500, changez simplement la valeur S — aucun rapport avec la machine. - Limite moteur de broche / mécanique : 4 500 tr/min (mandrin 8" standard) est le plafond de conception pour les roulements de broche et l'équilibrage dynamique. Non recommandé de débloquer via les paramètres 3141/3142 — au-delà de la vitesse nominale, le couple s'effondre et la durée de vie des roulements diminue, et une vibration de haute vitesse mal équilibrée apparaît directement sur la surface de la pièce. Si vous avez vraiment besoin d'une vitesse plus élevée (par ex. finition d'aluminium de petit diamètre), choisissez la série A à mandrin 6" (6 000 tr/min) ou une machine à broche haute vitesse au lieu de forcer un déblocage.
Q : La Lynx 220 n'est pas assez puissante pour des arbres longs de 3 m et plus — vers quoi dois-je évoluer ?
R : Lorsque la longueur de la pièce dépasse la capacité de la Lynx 220 (~510 mm), évoluez selon ce chemin :
- Déterminez s'il s'agit d'un problème de longueur ou de diamètre : arbres longs de 3 m+ → tour lourd à banc long Doosan PUMA 800XLM (longueur de tournage max 5 050 mm, course axe Z 5 100 mm, mandrin 32", alésage traversant de broche 320 mm) ; si seul le diamètre est hors plage → choisissez la série PUMA 800 à banc standard.
- Recalculez la logique de paramètres ; ne la transposez pas telle quelle : la broche de la PUMA 800XLM plafonne à seulement 750 tr/min avec un moteur de 37-74 kW — sur la même pièce en inox 304 de grand diamètre, la vitesse de coupe typique descend à 80-120 m/min, tandis que la profondeur de passe peut en réalité être augmentée à 6-8 mm.
- Surveillez les caractéristiques d'effet ressort des glissières prismatiques : les glissières prismatiques trempées X/Z de la PUMA 800XLM supportent plus de charge que les LMG à rouleaux de la Lynx 220, mais les glissières prismatiques ont une rigidité dynamique élevée tandis que la rigidité statique est affectée par la lubrification — pour la finition de longs arbres, engagez tout de même le fourreau de poupée mobile + la lunette et maintenez l'ap de finition à 0,4-0,6 mm.