

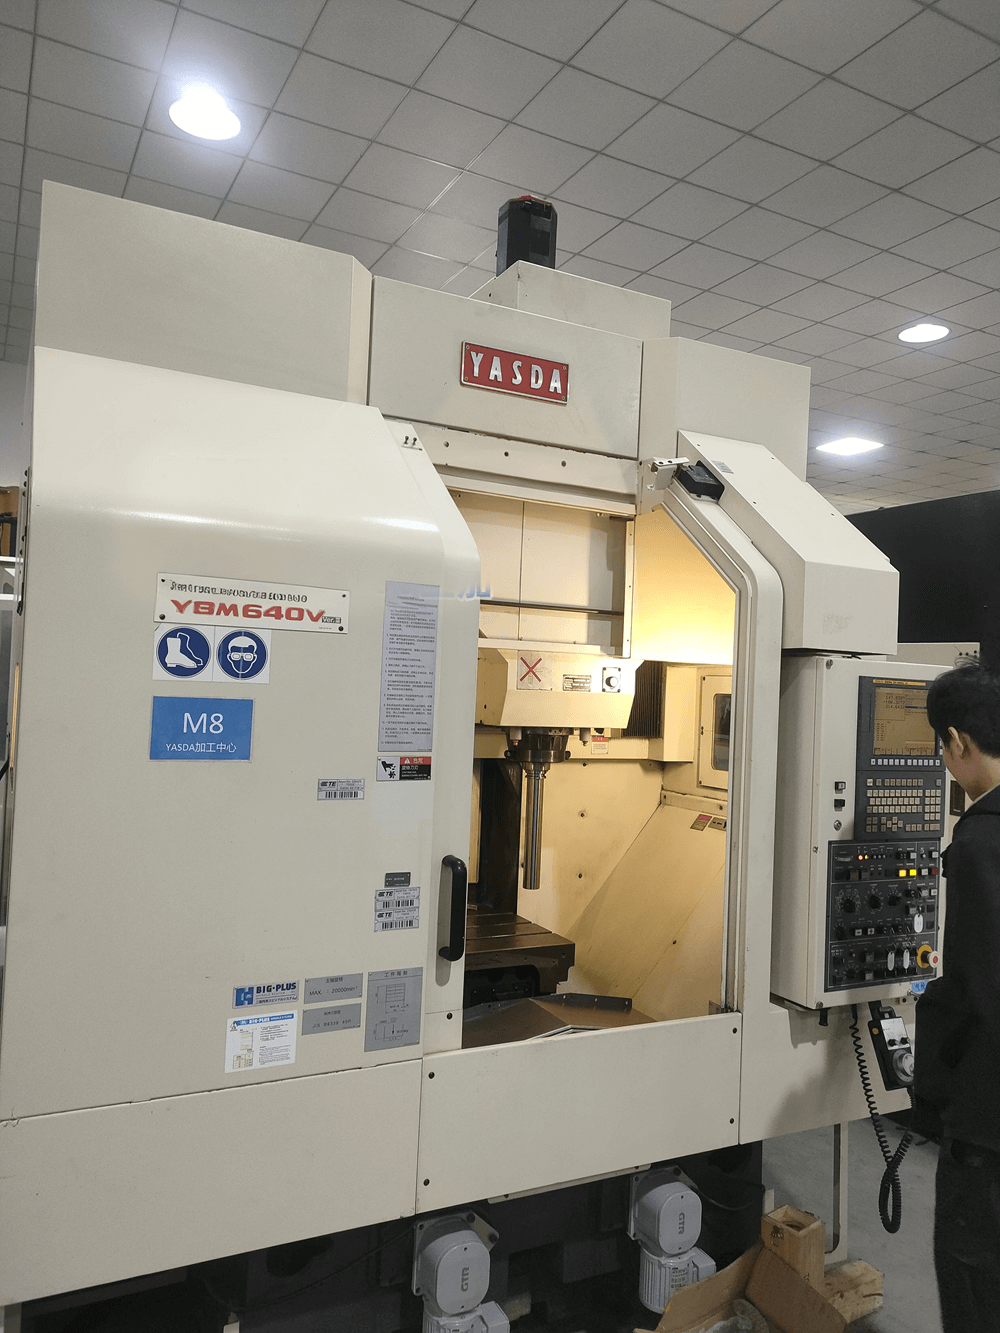
Revisado por el equipo sénior de ingeniería de inspección de equipos de UsedUltra. Revisor principal: Chris (12 años en evaluación de equipos industriales usados, más de 1.500 máquinas CNC inspeccionadas, especializado en centros de mecanizado de precisión y rectificadoras japonesas).
El problema de decisión
Si está buscando un centro de mecanizado japonés de alta precisión usado, probablemente haya reducido su lista a dos candidatos: el Yasda YBM-640V y el Makino V33i. Ambos provienen de los principales fabricantes de máquinas herramienta de Japón. Ambos exigen primas sobre los VMC de propósito general. Ambos conservan su valor en el mercado de usados.
Pero no son intercambiables.
El error más costoso que cometen los compradores es tratarlas como competidoras directas. Un taller de moldes que compró una Yasda para fresado de producción a alta velocidad pagó de más por precisión que nunca utilizó. Un taller de plantillas de precisión que compró una Makino para trabajos de mandrinado de ±0,002 mm no pudo mantener la tolerancia y perdió contratos.
La distinción no se trata de qué máquina es "mejor". Se trata de qué máquina se ajusta a su combinación específica de requisitos de precisión, perfil de corte y capacidad de propiedad.
Comparación de especificaciones en paralelo
Yasda YBM-640V vs Makino V33i — Especificaciones principales
| Dimensión | Yasda YBM-640V | Makino V33i |
|---|---|---|
| Clase de máquina | Mandrinadora vertical de plantillas / Centro de mecanizado de ultra precisión | Centro de mecanizado de moldes de alta velocidad / alta precisión |
| Tamaño de mesa | 700 × 450 mm | 750 × 450 mm |
| Recorridos X/Y/Z | 600 × 400 × 350 mm | 650 × 450 × 350 mm |
| Velocidad del husillo | 24.000 rpm (estándar); 30.000 rpm (opc.) | 20.000 rpm (estándar); 30k-40k (opc.) |
| Cono del husillo | BBT40 (alta rigidez); opc. HSK-A63 | CAT40; opc. HSK-A63 |
| Precisión de posicionamiento (ISO 230-2) | X/Y: 1,5 μm, Z: 2,3 μm | Estimado por la industria ±0,003-0,005 mm (no publicado oficialmente) |
| Repetibilidad | ±0,001 mm (retroalimentación de escala óptica) | Estimado por la industria ±0,002 mm |
| Avance rápido | 20.000 mm/min | 20.000 mm/min |
| Capacidad ATC | 30 herramientas (opc. 40/60/90) | 25 herramientas (opc. 40/60) |
| Diámetro máx. de herramienta | 100 mm | 80 mm |
| Carga máx. de pieza | 300 kg | 300 kg |
| Peso de la máquina | 8.000 kg | ~6.500-7.000 kg (estimación de la industria, no publicado) |
| Sistema de control | Fanuc 31i-B5 + Yasda OpeNe V2 | Makino Professional 6 (control servo SGI.5) |
| Tipo de guías | Guías prismáticas raspadas a mano (híbrido tradicional) | Guías lineales — husillos de bolas refrigerados por el núcleo |
| Gestión térmica | Sistema de estabilización de distorsión térmica de Yasda | Husillos de bolas refrigerados por el núcleo, carro con control de temperatura |
| Año típico de usado | 2010-2018 | 2012-2020 |
| Rango de precio usado | $80.000-180.000 | $50.000-120.000 |
| Valor de reposición (nuevo, est.) | ~$280.000-400.000 | ~$200.000-300.000 |
| Industrias típicas | Moldes de precisión, dispositivos médicos, plantillas aeroespaciales | Matrices y moldes, automoción, estructuras aeroespaciales |
Nota: Los precios de reposición nuevos son estimaciones de la industria, no precios de lista del fabricante. El peso de la Makino V33i es una estimación de la industria, ya que no se ha publicado una cifra oficial.
Lo que le dicen las especificaciones
La diferencia más llamativa es la precisión de posicionamiento: la especificación publicada de Yasda según ISO 230-2 de 1,5 μm (0,0015 mm) en X/Y está en una categoría diferente de los 3-5 μm estimados de Makino. Pero eso no convierte automáticamente a la Yasda en la elección correcta — depende enteramente de su aplicación.
La segunda gran diferencia es el peso de la máquina: la Yasda es un 15-25 % más pesada (8.000 kg frente a ~6.500-7.000 kg). Esta masa adicional proviene de la construcción de hierro fundido Mehanite y de las guías prismáticas raspadas a mano, lo que proporciona una amortiguación de vibraciones superior — crítica para el acabado submicrónico, pero innecesaria para el fresado de producción general.
La tercera diferencia es la filosofía de control: la Yasda utiliza un Fanuc 31i-B5 estándar con la interfaz OpeNe V2 de Yasda, mientras que la Makino utiliza su propietario Professional 6 con control servo SGI.5 (Super Geometric Intelligence) — diseñado específicamente para ciclos de mecanizado de moldes a alta velocidad que requerirían una extensa programación CAM en un Fanuc genérico.
Análisis técnico en profundidad: tres dimensiones clave de decisión
Dimensión 1: Precisión — ¿Necesita posicionamiento submicrónico?
Enfoque de Yasda: La YBM-640V es, en esencia, una mandrinadora de plantillas. Las mandrinadoras de plantillas son la clase de máquinas herramienta de mayor precisión, diseñadas no para la tasa de arranque de material, sino para una fiabilidad posicional absoluta. La especificación de ±1,5 μm proviene de:
- Guías prismáticas raspadas a mano: las guías prismáticas híbridas tradicionales de Yasda se raspan a mano con 25-30 puntos de contacto por pulgada cuadrada. Este es el método de fabricación de guías más intensivo en mano de obra que existe — y el más duradero. Una guía raspada a mano se puede volver a raspar para restaurar la precisión original. Las guías lineales no.
- Retroalimentación por escala óptica: la YBM-640V utiliza escalas ópticas en todos los ejes para la retroalimentación de posición, eliminando los errores introducidos por la desviación del paso del husillo de bolas y la expansión térmica.
- Sistema de estabilización de distorsión térmica: el sistema propietario de gestión térmica de Yasda compensa la desviación inducida por el calor. Datos medidos: desplazamiento de la línea central del husillo <0,003 mm después de 4 horas de funcionamiento continuo.
Enfoque de Makino: la V33i está optimizada para la precisión de producción — la precisión que se puede mantener mientras se corta metal a altas velocidades. Tecnologías clave:
- Husillos de bolas refrigerados por el núcleo: el refrigerante circula por el centro de los tres husillos de bolas, eliminando el calor en la fuente. Los soportes de rodamientos con control de temperatura y las áreas de montaje del motor evitan la deriva térmica durante ciclos de corte largos.
- Control servo SGI.5: el control servo Super Geometric Intelligence proporciona un contorneado suave de esquinas a altas velocidades de avance. En términos prácticos, esto significa un mejor acabado superficial en superficies complejas de moldes 3D sin reducir la velocidad de corte.
- Guías lineales: la V33i utiliza guías lineales en todos los ejes. Son más rápidas, de menor fricción y requieren menos mantenimiento que las guías prismáticas — pero no pueden igualar la retención de precisión a largo plazo de las guías prismáticas raspadas a mano.
Regla de decisión:
| Su requisito de precisión | Elección correcta |
|---|---|
| Necesita de forma consistente posicionamiento de ±0,002 mm o mejor | Yasda YBM-640V |
| Necesita ±0,003-0,005 mm, pero el rendimiento de producción importa más | Makino V33i |
| Trabaja con tolerancias de ±0,01 mm o más holgadas | Ninguna — considere un VMC de propósito general para ahorrar 40-60 % |
| Necesita retención de precisión a largo plazo (>10 años) | Yasda YBM-640V — guías re-raspables |
Dimensión 2: Perfil de corte — ¿Qué está mecanizando y cómo?
Fortaleza de Yasda: precisión absoluta para operaciones de acabado — mandrinado de plantillas, posicionamiento de agujeros de precisión, acabado fino. La YBM-640V destaca cuando el requisito principal es a dónde va la herramienta, no a qué velocidad llega allí.
Fortaleza de Makino: mecanizado a alta velocidad de aceros endurecidos — mecanizado directo de moldes (HSM), fresado trocoidal, acabado a alta velocidad. La V33i destaca cuando el requisito principal es la tasa de arranque de material combinada con una precisión aceptable.
| Escenario de aplicación | Mejor opción | Por qué |
|---|---|---|
| Acabado de cavidades de moldes de precisión (acero endurecido, se requiere Ra0,4) | Makino V33i | SGI.5 + husillo de alta velocidad ofrecen mejor acabado superficial a velocidades de avance más altas |
| Mandrinado de plantillas / posicionamiento de agujeros de precisión (±0,002 mm de posición verdadera) | Yasda YBM-640V | ADN de mandrinadora de plantillas + retroalimentación por escala óptica |
| Fresado de producción general (aluminio, acero, trabajo de 3 ejes) | Makino V33i | Más adecuada para tiempos de ciclo de producción |
| Mecanizado de electrodos (grafito/cobre) | Ambos aceptables | Makino tiene una versión dedicada para grafito (V33i Graphite) |
| Fresado en duro (mecanizado directo HRC 50+) | Makino V33i | Opciones de mayor velocidad de husillo, ciclos de control específicos para moldes |
| Mandrinado de precisión + roscado | Yasda YBM-640V | Estabilidad posicional superior en ciclos largos |
Dimensión 3: Costo total de propiedad
| Categoría de costo | Yasda YBM-640V | Makino V33i | Notas |
|---|---|---|---|
| Precio de compra (usado) | $80.000-180.000 | $50.000-120.000 | Yasda tiene una prima del 50-80 % |
| Mantenimiento preventivo anual | $3.000-8.000 | $4.000-6.000 | La inspección de guías de Yasda requiere conocimientos especializados |
| Reparación del husillo (si es necesario) | $8.000-15.000 | $5.000-10.000 | La reparación del husillo de Makino es más común = menor costo |
| Piezas del sistema de control | Fanuc — ampliamente disponible | Específicas de Makino — menos comunes en el mercado general | Ventaja de disponibilidad de Fanuc para Yasda |
| Reacondicionamiento de guías (ciclo de vida) | $8.000-15.000 (una vez cada 10-15 años, re-raspado) | $3.000-6.000 (reemplazo de guías lineales según sea necesario) | Compensación de costos: raspable vs reemplazable |
| Liquidez de reventa | Buena pero más lenta — grupo de compradores especialistas | Muy buena — mayor volumen de mercado | Makino es más fácil de revender |
| Depreciación por 1.000 h | ~2-3 % | ~3-5 % | Yasda conserva mejor su valor |
Idea clave sobre el TCO: El mayor precio de compra de la Yasda se compensa parcialmente con una depreciación más lenta y la capacidad de re-raspado a largo plazo de sus guías. Sin embargo, el menor costo inicial y la mayor liquidez de mercado de la Makino la convierten en la opción de menor riesgo para compradores primerizos.
Diferencias de inspección: qué revisar en cada una
Aunque el sistema de puntuación de cinco factores se aplica a ambas máquinas, las prioridades de inspección difieren:
Yasda YBM-640V Prioridades de inspección
- Estado de las guías raspadas a mano (máxima prioridad): revise las marcas de raspado restantes en los tres ejes. Si el patrón de raspado original está completamente desgastado, se necesita volver a raspar ($8.000-15.000).
- Precisión del husillo: indicador de carátula sobre barra de prueba — la excentricidad radial debe ser <0,003 mm. El husillo es el elemento de reparación individual más costoso.
- Funcionamiento de la escala óptica: compruebe si hay alarmas de "error de posición" al arrancar. Si las escalas están defectuosas, la precisión se ve comprometida.
- Comprobación de estabilización térmica: haga funcionar a velocidad de operación durante 30 minutos; un aumento de temperatura superior a 20 °C es preocupante para una máquina de clase de precisión.
- Estado del sistema de refrigerante: a pesar de la clase de precisión, verifique que no haya fugas de refrigerante y una evacuación adecuada de virutas.
Makino V33i Prioridades de inspección
- Estado del cono del husillo (máxima prioridad): revise el desgaste del alojamiento del tirante. El desgaste del alojamiento del tirante es el problema más común en los husillos Makino de alta velocidad — reparación $3.000-8.000.
- Repetibilidad del cambiador de herramientas: ejecute 5-10 ciclos de cambio de herramienta. Escuche si hay ruido anormal y compruebe inconsistencias de posición.
- Estado del husillo de bolas: compruebe el juego en todos los ejes. El perfil de alta velocidad de la V33i acelera el desgaste del husillo de bolas más rápido que en las máquinas Yasda.
- Verificación del control SGI.5: encienda y compruebe el historial de alarmas. Verifique la versión de software y solicite una copia de seguridad del control.
- Sistema de refrigeración del núcleo: compruebe el nivel y el flujo de refrigerante del sistema de husillos de bolas refrigerados por el núcleo.
Casos de aplicación industrial
Caso 1: taller de moldes elige Makino V33i en lugar de Yasda
| Elemento | Detalles |
|---|---|
| Antecedentes | Taller de moldes de tamaño medio en el este de China, produce moldes de inyección y matrices de fundición a presión, ~$3 millones de ingresos anuales |
| Restricción técnica | El 80 % de los moldes solo requiere una tolerancia de ±0,01 mm (Makino la cubre fácilmente). Solo el 20 % requiere <±0,005 mm |
| Opciones | Yasda YBM-640V (2014, 1.200 h, $145.000) frente a Makino V33i (2015, 6.800 h, $85.000) |
| Decisión | Eligió Makino V33i — ahorró $60.000. El taller no tenía requisitos de mandrinado de plantillas de precisión que justificaran la prima de Yasda |
| Resultados a 12 meses | Pulido manual reducido un 35 % (50 h→32 h por molde). Rendimiento mensual aumentó un 22 %. Recuperación de la inversión: 14 meses |
Principio validado: no pague por precisión que no va a utilizar. La capacidad de ±0,003 mm de la Makino cubrió el 100 % de su trabajo con moldes. La precisión de ±0,0015 mm de la Yasda habría sido redundante.
Caso 2: taller de plantillas de precisión elige Yasda YBM-640V
| Elemento | Detalles |
|---|---|
| Antecedentes | Fabricante de plantillas y dispositivos de precisión en Shanghái, que atiende a clientes aeroespaciales y de dispositivos médicos |
| Restricción técnica | Requería una posición verdadera consistente de ±0,002 mm en operaciones de mandrinado de plantillas. Los VMC existentes producían una tasa de desperdicio del 15 % en trabajos de precisión |
| Opciones | Consideró tanto la Makino V33i ($95.000, 2016, 4.500 h) como la Yasda YBM-640V ($135.000, 2013, 2.800 h) |
| Decisión | Eligió Yasda YBM-640V — la prima de $40.000 se justificaba por el requisito de posicionamiento sub-3 μm de la aplicación |
| Resultados a 18 meses | La tasa de desperdicio cayó del 15 % al 1,2 %. Se aseguraron nuevos contratos basados en la precisión certificada de Yasda. Ingresos anuales adicionales por trabajos de precisión: ~$65.000/año |
Principio validado: cuando su producto requiere una precisión específica, compre la máquina que la garantice. La prima de $40.000 de la Yasda se pagó por sí sola en 8 meses solo con la reducción de desperdicio.
Sección de preguntas frecuentes
P: ¿La Yasda YBM-640V es realmente 2 veces mejor que la Makino V33i solo porque cuesta 2 veces más?
R: No. La prima de precio del 50-80 % refleja el enfoque de fabricación fundamentalmente diferente de la Yasda, no una ventaja de rendimiento proporcional para todas las aplicaciones.
- Lo que compra la prima: guías prismáticas raspadas a mano reacondicionables durante décadas, precisión de posicionamiento a nivel de mandrinadora de plantillas (1,5 μm frente a 3-5 μm) y excelente retención del valor de reventa. Esto importa para el mandrinado de plantillas de precisión, el trabajo de moldes de ultra precisión y el valor del activo a largo plazo.
- Lo que la prima NO compra: mayor velocidad de corte, mejor acabado superficial, tiempos de ciclo más rápidos ni operación más sencilla. En el fresado de producción, la Makino V33i suele ser la máquina más rápida.
- Veredicto: si sus piezas requieren posicionamiento ≤3 μm, la Yasda vale cada dólar. Si sus piezas necesitan posicionamiento ≤5 μm con mayor rendimiento, la Makino ofrece mejor relación calidad-precio. Si sus piezas solo necesitan ±0,01 mm, considere un VMC de propósito general — ninguna de las dos máquinas es la elección correcta.
P: ¿Qué máquina tiene menores costos operativos?
R: La respuesta depende de qué categoría de costo priorice:
- Consumibles diarios (refrigerante, herramientas, filtros): comparables entre ambas máquinas.
- Mantenimiento preventivo: Makino es ligeramente menos costosa. La inspección de las guías de Yasda requiere conocimientos especializados.
- Reparaciones mayores (husillo, husillos de bolas): las piezas de Makino están más disponibles y generalmente son menos costosas debido al mayor volumen de mercado.
- Restauración de precisión a largo plazo: la Yasda tiene una ventaja — las guías raspadas a mano se pueden volver a raspar ($8.000-15.000 una vez cada 10-15 años). Las guías lineales de la Makino deben reemplazarse ($3.000-6.000 cada 5-8 años en uso intensivo).
- Servicio del sistema de control: el Fanuc 31i-B5 de la Yasda es un estándar ampliamente utilizado — cualquier electricista puede repararlo. El Professional 6 de Makino es propietario; las reparaciones pueden requerir técnicos autorizados por Makino.
En general: la Makino V33i tiene menores costos operativos anuales. La Yasda potencialmente tiene menores costos de ciclo de vida si se conserva el tiempo suficiente para beneficiarse del re-raspado de las guías.
P: ¿Puede la Makino V33i igualar la precisión de Yasda con la programación adecuada?
R: No — la brecha de precisión es una cuestión de diseño de la máquina, no de programación:
- Arquitectura de guías: las guías prismáticas raspadas a mano de la Yasda tienen una rigidez y amortiguación inherentemente superiores a las guías lineales. Esto afecta la estabilidad de posicionamiento bajo condiciones de carga variable.
- Sistema de retroalimentación: la Yasda utiliza retroalimentación por escala óptica en todos los ejes. La Makino utiliza retroalimentación de encoder rotativo + husillo de bolas (estándar en la mayoría de los VMC). Las escalas ópticas miden la posición real de la mesa directamente, eliminando los errores de paso del husillo de bolas.
- Comportamiento térmico: aunque la Makino tiene una excelente gestión térmica (husillos de bolas refrigerados por el núcleo), el Sistema de estabilización de distorsión térmica de Yasda más una estructura de puente simétrica proporcionan una deriva térmica mediblemente menor en ciclos largos.
Conclusión: en una corrida corta (30 minutos), ambas máquinas pueden alcanzar alta precisión. Durante un turno de producción de 8 horas con cambios de temperatura, la Yasda mantendrá ±0,002 mm mientras que la Makino se desviará más allá de eso.
P: ¿Qué máquina es más fácil de revender?
R: La Makino V33i tiene una liquidez de reventa significativamente mejor:
- Volumen de mercado: los anuncios de Makino V33i usadas superan a los de Yasda YBM-640V en una proporción de aproximadamente 3:1 en las principales plataformas. Más anuncios = más conocimiento de los compradores = venta más rápida.
- Familiaridad del comprador: Makino es una marca bien conocida en talleres de moldes de todo el mundo. Yasda es bien conocida por especialistas en precisión, pero desconocida para compradores generales.
- Rango de precio: el rango de $50.000-120.000 de la V33i atrae a un grupo de compradores más amplio que el rango de $80.000-180.000 de la YBM-640V.
- Demanda geográfica: la demanda de Yasda se concentra en China, Japón y mercados de precisión selectos. La demanda de Makino es global.
Si prevé venderla en un plazo de 5 años, la Makino es la opción de menor riesgo. Si planea conservarla 10+ años, la depreciación más lenta de la Yasda hace que la diferencia de reventa sea menos relevante.
P: ¿Qué debe buscar un comprador primerizo al inspeccionar cada máquina?
R: Para un comprador primerizo sin acceso a equipos de inspección completos, céntrese en estas comprobaciones accesibles:
Para Yasda YBM-640V:
- Comprobación de la placa de identificación: verifique que la marca, el modelo y el año coincidan con el anuncio. Busque la marca de origen JP.
- Prueba de arranque: encienda y compruebe el historial de alarmas. Preste atención a cualquier alarma de "error de posición absoluta" (problemas de retroalimentación de escala).
- Sonido del husillo: haga funcionar de 1.000 a 24.000 rpm con la puerta abierta. Escuche si hay ruido de rodamientos a alta velocidad.
- Informe de inspección: solicite un informe de terceros con datos de excentricidad del husillo y resultados de pruebas de precisión de posicionamiento.
- Documentación: solicite documentos de importación originales y cualquier certificado de calibración previo.
Para Makino V33i:
- Comprobación del cono del husillo: limpie el cono del husillo con un paño blanco limpio. Compruebe si hay decoloración o restos metálicos (signos de desgaste del tirante).
- Prueba de cambio de herramienta: ejecute manualmente 5-10 cambios de herramienta. Escuche si hay ruido inusual y compruebe la consistencia del tiempo de ciclo.
- Estado del refrigerante: compruebe si el refrigerante está degradado — un fuerte indicador de la cultura general de mantenimiento.
- Versión de firmware SGI: anote la versión del software Professional 6. Verifique que admita los ciclos de mecanizado que requiere.
- Horas de funcionamiento: coteje las horas de encendido del control con el anuncio. Las máquinas V33i bien mantenidas normalmente tienen <15.000 h.