Este artículo ha sido revisado por el Equipo Sénior de Inspección de Equipos de UsedUltra. El ingeniero principal de inspección, Chris (12 años en tasación de equipos industriales usados, más de 1.500 máquinas herramienta CNC inspeccionadas), es responsable de todas las determinaciones técnicas que figuran a continuación. Todas las cifras citadas aquí se leyeron de la categoría activa de perforación por electroerosión de UsedUltra y de la página de la máquina que aloja el 2026-10-12, y se reproducen exactamente como se publicaron. Un anuncio describe una máquina. No certifica una, y la condición, el desgaste y el utillaje se confirman contra la placa de identificación y los medidores de la máquina, no contra la página.
Respuesta principal: una máquina de electroerosión de agujeros pequeños, también vendida como máquina perforadora por electroerosión o hole popper, corta los agujeros de inicio que necesita una electroerosión por hilo y los agujeros pequeños que una broca helicoidal maneja mal. Elimina metal con un electrodo sólido fino en un husillo dedicado en lugar de con un filo de corte, por lo que el acero endurecido no es un obstáculo y el tamaño del agujero sigue al electrodo. El rango de electrodos publicado en la máquina aquí es de 0,08 mm a 0,25 mm, junto con recorridos de 120 × 150 × 300 mm, una mesa de trabajo de 200 × 250 mm, un límite de pieza de 50 kg y un cambiador automático de electrodos AEC. La profundidad la determina la eficacia con que se evacúan los residuos, no la longitud del electrodo, así que pregunte por la profundidad que mecanizó el vendedor y por el estado de la bomba.
¿Qué trabajos corresponden a una máquina de electroerosión de agujeros pequeños?
La electroerosión de agujeros pequeños (EDM, por sus siglas en inglés) se sitúa entre el hilo y la broca. Cubre trabajos que una herramienta de corte rotativa no puede alcanzar o no puede mantener, y en acero endurecido a menudo es la única opción práctica.
El tipo tiene su propia categoría, máquina perforadora por electroerosión usada, que se encuentra dentro del listado más amplio de máquinas de electroerosión.
Agujeros de inicio para electroerosión por hilo: electrodos de 0,08 mm a 0,25 mm
Una máquina de hilo no puede comenzar un corte en metal macizo. Todo perfil interno cerrado, ya sea el contorno de un punzón, un inserto de matriz o un núcleo de molde, parte de un agujero taladrado a través de la pieza. En acero blando, una broca helicoidal puede hacer ese agujero. En acero endurecido, el corte por hilo no puede ejecutarse hasta que exista el agujero, y el agujero no puede taladrarse, así que el agujero se hace por electroerosión.
El agujero de inicio también tiene que ser lo bastante grande para que el hilo pase y para que el hilo se enhebre a través de él. Por lo tanto, el diámetro del electrodo y el diámetro del hilo se leen juntos.
El rango de electrodos publicado en la máquina aquí es de 0,08 mm a 0,25 mm, y las máquinas de hilo de la misma categoría publican diámetros de hilo de 0,03 mm a 0,3 mm, así que el extremo superior del rango de electrodos queda en el extremo fino del rango de hilo y la coincidencia debe comprobarse, no darse por supuesta.
Agujeros pequeños en acero endurecido: donde pierde una broca helicoidal
Una broca helicoidal necesita ser más dura que la pieza y necesita un lugar por donde salgan las virutas. El acero para herramientas endurecido elimina ambas ventajas a la vez, y un agujero pequeño y profundo no le da a la broca ningún lugar para despejar.
La electroerosión elimina metal mediante chispa, así que la dureza de la pieza no marca el límite y no se empujan virutas contra la pared del agujero. Por eso los insertos, punzones, matrices y moldes endurecidos se taladran de esta manera después del tratamiento térmico y no antes.
Agujeros de ventilación, refrigeración e inyectores: por debajo de una décima de milímetro
El rango de electrodos publicado comienza en 0,08 mm, que está por debajo del diámetro que la mayoría de los talleres intentará con una broca helicoidal. Los agujeros de ventilación en un molde, los conductos de refrigeración, los orificios de inyectores de combustible y trabajos finos similares se encuentran en ese rango, y el cambiador automático de electrodos publicado en esta máquina es lo que mantiene en marcha una producción de agujeros pequeños sin que un operador esté vigilando.
Extraer un macho roto pertenece al mismo grupo. Un macho que se rompe dentro de una pieza terminada es un agujero que debe quemarse alrededor de un núcleo que ninguna broca puede sujetar.
¿Dónde va el agujero de inicio de una electroerosión por hilo y de qué tamaño debe ser?
La posición importa más que el agujero en sí, porque el agujero de inicio es un medio para un corte por hilo y no una característica terminada. Dos reglas deciden dónde queda.
La primera es que el agujero tiene que estar dentro del perfil que cortará el hilo, de modo que el recorte pueda separarse y retirarse una vez que el corte se cierre. Un agujero de inicio fuera del perfil no deja al hilo nada que liberar. En un perfil sin entrada natural desde el borde de la placa, el agujero de inicio es la única entrada que hay.
La segunda es la distancia libre respecto de la superficie terminada. El hilo sale del agujero de inicio y viaja hasta el perfil, y la trayectoria que sigue no es el borde terminado.
Coloque el agujero lo bastante lejos de la línea de corte para que el acercamiento y el quemado inicial en el agujero no toquen la cara que va a conservar, y lo bastante cerca para que el hilo no tenga que recorrer toda la pieza para alcanzar el perfil. En un inserto de molde o un punzón, eso normalmente significa que el agujero se coloca en material que de todos modos se va a eliminar.
El tamaño del agujero se deriva de la misma lógica. El agujero tiene que dejar pasar el hilo y permitir enhebrarlo, y el enhebrado automático es menos tolerante con un agujero ajustado que un operador que introduce el hilo a mano. Cuando un taller utiliza un cambiador automático de hilo, el diámetro del agujero de inicio y el diámetro del hilo se eligen juntos, y vale la pena confirmar ambos con los requisitos publicados de la máquina de hilo antes de taladrar el agujero.
La consecuencia práctica es que un agujero de inicio se taladra de forma convencional mientras el acero está blando y se quema por electroerosión una vez que la pieza está endurecida, y su posición queda fijada por el plano de corte por hilo, no por la máquina de taladrar. Cuando un taller taladra antes del tratamiento térmico para ahorrar un paso, se deja al agujero suficiente holgura para que el movimiento causado por el endurecimiento no pueda desplazarlo fuera del perfil. Pregunte por la convención de plano que utilizaba el propietario anterior.
¿Cómo elimina metal una máquina de electroerosión de agujeros pequeños?
Bajo este nombre se venden dos máquinas, y el sistema de electrodos es el campo de especificación que le indica cuál está viendo.
Electrodos con vástago de 0,08 mm a 0,25 mm, no tubos
Un hole popper de alta velocidad alimenta un tubo hueco de latón o de cobre-tungsteno, lo hace girar y bombea dieléctrico por el centro del tubo para que los residuos salgan del agujero a través del propio electrodo. Los electrodos de tubo se fabrican en diámetros mayores, y un hole popper se compra por su velocidad en agujeros de inicio que un hilo puede enhebrar sin dificultad.
La máquina publicada en esta categoría es del otro tipo. Sodick describe su sistema de electrodos como electrodos con vástago de alta rigidez de 0,08 mm a 0,25 mm, lo que significa un electrodo sólido sujeto en un vástago rígido y cambiado por el cambiador automático, no un tubo con dieléctrico a través de él. Sodick afirma que el electrodo rígido con vástago es lo que mantiene la excentricidad al mínimo, y es lo que hace posible el extremo fino de ese rango.
Ambas son máquinas de electroerosión para taladrado de agujeros y ambas hacen agujeros de inicio. Difieren en el electrodo, en los diámetros que cubren y en el lavado que permite el electrodo.
Profundidad del agujero: la determina el ciclo de retroceso, no la longitud del electrodo
Un agujero pequeño se llena de partículas erosionadas más rápido que uno grande, y cuanto más profundo es, más largo es el camino que recorren esas partículas para salir. Una vez que se llena el espacio entre el electrodo y la pieza, el electrodo deja de chispear contra la pared y empieza a cortocircuitar contra ella.
Las máquinas despejan el espacio con un ciclo de retroceso: el electrodo se eleva, el dieléctrico lava el agujero y el corte se reanuda. Por lo tanto, la profundidad en una máquina como esta la determina la estrategia de lavado y el suministro de dieléctrico, no la longitud del electrodo.
Por eso dos campos de especificación importan más que el rango de electrodos en trabajos profundos. El primero es el suministro de dieléctrico, y la presión de la bomba, la filtración y el estado del fluido son las preguntas que hay que hacer. El segundo es cómo gestiona el control el ciclo de retroceso frente al desgaste del electrodo, porque un electrodo desgastado produce un agujero cónico en lugar de recto.
Dureza de la pieza: la conductividad marca el límite, no la dureza
Nada toca la pieza, así que no hay fuerza de corte ni requisito de que la herramienta sea más dura que la pieza. En su lugar, la conductividad es el requisito, y toda la pieza tiene que ser conductora para que el circuito se cierre.
De ello se derivan dos consecuencias prácticas. Una EDM de agujeros pequeños quemará un inserto de matriz endurecido y una pieza de aluminio blando con el mismo electrodo, y la elección del material es una cuestión de conductividad y comportamiento térmico, no de vida útil de la broca.
¿Qué especificaciones deciden si se ajusta a su trabajo?
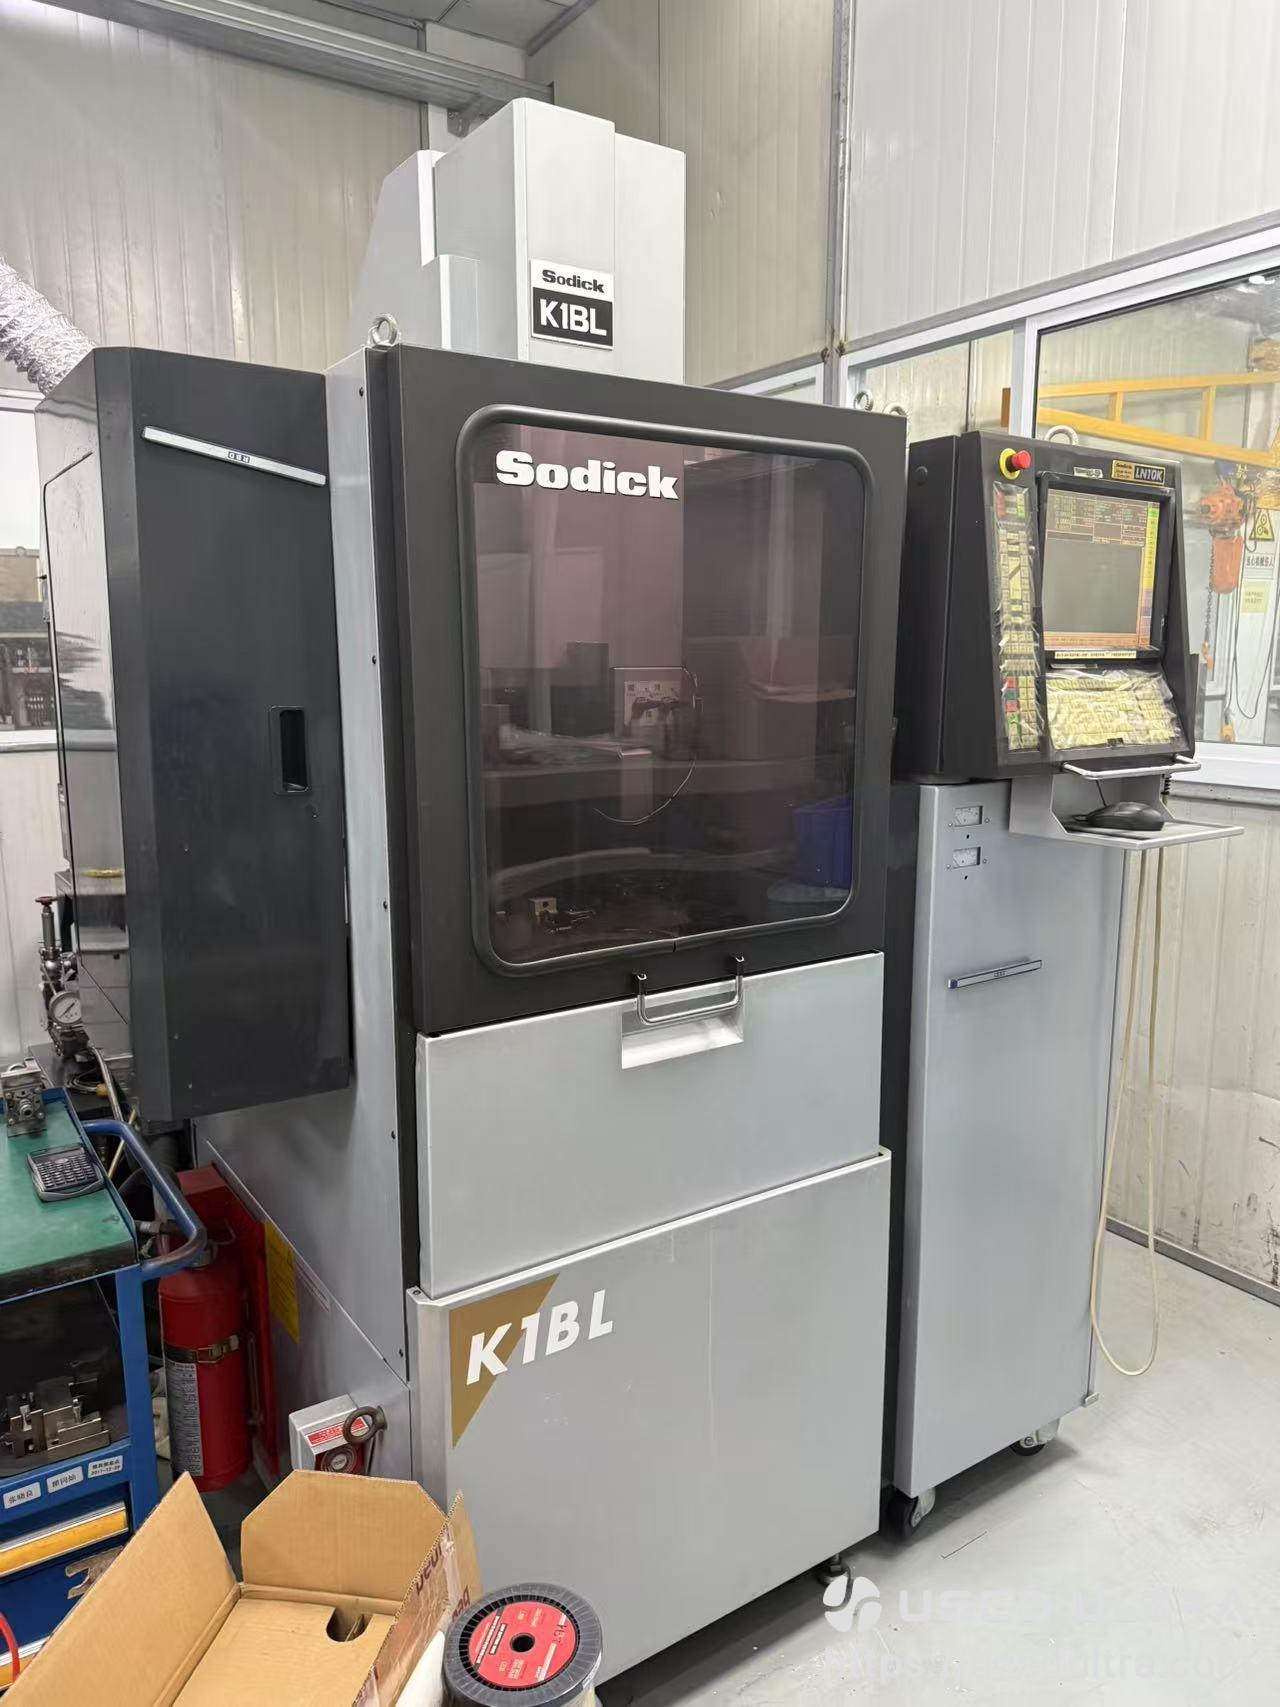
La máquina publicada en esta categoría es una Sodick K1BL con un controlador de servo lineal Sodick LN10K. Su tabla de especificaciones expone los campos que un comprador debe leer en este orden.
| Campo | Valor publicado |
|---|---|
| Máquina | Sodick K1BL |
| Controlador | Controlador de servo lineal Sodick LN10K |
| Recorrido de ejes X × Y × Z | 120 × 150 × 300 mm |
| Mesa de trabajo | 200 × 250 mm |
| Peso máximo de la pieza | 50 kg |
| Rango de electrodos | 0,08 mm a 0,25 mm, con vástago |
| Sistema de electrodos | Cambiador automático de electrodos AEC |
| Accionamiento del husillo | Motor lineal |
| Dimensiones de la máquina | 1.600 × 1.530 × 2.305 mm, 2,45 m² de suelo |
| Cifra resumen del anuncio | Tiempo de funcionamiento 5.039 h |
Sodick alberga el resto de las máquinas Sodick de electroerosión publicadas junto a ella.
Recorrido de ejes: 120 × 150 × 300 mm
Z es el eje largo con 300 mm, frente a 120 mm en X y 150 mm en Y. Sodick construye el husillo como el eje Z sobre un motor lineal, por lo que la carrera de 300 mm transporta juntos el electrodo, la pieza y el utillaje.
Lea la cifra de Z en relación con la profundidad que necesita, y lea X e Y en relación con el tamaño de la pieza y del utillaje, no con el agujero. Una envolvente de mesa de 120 × 150 mm es una restricción real en una placa de molde grande, y es el campo que más a menudo descarta esta clase de máquina.
Mesa de trabajo y límite de pieza: 200 × 250 mm y 50 kg
La mesa de trabajo publicada aquí es de 200 × 250 mm y el límite de pieza es de 50 kg. Ambos son pequeños, y ambos se derivan de la misma lógica que los recorridos.
El límite de pieza es el que hay que comprobar con su placa más pesada, no con su trabajo más pesado, porque una placa de molde a la que se le taladran líneas de agua es un bloque pesado con agujeros pequeños.
Rango de electrodos: 0,08 mm a 0,25 mm
El rango de electrodos es el campo que decide para qué sirve la máquina, y la redacción del campo importa aquí: son electrodos con vástago, del tipo sólido, no los tubos que alimenta un hole popper de alta velocidad. El extremo inferior del rango establece el agujero más pequeño que la máquina puede iniciar con la tolerancia que ese agujero necesita, y el extremo superior establece el más grande.
Observe lo que el campo no dice. El agujero terminado es mayor que el electrodo en el entrehierro, y la diferencia varía con el material, los ajustes del generador y el desgaste del día. Cuando la tolerancia del agujero es ajustada, pregunte qué diámetro de electrodo y qué entrehierro utilizó el vendedor para mantenerla, en lugar de leer el rango como un rango de agujeros.
Envolvente e instalación: 1.600 × 1.530 × 2.305 mm
La máquina publica dimensiones de 1.600 × 1.530 × 2.305 mm, que son 2,45 m² de suelo. La altura es la cifra que hay que observar, porque es más alta que la puerta de un contenedor estándar de 20 pies.
Confirme la altura de la puerta del contenedor, el montacargas y la entrada del taller con respecto a 2.305 mm antes de que se envíe la máquina, y deje espacio de acceso en la parte delantera para el cambiador de electrodos y el circuito de dieléctrico.
Preguntas frecuentes
¿Qué es una máquina de electroerosión de agujeros pequeños y cómo se la llama también?
EDM de agujeros pequeños, perforación por electroerosión, hole popping y hole popper son nombres usados para dos tipos de máquina relacionados. Un hole popper de alta velocidad taladra agujeros de inicio con electrodos de tubo hueco de diámetros mayores; una máquina de microagujeros como la publicada aquí utiliza electrodos finos sólidos con vástago de 0,08 mm a 0,25 mm. Ambas hacen los agujeros de inicio desde los que comienzan los cortes de electroerosión por hilo, y el sistema de electrodos es el campo que le indica qué tipo está viendo.
¿Puede una EDM de agujeros pequeños taladrar acero endurecido?
Sí. Elimina metal con chispas controladas en lugar de con un filo de corte, así que la dureza de la pieza no marca el límite y el agujero se taladra después del tratamiento térmico y no antes. La pieza aún tiene que conducir electricidad, y el comportamiento térmico del material aún afecta el corte.
¿Hasta qué profundidad puede llegar una EDM de agujeros pequeños?
No hay un límite de profundidad fijo, porque la restricción es la evacuación de residuos, no la longitud del electrodo. A medida que un agujero se hace más profundo, el camino de lavado se alarga y el corte se ralentiza, y el control de avance de la máquina tiene que compensar el desgaste del electrodo. Pregunte al vendedor por el agujero más profundo que mecanizó, el diámetro de electrodo utilizado y la presión de la bomba de dieléctrico, en lugar de aceptar una única cifra de profundidad.
¿Necesita una electroerosión por hilo una máquina perforadora de agujeros separada?
Para perfiles internos cerrados, sí. Un hilo no puede comenzar en metal macizo, así que la pieza necesita un agujero de inicio antes de que pueda ejecutarse el corte por hilo, o un borde desde el que el hilo pueda entrar. Los talleres que cortan perfiles cerrados mantienen una máquina perforadora de agujeros junto a la máquina de hilo, o externalizan el trabajo de agujeros de inicio.
¿Qué tamaños de electrodo utiliza una EDM de agujeros pequeños?
La máquina publicada aquí cubre aproximadamente de 0,08 mm a 0,25 mm. El agujero terminado es mayor que el electrodo en el entrehierro, así que haga coincidir el electrodo con el hilo que pretende enhebrar a través del agujero y con la tolerancia del agujero que debe mantener, y confirme ambos con el vendedor por escrito.
Las especificaciones y los datos de máquina mostrados en las páginas de anuncios de UsedUltra son indicativos y están sujetos a inspección. La condición, el utillaje, el desgaste y la vida útil restante se establecen mediante inspección, no mediante un anuncio. Confirme por escrito las especificaciones, los medidores y los datos de la placa de identificación antes de comprometerse a una compra. Las cifras de horas no son directamente comparables entre anuncios, así que solicite las lecturas de encendido y de tiempo de corte de cada máquina. Este artículo es una referencia técnica y no constituye asesoramiento legal, fiscal ni aduanero; para las reglas de origen y los aranceles aplicables, consulte a un agente de aduanas autorizado.