

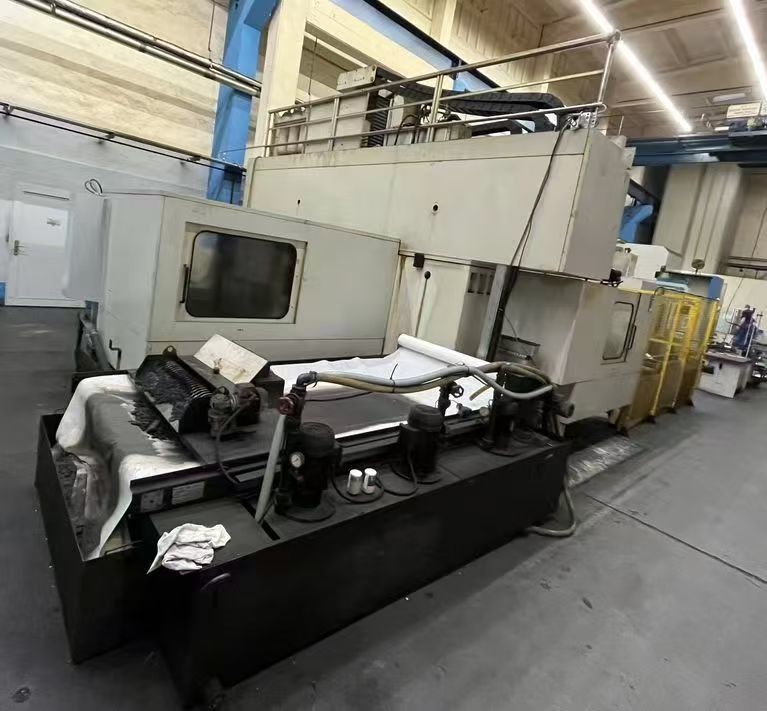
Revisado por el Experto Técnico Principal / Ingeniero Sénior de usedultra — Ingeniero Sénior Chris (12 años en ingeniería y remanufactura de máquinas-herramienta pesadas)
1. Los verdaderos dolores de comprar una rectificadora de guías usada
Dolor 1 — El rectificado externo de guías deja tu programa de producción fuera de tu control. Para una bancada de 4 metros, un taller especializado normalmente cotiza US$18,000–24,000 por rectificado, con una cola de 6–8 semanas, más el flete de ida y vuelta. Con 2–3 bancadas en proceso al mismo tiempo, pagas facturas de subcontratación de seis cifras cada año — y aceptas la cola del proveedor como tu propio plazo de entrega.
Dolor 2 — El CAPEX de máquina nueva es 4–6× el precio de usada, con un plazo de fabricación de 12–18 meses. Una máquina europea nueva comparable llega a US$2.2–3.0 millones (antes de cimentación y utillaje). Para un taller que necesita capacidad de rectificado ahora, la lógica de retorno de una unidad usada es fundamentalmente diferente. Si quieres comparar modelos disponibles, horas de operación y stock de rectificadoras usadas comparables en el mercado, consulta Resumen de rectificadoras usadas: modelos, horas, origen, stock.
2. Comparación de parámetros técnicos y núcleo de selección
2.1 Tabla comparativa de especificaciones
La columna 1 son datos verificados del anuncio (de la página del anuncio de Favretto ME/U200: origen Italia, 6,425 horas de operación, 1 unidad en stock, US$650,000):
| Parámetro | Favretto ME/U200 | Clase pesada (6 m nueva) | Gama media (clase nacional) |
|---|---|---|---|
| Tamaño de mesa (An × Lg) | 4,000 × 1,000 mm | Clase 6,000 × 1,600 mm | Clase 1,600 × 630 mm |
| Rectificado máx. L/An/Al | 4,000 / 1,000 / 700 mm | 6,000 / 1,600 / 1,000 mm | 1,600 / 630 / 500 mm |
| Carga máx. de mesa | 1,500 kg (sin plato magnético) | 3,000+ kg | ~800 kg |
| Potencia del husillo | 22 kW (30 HP) | 37–45 kW | 11–15 kW |
| Muela | 508 × 203.2 × 100 mm @ 1,200 / 2,800 rpm | Clase Ø600 @ 1,000–1,500 rpm | Clase Ø400 @ 1,500–2,000 rpm |
| Avance de mesa | 1–40 m/min | 1–30 m/min | 0.5–25 m/min |
| Avance mín. (Y/Z) | 0.001 mm / 0.001 mm | 0.001 mm | 0.005 mm |
| Eje Y (transversal) | Rápido 10 m/min; 0–2,000 mm/min sin escalones; 3–75 mm ajustable | Similar | Manual/intermitente |
| Eje Z (vertical) | Rápido 10 m/min; 700 mm efectivos / 750 mm de recorrido total | 1,000 mm | 500 mm |
| Eje B (giro del husillo) | Realimentación por encoder circular (conformado de ángulos CNC) | Accionamiento directo + encoder de ángulo | Manual o ninguno |
| Reglas lineales | Equipadas (configuración de ejes a verificar en sitio) | Equipadas | Opcional |
| Huella | 10,700 × 5,500 × 4,500 mm | 12,000 × 6,000 × 5,000 mm | 5,500 × 3,500 × 3,000 mm |
| Peso de la máquina | 31,500 kg | 60,000+ kg | 12,000–15,000 kg |
| Potencia instalada | ~70 kW | ~120 kW | ~45 kW |
Los valores de las columnas de comparación son rangos típicos de la industria, no una cotización de ningún proveedor específico; la columna ME/U200 son datos reales del anuncio.
2.2 Por qué estas especificaciones importan para el rectificado de guías (núcleo técnico)
Geometría de aceptación: rectitud, paralelismo y la regla de 0.005. La aceptación del rectificado de guías se basa en un sistema dual de precisión geométrica y de posicionamiento: la rectitud y el paralelismo se miden según ISO 230-1, mientras que la precisión de posicionamiento se evalúa según ISO 230-2. La rectitud de las guías en V y planas normalmente se especifica ≤ 0.005 mm/m, con valores acumulados en los 4,000 mm completos en la banda de 0.015–0.02 mm, y paralelismo transversal de guías ≤ 0.01 mm/m. Dos atributos determinan si una unidad usada aún puede alcanzar esto: la resolución de avance y la realimentación de posición basada en reglas. El avance mínimo de 0.001 mm (Y/Z) de la ME/U200 más su configuración de reglas lineales muestra que la cadena de movimiento en sí es capaz; la variable restante es puramente desgaste mecánico — resuelto por la prueba de aceptación.
Lo que realmente te aporta el encoder circular del eje B. El rectificado de conformado de guías anguladas (perfil en V, cola de milano, ángulo compuesto) requiere que el cabezal del husillo se indexe y se mantenga en ángulo bajo carga. Una regla circular (encoder rotativo) en el eje B mejora esto de «tope mecánico + confianza» a realimentación de lazo cerrado — el CNC puede conformar y mantener a ±30° de giro con posición verificada por encoder. Para los remanufacturadores, esto decide si una máquina es una «rectificadora plana con cabezal inclinado» o una genuina rectificadora CNC de conformado de guías — y la especificación de función CNC de esta unidad («conformado CNC de varias formas y ángulos de guías») lo confirma directamente.
Los riesgos honestos de una unidad con 6,425 horas. Para una máquina-herramienta pesada, 6,425 horas es una utilización de baja a media, pero la evaluación del desgaste aún debe centrarse en tres áreas: superficies de guías planas y en V (reparables mediante raspado/rectificado — verificar el margen restante del fundido), deriva térmica de los rodamientos del husillo (verificar con un calentamiento prolongado + comprobación láser), y condición de los cojinetes deslizantes hidráulicos. Presupuesta 3–5% del precio de compra para consumibles y raspado nuevo, y deja 1 semana de inspección antes de la primera corrida de producción.
3. Procedimiento de aceptación
No confíes en la placa de características de una máquina usada. El anuncio de esta unidad permite una verificación completa; el siguiente procedimiento es el que ejecuta un comprador maduro:
- Verificación visual y de placa de características — cotejar el número de serie con los registros del OEM;
- Comprobación de encendido y sistema de control — alarmas, referencia de ejes, conteos de encoder en todos los ejes, incluido B;
- Movimiento de ejes y funcionamiento del husillo — barrido completo de mesa a 1–40 m/min, husillo a 1,200 y 2,800 rpm, registro de temperatura;
- Inspección fotográfica del área de rectificado y del tablero eléctrico — líneas de refrigerante, cubiertas de reglas, estado de cables;
- Inspección por video remota o inspección opcional de terceros — presenciar la prueba dinámica completa en sitio.
Además de lo anterior, si quieres los antecedentes OEM de la máquina, los modelos disponibles actuales y las diferencias de configuración, consulta Resumen de la marca Favretto usada y modelos disponibles.
4. Caso real de aplicación industrial
Antecedentes del cliente: Un fabricante de máquinas-herramienta pesadas en el sur de China que produce bancadas grandes para centros de mecanizado de pórtico (clase 4 m), rectificando 24 bancadas/año.
Cuello de botella: Rectificado externo de guías a US$21,000/unidad con una cola de 6–8 semanas, capacidad mensual limitada a 2 unidades por la capacidad del proveedor; la distorsión térmica causaba una tasa de rechazo del 12% en la primera inspección.
Solución suministrada: Rectificadora de guías CNC Favretto ME/U200 usada (6,425 horas verificadas, encoder del eje B comprobado en sitio) + una bahía de inspección a 20 °C ± 1 °C + aceptación con interferómetro láser.
Resultados cuantificados a 12 meses:
| Métrica | Antes (externo) | Después (interno, 12 meses) |
|---|---|---|
| Costo por rectificado | $21,000 | $9,500 |
| Costo directo anual (24 unidades) | $504,000 | $228,000 |
| Rechazo en primera inspección | 12% | 2.1% |
| Plazo medio de rectificado | 6–8 semanas | 2–3 semanas |
| Capacidad mensual de rectificado | 2 unidades | 4 unidades |
Ahorros anuales calculados:
Ahorro directo = (21,000 − 9,500) × 24  = $276,000/año
Ahorro por rechazo = (0.12 × 24 × 21,000) − (0.021 × 24 × 9,500)      ≈ $55,700/año
Beneficio anual total  ≈ $331,700/año
Retorno simple = $650,000 ÷ $331,700 ≈ 1.96 años
Beneficios secundarios: capacidad de rectificado +100% (2→4 unidades/mes, eliminando el cuello de botella de subcontratación), plazo reducido ~60% (mediana 7→2.5 semanas). La capacidad liberada puede tomar pedidos incrementales — ingresos que este modelo ni siquiera cuenta.
5. Preguntas frecuentes
P: ¿Qué precisión de rectificado puede mantener realmente una Favretto ME/U200 usada?
R:
- Capacidad de diseño (reglas lineales + avance de 0.001 mm): rectitud ≤ 0.005 mm/m, paralelismo ≤ 0.01 mm/m, acabado superficial Ra 0.4–0.8 μm (pasada de acabado hasta Ra 0.2 μm).
- Realidad de unidad usada: la precisión alcanzable está limitada por el desgaste — certificar según ISO 230-1/230-2.
- Condiciones habilitantes: raspar las guías primero, calentar 45–60 min, mantener 20 °C ± 1 °C. Bajo estas, la clase 4,000 mm cumple los planos típicos de rectificado de guías de OEM.
P: ¿Cómo mido la rectitud y el paralelismo durante la aceptación en sitio?
R:
- Exigir un interferómetro láser para medir los 4,000 mm completos según ISO 230-1 (no una muestra de 1 m);
- Probar por separado la rectitud de guías en V (planos horizontal + vertical), la rectitud de guías planas y el paralelismo transversal de guías;
- Ejecutar primero un calentamiento del husillo de 2 horas, registrando la deriva térmica cada 30 min;
- Realizar al menos 3 pasadas de ida/retorno, y hacer que el proveedor firme la hoja de tolerancias antes de la liberación.
P: ¿Qué hace realmente el encoder circular del eje B para el conformado de perfiles en V / guías anguladas?
R:
- Cierra el lazo en el posicionamiento de giro del husillo a ±30° — el CNC detecta el ángulo real, no la posición del tope;
- Permite perfiles en V, cola de milano y ángulo compuesto en una sola sujeción, reemplazando ajustes mecánicos de cabezal manual;
- Para los remanufacturadores, mejora la máquina de «rectificadora plana» a rectificadora de conformado de guías — la función central que justifica esta clase de precio.
P: Una máquina de 31.5 toneladas — ¿qué cimentación y maniobras de izaje se necesitan antes de la instalación?
R:
- Huella: planta de 10,700 × 5,500 mm (dejar 0.6–0.8 m de espacio de servicio alrededor), 4,500 mm de altura;
- Cimentación: con base en la huella de 10.7 × 5.5 m, la presión de apoyo promedio de la máquina es de solo ~0.54 t/m², pero considerando cargas dinámicas y concentraciones locales, diseñar para capacidad de carga ≥ 0.1 MPa con una losa de concreto reforzado de 600–800 mm, aislada de fuentes de vibración adyacentes, puntos de anclaje según el diseño de nivelación del OEM;
- Izaje: grúa con capacidad nominal ≥ 40 t en el radio de izaje, o un deslizamiento controlado con múltiples gatos; hacer que un ingeniero estructural verifique la trayectoria de carga desde el punto de izaje hasta la losa;
- Energía: ~70 kW instalados; confirmar margen de barra colectora/transformador, además de circuitos de aire comprimido y refrigerante.
Para verificar las especificaciones técnicas completas de esta máquina (tamaño de muela, recorridos de ejes, velocidades de avance, potencia instalada), consulta Especificaciones técnicas completas y ficha de datos de Favretto ME/U200.
P: ¿Cómo evalúo la vida útil restante y el costo de reconstrucción de una rectificadora de guías usada con 6,425 horas?
R:
- Auditoría de desgaste (1 semana de inspección): excentricidad de rodamientos del husillo, condición de raspado de guías, juego de husillo a bolas/reglas, presión y contaminación del sistema hidráulico;
- Alcance típico de reconstrucción (a este nivel de utilización): raspar o rectificar guías, reemplazar sellos, dar servicio a reglas/encoders — presupuestar 3–5% del precio de compra;
- Regla de decisión: si la aceptación dinámica pasa y la deriva térmica es estable después del calentamiento, la segunda vida de la máquina supera los 10 años en servicio de rectificado — las rectificadoras de guías pesadas operan con servicio lento, rígido y de pocos ciclos, que es suave, manteniendo su carga muy por debajo de la vida de diseño.