

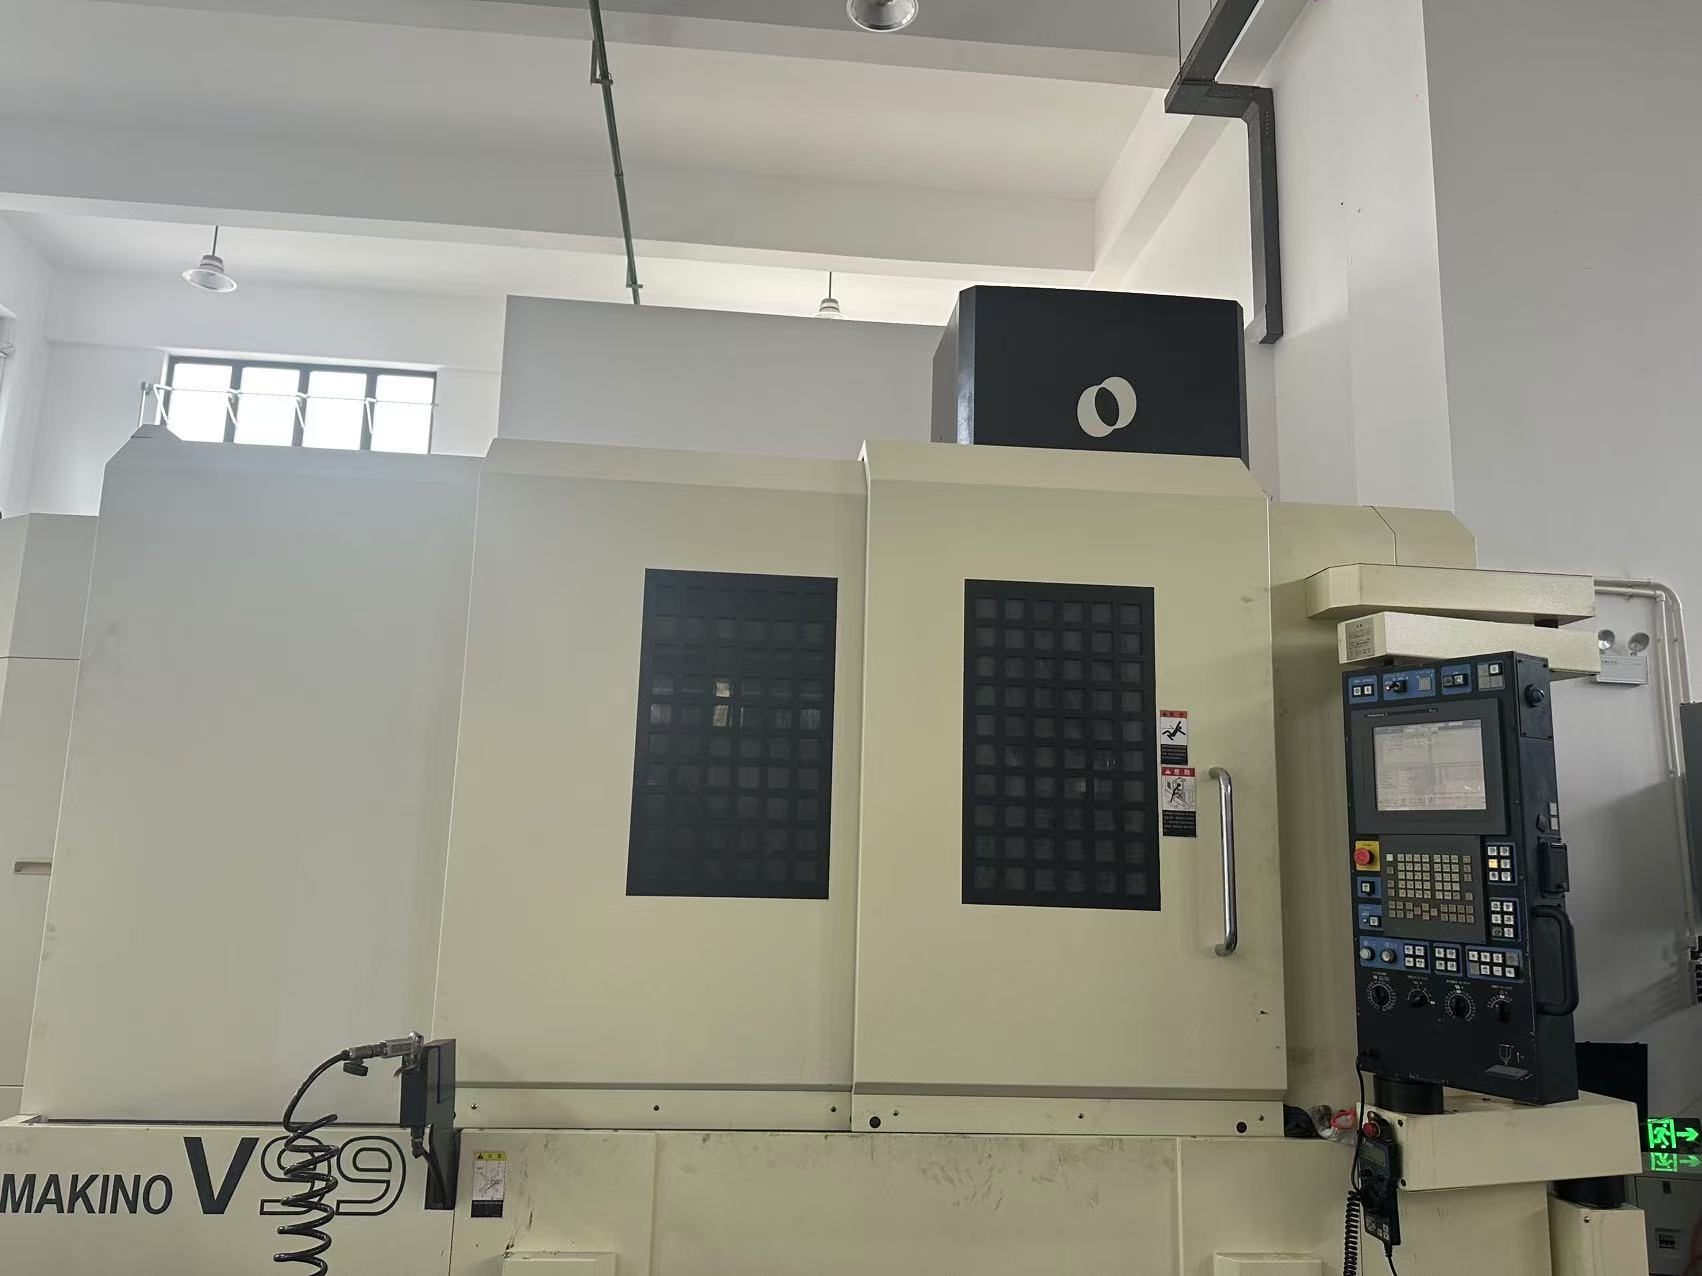
Revisión de experto: Este artículo es revisado por el Equipo de Ingeniería de Inspección de Equipos Sénior de UsedUltra. El inspector jefe Chris (12 años evaluando equipos industriales usados, más de 1.500 máquinas CNC inspeccionadas — más de 200 cubriendo Makino, Mori Seiki, YASDA, Haas) es responsable de cada determinación técnica y estándar de medición a continuación. Fuentes de datos: la placa de características de la máquina en stock (Kunshan, China) + especificaciones típicas publicadas por el fabricante + registros de inspección en sitio.
Resumen clave
Conclusión primero: la Makino V99 NO está en la misma clase que los otros tres VMC usados — no los compare en precio como si fueran «simples verticales». Con 23.000 kg de peso de máquina, un husillo HSK-A100 de contacto de doble cara, reglas lineales de bucle cerrado en los 3 ejes y solo 1.427 horas de husillo, la V99 está diseñada para acero pesado de troqueles/moldes y mecanizado de alta precisión de piezas grandes. Su rigidez estática y dinámica supera ampliamente a la Haas VF-2YT (~4.500 kg, BT40, bucle semicerrado). El precio de lista de US$120.000 es mayor que el de la VF-2YT, pero en rigidez por tonelada, precisión por especificación y valor por hora, es la mejor de las cuatro. Con presupuesto ajustado y solo piezas pequeñas y medianas → elija la NVD5000 o la YBM950V. Para moldes grandes, estabilidad a largo plazo y piezas grandes → gana la V99.
Por qué la clase de máquina —no la marca— decide su costo de mecanizado de moldes
Problema 1 — Comprar la clase equivocada, no la marca equivocada. Los compradores a menudo atribuyen la diferencia de precio a la prima de marca, pero la diferencia real es la clase de máquina. Un VMC ligero (4–5 t) vibra en la columna y el cabezal del husillo al cortar pesado acero de molde endurecido, por lo que el acabado superficial objetivo es inalcanzable y usted compensa con menores profundidades de corte y pasadas adicionales — tiempo de mecanizado +30%, vida útil de herramienta -40%, con electricidad y horas-máquina subiendo juntas. Una base de molde de 500 kg requiere tres pasadas de desbaste con 0,4 mm de profundidad de corte; a 1,2 mm es una pasada. Las diferencias de clase aparecen directamente en la factura.
Problema 2 — Mirar solo el precio de lista, no «horas × deterioro de precisión». Una máquina usada con más de 6.000 horas, sin reglas lineales y con bucle semicerrado perderá aproximadamente 0,01 mm de precisión nominal por juego del husillo de avance y holgura del husillo. Las guías, los husillos de avance y los rodamientos del husillo se desgastan por hora; la vida restante a 1.427 h frente a más de 6.800 h difiere en 3–5×. Si la deriva de precisión solo aparece en la recepción, la devolución/envío y la reconstrucción del husillo (US$5.000–15.000) se comen la diferencia de precio que creía haber «ahorrado».
Problema 3 — Especificaciones de precisión que no se pueden comparar. Algunos indican precisión de posicionamiento, otros repetibilidad; algunos tienen reglas lineales de bucle cerrado, otros solo bucle semicerrado con codificador de motor; algunas cifras de «±0,005 mm» son bajo control climático de fábrica, otras en condiciones diarias. Sin una prueba con interferómetro láser, no puede saber si una cifra de precisión es un número de placa de características o una capacidad real.
Problema 4 — Costos ocultos de condiciones de alta velocidad/carga pesada. Un cono BT40 se microasienta bajo fuerza centrífuga a ≥15.000 rpm, mientras que el contacto de cara frontal HSK permanece estable. Un husillo de 20.000 rpm sin lubricación aire-aceite y compensación por reglas puede derivar 0,01 mm o más en Z durante el mecanizado a alta velocidad — y un núcleo de molde desechado cuesta más de US$2.000.
Makino V99 vs Haas VF-2YT vs Mori Seiki NVD5000 vs YASDA YBM950V: Comparación completa de especificaciones
Nota: Las cifras de la V99 provienen de la placa de características de la máquina real en stock; las cifras de la VF-2YT / NVD5000 / YBM950V son especificaciones típicas publicadas por el fabricante para máquinas usadas — verifíquelas contra la placa de características de la máquina a la llegada. Todos los precios están en dólares estadounidenses (US$) y son referencias del mercado de usados; consulte los anuncios en vivo de usedultra.com
| Parámetro | Makino V99 | Haas VF-2YT | Mori Seiki NVD5000 α1A/40 | YASDA YBM950V |
|---|---|---|---|---|
| Cono del husillo | HSK-A100 | CT/BT 40 | HSK-A63 | HSK-A63 |
| Velocidad máxima del husillo | 20.000 rpm | 10.000 rpm (12k/15k opcional) | 12.000 rpm (20k opcional) | 15.000 rpm |
| Motor del husillo | 22 / 18,5 kW | 22,4 kW (30 hp) | 22 / 18,5 kW | ~22 kW |
| Lubricación de rodamientos | Aire-aceite (típico) | Grasa (típico) | Aire-aceite (opción alta) | Aire-aceite (típico) |
| Recorridos X/Y/Z (mm) | 1.500 / 1.000 / 800 | 762 / 508 / 635 | 800 / 500 / 450 | 900 / 550 / 510 |
| Mesa (mm) | 1.800 × 1.000 | 1.568 × 457 | ~1.000 × 500 | ~1.000 × 500 |
| Pieza máxima (mm) | 1.800 × 1.000 × 650 | ~1.568 × 457 × 635 | ~1.000 × 500 × 450 | ~1.000 × 500 × 510 |
| Avance rápido (mm/min) | 20.000 | 25.400 | 40.000 | ~36.000 |
| ATC | 30 | 30+1 | 30 | 30 |
| Reglas lineales (3 ejes) | Estándar | Ninguna (semicerrado) | Opción parcial | Estándar |
| Guía | Rodillos pesados/boxway | Lineal de rodillos | Lineal | Lineal de rodillos de alta rigidez |
| Precisión de posicionamiento | ±0,005 mm | ±0,005 mm | ±0,004 mm | ±0,002 mm |
| Repetibilidad | ±0,003 mm | ±0,0025 mm | ±0,002 mm | ±0,001 mm |
| Refrigerante a través del husillo | Estándar | Opcional | Opcional | Opcional |
| Control | Makino Professional 5 | Haas NGC | FANUC/MAPPS | FANUC |
| Peso de la máquina | ~23.000 kg | ~4.500 kg | ~8.000 kg | ~12.000 kg |
| Horas de husillo | 1.427 | 6.823 | 2.833 | 7.566 |
| Precio usado (US$) | US$120.000 | ~US$35.000–55.000 | ~US$55.000–80.000 | ~US$85.000–110.000 |
| Clase de capacidad | Molde pesado / alta precisión en piezas grandes | Piezas generales pequeñas y medianas | Alta velocidad general | Piezas de alta precisión pequeñas y medianas |
Contacto de doble cara HSK-A100 vs cono BT40: de dónde viene la rigidez
Los portaherramientas BT/CAT40 se bloquean por fricción del cono; a alta velocidad y carga pesada, el cono se microasienta, limitando la rigidez radial y a flexión. El HSK (mango de cono hueco) proporciona contacto de doble cara — cara frontal más cono — con deformación de sujeción medida en micrómetros. En cuanto a especificaciones, la brida HSK-A100 (φ100) y el área de transmisión de par son mucho mayores que el cono BT40 (φ44,45), lo que da una rigidez teórica a flexión aproximadamente un orden de magnitud mayor. Para pasadas profundas en acero de molde (40–55 HRC), la rigidez del voladizo de la herramienta controla directamente el chatter y la vida útil de la herramienta. Esa es la raíz física de la brecha de calidad de mecanizado entre la V99 y la VF-2YT a igual velocidad de husillo — una brecha de especificación de interfaz, no una brecha de marca.
Peso de máquina de 23.000 kg: rigidez, amortiguación y corte pesado
Rigidez ≈ distribución del material + bucle estructural cerrado. Con aproximadamente 5× el peso de la VF-2YT y 3× el de la NVD5000, la V99 lleva paredes de columna más gruesas, una base de caja más grande y mayor amortiguación estructural. La amortiguación dicta qué tan rápido se disipa la energía de vibración: a igual profundidad de corte, la amplitud de vibración residual de la V99 es menor, el acabado superficial es más estable (Ra por debajo de 0,8 en una pasada), y es menos probable el desportillamiento del filo de las herramientas inducido por vibración. En una máquina de 23 t, la mesa de 1.800 × 1.000 mm permite sujetar bases de molde de 500–900 kg en un solo montaje, reduciendo la acumulación de error por resujeción. El peso de la máquina es el parámetro de rigidez más honesto y más difícil de falsificar.
Reglas lineales (bucle cerrado) vs bucle semicerrado: la precisión se mide, no se declara
Un bucle semicerrado realimenta solo el codificador del motor; la dilatación térmica del husillo de avance y el juego no se compensan. Las reglas lineales de bucle cerrado miden el desplazamiento real de la mesa e incorporan la deformación térmica y el juego al bucle de error. La V99 y la YBM950V vienen de serie con reglas lineales de 3 ejes; la VF-2YT es semicerrada por defecto. Para una estabilidad a largo plazo clase ±0,005 mm en acabado, las reglas lineales son un requisito indispensable, no un extra deseable — sin ellas, la precisión real de una máquina tras dos horas de calentamiento es una incógnita.
Las horas de husillo son el código del valor: lógica de degradación de 1.427 h vs 6.823 h
Las guías, los husillos de avance y los rodamientos del husillo se desgastan por hora. 1.427 h son aproximadamente 1–2 años de operación después de salir de fábrica — justo en la ventana óptima posterior al asentamiento. A 6.823 h / 7.566 h, las máquinas han entrado en la zona de desgaste de mitad de vida de guías y rodamientos del husillo. Para el mismo modelo, cuando las horas difieren en 5× pero el precio difiere en menos de 2×, la máquina con menos horas tiene el mayor valor de vida residual. En la recepción, las máquinas con muchas horas deben reverificarse en cuanto a excentricidad del husillo, juego y precisión de corte de prueba — tres testigos directos del desgaste.
Compensación térmica: quién corrige la deriva, quién adivina
Los husillos de alta velocidad y el corte pesado calientan tanto la columna como el husillo; el crecimiento térmico del eje Z puede alcanzar 0,01–0,03 mm por hora. La V99 compensa la deriva térmica directamente mediante control de temperatura del husillo y la columna de Makino más realimentación de reglas de bucle cerrado. YASDA tiene su propio control propietario de crecimiento térmico. La Haas VF-2YT, semicerrada por defecto y sin realimentación medida, solo puede «adivinar» la deriva térmica mediante compensación por programa. Para corridas de acabado de más de 4 horas, la capacidad de compensación térmica importa más que la cifra de precisión de la placa de características.
Boxway vs guías lineales de rodillos: compensación entre amortiguación y velocidad
- Boxway: contacto guía/deslizante de gran área, máxima rigidez estática y dinámica y amortiguación, pero mayor fricción y avances rápidos limitados por la película de aceite — para corte pesado.
- Lineal de rodillos: equilibra rigidez, velocidad y fricción; los VMC pesados convencionales usan carros de rodillos ensanchados — la V99 y la YBM950V caen en esta clase (confirme en la máquina).
- Lineal estándar (rodillo/bolas pequeño): prioriza la velocidad, amortiguación débil bajo corte pesado — la VF-2YT es un diseño lineal ligero típico.
Cómo juzgar: para acero de molde pesado, mire primero el tamaño de la guía y la cantidad de carros, luego la velocidad rápida. Una máquina con avances rápidos no es necesariamente capaz de cortes pesados.
20.000 rpm no es un número: lubricación de rodamientos, balance y reglas
Un husillo de 20.000 rpm debe resolver tres cosas: ① La lubricación aire-aceite alimenta los rodamientos de alta velocidad y evacua el calor — la lubricación con grasa no puede controlar el aumento de temperatura bajo alta velocidad sostenida. ② Balance del herramienta HSK: los conjuntos de herramientas deben alcanzar clase G2.5 (≤2,5 mm/s), de lo contrario la fuerza desequilibrada a alta velocidad degrada tanto la vida del husillo como el Ra. ③ Reglas + compensación de temperatura para evitar la deriva térmica a alta velocidad. Las reglas de 3 ejes y el HSK-A100 de la V99 existen precisamente para soportar estas tres — la capacidad de alta velocidad es un sistema, no un simple número de rpm.
Avance rápido de 20 m/min ≠ lento: el tiempo de estabilización es la métrica real del ciclo
Un rápido en vacío de 40 m/min parece rápido, pero la capacidad de aceleración/desaceleración y el tiempo de estabilización de posicionamiento son los verdaderos impulsores del ciclo. Una mesa de 23 t necesita una carrera de desaceleración y un tiempo de estabilización más largos para detenerse desde 40 m/min; los avances rápidos frecuentes pueden en realidad ralentizar el ciclo real. Las máquinas pesadas emplean 20.000 mm/min en un posicionamiento seguro y repetible, y ganan tiempo de ciclo mediante la liberación de potencia de corte y la profundidad de corte en una sola pasada. No compare transversalmente cifras de avance rápido entre clases de máquinas — es una compensación de diseño, no una etiqueta de rendimiento.
Makino Professional 5: capacidad de control CNC específica para moldes
La V99 utiliza el control Professional 5 propio de Makino, diseñado para el mecanizado de moldes con suavizado de trayectoria con previsión para reducir el choque de aceleración/desaceleración, supresión de chatter, interpolación nanométrica y ciclos macro. En comparación con controles genéricos FANUC/Haas, muestra una clara ventaja en suavizado y consistencia de trayectorias de herramienta para acabado complejo de formas libres. Para los compradores que mecanizan moldes, el sistema de control importa tanto como el cuerpo mecánico.
Matriz de decisión: puntuaciones ponderadas de rigidez, precisión y valor
Puntuación ponderada (1–5, pesos para un escenario típico de molde/corte pesado): Rigidez 25%, Precisión 25%, Valor por unidad (rendimiento/precio) 20%, Conveniencia de mantenimiento 15%, Cobertura de tamaño de pieza 15%.
| Máquina | Rigidez (25%) | Precisión (25%) | Valor (20%) | Mantenimiento (15%) | Cobertura (15%) | Total ponderado |
|---|---|---|---|---|---|---|
| Makino V99 | 5 | 4 | 4 | 3 | 5 | 4,25 |
| YASDA YBM950V | 3,5 | 5 | 3 | 3 | 3 | 3,63 |
| Mori Seiki NVD5000 | 3 | 4 | 4 | 4 | 3 | 3,60 |
| Haas VF-2YT | 2 | 3 | 4 | 5 | 2 | 3,10 |
Leyendo las puntuaciones: para piezas pesadas, moldes o corte pesado, la V99 ocupa el primer lugar general y es la única máquina que cubre la plataforma de 1.800 × 1.000 mm. Para piezas de alta precisión pequeñas y medianas solamente, la YBM950V ocupa el primer lugar en precisión (±0,002 / ±0,001). Con un límite presupuestario estricto para piezas generales, la VF-2YT tiene el precio absoluto más bajo. Vuelva a ejecutar la matriz con su propia mezcla de productos para cambiar el resultado.
Caso de campo de 12 meses: un taller de moldes indio cambia a la Makino V99
Perfil del cliente: Un taller de moldes en Bangalore, India, que fabrica moldes de inyección para interiores automotrices, mecanizando bases y núcleos de moldes P20/H13 de 500–900 kg y 45–55 HRC. Antes usaba un VMC ligero (~5 t, BT40): las bases de molde grandes vibraban, el acabado superficial de acabado se quedaba en Ra 3,2, se requería pulido manual y la tasa de retrabajo era de aproximadamente 6%.
Cuellos de botella: tiempo de acabado por pieza largo (muchas pasadas de poca profundidad), desgaste rápido de herramientas y entregas retrasadas por retrabajo.
Solución: Compró esta Makino V99 (HSK-A100 / 20.000 rpm / reglas lineales de 3 ejes / 1.427 h). El equipo de UsedUltra completó inspección por video remota, corte de prueba en fábrica y un informe de interferómetro láser antes del envío; la puesta en marcha en sitio tomó una semana.
Desglose del tiempo de ciclo (reportado por el cliente, núcleo de molde P20 45HRC):
| Operación | Máquina antigua (BT40 ligera) | Makino V99 (HSK-A100) | Cambio |
|---|---|---|---|
| Desbaste (profundidad 0,4 → 1,2 mm) | 3 pasadas / 180 min | 1 pasada / 90 min | -50% |
| Pasadas de acabado (600 → 1.200 mm/min) | 2 pasadas / 120 min | 1 pasada / 105 min | -12% |
| Pulido manual (Ra3,2 → 0,8) | 90 min | 0 (Ra0,4–0,8 directo) | eliminado |
| Total de sección de acabado | 300 min | 195 min | -35% |
| Tiempo de producción de pieza completa | 390 min | 195 min | -50% |
Resultados medidos a 12 meses:
- Tiempo de sección de acabado -35% (producción de pieza completa -50%, pulido eliminado);
- Acabado superficial: acero de molde acabado directamente a Ra 0,4–0,8 (antes Ra 3,2 + pulido manual);
- Vida de herramienta: fresas de punta esférica +40% (menos desportillamiento por vibración);
- Costo de calidad: tasa de retrabajo 6% → 1,2% (-80%);
- Energía por pieza: -18% (menor tiempo de corte, menos corte en vacío);
- Capacidad: 11 → 15 moldes/mes (+32%); 48 moldes extra/año × margen reportado por el cliente de ~US$2.500–3.000 cada uno ≈ US$120.000–144.000/año — la inversión de US$120.000 en la máquina se recuperó en 12 meses, excluyendo ahorros de mano de obra y retrabajo.
Preguntas frecuentes: rigidez de VMC usados, HSK vs BT40, horas de husillo y valor
P1. ¿Por qué la Makino V99 usada es mucho más cara que la Haas VF-2YT?
R: La diferencia es la clase de máquina y el valor residual, en cuatro puntos:
- Clase de rigidez: 23.000 kg vs ~4.500 kg de peso de máquina — la V99 puede cortar pesado moldes grandes; la VF-2YT es adecuada para acabado/trabajo ligero de piezas pequeñas y medianas;
- Sistema de portaherramientas: contacto de doble cara HSK-A100 vs cono BT40 — una diferencia de un orden de magnitud en rigidez a alta velocidad y carga pesada;
- Precisión de bucle cerrado: la V99 se entrega con reglas lineales de 3 ejes; la VF-2YT es semicerrada por defecto;
- Valor residual: 1.427 h están en la ventana óptima posterior al asentamiento; 6.823 h están en la zona de desgaste de mitad de vida — el costo de reconstruir o restaurar a precisión de máquina nueva es completamente diferente.
En una frase: la V99 es una plataforma «pesada de alta precisión», la VF-2YT es una plataforma «ligera general» — la diferencia de precio compra capacidad de plataforma, no un logotipo.
P2. Husillo HSK-A100 vs BT40 — ¿mi molde realmente necesita HSK?
R: Decida según la pieza y la operación:
- Acero de molde endurecido (40–55 HRC) con cortes profundos → HSK-A100 es claramente mejor (rigidez a flexión, par de sujeción, resistencia al chatter);
- Aluminio/cobre, piezas pequeñas y medianas, corte ligero y rápido → BT40 es suficiente, con mejor comunalidad de herramientas y portaherramientas más baratos;
- A alta velocidad (≥15.000 rpm), el cono BT40 se microasienta bajo fuerza centrífuga; el contacto de cara frontal HSK es más estable.
Conclusión: trabajo pesado / acabado de alta velocidad → se requiere HSK; trabajo ligero rutinario de 3 ejes → BT40 es aceptable.
P3. 1.427 horas vs más de 6.800 horas en un VMC usado — ¿cuál es la compra más inteligente?
R: Nunca juzgue solo por las horas — haga tres verificaciones:
- Vida de componentes principales: los rodamientos del husillo, los husillos de avance y las guías tienen vida basada en horas; 1.427 h dejan mucho más margen que más de 6.800 h;
- Costo de reconstrucción: las máquinas con muchas horas necesitan presupuesto para reconstrucción del husillo (US$5.000–15.000) y ajuste de precisión — súmelo al precio de compra antes de comparar;
- Negociación con mediciones: exija un informe de interferómetro láser y datos de CMM de corte de prueba en máquinas con muchas horas; si los datos no alcanzan la especificación, negocie bajar el precio en el costo de reconstrucción.
Conclusión: para el mismo modelo, si las horas son 5× menores pero la diferencia de precio es inferior a 2×, compre la máquina con menos horas; si la diferencia de precio supera el costo de reconstrucción, gana la máquina más barata con más horas.
P4. ¿Cuánto mejoran realmente la precisión de mecanizado las reglas lineales (bucle cerrado)?
R: Tres niveles de impacto:
- Compensación térmica: las reglas de bucle cerrado corrigen en tiempo real la dilatación térmica del husillo de avance — la deriva se mantiene pequeña en corridas largas (estándar en la V99);
- Compensación de juego: el bucle mide la posición real de la mesa, por lo que el juego de inversión ya no se estima a partir de parámetros;
- Usabilidad: una máquina sin reglas (semicerrada) aún puede hacer trabajo de precisión ordinaria en corridas cortas y con clima controlado — pero para estabilidad a largo plazo clase ±0,005 mm, se recomiendan reglas de serie.
Conclusión: «funciona» depende de si la máquina las tiene; «precisión estable» depende de si las mide.
P5. VMC japonés usado vs VMC estadounidense usado: ¿cuál cuesta menos mantener?
R: Evalúe en tres ejes:
- Canal de repuestos: los husillos, servos y tarjetas de control de Makino/YASDA son en su mayoría propietarios — se piden a través de agentes autorizados o canales japoneses, plazo de entrega de 2–8 semanas; Haas tiene alcance global y repuestos altamente estandarizados, plazos de entrega más rápidos;
- Costo eléctrico/de control: los controles propietarios japoneses (p. ej., Makino Professional 5) necesitan soporte de la marca y cuestan más de reparar; los controles Haas son más genéricos;
- Contabilidad de vida: una máquina pesada japonesa (V99, 23 t) suele tener una vida de diseño más larga e intervalos de servicio más largos — el costo anual de mantenimiento no es necesariamente mayor.
Conclusión: Haas es más barata y rápida por reparación; en un costo total a diez años, la rigidez estructural y la vida de diseño hacen que la máquina pesada japonesa no sea necesariamente más cara.
P6. ¿El avance rápido de 20.000 mm/min de la V99 es lento — está obsoleto?
R: No — mire tres dimensiones:
- Tiempo de estabilización: una mesa de 23 t necesita una carrera de desaceleración y un tiempo de estabilización más largos para detenerse desde 40 m/min; un número de rápido más alto no significa un ciclo más corto;
- De dónde viene el tiempo de ciclo: las máquinas pesadas ganan con profundidad de corte en una sola pasada (0,4 → 1,2 mm) y liberación de potencia de corte, no con rápidos en vacío;
- Compensación de diseño: 20.000 mm/min es una velocidad de posicionamiento segura y repetible para una plataforma de 23 t — 40 m/min sería sobrediseño.
Conclusión: comparar números de rápido entre clases no tiene sentido; dentro de una clase, compare curvas de aceleración y tiempo de estabilización.
P7. ¿Cuál es el tamaño máximo de pieza y la carga de mesa de la Makino V99?
R: Juzgue a partir de la placa de características y los datos medidos:
- Envolvente de trabajo: mesa de 1.800 × 1.000 mm, recorridos de 1.500 / 1.000 / 800 mm, pieza máxima de 1.800 × 1.000 × 650 mm;
- Carga de mesa: la capacidad de mesa de máquina grande suele ser clase 2–3 t — confirme el valor exacto en la placa de características antes de ordenar;
- Capacidad de un solo montaje: las bases de molde de 500–900 kg se pueden desbastar y acabar en un solo amarre, evitando el error de segundo montaje.
Conclusión: moldes de alrededor de 600 × 400 × 300 mm y piezas grandes dentro de la mesa de 1.800 × 1.000 mm están cubiertos; las cargas que superen la capacidad nominal de la placa deben confirmarse primero con el equipo.