

Revisado por el Experto Técnico Principal / Ingeniero Senior de UsedUltra, el Ingeniero Senior Chris (He trabajado como ingeniero senior de máquinas herramienta CNC en UsedUltra durante 12 años
Los puntos de dolor: por qué los "parámetros a ojo" cuestan más en un Lynx 220
Un técnico de proceso toma un torno de bancada inclinada que es estable en cuanto se enciende y tiene una rigidez decente — y, paradójicamente, cae en tres trampas con más facilidad:
- Mecanizado por prueba y error cada vez que cambia el material. El pedido del cliente pasa de acero 45# a acero inoxidable 304, y se ejecutan directamente los mismos parámetros. Resultado: desportillado de la plaquita en las primeras 5 piezas, viruta enrollada alrededor de la herramienta y rugosidad superficial Ra que sube de 1,6 a 6,3. Cada cambio de material cuesta 2-3 piezas en bruto desechadas + 1 plaquita + media hora de preparación — las pérdidas acumuladas en un año superan con creces el precio de una torreta. Causa raíz: solo se cambió la velocidad del husillo, sin ajustar sincrónicamente el avance y la profundidad de corte — y sin cambiar la geometría del rompevirutas de la plaquita.
- La fuente de vibración no está clara, así que la única respuesta es bajar una y otra vez la velocidad del husillo. Al mecanizar un eje esbelto de acero inoxidable (φ30 × 350 mm), se oye un chirrido "whine-whine". La primera reacción es bajar la velocidad de 1000 a 500 rpm, arruinando el tiempo de ciclo en un 50 % — y puede que la vibración ni siquiera desaparezca. Verdad: la mayoría de los casos son chatter regenerativo o voladizo excesivo de la herramienta; la velocidad de corte trata el síntoma, no la causa.
- Las tasas de chatarra y retrabajo por lote en el turno nocturno siguen siendo altas. Los parámetros ajustados a mano durante el día se desvían por la noche a medida que cambia la temperatura ambiente y se acumula el desgaste de la plaquita: el spring-pass crece de 0,02 mm a 0,08 mm, y se llena un contenedor entero de piezas con el diámetro exterior fuera de tolerancia por 0,06 mm. El problema es no usar G96 de velocidad superficial constante para fijar una fuerza de corte estable, y no diseñar el margen de acabado en una zona insensible al spring-pass.
Comparación de parámetros técnicos y núcleo de selección
Doosan Lynx 220 especificaciones mecánicas clave (la base para configurar parámetros)
Dentro de la familia de tornos Lynx de maquinaria Doosan, el 220 se posiciona como un centro de torneado de propósito general de tamaño compacto a mediano, y es una de las máquinas CNC Doosan usadas más comercializadas en el mercado de segunda mano. Al evaluar una máquina Doosan nueva o usada, comience por estas especificaciones mecánicas:
| Elemento | Especificación | Qué significa para la configuración de parámetros |
|---|---|---|
| Velocidad máxima del husillo | 4.500 rpm (plato estándar de 8"; 6.000 rpm en plato de 6" de la serie A) | Las piezas pequeñas de aluminio se sujetan en este límite superior; compensar con plaquitas de ángulo de ataque positivo |
| Potencia del motor del husillo | 11 kW (continuo) / 15 kW (30 min) | El par máximo se sitúa alrededor de la banda de 1.000-1.500 rpm; para profundidades de corte grandes, baje la velocidad a la meseta de par |
| Diámetro interior del husillo / capacidad de barra | Diámetro interior 76 mm / barra 65 mm (plato estándar de 8"; versión con plato de 6": diámetro interior 61 mm / barra 51 mm) | Al alimentar con barra, calcule la velocidad de corte a partir del diámetro de la barra, no del diámetro exterior |
| Bancada / guías | Inclinación de 30°, bancada de fundición de una pieza, guías lineales LM de rodillos (LMG) | El contacto de rodillos es más rígido que el de bolas; profundidad de corte grande + voladizo corto aprovechan la capacidad de carga de las guías |
| Avance rápido X / Z | 30 m/min / 36 m/min | Velocidades rápidas altas — cuidado con la desaceleración entre bloques y el espacio libre para el indexado de la torreta |
| Torreta | 12 estaciones estándar (24 posiciones de indexado), 16 opcional | Bolsillos libres para una barra de mandrinar antivibración + rompevirutas de repuesto — el costo de mecanizado de prueba baja de 30 minutos a 2 minutos |
Tabla de parámetros recomendados para tres materiales × desbaste/acabado (ejemplo con diámetro exterior de φ50 mm)
| Parámetro | Acero al carbono 45# (HB180) | Aleación de aluminio 6061 (HB95) | Acero inoxidable 304 (HB200) |
|---|---|---|---|
| Velocidad de corte Vc (desbaste) | 180-220 m/min | 350-450 m/min | 120-150 m/min |
| Velocidad de corte Vc (acabado) | 230-250 m/min | 500-600 m/min* | 150-160 m/min |
| Velocidad del husillo n (desbaste, φ50) | ≈1.150-1.400 rpm | ≈2.230-2.860 rpm | ≈760-950 rpm |
| Velocidad del husillo n (acabado, φ50) | ≈1.460-1.590 rpm | ≈3.180-3.820 rpm | ≈950-1.020 rpm |
| Avance f (desbaste) | 0,25-0,35 mm/rev | 0,3-0,4 mm/rev | 0,18-0,28 mm/rev |
| Avance f (acabado) | 0,1-0,13 mm/rev | 0,08-0,12 mm/rev | 0,1-0,13 mm/rev |
| Profundidad de corte ap (desbaste) | 2,5-4 mm | 3-5 mm | 1,5-2,5 mm |
| Profundidad de corte ap (acabado) | 0,3-0,5 mm | 0,3-0,5 mm | 0,3-0,5 mm |
| Grado / geometría de la plaquita | Recubierta PVD/CVD P10-P20 | Sin recubrimiento K10 o PCD | Recubierta clase M (clase Mitsubishi US735) |
| Refrigerante | Emulsión externa + alta presión por herramienta | Base agua de alto caudal | Obligatorio alta presión por herramienta 40-70 bar — clave para la rotura de viruta |
- En barras de aluminio de φ20 mm o menos, el límite de 4.500 rpm limita la Vc a solo ~283 m/min — no al objetivo de 500 m/min. Ese es el límite físico de la máquina, no un error de parámetros; compense la evacuación de viruta con plaquitas de ángulo de ataque positivo y gran inclinación.
Introducción técnica 1: G96 velocidad superficial constante + G50 límite de velocidad — hacerlo bien en el Lynx 220
El Lynx 220 viene de serie con el control CNC Doosan (Fanuc 0i-TF). Llame a G96 (velocidad superficial constante) directamente en lugar de G97 (velocidad del husillo constante). Encabezado de programa correcto:
G50 S2000 ; limite la velocidad máxima del husillo a 2.000 rpm para evitar velocidad descontrolada cerca del centro de la caraG96 S200 M3 ; velocidad superficial constante 200 m/min, rotación del husillo hacia adelante
Principio: Al refrentar, el diámetro de la pieza se reduce desde φ50 hasta φ10. Con G97 de velocidad constante, la velocidad superficial cerca del centro de la cara se acerca a cero — la herramienta no corta, embadurna, y tanto el acabado superficial como la vida de la plaquita se derrumban. G96 hace que el husillo varíe automáticamente con el diámetro, manteniendo constante la velocidad superficial en el filo y estable la fuerza de corte — el primer paso para eliminar la deriva por spring-pass. El valor después de S es velocidad superficial (m/min) en modo G96, pero velocidad del husillo (rpm) en modo G97. No los confunda — esta es la causa más común de piezas fuera de tolerancia para los recién llegados.
Consejo práctico: En la sección de desbaste, configure el límite G50 cerca de la meseta de par (aproximadamente 1.500-2.000 rpm) para garantizar par suficiente con profundidad de corte grande. En el acabado, si una pieza de diámetro pequeño alcanza el límite y no puede llegar a la velocidad superficial objetivo, baje el valor de S en G96 en lugar de mantenerse en el límite — mantenerse en él reduce bruscamente la velocidad superficial real de la herramienta y la calidad del acabado empeora en vez de mejorar.
Introducción técnica 2: La lógica cuantitativa del spring-pass — "cortar menos" no lo elimina
El spring-pass es la deflexión elástica por la que la fuerza de corte separa la herramienta y la pieza. Estimación de ingeniería del spring-pass δ:
δ ∝ F · L³ / (3·E·I)
- F: fuerza de corte radial, proporcional a ap × f × kc (kc fuerza específica de corte: aluminio ~800 N/mm², acero al carbono ~1.800 N/mm², acero inoxidable 304 ~2.200-2.500 N/mm²)
- L: voladizo de la herramienta — relación cúbica — reducir el voladizo de 50 mm a 25 mm reduce el spring-pass a 1/8
- E·I: rigidez a flexión del portaherramientas — los portaherramientas de carburo son aproximadamente 3× más rígidos que los de acero
Tres conclusiones directas:
- El voladizo es la palanca más grande. Al cargar herramientas en la torreta del Lynx 220, siga el principio "voladizo más corto supera a más largo": para un mango cuadrado estándar de 25×25 mm, mantenga el voladizo en no más de 1,5× la altura del mango.
- El ángulo de posición determina la fuerza radial. Una plaquita con ángulo de posición de 93°-95° produce ~40 %-60 % menos fuerza radial que un ángulo de posición de 45° — para ejes esbeltos y piezas de pared delgada, elija siempre ángulo de posición de 93°-95°. Este es el mecanismo detrás del anti-spring-pass con "herramienta de corte invertida".
- Un ap de acabado más pequeño no siempre es mejor. Cuando ap cae por debajo del radio del filo de la plaquita (comúnmente 0,2-0,4 mm), el filo deja de cortar y empieza a embadurnar/rozar — "spring-pass por corte estancado" — y el acabado empeora. Diseñe el ap de acabado en 0,3-0,6 mm para que el filo realmente engrane.
Introducción técnica 3: endurecimiento por deformación y filo recrecido en acero inoxidable 304 — los parámetros no lo arreglan; el refrigerante y la geometría sí
El acero inoxidable austenítico 304 se endurece por deformación severamente (la dureza superficial después del corte puede subir a HRC 35-40), es pegajoso y produce virutas largas y enredadas. Deben aplicarse tres contramedidas en conjunto:
- Refrigerante de alto caudal y alta presión por herramienta (40 bar+): su función no es solo enfriar — el fluido a alta presión rompe las virutas largas. Cuando el Lynx 220 está equipado con la opción de refrigerante de alta presión, dirija el refrigerante a través del rompevirutas de la plaquita; de lo contrario, debe mantener el avance por debajo de 0,2 mm/rev y confiar en la geometría del rompevirutas.
- Plaquitas dedicadas clase M: ángulo de ataque positivo + rompevirutas. Nunca use plaquitas P para acero al carbono — se forma un filo recrecido (BUE) en 30 segundos y arrastra surcos por la superficie.
- Disciplina de parámetros: después de que el inoxidable se endurece por deformación, la segunda pasada corta una superficie aún más dura, por lo que el acabado debe completarse en una sola pasada sin detenerse a mitad de corte — el punto donde se detiene y vuelve a entrar siempre desportilla contra la capa endurecida. Mantenga el margen de acabado reservado en no más de 0,6 mm.
Introducción técnica 4: mecanismo del chatter regenerativo y método de supresión en cuatro pasos
Un chatter con chirrido "whine-whine" y ondas regulares en la superficie es chatter regenerativo: la onda dejada por la revolución anterior se suma en fase a la vibración de corte de esta revolución y la amplitud se retroalimenta. Orden de supresión en cuatro pasos (el más eficaz primero):
- Aumente la rigidez del sistema: acorte el voladizo de la herramienta, cambie a una barra de mandrinar antivibración de carburo. El Lynx 220 utiliza guías lineales LM de rodillos — el contacto de rodillos es más rígido que el de bolas, así que la rigidez de la bancada no es el eslabón débil; revise primero el ajuste/sujeción de la torreta.
- Corte a velocidad variable (romper la resonancia): en un programa Fanuc, haga variar periódicamente la velocidad del husillo ±5 %-8 % (G50 S con una variable), o ajuste manualmente n ~10 % fuera de la banda de resonancia. La fase de la onda se rompe y el chatter se detiene.
- Aumente el ángulo de posición, reduzca ap: la fuerza radial baja, la energía que alimenta la vibración baja.
- Solo al final: reduzca el avance / reduzca la velocidad. Bajar la velocidad mata el tiempo de ciclo y, en inoxidable, empeora el endurecimiento por deformación — "apagar la sed con veneno".
Caso de aplicación real: validación cuantificada a 12 meses en vástagos de válvula de acero inoxidable 304 para un cuerpo de válvula hidráulica
- Antecedentes del cliente: un fabricante de componentes hidráulicos del este de China compró 3 máquinas Doosan usadas (Lynx 220) a través de un canal de equipos usados, dedicadas a vástagos de válvula de acero inoxidable 304 de φ30 × 320 mm, dos turnos, capacidad mensual objetivo de 4.800 piezas.
- Cuello de botella: seguían usando parámetros de acero al carbono (Vc 200 m/min, f 0,3 mm/rev, ap 2,5 mm), lo que resultaba en un alto costo de plaquita por pieza, paradas frecuentes por viruta enrollada, una producción mensual real de solo 3.600 piezas y una tasa de aprobación del 91,2 %.
- Solución a medida (reconstrucción de parámetros + adaptación de hardware):
- Retroalimentación operativa de 12 meses:
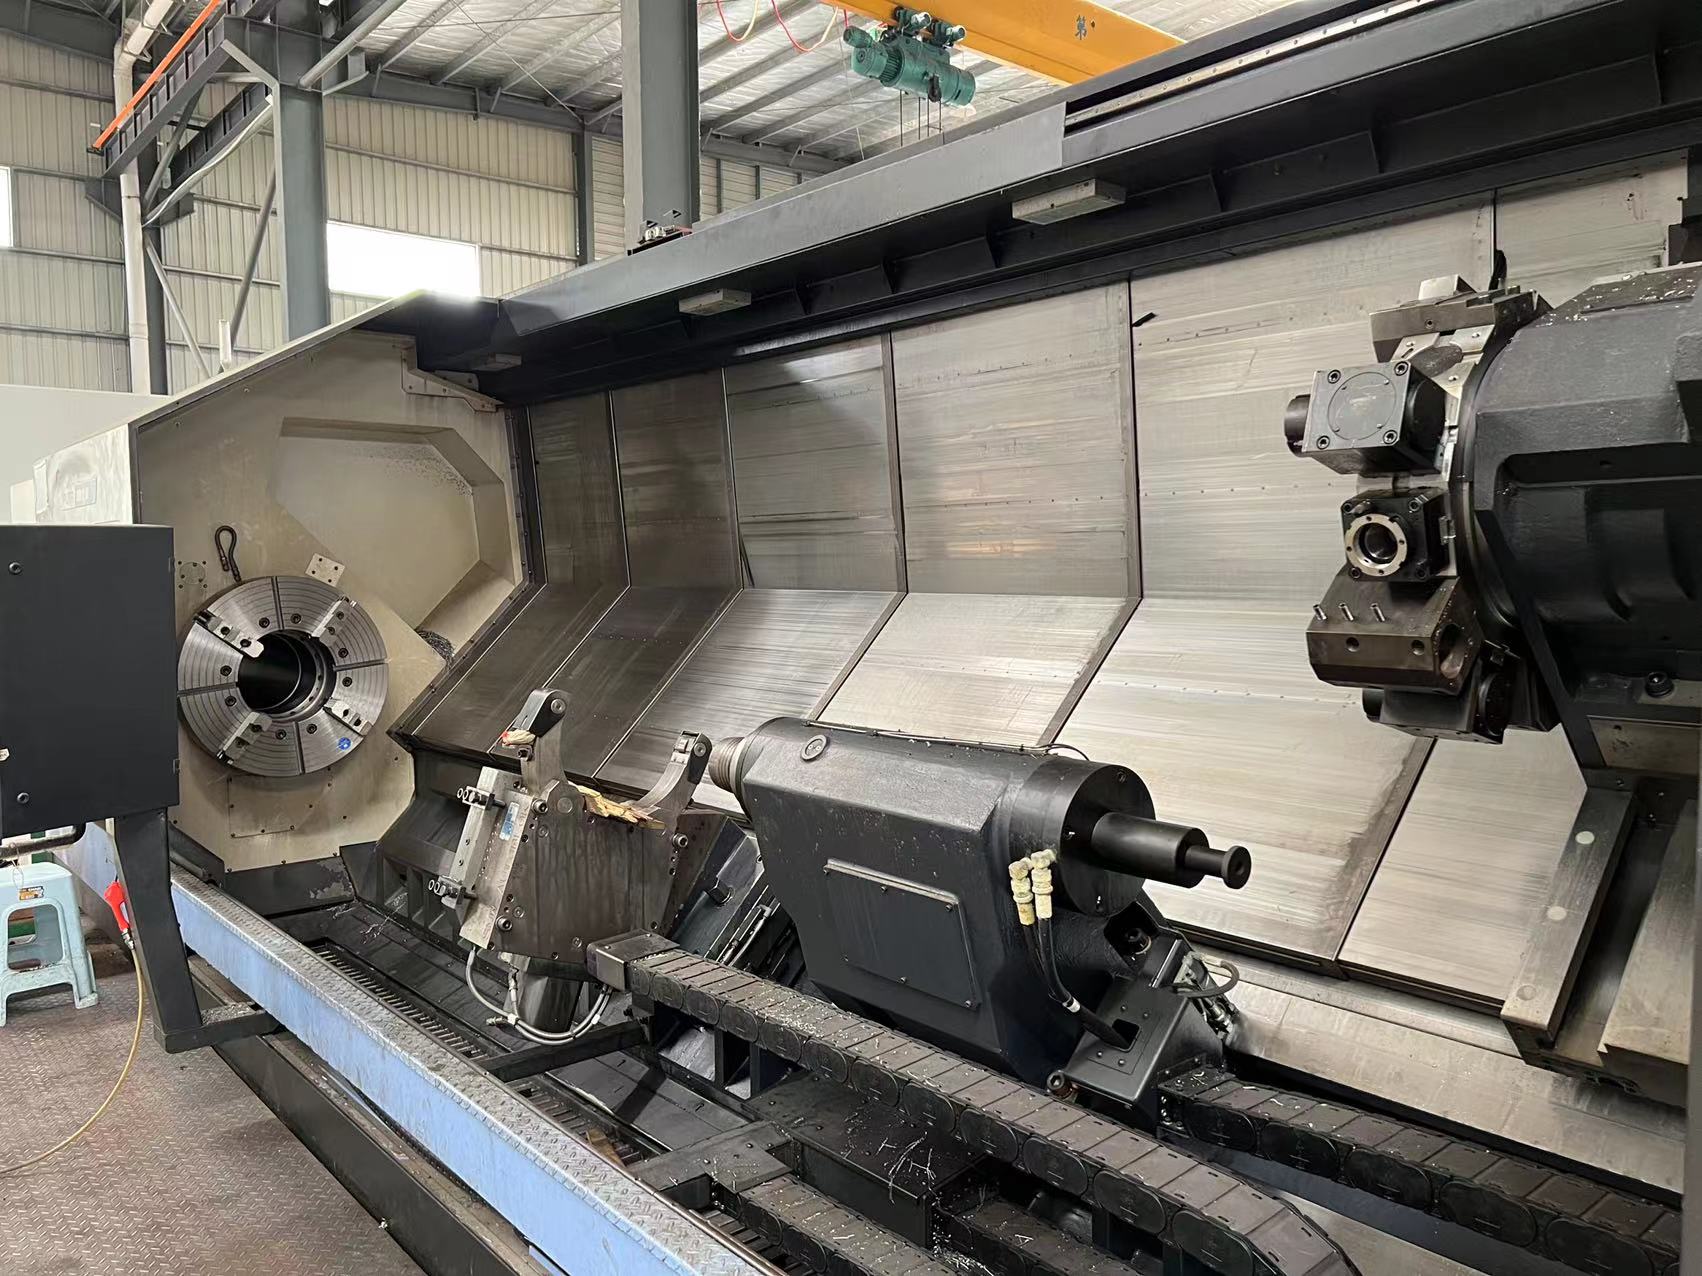
Nota de ampliación: si los pedidos luego pasan a ejes largos de clase 3-5 m (p. ej., vástagos de cilindros hidráulicos, ejes de husillos), el diámetro interior de 76 mm y la longitud de mecanizado de clase ~510 mm del Lynx 220 no pueden con ellos. Actualice al torno de bancada larga para trabajo pesado Doosan PUMA 800XLM — longitud máxima de torneado 5.050 mm, plato de 32", motor del husillo de 37-74 kW, guías duras boxway en X/Z. La lógica de parámetros se traslada uno a uno, pero la escala es completamente diferente: en el PUMA 800XLM, el mismo eje largo de acero inoxidable 304 se mecaniza a una velocidad de corte mucho menor debido a la pieza de gran diámetro y a la gran profundidad de corte (Vc típica 80-120 m/min), y como el boxway soporta más carga, se permite un ap mayor con menos impacto de spring-pass.
Sección de preguntas frecuentes
P: ¿Cómo elijo exactamente entre G96 y G97 en el Lynx 220?
R: Según la forma de la pieza y el tipo de operación, en tres categorías:
- Operaciones donde el diámetro torneado cambia mucho (DE, refrentado) → siempre G96 velocidad superficial constante; encabezado
G50 S(velocidad límite) M3+G96 S(velocidad superficial) M3. - Operaciones que deben sincronizarse estrictamente con la velocidad del husillo — roscado, machuelado, ranurado → G97 velocidad constante; de lo contrario, el paso de rosca fluctúa con la velocidad.
- Acabado continuo de ejes largos con poco cambio de diámetro → se permite G97, pero aún se recomienda G96 para una fuerza de corte estable. Regla general: cuando la relación de diámetros supera 1:3, G96 es obligatorio.
P: ¿Por qué el aluminio siempre se pega y la superficie se ennegrece — es que la velocidad es demasiado baja?
R: No es baja velocidad; son tres problemas acumulados:
- Filo recrecido (BUE): el aluminio tiene un punto de reblandecimiento bajo; el calor de corte suelda las virutas al filo. Solución: plaquitas de ángulo de ataque positivo + gran ángulo de inclinación — el filo debe ser "afilado", no recubierto.
- Velocidad superficial limitada: las barras de aluminio de diámetro pequeño alcanzan el tope de 4.500 rpm a ~283 m/min; compense aumentando el avance (0,3-0,4 mm/rev) y forzando la rotura de viruta con el rompevirutas.
- Refrigerante: debe ser base agua de alto caudal; la emulsión causa manchas negras de corrosión en el aluminio. Controle el margen de acabado en 0,3-0,5 mm para evitar embadurnado repetido.
P: El torneado de inoxidable vibra mucho — ¿qué parámetro debo ajustar primero?
R: Solucione problemas en este orden de prioridad:
- Verifique si el voladizo de la herramienta es demasiado largo y si está usando una barra de mandrinar antivibración — la rigidez es la causa raíz, y representa el 60 %+ de los casos de vibración.
- Verifique si el ángulo de posición es suficientemente grande (≥93°) — si la fuerza radial es excesiva.
- Ajuste la velocidad del husillo ±10 % fuera de la banda de resonancia — rompa el chatter regenerativo.
- Solo al final, baje el avance por debajo de 0,18 mm/rev y la Vc por debajo de 130 m/min. Nunca baje la velocidad primero — reducirla empeora el endurecimiento por deformación, y la segunda pasada vibra más.
P: El tamaño del diámetro exterior de acabado es inestable — ¿cómo distingo el spring-pass del desgaste de la plaquita?
R: Use el método de "una pasada en vacío" para distinguir:
- Ejecute la trayectoria de acabado en vacío (G97 S300 M3, sin corte) — con un descentrado normal de la punta, mida el descentrado en la posición de corte en vacío.
- Verificación con corte ligero: haga un corte ligero con ap = 0,05 mm y observe la profundidad real. Si la desviación entre lo medido y lo teórico es un valor estable de 0,02-0,05 mm → spring-pass (compense en el offset de desgaste o en el margen de acabado).
- Si la primera pasada está bien dimensionalmente pero el tamaño se desvía progresivamente entre piezas → desgaste de la plaquita (reemplace cuando el ancho de desgaste de flanco VB supere 0,3 mm). El spring-pass inducido por desgaste es gradual; el spring-pass elástico es un offset constante.
- Use la frecuencia característica del medidor de vibraciones: el desgaste produce un chillido de alta frecuencia claramente distinto del "whine" de baja frecuencia del chatter.
P: El Lynx 220 llega como máximo a 4.500 rpm y no es suficiente — ¿puedo desbloquear el límite?
R: Dos casos — primero determine si es un "límite de programa" o un "límite de máquina":
- Límite de parámetro del programa: si
G50 Sen el programa está por debajo de 4.500, solo cambie el valor de S — no tiene nada que ver con la máquina. - Límite mecánico / del motor del husillo: 4.500 rpm (plato estándar de 8") es el techo de diseño para los rodamientos del husillo y el equilibrio dinámico. No se recomienda desbloquear mediante los parámetros 3141/3142 — más allá de la velocidad nominal, el par se derrumba y la vida de los rodamientos se acorta, y la vibración a alta velocidad por mal equilibrado aparece directamente en la superficie de la pieza. Si realmente necesita mayor velocidad (p. ej., acabado de aluminio de diámetro pequeño), especifique el plato de 6" de la serie A (6.000 rpm) o una máquina de husillo de alta velocidad en lugar de forzar un desbloqueo.
P: El Lynx 220 no es suficientemente potente para ejes largos de 3 m+ — ¿a qué debería actualizar?
R: Cuando la longitud de la pieza supera la capacidad del Lynx 220 (~510 mm), actualice siguiendo esta ruta:
- Determine si es un problema de longitud o de diámetro: ejes largos de 3 m+ → torno de bancada larga para trabajo pesado Doosan PUMA 800XLM (longitud máxima de torneado 5.050 mm, recorrido del eje Z 5.100 mm, plato de 32", diámetro interior del husillo 320 mm); si solo el diámetro está fuera de rango → elija la serie PUMA 800 de bancada estándar.
- Recalcule la lógica de parámetros; no la traslade sin más: el husillo del PUMA 800XLM llega como máximo a solo 750 rpm con un motor de 37-74 kW — en la misma pieza de gran diámetro de acero inoxidable 304, la velocidad de corte típica baja a 80-120 m/min, mientras que la profundidad de corte puede aumentarse a 6-8 mm.
- Vigile las características de spring-pass de las guías boxway: las guías duras boxway en X/Z del PUMA 800XLM soportan más carga que las LMG de rodillos del Lynx 220, pero las boxway tienen alta rigidez dinámica mientras que la rigidez estática se ve afectada por la lubricación — para el acabado de ejes largos, siga usando la caña del contrapunto + luneta y mantenga el ap de acabado en 0,4-0,6 mm.