

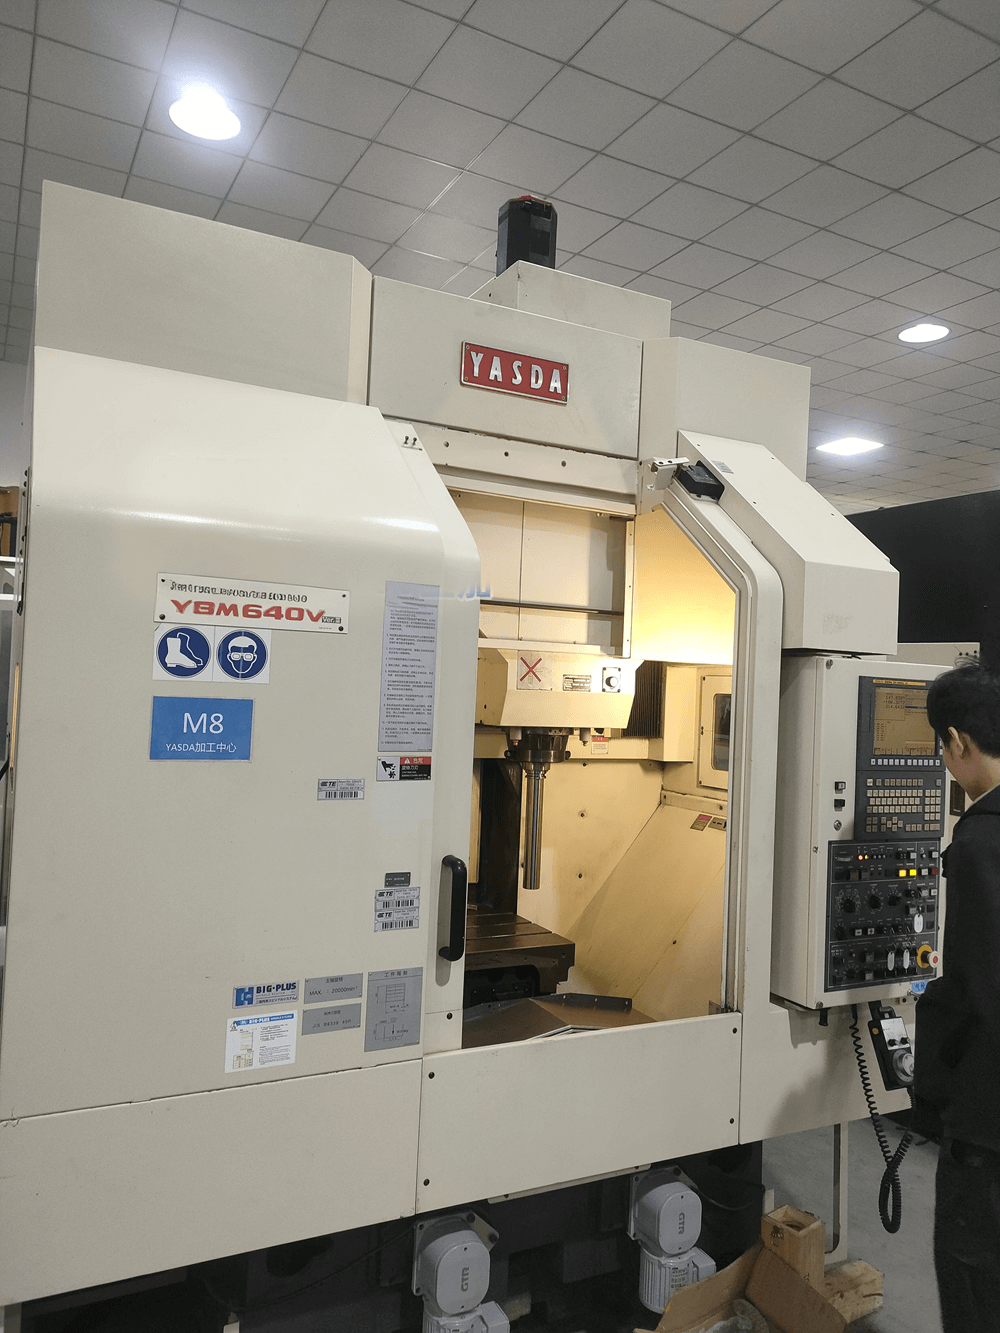
Geprüft vom Senior-Team für Geräteinspektion von UsedUltra. Leitender Prüfer: Chris (12 Jahre Bewertung gebrauchter Industrieanlagen, über 1.500 CNC-Maschinen geprüft, spezialisiert auf japanische Präzisionsbearbeitungszentren und Schleifmaschinen).
Das Entscheidungsproblem
Wenn Sie auf der Suche nach einem gebrauchten japanischen Hochpräzisions-Bearbeitungszentrum sind, haben Sie Ihre Liste wahrscheinlich auf zwei Kandidaten eingegrenzt: das Yasda YBM-640V und das Makino V33i. Beide stammen von Japans führenden Werkzeugmaschinenherstellern. Beide erzielen Aufpreise gegenüber Universal-VMCs. Beide halten ihren Wert auf dem Gebrauchtmarkt.
Aber sie sind nicht austauschbar.
Der teuerste Fehler, den Käufer machen, ist, sie als direkte Wettbewerber zu behandeln. Ein Formenbaubetrieb, der eine Yasda für Hochgeschwindigkeits-Produktionsfräsen kaufte, zahlte zu viel für Präzision, die er nie nutzte. Ein Präzisionsvorrichtungsbetrieb, der eine Makino für Bohrungsarbeiten mit ±0,002 mm kaufte, konnte die Toleranz nicht halten und verlor Aufträge.
Der Unterschied liegt nicht darin, welche Maschine „besser“ ist. Es geht darum, welche Maschine zu Ihrer spezifischen Kombination aus Genauigkeitsanforderung, Zerspanungsprofil und Betreiberfähigkeit passt.
Direkter Spezifikationsvergleich
Yasda YBM-640V vs. Makino V33i — Kernspezifikationen
| Merkmal | Yasda YBM-640V | Makino V33i |
|---|---|---|
| Maschinenklasse | Vertikale Lehrenbohrmaschine / Ultrapräzisions-Bearbeitungszentrum | Vertikales Hochgeschwindigkeits-/Hochpräzisions-Formenbearbeitungszentrum |
| Tischgröße | 700 × 450 mm | 750 × 450 mm |
| Verfahrwege X/Y/Z | 600 × 400 × 350 mm | 650 × 450 × 350 mm |
| Spindeldrehzahl | 24.000 min⁻¹ (Standard); 30.000 min⁻¹ (optional) | 20.000 min⁻¹ (Standard); 30k–40k (optional) |
| Spindelkegel | BBT40 (hohe Steifigkeit); optional HSK-A63 | CAT40; optional HSK-A63 |
| Positioniergenauigkeit (ISO 230-2) | X/Y: 1,5 μm, Z: 2,3 μm | Branchenschätzung ±0,003–0,005 mm (nicht offiziell veröffentlicht) |
| Wiederholgenauigkeit | ±0,001 mm (optische Maßstab-Rückmeldung) | Branchenschätzung ±0,002 mm |
| Eilgang | 20.000 mm/min | 20.000 mm/min |
| ATC-Kapazität | 30 Werkzeuge (optional 40/60/90) | 25 Werkzeuge (optional 40/60) |
| Max. Werkzeugdurchmesser | 100 mm | 80 mm |
| Max. Werkstückgewicht | 300 kg | 300 kg |
| Maschinengewicht | 8.000 kg | ~6.500–7.000 kg (Branchenschätzung, nicht veröffentlicht) |
| Steuerungssystem | Fanuc 31i-B5 + Yasda OpeNe V2 | Makino Professional 6 (SGI.5-Servosteuerung) |
| Führungsbahnart | Handgeschabte Kastenführungen (traditioneller Hybrid) | Lineare Führungsschienen — kerngekühlte Kugelgewindetriebe |
| Thermomanagement | Yasda Thermisches Verformungs-Stabilisierungssystem | Kerngekühlte Kugelgewindetriebe, temperaturgeregelter Sattel |
| Typisches Gebrauchtbaujahr | 2010–2018 | 2012–2020 |
| Gebrauchtpreisspanne | 80.000–180.000 $ | 50.000–120.000 $ |
| Wiederbeschaffungswert (neu, geschätzt) | ~280.000–400.000 $ | ~200.000–300.000 $ |
| Typische Branchen | Präzisionsformen, Medizintechnik, Luft- und Raumfahrtvorrichtungen | Formen & Gesenke, Automobil, Luft- und Raumfahrtstrukturen |
Hinweis: Neupreise für Ersatz sind Branchenschätzungen, keine Listenpreise der Hersteller. Das Gewicht der Makino V33i ist eine Branchenschätzung, da kein offizieller Wert veröffentlicht wurde.
Was die Spezifikationen aussagen
Der auffälligste Unterschied ist die Positioniergenauigkeit: Die von Yasda nach ISO 230-2 veröffentlichte Spezifikation von 1,5 μm (0,0015 mm) in X/Y liegt in einer anderen Kategorie als die geschätzten 3–5 μm der Makino. Aber das macht die Yasda nicht automatisch zur richtigen Wahl — es hängt vollständig von Ihrer Anwendung ab.
Der zweite große Unterschied ist das Maschinengewicht: Die Yasda ist 15–25 % schwerer (8.000 kg gegenüber ca. 6.500–7.000 kg). Diese zusätzliche Masse stammt aus der Mehanite-Gusskonstruktion und den handgeschabten Kastenführungen und bietet eine überlegene Schwingungsdämpfung — entscheidend für Submikron-Finish, aber unnötig für allgemeines Produktionsfräsen.
Der dritte Unterschied ist die Steuerungsphilosophie: Die Yasda verwendet eine Standard-Fanuc 31i-B5 mit Yasdas OpeNe-V2-Oberfläche, während die Makino ihre proprietäre Professional 6 mit SGI.5 (Super Geometric Intelligence) Servosteuerung nutzt — speziell für Hochgeschwindigkeits-Formenbearbeitungszyklen entwickelt, die auf einer generischen Fanuc umfangreiche CAM-Programmierung erfordern würden.
Technischer Deep Dive: Drei zentrale Entscheidungsdimensionen
Dimension 1: Genauigkeit — Benötigen Sie Submikron-Positionierung?
Yasdas Ansatz: Die YBM-640V ist im Kern eine Lehrenbohrmaschine. Lehrenbohrmaschinen sind die höchste Präzisionsklasse der Werkzeugmaschinen; sie sind nicht auf Zerspanungsvolumen ausgelegt, sondern auf absolute Positionstreue. Die ±1,5-μm-Spezifikation ergibt sich aus:
- Handgeschabte Kastenführungen: Yasdas traditionelle Hybrid-KastenFührungen sind mit 25–30 Kontaktpunkten pro Quadratzoll handgeschabt. Dies ist die arbeitsintensivste Führungsbahnfertigungsmethode, die es gibt — und die haltbarste. Eine handgeschabte Führung kann nachgeschabt werden, um die ursprüngliche Genauigkeit wiederherzustellen. Lineare Führungsschienen können das nicht.
- Optische Maßstab-Rückmeldung: Die YBM-640V verwendet auf allen Achsen optische Maßstäbe zur Positionsrückmeldung, wodurch Fehler durch Kugelgewinde-Steigungsabweichung und Wärmeausdehnung eliminiert werden.
- Thermisches Verformungs-Stabilisierungssystem: Yasdas proprietäres Thermomanagement-System kompensiert hitzebedingte Abweichungen. Gemessene Daten: Verschiebung der Spindelmittellinie <0,003 mm nach 4 Stunden Dauerbetrieb.
Makinos Ansatz: Die V33i ist auf Produktionsgenauigkeit optimiert — die Präzision, die Sie halten können, während Sie Metall mit hoher Geschwindigkeit zerspanen. Zentrale Technologien:
- Kerngekühlte Kugelgewindetriebe: Kühlmittel zirkuliert durch das Zentrum aller drei Kugelgewindetriebe und entfernt Wärme an der Quelle. Temperaturgeregelte Lagerstützen und Motoraufnahmebereiche verhindern thermische Drift während langer Schneidzyklen.
- SGI.5-Servosteuerung: Die Super Geometric Intelligence Servosteuerung sorgt für eine glatte Eckenkonturierung bei hohen Vorschubgeschwindigkeiten. Praktisch bedeutet dies eine bessere Oberflächengüte auf komplexen 3D-Formenflächen ohne Verringerung der Schnittgeschwindigkeit.
- Lineare Führungsschienen: Die V33i verwendet auf allen Achsen Linearführungen. Sie sind schneller, reibungsärmer und wartungsärmer als Kastenführungen — können aber nicht die langfristige Genauigkeitsstabilität handgeschabter Kastenführungen erreichen.
Entscheidungsregel:
| Ihre Genauigkeitsanforderung | Richtige Wahl |
|---|---|
| Durchgängig ±0,002 mm oder bessere Positionierung erforderlich | Yasda YBM-640V |
| ±0,003–0,005 mm erforderlich, aber Produktionsdurchsatz ist wichtiger | Makino V33i |
| Arbeiten mit Toleranzen von ±0,01 mm oder loser | Keine von beiden — erwägen Sie ein Universal-VMC, um 40–60 % zu sparen |
| Langfristige Genauigkeitserhaltung erforderlich (>10 Jahre) | Yasda YBM-640V — nachschabbare Führungsbahnen |
Dimension 2: Zerspanungsprofil — Was bearbeiten Sie und wie?
Yasdas Stärke: Absolute Präzision für Schlichtoperationen — Lehrenbohren, präzise Bohrungspositionierung, Feinschlichten. Die YBM-640V ist hervorragend, wenn die primäre Anforderung ist, wohin das Werkzeug fährt, nicht wie schnell es dort ankommt.
Makinos Stärke: Hochgeschwindigkeitsbearbeitung gehärteter Stähle — direkte Formenbearbeitung (HSM), trochoidales Fräsen, Hochgeschwindigkeitsschlichten. Die V33i ist hervorragend, wenn die primäre Anforderung die Zerspanungsleistung in Kombination mit akzeptabler Präzision ist.
| Anwendungsszenario | Bessere Eignung | Warum |
|---|---|---|
| Präzisions-Formnest-Schlichten (gehärteter Stahl, Ra0,4 erforderlich) | Makino V33i | SGI.5 + Hochgeschwindigkeitsspindel liefern bessere Oberflächengüte bei höheren Vorschüben |
| Lehrenbohren / präzise Bohrungspositionierung (±0,002 mm wahre Position) | Yasda YBM-640V | Lehrenbohrmaschinen-DNA + optische Maßstab-Rückmeldung |
| Allgemeines Produktionsfräsen (Aluminium, Stahl, 3-Achsen-Arbeit) | Makino V33i | Besser geeignet für Produktionszykluszeiten |
| Elektrodenbearbeitung (Graphit/Kupfer) | Beide akzeptabel | Makino hat eine dedizierte Graphitversion (V33i Graphite) |
| Hartfräsen (HRC 50+ Direktbearbeitung) | Makino V33i | Höhere Spindeldrehzahlen optional, formspezifische Steuerzyklen |
| Präzisionsbohren + Gewindeschneiden | Yasda YBM-640V | Überlegene Positionsstabilität über lange Zyklen |
Dimension 3: Gesamtbetriebskosten
| Kostenkategorie | Yasda YBM-640V | Makino V33i | Hinweise |
|---|---|---|---|
| Kaufpreis (gebraucht) | 80.000–180.000 $ | 50.000–120.000 $ | Yasda hat 50–80 % Aufpreis |
| Jährliche vorbeugende Wartung | 3.000–8.000 $ | 4.000–6.000 $ | Yasdas Führungsbahninspektion erfordert Spezialwissen |
| Spindelreparatur (falls erforderlich) | 8.000–15.000 $ | 5.000–10.000 $ | Makino-Spindelreparatur ist häufiger = geringere Kosten |
| Steuerungssystemteile | Fanuc — weit verbreitet verfügbar | Makino-spezifisch — im allgemeinen Markt weniger verbreitet | Fanuc-Verfügbarkeitsvorteil für Yasda |
| Führungsbahn-Aufarbeitung (Lebenszyklus) | 8.000–15.000 $ (einmal alle 10–15 Jahre, Nachschaben) | 3.000–6.000 $ (Linearschienen-Ersatz nach Bedarf) | Kostenabwägung: nachschabbar vs. austauschbar |
| Wiederverkaufsliquidität | Gut, aber langsamer — spezialisierter Käuferkreis | Sehr gut — höheres Marktvolumen | Makino ist leichter weiterzuverkaufen |
| Wertverlust pro 1.000 h | ~2–3 % | ~3–5 % | Yasda hält den Wert besser |
Zentrale TCO-Erkenntnis: Der höhere Kaufpreis der Yasda wird teilweise durch langsamerem Wertverlust und die langfristige Nachschabbarkeit ihrer Führungsbahnen ausgeglichen. Allerdings machen die niedrigeren Anschaffungskosten und die höhere Marktliquidität der Makino sie zur risikoärmeren Wahl für Erstkäufer.
Inspektionsunterschiede: Was bei jeder Maschine zu prüfen ist
Während das Fünf-Faktoren-Bewertungssystem auf beide Maschinen anwendbar ist, unterscheiden sich die Inspektionsprioritäten:
Yasda YBM-640V Inspektionsprioritäten
- Zustand der handgeschabten Führungsbahnen (höchste Priorität): Prüfen Sie verbleibende Schabspuren auf allen drei Achsen. Wenn das ursprüngliche Schabbild vollständig abgenutzt ist, ist Nachschaben erforderlich (8.000–15.000 $).
- Spindelgenauigkeit: Messuhr auf Prüfdorn — Rundlauf sollte <0,003 mm betragen. Die Spindel ist das teuerste einzelne Reparaturelement.
- Funktion der optischen Maßstäbe: Achten Sie beim Start auf „Position Error“-Alarme. Wenn die Maßstäbe fehlerhaft sind, ist die Genauigkeit beeinträchtigt.
- Thermostabilisierungsprüfung: 30 Minuten mit Betriebsdrehzahl laufen lassen; ein Temperaturanstieg über 20 °C ist bei einer Maschine der Präzisionsklasse bedenklich.
- Zustand des Kühlmittelsystems: Prüfen Sie trotz der Präzisionsklasse auf Kühlmittellecks und ordnungsgemäßen Späneabtransport.
Makino V33i Inspektionsprioritäten
- Zustand des Spindelkegels (höchste Priorität): Prüfen Sie die Anzugsbolzenbohrung auf Verschleiß. Verschleiß der Anzugsbolzenbohrung ist das häufigste Problem bei Hochgeschwindigkeits-Makino-Spindeln — Reparatur 3.000–8.000 $.
- Wiederholgenauigkeit des Werkzeugwechslers: Führen Sie 5–10 Werkzeugwechselzyklen aus. Achten Sie auf ungewöhnliche Geräusche und prüfen Sie auf Positionsinkonsistenzen.
- Zustand der Kugelgewindetriebe: Prüfen Sie Umkehrspiel auf allen Achsen. Das Hochgeschwindigkeitsprofil der V33i beschleunigt den Verschleiß der Kugelgewindetriebe stärker als bei Yasda-Maschinen.
- SGI.5-Steuerungsprüfung: Einschalten und Alarmhistorie prüfen. Softwareversion verifizieren und Steuerungs-Backup anfordern.
- Kernkühlsystem: Kühlmittelstand und Durchfluss für das kerngekühlte Kugelgewindetrieb-System prüfen.
Branchenanwendungsfälle
Fall 1: Formenbaubetrieb wählt Makino V33i statt Yasda
| Punkt | Details |
|---|---|
| Hintergrund | Mittelgroßer Formenbaubetrieb in Ostchina, produziert Spritzgussformen und Druckgussformen, ca. 3 Mio. $ Jahresumsatz |
| Technische Einschränkung | 80 % der Formen erfordern nur ±0,01 mm Toleranz (Makino deckt dies leicht ab). Nur 20 % erfordern <±0,005 mm |
| Optionen | Yasda YBM-640V (2014, 1.200 h, 145.000 $) vs. Makino V33i (2015, 6.800 h, 85.000 $) |
| Entscheidung | Wählte Makino V33i — sparte 60.000 $. Der Betrieb hatte keine Präzisions-Lehrenbohranforderungen, die den Yasda-Aufpreis gerechtfertigt hätten |
| Ergebnisse nach 12 Monaten | Handpolieren um 35 % reduziert (50 h→32 h pro Form). Monatlicher Durchsatz um 22 % gestiegen. Amortisation: 14 Monate |
Prinzip bestätigt: Zahlen Sie nicht für Präzision, die Sie nicht nutzen. Die ±0,003-mm-Fähigkeit der Makino deckte 100 % ihrer Formenarbeit ab. Die ±0,0015 mm der Yasda wären redundante Präzision gewesen.
Fall 2: Präzisionsvorrichtungsbetrieb wählt Yasda YBM-640V
| Punkt | Details |
|---|---|
| Hintergrund | Hersteller von Präzisionsvorrichtungen und Spannmitteln in Shanghai, der Kunden aus Luft- und Raumfahrt sowie Medizintechnik bedient |
| Technische Einschränkung | Erforderte durchgängig ±0,002 mm wahre Position bei Lehrenbohroperationen. Vorhandene VMCs erzeugten eine Ausschussrate von 15 % bei Präzisionsarbeiten |
| Optionen | Erwog sowohl Makino V33i (95.000 $, 2016, 4.500 h) als auch Yasda YBM-640V (135.000 $, 2013, 2.800 h) |
| Entscheidung | Wählte Yasda YBM-640V — der Aufpreis von 40.000 $ war durch die Sub-3-μm-Positionierungsanforderung der Anwendung gerechtfertigt |
| Ergebnisse nach 18 Monaten | Ausschussrate sank von 15 % auf 1,2 %. Neue Aufträge wurden aufgrund der zertifizierten Genauigkeit der Yasda gewonnen. Zusätzlicher Jahresumsatz aus Präzisionsarbeiten: ca. 65.000 $/Jahr |
Prinzip bestätigt: Wenn Ihr Produkt eine bestimmte Genauigkeit erfordert, kaufen Sie die Maschine, die sie garantiert. Der Aufpreis von 40.000 $ für die Yasda amortisierte sich allein durch die Ausschussreduzierung innerhalb von 8 Monaten.
FAQ-Bereich
F: Ist die Yasda YBM-640V wirklich doppelt so gut wie die Makino V33i, nur weil sie doppelt so viel kostet?
A: Nein. Der Preisaufschlag von 50–80 % spiegelt den grundlegend anderen Fertigungsansatz der Yasda wider, nicht einen proportionalen Leistungsvorteil für alle Anwendungen.
- Was der Aufpreis kauft: Handgeschabte Kastenführungen, die über Jahrzehnte aufgearbeitet werden können, Positioniergenauigkeit auf Lehrenbohrmaschinen-Niveau (1,5 μm vs. 3–5 μm) und ausgezeichnete Wertstabilität beim Wiederverkauf. Diese Dinge sind wichtig für Präzisions-Lehrenbohren, Ultrapräzisions-Formenarbeit und langfristigen Anlagenwert.
- Was der Aufpreis NICHT kauft: Höhere Schnittgeschwindigkeit, bessere Oberflächengüte, kürzere Zykluszeiten oder einfachere Bedienung. Beim Produktionsfräsen ist die Makino V33i oft die schnellere Maschine.
- Fazit: Wenn Ihre Teile eine Positionierung von ≤3 μm erfordern, ist die Yasda jeden Dollar wert. Wenn Ihre Teile eine Positionierung von ≤5 μm bei höherem Durchsatz benötigen, ist die Makino das bessere Preis-Leistungs-Verhältnis. Wenn Ihre Teile nur ±0,01 mm benötigen, erwägen Sie ein Universal-VMC — keine der beiden Maschinen ist die richtige Wahl.
F: Welche Maschine hat niedrigere Betriebskosten?
A: Die Antwort hängt davon ab, welche Kostenkategorie Sie priorisieren:
- Tägliche Verbrauchsmaterialien (Kühlmittel, Werkzeuge, Filter): Vergleichbar bei beiden Maschinen.
- Vorbeugende Wartung: Makino ist etwas günstiger. Die Führungsbahninspektion der Yasda erfordert Spezialwissen.
- Größere Reparaturen (Spindel, Kugelgewindetriebe): Makino-Teile sind aufgrund des höheren Marktvolumens leichter verfügbar und im Allgemeinen günstiger.
- Langfristige Wiederherstellung der Genauigkeit: Die Yasda hat einen Vorteil — handgeschabte Führungsbahnen können nachgeschabt werden (8.000–15.000 $, einmal alle 10–15 Jahre). Die Linearführungen der Makino müssen ersetzt werden (3.000–6.000 $ alle 5–8 Jahre bei starker Nutzung).
- Steuerungssystem-Service: Die Fanuc 31i-B5 der Yasda ist ein weit verbreiteter Standard — jeder Elektriker kann sie warten. Die Professional 6 der Makino ist proprietär; Reparaturen erfordern möglicherweise von Makino autorisierte Techniker.
Insgesamt: Die Makino V33i hat niedrigere jährliche Betriebskosten. Die Yasda hat potenziell niedrigere Lebenszykluskosten, wenn sie lange genug gehalten wird, um vom Nachschaben der Führungsbahnen zu profitieren.
F: Kann die Makino V33i mit der richtigen Programmierung die Genauigkeit der Yasda erreichen?
A: Nein — die Genauigkeitslücke ist eine Frage des Maschinendesigns, nicht der Programmierung:
- Führungsbahnarchitektur: Die handgeschabten Kastenführungen der Yasda haben von Natur aus höhere Steifigkeit und Dämpfung als lineare Führungsschienen. Dies beeinflusst die Positionierstabilität unter variablen Lastbedingungen.
- Rückmeldesystem: Die Yasda verwendet auf allen Achsen optische Maßstab-Rückmeldung. Die Makino verwendet Rotationsencoder + Kugelgewindetrieb-Rückmeldung (Standard bei den meisten VMCs). Optische Maßstäbe messen die tatsächliche Tischposition direkt und eliminieren Kugelgewinde-Steigungsfehler.
- Thermische Stabilität: Während die Makino ein ausgezeichnetes Thermomanagement hat (kerngekühlte Kugelgewindetriebe), bietet das Thermisches-Verformung-Stabilisierungssystem der Yasda plus symmetrische Brückenstruktur eine messbar geringere thermische Drift über lange Zyklen.
Fazit: In einem kurzen Lauf (30 Minuten) können beide Maschinen hohe Präzision erreichen. Über eine achtstündige Produktionsschicht mit Temperaturschwankungen hält die Yasda ±0,002 mm, während die Makino darüber hinaus driftet.
F: Welche Maschine lässt sich leichter weiterverkaufen?
A: Die Makino V33i hat eine deutlich bessere Wiederverkaufsliquidität:
- Marktvolumen: Gebrauchtangebote für Makino V33i übersteigen Angebote für Yasda YBM-640V auf großen Plattformen etwa im Verhältnis 3:1. Mehr Angebote = mehr Käuferbewusstsein = schnellerer Verkauf.
- Vertrautheit der Käufer: Makino ist eine bekannte Marke in Formenbaubetrieben weltweit. Yasda ist bei Präzisionsspezialisten bekannt, aber für allgemeine Käufer wenig vertraut.
- Preisspanne: Die Spanne der V33i von 50.000–120.000 $ zieht einen größeren Käuferkreis an als die Spanne der YBM-640V von 80.000–180.000 $.
- Geografische Nachfrage: Die Yasda-Nachfrage konzentriert sich auf China, Japan und ausgewählte Präzisionsmärkte. Die Makino-Nachfrage ist global.
Wenn Sie planen, innerhalb von 5 Jahren zu verkaufen, ist die Makino die risikoärmere Wahl. Wenn Sie planen, sie 10+ Jahre zu behalten, macht der langsamere Wertverlust der Yasda den Unterschied beim Wiederverkauf weniger relevant.
F: Worauf sollte ein Erstkäufer bei der Inspektion der jeweiligen Maschine achten?
A: Konzentrieren Sie sich als Erstkäufer ohne Zugang zu vollständiger Inspektionsausrüstung auf diese zugänglichen Prüfungen:
Für Yasda YBM-640V:
- Typenschildprüfung: Überprüfen Sie, ob Marke, Modell und Baujahr mit dem Angebot übereinstimmen. Achten Sie auf die Kennzeichnung „JP Origin“.
- Starttest: Einschalten und Alarmhistorie prüfen. Achten Sie auf „Absolute Position Error“-Alarme (Probleme mit der Maßstab-Rückmeldung).
- Spindelgeräusch: Laufen lassen von 1.000 bis 24.000 min⁻¹ bei offener Tür. Achten Sie bei hoher Drehzahl auf Lagergeräusche.
- Inspektionsbericht: Fordern Sie einen Drittbericht mit Spindel-Rundlaufdaten und Ergebnissen der Positioniergenauigkeitsprüfung an.
- Dokumentation: Fordern Sie Original-Importdokumente und frühere Kalibrierzertifikate an.
Für Makino V33i:
- Spindelkegelprüfung: Wischen Sie den Spindelkegel mit einem sauberen weißen Tuch ab. Prüfen Sie auf Verfärbungen oder Metallabrieb (Anzeichen für Anzugsbolzenverschleiß).
- Werkzeugwechseltest: Führen Sie manuell 5–10 Werkzeugwechsel aus. Achten Sie auf ungewöhnliche Geräusche und prüfen Sie die Konsistenz der Zykluszeiten.
- Kühlmittelzustand: Prüfen Sie auf verschlechtertes Kühlmittel — ein starker Indikator für die allgemeine Wartungskultur.
- SGI-Firmware-Version: Notieren Sie die Softwareversion der Professional 6. Verifizieren Sie, dass sie Ihre erforderlichen Bearbeitungszyklen unterstützt.
- Betriebsstunden: Gleichen Sie die Einschaltstunden der Steuerung mit dem Angebot ab. Gut gewartete V33i-Maschinen haben typischerweise <15.000 h.