Dieser Artikel wird vom UsedUltra Senior Equipment Inspection Team geprüft. Leitender Inspektionsingenieur Chris (12 Jahre Bewertung gebrauchter Industrieanlagen, über 1.500 CNC-Werkzeugmaschinen inspiziert) ist verantwortlich für jede nachstehende technische Feststellung. Jede hier zitierte Zahl wurde am 12.10.2026 aus der Live-UsedUltra-Kategorie für EDM-Bohrmaschinen und der darin enthaltenen Maschinenseite gelesen und exakt wie veröffentlicht wiedergegeben. Ein Inserat beschreibt eine Maschine. Es zertifiziert sie nicht, und Zustand, Verschleiß und Werkzeuge werden am Typenschild und an den Maschinenzählern bestätigt, nicht anhand der Seite.
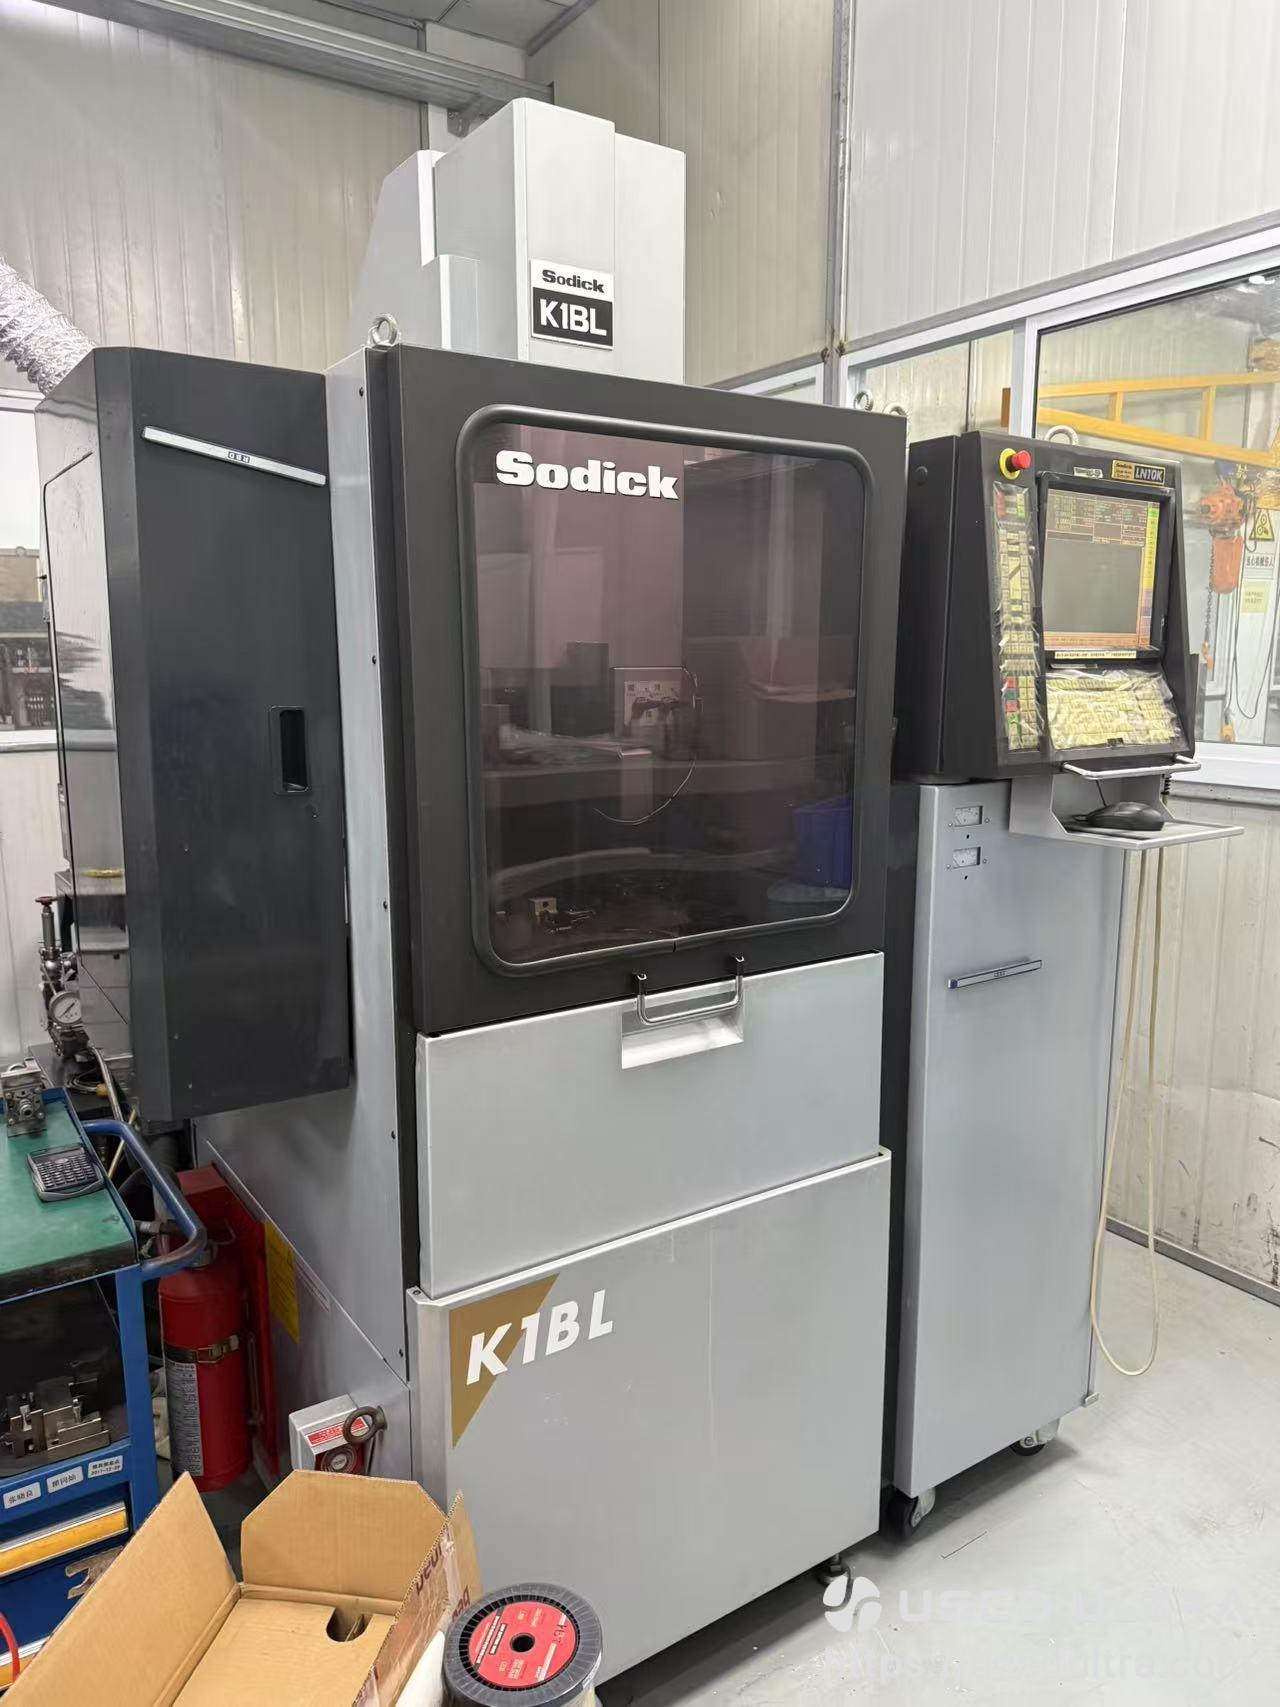
Kernantwort: Eine Kleinstloch-Funkenerodiermaschine, auch als EDM-Bohrmaschine oder Hole-Popper verkauft, schneidet die Startlöcher, die ein Drahterodierer benötigt, und die kleinen Löcher, mit denen ein Spiralbohrer schlecht zurechtkommt. Sie trägt Metall mit einer feinen Voll-Elektrode an einer eigenen Spindel statt mit einer Schneide ab, sodass gehärteter Stahl kein Hindernis ist und die Lochgröße der Elektrode folgt. Der bei der hier gezeigten Maschine veröffentlichte Elektrodenbereich ist 0,08 mm bis 0,25 mm, zusammen mit Verfahrwegen von 120 × 150 × 300 mm, einem 200 × 250 mm-Arbeitstisch, einer Werkstückgrenze von 50 kg und einem AEC automatischen Elektrodenwechsler. Die Tiefe wird dadurch bestimmt, wie gut die Abtragspartikel gespült werden, nicht durch die Elektrodenlänge; fragen Sie daher nach der Tiefe, die der Verkäufer gefahren hat, und nach dem Zustand der Pumpe.
Welche Arbeiten gehören auf eine Kleinstloch-Funkenerodiermaschine?
Kleinstloch-EDM (Funkenerosion) liegt zwischen dem Draht und dem Bohrer. Es deckt Arbeiten ab, die ein rotierendes Schneidwerkzeug entweder nicht erreichen oder nicht halten kann, und bei gehärtetem Stahl ist es oft die einzige praktische Option.
Der Typ hat eine eigene Kategorie, gebrauchte EDM-Bohrmaschine, die innerhalb des breiteren Angebots für Funkenerodiermaschinen liegt.
Startlöcher für Drahterodieren: Elektroden von 0,08 mm bis 0,25 mm
Eine Drahtmaschine kann keinen Schnitt in Vollmaterial beginnen. Jedes geschlossene Innenprofil, ob Stempelkontur, Matrizeneinsatz oder Formkern, beginnt mit einem durch das Werkstück gebohrten Loch. In weichem Stahl kann ein Spiralbohrer dieses Loch erzeugen. Bei gehärtetem Stahl kann der Drahtschnitt nicht ausgeführt werden, bevor das Loch existiert, und das Loch kann nicht gebohrt werden, also wird das Loch durch EDM erzeugt.
Das Startloch muss außerdem groß genug sein, damit der Draht hindurchpasst und durch es eingefädelt werden kann. Elektrodendurchmesser und Drahtdurchmesser werden daher zusammen betrachtet.
Der bei der hier gezeigten Maschine veröffentlichte Elektrodenbereich ist 0,08 mm bis 0,25 mm, und die Drahtmaschinen in derselben Kategorie geben Drahtdurchmesser von 0,03 mm bis 0,3 mm an, sodass das obere Ende des Elektrodenbereichs am feinen Ende des Drahtbereichs liegt und die Übereinstimmung geprüft statt angenommen werden muss.
Kleine Löcher in gehärtetem Stahl: Wo der Spiralbohrer verliert
Ein Spiralbohrer muss härter als das Werkstück sein und braucht einen Ort, an den die Späne gelangen können. Gehärteter Werkzeugstahl nimmt beide Vorteile gleichzeitig weg, und ein tiefes kleines Loch lässt dem Bohrer keinen Raum zum Freischneiden.
EDM trägt Metall durch Funken ab, daher setzt die Werkstückhärte nicht die Grenze und es werden keine Späne gegen die Lochwand gedrückt. Deshalb werden gehärtete Einsätze, Stempel, Matrizen und Formen auf diese Weise nach der Wärmebehandlung statt davor gebohrt.
Entlüftungs-, Kühl- und Injektorlöcher: Unter einem Zehntelmillimeter
Der veröffentlichte Elektrodenbereich beginnt bei 0,08 mm, was unter dem Durchmesser liegt, den die meisten Werkstätten mit einem Spiralbohrer versuchen würden. Entlüftungslöcher in einer Form, Kühlkanäle, Kraftstoffinjektor-Öffnungen und ähnliche feine Arbeiten liegen in diesem Bereich, und der bei dieser Maschine veröffentlichte automatische Elektrodenwechsler hält eine Serienfertigung kleiner Löcher am Laufen, ohne dass ein Bediener danebenstehen muss.
Das Entfernen eines abgebrochenen Gewindebohrers gehört in dieselbe Gruppe. Ein Gewindebohrer, der in einem fertigen Teil abbricht, ist ein Loch, das um einen Kern herum ausgebrannt werden muss, den kein Bohrer greifen kann.
Wohin kommt ein Drahterodier-Startloch, und wie groß ist es?
Die Position ist wichtiger als das Loch selbst, weil das Startloch ein Mittel zum Drahtschnitt und kein fertiges Merkmal ist. Zwei Regeln entscheiden, wo es landet.
Die erste ist, dass das Loch innerhalb des Profils liegen muss, das der Draht schneiden wird, damit der Restkern getrennt und entfernt werden kann, sobald sich der Schnitt schließt. Ein Startloch außerhalb des Profils lässt dem Draht nichts zum Freigeben. Bei einem Profil ohne natürlichen Zugang von der Plattenkante ist das Startloch der einzige vorhandene Zugang.
Die zweite ist Abstand zur fertigen Oberfläche. Der Draht verlässt das Startloch und fährt zum Profil, und der Weg, den er nimmt, ist nicht die fertige Kante.
Platzieren Sie das Loch weit genug von der Schnittlinie entfernt, dass die Anfahrt und das Einbrennen am Loch die Fläche, die Sie erhalten wollen, nicht berühren, und nah genug, dass der Draht nicht über das Teil fahren muss, um das Profil zu erreichen. Bei einem Formeinsatz oder einem Stempel bedeutet das normalerweise, dass das Loch in Material platziert wird, das ohnehin entfernt wird.
Die Lochgröße folgt derselben Logik. Das Loch muss den Draht durchlassen und das Einfädeln ermöglichen, und automatisches Einfädeln ist bei einem engen Loch weniger nachsichtig als ein Bediener, der den Draht von Hand zuführt. Wenn eine Werkstatt einen automatischen Drahtwechsler betreibt, werden Startlochdurchmesser und Drahtdurchmesser zusammen gewählt, und beide sollten vor dem Bohren des Lochs gegen die veröffentlichten Anforderungen der Drahtmaschine abgeglichen werden.
Die praktische Konsequenz ist, dass ein Startloch konventionell gebohrt wird, solange der Stahl weich ist, und durch EDM eingebrannt wird, sobald das Teil gehärtet ist, und seine Position wird durch die Drahtschnittzeichnung und nicht durch die Bohrmaschine festgelegt. Wenn eine Werkstatt vor der Wärmebehandlung bohrt, um einen Arbeitsgang zu sparen, wird das Loch mit genügend Spielraum belassen, dass die durch das Härten verursachte Bewegung es nicht aus dem Profil drücken kann. Fragen Sie nach der Zeichnungskonvention, die der Vorbesitzer verwendet hat.
Wie trägt eine Kleinstloch-Funkenerodiermaschine Metall ab?
Unter diesem Namen werden zwei Maschinen verkauft, und das Elektrodensystem ist das Spezifikationsfeld, das Ihnen sagt, welche Sie vor sich haben.
Elektroden mit Schaft von 0,08 mm bis 0,25 mm, keine Rohre
Ein Hochgeschwindigkeits-Hole-Popper führt ein hohles Messing- oder Kupfer-Wolfram-Rohr zu, dreht es und pumpt Dielektrikum durch die Mitte des Rohrs, sodass die Abtragspartikel das Loch durch die Elektrode selbst verlassen. Rohrelektroden werden in größeren Durchmessern hergestellt, und ein Hole-Popper wird für Geschwindigkeit bei Startlöchern gekauft, die ein Draht ohne Schwierigkeit einfädeln kann.
Die in dieser Kategorie veröffentlichte Maschine ist die andere Art. Sodick beschreibt sein Elektrodensystem als hochsteife Elektroden mit Schaft von 0,08 mm bis 0,25 mm, was eine Voll-Elektrode bedeutet, die auf einem starren Schaft gehalten und vom automatischen Wechsler gewechselt wird, kein Rohr mit durchgeleitetem Dielektrikum. Sodick gibt an, dass die starre Elektrode mit Schaft die Exzentrizität minimiert und das feine Ende dieses Bereichs möglich macht.
Beide sind funkenerosive Bohrmaschinen und beide erzeugen Startlöcher. Sie unterscheiden sich in der Elektrode, in den Durchmessern, die sie abdecken, und in der Spülung, die die Elektrode zulässt.
Lochtiefe: Bestimmt durch den Rückzugszyklus, nicht durch die Elektrodenlänge
Ein kleines Loch füllt sich schneller mit Abtragspartikeln als ein großes, und je tiefer es geht, desto länger ist der Weg, den diese Partikel nach draußen zurücklegen. Sobald der Spalt zwischen Elektrode und Werkstück gefüllt ist, hört die Elektrode auf, gegen die Wand zu funken, und beginnt, gegen sie kurzzuschließen.
Maschinen räumen den Spalt mit einem Rückzugszyklus: Die Elektrode hebt ab, Dielektrikum spült das Loch, und der Schnitt wird fortgesetzt. Die Tiefe bei einer solchen Maschine wird daher durch die Spülstrategie und die Dielektrikumversorgung bestimmt, nicht durch die Elektrodenlänge.
Deshalb sind bei tiefer Arbeit zwei Spezifikationsfelder wichtiger als der Elektrodenbereich. Das erste ist die Dielektrikumversorgung, und Pumpendruck, Filtration und Fluidzustand sind die Fragen, die zu stellen sind. Das zweite ist, wie die Steuerung den Rückzugszyklus gegen den Elektrodenverschleiß managt, weil eine verschlissene Elektrode ein konisches Loch statt eines geraden erzeugt.
Werkstückhärte: Leitfähigkeit setzt die Grenze, nicht Härte
Nichts berührt das Werkstück, daher gibt es keine Schnittkraft und keine Anforderung, dass das Werkzeug härter als das Werkstück sein muss. Stattdessen ist Leitfähigkeit die Voraussetzung, und das gesamte Werkstück muss leitfähig sein, damit der Stromkreis geschlossen wird.
Daraus folgen zwei praktische Konsequenzen. Eine Kleinstloch-EDM brennt mit derselben Elektrode durch einen gehärteten Matrizeneinsatz und ein weiches Aluminiumteil, und die Materialwahl ist eine Frage der Leitfähigkeit und des thermischen Verhaltens statt der Standzeit des Bohrers.
Welche Spezifikationen entscheiden, ob sie zu Ihrer Arbeit passt?
Die in dieser Kategorie veröffentlichte Maschine ist eine Sodick K1BL mit einer Sodick LN10K Linear-Servo-Steuerung. Ihre Spezifikationstabelle führt die Felder auf, die ein Käufer in dieser Reihenfolge lesen sollte.
| Feld | Veröffentlichter Wert |
|---|---|
| Maschine | Sodick K1BL |
| Steuerung | Sodick LN10K Linear-Servo-Steuerung |
| Verfahrweg X × Y × Z | 120 × 150 × 300 mm |
| Arbeitstisch | 200 × 250 mm |
| Maximales Werkstückgewicht | 50 kg |
| Elektrodenbereich | 0,08 mm bis 0,25 mm, mit Schaft |
| Elektrodensystem | AEC automatischer Elektrodenwechsler |
| Spindelantrieb | Linearmotor |
| Maschinenabmessungen | 1.600 × 1.530 × 2.305 mm, 2,45 m² Bodenfläche |
| Zusammenfassungswert des Inserats | Betriebszeit 5.039 h |
Sodick führt die übrigen der daneben veröffentlichten Sodick-EDM-Maschinen.
Verfahrweg: 120 × 150 × 300 mm
Z ist die lange Achse mit 300 mm, gegenüber 120 mm in X und 150 mm in Y. Sodick baut die Spindel als Z-Achse auf einem Linearmotor, sodass der 300-mm-Hub die Elektrode, das Werkstück und die Vorrichtung zusammen trägt.
Lesen Sie den Z-Wert gegen die benötigte Tiefe und X und Y gegen die Größe des Teils und der Vorrichtung, nicht gegen das Loch. Ein Tischbereich von 120 × 150 mm ist eine echte Einschränkung bei einer großen Formplatte, und es ist das Feld, das diese Maschinenklasse am häufigsten ausschließt.
Arbeitstisch und Werkstückgrenze: 200 × 250 mm und 50 kg
Der hier veröffentlichte Arbeitstisch ist 200 × 250 mm und die Werkstückgrenze ist 50 kg. Beide sind klein, und beide folgen derselben Logik wie die Verfahrwege.
Die Werkstückgrenze ist diejenige, die gegen Ihre schwerste Platte statt gegen Ihren schwersten Auftrag zu prüfen ist, weil eine Formplatte, die für Wasserkanäle gebohrt wird, ein schwerer Block mit kleinen Löchern darin ist.
Elektrodenbereich: 0,08 mm bis 0,25 mm
Der Elektrodenbereich ist das Feld, das entscheidet, wofür die Maschine gedacht ist, und die Formulierung des Felds ist hier wichtig: Es sind Elektroden mit Schaft, der Volltyp, nicht die Rohre, die ein Hochgeschwindigkeits-Hole-Popper zuführt. Das untere Ende des Bereichs legt das kleinste Loch fest, das die Maschine mit der für dieses Loch erforderlichen Toleranz starten kann, und das obere Ende das größte.
Beachten Sie, was das Feld nicht sagt. Das fertige Loch ist um die Funkenstrecke größer als die Elektrode, und der Unterschied variiert mit dem Material, den Generator-Einstellungen und dem Verschleiß am jeweiligen Tag. Wo die Lochtoleranz eng ist, fragen Sie, welchen Elektrodendurchmesser und welche Funkenstrecke der Verkäufer verwendet hat, um sie einzuhalten, statt den Bereich als Lochbereich zu lesen.
Abmessungen und Installation: 1.600 × 1.530 × 2.305 mm
Die Maschine gibt Abmessungen von 1.600 × 1.530 × 2.305 mm an, was 2,45 m² Bodenfläche entspricht. Die Höhe ist die Zahl, die zu beachten ist, weil sie höher als die Tür eines Standard-20-Fuß-Containers ist.
Bestätigen Sie die Container-Türhöhe, den Lift und den Werkstattdurchgang gegen 2.305 mm, bevor die Maschine versandt wird, und lassen Sie Zugangsraum an der Vorderseite für den Elektrodenwechsler und den Dielektrikumkreislauf.
Häufig gestellte Fragen
Was ist eine Kleinstloch-Funkenerodiermaschine, und wie wird sie noch genannt?
Kleinstloch-EDM, EDM-Bohren, Hole Popping und Hole-Popper sind Bezeichnungen für zwei verwandte Maschinentypen. Ein Hochgeschwindigkeits-Hole-Popper bohrt Startlöcher mit hohlen Rohrelektroden in größeren Durchmessern; eine Mikrolochmaschine wie die hier veröffentlichte verwendet feine Voll-Elektroden mit Schaft von 0,08 mm bis 0,25 mm. Beide erzeugen die Startlöcher, mit denen Drahterodierschnitte beginnen, und das Elektrodensystem ist das Feld, das Ihnen sagt, welchen Typ Sie vor sich haben.
Kann eine Kleinstloch-EDM durch gehärteten Stahl bohren?
Ja. Sie trägt Metall mit kontrollierten Funken statt mit einer Schneide ab, daher setzt die Werkstückhärte nicht die Grenze und das Loch wird nach der Wärmebehandlung statt davor gebohrt. Das Werkstück muss weiterhin Strom leiten, und das thermische Verhalten des Materials beeinflusst weiterhin den Schnitt.
Wie tief kann eine Kleinstloch-EDM gehen?
Es gibt keine feste Tiefengrenze, weil die Einschränkung die Entfernung der Abtragspartikel statt der Elektrodenlänge ist. Wenn ein Loch tiefer wird, verlängert sich der Spülweg und der Schnitt wird langsamer, und die Vorschubregelung der Maschine muss den Elektrodenverschleiß kompensieren. Fragen Sie den Verkäufer nach dem tiefsten Loch, das er gefahren hat, dem verwendeten Elektrodendurchmesser und dem Druck der Dielektrikumpumpe, statt eine einzelne Tiefenangabe zu akzeptieren.
Braucht ein Drahterodierer eine separate Bohrmaschine für Löcher?
Für geschlossene Innenprofile ja. Ein Draht kann nicht in Vollmaterial starten, daher benötigt das Werkstück ein Startloch, bevor der Drahtschnitt ausgeführt werden kann, oder eine Kante, von der aus der Draht eintreten kann. Werkstätten, die geschlossene Profile schneiden, halten eine Lochbohrmaschine neben der Drahtmaschine oder geben die Startlochbearbeitung auswärts.
Welche Elektrodengrößen verwendet eine Kleinstloch-EDM?
Die hier veröffentlichte Maschine deckt ungefähr 0,08 mm bis 0,25 mm ab. Das fertige Loch ist um die Funkenstrecke größer als die Elektrode; passen Sie daher die Elektrode auf den Draht ab, den Sie durch das Loch einfädeln wollen, und auf die Lochtoleranz, die Sie einhalten müssen, und bestätigen Sie beides schriftlich mit dem Verkäufer.
Spezifikationen und Maschinendaten, die auf UsedUltra-Inseratsseiten gezeigt werden, sind indikativ und unterliegen der Inspektion. Zustand, Werkzeuge, Verschleiß und verbleibende Lebensdauer werden durch Inspektion festgestellt, nicht durch ein Inserat. Bestätigen Sie Spezifikationen, Zähler und Typenschilddaten schriftlich, bevor Sie sich zu einem Kauf verpflichten. Stundenangaben sind zwischen Inseraten nicht direkt vergleichbar; fordern Sie daher sowohl die Einschalt- als auch die Schnittzeitwerte für jede Maschine an. Dieser Artikel ist eine technische Referenz und keine Rechts-, Steuer- oder Zollberatung; für Ursprungsregeln und anwendbare Zölle wenden Sie sich an einen zugelassenen Zollmakler.