

Geprüft vom leitenden Technikteam für Ausrüstungsinspektion von UsedUltra. Leitender Prüfer: Chris (12 Jahre Erfahrung in der Bewertung gebrauchter Industrieanlagen, über 1.500 geprüfte CNC-Maschinen, darunter über 200 CNC-Maschinen von Okamoto, Studer, Jung, Chevalier und anderen Marken). Datenquelle: Die Spezifikationen stammen von den tatsächlichen Einheiten, die derzeit auf usedultra.com zum Verkauf angeboten werden.
Suchen Sie eine gebrauchte Makino CNC? Wenn Ihr Budget nur für eine Einsteiger-Neumaschine reicht, liefert eine gebrauchte Makino V56 oder gebrauchte Makino V99 stattdessen ein verifiziertes Präzisionsfundament: Beide laufen mit 20.000 U/min-Hochgeschwindigkeitsspindeln (V56: Motorspindel + BBT40; V99: HSK-A100), vollachsiger Linearmaßstab-Rückmeldung im geschlossenen Regelkreis und Makino Professional 5-Steuerungen. Eine neue Maschine zum gleichen Preis punktet damit, fabrikneu zu sein, mit leichter erlernbarer Steuerung und Garantieservice — aber die meisten verwenden Einflächenkontakt-Werkzeugsysteme und halbgeschlossene Rückmeldung. Fazit: Wählen Sie eine gebrauchte Makino für präzisionskritische Serienarbeit und langfristige Genauigkeitserhaltung; wählen Sie eine neue Maschine, wenn Sie Einfachheit und schnelle Amortisation wollen.
1. Gebrauchte Makino oder neue Maschine? 3 Fallen, die Sie vor Ihrer Entscheidung kennen sollten
Falle 1: Das gleiche Budget kauft eine Einsteiger-Neumaschine — Steifigkeit kann man nicht aus einem Datenblatt kaufen. Neumaschinen im gleichen Budget sind typischerweise BT40-VMCs vom Typ 1160 mit 12.000–15.000 U/min ohne Linearmaßstab-Rückmeldung. Für dasselbe Geld bietet der Gebrauchtmarkt importierte Maschinen mit 20.000 U/min-Hochgeschwindigkeitsspindeln, Doppelflächenkontakt-Werkzeugsystemen und vollachsiger Linearmaßstab-Rückmeldung im geschlossenen Regelkreis. Der Unterschied ist nicht neu gegen alt — es ist das Fundament der Präzisionskette Spindel–Werkzeug–Maßstab. Bei hohen Spindeldrehzahlen verstärken sich Vibrationen: Einsteigermaschinen halten die Oberflächenrauheit bei Ra 1,2–1,6 μm, was manuelle Nacharbeit am Werktisch erzwingt, die 8.000–11.000 $ Gewinn pro Maschine und Jahr auffrisst.
Falle 2: Die Angst vor einem schlechten Gebrauchtimport — eine Abnahme im Checklisten-Stil lässt das Risiko herein. Unterschreiben und Versenden ohne echte Inspektion (ein einzelner Kreisformtest und eine Positionsprüfung) bedeutet, dass Sie den tatsächlichen Zustand dieser 20.000-U/min-Motorspindel nie verifizieren: Lagermikrovibrationen, ob die Linearmaßstäbe innerhalb der Kalibrierung liegen, und Doppelflächenkontakt-Verschleiß. Verpassen Sie diese, und sommerliche thermische Drift drückt Serienmaße aus der Toleranz, mit Nacharbeitsraten von 4–5 % — die normalerweise drei Monate nach Lieferung ausbrechen.
Falle 3: Vergleichen Sie Wiederverkaufskurven, nicht nur Datenblätter. Ausrüstung ist ein schweres Aktivum in der Bilanz. Neumaschinen behalten typischerweise nur 25–35 % ihres Wertes nach fünf Jahren und brauchen 3–6 Monate zum Verkauf; gebrauchte Makino-Maschinen werden schnell gehandelt — geschätzter Restwert von 50–60 % nach fünf Jahren, verkauft innerhalb von 1–2 Monaten. Zwei Maschinen mit ähnlichen Spezifikationen können sich um 14.000+ $ im Fünf-Jahres-Cashflow unterscheiden — eine Zahl, die wenige berechnen.
2. Gebrauchte Makino CNC V56/V99 vs. neue Maschinen: Genauigkeit, Spindelsteifigkeit & Wiederverkaufswert im Vergleich
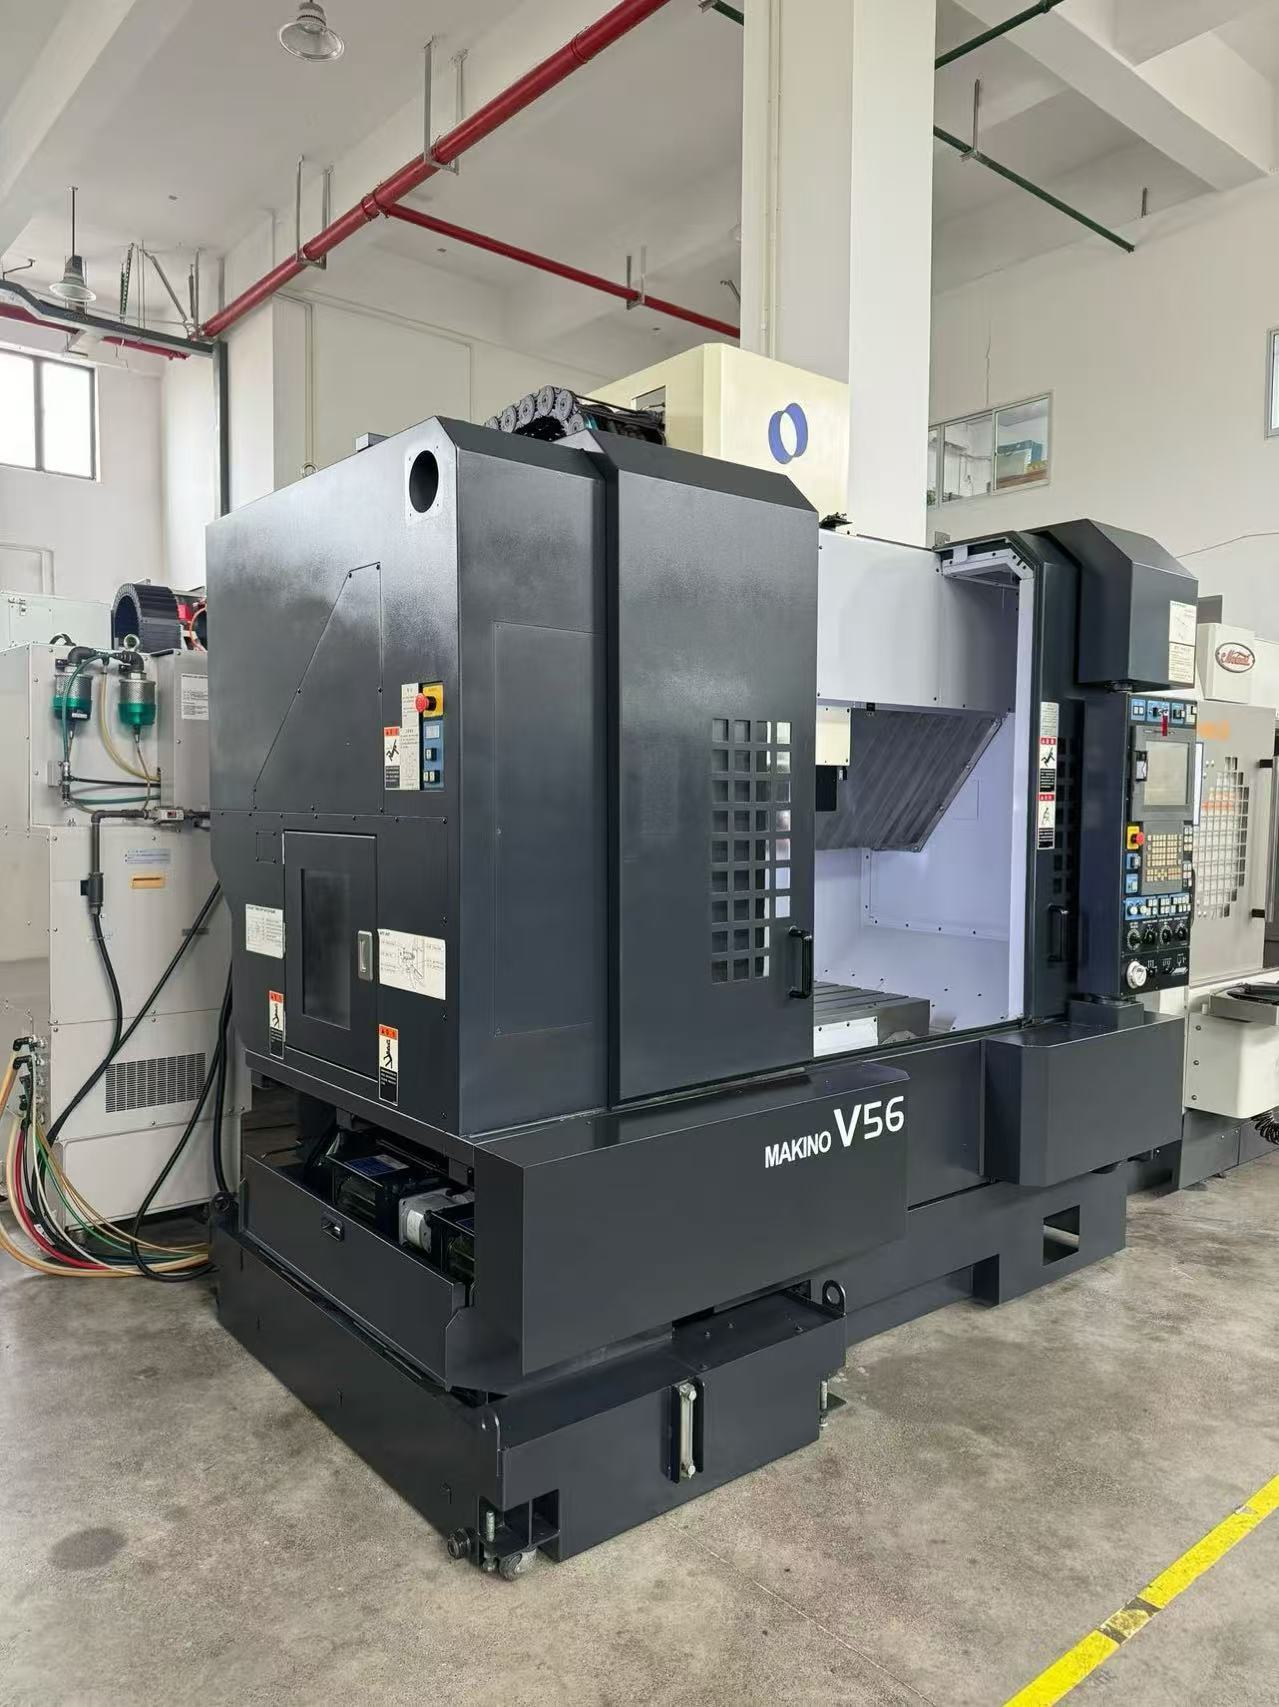
Gebrauchte Makino CNC V56 (zum Verkauf stehende Einheit)
| Parameter | Gebrauchte Makino V56 (zum Verkauf stehende Einheit) | Neue Maschine, gleiches Budget (typische Referenz) |
|---|---|---|
| CNC-Steuerung | Makino Professional 5 | FANUC 0i MF / inländische Steuerung |
| Max. Spindeldrehzahl | 20.000 U/min (Motorspindel) | 12.000–15.000 U/min |
| Spindelkegel | BBT40 (Doppelflächenkontakt) | BT40 (Einflächenkontakt) |
| X/Y/Z-Verfahrwege | 900/550/450 mm | 1.100/600/600 mm (Typ 1160) |
| Tischgröße | 1.050×500 mm | 1.200×600 mm |
| Max. Tischlast | 700 kg | 800–1.000 kg |
| Werkzeugmagazin | 15 Werkzeuge (Scheibentyp) | 24 Werkzeuge |
| Positionsrückmeldung | Linearmaßstäbe auf allen Achsen (geschlossener Regelkreis) | Halbgeschlossener Regelkreis (keine Maßstäbe) |
| Führungsausführung | 2 Kastengleitführungen + 1 Linearführung (Portalbauweise) | Alle linear, oder 2 linear + 1 Kastenführung |
| Wichtiges Zubehör | Laser-Werkzeugeinsteller, Marposs-Taster, Späneförderer, Ölkühler | Grundlegende Späneentsorgung |
| Spindelbetriebsstunden | 5.982 h | Neu |
| Wiederverkaufswert nach 5 Jahren | Geschätzt 50–60 % | Geschätzt 25–35 % |
Gebrauchte Makino CNC V99 (zum Verkauf stehende Einheit)
| Parameter | Gebrauchte Makino V99 (zum Verkauf stehende Einheit) | Neue Maschine, gleiches Budget (typische Referenz) |
|---|---|---|
| CNC-Steuerung | Makino Professional 5 | Inländische / europäische Steuerung |
| Max. Spindeldrehzahl | 20.000 U/min | 12.000 U/min |
| Spindelkegel | HSK-A100 (Doppelflächenkontakt) | BT50 (Einflächenkontakt) |
| Spindelmotor | 22/18,5 kW | 18,5–22 kW |
| X/Y/Z-Verfahrwege | 1.500/1.000/800 mm | 1.500/800/700 mm (Typ 1580) |
| Tischgröße | 1.800×1.000 mm | 1.700×800 mm |
| Max. Werkstück | 1.800×1.000×650 mm | — |
| Werkzeugmagazin | 30 Werkzeuge | 24 Werkzeuge |
| Positionsrückmeldung | 3-Achs-Linearmaßstäbe (geschlossener Regelkreis) | Halbgeschlossener Regelkreis |
| Eilgang | 20/20/20 m/min | ca. 30 m/min |
| Maschinengewicht | ca. 23 t | ca. 15–18 t |
| Wichtiges Zubehör | Spindeldurchgangskühlung, automatischer Späneförderer, Laser-Werkzeugeinsteller, Ölnebelabscheider | Grundlegende Späneentsorgung |
| Spindelbetriebsstunden | 1.427 h | Neu |
| Wiederverkaufswert nach 5 Jahren | Geschätzt 50–60 % | Geschätzt 25–35 % |
Hinweis: Die Spalten V56/V99 enthalten die tatsächlichen Spezifikationen der auf usedultra.com gelisteten Einheiten; die Spalte „neue Maschine“ ist eine typische Referenz für Maschinen dieser Preisklasse — bestätigen Sie diese anhand des Datenblatts des Herstellers. Positioniergenauigkeit / Wiederholgenauigkeit sind in keiner der beiden Anzeigen veröffentlicht und müssen vor Ort mit einem Laserinterferometer verifiziert werden.
2.1 Doppelflächenkontakt-Spindeln sind die eigentliche Steifigkeitsgrenze: BBT40 vs. HSK-A100
Herkömmliche BT40/BT50-Werkzeugaufnahmen spannen über Einflächenkontakt (nur Kegel). Unter hoher Schnittkraft kommt es zu Mikro-„Nicken“ zwischen Spindel und Werkzeugaufnahme. Die V56 verwendet BBT40 (eine „Big Plus“-BT40, bei der sowohl der Kegel als auch die Planfläche anliegen), und die V99 verwendet HSK-A100 (eine Kurzkegel-Doppelflächenkontakt-Schnittstelle) — beides Doppelflächenkontakt-Designs mit deutlich höherer radialer und axialer Steifigkeit als Einflächenkontakt-Werkzeugsysteme gleicher Größe. In der Praxis: Sie können größere Schnitttiefen ohne Rattern fahren, und die Oberflächen bleiben gleichmäßig. Das ist die physikalische Grundlage für die Ra 0,4–0,6 μm-Finishergebnisse, die gebrauchte Makinos halten können.
2.2 Die 20.000-U/min-Hochgeschwindigkeitsspindel: die Motorspindel der V56 und die Kombination „großer Kegel + hohe Drehzahl“ der V99
Die V56 verwendet eine Motorspindel (Motor und Spindel integriert): keine Riemenverluste, kein Übertragungsfehler, schnelle Beschleunigung/Verzögerung, geringe Vibration bei hoher Drehzahl — ideal für die Hochgeschwindigkeitsbearbeitung von Aluminiumteilen und kleinen Präzisionsformen. Die V99 ist seltener — ein großer HSK-A100-Kegel, der mit 20.000 U/min betrieben wird, was bedeutet, dass Lagerpaket, Schmierung und Auswuchtung auf einem Niveau sind, das sowohl schweres Schruppen mit hohem Drehmoment als auch hohe Spindeldrehzahlen bewältigt, gestützt auf eine ca. 23-Tonnen-Struktur, die auf das Konturfräsen mittlerer bis großer Formen und großer Aluminium-/Stahlteile ausgerichtet ist. Der gemeinsame Nenner: Beide Maschinen liefern Geschwindigkeit und Steifigkeit zusammen — etwas, das eine Neumaschine im gleichen Budget (die dazu neigt, eines auf Kosten des anderen zu bevorzugen) nicht erreichen kann.
2.3 Vollachsiger Linearmaßstab-Regelkreis: Genauigkeit wird durch den Regelkreis gesichert, nicht auf dem Papier behauptet
Die V56 hat Linearmaßstäbe auf allen Achsen und die V99 3-Achs-Linearmaßstäbe — die Positionsrückmeldung kommt direkt von der tatsächlichen Verschiebung von Tisch/Spindelkopf (geschlossener Regelkreis), nicht von der Schätzung des Servomotor-Encoders (halbgeschlossener Regelkreis). Thermische Ausdehnung der Kugelgewindespindel und Umkehrspiel werden von den Maßstäben in Echtzeit korrigiert. Das ist die andere Hälfte der langfristigen Genauigkeitserhaltung: Eine neue Maschine kann am ersten Tag die Abnahme bestehen, aber eine halbgeschlossene Maschine driftet, wenn sich die Spindel nach Monaten im Einsatz erwärmt; eine geschlossene Maschine begrenzt diese Drift auf Mikrometerniveau. Vorsicht: Bei einer gebrauchten Maschine müssen Sie den Maßstab-Lesefehler und die Sauberkeit während der Abnahme verifizieren — eine verschmutzte Maßstabsfläche hebt den geschlossenen Regelkreis auf.
2.4 Die Ökonomie des Wiederverkaufswerts: die Prämie für „Verifizierbarkeit“
Gebrauchte Makinos erzielen eine Prämie, weil sie mit einer reproduzierbaren Abnahmedatenkette eines Dritten kommen (Ballbar-Rundheit, Laserinterferometer-Positionierung, Spindelvibrationsspektren) — Käufer vertrauen ihnen, daher behalten sie geschätzt 50–60 % ihres Wertes über fünf Jahre. Neumaschinen verlieren schneller an Wert, vor allem weil eine fünf Jahre alte Maschine nicht nach einem einheitlichen Standard verifiziert werden kann, sodass Käufer sie abwerten. Die Wiederverkaufsspanne ist der Marktpreis für verifizierbare Genauigkeit — nicht Markentreue.
3. Praxisbeispiel: 12 Monate mit einer gebrauchten Makino V56 — Wie stark verbesserten sich Genauigkeit und Nacharbeit?
Der folgende Fall ist eine Demonstration basierend auf der tatsächlichen V56-Konfiguration; die Zahlen veranschaulichen die Größenordnung und sind keine Betriebsaufzeichnungen dieser spezifischen Maschine.
Kundenhintergrund: Ein Bearbeitungsbetrieb für 3C-Strukturteile in Südchina. Seine 12 Produktionsmaschinen waren Standard-VMCs vom Typ 1160, die im Zwei-Schicht-Betrieb 6061-Aluminiumgehäuse bearbeiteten, mit einer Zeichnungsanforderung von Ra ≤ 0,8 μm auf den fertigen Flächen.
Technischer / kostenbezogener Engpass: Oberhalb von 8.000 U/min verstärkten die vorhandenen Maschinen die Vibration; die Oberflächenrauheit lag bei Ra 1,2–1,6 μm, was eine zweite manuelle Nacharbeit am Werktisch erforderte, die etwa 8.000–11.000 $ Gewinn pro Maschine und Jahr auffraß. Die thermische Spindeldrift im Sommer drückte Serienmaße aus der Toleranz und trieb die Nacharbeit auf ca. 4,8 % — etwa 13.000 $/Monat für Werktischnacharbeit und Ausschuss.
Lösung: Eine gebrauchte Makino V56 (20.000-U/min-Motorspindel, BBT40-Doppelflächenkontakt, vollachsige geschlossene Maßstäbe). Die Abnahme umfasste Laserinterferometer-Kalibrierung aller drei Achsen, Ballbar-Rundheitsfehler ≤3 μm sowie Verifikation des Maßstab-Lesefehlers und der Spindelvibrationsspektren.
Quantifizierte Ergebnisse nach 12 Monaten:
- Oberflächenrauheit stabilisierte sich von Ra 1,2–1,6 μm auf Ra 0,4–0,6 μm (≈60 % Verbesserung);
- Nacharbeit sank von 4,8 % auf 0,6 %; monatliche Kosten für Werktischnacharbeit und Ausschuss fielen von 13.000 $ auf 1.500 $;
- Bearbeitungszykluszeit pro Teil um 22 % reduziert (weniger Durchgänge dank tieferer Hochgeschwindigkeitsschnitte);
- Maßhaltigkeit zwischen Tag- und Nachtschicht verbesserte sich von ±0,015 mm auf ±0,004 mm (der Nutzen des geschlossenen Regelkreises);
- Über zwei Schichten lag die Maschinenauslastung bei 89 %.
4. FAQ zu gebrauchten Makino V56/V99: Inspektion, Modellauswahl, Spindellebensdauer, Ersatzteile und Genauigkeit
F: Wie unterscheidet sich die Abnahme einer gebrauchten Makino V56/V99 von einer neuen Maschine zum gleichen Preis?
A: Der Unterschied läuft auf zwei Dinge hinaus — wie viele Prüfungen durchgeführt werden und ob eine thermische Abnahme enthalten ist. Schritt für Schritt:
- Standard-Neumaschinenabnahme: Positioniergenauigkeit (statische Laserinterferometer-Messung), Wiederholgenauigkeit, Spindelrundlauf und ein Testschnittteil — alles Einzelmessungen im kalten Zustand;
- Empfohlene Abnahme einer gebrauchten Makino (Checkliste des Käufers): ① Ballbar-Rundheit (Zweiachs-Kreisform, Prüfung von Umkehrspiel und Rechtwinkligkeit); ② Laserinterferometer-Positionierung + Wiederholgenauigkeit auf allen drei Achsen; ③ ein 2-stündiger Warmlauf-Wiederholungstest, um zu bestätigen, dass die Genauigkeit konvergiert; ④ Spindelvibrationsspektren (prüft die Lager der 20.000-U/min-Motorspindel); ⑤ Prüfungen auf Lesefehler der Linearmaßstäbe und Sauberkeit der Maßstabsflächen; ⑥ Überprüfung der Alarmhistorie und der Servoverstärkungsparameter der Maschine.
- Fazit: Eine Makino verdient einen zusätzlichen halben Tag für thermische und Maßstab-Verifikation — dieser halbe Tag entscheidet, ob Sie Genauigkeit oder Dekoration gekauft haben.
F: Sowohl V56 als auch V99 laufen mit 20.000 U/min — welche ist zum gleichen Budget das bessere Preis-Leistungs-Verhältnis?
A: Das hängt von Ihren Werkstücken ab:
- Kleine/mittlere Teile, Aluminium, kleine Präzisionsformen (Schlichten): Wählen Sie die gebrauchte Makino V56 — 900 mm X-Verfahrweg plus Motorspindel machen Hochgeschwindigkeitsschlichten schneller und kostengünstiger im Betrieb;
- Mittlere bis große Formen, große Aluminium-/Stahlteile, Vorrichtungen: Wählen Sie die gebrauchte Makino V99 — 1.500 mm X-Verfahrweg, großer HSK-A100-Kegel, 30 Werkzeuge und Spindeldurchgangskühlung bewältigen sowohl schweres Schruppen als auch Konturfräsen;
- Nur eine Maschine für gemischte Arbeiten: Die V99 ist der vielseitigere Einzelkauf (schrupporientiert, Schlichten mit Werkzeugkorrektur) — aber bestätigen Sie, dass Ihr Boden die ca. 23-Tonnen-Maschine und den Transportweg aufnehmen kann.
F: Verschleißt die 20.000-U/min-Motorspindel nicht schneller? Wie beurteilen Sie ihre Restlebensdauer?
A: Eine Motorspindel ist empfindlicher als eine riemengetriebene, aber ihre Lebensdauer kann quantifiziert werden:
- Betriebsstunden und Beanspruchung prüfen: Die V56 zeigt 5.982 h und die V99 1.427 h — beides im Bereich leichter bis mittlerer Beanspruchung; Lager von Motorspindeln halten je nach Schmierung und Nutzung typischerweise 15.000–20.000 h;
- Spindelvibrationsspektren bei der Abnahme messen: Seitenbandmerkmale von Lagerfehlern deuten auf Ermüdung hin; 500–10.000 U/min durchfahren und vergleichen;
- Den Kühlkreis der Spindel verifizieren: Die V56 wird mit einem Ölkühler geliefert — bestätigen Sie, dass die Zirkulation gesund ist und die Alarmhistorie für Übertemperatur sauber ist;
- Lageteilenummern und einen Auswuchtbericht für jede Überholung verlangen — wenn kein Bericht verfügbar ist, als „vermutlich überholt“ verhandeln.
F: Können Ersatzteile und Service für eine gebrauchte Makino in Ihrer Werkstatt abgewickelt werden?
A: Ja, mit einem Plan. Wichtige Punkte:
- Mechanische Teile — Strukturen, Führungen, Kugelgewindespindeln — haben einen ausgereiften Überholmarkt; typische Bearbeitungszeit 2–4 Wochen;
- Spindelbaugruppen, Servoantriebe und Professional-5-Systemplatinen sind kritische Ersatzteile — bestätigen Sie die Lieferkette beim Kauf (Überholer führen oft gebrauchte Originalteile, 1–2 Wochen Vorlaufzeit);
- Nehmen Sie „Liste kritischer Ersatzteile + Reaktionszeit des Drittanbieterservice“ in den Vertrag auf, damit Sie während Stillständen nicht auf Teile warten.
F: Ist eine gebrauchte Makino mit geschlossenen Linearmaßstäben tatsächlich genauer als eine neue Maschine?
A: Der geschlossene Regelkreis ist eine notwendige Bedingung, keine Garantie — seien Sie hier präzise:
- Der geschlossene Linearmaßstab-Regelkreis korrigiert thermische Ausdehnung der Kugelgewindespindel und Umkehrspiel in Echtzeit, daher ist die Positioniergenauigkeit prinzipiell unter identischen Bedingungen besser als bei einer halbgeschlossenen Maschine — ein struktureller Vorteil;
- Aber die tatsächliche Genauigkeit hängt ab von: ob der Maßstabfehler innerhalb seines Kalibrierfensters liegt, der Sauberkeit des Lesekopfs und ob das Thermokompensationsmodell aktiv ist — alle drei müssen bei der Abnahme gemessen werden;
- Die zutreffende Schlussfolgerung ist daher bedingt: Eine ordnungsgemäß abgenommene gebrauchte Maschine mit geschlossenem Regelkreis hält die Langzeitgenauigkeit im Allgemeinen besser als eine halbgeschlossene Neumaschine zum gleichen Preis; eine gebrauchte Maschine mit geschlossenem Regelkreis, bei der die Abnahme übersprungen wurde, kann schlechter sein als eine neue. Spezifikationen sind statisch — die Wahrheit liegt in der Abnahme.