

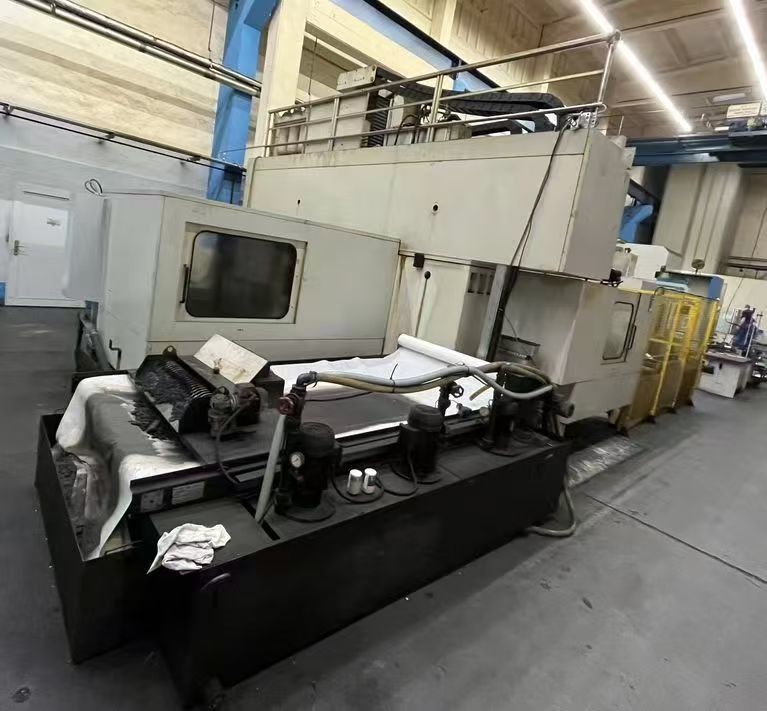
Geprüft von usedultra Cheftechnischer Experte / Senior-Ingenieur — Senior-Ingenieur Chris (12 Jahre Erfahrung in der Konstruktion und Wiederaufarbeitung schwerer Werkzeugmaschinen)
1. Die echten Schmerzpunkte beim Kauf einer gebrauchten Führungsbahnschleifmaschine
Schmerzpunkt 1 — Ausgelagertes Führungsbahn-Nachschleifen entzieht Ihnen die Kontrolle über Ihren Produktionsplan. Für ein 4-Meter-Bett veranschlagt ein Fachbetrieb typischerweise US$18.000–24.000 pro Nachschliff mit einer 6–8 Wochen langen Warteschlange, zuzüglich Hin- und Rückfracht. Wenn 2–3 Betten gleichzeitig in der Pipeline sind, zahlen Sie jedes Jahr sechsstellige Rechnungen für Fremdleistungen — und akzeptieren die Warteschlange des Anbieters als Ihre eigene Durchlaufzeit.
Schmerzpunkt 2 — CAPEX für eine Neumaschine beträgt das 4–6-Fache des Gebrauchtpreises, bei 12–18 Monaten Lieferzeit. Eine vergleichbare neue europäische Maschine kostet US$2,2–3,0 Millionen (vor Fundament und Werkzeugen). Für eine Werkstatt, die jetzt Nachschleifkapazität benötigt, ist die Amortisationslogik einer Gebrauchtmaschine grundlegend anders. Wenn Sie aktuelle Modelle, Betriebsstunden und Bestand vergleichbarer gebrauchter Schleifmaschinen auf dem Markt vergleichen möchten, besuchen Sie Übersicht gebrauchter Schleifmaschinen: Modelle, Betriebsstunden, Herkunft, Bestand.
2. Technischer Parametervergleich & Auswahlkern
2.1 Spezifikationsvergleichstabelle
Spalte 1 enthält verifizierte Angebotsdaten (von der Favretto ME/U200-Angebotsseite: Herkunft Italien, 6.425 Betriebsstunden, 1 Einheit auf Lager, US$650.000):
| Parameter | Favretto ME/U200 | Schwere Klasse (6 m neu) | Mittelklasse (Inlandsklasse) |
|---|---|---|---|
| Tischgröße (B × L) | 4.000 × 1.000 mm | Klasse 6.000 × 1.600 mm | Klasse 1.600 × 630 mm |
| Max. Schleifmaß L/B/H | 4.000 / 1.000 / 700 mm | 6.000 / 1.600 / 1.000 mm | 1.600 / 630 / 500 mm |
| Max. Tischlast | 1.500 kg (ohne Magnetspannplatte) | 3.000+ kg | ~800 kg |
| Spindelleistung | 22 kW (30 PS) | 37–45 kW | 11–15 kW |
| Schleifscheibe | 508 × 203,2 × 100 mm bei 1.200 / 2.800 U/min | Klasse Ø600 bei 1.000–1.500 U/min | Klasse Ø400 bei 1.500–2.000 U/min |
| Tischvorschub | 1–40 m/min | 1–30 m/min | 0,5–25 m/min |
| Min. Vorschub (Y/Z) | 0,001 mm / 0,001 mm | 0,001 mm | 0,005 mm |
| Y-Achse (quer) | Eilgang 10 m/min; 0–2.000 mm/min stufenlos; 3–75 mm einstellbar | Ähnlich | Manuell/intermittierend |
| Z-Achse (vertikal) | Eilgang 10 m/min; 700 mm effektiv / 750 mm Gesamtverfahrweg | 1.000 mm | 500 mm |
| B-Achse (Spindelschwenkung) | Rundskalen-Encoder-Rückmeldung (CNC-Winkelformung) | Direktantrieb + Winkelencoder | Manuell oder keine |
| Linearmaßstäbe | Ausgestattet (Achskonfiguration vor Ort zu verifizieren) | Ausgestattet | Optional |
| Stellfläche | 10.700 × 5.500 × 4.500 mm | 12.000 × 6.000 × 5.000 mm | 5.500 × 3.500 × 3.000 mm |
| Maschinengewicht | 31.500 kg | 60.000+ kg | 12.000–15.000 kg |
| Installierte Leistung | ~70 kW | ~120 kW | ~45 kW |
Die Werte der Vergleichsspalten sind branchenübliche Bereiche, kein Angebot eines bestimmten Anbieters; die Spalte ME/U200 enthält tatsächliche Angebotsdaten.
2.2 Warum diese Spezifikationen für das Führungsbahn-Nachschleifen wichtig sind (technischer Kern)
Abnahmegeometrie: Geradheit, Parallelität und die 0,005-Regel. Die Abnahme beim Führungsbahn-Nachschleifen beruht auf einem dualen System aus geometrischer und Positioniergenauigkeit: Geradheit und Parallelität werden nach ISO 230-1 gemessen, während die Positioniergenauigkeit nach ISO 230-2 bewertet wird. Die Geradheit von V-Bahnen und Flachbahnen wird typischerweise mit ≤ 0,005 mm/m angegeben, mit kumulierten Werten über die vollen 4.000 mm im Bereich von 0,015–0,02 mm und Querführungs-Parallelität ≤ 0,01 mm/m. Zwei Eigenschaften entscheiden, ob eine Gebrauchtmaschine diese Werte noch erreichen kann: Vorschubauflösung und maßstabsbasierte Positionsrückmeldung. Der minimale Vorschub des ME/U200 von 0,001 mm (Y/Z) plus seine Linearmaßstab-Konfiguration zeigen, dass die Bewegungskette selbst dazu fähig ist; die verbleibende Variable ist rein mechanischer Verschleiß — geklärt durch die Abnahmeprüfung.
Was der Rundencoder der B-Achse tatsächlich bringt. Das Formschleifen abgewinkelter Führungsbahnen (V-Profil, Schwalbenschwanz, Verbundwinkel) erfordert, dass der Spindelkopf unter Last in einem Winkel indexiert und gehalten wird. Ein Rundskalen-Encoder (Drehgeber) an der B-Achse rüstet dies von „mechanischer Rastung + Vertrauen“ auf geschlossene Regelkreisrückmeldung auf — die CNC kann bei ±30° Schwenkung mit encoder-verifizierter Position formen und verweilen. Für Wiederaufarbeiter entscheidet dies, ob eine Maschine eine „Flachschleifmaschine mit geneigtem Kopf“ oder eine echte CNC-Führungsbahn-Formschleifmaschine ist — und die CNC-Funktionsspezifikation dieser Einheit („CNC-Formung verschiedener Führungsbahnformen und -winkel“) bestätigt dies direkt.
Die ehrlichen Risiken einer Einheit mit 6.425 Stunden. Für eine schwere Werkzeugmaschine sind 6.425 Stunden eine niedrige bis mittlere Auslastung, aber die Verschleißbewertung muss sich dennoch auf drei Bereiche konzentrieren: Flach- und V-Bahn-Oberflächen (reparierbar durch Nachschaben/Nachschleifen — verbleibende Gusszugabe prüfen), thermische Drift der Spindellager (mit langer Aufwärmphase + Laserprüfung verifizieren) und Zustand der hydraulischen Gleitlager. Planen Sie 3–5 % des Kaufpreises für Verbrauchsmaterial und Nachschaben ein und rechnen Sie mit 1 Inspektionswoche vor dem ersten Produktionslauf.
3. Abnahmeverfahren
Vertrauen Sie bei einer Gebrauchtmaschine nicht dem Typenschild. Das Angebot dieser Einheit unterstützt eine vollständige Verifizierung; das folgende Verfahren ist das, was ein erfahrener Käufer durchführt:
- Sicht- & Typenschildprüfung — Seriennummer mit OEM-Unterlagen abgleichen;
- Einschalt- & Steuerungssystemprüfung — Alarme, Achsreferenzierung, Encoderwerte an allen Achsen einschließlich B;
- Achsbewegung & Spindellauf — vollständiger Tischdurchlauf bei 1–40 m/min, Spindel bei 1.200 und 2.800 U/min, Temperaturprotokollierung;
- Fotodokumentation von Schleifbereich & Schaltschrank — Kühlmittelleitungen, Maßstababdeckungen, Kabelzustand;
- Remote-Videoinspektion oder optionale Drittinspektion — den vollständigen dynamischen Test vor Ort bezeugen.
Darüber hinaus, wenn Sie den OEM-Hintergrund der Maschine, aktuell verfügbare Modelle und Konfigurationsunterschiede wünschen, besuchen Sie Übersicht der Marke Favretto & verfügbare Modelle.
4. Reeller Branchenanwendungsfall
Kundenhintergrund: Ein Hersteller schwerer Werkzeugmaschinen in Südchina, der Betten für große Portal-Bearbeitungszentren (4-m-Klasse) produziert und 24 Betten/Jahr nachschleift.
Engpass: Ausgelagertes Führungsbahn-Nachschleifen zu US$21.000/Einheit mit 6–8 Wochen Wartezeit, monatlicher Durchsatz durch die Kapazität des Anbieters auf 2 Einheiten begrenzt; thermische Verzerrung verursachte eine Erstinspektions-Ausschussrate von 12 %.
Gelieferte Lösung: Gebrauchte Favretto ME/U200 CNC-Führungsbahnschleifmaschine (6.425 Stunden verifiziert, B-Achsen-Encoder vor Ort geprüft) + eine Inspektionskabine mit 20 °C ± 1 °C + Abnahme per Laserinterferometer.
Quantifizierte Ergebnisse nach 12 Monaten:
| Kennzahl | Vorher (ausgelagert) | Nachher (intern, 12 Mon.) |
|---|---|---|
| Kosten pro Nachschliff | $21.000 | $9.500 |
| Jährliche direkte Kosten (24 Einheiten) | $504.000 | $228.000 |
| Erstinspektions-Ausschuss | 12 % | 2,1 % |
| Durchschn. Nachschliff-Durchlaufzeit | 6–8 Wochen | 2–3 Wochen |
| Monatliche Nachschliffkapazität | 2 Einheiten | 4 Einheiten |
Berechnete jährliche Einsparungen:
Direkte Einsparung = (21.000 − 9.500) × 24  = $276.000/Jahr
Ausschussersparnis = (0,12 × 24 × 21.000) − (0,021 × 24 × 9.500)      ≈ $55.700/Jahr
Gesamtjahresnutzen  ≈ $331.700/Jahr
Einfache Amortisationszeit = $650.000 ÷ $331.700 ≈ 1,96 Jahre
Sekundäre Vorteile: Nachschliffkapazität um 100 % gestiegen (2→4 Einheiten/Monat, Beseitigung des Outsourcing-Engpasses), Durchlaufzeit um ~60 % gesenkt (Median 7→2,5 Wochen). Die freigesetzte Kapazität kann Zusatzaufträge annehmen — Umsatz, den dieses Modell nicht einmal berücksichtigt.
5. FAQ
F: Welche Schleifpräzision kann eine gebrauchte Favretto ME/U200 tatsächlich halten?
A:
- Konstruktive Fähigkeit (Linearmaßstäbe + 0,001 mm Vorschub): Geradheit ≤ 0,005 mm/m, Parallelität ≤ 0,01 mm/m, Oberflächengüte Ra 0,4–0,8 μm (Schlichtgang bis Ra 0,2 μm).
- Realität einer Gebrauchtmaschine: erreichbare Präzision ist verschleißbegrenzt — nach ISO 230-1/230-2 zertifizieren.
- Ermöglichende Bedingungen: die Bahnen zuerst nachschaben, 45–60 min aufwärmen, 20 °C ± 1 °C halten. Unter diesen Bedingungen erfüllt die 4.000-mm-Klasse typische OEM-Zeichnungen für Führungsbahn-Nachschliff.
F: Wie messe ich Geradheit und Parallelität während der Vor-Ort-Abnahme?
A:
- Einen Laserinterferometer verlangen, um die vollen 4.000 mm nach ISO 230-1 zu messen (keine 1-m-Stichprobe);
- V-Bahn-Geradheit (horizontale + vertikale Ebene), Flachbahn-Geradheit und Querführungs-Parallelität getrennt prüfen;
- Zuerst eine 2-stündige Spindelaufwärmphase durchführen und die thermische Drift alle 30 min protokollieren;
- Mindestens 3 Vorwärts-/Rückwärtsdurchläufe durchführen und den Lieferanten das Toleranzblatt vor der Freigabe unterschreiben lassen.
F: Was bewirkt der Rundencoder der B-Achse tatsächlich für die Formung von V-Profilen / abgewinkelten Führungsbahnen?
A:
- Er schließt den Regelkreis für die ±30°-Spindelschwenkpositionierung — die CNC erfasst den tatsächlichen Winkel, nicht die Rastposition;
- Er ermöglicht V-, Schwalbenschwanz- und Verbundwinkelprofile in einer Aufspannung und ersetzt mechanische Rüstvorgänge mit manuellem Kopf;
- Für Wiederaufarbeiter wertet er die Maschine von einer „Flachschleifmaschine“ zu einer Führungsbahn-Formschleifmaschine auf — die Kernfunktion, die diese Preisklasse rechtfertigt.
F: Eine 31,5-Tonnen-Maschine — welches Fundament und welche Montage sind vor der Installation erforderlich?
A:
- Stellfläche: 10.700 × 5.500 mm im Grundriss (0,6–0,8 m Servicefreiraum rundherum lassen), 4.500 mm Höhe;
- Fundament: Basierend auf der Stellfläche von 10,7 × 5,5 m beträgt der durchschnittliche Auflagedruck der Maschine nur ~0,54 t/m², aber unter Berücksichtigung dynamischer Lasten und lokaler Konzentrationen für eine Tragfähigkeit ≥ 0,1 MPa mit einer 600–800 mm Stahlbetonplatte auslegen, isoliert von benachbarten Schwingungsquellen, Ankerpunkte gemäß OEM-Nivellierlayout;
- Montage: Kran mit Nennlast ≥ 40 t im Montageradius oder kontrolliertes Einschieben mit mehreren Hebern; einen Tragwerksplaner den Lastpfad vom Anschlagpunkt zur Platte verifizieren lassen;
- Stromversorgung: ~70 kW installiert; Reserven von Sammelschiene/Transformator sowie Druckluft- und Kühlmittelkreise bestätigen.
Um die vollständigen technischen Spezifikationen dieser Maschine zu verifizieren (Scheibengröße, Achsverfahrwege, Vorschubgeschwindigkeiten, installierte Leistung), siehe Favretto ME/U200 Vollständige technische Spezifikationen & Datenblatt.
F: Wie beurteile ich die Restlebensdauer und die Überholungskosten einer gebrauchten Führungsbahnschleifmaschine mit 6.425 Stunden?
A:
- Verschleißaudit (1 Inspektionswoche): Rundlauf der Spindellager, Zustand der Bahnenschabung, Umkehrspiel von Kugelgewindetrieb/Maßstab, Druck und Verunreinigung des Hydrauliksystems;
- Typischer Überholungsumfang (bei dieser Auslastung): Bahnen nachschaben oder nachschleifen, Dichtungen ersetzen, Maßstäbe/Encoder warten — 3–5 % des Kaufpreises einplanen;
- Entscheidungsregel: Wenn die dynamische Abnahme bestanden wird und die thermische Drift nach dem Aufwärmen stabil ist, übersteigt die zweite Lebensdauer der Maschine 10 Jahre im Nachschleifdienst — schwere Führungsbahnschleifmaschinen laufen in einem langsamen, steifen, niedrigzyklischen Betrieb, der schonend ist und ihre Last weit unter der Auslegungslebensdauer hält.