

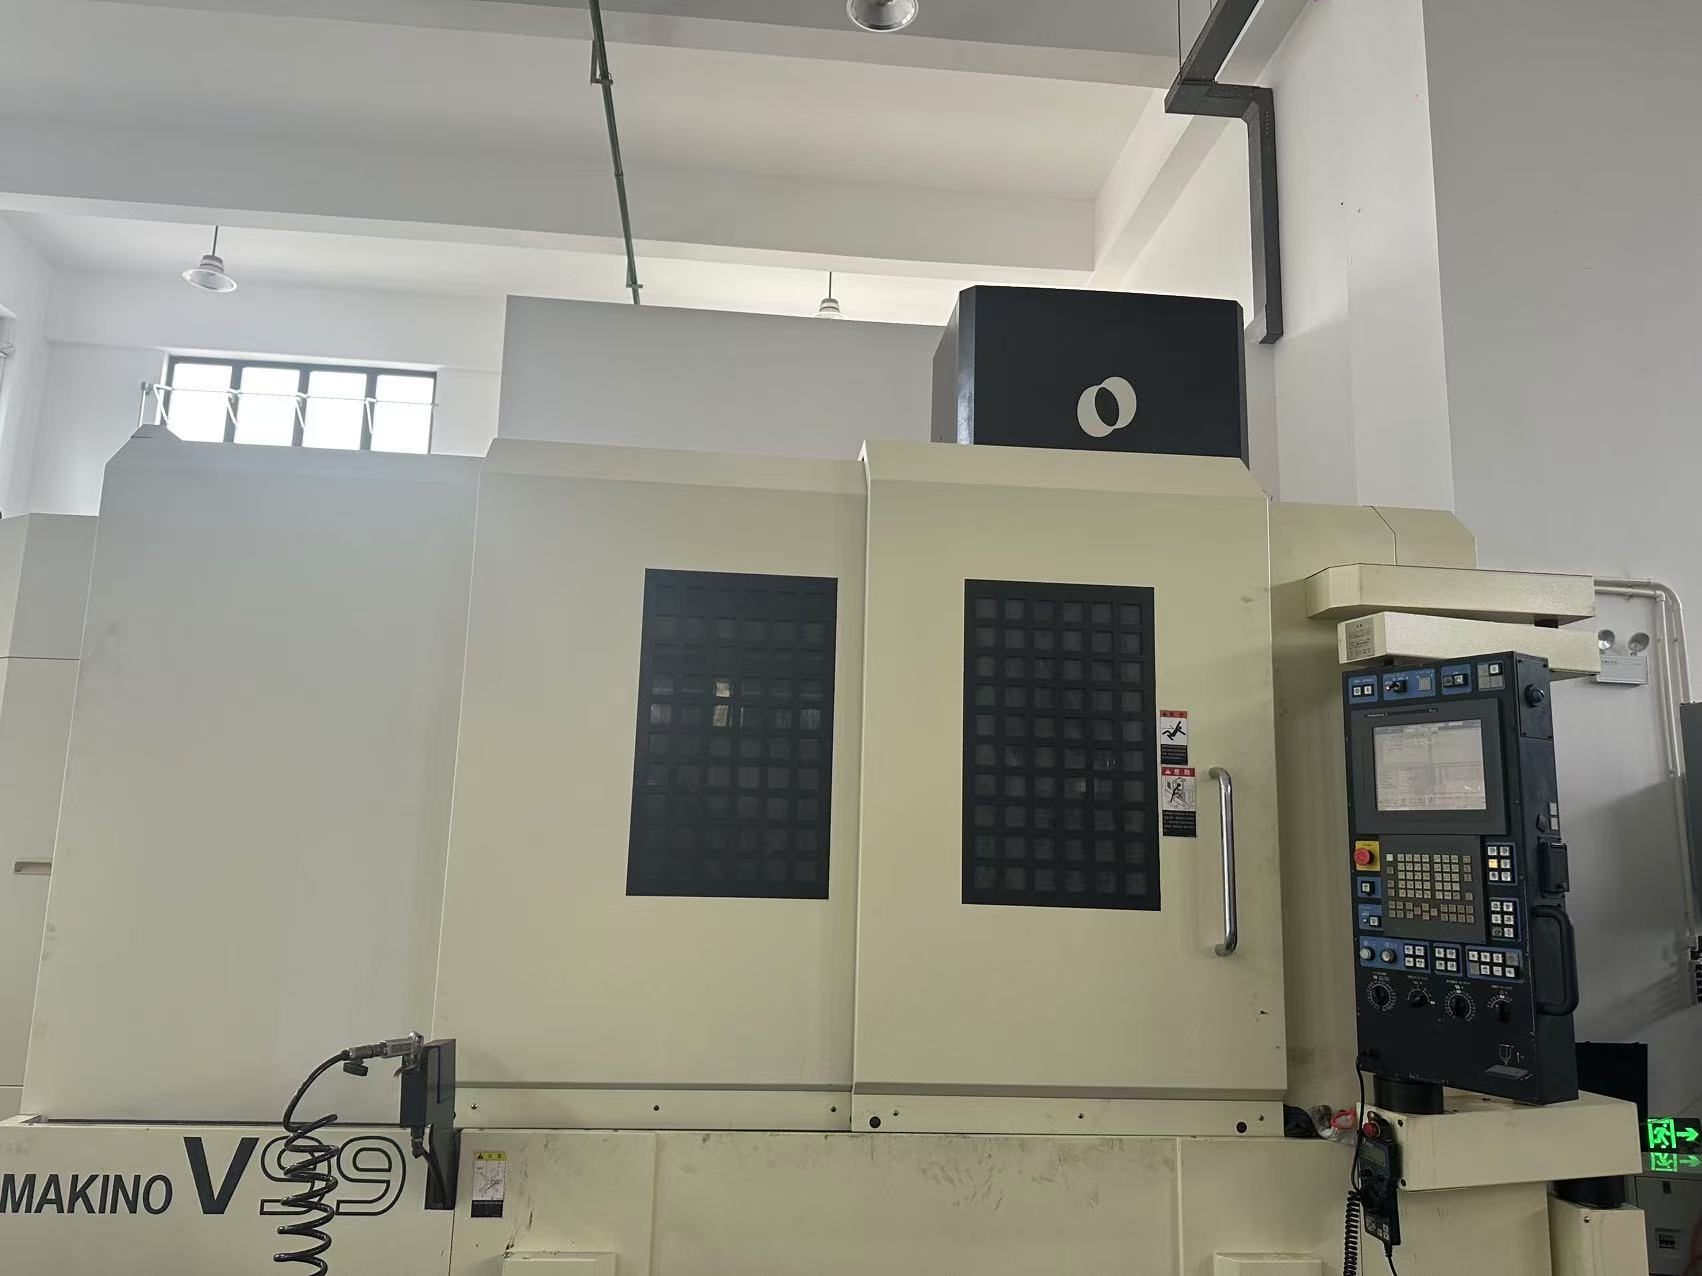
Expertenbewertung: Dieser Artikel wird vom UsedUltra Senior-Team für Ausrüstungsinspektionstechnik geprüft. Chefinspektor Chris (12 Jahre Bewertung gebrauchter Industrieanlagen, 1.500+ inspizierte CNC-Maschinen – davon 200+ von Makino, Mori Seiki, YASDA, Haas) verantwortet jede technische Feststellung und jeden Messstandard unten. Datenquellen: Typenschild der vorrätigen Maschine (Kunshan, China) + vom Hersteller veröffentlichte typische Spezifikationen + Vor-Ort-Inspektionsberichte.
Kernzusammenfassung
Fazit zuerst: Die Makino V99 gehört NICHT in dieselbe Klasse wie die anderen drei gebrauchten VMCs – vergleichen Sie sie nicht preislich als „einfach nur Vertikale“. Mit 23.000 kg Maschinengewicht, einer HSK-A100-Doppelflächenkontakt-Spindel, Closed-Loop-Linearmaßstäben auf allen 3 Achsen und nur 1.427 Spindelstunden ist die V99 für schweren Werkzeug-/Formenstahl und die Hochpräzisionsbearbeitung großer Werkstücke gebaut. Ihre statische und dynamische Steifigkeit übertrifft die Haas VF-2YT (~4.500 kg, BT40, halbgeschlossener Regelkreis) bei Weitem. Der Listenpreis von US$120.000 liegt über dem der VF-2YT, aber bei Steifigkeit pro Tonne, Genauigkeit pro Spezifikation und Wert pro Stunde ist sie die beste der vier. Bei knappem Budget und nur kleinen bis mittleren Teilen → wählen Sie die NVD5000 oder YBM950V. Für große Formen, Langzeitstabilität und große Werkstücke → gewinnt die V99.
Warum die Maschinenklasse – nicht die Marke – Ihre Formenbearbeitungskosten bestimmt
Problem 1 – Die falsche Klasse kaufen, nicht die falsche Marke. Käufer schreiben die Preisdifferenz oft der Markenprämie zu, aber der wahre Unterschied ist die Maschinenklasse. Ein leichtes VMC (4–5 t) vibriert in Ständer und Spindelkopf, wenn gehärteter Formenstahl schwer zerspannt wird, sodass die Ziel-Oberflächengüte unerreichbar ist und Sie mit geringeren Zustelltiefen und zusätzlichen Durchgängen kompensieren – Bearbeitungszeit +30 % und mehr, Werkzeugstandzeit -40 %, während Strom- und Maschinenstunden gemeinsam steigen. Eine 500-kg-Formengrundplatte benötigt drei Schruppdurchgänge bei 0,4 mm Zustelltiefe; bei 1,2 mm ist es ein Durchgang. Klassenunterschiede zeigen sich direkt auf der Rechnung.
Problem 2 – Nur auf den Listenpreis schauen, nicht auf „Stunden × Genauigkeitsverlust“. Eine Gebrauchtmaschine mit 6.000+ Stunden, ohne Linearmaßstäbe und mit halbgeschlossenem Regelkreis verliert durch Kugelgewindespindel-Umkehrspiel und Spindelspiel grob 0,01 mm der Nenngenauigkeit. Führungen, Kugelgewindespindeln und Spindellager verschleißen stundenabhängig; die Restlebensdauer bei 1.427 h gegenüber 6.800+ h unterscheidet sich um das 3–5-Fache. Wenn sich die Genauigkeitsdrift erst bei der Abnahme zeigt, fressen Rückgabe/Versand und Spindelüberholung (US$5.000–15.000) die Preisdifferenz auf, von der Sie dachten, Sie hätten sie „gespart“.
Problem 3 – Genauigkeitsspezifikationen, die nicht vergleichbar sind. Manche führen Positioniergenauigkeit auf, manche Wiederholgenauigkeit; manche haben Closed-Loop-Linearmaßstäbe, manche nur motor-encoder-halbgeschlossenen Regelkreis; manche „±0,005 mm“-Werte gelten unter Werksklimatisierung, manche unter Alltagsbedingungen. Ohne einen Laserinterferometer-Test können Sie nicht sagen, ob ein Genauigkeitswert eine Typenschildzahl oder reale Fähigkeit ist.
Problem 4 – Versteckte Kosten bei Hochgeschwindigkeits-/Schwerlastbedingungen. Ein BT40-Kegel setzt sich bei ≥15.000 U/min unter Zentrifugalkraft mikroskopisch, während der HSK-Stirnflächenkontakt stabil bleibt. Eine 20.000-U/min-Spindel ohne Öl-Luft-Schmierung und Maßstabskompensation kann bei Hochgeschwindigkeitsbearbeitung um 0,01 mm oder mehr in Z driften – und ein verschrotteter Formenkern kostet US$2.000+.
Makino V99 vs. Haas VF-2YT vs. Mori Seiki NVD5000 vs. YASDA YBM950V: Vollständiger Spezifikationsvergleich
Hinweis: Die V99-Werte stammen vom Typenschild der tatsächlich vorrätigen Maschine; die Werte für VF-2YT / NVD5000 / YBM950V sind vom Hersteller veröffentlichte typische Spezifikationen für Gebrauchtmaschinen – beim Eintreffen am Typenschild der Maschine überprüfen. Alle Preise sind in US-Dollar (US$) und sind Gebrauchtmarkt-Referenzen; siehe aktuelle Angebote auf usedultra.com
| Parameter | Makino V99 | Haas VF-2YT | Mori Seiki NVD5000 α1A/40 | YASDA YBM950V |
|---|---|---|---|---|
| Spindelkegel | HSK-A100 | CT/BT 40 | HSK-A63 | HSK-A63 |
| Max. Spindeldrehzahl | 20.000 U/min | 10.000 U/min (12k/15k optional) | 12.000 U/min (20k optional) | 15.000 U/min |
| Spindelmotor | 22 / 18,5 kW | 22,4 kW (30 PS) | 22 / 18,5 kW | ~22 kW |
| Lagerschmierung | Öl-Luft (typisch) | Fett (typisch) | Öl-Luft (High-Option) | Öl-Luft (typisch) |
| Verfahrwege X/Y/Z (mm) | 1.500 / 1.000 / 800 | 762 / 508 / 635 | 800 / 500 / 450 | 900 / 550 / 510 |
| Tisch (mm) | 1.800 × 1.000 | 1.568 × 457 | ~1.000 × 500 | ~1.000 × 500 |
| Max. Werkstück (mm) | 1.800 × 1.000 × 650 | ~1.568 × 457 × 635 | ~1.000 × 500 × 450 | ~1.000 × 500 × 510 |
| Eilgang (mm/min) | 20.000 | 25.400 | 40.000 | ~36.000 |
| ATC | 30 | 30+1 | 30 | 30 |
| Linearmaßstäbe (3-Achsen) | Standard | Keine (halbgeschlossen) | Teilweise optional | Standard |
| Führung | Schwere Rollen-/Boxway-Führung | Rollen-Linearführung | Linear | Hochsteife Rollen-Linearführung |
| Positioniergenauigkeit | ±0,005 mm | ±0,005 mm | ±0,004 mm | ±0,002 mm |
| Wiederholgenauigkeit | ±0,003 mm | ±0,0025 mm | ±0,002 mm | ±0,001 mm |
| Kühlmittel durch die Spindel | Standard | Optional | Optional | Optional |
| Steuerung | Makino Professional 5 | Haas NGC | FANUC/MAPPS | FANUC |
| Maschinengewicht | ~23.000 kg | ~4.500 kg | ~8.000 kg | ~12.000 kg |
| Spindelstunden | 1.427 | 6.823 | 2.833 | 7.566 |
| Gebrauchtpreis (US$) | US$120.000 | ~US$35.000–55.000 | ~US$55.000–80.000 | ~US$85.000–110.000 |
| Leistungsklasse | Schwere Formen / hohe Präzision für große Teile | Allgemeine kleine bis mittlere Teile | Allgemeine Hochgeschwindigkeit | Hochpräzise kleine bis mittlere Teile |
HSK-A100-Doppelflächenkontakt vs. BT40-Kegel: Woher die Steifigkeit kommt
BT/CAT40-Werkzeughalter spannen über Kegelreibung; bei hoher Drehzahl und schwerer Last setzt sich der Kegel mikroskopisch, was Radial- und Biegesteifigkeit begrenzt. Der HSK (Hohlschaftkegel) bietet Doppelflächenkontakt – Stirnfläche plus Kegel – mit Einspannverformung im Mikrometerbereich. Spezifikationsseitig sind der HSK-A100-Flansch (φ100) und die Drehmoment übertragende Fläche weit größer als der BT40-Kegel (φ44,45), was eine theoretische Biegesteifigkeit um etwa eine Größenordnung höher ergibt. Bei tiefen Zustellungen in Formenstahl (40–55 HRC) steuert die Steifigkeit des Werkzeugüberhangs direkt Rattern und Werkzeugstandzeit. Das ist die physikalische Ursache der Bearbeitungsqualitätslücke zwischen V99 und VF-2YT bei gleicher Spindeldrehzahl – eine Schnittstellenspezifikationslücke, keine Markenlücke.
23.000 kg Maschinengewicht: Steifigkeit, Dämpfung & Schwerzerspanung
Steifigkeit ≈ Materialverteilung + geschlossener struktureller Kraftfluss. Mit etwa dem 5-fachen Gewicht der VF-2YT und dem 3-fachen der NVD5000 verfügt die V99 über dickere Ständerwände, einen größeren Boxfuß und höhere Strukturdämpfung. Die Dämpfung bestimmt, wie schnell Schwingungsenergie dissipiert: Bei gleicher Zustelltiefe ist die Restamplitude der V99 geringer, die Oberflächengüte gleichmäßiger (Ra unter 0,8 in einem Durchgang), und vibrationsbedingte Schneidkantenausbrüche an Werkzeugen sind weniger wahrscheinlich. Bei einer 23-t-Maschine ermöglicht der 1.800 × 1.000 mm-Tisch das Aufspannen von 500–900 kg schweren Formengrundplatten in einer einzigen Aufspannung, wodurch Fehlerakkumulation durch Umspannen entfällt. Das Maschinengewicht ist der ehrlichste und am schwersten zu fälschende Steifigkeitsparameter.
Linearmaßstäbe (Closed-Loop) vs. halbgeschlossener Regelkreis: Genauigkeit wird gemessen, nicht behauptet
Ein halbgeschlossener Regelkreis meldet nur den Motorencoder zurück; thermisches Wachstum der Kugelgewindespindel und Umkehrspiel werden nicht kompensiert. Geschlossene Linearmaßstäbe messen die tatsächliche Tischposition und beziehen thermische Verformung und Umkehrspiel in den Fehlerkreis ein. Die V99 und YBM950V sind standardmäßig mit 3-Achsen-Linearmaßstäben ausgestattet; die VF-2YT ist standardmäßig halbgeschlossen. Für Langzeitstabilität der Klasse ±0,005 mm in der Schlichtbearbeitung sind Linearmaßstäbe eine harte Anforderung, nicht nur ein Nice-to-have – ohne sie ist die tatsächliche Genauigkeit einer Maschine nach zwei Stunden Aufwärmen reine Spekulation.
Spindelstunden sind der Wertcode: 1.427 h vs. 6.823 h Verschleißlogik
Führungen, Kugelgewindespindeln und Spindellager verschleißen stundenabhängig. 1.427 h entsprechen ungefähr 1–2 Betriebsjahren nach Verlassen des Werks – genau im optimalen Fenster nach dem Einlaufen. Bei 6.823 h / 7.566 h sind die Maschinen in die mittlere Verschleißzone von Führungen und Spindellagern eingetreten. Beim gleichen Modell: Wenn die Stunden um den Faktor 5 abweichen, der Preis aber um weniger als den Faktor 2, trägt die Maschine mit niedrigen Stunden den höheren Restlebensdauerwert. Bei der Abnahme müssen Maschinen mit hohen Stunden erneut auf Spindelrundlauf, Umkehrspiel und Testschnittgenauigkeit geprüft werden – drei direkte Zeugen des Verschleißes.
Thermische Kompensation: Wer korrigiert Drift, wer rät
Hochgeschwindigkeitsspindeln und Schwerzerspanung erwärmen sowohl Ständer als auch Spindel; thermisches Wachstum der Z-Achse kann 0,01–0,03 mm pro Stunde erreichen. Die V99 kompensiert thermische Drift direkt über die Makino-Spindel- und Ständertemperaturregelung plus Closed-Loop-Maßstabrückmeldung. YASDA hat eine eigene proprietäre Thermowachstumsregelung. Die Haas VF-2YT, standardmäßig halbgeschlossen ohne gemessene Rückmeldung, kann thermische Drift nur über Programmkompensation „erraten“. Bei Schlichtbearbeitungsläufen von 4+ Stunden ist die thermische Kompensationsfähigkeit wichtiger als die Genauigkeitszahl auf dem Typenschild.
Boxway vs. Rollen-Linearführungen: Dämpfung vs. Geschwindigkeit – der Kompromiss
- Boxway: großflächiger Kontakt zwischen Führung und Gleitbahn, höchste statische und dynamische Steifigkeit und Dämpfung, aber höhere Reibung und durch den Ölfilm begrenzte Eilgänge – für Schwerzerspanung.
- Rollen-Linear: balanciert Steifigkeit, Geschwindigkeit und Reibung; gängige schwere VMCs verwenden verbreiterte Rollenwagen – V99 und YBM950V fallen in diese Klasse (an der Maschine bestätigen).
- Standard-Linear (kleine Rollen/Kugeln): Geschwindigkeit an erster Stelle, schwache Dämpfung bei Schwerzerspanung – die VF-2YT ist ein typisches leichtes Lineardesign.
Wie man urteilt: Bei schwerem Formenstahl zuerst auf Führungsgröße und Anzahl der Wagen achten, dann auf Eilganggeschwindigkeit. Eine Maschine mit schnellen Eilgängen ist nicht zwangsläufig zu schweren Schnitten fähig.
20.000 U/min sind keine Zahl: Lagerschmierung, Balance & Maßstäbe
Eine 20.000-U/min-Spindel muss drei Dinge lösen: ① Öl-Luft-Schmierung versorgt die Hochgeschwindigkeitslager und führt Wärme ab – Fettschmierung kann den Temperaturanstieg bei Dauerhochdrehzahl nicht kontrollieren. ② HSK-Werkzeugbalance: Werkzeugbaugruppen sollten G2.5-Klasse erreichen (≤2,5 mm/s), sonst verschlechtern Unwuchtkräfte bei hoher Drehzahl sowohl Spindellebensdauer als auch Ra. ③ Maßstäbe + Temperaturkompensation, um thermische Drift bei hoher Drehzahl zu verhindern. Die 3-Achsen-Maßstäbe und HSK-A100 der V99 existieren genau zur Unterstützung dieser drei Punkte – Hochgeschwindigkeitsfähigkeit ist ein System, keine einzelne Drehzahlzahl.
20 m/min Eilgang ≠ langsam: Einschwingzeit ist die eigentliche Zykluskennzahl
Ein 40-m/min-Eilgang im Leerlauf sieht schnell aus, aber Beschleunigungs-/Verzögerungsfähigkeit und Einschwingzeit der Positionierung bestimmen den tatsächlichen Zyklus. Ein 23-t-Tisch benötigt einen längeren Verzögerungsweg und eine längere Einschwingzeit, um aus 40 m/min zu stoppen; häufige schnelle Eilgänge können den realen Zyklus sogar verlangsamen. Schwere Maschinen investieren 20.000 mm/min in sicheres, wiederholbares Positionieren und gewinnen Zykluszeit durch Zerspanungsleistung und Zustelltiefe in einem Durchgang. Vergleichen Sie Eilgangzahlen nicht klassenübergreifend – es ist ein Designkompromiss, kein Leistungsetikett.
Makino Professional 5: Formenbau-spezifische CNC-Steuerungsfähigkeit
Die V99 läuft mit Makinos eigener Professional-5-Steuerung, die für die Formenbearbeitung entwickelt wurde, mit Look-Ahead-Bahnenglättung zur Reduzierung von Beschleunigungs-/Verzögerungsstößen, Ratterunterdrückung, Nanometer-Interpolation und Makrozyklen. Im Vergleich zu generischen FANUC-/Haas-Steuerungen zeigt sie einen klaren Vorteil bei Werkzeugbahn-Glättung und Konsistenz für komplexe Freiform-Schlichtbearbeitung. Für Käufer, die Formen bearbeiten, ist das Steuerungssystem genauso wichtig wie der mechanische Körper.
Entscheidungsmatrix: Gewichtete Bewertungen für Steifigkeit, Genauigkeit & Wert
Gewichtete Bewertung (1–5, Gewichtungen für ein typisches Formen-/Schwerzerspanungsszenario): Steifigkeit 25 %, Genauigkeit 25 %, Wert pro Einheit (Leistung/Preis) 20 %, Wartungsfreundlichkeit 15 %, Abdeckung der Werkstückgröße 15 %.
| Maschine | Steifigkeit (25 %) | Genauigkeit (25 %) | Wert (20 %) | Wartung (15 %) | Abdeckung (15 %) | Gewichtete Gesamtnote |
|---|---|---|---|---|---|---|
| Makino V99 | 5 | 4 | 4 | 3 | 5 | 4,25 |
| YASDA YBM950V | 3,5 | 5 | 3 | 3 | 3 | 3,63 |
| Mori Seiki NVD5000 | 3 | 4 | 4 | 4 | 3 | 3,60 |
| Haas VF-2YT | 2 | 3 | 4 | 5 | 2 | 3,10 |
Die Bewertungen lesen: Für schwere Teile, Formen oder Schwerzerspanung liegt die V99 insgesamt an erster Stelle und ist die einzige Maschine, die die 1.800 × 1.000 mm-Plattform abdeckt. Nur für hochpräzise kleine bis mittlere Teile liegt die YBM950V bei der Genauigkeit an erster Stelle (±0,002 / ±0,001). Bei einer harten Budgetobergrenze für allgemeine Teile hat die VF-2YT den niedrigsten absoluten Preis. Führen Sie die Matrix mit Ihrem eigenen Produktmix erneut durch, um das Ergebnis zu ändern.
12-Monats-Praxisfall: Ein indischer Formenbaubetrieb wechselt zur Makino V99
Kundenprofil: Ein Formenbaubetrieb in Bangalore, Indien, stellt Spritzgussformen für den Fahrzeuginnenraum her und bearbeitet 500–900 kg schwere P20/H13-Formengrundplatten und -kerne mit 45–55 HRC. Zuvor wurde ein leichtes VMC (~5 t, BT40) eingesetzt: Große Formengrundplatten vibrierten, die Schlichtoberfläche blieb bei Ra 3,2 hängen, manuelles Polieren war erforderlich, und die Nacharbeitsquote lag bei etwa 6 %.
Engpässe: lange Schlichtzeit pro Teil (viele Zustellungen mit geringer Tiefe), schneller Werkzeugverschleiß und durch Nacharbeit verzögerte Lieferung.
Lösung: Diese Makino V99 erworben (HSK-A100 / 20.000 U/min / 3-Achsen-Linearmaßstäbe / 1.427 h). Das UsedUltra-Team führte vor dem Versand eine Remote-Videoinspektion, einen Werks-Testschnitt und einen Laserinterferometer-Bericht durch; die Inbetriebnahme vor Ort dauerte eine Woche.
Zykluszeit-Aufschlüsselung (kundenseitig berichtet, P20-45HRC-Formenkern):
| Arbeitsgang | Alte Maschine (BT40-Leichtbau) | Makino V99 (HSK-A100) | Änderung |
|---|---|---|---|
| Schruppen (Tiefe 0,4 → 1,2 mm) | 3 Durchgänge / 180 min | 1 Durchgang / 90 min | -50 % |
| Schlichtdurchgänge (600 → 1.200 mm/min) | 2 Durchgänge / 120 min | 1 Durchgang / 105 min | -12 % |
| Manuelles Polieren (Ra 3,2 → 0,8) | 90 min | 0 (direkt Ra 0,4–0,8) | entfällt |
| Summe Schlichtabschnitt | 300 min | 195 min | -35 % |
| Gesamtfertigungszeit pro Teil | 390 min | 195 min | -50 % |
Gemessene Ergebnisse nach 12 Monaten:
- Zeit im Schlichtabschnitt -35 % (Gesamtfertigungszeit pro Teil -50 %, Polieren entfällt);
- Oberflächengüte: Formenstahl direkt geschlichtet auf Ra 0,4–0,8 (zuvor Ra 3,2 + manuelles Polieren);
- Werkzeugstandzeit: Kugelkopffräser +40 % (weniger vibrationsbedingte Ausbrüche);
- Qualitätskosten: Nacharbeitsquote 6 % → 1,2 % (-80 %);
- Energie pro Teil: -18 % (kürzere Schnittzeit, weniger Leerlaufbearbeitung);
- Kapazität: 11 → 15 Formen/Monat (+32 %); 48 zusätzliche Formen/Jahr × kundenseitig berichtete Marge von ca. US$2.500–3.000 pro Stück ≈ US$120.000–144.000/Jahr – die US$120.000-Maschineninvestition wurde innerhalb von 12 Monaten amortisiert, ohne Arbeits- und Nacharbeitsersparnisse.
FAQ: Steifigkeit gebrauchter VMC, HSK vs. BT40, Spindelstunden & Wert
F1. Warum ist die gebrauchte Makino V99 so viel teurer als die Haas VF-2YT?
A: Der Unterschied liegt in der Maschinenklasse und im Restwert, in vier Punkten:
- Steifigkeitsklasse: 23.000 kg vs. ~4.500 kg Maschinengewicht – die V99 kann große Formen schwer zerspanen; die VF-2YT eignet sich für kleine bis mittlere Schlicht-/Leichtbearbeitung;
- Werkzeughaltersystem: HSK-A100-Doppelflächenkontakt vs. BT40-Kegel – ein Unterschied um eine Größenordnung bei Hochgeschwindigkeits-Schwerlaststeifigkeit;
- Closed-Loop-Genauigkeit: Die V99 wird mit 3-Achsen-Linearmaßstäben geliefert; die VF-2YT ist standardmäßig halbgeschlossen;
- Restwert: 1.427 h liegen im optimalen Fenster nach dem Einlaufen; 6.823 h liegen in der mittleren Verschleißzone – die Kosten für Überholung oder Wiederherstellung der Neumaschinengenauigkeit sind völlig unterschiedlich.
In einem Satz: Die V99 ist eine „schwere Hochpräzisions“-Plattform, die VF-2YT eine „allgemeine Leichtbau“-Plattform – der Preisunterschied kauft Plattformfähigkeit, nicht ein Logo.
F2. HSK-A100 vs. BT40-Spindel – braucht meine Form wirklich HSK?
A: Entscheiden Sie nach Werkstück und Arbeitsgang:
- Gehärteter Formenstahl (40–55 HRC) mit tiefen Schnitten → HSK-A100 ist deutlich besser (Biegesteifigkeit, Einspannmoment, Ratterfestigkeit);
- Aluminium/Kupfer, kleine bis mittlere Teile, leichte schnelle Zerspanung → BT40 ist ausreichend, mit besserer Werkzeugkompatibilität und günstigeren Werkzeughaltern;
- Bei hoher Drehzahl (≥15.000 U/min) setzt sich der BT40-Kegel unter Zentrifugalkraft mikroskopisch; der HSK-Stirnflächenkontakt ist stabiler.
Fazit: Schwere Arbeiten / Hochgeschwindigkeits-Schlichten → HSK ist erforderlich; routinemäßige 3-Achsen-Leichtbearbeitung → BT40 ist akzeptabel.
F3. 1.427 Stunden vs. 6.800+ Stunden bei einem gebrauchten VMC – welcher Kauf ist klüger?
A: Urteilen Sie nie allein nach Stunden – führen Sie drei Prüfungen durch:
- Lebensdauer der Hauptkomponenten: Spindellager, Kugelgewindespindeln und Führungen haben stundenbasierte Lebensdauer; 1.427 h lassen weit mehr Reserve als 6.800+ h;
- Überholungskosten: Maschinen mit hohen Stunden benötigen ein Budget für Spindelüberholung (US$5.000–15.000) und Genauigkeitsjustierung – rechnen Sie es vor dem Vergleich zum Kaufpreis hinzu;
- Messbasiertes Verhandeln: Verlangen Sie bei Maschinen mit hohen Stunden einen Laserinterferometer-Bericht und KMG-Daten aus Testschnitten; wenn die Daten unter der Spezifikation liegen, verhandeln Sie den Preis um die Überholungskosten herunter.
Fazit: Beim gleichen Modell: Wenn die Stunden 5× niedriger, aber die Preisdifferenz unter 2× liegt, kaufen Sie die Maschine mit niedrigen Stunden; wenn die Preisdifferenz die Überholungskosten übersteigt, gewinnt die günstigere Maschine mit hohen Stunden.
F4. Wie stark verbessern Linearmaßstäbe (Closed-Loop) tatsächlich die Bearbeitungsgenauigkeit?
A: Drei Wirkungsebenen:
- Thermische Kompensation: Closed-Loop-Maßstäbe korrigieren thermisches Wachstum der Kugelgewindespindel in Echtzeit – die Drift bleibt über lange Läufe gering (Standard bei der V99);
- Umkehrspielkompensation: Der Regelkreis misst die tatsächliche Tischposition, sodass das Umkehrspiel nicht mehr aus Parametern geschätzt wird;
- Nutzbarkeit: Eine Maschine ohne Maßstäbe (halbgeschlossen) kann in kurzen, klimakontrollierten Läufen noch Arbeiten mit gewöhnlicher Genauigkeit ausführen – aber für Langzeitstabilität der Klasse ±0,005 mm werden Standard-Maßstäbe empfohlen.
Fazit: „Funktioniert“ hängt davon ab, ob die Maschine sie hat; „stabile Genauigkeit“ hängt davon ab, ob sie diese misst.
F5. Gebrauchtes japanisches VMC vs. gebrauchtes US-VMC: Welches ist günstiger in der Wartung?
A: Bewerten Sie nach drei Achsen:
- Ersatzteilkanal: Makino-/YASDA-Spindeln, Servos und Steuerungskarten sind größtenteils proprietär – Bestellung über autorisierte Vertreter oder japanische Kanäle, Lieferzeit 2–8 Wochen; Haas hat globale Reichweite und hoch standardisierte Teile, schnellere Lieferzeiten;
- Elektro-/Steuerungskosten: Japanische proprietäre Steuerungen (z. B. Makino Professional 5) benötigen Markensupport und sind teurer zu reparieren; Haas-Steuerungen sind generischer;
- Lebenszyklusrechnung: Eine schwere japanische Maschine (V99, 23 t) hat typischerweise eine längere Konstruktionslebensdauer und längere Wartungsintervalle – die jährlichen Wartungskosten sind nicht zwangsläufig höher.
Fazit: Haas ist pro Reparatur günstiger und schneller; über zehn Jahre Gesamtkosten betrachtet sind die japanische schwere Maschine wegen Struktursteifigkeit und Konstruktionslebensdauer nicht zwangsläufig teurer.
F6. Ist der Eilgang der V99 mit 20.000 mm/min langsam – ist sie veraltet?
A: Nein – betrachten Sie drei Dimensionen:
- Einschwingzeit: Ein 23-t-Tisch benötigt einen längeren Verzögerungsweg und eine längere Einschwingzeit, um aus 40 m/min zu stoppen; eine höhere Eilgangzahl bedeutet nicht einen kürzeren Zyklus;
- Woher die Zykluszeit kommt: Schwere Maschinen gewinnen durch Zustelltiefe in einem Durchgang (0,4 → 1,2 mm) und Zerspanungsleistung, nicht durch Eilgänge im Leerlauf;
- Designkompromiss: 20.000 mm/min ist eine sichere, wiederholbare Positioniergeschwindigkeit für eine 23-t-Plattform – 40 m/min wären Überdimensionierung.
Fazit: Der Vergleich von Eilgangzahlen über Klassen hinweg ist bedeutungslos; vergleichen Sie innerhalb einer Klasse stattdessen Beschleunigungskurven und Einschwingzeit.
F7. Wie groß sind maximale Werkstückgröße und Tischbelastung der Makino V99?
A: Beurteilen Sie anhand von Typenschild und Messdaten:
- Arbeitsraum: 1.800 × 1.000 mm Tisch, 1.500 / 1.000 / 800 mm Verfahrwege, max. Werkstück 1.800 × 1.000 × 650 mm;
- Tischbelastung: Die Tischkapazität großer Maschinen liegt typischerweise in der 2–3-t-Klasse – bestätigen Sie den genauen Wert vor der Bestellung auf dem Typenschild;
- Fähigkeit zur Einzelaufspannung: 500–900 kg schwere Formengrundplatten können in einer Aufspannung geschruppt und geschlichtet werden, wodurch Fehler durch zweite Aufspannung vermieden werden.
Fazit: Formen um 600 × 400 × 300 mm und große Teile innerhalb des 1.800 × 1.000 mm-Tisches sind beide abgedeckt; Lasten über der Typenschildangabe müssen zuerst mit dem Team bestätigt werden.