

Geprüft vom Chief Technical Expert / Senior Engineer bei UsedUltra, Senior Engineer Chris (ich arbeite seit 12 Jahren als Senior-CNC-Werkzeugmaschinen-Ingenieur bei UsedUltra
Die Schmerzpunkte: Warum „Bauchgefühl-Parameter“ auf einer Lynx 220 am teuersten sind
Ein Verfahrenstechniker übernimmt eine Schrägbett-Drehmaschine, die beim Einschalten sofort stabil läuft und eine ordentliche Steifigkeit hat – und tappt paradoxerweise leichter in drei Fallen:
- Versuch-und-Irrtum-Bearbeitung bei jedem Materialwechsel. Der Kundenauftrag wechselt von 45#-Stahl auf 304-Edelstahl, und dieselben Parameter werden direkt gefahren. Ergebnis: Schneidplattenausbrüche innerhalb der ersten 5 Teile, Spanwicklung um das Werkzeug und Oberflächenrauheit Ra steigt von 1,6 auf 6,3. Jeder Materialwechsel kostet 2–3 Ausschussrohteile + 1 Wendeschneidplatte + eine halbe Stunde Rüstzeit – die über ein Jahr kumulierten Verluste übersteigen den Preis eines Revolvers bei Weitem. Ursache: Es wurde nur die Spindeldrehzahl geändert, ohne Vorschub und Schnitttiefe synchron anzupassen – und ohne die Spanbrechergeometrie der Wendeschneidplatte zu ändern.
- Die Schwingungsquelle ist unklar, also besteht die einzige Reaktion darin, die Spindeldrehzahl immer weiter zu senken. Beim Bearbeiten einer schlanken Edelstahlwelle (φ30 × 350 mm) hört man ein „Wiiih-Wiiih“-Rattern. Die erste Reaktion ist, die Drehzahl von 1000 auf 500 U/min zu senken, was die Zykluszeit um 50 % verschlechtert – und die Schwingung geht möglicherweise nicht einmal weg. Wahrheit: In den meisten Fällen handelt es sich um regeneratives Rattern oder übermäßigen Werkzeugüberhang; die Schnittgeschwindigkeit zu senken behandelt das Symptom, nicht die Ursache.
- Ausschuss- und Nacharbeitsraten in der Nachtschicht bleiben hoch. Von Hand am Tag eingestellte Parameter driften nachts, wenn sich die Umgebungstemperatur ändert und der Schneidplattenverschleiß zunimmt: Der Federweg wächst von 0,02 mm auf 0,08 mm, und eine ganze Kiste mit Teilen mit 0,06 mm außerhalb der Toleranz liegendem Außendurchmesser füllt sich. Das Problem ist, dass G96 konstante Schnittgeschwindigkeit nicht genutzt wird, um eine stabile Schnittkraft festzuschreiben, und dass die Schlichtzugabe nicht in einem federwegUNempfindlichen Bereich ausgelegt wird.
Technischer Parametervergleich und Auswahlkern
Doosan Lynx 220 – wichtigste Maschinen-Hartwerte (die Grundlage für die Parametereinstellung)
In der Lynx-Drehmaschinenfamilie von Doosan ist die 220 als kompaktes bis mittelgroßes Universal-Drehzentrum positioniert und eine der am häufigsten gehandelten gebrauchten Doosan-CNC-Maschinen auf dem Zweitmarkt. Bei der Bewertung einer neuen oder gebrauchten Doosan-Maschine beginnen Sie mit diesen harten Spezifikationen:
| Merkmal | Spezifikation | Was das für die Parametereinstellung bedeutet |
|---|---|---|
| Max. Spindeldrehzahl | 4.500 U/min (Standard-8"-Futter; 6.000 U/min bei A-Serie mit 6"-Futter) | Aluminiumteile mit kleinem Durchmesser werden an dieser Obergrenze gespannt; mit Wendeschneidplatten mit positivem Spanwinkel kompensieren |
| Spindelmotorleistung | 11 kW (Dauerbetrieb) / 15 kW (30 min) | Max. Drehmoment liegt etwa im Bereich 1.000–1.500 U/min; bei schweren Schnitttiefen die Drehzahl auf das Drehmomentplateau absenken |
| Spindeldurchlass / Stangenkapazität | Durchlass 76 mm / Stange 65 mm (Standard-8"-Futter; 6"-Futter-Version: Durchlass 61 mm / Stange 51 mm) | Beim Stangenvorschub die Schnittgeschwindigkeit aus dem Stangendurchmesser berechnen, nicht aus dem Außendurchmesser |
| Bett / Führungen | 30°-Schräge, einteiliges Gussbett, Linearführungen vom Rollentyp (LMG) | Rollenkontakt ist steifer als Kugelkontakt; schwere Schnitttiefe + kurzer Überhang nutzen die Tragfähigkeit der Führung aus |
| X-/Z-Eilgang | 30 m/min / 36 m/min | Hohe Eilgangsgeschwindigkeiten – Verzögerung zwischen Sätzen und Revolver-Indexierfreiraum beachten |
| Revolver | 12 Stationen standardmäßig (24 Indexpositionen), 16 optional | Reserveplätze für eine Antivibrations-Ausdrehstange + Reserve-Spanbrecher – die Versuchsbearbeitungskosten sinken von 30 Minuten auf 2 Minuten |
Empfohlene Parametertabelle für drei Materialien × Schruppen/Schlichten (Beispiel φ50 mm Außendurchmesser)
| Parameter | 45#-Kohlenstoffstahl (HB180) | 6061-Aluminiumlegierung (HB95) | 304-Edelstahl (HB200) |
|---|---|---|---|
| Schnittgeschwindigkeit Vc (Schruppen) | 180–220 m/min | 350–450 m/min | 120–150 m/min |
| Schnittgeschwindigkeit Vc (Schlichten) | 230–250 m/min | 500–600 m/min* | 150–160 m/min |
| Spindeldrehzahl n (Schruppen, φ50) | ≈1.150–1.400 U/min | ≈2.230–2.860 U/min | ≈760–950 U/min |
| Spindeldrehzahl n (Schlichten, φ50) | ≈1.460–1.590 U/min | ≈3.180–3.820 U/min | ≈950–1.020 U/min |
| Vorschub f (Schruppen) | 0,25–0,35 mm/U | 0,3–0,4 mm/U | 0,18–0,28 mm/U |
| Vorschub f (Schlichten) | 0,1–0,13 mm/U | 0,08–0,12 mm/U | 0,1–0,13 mm/U |
| Schnitttiefe ap (Schruppen) | 2,5–4 mm | 3–5 mm | 1,5–2,5 mm |
| Schnitttiefe ap (Schlichten) | 0,3–0,5 mm | 0,3–0,5 mm | 0,3–0,5 mm |
| Schneidplattensorte / -geometrie | PVD/CVD-beschichtet P10–P20 | Unbeschichtet K10 oder PCD | M-Klasse beschichtet (Mitsubishi US735-Klasse) |
| Kühlmittel | Emulsion extern + Hochdruck durch das Werkzeug | Wasserbasiert mit hohem Durchfluss | Zwingend erforderlich: Hochdruck durch das Werkzeug 40–70 bar – entscheidend für den Spanbruch |
- Bei Aluminiumstangen von φ20 mm und darunter begrenzt die 4.500-U/min-Klemme Vc auf nur ca. 283 m/min – nicht auf das Ziel von 500 m/min. Das ist die physikalische Grenze der Maschine, kein Parameterfehler; den Spanabtransport mit positivem Spanwinkel und großen Neigungswinkeln der Wendeschneidplatten kompensieren.
Tech-Grundlage 1: G96 konstante Schnittgeschwindigkeit + G50-Drehzahlbegrenzung – richtig gemacht auf der Lynx 220
Die Lynx 220 wird standardmäßig mit der Doosan-CNC-Steuerung (Fanuc 0i-TF) geliefert. Rufen Sie direkt G96 (konstante Schnittgeschwindigkeit) statt G97 (konstante Spindeldrehzahl) auf. Korrekter Programmheader:
G50 S2000 ; maximale Spindeldrehzahl auf 2.000 U/min begrenzen, um Drehzahlexzess nahe der Planmitte zu verhindern
G96 S200 M3 ; konstante Schnittgeschwindigkeit 200 m/min, Spindel rechtslauf
Prinzip: Beim Plandrehen schrumpft der Werkstückdurchmesser von φ50 bis auf φ10. Bei G97 mit konstanter Drehzahl geht die Schnittgeschwindigkeit nahe der Planmitte gegen null – das Werkzeug schneidet nicht, es schmiert, und sowohl Oberflächengüte als auch Standzeit brechen zusammen. G96 lässt die Spindel automatisch mit dem Durchmesser variieren, hält die Schnittgeschwindigkeit an der Schneidkante konstant und die Schnittkraft stabil – der erste Schritt zur Eliminierung von Federweg-Drift. Der Wert nach S ist im G96-Modus Schnittgeschwindigkeit (m/min), im G97-Modus jedoch Spindeldrehzahl (U/min). Nicht verwechseln – dies ist die häufigste Ursache für toleranzverletzte Teile bei Neulingen.
Praktischer Hinweis: Im Schruppabschnitt die G50-Begrenzung nahe am Drehmomentplateau einstellen (etwa 1.500–2.000 U/min), um bei schwerer Schnitttiefe ausreichend Drehmoment zu gewährleisten. Beim Schlichten, wenn ein Teil mit kleinem Durchmesser an die Begrenzung stößt und die Ziel-Schnittgeschwindigkeit nicht erreicht, den G96-S-Wert senken, statt auf der Begrenzung zu fahren – das Fahren auf der Begrenzung lässt die tatsächliche Schnittgeschwindigkeit des Werkzeugs stark abfallen, und die Oberflächenqualität wird schlechter statt besser.
Tech-Grundlage 2: Die quantitative Logik des Federwegs – „weniger schneiden“ beseitigt ihn nicht
Federweg ist die elastische Durchbiegung, um die die Schnittkraft Werkzeug und Werkstück auseinanderdrückt. Technische Abschätzung des Federwegs δ:
δ ∝ F · L³ / (3·E·I)
- F: radiale Schnittkraft, proportional zu ap × f × kc (kc spezifische Schnittkraft: Aluminium ~800 N/mm², Kohlenstoffstahl ~1.800 N/mm², 304-Edelstahl ~2.200–2.500 N/mm²)
- L: Werkzeugüberhang – kubische Beziehung – Verkürzung des Überhangs von 50 mm auf 25 mm reduziert den Federweg auf 1/8
- E·I: Biegesteifigkeit des Werkzeughalters – Hartmetallhalter sind etwa 3× steifer als Stahlhalter
Drei direkte Schlussfolgerungen:
- Der Überhang ist der größte Hebel. Beim Bestücken des Revolvers der Lynx 220 gilt das Prinzip „kürzerer Überhang schlägt längeren“: Bei einem Standard-Rechteckhalter 25×25 mm den Überhang auf höchstens das 1,5-Fache der Halterhöhe begrenzen.
- Der Einstellwinkel bestimmt die Radialkraft. Eine Wendeschneidplatte mit 93°–95° Einstellwinkel erzeugt etwa 40 %–60 % weniger Radialkraft als ein 45°-Einstellwinkel – bei schlanken Wellen und dünnwandigen Teilen immer 93°–95° Einstellwinkel wählen. Das ist der Mechanismus hinter dem „Backhand-Werkzeug“ gegen Federweg.
- Ein kleineres Schlicht-ap ist nicht immer besser. Wenn ap unter den Schneidkantenradius der Wendeschneidplatte fällt (üblich 0,2–0,4 mm), hört die Schneide auf zu schneiden und beginnt zu schmieren/reiben – „Stockender-Schnitt-Federweg“ – und die Oberfläche wird schlechter. Schlicht-ap auf 0,3–0,6 mm auslegen, damit die Schneide wirklich eingreift.
Tech-Grundlage 3: Kaltverfestigung von 304-Edelstahl & Aufbauschneide – Parameter können es nicht beheben, Kühlmittel und Geometrie schon
304-austenitischer Edelstahl verfestigt stark (die Oberflächenhärte kann nach dem Schneiden auf HRC 35–40 steigen), ist klebrig und erzeugt lange, verwickelte Späne. Drei Gegenmaßnahmen müssen zusammen angewendet werden:
- Kühlmittel mit hohem Durchfluss und Hochdruck durch das Werkzeug (40 bar+): Seine Aufgabe ist nicht nur Kühlen – die Hochdruckflüssigkeit bricht lange Späne. Wenn die Lynx 220 mit der Hochdruckkühlmittel-Option ausgestattet ist, das Kühlmittel durch den Spanbrecher der Wendeschneidplatte leiten; andernfalls den Vorschub unter 0,2 mm/U halten und sich auf die Spanbrechergeometrie verlassen.
- M-Klasse-Spezialwendeschneidplatten: positiver Spanwinkel + Spanbrecher. Niemals P-Klasse-Wendeschneidplatten für Kohlenstoffstahl verwenden – innerhalb von 30 Sekunden bildet sich eine Aufbauschneide (BUE) und zieht Riefen über die Oberfläche.
- Parameterdisziplin: Nach der Kaltverfestigung von Edelstahl schneidet der zweite Durchgang eine noch härtere Oberfläche, daher muss das Schlichten in einem Durchgang abgeschlossen werden, ohne mitten im Schnitt anzuhalten – die Stelle, an der Sie anhalten und wieder eingreifen, bricht immer gegen die verfestigte Schicht. Die reservierte Schlichtzugabe auf höchstens 0,6 mm begrenzen.
Tech-Grundlage 4: Mechanismus des regenerativen Ratterns & vierstufige Unterdrückungsmethode
Ein „Wiiih-Wiiih“-Rattern mit regelmäßigen Wellen auf der Oberfläche ist regeneratives Rattern: Die Welle, die von der vorherigen Umdrehung hinterlassen wurde, addiert sich phasengleich zur Schnittschwingung dieser Umdrehung, und die Amplitude nährt sich selbst. Vierstufige Unterdrückungsreihenfolge (zuerst die wirksamste):
- Systemsteifigkeit erhöhen: Werkzeugüberhang verkürzen, auf eine Hartmetall-Antivibrations-Ausdrehstange wechseln. Die Lynx 220 verwendet Rollen-LM-Linearführungen – Rollenkontakt ist steifer als Kugelkontakt, daher ist die Bettsteifigkeit nicht das schwache Glied; zuerst die Revolverklemmung prüfen.
- Bearbeitung mit variabler Drehzahl (Resonanz brechen): Im Fanuc-Programm die Spindeldrehzahl periodisch um ±5 %–8 % variieren (G50 S mit einer Variablen) oder n manuell um ~10 % aus dem Resonanzband schieben. Die Wellenphase wird gebrochen, und das Rattern hört auf.
- Einstellwinkel erhöhen, ap reduzieren: Die Radialkraft sinkt, die die Schwingung speisende Energie sinkt.
- Nur zuletzt: Vorschub reduzieren / Drehzahl reduzieren. Drehzahlsenkung tötet die Zykluszeit und verschlimmert bei Edelstahl die Kaltverfestigung – „Durst mit Gift löschen“.
Praxisanwendungsfall: 12-monatige quantifizierte Validierung an Ventilschäften aus 304-Edelstahl für einen Hydraulikventilkörper
- Kundenhintergrund: Ein Hydraulikkomponentenhersteller in Ostchina kaufte über einen Gebrauchtmaschinenkanal 3 gebrauchte Doosan-Maschinen (Lynx 220), speziell für Ventilschäfte aus 304-Edelstahl mit φ30 × 320 mm, zwei Schichten, Zielkapazität 4.800 Teile pro Monat.
- Engpass: Es wurden weiterhin Kohlenstoffstahl-Parameter verwendet (Vc 200 m/min, f 0,3 mm/U, ap 2,5 mm), was zu hohen Wendeschneidplattenkosten pro Teil, häufigen Stopps durch Spanwicklung, einer tatsächlichen Monatsleistung von nur 3.600 Teilen und einer Gutrate von 91,2 % führte.
- Maßgeschneiderte Lösung (Parameter-Neuaufbau + Hardware-Abstimmung):
- Betriebliches Feedback nach 12 Monaten:
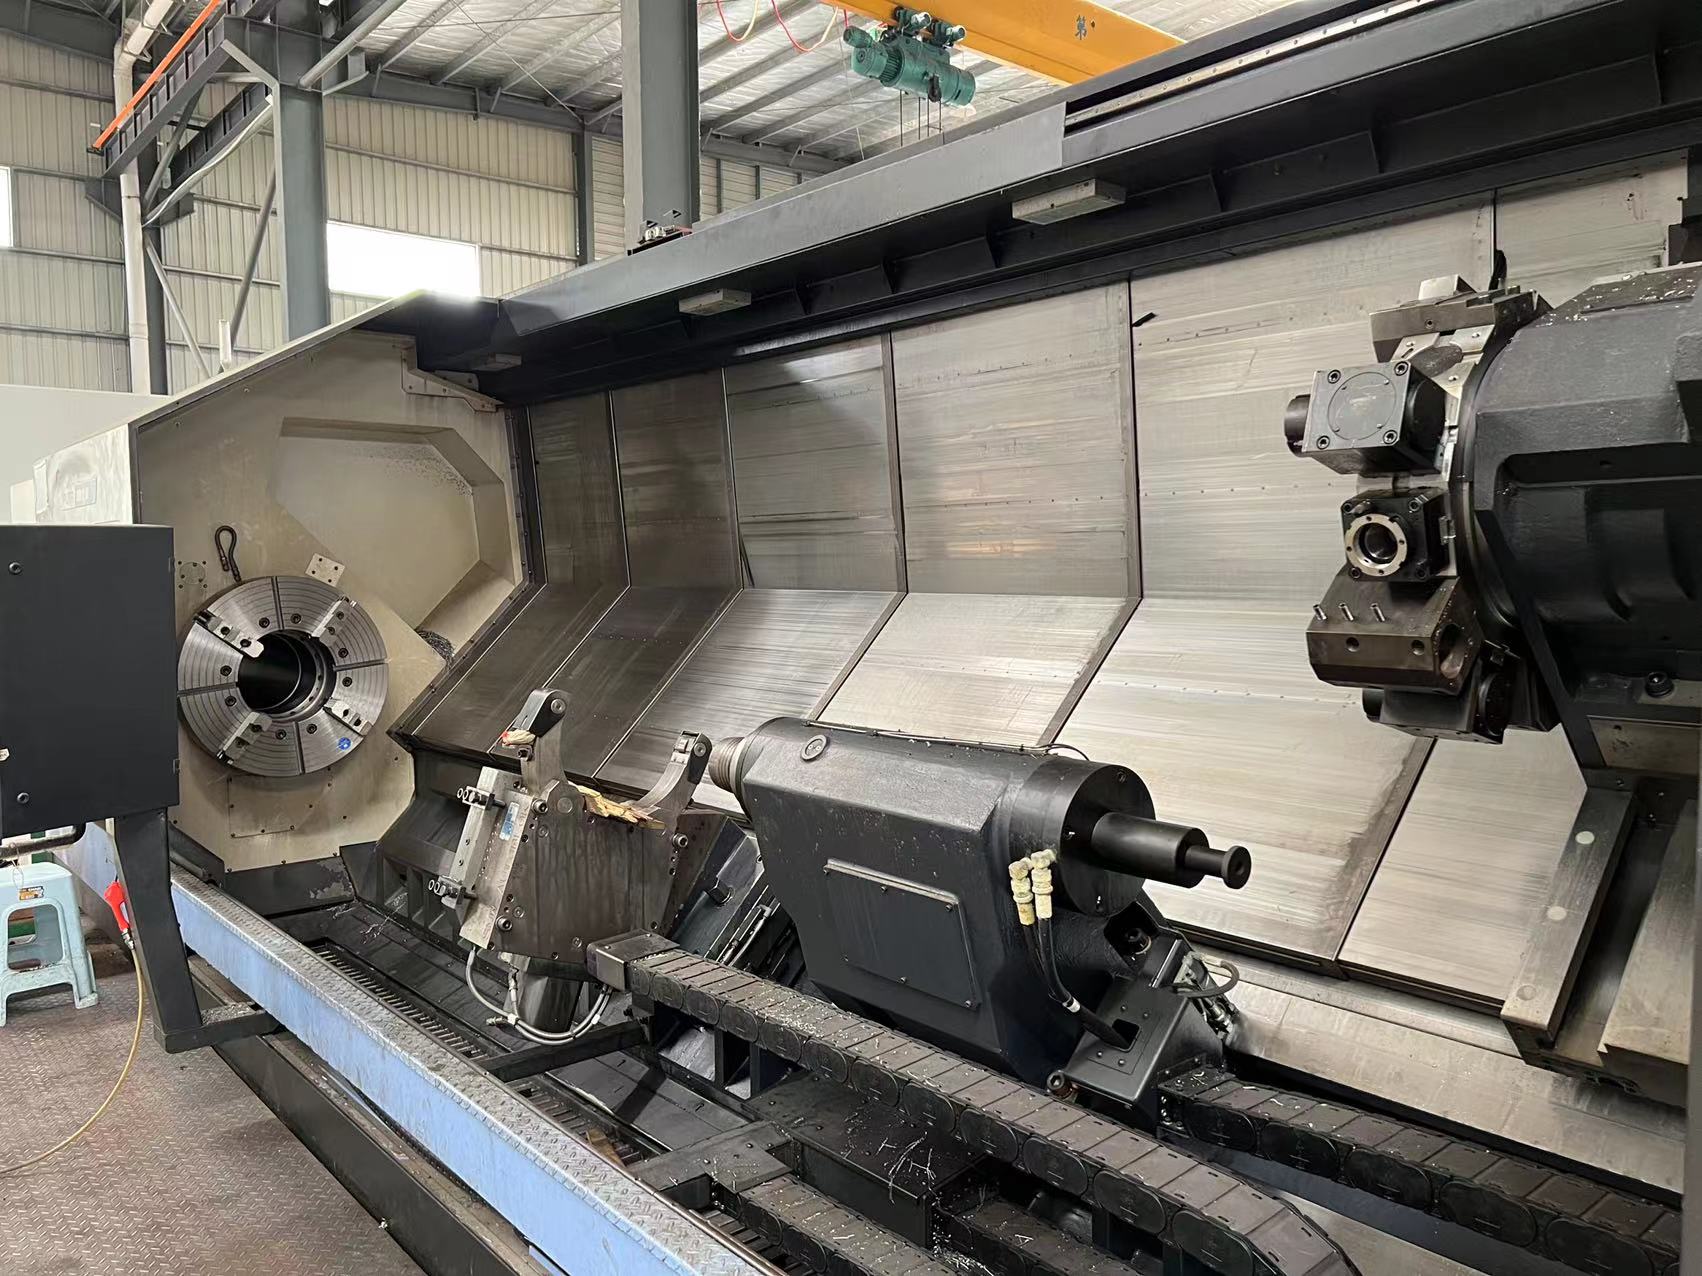
Erweiterungshinweis: Wenn Aufträge später auf 3–5-m-Klasse-Langwellen aufsteigen (z. B. Hydraulikzylinderstangen, Spindelantriebswellen), können der 76-mm-Durchlass und die ca. 510 mm große Bearbeitungslänge der Lynx 220 diese nicht aufnehmen. Auf die Doosan-Schwerlast-Langbettdrehmaschine PUMA 800XLM aufrüsten – max. Drehlänge 5.050 mm, 32"-Futter, 37–74 kW Spindelmotor, X/Z-Boxway-Hartführungen. Die Parameterlogik lässt sich eins zu eins übertragen, aber der Maßstab ist völlig anders: Auf der PUMA 800XLM läuft dieselbe 304-Edelstahl-Langwelle aufgrund des großen Werkstückdurchmessers und der schweren Schnitttiefe mit viel niedrigerer Schnittgeschwindigkeit (typisch Vc 80–120 m/min), und weil das Boxway mehr Last trägt, ist ein größeres ap mit geringerem Federwegeinfluss erlaubt.
FAQ-Bereich
F: Wie genau wähle ich bei der Lynx 220 zwischen G96 und G97?
A: Nach Werkstückform und Bearbeitungsart, in drei Kategorien:
- Arbeitsgänge, bei denen sich der gedrehte Durchmesser stark ändert (Außendurchmesser, Plandrehen) → immer G96 konstante Schnittgeschwindigkeit; Header
G50 S(Begrenzungsdrehzahl) M3+G96 S(Schnittgeschwindigkeit) M3. - Arbeitsgänge, die streng mit der Spindeldrehzahl synchronisiert werden müssen – Gewindeschneiden, Gewindeformen, Einstechen → G97 konstante Drehzahl, sonst schwankt die Gewindesteigung mit der Drehzahl.
- Kontinuierliches Schlichten langer Wellen mit geringer Durchmesseränderung → G97 zulässig, aber G96 wird für stabile Schnittkraft weiterhin empfohlen. Faustregel: Wenn das Durchmesserverhältnis 1:3 übersteigt, ist G96 zwingend.
F: Warum klebt bei Aluminium immer der Span und die Oberfläche wird schwarz – ist die Drehzahl zu niedrig?
A: Es ist keine niedrige Drehzahl; es sind drei Probleme, die zusammenkommen:
- Aufbauschneide (BUE): Aluminium hat einen niedrigen Erweichungspunkt; Schnittwärme schweißt Späne an die Schneide. Lösung: Wendeschneidplatten mit positivem Spanwinkel + großem Neigungswinkel – die Schneide muss „scharf“ sein, nicht beschichtet.
- Schnittgeschwindigkeit begrenzt: Aluminiumstangen mit kleinem Durchmesser erreichen bei ca. 283 m/min die 4.500-U/min-Grenze; durch Erhöhen des Vorschubs (0,3–0,4 mm/U) kompensieren und den Spanbruch mit dem Spanbrecher erzwingen.
- Kühlmittel: muss wasserbasiert mit hohem Durchfluss sein; Emulsion verursacht Korrosionsschwarzflecken auf Aluminium. Schlichtzugabe auf 0,3–0,5 mm begrenzen, um wiederholtes Schmieren zu vermeiden.
F: Edelstahldrehen vibriert stark – welchen Parameter sollte ich zuerst anpassen?
A: In dieser Prioritätsreihenfolge Fehlersuche betreiben:
- Prüfen, ob der Werkzeugüberhang zu lang ist und ob eine Antivibrations-Ausdrehstange verwendet wird – Steifigkeit ist die Ursache und macht 60 %+ der Schwingungsfälle aus.
- Prüfen, ob der Einstellwinkel groß genug ist (≥93°) – ob die Radialkraft übermäßig ist.
- Spindeldrehzahl um ±10 % aus dem Resonanzband schieben – regeneratives Rattern brechen.
- Nur zuletzt den Vorschub unter 0,18 mm/U und Vc unter 130 m/min senken. Niemals zuerst die Drehzahl senken – langsamer verschlimmert die Kaltverfestigung, und der zweite Durchgang rattern stärker.
F: Schlicht-Außendurchmesser instabil – wie unterscheide ich Federweg von Schneidplattenverschleiß?
A: Verwenden Sie die „Luftschnitt-ein-Durchgang“-Methode zur Unterscheidung:
- Den Schlicht-Werkzeugweg in Luft fahren (G97 S300 M3, ohne Schneiden) – bei normalem Spitzenrundlauf den Rundlauf an der Luftschnittposition messen.
- Leichtschnitt-Verifikation: Einen leichten Schnitt bei ap = 0,05 mm machen und die tatsächliche Tiefe beobachten. Wenn die Abweichung zwischen gemessen und theoretisch stabil 0,02–0,05 mm beträgt → Federweg (im Verschleißoffset oder in der Schlichtzugabe kompensieren).
- Wenn der erste Durchgang maßlich in Ordnung ist, aber die Größe über die Teile hinweg fortschreitend driftet → Schneidplattenverschleiß (ersetzen, wenn die Freiflächenverschleißbreite VB 0,3 mm überschreitet). Verschleißbedingter Federweg ist graduell; elastischer Federweg ist ein konstanter Offset.
- Die charakteristische Frequenz des Schwingungsmessers nutzen: Verschleiß erzeugt ein hochfrequentes Quietschen, das sich deutlich vom niederfrequenten „Wiiih“ des Ratterns unterscheidet.
F: Die Lynx 220 erreicht maximal 4.500 U/min, und das reicht nicht – kann ich das Limit entsperren?
A: Zwei Fälle – zuerst feststellen, ob es ein „Programmlimit“ oder ein „Maschinenlimit“ ist:
- Programmparameterlimit: Wenn
G50 Sim Programm unter 4.500 liegt, einfach den S-Wert ändern – hat nichts mit der Maschine zu tun. - Spindelmotor-/mechanisches Limit: 4.500 U/min (Standard-8"-Futter) ist die Auslegungsobergrenze für Spindellager und dynamische Balance. Es wird nicht empfohlen, über die Parameter 3141/3142 zu entsperren – oberhalb der Nenndrehzahl bricht das Drehmoment ein und die Lagerlebensdauer verkürzt sich, und schlecht ausgewuchtete Hochgeschwindigkeitsschwingungen zeigen sich direkt auf der Werkstückoberfläche. Wenn Sie wirklich höhere Drehzahlen benötigen (z. B. Schlichten von Aluminium mit kleinem Durchmesser), spezifizieren Sie die A-Serie mit 6"-Futter (6.000 U/min) oder eine Maschine mit Hochgeschwindigkeitsspindel, statt ein Entsperren zu erzwingen.
F: Die Lynx 220 ist nicht leistungsstark genug für 3 m+ lange Wellen – worauf sollte ich aufrüsten?
A: Wenn die Werkstücklänge die Fähigkeit der Lynx 220 (~510 mm) überschreitet, entlang dieses Pfads aufrüsten:
- Feststellen, ob es ein Längen- oder Durchmesserproblem ist: 3 m+ lange Wellen → Doosan-Schwerlast-Langbettdrehmaschine PUMA 800XLM (max. Drehlänge 5.050 mm, Z-Achsen-Verfahrweg 5.100 mm, 32"-Futter, Spindeldurchlass 320 mm); wenn nur der Durchmesser außerhalb des Bereichs liegt → Standardbett-PUMA-800-Serie wählen.
- Parameterlogik neu berechnen; nicht einfach übernehmen: Die Spindel der PUMA 800XLM erreicht maximal nur 750 U/min bei 37–74 kW Motor – beim selben großen 304-Edelstahl-Werkstück sinkt die typische Schnittgeschwindigkeit auf 80–120 m/min, während die Schnitttiefe tatsächlich auf 6–8 mm erhöht werden kann.
- Federwegeigenschaften der Boxway-Führungen beachten: Die X/Z-Boxway-Hartführungen der PUMA 800XLM tragen mehr Last als die Rollen-LMG der Lynx 220, aber Boxways haben eine hohe dynamische Steifigkeit, während die statische Steifigkeit von der Schmierung beeinflusst wird – beim Schlichten langer Wellen dennoch Reitstockpinole + Lünette einsetzen und Schlicht-ap bei 0,4–0,6 mm halten.