

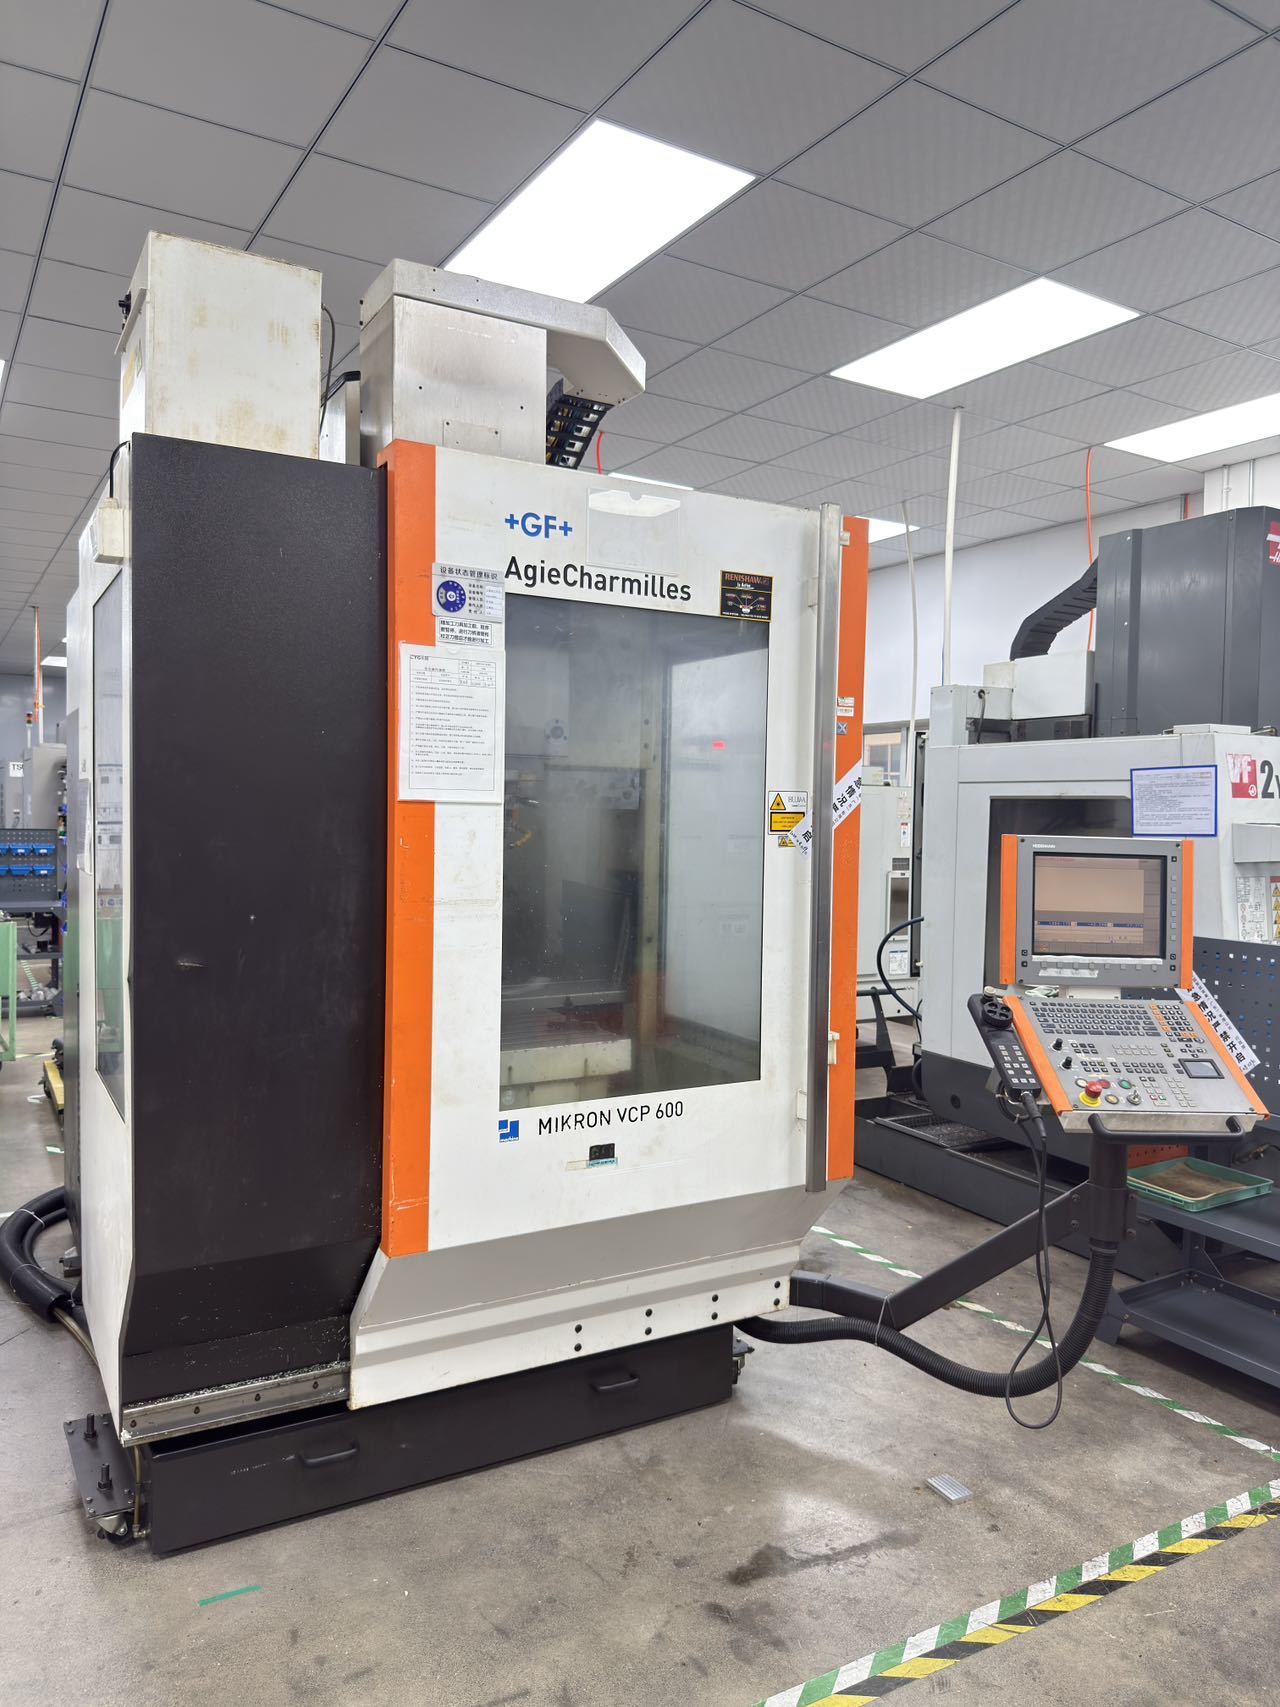
Эта статья проверена командой старших инспекторов оборудования UsedUltra. Ведущий инженер-инспектор Крис (12 лет в оценке б/у промышленного оборудования, более 1500 проверенных станков с ЧПУ, включая более 200 единиц Makino, Mori Seiki, YASDA и Haas и более 60 станков серии Mikron HSM/Mill). Описанные здесь методы термоменеджмента и метрологии взяты из архивных протоколов инспекций команды.
Б/у Mikron — ресурс точности критически зависит от сочетания поэтапного прогрева с компенсацией тепловых деформаций. 20–30-минутный ступенчатый прогрев перед первым резанием (шпиндель 3 000 → 12 000 об/мин, перемещение осей на полный ход), а также термостатированное масляное охлаждение и настройка термокомпенсации iTNC сокращают тепловой дрейф оси Z с 8–15 мкм/ч до менее 3 мкм/ч, повышают долю годных первых деталей до 99 %+ и увеличивают OEE на 8–13 процентных пунктов.
Ключевые выводы кратко:
- Ежедневно выполняйте 25–30-минутный поэтапный прогрев перед первым резанием и используйте температурный критерий (рост температуры переднего конца шпинделя <1 °C за 3 мин), а не фиксированное время — зимой увеличивайте на 30–50 %.
- Тепловая цепь «шпиндель–оправка–инструмент–заготовка» находится вне замкнутого контура стеклянных шкал; только прогрев вместе с настройкой TCOMP удерживает дрейф оси Z ниже 3 мкм/ч.
- Покупайте с протоколом, а не с обещаниями: требуйте при приёмке отчёт о позиционировании по ISO 230-2 и 90-минутную кривую термического цикла.
- При соблюдении всех трёх условий ожидайте: доля годных первых деталей ≥99 %, нагрев подшипников шпинделя <5 °C и рост OEE на 8–13 процентных пунктов.
Почему пропуск прогрева вредит точности: реальная цена теплового дрейфа на б/у станках Mikron
Руководители закупок постоянно попадают в три ловушки — и каждая напрямую сжигает деньги:
- Обработка с холодного пуска приводит к браку партии в первые два часа смены. После ночной остановки шпиндель, направляющие и шариковые винты находятся при комнатной температуре. При резании сразу с холодного состояния дрейф оси Z достигает 8–15 мкм/ч в течение первых 1–2 часов. Для деталей с допуском ±0,008 мм это означает, что первые образцы и ранние детали партии уходят в брак. При производительности 10 000 деталей в год и 40 % выпуска в раннюю смену ежемесячные потери от брака обычно составляют 1400–2800 долл. США — и самая дорогая часть обычно обнаруживается при окончательном контроле, а не сам брак: переделка потребляет машино-часы и создаёт риск срыва сроков поставки.
- Запуск на полной скорости на холодном шпинделе «сжигает» ресурс шпинделя. Шпиндели Mikron HSM работают на 30 000–42 000 об/мин с ограниченным запасом предварительного натяга подшипников. Высокоскоростной запуск в холодном состоянии вызывает скачок температуры подшипников на 12–18 °C, ускоряя потерю предварительного натяга и радиальное биение. Переборка б/у шпинделя стоит 14 000–28 000 долл. США — фактически списание остаточной стоимости станка. Что ещё коварнее: раннее повреждение подшипников (питтинг, выкрашивание дорожек качения) не проявляется на обработанной поверхности сразу; к моменту появления следов дребезга шпиндель уже прошёл точку невозврата.
- Службы технического обслуживания занимаются «маслом, водой, воздухом», но игнорируют управление тепловым состоянием. Многие бригады считают прогрев потерянным временем. Загрузка выглядит высокой, тогда как эффективный выпуск остаётся на уровне 60–70 %. Параметры термокомпенсации никогда не перенастраиваются — таблица компенсации TNC всё ещё заводская. Это самый распространённый скрытый разрыв между б/у Mikron и «точностью нового станка». Самое опасное заблуждение: «оси полностью замкнуты по стеклянным шкалам, поэтому тепловое расширение уже скомпенсировано». Это предположение неверно — физика в следующем разделе.
Mikron Machining: сравнение тепловых характеристик HSM, Mill и VCE
Сравнение режимов работы: холодный пуск, прогрев и прогрев + компенсация
| Режим работы | Подготовительное время | Тепловой дрейф оси Z (мкм/ч) | Доля годных первых деталей | Рост температуры подшипников шпинделя (°C) | Относительный OEE |
|---|---|---|---|---|---|
| Прямое резание с холодного пуска | 0 мин | 8–15 | 82–90 % | 12–18 | Базовый уровень |
| Стандартный поэтапный прогрев (20–30 мин) | 20–30 мин | 3–6 | 95–98 % | 6–9 | +5–8 п.п. |
| Прогрев + термокомпенсация + масляное охлаждение с постоянной температурой | 20–30 мин | <3 | ≥99 % | <5 | +8–13 п.п. |
Диапазоны измерены на 12 б/у станках Mikron (HSM 400/500U, Mill P 500/800, серия VCE) по протоколам инспекций UsedUltra. Фактические значения зависят от возраста станка и состояния направляющих; сверяйтесь с приёмочным отчётом станка. Полные наборы данных хранятся в архиве и доступны для проверки по запросу.
Сравнение характеристик моделей Mikron: HSM 500U, Mill P 800 U, VCE 1000
| Параметр | Mikron HSM 500U (5-осевой высокоскоростной) | Mikron Mill P 800 U (5-осевой) | Mikron VCE 1000 |
|---|---|---|---|
| Перемещение по X/Y/Z (мм) | 550 / 450 / 400 | 800 / 800 / 550 | 1 020 / 550 / 520 |
| Макс. частота вращения шпинделя (об/мин) | 36 000 (HSK-E40) | 20 000 (HSK-A63) | 12 000–16 000 (BT40) |
| Мощность шпинделя (кВт) | 14–25 (зависит от поколения) | 36 (номинальный крутящий момент 120 Н·м) | 11–15 |
| Ускоренное перемещение (м/мин) | 40–60 (зависит от поколения) | 45 (динамическая опция 61) | 24–40 (зависит от модели) |
| Точность позиционирования (мкм) | ±3 | ±5 | ±8 |
| Повторяемость (мкм) | ±1 | ±2 | ±3 |
| Разрешение стеклянных шкал (мкм) | 0,05 | 0,05 | 0,1 |
| Система управления | iTNC 530 / TNC 640 | TNC 640 | iTNC 530 (TNC 640 в версии Pro) |
| Типовые применения | Прецизионные пресс-формы, рабочие колёса, высокоскоростная финишная обработка тонких стенок | 5-осевая обработка корпусов, резание тяжёлых конструкций | Общая черновая и чистовая обработка корпусных/рамных деталей |
Типичные опубликованные значения для каждой серии; всегда сверяйте их с шильдиком конкретного станка и приёмочным отчётом. Примечания: ① HSM 500U и более поздний HSM 500 различаются по поколению — частота вращения шпинделя остаётся 36 000 об/мин, тогда как мощность (14 → 25 кВт продолжительно) и ускоренное перемещение (40 → 60 м/мин) выросли; в таблице указан объединённый диапазон. ② VCE 1000 и VCE 1000 Pro/Pro-X существенно различаются по перемещениям и шпинделю (Pro: Y=560 мм, Z=600 мм, шпиндель 16 000 об/мин); в таблице приведены типичные значения базовой модели. Ключевой официальный показатель: GF публикует для 5-осевого Mill P 800 U «термическую точность за 24-часовой цикл ±4 мкм» — даже совершенно новый, откалиброванный на заводе станок сохраняет точность только при тепловом равновесии. Это собственное подтверждение производителя того, почему управление тепловым состоянием так важно для б/у Mikron.
Вывод для выбора: семейство HSM имеет самую высокую частоту вращения шпинделя, наименьший запас предварительного натяга и наиболее сильную зависимость от прогрева — б/у HSM без термоменеджмента теряет точность быстрее всего. Семейство VCE — это более низкоскоростная конструкция, ориентированная на жёсткость, менее чувствительная к теплу, но его точность позиционирования на целый порядок грубее. Выбирайте модель по классу точности детали, а не по цене.
Физика теплового дрейфа: формула, объясняющая потерю точности
Тепловое расширение подчиняется закону линейного расширения:
ΔL = α × L × ΔT
α — коэффициент линейного теплового расширения материала: подшипниковая сталь GCr15 (шариковые винты) ≈ 12,5 × 10⁻⁶/°C, чугун (станина) ≈ 11 × 10⁻⁶/°C, алюминий (корпус шпинделя) ≈ 23 × 10⁻⁶/°C.
Пример A — удлинение шарикового винта: шариковый винт оси Z Mikron Mill P 800 U с эффективной длиной L = 600 мм при рабочем повышении температуры ΔT = 5 °C:
ΔL = 12,5 × 10⁻⁶ × 600 × 5 ≈ 37,5 мкм
Пример B — удлинение тепловой цепи от шпинделя до инструмента (критический): эффективная тепловая цепь корпуса шпинделя (алюминий) + оправки + инструмента составляет около 300 мм. После 30 минут на высокой скорости повышение температуры ΔT = 10 °C; при эффективном α = 15 × 10⁻⁶/°C:
ΔL = 15 × 10⁻⁶ × 300 × 10 ≈ 45 мкм
Развеиваем самое большое заблуждение: да, оси Mikron полностью замкнуты по стеклянным шкалам Heidenhain — но замкнутый контур компенсирует только относительную погрешность между шариковым винтом и шкалой. Тепловая цепь «шпиндель–оправка–инструмент–заготовка» из примера B находится вне контура: тепло трения подшипников удлиняет корпус шпинделя и оправку в осевом направлении, и эта погрешность попадает непосредственно на обработанную поверхность, где шкала никогда не сможет её «увидеть». Это физическая причина, по которой высокоскоростные станки гораздо более уязвимы к холодному пуску, чем низкоскоростные: чем выше частота вращения шпинделя, тем больше тепла трения подшипников и тем больше эта разомкнутая погрешность до стабилизации. На б/у станке с изношенным предварительным натягом подшипников тепла трения ещё больше — проблема усугубляется.
Стандартная процедура прогрева 25–30 минут (SOP)
Рекомендуемый стандартный прогрев 25–30 минут, сохраняемый как блок MDI или подпрограмма для запуска одной кнопкой (корректируйте ступени скорости по модели из таблицы сравнения выше):
- Шпиндель на 3 000 об/мин в течение 5 мин — создание масляного слоя и предварительного натяга подшипников;
- Подъём до 6 000 об/мин на 5 мин — проход через зону низкоскоростного резонанса;
- Подъём до 12 000 об/мин на 10 мин — охват обычного диапазона производственных скоростей;
- Подъём до целевой скорости обработки на 10 мин, при этом X/Y/Z выполняют по 3 полных хода на 50 % ускоренного перемещения, а поворотные оси A/C совершают возвратно-поступательные движения, совместно доводя направляющие и шариковые винты до рабочей температуры.
Объективный критерий «достаточного прогрева»: когда показание температуры переднего конца шпинделя изменяется менее чем на 1 °C в течение 3 последовательных минут, достигнуто тепловое равновесие. Используйте температурный критерий вместо чисто временного — он адаптируется к различиям зимы и лета (зимой прогрев часто требует на 30–50 % больше времени).
Как настроить термокомпенсацию на системах управления iTNC 530 / TNC 640
Станки серий HSM/Mill стандартно оснащаются стеклянными шкалами Heidenhain (разрешение 0,05 мкм; 0,1 мкм в серии VCE) и многоточечными датчиками температуры. Система управления TNC (iTNC 530 / TNC 640) реализует термокомпенсацию, объединяя сигналы абсолютного положения со шкал с измерениями температуры у переднего конца шпинделя, гаек шариковых винтов и критических точек станины, подбирая модель теплового дрейфа и корректируя заданные координаты на уровне интерполятора в реальном времени.
Основы настройки для б/у станка (НЕ используйте заводские настройки по умолчанию):
- Запустите станок без нагрузки на 60–90 минут, записывая кривые повышения температуры в каждой точке измерения и соответствующую погрешность положения оси Z;
- Выполняйте синхронные измерения лазерным интерферометром (Renishaw XL-80 или эквивалент), чтобы построить зависимость «температура–погрешность»;
- Перестройте таблицу компенсации по точкам в параметрах компенсации TNC (таблица Temperature Compensation / Thermal Compensation в меню MOD);
- Проверьте без нагрузки: остаточный тепловой дрейф должен оставаться <3 мкм/ч; если нет, скорректируйте знак и усиление коэффициента компенсации — будьте внимательны, различая положительное и отрицательное направление теплового роста.
Метрологическая основа: позиционирование и повторяемость по ISO 230-2; оценка тепловых эффектов по ISO 230-3; немецкие станки также могут оцениваться по VDI 3441. Указывайте стандарт в приёмочном отчёте — иначе числа несопоставимы.
Масляное охлаждение и гидравлика: физическое предварительное условие стабильной точности
Поддерживайте температуру маслоохлаждающего агрегата шпинделя в пределах ±1 °C; разброс температуры охлаждающего масла выше 2 °C напрямую нарушает предварительный натяг подшипников и положение вершины инструмента по оси Z. Поддерживайте температуру гидравлического масла на уровне 45±3 °C и регулируйте охлаждающий клапан при сезонных изменениях. Это физическое предварительное условие того, чтобы «прогрев + компенсация» действительно удерживали дрейф ниже 3 мкм. Рассмотрите установку независимого регистратора температуры на линии возврата охлаждающего масла для построения 30-дневного тренда для диагностики.
Протокол приёмки UsedUltra: проверка термической стабильности перед покупкой
Для каждого поставленного б/у Mikron команда инспекции формирует следующие записи; покупатели могут запросить соответствующие отчёты:
| Пункт проверки | Метод / прибор | Критерий приёмки |
|---|---|---|
| Позиционирование и повторяемость осей | Лазерный интерферометр (Renishaw XL-80), по ISO 230-2 | Ухудшение относительно заводского значения ≤20 % |
| Круглость в 3 плоскостях / люфт | Баллбар (Renishaw QC20-W) | Перестроить компенсацию, если круглость превышает пределы |
| 90-минутный термический цикл без нагрузки | Кривая роста температуры переднего конца шпинделя + дрейфа Z | Тепловой дрейф сходится <5 мкм |
| Уровень вибрации шпинделя | Анализатор вибрации, ссылка ISO 10816-1/-3 | RMS <1,8 мм/с, отсутствие пиков за пределами 1× |
| Стабилизация температуры шпинделя | 30 мин на номинальной скорости, без нагрузки | Рост температуры подшипников <15 °C и восстанавливаемый |
| Состояние конуса / механизма затяжки | Визуальный контроль + проверка усилия затяжки | Отсутствие питтинга или задиров на конусе ISO |
График обслуживания для точности: ежедневно, еженедельно, ежемесячно, ежеквартально, ежегодно
| Периодичность | Пункт | Ключевой показатель / действие |
|---|---|---|
| Каждую смену | Очистка конуса шпинделя, проверка хвостовика оправки | Конус ISO без задиров; хвостовик не изношен |
| Ежедневно | Поэтапный прогрев; уровни маслоохлаждающей и гидравлической жидкости | Разброс температуры масляного охлаждения <2 °C |
| Еженедельно | Смазка направляющих; очистка фильтров | Давление смазки в норме |
| Ежемесячно | Быстрая проверка вибрации шпинделя; температура гидравлического масла | RMS <1,8 мм/с; масло 45±3 °C |
| Ежеквартально | Круглость по баллбару + перекалибровка позиционирования лазером | Перестроить компенсацию, если ухудшение >20 % |
| Ежегодно | Анализ тренда роста температуры шпинделя; полный аудит точности | Запланировать капитальный ремонт, если рост температуры невосстановим >15 °C |
Тематическое исследование: б/у Mikron HSM 500U — Cpk 1,62 и OEE 76 % за 12 месяцев
Предыстория и узкое место: цех прецизионных пресс-форм в Сучжоу купил б/у Mikron HSM 500U (5-осевой, шпиндель 36 000 об/мин). Станок работал с прямым резанием после холодного ночного запуска; детали ранней смены часто не проходили допуск по размеру Z в первые два часа (допуск по контуру ±0,008 мм, заказчик требовал Cpk ≥ 1,33), ежемесячный брак составлял около 2 500 долл. США. На 8-м месяце шпиндель дал раннее предупреждение об износе подшипников: RMS вибрации вырос до 2,3 мм/с.
Типовая задача обработки (для количественной проверки): закалённая сталь для пресс-форм 45 HRC, твердосплавная шаровая концевая фреза Ø6 мм, S = 12 000 об/мин, F = 2 000 мм/мин, ap = 0,2 мм, ae = 0,15 мм, финишная обработка полости.
Предложенное решение: инженеры UsedUltra на месте внедрили полную систему управления тепловым состоянием — SOP поэтапного прогрева, перенастройку термокомпенсации iTNC, калибровку температуры маслоохлаждающего агрегата шпинделя и ежеквартальные повторные проверки баллбаром — и закрепили программу прогрева в стартовой процедуре станка.
Количественные результаты через 12 месяцев:
- Тепловой дрейф оси Z стабилизировался ниже 3 мкм/ч (10–13 мкм/ч до настройки);
- Доля годных первых деталей выросла с 88 % до 99,2 %;
- При финишной обработке полости Cpk улучшился с 1,02 до 1,62 (превысив требование заказчика ≥1,33);
- Рост температуры подшипников шпинделя снизился с 14 °C до 5 °C; RMS вибрации установился на 1,2 мм/с; за весь год не было сигналов тревоги по подшипникам;
- Годовые потери от брака снизились с 30 000 до 4 400 долл. США (−85 %);
- OEE вырос с 63 % до 76 % (+13 п.п.); при ~8 500 доступных часах в год (три смены) эффективный выпуск добавил ~1 100 часов.
Источник данных: 12-месячные приёмочные и ежеквартальные последующие протоколы инспекций данного станка, хранящиеся в архиве UsedUltra и доступные для проверки по NDA.
Формула ROI, которую руководитель закупок может рассчитать самостоятельно:
Годовая выгода ≈ снижение доли брака первых деталей × годовой выпуск × полная себестоимость единицы + предотвращённая стоимость переборки шпинделя + (прирост OEE в п.п. × доступные часы × стоимость выпуска за час)
Подставляя данные этого случая: примерно 25 500 долл. США за счёт снижения брака + 16 700 долл. США за счёт отложенной как минимум на 1 год переборки шпинделя + 1 100 дополнительных часов выпуска — возврат от системы управления тепловым состоянием за первый год превышает 40 000 долл. США при инвестиции всего лишь в машинное время на прогрев и одну услугу по настройке компенсации.
Термоменеджмент при обработке на б/у Mikron: FAQ
Как долго нужно прогревать б/у обрабатывающий центр Mikron каждый день?
Прогревайте каждый день перед первым резанием — не пропускайте это на б/у станке. Стандарт — 25–30 минут:
- Шпиндель ступенчато повышает обороты 3 000 → 6 000 → 12 000 → целевая скорость за четыре ступени, по 5–10 мин каждая;
- Оси одновременно выполняют полный ход на 50 % ускоренного перемещения с возвратно-поступательным движением поворотных осей;
- Полный прогрев обязателен после простоев более 8 часов (ночь, выходные); после простоя <2 часов достаточно 10 минут;
- Завершайте по температурному критерию: рост температуры переднего конца шпинделя <1 °C в течение 3 последовательных минут означает «прогрет». Зимой увеличьте на 30–50 %.
Как включить и настроить термокомпенсацию (TCOMP) на Mikron?
Настройка в четыре шага (согласно оценке тепловых эффектов по ISO 230-3):
- Запустите без нагрузки на 60–90 минут, записывая кривые повышения температуры у переднего конца шпинделя, гаек шариковых винтов и станины;
- Синхронно записывайте погрешность положения оси Z в зависимости от температуры лазерным интерферометром (Renishaw XL-80);
- Перестройте таблицу по точкам в параметрах компенсации TNC (Temperature Compensation / Thermal Compensation в меню MOD);
- Проверьте без нагрузки: остаточный тепловой дрейф должен быть <3 мкм/ч; если нет, скорректируйте знак и усиление коэффициента.
Примечание: таблица привязана к конкретному станку и оснастке; перенастраивайте после любой замены шкалы или крупного ремонта.
Каковы предупреждающие признаки того, что шпиндель б/у Mikron нуждается в ремонте?
Для высокоскоростных моделей (семейство HSM) обслуживайте шпиндель при выполнении любого из условий ниже (оценка вибрации по ISO 10816-1/-3):
- Рост температуры подшипников >15 °C на номинальной скорости и не восстанавливается;
- Среднеквадратичная скорость вибрации шпинделя RMS >1,8 мм/с или выраженные пики за пределами 1× (гармоники/боковые полосы);
- Периодические следы дребезга на поверхности или ухудшение круглости по баллбару >30 % относительно базового уровня.
Выполняйте ежемесячную быструю проверку вибрации и записывайте тренд — тренд важнее любого отдельного измерения: три месяца подряд роста RMS — это раннее предупреждение.
Как часто нужно перекалибровать б/у Mikron лазерным интерферометром?
Работайте по двойному графику «ежеквартально + по событию»:
- Ежеквартально: позиционирование и повторяемость по 3 осям (лазерный интерферометр, ISO 230-2); круглость X/Y, Y/Z, Z/X (баллбар QC20-W);
- По событию: немедленно повторно проверяйте после замены шпинделя, ремонта шарикового винта или замены шкалы;
- Критерии: перестройте компенсацию люфта и шага, если позиционирование ухудшилось >20 % относительно приёмочного значения; если >50 %, оцените замену направляющих/шарикового винта — дальнейшая компенсация «для поддержания жизни» уже не экономична.
Б/у Mikron против Hermle против DMG: у кого ниже затраты на обслуживание?
Логика термоменеджмента у всех трёх схожа; различия — в глубине компенсации и стоимости запчастей:
- У Mikron система управления Heidenhain детально моделирует термокомпенсацию с большим запасом для настройки, но шкалы и детали шпинделя имеют длительные сроки поставки и более высокую стоимость;
- У Hermle зрелая конструкция терморегулирования и низкая частота планового обслуживания, но специализированные детали гидравлической системы крепления дороги;
- У DMG (например, семейство DMU) большая установленная база, простая поставка универсальных запчастей и быстрый отклик сервиса, но точность 5-осевых поворотных осей ухудшается и сильнее зависит от плановой калибровки.
Решение по бюджету: если вы цените долгосрочный ресурс точности и стабильность партий, настройка компенсации Mikron окупается лучше всего; если вы цените скорость сервисного отклика, DMG с большой установленной базой безопаснее.