Проверено старшей командой инженеров по инспекции оборудования UsedUltra · Главный инженер по инспекции Крис Опубликовано 2026-09-03 · Последнее обновление 2026-09-03
Главное: при покупке б/у станка Doosan с ЧПУ (класс токарного/токарно-центрового станка; сейчас DN Solutions; старые названия Puma/Lynx всё ещё встречаются) проверьте пять ключевых твёрдых показателей — биение шпинделя, точность позиционирования X/Z с учётом люфта, повторяемость индексации револьверной головки, усилие зажима патрона и испытание чистовым точением — по следующим порогам: биение шпинделя ≤0.010 мм, двунаправленное позиционирование ≤0.010 мм, повторяемость индексации револьверной головки ≤0.010 мм, потеря усилия зажима патрона <10% от паспортной, круглость при контрольном точении ≤0.010 мм. Ведите переговоры только после того, как все пять пройдут; скидка 15–30% за каждый несоответствующий пункт, а при превышении порога более чем в 2 раза отказывайтесь от сделки. Приборы: лазерный интерферометр, индикатор часового типа с магнитной стойкой, гидравлический манометр или динамометр для измерения силы зажима патрона, термометр; баллбар только для токарно-фрезерных исполнений с осями C/Y.
1. Почему цены на б/у токарные станки Doosan различаются на 35% — патрон и револьверная головка, а не станина
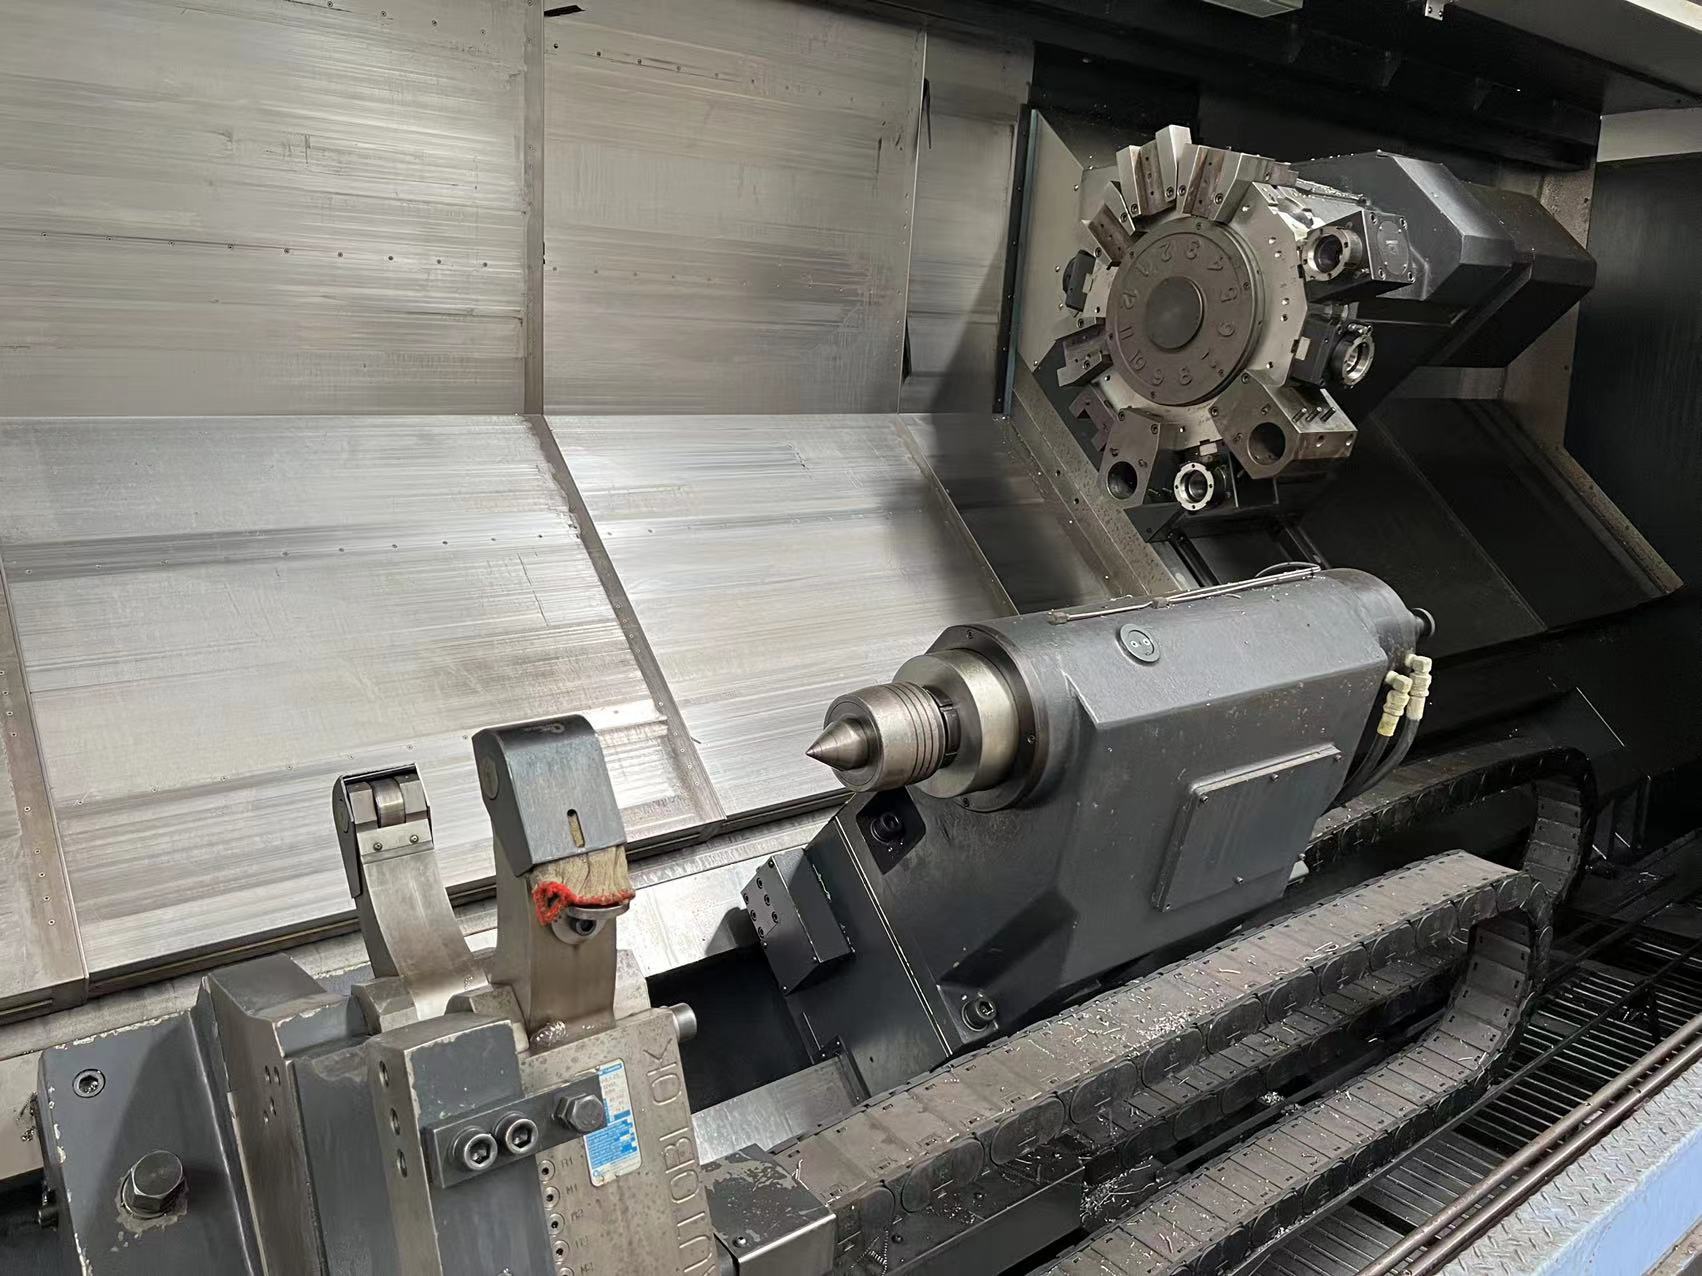
Три повторяющиеся ловушки, когда менеджер по закупкам покупает б/у станок Doosan — токарный центр Puma/Lynx:
- Ловушка «он выточил деталь, значит, всё в порядке». Продавец выполняет один лёгкий черновой проход — скрывая потерю усилия зажима гидравлического патрона и износ индексной муфты револьверной головки, именно те подсистемы, которых нет у обрабатывающего центра. Как только потеря зажима становится измеримой, чистовые диаметры уходят к границе IT7 и за неё; одна случайная ошибка индексации револьверной головки может уничтожить инструмент и деталь, а в худшем случае повредить патрон или торец шпинделя — потери от тысяч до десятков тысяч долларов США. На цельных литых основаниях класса Puma потеря точности обычно связана с ослаблением предварительного натяга переднего подшипника и клиньями оси X, а не со станиной.
- Скрытые затраты не отражены в цене. Износ переднего подшипника ухудшает круглость; перебег из-за люфта X/Z превращает ступени и резьбы в переделку; шумная индексация револьверной головки означает ремонт турбины/кулачка (~1 500–4 000 долл. США). Историю нагрузок револьверной головки и патрона нельзя прочитать по индикатору — пропустите их, и капитальный ремонт подшипников шпинделя (6 000–15 000 долл. США) ляжет на вас. Гидростанция, теряющая >0.5 бар за 30 минут, обычно означает утечку уплотнения тяги или гидроаккумулятора — ещё несколько тысяч долларов США.
- По договорам, где сказано только «гарантируется точение», ничего не взыскать. Приёмка должна опираться на количественное испытание чистовым точением (круглость/цилиндричность/стабильность диаметра) и повторяемость индексации револьверной головки, прописанные до начала переговоров — это главный рычаг менеджера по закупкам.
2. Процедура проверки на месте (пошагово)
- Сначала прочитайте историю станка (до включения). Запишите модель/год/серийный номер; на FANUC (основная система для токарных Doosan: 0i-TF / i series) прочитайте накопленное время работы, историю нагрузки шпинделя, историю аварийных сигналов и типы/количество аварийных сигналов револьверной головки/смены инструмента. Аварии скрываются здесь («перегрузка револьверной головки», «отклонение позиции шпинделя», сигналы класса «столкновение») — проверьте экран, прежде чем потратить хотя бы час работы с приборами.
- Предварительная проверка статической геометрии (на холодную). Индикатором проверьте биение торца шпинделя и конуса патрона (у ближнего конца); проверьте клинья/зазор направляющих X и предварительный натяг каретки направляющей Z; запустите гидростанцию, зафиксируйте давление в системе и выполните 30-минутный тест удержания.
- Прогрев 45–60 минут. Разгоните шпиндель с 2 000 об/мин до паспортной номинальной скорости (обычно 3 500–6 000 об/мин для этого класса) плюс циклическое перемещение Z/X; измерьте тепловой дрейф и прослушайте передний подшипник и револьверную головку. Показания без прогрева недействительны.
- Лазерный интерферометр для позиционирования X/Z и люфта (ISO 230-2, двунаправленно). Полная кривая погрешности по каждой оси — самый дорогой и самый решающий тест.
- Тест повторяемости индексации револьверной головки. Установите эталонный инструмент в позицию 1, обнулите индикатор, прогоните каждую позицию револьверной головки дважды (обычно 12) и запишите разброс биения вершины инструмента при возврате. Это проверка, относящаяся только к токарным станкам, которой нет у обрабатывающих центров.
- Тест зажима патрона + чистовой рез. При максимальном паспортном давлении патрона (обычно 20–30 бар) измерьте усилие вытягивания тяги или усилие зажима динамометром и сравните с паспортом; обточите начисто контрольную деталь φ100×200 (предпочтительно по чертежу покупателя) на круглость, цилиндричность на 300 мм и постоянство диаметра. На токарно-фрезерных станках с осями C/Y добавьте индексацию оси C и испытание фрезерования приводным инструментом.
- Оцените по таблице → ведите переговоры. Отметьте каждую строку ниже; каждую несоответствующую строку превратите в количественную скидку.
3. Какие показания должны проходить — таблица пороговых значений при приёмке б/у токарного станка Doosan
Строки по позиционированию и геометрии соответствуют ISO 230-1 / ISO 230-2; строки по индексации револьверной головки, зажиму патрона и удержанию гидравлики — это проверки по заводской практике и паспортным номиналам (ни один пункт ISO 230 их не охватывает). Все они применимы к б/у токарным центрам класса Doosan Puma/Lynx (значения для нового станка — типичные заводские величины, а не официальная гарантия одной модели; проверяйте конфигурацию и ходы по паспортной табличке):
| Контролируемый параметр | Эталон нового станка | Допуск для б/у (измеренный) | Действие |
|---|---|---|---|
| Радиальное биение торца шпинделя / конуса патрона (у ближнего конца) | ≤0.005 мм | ≤0.010 мм | ОК = торг; 0.010–0.020 = −15% |
| Биение прутка длиной 300 мм (зажатый контрольный пруток) | — | ≤0.020 мм | Превышение = износ переднего подшипника |
| Точность позиционирования X/Z (двунаправленная, ISO 230-2) | ±0.005 мм | ≤0.010 мм | 0.010–0.020 = −15%; >0.020 = осторожно |
| Повторяемость X/Z | ±0.003 мм | ≤0.005 мм | Превышение обычно = ходовой винт/энкодер |
| Люфт X / Z | — | ≤0.005 мм | Заложить замену ШВП (2 500–3 500 долл. США/ось) |
| Повторяемость индексации револьверной головки (все позиции ×2, обычно 12, разброс вершины инструмента) | ≤0.005 мм | ≤0.010 мм | 0.010–0.020 = −15%; >0.020 = риск кулачка/муфты, осторожно |
| Усилие зажима патрона (при паспортном давлении против номинального) | номинал | потеря <10% | 10–20% = заложить ремонт патрона/тяги (1 500–3 500 долл. США); >20% = отказаться |
| Тепловой дрейф шпинделя (Z, 60 мин) | <0.010 мм | <0.020 мм | Превышение влияет на стабильность чистовой обработки |
| Круглость при чистовом точении (деталь φ100) | ≤0.005 мм | ≤0.010 мм | Превышение = совокупная проблема подшипника/зажима |
| Чистовое точение: цилиндричность на 300 мм / разброс диаметра по 10 деталям | — | ≤0.020 / ≤0.015 мм | Отражает прямолинейность направляющих + тепловую стабильность |
| Погрешность индексации оси C (только токарно-фрезерные) | ±0.005° | ≤0.010° | Превышение влияет на обработку отверстий по окружности/торцов |
| Тест удержания давления в гидросистеме (30 мин) | ≤0.3 бар | ≤0.5 бар | Превышение = утечка гидроаккумулятора/уплотнения тяги |
Логика решения: ведите переговоры только после того, как пять основных пунктов (биение шпинделя, позиционирование X/Z с люфтом, повторяемость индексации револьверной головки, зажим патрона, точность чистового точения) пройдут проверку; скидка 15–30% за каждый несоответствующий пункт (серая зона обсуждается исходя из стоимости ремонта плюс простоя, см. FAQ), а при превышении порога более чем в 2 раза отказывайтесь от сделки. Цены на станки того же года/модели различаются на 35% — обычно из-за этих показателей, а не станины.
Дополнительные проверки с учётом семейства (токарные семейства Doosan)
| Семейство | Типичная роль б/у | Дополнительное внимание |
|---|---|---|
| Puma (универсальный токарный центр, обычно класс патрона 8″/10″, преимущественно серия FANUC 0i-T) | Чистовая обработка валов/дисков в нескольких установках, работа с центрами на длинных валах | Передний подшипник, клинья X, гидравлический патрон, биение пиноли задней бабки |
| Lynx (экономичный/компактный, ориентирован на прутковую заготовку) | Крупносерийная обработка прутка, бережливые ячейки/линии | Интерфейс патрона + податчика прутка, высокоскоростная индексация револьверной головки, удаление стружки/деталей |
| Исполнения с осью C / приводным инструментом / противошпинделем (класс LY) | Токарно-фрезерная обработка за одну установку | Индексация оси C, муфта приводного инструмента, синхронизация противошпинделя, выравнивание задней бабки и противошпинделя |
Конфигурационные суффиксы (приводной инструмент / ось C / противошпиндель / задняя бабка) указываются на паспортной табличке; пропускайте пункты, которые не установлены.
4. Количественный пример за 12 месяцев (иллюстративный расчёт, не действующее объявление)
Ситуация: цех по производству фитингов и арматуры для нефтегазовой отрасли в Юго-Восточной Азии покупает Doosan PUMA GT2100 2019 года (система управления FANUC 0i-T series, 8 000 ч, гидравлический патрон, 2-осевое исполнение) за 62 000 долл. США, заменяя старый отечественный токарный станок с наклонной станиной.
Результат переговоров по приёмке: позиционирование Z на месте 0.013 мм, разброс индексации револьверной головки 0.012 мм (оба превышают порог, но менее чем в 2 раза), позиционирование X 0.009 мм, потеря усилия патрона 8% → скидка по серой зоне, разделённая по стоимости ремонта (−8% за позиционирование Z, −4% за индексацию револьверной головки) = −12% → 54 600 долл. США (экономия ≈ 7 400 долл. США); в контракт добавляется пункт о повторной проверке по прибытии: «позиционирование ≤0.010 мм, разброс индексации револьверной головки ≤0.010 мм, круглость при чистовом точении ≤0.010 мм / цилиндричность на 300 мм ≤0.020 мм».
Результаты за 12 месяцев (по сравнению с заменённым станком):
- Разброс диаметра при чистовой обработке 0.032 → 0.012 мм; брак 3.8% → 0.9% (−76%);
- Ноль событий ошибочной индексации/столкновений револьверной головки (ранее ~1 раз в квартал, каждый = 4 ч простоя + повреждение компонентов головки);
- Ноль случаев проскальзывания в патроне (ранее 2 в год, включая один выброс заготовки, повредивший оснастку);
- Время наладки/компенсации 13% → 7% (OEE ≈ +6 пунктов);
- Капитальный ремонт шпинделя не потребовался; узел индексной муфты револьверной головки превентивно заменён на 7-м месяце по данным приёмки (1 900 долл. США включая работу, простой <1 дня);
- Энергопотребление на деталь ≈ −12% за счёт стабильной скорости и сокращения холостого резания;
- ~47 000 долл. США дополнительного выпуска за 12 месяцев, включая экономию на цене, предотвращённый брак и предотвращение аварий → окупаемость ≈ 14 месяцев.
5. Часто задаваемые вопросы (5 вопросов)
Вопрос 1. В чём главное отличие проверки б/у токарного станка с ЧПУ от б/у обрабатывающего центра — какие проверки относятся только к токарным станкам?
Ответ. Общие пункты — шпиндель/направляющие/ШВП и приборные испытания (лазерный интерферометр, дрейф после прогрева). Только для токарных, обязательно добавлять три проверки: ①повторяемость индексации револьверной головки (разброс вершины инструмента по всем позициям, обычно 12; на обрабатывающем центре проверяют автоматическую смену инструмента (ATC), а не это); ②усилие зажима патрона и тяга (потеря гидравлики напрямую определяет, можно ли выполнять чистовое точение); ③выравнивание пиноли задней бабки и испытание точением (круглость/цилиндричность/разброс диаметра). Для токарно-фрезерных станков с осью C/приводным инструментом/противошпинделем (класс LY) добавьте индексацию оси C и испытание фрезерования приводным инструментом.
Вопрос 2. На объекте нет динамометра для измерения силы вытягивания — как оценить потерю зажима патрона без него?
Ответ. Трёхступенчатая оценка: ①тест удержания — если гидростанция теряет >0.5 бар за 30 мин, подозревайте уплотнения тяги/гидроаккумулятор; ②рез с проскальзыванием — зажмите контрольный пруток при максимальном паспортном давлении и режьте с достаточной глубиной на средней скорости; слушайте «проскальзывание» и проверяйте смещение по окружности; ③визуально — износ ступеней кулачков патрона или ход тяги меньше номинального являются признаками ослабления. Если все три выглядят чисто, всё равно запросите номинальное усилие вытягивания тяги и включите пункт о повторной проверке по прибытии; формальная приёмка — по данным динамометра/манометра.
Вопрос 3. «Щелчок» или шум при индексации револьверной головки — что это значит и как измерить повторяемость?
Ответ. Один чистый щелчок посадки — норма; скрежет металла по металлу, двойная индексация или дрожание при возврате указывают на износ кулачка/муфты или турбинно-червячной пары. Измерение: эталонный инструмент в позиции 1, индикатор на станине, прогон каждой позиции дважды (обычно 12), запись разброса вершины инструмента при возврате. ≤0.010 мм — проходит; 0.010–0.020 — серая зона (скидка на ремонт); >0.020 = закладывайте капитальный ремонт кулачкового механизма (1 500–4 000 долл. США) и будьте осторожны. Шум вместе с перебегом = высокая вероятность аварийной истории индексного механизма.
Вопрос 4. Б/у токарные станки Doosan (сейчас DN Solutions) — какая у них система управления и что это значит для будущего ремонта?
Ответ. Токарные станки Doosan Puma/Lynx в основном работают под FANUC 0i-T series и FANUC i series (более старые: 0i-TC / 18i-T / 21i-T) — широкое покрытие сторонними сервисами и дешёвые запчасти; это ключевая причина, почему б/у Doosan дешевле восстановить, чем закрытые экосистемы Mazatrol/Siemens. Но DN Solutions (переименована из Doosan Machine Tools в июне 2022 года) сейчас в основном обслуживает новые станки — подтверждайте поддержку OEM для б/у станка (чертежи, каналы запчастей, приёмка) в письменном виде при запросе цены. Старые названия Puma/Lynx и DN относятся к одной и той же линейке станков; активное использование старых названий на вторичном рынке нормально, а не признак подделки — ориентируйтесь на паспортную табличку и серийный номер.
Вопрос 5. Что делает пункт о приёмке по испытанию точением исполнимым в договоре на токарный станок?
Ответ. Спецификация контрольной детали плюс четыре элемента: ①стандарты (позиционирование/геометрия по ISO 230-1/-2; круглость по ISO 12181-1 и цилиндричность по ISO 12180-1); ②конкретные значения (круглость ≤0.010 мм, цилиндричность на 300 мм ≤0.020 мм, разброс диаметра по 10 деталям ≤0.015 мм, разброс индексации револьверной головки ≤0.010 мм); ③условия измерения (прогрев 45–60 мин, температура помещения, оснастка и зажим, состояние компенсации, одна установка без коррекции инструмента); ④средство за нарушение (процент скидки или возврат). Добавьте «потеря усилия зажима патрона <10%» как приложение. «Гарантируется нормальное точение» — это не формулировка.