

Эта статья проверена командой старших инспекторов оборудования UsedUltra. Ведущий инженер по инспекции Крис (12 лет в оценке подержанного промышленного оборудования, более 1 500 проверенных станков с ЧПУ, включая более 60 станков серии Mikron HSM/MILL) несёт ответственность за каждое техническое определение ниже. Классификации модельных линеек и поколения систем управления сверяются с каталогом GF Machining Solutions и опубликованными производителем типовыми спецификациями; значения для конкретного станка всегда необходимо подтверждать по заводской табличке станка и приёмочному отчёту.
Опубликовано 2026-09-07 · Последнее обновление 2026-09-07
Выбор линейки подержанного обрабатывающего центра Mikron
Начните с того, чтобы отказаться от фразы «HSM против MILL против U-серии». «U» — это не линейка станков. Это суффикс 5-осевой версии. HSM и MILL — это линейки, а суффикс U (HSM 400U, XSM 600U, MILL P 800 U) говорит о том, что станок является 5-осевой версией базовой модели с наклонно-поворотным столом. На вторичном рынке вы выбираете среди трёх намерений покупки. ① Высокоскоростная финишная обработка для графитовых и медных электродов, финишной обработки пресс-форм из закалённой стали и микроэлементов: HSM 500/700 (3 оси) или HSM 400U, XSM U, MILL S-X (5 осей), примерно 30 000–42 000 об/мин с малым конусом HSK-E и iTNC 530/TNC 640. ② Высокопроизводительное производство, 5 осей: MILL P 800 U, около 20 000 об/мин, HSK-A63, высокий крутящий момент, TNC 640. ③ Универсальные 3-осевые: MILL E 800/1200 или VCE Pro, с вариантами шпинделя 12 000–20 000 об/мин у MILL E (VCE Pro — максимум около 16 000 об/мин), шариковыми винтовыми передачами и самой низкой начальной ценой. Подбирайте станок под работу. Электроды и финишная микрообработка относятся к высокоскоростной линейке. Крупные корпуса и плиты пресс-форм, требующие одновременной 5-осевой обработки, относятся к P 800 U. Смешанное универсальное производство при минимальной стоимости — к MILL E или VCE Pro. Высокоскоростная линейка также наиболее чувствительна к тепловым воздействиям, поэтому закладывайте бюджет на прогрев и проверку шпинделя, какую бы модель вы ни выбрали.
Почему покупатели неверно сравнивают подержанные обрабатывающие центры Mikron
Покупатели подержанных Mikron совершают четыре повторяющиеся ошибки. На каждую из них далее в этом руководстве дан ответ с данными, примером или процедурой проверки.
Ошибка 1: восприятие «U» как класса станка
5-осевой U — не более высокий класс станка, чем 3-осевой HSM. Это тот же высокоскоростной шпиндель и приводной комплект, установленные на наклонно-поворотном столе. Поставьте HSM 400U (5 осей) рядом с HSM 500 (3 оси), и разница будет в кинематике, а не в классе. Некоторые покупатели платят за U, который никогда не используют, потому что предполагают, будто обычный 3-осевой HSM 700 «не обладает точностью U-серии». Это не так. Другие покупают 3-осевой HSM, когда их деталям на самом деле нужна 5-осевая обработка, и обнаруживают разрыв при первом расчёте стоимости рабочего колеса. Кинематика — решающая характеристика. Ошибётесь с ней — цена не будет иметь значения.
Ошибка 2: восприятие скорости шпинделя как показателя качества
42 000 об/мин на высокоскоростном шпинделе HSK-E40 не означает автоматически, что станок лучше, чем 20 000 об/мин на шпинделе HSK-A63 серии P. Эти два варианта находятся в разных диапазонах крутящего момента и жёсткости для разных резов. Высокое число помогает только тогда, когда привод, конус и конструкция способны удерживать контур под нагрузкой. Поэтому некоторые высокоскоростные модели чисто обрабатывают на шариковых винтовых передачах, тогда как другим для достижения того же результата нужны линейные или прямые приводы. Малый высокоскоростной конус не может нести тяжёлый черновой резец. Читайте об/мин как индикатор режима, а не как оценку качества, особенно для тяжёлой 5-осевой черновой обработки плит пресс-форм.
Ошибка 3: предположение, что все Mikron работают с одной и той же системой управления
Вторичный рынок охватывает три поколения систем управления. iTNC 530 встречается на станках прежних серий HSM/XSM и более ранних агрегатах VCE. TNC 640 стандартна для MILL P, следующей линейки S/X и моделей MILL E U. VCE Pro оснащается TNC 620 или TNC 640 в зависимости от года выпуска, а опубликованные данные противоречивы, поэтому уточняйте точную комплектацию конкретного станка. Если ваш цех стандартизирован на постпроцессорах TNC 640, а вы покупаете XSM 2008 года с iTNC 530, каждую программу придётся перепостировать, и вы унаследуете более старый канал поставки запчастей. Выбирайте систему управления до выбора станка.
Ошибка 4: пропуск бюджета на тепловую проверку и проверку шпинделя
Линейки на 30 000–42 000 об/мин работают с малыми запасами предварительного натяга и являются наиболее термочувствительными станками в семействе. Пропустите поэтапный прогрев — и тепловой дрейф по оси Z достигнет 8–15 мкм/ч в первые два часа. Холодный пуск сразу на высокую скорость повышает температуру подшипников на 12–18 °C и ускоряет потерю предварительного натяга. Переборка подержанного шпинделя стоит 14 000–28 000 долларов США. Для любого высокоскоростного агрегата проверка является частью цены покупки, а не опциональным дополнением.
Сравнение характеристик подержанных обрабатывающих центров Mikron по назначению покупки
Как читать название модели Mikron: HSM → MILL S, XSM → MILL X и суффикс «U»
Читайте название до цены. Линейки Mikron (HSM, позднее переименованная в MILL S; XSM, позднее MILL X; а также MILL P, MILL E и VCE Pro) — это 3-осевые или 5-осевые платформы. GF провела этот ребрендинг между 2015 и 2020 годами. Замыкающая U — маркер 5 осей (HSM 400U, XSM 400 U, MILL P 800 U, MILL S/X 400 U), означающий, что станок оснащён поворотно-наклонным столом вместо фиксированного. Наклонная ось обозначается A или B в зависимости от модели и поколения. Компактный класс 400U обычно указывается с поворотной осью B ±110° и осью C 360°; более крупные модели U используют ось A с другими диапазонами качания (XSM 600U качается от −110° до +30°, MILL P 800 U — +91°/−121°). Проверяйте фактическое обозначение и диапазон качания по паспорту или заводской табличке. В каталоге GF нет отдельного семейства «MILL U» и нет «MILL M». Если в объявлении указано любое из них, проверьте реальную модель.
| Параметр | Высокоскоростная финишная 3-осевая (HSM 500 / HSM 700; преемник 3-осевой = MILL S 500) | Высокоскоростная 5-осевая (HSM 400U / XSM 400 U / MILL S-X 400 U) | Высокопроизводительная производственная 5-осевая (MILL P 800 U) | Универсальная 3-осевая (MILL E 800 / VCE Pro) |
|---|---|---|---|---|
| Кинематика | 3 оси (фиксированный стол) | 5 осей (поворотно-наклонный стол; класс 400U обычно B ±110°/C 360°) | 5 осей (поворотно-наклонный стол; P 800 U наклон +91°/−121°, поворот 360°) | 3 оси (фиксированный стол) |
| Макс. скорость шпинделя | 42 000 об/мин (HSM 500/700, HSK-E40) | 42 000 об/мин (HSM 400U / XSM 400 U) | 20 000 об/мин (HSK-A63) | VCE Pro: до 16 000 об/мин (ISO/BT40); MILL E: варианты 12 000–20 000 об/мин |
| Конус / интерфейс | Малый высокоскоростной конус (класс HSK-E40) | Класс HSK-E (высокоскоростной) | HSK-A63 (двухконтактный) | Класс ISO/BT 40 (обычный шпиндель VCE Pro) |
| Тип привода | Зависит от модели — не предполагайте (см. примечание о приводах) | Зависит от модели: XSM 400 U: подача на шариковых винтовых передачах; HSM 400U LP (2010+) и текущий MILL X 400 U: линейный/прямой привод — проверяйте по каждому станку | Подача X/Y/Z: уточняйте по каждому станку; поворотно-наклонные B/C: прямые моментные двигатели | Шариковые винтовые передачи (документированы для MILL E 800/1200 и VCE Pro) |
| Поколение системы управления | iTNC 530 (эпоха HSM); TNC 640/TNC 7 на преемниках S/X | iTNC 530 (эпоха HSM/XSM, например, агрегаты 2008 г.); TNC 640/TNC 7 на S/X U | TNC 640 (также TNC 7 / Siemens на текущих) | Наследие VCE: TNC 426/iTNC 530; текущий VCE Pro: TNC 620 или 640 (противоречивые данные — уточняйте); MILL E U: TNC 640 |
| Типовые перемещения (мм) | HSM 500: X500 / Y450 / Z350; HSM 700: X700 / Y550 / Z450 (старше) или X700 / Y600 / Z500 (2012+) — уточняйте исполнение | XSM 400 U: X400 / Y240 / Z350 | P 800 U: X/Y/Z 800 / 800 / 550 | Класс VCE 1000: X/Y/Z 1 020 / 560 / 600 |
| Мощность / крутящий момент шпинделя | Высокоскоростной режим с низким крутящим моментом (ориентация на финишную обработку) | Высокоскоростной режим с низким крутящим моментом | Высокий крутящий момент (номинально ~120 Н·м у P 800 U, ~36 кВт) | Умеренный (класс VCE 1000: ~12–16 кВт) |
| Точность позиционирования (типовая) | Замкнутый контур по линейным датчикам; например, HSM 700 (агрегат 2016 г.): ±0,006 мм позиционирование / ±0,003 мм повторяемость по ISO 230-2 — проверяйте по каждому станку | Как слева | Опубликованные GF 24-часовые показатели процесса/цикла ±2–4 мкм (заявления о надёжности процесса, а не точность осей по ISO 230-2) — проверяйте точность осей по каждому станку | Проверяйте по ISO 230-2 — единого опубликованного значения по объявлениям VCE нет |
| Лучше всего подходит для | Графитовые/медные электроды, финишная обработка закалённой стали (45–55 HRC), микроэлементы, тонкостенные детали | 5-сторонняя обработка электродов, профилированные стержни пресс-форм, финишная обработка рабочих колёс на высоких об/мин | Крупная одновременная 5-осевая обработка: корпуса, плиты пресс-форм, аэрокосмические конструкции, тяжёлая обработка от черновой до финишной | Общая обработка корпусных/листовых деталей, сталь и алюминий, бюджетный вход, менее термочувствительна |
| На что смотреть на вторичном рынке | Часы работы шпинделя + термоменеджмент; состояние конуса; поколение системы управления | То же + проверьте люфт осей B/C и фиксаторы поворота; бюджет на переборку высокоскоростного шпинделя | Проверьте, подходит ли режим крутящего момента и скорости вашим черновым фрезам; доступность оснастки HSK-A63 | Самая низкая стоимость входа; уточняйте фактическую скорость шпинделя, а не название семейства |
Приведённые выше значения — это опубликованные производителем типовые данные плюс основа классификации из записей инспекций UsedUltra. Конкретный подержанный станок может отличаться в зависимости от года выпуска и опций. Подтверждайте каждое число по заводской табличке и запрашивайте отчёт лазерного интерферометра (ISO 230-2) до принятия обязательств. Поколение системы управления — самый частый сюрприз на подержанных агрегатах, поэтому запрашивайте точную модель системы управления и версию ПО в объявлении.
Что означает «U» у подержанного Mikron
Суффикс U — самый неверно читаемый символ в объявлениях о подержанных Mikron. В высокоскоростном семействе HSM модель U, например HSM 400U (5 осей), имеет тот же высокоскоростной шпиндель и приводной комплект, что и 3-осевые собратья вроде HSM 500. U просто добавляет поворотно-наклонный стол, чтобы заготовку можно было наклонять и поворачивать. В компактном классе 400U наклонная ось обычно представляет собой ось B с поворотом ±110° плюс ось C 360°. У более крупных моделей U наклонная ось обозначается A с другим диапазоном качания (XSM 600U качается от −110° до +30°), поэтому проверяйте паспорт. U не повышает скорость шпинделя, класс точности или жёсткость. Когда 5-осевой U стоит дороже 3-осевого станка того же семейства, дополнительные деньги покупают кинематику: две поворотные оси, их сервоприводы и их датчики. И наоборот, 5-осевой U, используемый только для 3-осевых работ, — это простаивающий капитал: две оси плюс их обслуживание ничего не делают.
Правило решения: считайте оси, которые реально нужны детали. Электроды, микростержни и финишная обработка закалённой стали, выполняемые в 3-осевом позиционировании, правильно выполнять на 3-осевом высокоскоростном HSM или MILL S. Детали, которым нужен доступ с 5 сторон или одновременный наклон, например рабочие колёса, профилированные стержни и угловые отверстия, относятся к модели U. Проверяйте оси B/C с помощью баллбара, а не только линейные оси.
Высокоскоростные HSM/XSM против MILL P: два режима крутящего момента и скорости для разных резов
Разделение здесь определяется шпинделем, конусом и приводным комплектом, а не брендом.
- Высокоскоростная линейка (HSM, XSM, MILL S/X). Высокая скорость шпинделя, 30 000–42 000 об/мин, на малом конусе HSK-E, созданном для финишной обработки с низким крутящим моментом. Сила резания за проход намеренно остаётся низкой; точность и чистота достигаются за счёт скорости и динамики приводов, а не нагрузки на режущую кромку. Тип привода не единообразен внутри семейства, поэтому не выводите его из названия. Компактный XSM 400U (эпоха 2008 г.) документирован с осями подачи X/Y на шариковых винтовых передачах, тогда как более крупный XSM 600U и текущее поколение MILL X используют линейные двигатели или прямые приводы. Эта линейка — неподходящий инструмент для снятия больших объёмов с 800-мм стальных плит.
- MILL P 800 U (высокопроизводительное производство). Около 20 000 об/мин на двухконтактном конусе HSK-A63, высокомоментный шпиндель (номинальный крутящий момент примерно 120 Н·м, класс 36 кВт) и тяжёлые оси подачи на более жёсткой конструкции. Опубликованные данные не указывают тип привода подачи X/Y/Z, поэтому уточняйте его на станке; поворотно-наклонные оси B/C используют прямые моментные двигатели. GF позиционирует P 800 U как свой флагманский 5-осевой станок — против Hermle C 400, DMG DMU 80P и Mazak Variaxis i-700 — для черновой и финишной обработки корпусов, плит пресс-форм и аэрокосмических конструкций за одну установку.
Логика выбора. Для высокоскоростной финишной микрообработки запас крутящего момента выше примерно 20 000 об/мин не используется, а меньший высокоскоростной станок работает быстрее и дешевле. Для 5-осевой обработки крупных деталей, которую нужно черновить и финишировать за одну установку, решают крутящий момент серии P и жёсткость HSK-A63; высокоскоростной станок остановится на черновом проходе. «42 000 об/мин» не является универсально лучшим. Это другой режим.
Линейные двигатели против шариковых винтовых передач
- Приводы высокоскоростного семейства не единообразны. Проверяйте каждый агрегат. Компактный XSM 400U (эпоха 2008 г.) имеет оси подачи X/Y на шариковых винтовых передачах, что документировано в сервисных журналах станка. Более крупный XSM 600U использует линейные двигатели или прямые приводы на своих осях, как и текущее поколение MILL X. Типы приводов классических (до LP) HSM 400U/500 в значительной степени не подтверждены в данных дилеров; в одном техпаспорте HSM 500 указаны шариковые винтовые передачи, тогда как поколение LP (с 2010 года) документировано как линейный прямой привод. У линейных осей и осей с прямым приводом нет люфта шариковой винтовой передачи, который нужно компенсировать, но они чувствительны к состоянию направляющих, датчиков и температуре. Высокоскоростные оси на шариковых винтовых передачах со временем накапливают люфт. Подтверждайте тип привода по списку деталей или при инспекции, а не по названию семейства.
- MILL E 800/1200 и VCE Pro — документированные станки с шариковыми винтовыми передачами. Они выдерживают крутящий момент и дешёвы в обслуживании, но люфт и износ ходового винта растут с наработкой и требуют проверки баллбаром и лазерным интерферометром. Тип привода подачи X/Y/Z у MILL P не указан в опубликованных данных, поэтому уточняйте по каждому станку.
Для подержанного агрегата спрашивайте, какой режим отказа вы должны проверить, а не какой привод лучше. На высокоскоростном станке с линейным или прямым приводом проверьте состояние датчиков, предварительный натяг направляющих и выполните тепловой цикл; часы работы шпинделя и запись прогрева после холодного пуска важнее всего. На станке с шариковой винтовой передачей выполните проверку круглости баллбаром (обратные всплески означают люфт), проверьте осевой люфт ходового винта и подтвердите повторяемость позиционирования по ISO 230-2.
iTNC 530 против TNC 640: совместимость систем управления
Подержанные Mikron охватывают три поколения систем управления.
- iTNC 530. Система управления эпохи HSM/XSM, подтверждённая на агрегатах HSM 400U и XSM 400 U 2008 года и на более ранних станках VCE. Зрелая и широко поддерживаемая, но с более старым каналом запчастей и ПО.
- TNC 640. Стандарт для MILL P (включая P 800 U), преемников поколения S/X и моделей MILL E U.
- Собственная линейка VCE Pro. Оснащается TNC 620 или TNC 640 в зависимости от года выпуска. Опубликованные данные противоречивы, поэтому уточняйте точную систему управления на станке.
Перед покупкой: уточните точную модель системы управления и версию ПО по заводской табличке. Проверьте, совпадают ли ваш CAM-постпроцессор и набор диалоговых циклов Heidenhain на станке; перепостирование библиотеки старых программ под новую систему управления — реальные затраты. Для агрегатов с iTNC 530 уточните у продавца доступность запчастей и удалённой поддержки. Для цеха, стандартизированного на TNC 640, такая совместимость часто стоит ценовой надбавки.
Тепловая проверка: высокоскоростной шпиндель — это тепловая система
Высокоскоростные шпиндели Mikron (30 000–42 000 об/мин) работают с малыми запасами предварительного натяга и зависят от масляного охлаждения и поэтапного прогрева. Физика здесь — линейное тепловое расширение. Возьмите шпиндель, инструментальную оправку и инструментальную цепочку с эффективной длиной примерно 300 мм, смешанную алюминиево-стальную конструкцию с эффективным α около 15×10⁻⁶/°C. Только ΔT в 10 °C увеличивает вершину инструмента примерно на 45 мкм. Стеклянная шкала не видит эту ошибку, потому что находится ниже шпинделя. На подержанном станке с изношенным предварительным натягом теплота трения выше, и проблема усугубляется. Закладывайте бюджет на процедуру прогрева, оцениваемую по температуре, а не по фиксированному времени; запрашивайте 90-минутную кривую теплового цикла без нагрузки при приёмке и рассматривайте переборку шпинделя за 14 000–28 000 долларов США как цену ошибки в этом вопросе.
Протокол приёмки UsedUltra: проверяемые доказательства на подержанном Mikron
| Пункт инспекции | Метод / инструмент | Критерий приёмки для подержанного Mikron |
|---|---|---|
| Позиционирование и повторяемость линейных осей | Лазерный интерферометр (Renishaw XL-80), по ISO 230-2 | Ухудшение относительно заводского значения ≤20%; укажите стандарт в отчёте |
| Круглость / люфт (линейные оси) | Баллбар (Renishaw QC20-W) | Отсутствие обратных всплесков люфта сверх пределов; отмечайте по каждой оси |
| Оси наклонно-поворотного стола B/C | Дуговые тесты баллбаром на поворотных осях | Люфт поворота/наклона в пределах; фиксаторы и зажимы срабатывают чисто |
| Состояние шпинделя | Запись часов шпинделя + анализатор вибрации (см. ISO 10816-1/-3) | СКЗ <1,8 мм/с, отсутствие пиков выше 1×; часы соответствуют состоянию конуса/биения |
| Тепловая стабильность | 90-минутный тепловой цикл без нагрузки | Дрейф по Z сходится <5 мкм; нагрев носа шпинделя <15 °C и обратим |
| Конус шпинделя / механизм зажима | Визуально + проверка силы зажима | Отсутствие точечной коррозии/задиров на конусе HSK-E/HSK-A |
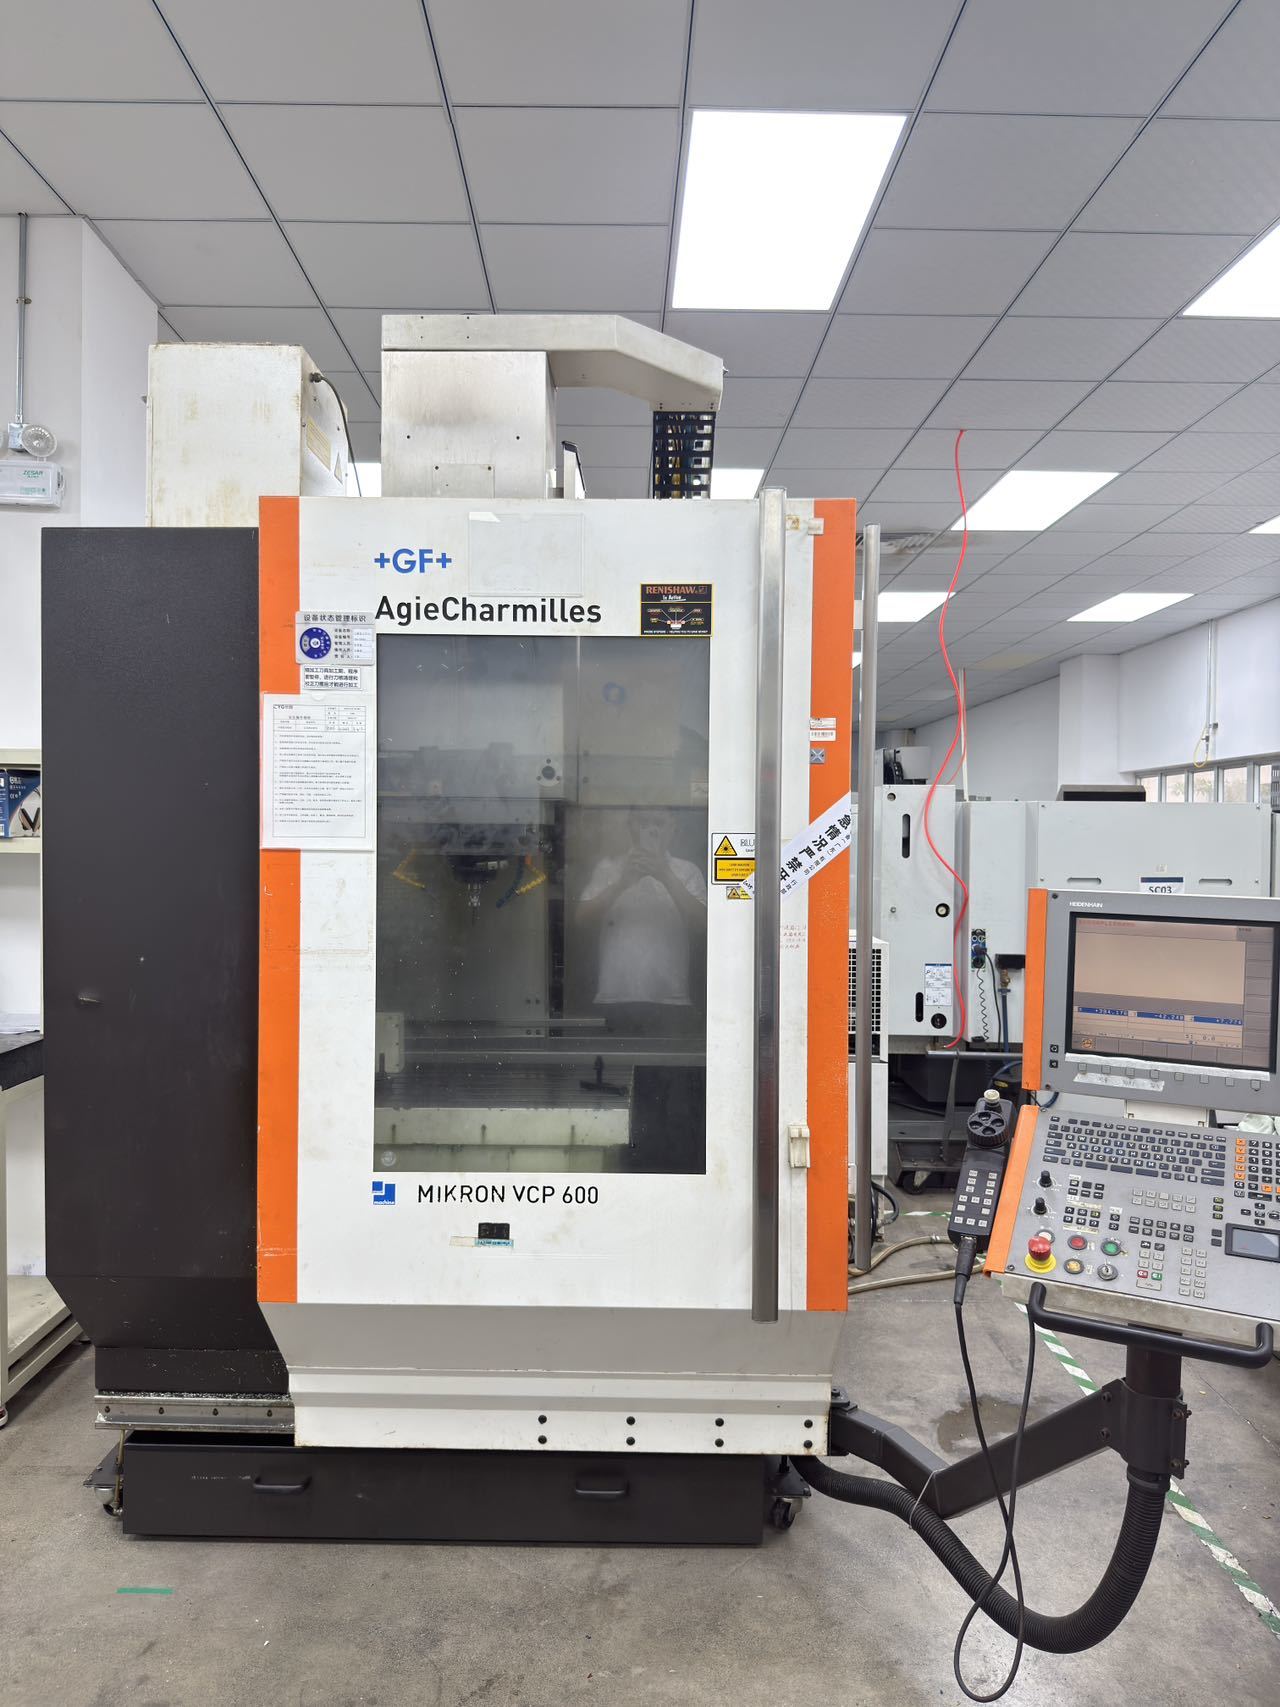
Реальный пример в наличии: Mikron VCP 600 (актуальный агрегат на usedultra.com)
Чтобы увидеть применение этого руководства к станку, который можно осмотреть сегодня, вертикальный обрабатывающий центр Mikron VCP 600 представлен в наличии на складе UsedUltra — посмотреть станок и его объявление. В настоящее время это единственный агрегат MIKRON в наличии на странице бренда MIKRON на UsedUltra; по мере поступления новых агрегатов из наших японских и швейцарских каналов закупки именно на этой странице отображается актуальный склад MIKRON.
VCP — отдельная швейцарская линия точной обработки, отличная от семейств HSM/MILL, сравниваемых выше: запущена около 1999 года в семействе Futura компании Mikron AG Nidau (отдельная линейка, а не переименованный VCE), 3-осевой вертикальный станок со шпинделем Step-Tec (стандартно 20 000 об/мин; вариант HS предлагает более высокую скорость), основание из полимербетона и интерфейс HSK-A63 — ориентирован на единичное производство и изготовление инструмента и штампов в диапазоне от обычной до HSC-обработки. Не путайте его с высокоскоростными линиями HSM/MILL S: это 3-осевой прецизионный вертикальный станок, поэтому правило «считайте нужные оси» говорит, что станок этого класса с фиксированным столом — правильный выбор, если вашим деталям действительно не нужны 5 осей
| Параметр | Указанное значение (данный агрегат) | Основание |
|---|---|---|
| Модель / тип | Mikron VCP 600, вертикальный обрабатывающий центр | Актуальное объявление |
| Год / происхождение | 2008 / Швейцария (Mikron AG Nidau) | Актуальное объявление. Оговорка: публично документированные агрегаты VCP заканчиваются 2007 годом (VCP 800) — подтвердите год по заводской табличке |
| Система управления | Heidenhain iTNC 530 | Актуальное объявление + дилерские источники |
| Шпиндель | Step-Tec | Актуальное объявление + источники производителя/дилера |
| Серийный номер | 107.30.98:915 | Актуальное объявление (значение публично не расшифровывается — проверьте по заводской табличке) |
| Подключённая нагрузка / масса станка | 16 кВт / 6 500 кг | Актуальное объявление; совпадает с дилерскими данными |
| Время обработки | 1 423 ч | Актуальное объявление |
| Перемещения X/Y/Z | 600 / 450 / 450 мм | Сверка дилера/производителя (не напечатано на странице объявления) |
| Стол | 850 × 530 мм, макс. нагрузка 400 кг | Сверка дилера/производителя |
| Магазин инструментов | 30 | Сверка дилера/производителя |
| Точность позиционирования | Не опубликовано — проверьте по ISO 230-2 при приёмке | Исходное значение не найдено |
Результаты за 12 месяцев на практике: цех электродов на 3-осевом HSM против цеха единичных заказов на 5-осевом P
Случай A — цех пресс-форм с графитовыми электродами остаётся на 3-осевой высокоскоростной обработке. Производитель графитовых и медных электродов для автомобильных пресс-форм использовал лёгкий универсальный VMC. Финишная обработка электродов была медленной, а графитовая пыль изнашивала уплотнение шпинделя. Цех перешёл на подержанный 3-осевой высокоскоростной Mikron (линейка HSM, класс 42 000 об/мин, малый конус HSK-E). Финишная обработка графита сократилась с двух проходов до одного:
| Операция (типовой электрод) | Старый универсальный VMC | Подержанный высокоскоростной Mikron | Изменение |
|---|---|---|---|
| Финишные проходы | 2 прохода / 45 мин | 1 проход / 24 мин | -47% |
| Чистота поверхности | Ra 1,6, требуется ручная доводка | Ra 0,4–0,8 напрямую | доводка исключена |
| Стойкость инструмента (микроинструмент) | выкрашивание при более высокой подаче | +35% | вибрация снижена |
По измерениям за 12 месяцев: время финишной обработки сократилось на 47%, ручная доводка исключена, стойкость микроинструмента выросла на 35%, а простои из-за уплотнения шпинделя исчезли. Цех не купил 5-осевой U, потому что ни одному электроду не нужна наклонная одновременная обработка. Этот выбор сэкономил капитал и расходы на обслуживание двух поворотных осей.
Случай B — цех корпусов и плит пресс-форм с 5-осевой обработкой выбирает режим крутящего момента. Цех, обрабатывающий крупные алюминиевые корпуса и стальные плиты пресс-форм, с деталями, которым нужен доступ с 5 сторон и элементы одновременной 5-осевой обработки, сравнивал подержанный высокоскоростной 5-осевой станок с высокопроизводительным производственным 5-осевым (класс MILL P 800 U, 20 000 об/мин, HSK-A63, высокомоментный шпиндель). Для стальных черновых фрез, режущих на глубину, малый высокоскоростной конус не может удержать нагрузку на режущую кромку; крутящий момент серии P и двухконтактный конус HSK-A63 выдерживают её. Через 12 месяцев цех сообщил, что глубина резания при черновой обработке выросла в 2 раза, время черновой обработки сократилось примерно на 40%, а ошибок повторного закрепления нет, потому что 5-осевая финишная обработка выполнялась за одну установку. Покупатель говорит, что надбавка к цене по сравнению с высокоскоростным U окупилась менее чем за 12 месяцев только за счёт производительности черновой обработки.
Оба случая — типичные результаты, о которых сообщили клиенты и которые хранятся в архиве команды UsedUltra. Фактические результаты зависят от номенклатуры деталей, оснастки и состояния станка. Отчёты по отдельным станкам доступны по запросу. Ни один из случаев не утверждает, что одна линейка лучше для всех; каждый цех выбрал линейку, соответствующую его преобладающей операции.
Случай C — реальный станок, к которому можно применить эту схему. Вместо ретроспективного отчёта клиента вы можете применить схему принятия решений прямо сейчас к станку из складского запаса UsedUltra: Mikron VCP 600, 2008, Швейцария. Это 3-осевой вертикальный станок со шпинделем Step-Tec (iTNC 530, HSK-A63, примерно 16 кВт, 6 500 кг, 1 423 ч), прецизионный вертикальный станок с фиксированным столом, а не 5-осевой U. Для покупателя, чья работа — 3-осевые электроды и финишная обработка пресс-форм, кинематика подходит, поэтому нет причины платить надбавку за 5 осей. Для тех, чьим деталям действительно нужна одновременная 5-осевая обработка, VCP 600 — неподходящий класс независимо от состояния. Его приёмочный файл (отчёт лазерного интерферометра ISO 230-2 и проверка шпинделя) доступен по запросу.
FAQ: покупка подержанных обрабатывающих центров Mikron — выбор, проверка и системы управления
Q1. Что на самом деле означает «U» в Mikron HSM 400U / XSM 600U / MILL P 800 U — модель или класс?
О: Это маркер 5-осевой кинематики, а не линейка или класс станка. Базовая машина оснащается поворотно-наклонным столом вместо фиксированного, что обеспечивает 5-стороннюю и одновременную 5-осевую обработку. В компактном классе 400U наклонная ось обычно представляет собой ось B с поворотом ±110° плюс ось C 360°; у более крупных моделей U она обозначается A с другими диапазонами (XSM 600U качается от −110° до +30°), поэтому проверяйте паспорт. То же семейство существует и как 3-осевая модель с фиксированным столом без U. Отдельного семейства «MILL U» нет; MILL — это зонтичный бренд. Выбирайте U только если вашим деталям нужна наклонная или одновременная 5-осевая обработка. Иначе вы платите за две поворотные оси, их датчики и их обслуживание, не используя их.
Q2. Mikron HSM (высокоскоростной) против MILL P — что лучше купить подержанным для работ с пресс-формами?
О: Они служат разным операциям с пресс-формами. Решайте по режиму резания, а не по бренду.
- Электроды, микроэлементы, финишная обработка закалённой стали (45–55 HRC). Используйте высокоскоростную линейку (HSM/XSM/MILL S-X, около 30 000–42 000 об/мин, малый конус HSK-E, приводы на линейных двигателях или шариковых винтовых передачах в зависимости от модели). Низкий крутящий момент, высокая подача, тонкая чистота.
- Крупные плиты пресс-форм и корпуса, требующие одновременной 5-осевой черновой и финишной обработки за одну установку. Используйте высокопроизводительный MILL P 800 U (20 000 об/мин, двухконтактный HSK-A63, крутящий момент примерно 120 Н·м). Тяжёлая нагрузка на режущую кромку и высокий крутящий момент. Уточните тип привода подачи на станке.
- Смешанное универсальное производство при ограниченном бюджете. Используйте MILL E или VCE Pro (варианты шпинделя 12 000–20 000 об/мин у MILL E; VCE Pro — до примерно 16 000 об/мин; шариковые винтовые передачи, самая низкая стоимость входа).
Практическое правило: выше примерно 20 000 об/мин станок оптимизирует чистовую обработку, а не съём металла. Сначала подбирайте операцию.
Q3. Автоматически ли подержанный 5-осевой Mikron (модель «U») «лучше» подержанного 3-осевого высокоскоростного Mikron?
О: Нет. U — это улучшение кинематики, а не повышение класса. Сравнивайте по трём пунктам.
- Кинематика. U добавляет наклонную и поворотную оси. В классе 400U это обычно поворот оси B ±110° и ось C 360°; более крупные модели используют ось A с другими диапазонами. В этом вся разница. Это не повышает скорость шпинделя или класс точности.
- Рабочий режим. 3-осевой HSM и его U-собрат разделяют один и тот же мир высокоскоростного шпинделя и приводов (класс HSM, примерно 42 000 об/мин на агрегатах эпохи 2008 г., iTNC 530). Та же термочувствительность, те же потребности в проверке. Оценивайте U как больше осей, а не как большую точность.
- Проверка по каждому агрегату. Проверьте перемещения, часы шпинделя, версию ПО системы управления, состояние датчиков и люфт наклона/поворота с помощью баллбара. Выбирайте U только если деталям нужна 5-сторонняя или одновременная 5-осевая обработка.
Q4. Является ли более старая система управления iTNC 530 (эпоха HSM/XSM 2008 г.) решающим минусом на подержанном Mikron?
О: Сама по себе — нет. Это решение о совместимости. Проверьте три вещи.
- Совпадение постпроцессора. Если ваш CAM и библиотека программ ориентированы на TNC 640, перепостирование старых программ — реальные затраты. Если вы уже используете iTNC 530 где-то ещё, агрегат с iTNC 530 может оказаться даже плюсом.
- Запчасти и поддержка. Уточните у продавца, доступны ли запчасти и удалённая поддержка для именно этой версии iTNC 530.
- Состояние, а не возраст системы управления. Агрегат с iTNC 530, подтверждёнными результатами ISO 230-2 и чистой тепловой записью, может превзойти запущенный станок с более новой системой управления. Оценивайте станок целиком, а скидку требуйте только если несовпадение поколения системы управления вынуждает к переделке.
Q5. Как проверить шпиндель подержанного высокоскоростного Mikron до покупки — и почему прогрев так важен?
О: Три проверки. Шпиндель на 30 000–42 000 об/мин — самый дорогой и наиболее подверженный отказам подсистемный узел.
- Часы работы шпинделя, конус, механизм зажима. Убедитесь, что наработка соответствует состоянию конуса и биения. Осмотрите конус HSK на точечную коррозию или задиры. Переборка стоит 14 000–28 000 долларов США, поэтому закладывайте её в цену, а не обнаруживайте после поставки.
- Вибрация и тепло. Выполните проверку вибрации по ISO 10816-1/-3 (СКЗ ниже 1,8 мм/с) и 90-минутный тепловой цикл без нагрузки. Дрейф по Z должен сходиться ниже 5 мкм, а нагрев носа шпинделя — ниже 15 °C. Холодный пуск с 0 до 42 000 об/мин повышает температуру подшипников на 12–18 °C и ускоряет потерю предварительного натяга.
- Протокол прогрева. Ожидайте поэтапный прогрев (шпиндель разгоняется с 3 000 об/мин до рабочей скорости, оси проходят полный ход) перед производством, оцениваемый по температурному критерию (изменение менее 1 °C за 3 минуты), а не по фиксированному времени. Если у продавца нет тепловой записи, считайте станок теплонепроверенным и оценивайте его соответственно.