

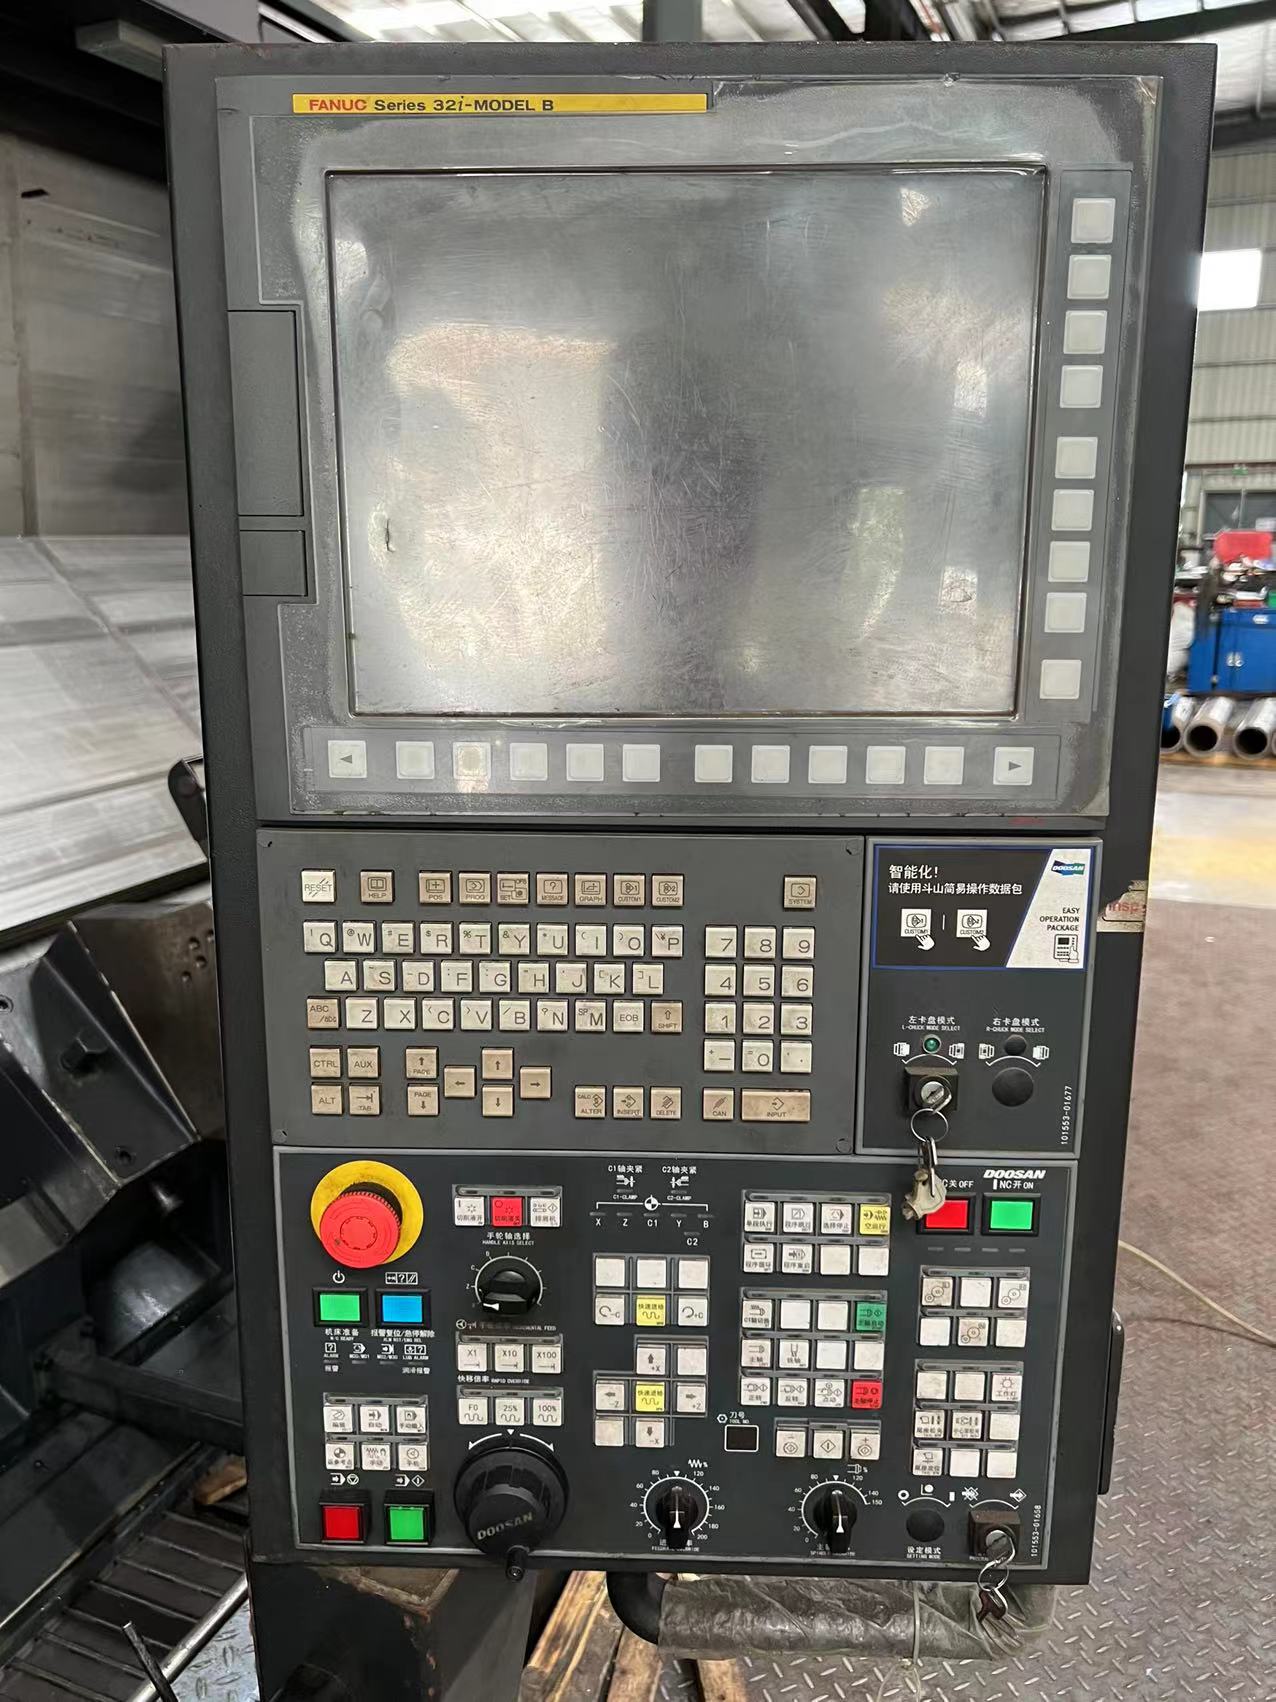
1. Почему покупатели для механических цехов спотыкаются на «выборе скорости шпинделя»
Когда покупатели оценивают станки Doosan с ЧПУ, три наиболее распространённые потери при закупке оборудования для механического цеха проистекают из несоответствия параметров и обрабатываемой детали:
Болевая точка 1: куплена слишком высокая скорость, крутящий момент не выдерживает. Многие цеха гонятся за высокой скоростью и выбирают шпиндель с прямым приводом на 15 000 об/мин, а затем обнаруживают недостаточный крутящий момент на низких/средних оборотах при серийной обработке стали 45 или подшипниковой стали → сколы инструмента, плохое дробление стружки, шероховатость поверхности вне допуска, вынужденное снижение скорости и глубины резания — фактическое время цикла оказывается на 30%+ ниже расчётной производительности.
Болевая точка 2: сравниваются только характеристики шпинделя, а плато крутящего момента и скорости игнорируется. В закупочных списках сравнивают только столбец «макс. скорость», не проверяя кривую крутящего момента и длительную мощность S1 на этой скорости. Два станка с одинаковой номинальной частотой 8 000 об/мин — один с прямым приводом, другой с ремённым — могут различаться до 40% по крутящему моменту на низких оборотах: одна и та же операция проходит гладко на одном и вызывает аварийный сигнал «перегрузка/останов» на другом.
Болевая точка 3: обрабатывающие центры вынуждены брать крупные корпусные детали — жёсткости и ходов недостаточно. Многие цеха обрабатывают корпуса редукторов, картеры редукторов и станины станков на крупных вертикальных обрабатывающих центрах. Большой вылет шпинделя и большое расстояние от вершины инструмента до подшипников шпинделя → вибрация, отклонение инструмента и выход за допуск по позиционированию, а режимы резания приходится снижать до минимума; заготовки массой десятки тонн приближают нагрузку на стол к пределу, занимая станки, которые должны обрабатывать пресс-формы и точные детали. Эти заготовки изначально не следовало поручать вертикальному обрабатывающему центру — их место на горизонтально-расточном станке.
Эти три болевые точки определяют логику подбора: сначала определить материал и тип заготовки → затем задать диапазон скоростей → затем проверить крутящий момент и мощность → и наконец проверить ускоренные перемещения, чтобы зафиксировать время цикла.
2. Сравнение моделей Doosan: ориентиры соответствия для процесса/материала
Ниже приведены типовые характеристики распространённых станков Doosan (DN Solutions); всегда сверяйтесь с последним техническим каталогом (опции/версии различаются).
| Модель | Тип | Макс. скорость шпинделя | Двигатель шпинделя | Характеристика крутящего момента на низких оборотах | Ускоренное перемещение X/Y/Z | Нагрузка на стол | Лучшее применение |
|---|---|---|---|---|---|---|---|
| Lynx 2100 | Токарный центр | 4 500 об/мин | 15 кВт | Высокий крутящий момент (сильные средние/низкие обороты) | 30 м/мин | Класс дисков/валов | Детали типа дисков и валов среднего/крупного диаметра, черновое и чистовое точение углеродистой стали |
| PUMA 2600 | Токарный центр | 3 500 об/мин | 30 кВт | Опционально редуктор, тяжёлое резание | 30 м/мин | Класс дисков/валов | Крупногабаритные отливки и поковки, тяжёлое точение |
| DNM 4000/4500 | Вертикальный ОЦ | 8 000 об/мин (опция 12 000–15 000 с прямым приводом) | 18,5 кВт | Опция прямого привода/высокого крутящего момента (4500 HT ≈ 286 Н·м) | 36 м/мин (опция 48) | ≈ 600–800 кг | Сталь, чугун, алюминий (общее применение) |
| DNM 5700 | Вертикальный ОЦ | 8 000 об/мин (опция 15 000) | 18,5 кВт | Крутящий момент шпинделя ≈ 118 Н·м (опция HT ≈ 286 Н·м) | 36 м/мин | ≈ 1 000 кг | Тяжёлая штамповая сталь, средние и крупные корпусные детали |
| DVF 5000 | 5-осевой ОЦ | 12 000 об/мин (опция 18 000) | 31 кВт | Высокая скорость, высокая жёсткость | 40 м/мин | ≈ 500–800 кг | Сложные алюминиевые поверхности, аэрокосмические детали |
| DBC 130 | Горизонтально-расточной станок | 2 500 об/мин | 26–35 кВт | Шпиндель с зубчатой передачей, крутящий момент на низких оборотах до 2–3× от прямого привода | ≈ 10 м/мин | ≈ 13–15 тонн | Крупные корпусные детали, блоки цилиндров, тяжёлые отливки/сварные конструкции — тяжёлое растачивание и фрезерование |
Обратите внимание на строку DBC 130: возможно, это единственная модель Doosan с потолком «всего 2 500 об/мин» — и всё же это правильный ответ для крупных корпусных деталей. Тяжёлая обработка крупных отверстий не имеет ничего общего со скоростью; всё решают крутящий момент на низких оборотах, жёсткость, ходы и нагрузка на стол.
Формулы пересчёта (три шага, которые обязан выполнить каждый покупатель)
① Скорость по скорости резания: $$n \ (rpm) = \frac{Vc \times 1000}{\pi \times D \ (mm)}$$
Обработка диска из стали 45 диаметром φ100 мм при рекомендуемой Vc ≈ 150–200 м/мин → 480–640 об/мин. Здесь «макс. 15 000 об/мин» не имеет значения — решающим фактором является крутящий момент на низких оборотах.
② Взаимосвязь мощности и крутящего момента: $$P \ (kW) = \frac{T \ (N·m) \times n \ (rpm)}{9550}$$
Тяжёлое точение стальной детали φ100 (глубина 3 мм, подача 0,4 мм/об, сила резания ≈ 3 500 Н): крутящий момент резания ≈ 175 Н·м, требуется ≈9,2 кВт при 500 об/мин. Сравните с Lynx 2100 (двигатель 15 кВт, предельный крутящий момент шпинделя ≈ 169 Н·м) — крутящий момент превышает его предел примерно на 4%, без запаса; при непрерывном производстве будут возникать аварийные сигналы перегрузки. Необходимо перейти на модель с более высоким крутящим моментом или уменьшить глубину/подачу. Это ключевой урок: «9,2 кВт достаточно» на бумаге скрывает тот факт, что 175 > 169 Н·м — проверяйте мощность И крутящий момент вместе.
③ Случай крупной корпусной детали (почему «низкая скорость» DBC 130 — как раз то, что нужно): Обработка отверстия φ630 мм в корпусе редуктора при рекомендуемой Vc ≈ 90–100 м/мин: $$n = \frac{100 \times 1000}{\pi \times 630} \approx 50 \ rpm$$
Скорость чрезвычайно низкая, но черновое растачивание требует 1 500–2 000 Н·м крутящего момента. Шпиндель с прямым приводом на такой скорости может выдавать лишь несколько сотен Н·м — только шпиндель с зубчатой передачей может понизить высокооборотный крутящий момент двигателя, чтобы «вытянуть» требуемый крутящий момент при 50 об/мин. В этом весь смысл существования DBC 130.
④ Проверка времени цикла (влияние ускоренных перемещений): Экономия времени на перемещение = расстояние перемещения ÷ разница скоростей ускоренного перемещения. Переход с 30 → 48 м/мин: одно позиционирующее перемещение на 1,2 м сокращается с 2,4 с до 1,5 с, экономия ≈0,9 с на перемещение; корпусная деталь с 3 позиционирующими перемещениями на штуку экономит ≈2,7 с, а при 80 000 шт/год это ≈60 часов ≈ 7,5 смен.
Основная техническая логика: четыре правила, определяющие успех подбора
1|Типы привода шпинделя — реальная разница: прямой привод, ремённый или редуктор
- Шпиндель с прямым приводом: ротор двигателя объединён со шпинделем — высокая скорость (12 000–20 000 об/мин), низкая вибрация, быстрое ускорение; идеален для легкого резания на высокой скорости деталей из алюминия, меди и пластмасс. Крутящий момент на низких оборотах ограничен двигателем.
- Ремённый привод: ниже стоимость, крутящий момент можно повысить; подходит для общей платформы 8 000 об/мин, крутящий момент на средних/низких оборотах лучше, чем у прямого привода, но жёсткость на высокой скорости немного ниже.
- Шпиндель с редуктором: крутящий момент на низких оборотах до 2–3× от прямого привода; специально создан для крупногабаритной стали, поковок и прерывистого резания — цехам, обрабатывающим нержавеющую/высокотвёрдую сталь, следует отдавать приоритет версии с редуктором, а не гнаться за об/мин. Шпиндель DBC 130 φ130 мм стандартно поставляется с редуктором — «полностью зубчатая система тяжёлого класса», разработанная специально для крупных отливок и корпусных деталей.
Мантра подбора: «мягкие материалы — смотрите на скорость; твёрдые материалы — смотрите на крутящий момент; тяжёлые нагрузки — смотрите на редуктор (плюс жёсткость и грузоподъёмность)».
2|Плато крутящего момента и скорости: характеристика, которая должна быть в вашем заказе важнее «макс. скорости»
Номинальные характеристики в каталоге Doosan — это продолжительный режим S1; короткие тяжёлые проходы могут кратковременно перегружать примерно на 25%. Но если вы выполняете тяжёлый черновой проход по стали в зоне обрушения кривой крутящего момента (область высокой скорости и низкого крутящего момента), двигатель быстро перегреется и выдаст аварийный сигнал. Правильный подход: запросите у представителя по продажам кривую крутящего момента и скорости для модели, наложите на неё вашу пиковую потребность в крутящем моменте резания и убедитесь, что рабочая точка находится ниже кривой с запасом 20%. Для DBC 130 проверяйте выходной крутящий момент на низких оборотах 50–200 об/мин, а не максимальную скорость.
3|Ускоренные перемещения и процесс: больше — не всегда лучше
Выгода от ускоренных перемещений имеет значение только тогда, когда время позиционирования составляет большую долю времени цикла (многоотверстное сверление, прерывистое нарезание резьбы, смена граней корпусной детали). Для глубокого сверления и крупнодиаметрового чернового точения, где резание занимает ~80% времени, 36 против 48 м/мин почти незаметны. Сначала оптимизируйте режимы резания, затем говорите об ускоренных перемещениях — ошибётесь с порядком, и потратите деньги там, где никто этого не увидит. ≈10 м/мин у DBC 130 выглядят медленно, но при огромных заготовках и длительном резании доля позиционирования мала, а штраф по времени цикла ничтожен.
4|Крупные корпусные детали: почему работы, которые «не тянет» VMC, передают горизонтально-расточному станку
- Жёсткость: нагрузка на стол HBM, короткий вылет шпинделя и станина напольного типа позволяют большим торцевым фрезам и крупным расточным оправкам резать стабильно — без отклонений VMC из-за «чрезмерного вылета вершины инструмента».
- Многосторонняя обработка за одну установку: с поворотным столом по оси B все четыре/несколько сторон корпуса обрабатываются за одну установку, что устраняет потерю точности и время повторных установок и измерений на VMC.
- Ходы и нагрузка: DBC 130 достигает ~3 000 мм по X и ~2 000 мм по Y, а поворотный стол рассчитан на ~13–15 тонн — намного больше, чем у любого VMC. Детали массой более 5 тонн, которым нужны крупные отверстия или большое торцевое фрезерование, должны попадать в список выбора HBM.
3. Примеры реального применения (с количественными данными)
Случай 1: Завод автокомпонентов · модернизация крутящего момента VMC (средние и малые детали)
Исходная ситуация: поставщик автокомпонентов из Восточного Китая обрабатывает заготовки поворотных кулаков, черновая + чистовая обработка, материал — поковка 42CrMo, отверстие шпинделя φ95 мм + 3 боковых отверстия, ранее на отечественном VMC с частыми перегрузками «останов» при черновой обработке и месячным уровнем брака 1,8%.
Диагноз: потребность в крутящем моменте резания ≈ 168 Н·м (глубина 2,8 мм, подача 0,35 мм/об); старый ремённый шпиндель 8 000 об/мин выдавал только ≈120 Н·м при 400 об/мин → разрыв по крутящему моменту ~28%.
Решение: заменён на Doosan DNM 5700 с опцией высокомоментного шпинделя (двигатель 18,5 кВт); крутящий момент опции HT при 400 об/мин существенно выше стандартных ≈118 Н·м (DNM 4500 HT из того же семейства достигает ≈286 Н·м — уточните точное значение для DNM 5700 по последнему каталогу), что с запасом покрывает потребность 168 Н·м. Глубина черновой обработки увеличена до 3,5 мм, подача — до 0,45 мм/об; магазин на 40 инструментов + ускоренное перемещение 48 м/мин для сокращения смены инструмента и позиционирования.
Количественные результаты через 12 месяцев:
| Показатель | До | После | Изменение |
|---|---|---|---|
| Время чернового цикла на деталь | 7,2 мин | 4,6 мин | Время цикла снижено на 36% |
| Пиковая нагрузка шпинделя | 118% (частые аварийные сигналы перегрузки) | 78% | Нагрузка снижена на 34% |
| Месячный уровень брака | 1,8% | 0,6% | Брак снижен на 67% |
| Энергия на деталь | базовый уровень 1,00 | 0,86 | Энергия снижена на 14% |
| Стоимость инструмента на деталь | базовый уровень 1,00 | 0,72 | Затраты на инструмент снижены на 28% |
Итог: время цикла 7,2 → 4,6 мин = производительность станка выросла ~56% (не просто на 36%); рост месячного выпуска ~35% при той же бригаде и сменах — консервативная оценка, ограниченная установками, удалением стружки и загрузкой/разгрузкой — сам черновой узкий участок увеличился почти вдвое. Окупаемость по расчёту времени цикла: ~16 месяцев.
Случай 2: Завод тяжёлого оборудования · крупные корпусные детали переводят на HBM (DBC 130)
Исходная ситуация: поставщик строительной техники/редукторов из Северного Китая обрабатывает корпуса редукторов и картеры редукторов, ~4,5–6 тонн каждый, чугун HT300, требуется обработка подшипниковых отверстий φ320–φ630 мм + большое торцевое фрезерование + боковые отверстия. Ранее выполнялось на крупном VMC с несколькими установками и длинными инструментами, работающими с принуждением.
Диагноз:
- Заметная вибрация при растачивании крупных отверстий; нестабильная округлость и позиционирование, уровень брака 3,2%;
- 4 установки и измерения на деталь, занимает 26 часов на деталь;
- Недостаточные ходы X/Y у VMC — некоторые большие поверхности обрабатывались с перестыковкой между установками, оставляя видимые следы инструмента.
Решение: внедрён горизонтально-расточной станок Doosan DBC 130 (шпиндель с зубчатой передачей φ130 мм, BT50, поворотный стол рассчитан на ~13–15 тонн — достаточный запас для деталей 4,5–6 тонн, FANUC 31i, магазин на 60 инструментов + автоматический конвейер стружки), обработка чернового отверстия, большой поверхности и боковых отверстий по оси B за одну установку.
Количественные результаты через 12 месяцев:
| Показатель | До (крупный VMC) | После (DBC 130) | Изменение |
|---|---|---|---|
| Общее время на деталь | 26 ч | 14,5 ч | Время цикла снижено на 44% |
| Установок на деталь | 4 | 1 | Количество установок снижено на 75% |
| Уровень брака | 3,2% | 0,8% | Брак снижен на 75% |
| Округлость/позиционирование крупного отверстия | частично вне допуска | ≤ ±0,02 мм | Стабильно в допуске |
| Энергия на деталь | базовый уровень 1,00 | 0,72 | Энергия снижена на 28% |
| Занятость высококлассных VMC | полностью заняты | освобождены для точной обработки пресс-форм | Открыта пропускная способность узкого места |
Итог: время цикла 26 ч → 14,5 ч (−44%) + брак 3,2% → 0,8% (−75%); при 400 деталях/год → освобождается ~4 600 часов VMC в год и потери от брака сокращаются ~75%, окупаемость ≈ 28 месяцев, при этом остаётся запас по нагрузке на стол для ещё более крупных корпусных деталей в будущем.
4. Часто задаваемые вопросы
Вопрос: для обработки алюминия мне выбрать шпиндель Doosan VMC на 12 000 или 15 000 об/мин?
Ответ:
- Рассчитайте: Vc = π × D × n / 1000. Алюминиевая деталь φ20 мм требует n ≥ 6 400 об/мин, чтобы достичь рекомендуемой Vc ≥ 400 м/мин — 12 000 об/мин уже вполне достаточно.
- Преимущество прямого привода на 15 000 об/мин — высокоскоростное фрезерование мелким инструментом (чистовая обработка φ3–6 мм); переходите на него, только если качество поверхности при обработке мелким инструментом является определяющим для вашего процесса.
- Переход на 15 000 об/мин обычно жертвует частью крутящего момента на низких оборотах и увеличивает стоимость — для алюминиевых деталей среднего/крупного диаметра версия на 12 000 об/мин является оптимальной по соотношению цена/качество.
Вопрос: как пересчитать крутящий момент и мощность? Как понять, достаточно ли «мощен» станок Doosan с ЧПУ?
Ответ:
- Формула: P(кВт) = T(Н·м) × n(об/мин) / 9550, или обратно T = 9550 × P / n.
- Возьмите рекомендуемую силу резания из справочника по обработке → рассчитайте потребность в крутящем моменте резания.
- Нанесите рабочую точку на кривую крутящего момента и скорости модели Doosan и убедитесь, что выдаваемый крутящий момент ≥ потребности × 1,2 (запас 20%).
- В производстве сделайте ещё один шаг: разделите черновую и чистовую обработку так, чтобы пиковая нагрузка оставалась в пределах 80% от номинальной.
Вопрос: когда следует выбрать HBM DBC 130 вместо крупного вертикального обрабатывающего центра?
Ответ:
- Масса заготовки: детали массой более 3–5 тонн, которые необходимо полностью нести и поворачивать — нагрузка на стол VMC обычно уже на пределе; сразу переходите на HBM (DBC 130 рассчитан на ~13–15 тонн).
- Схема отверстий: корпусные/цилиндровые детали с преобладанием отверстий φ300 мм+, глубоких карманов и многосторонней обработки — короткий вылет шпинделя HBM + поворотный стол по оси B превосходно подходят, позволяя обработать все стороны за одну установку.
- Точность и жёсткость: тяжёлые детали, требующие стабильной округлости и позиционирования отверстий — «работа длинным инструментом с принуждением» на VMC вызывает отклонение и вибрацию; у HBM расстояние от вершины инструмента до подшипников короткое, а жёсткость выше.
- Что должно остаться на VMC: средние и малые точные пресс-формы, сложные алюминиевые поверхности, высокая номенклатура при малом объёме — это сильные стороны VMC/5-осевых станков. Снятие крупных корпусных деталей с VMC — первый шаг к раскрытию производственных мощностей.
Вопрос: насколько ускоренные перемещения действительно влияют на время цикла?
Ответ:
- Влияние зависит от отношения времени позиционирования ко времени цикла, а не от абсолютной скорости.
- Многоотверстное сверление, нарезание резьбы и смена граней корпусной детали: 30→48 м/мин экономит 5–15 с на деталь — существенно при больших объёмах.
- Глубокое сверление и крупнодиаметровое черновое точение (резание занимает ~80% времени): выгода от ускоренных перемещений ничтожна — сначала инвестируйте в мощность резания. На DBC 130 время резания доминирует, поэтому ускоренное перемещение 10 м/мин незаметно во времени цикла.
- Перед покупкой выполните собственный расчёт по формуле «среднее расстояние позиционирования ÷ разница скоростей» — это надёжнее, чем презентация продавца.
Вопрос: для нержавеющей/высокотвёрдой стали следует ли оснащать Doosan шпинделем с редуктором?
Ответ:
- Нержавеющая сталь (типы 304/316) имеет низкую теплопроводность и склонна к наклёпу — ей нужны низкая скорость и высокий крутящий момент; версия с редуктором обеспечивает крутящий момент в 2–3× больше, чем прямой привод, в диапазоне 200–600 об/мин.
- Практическое правило: черновая обработка диаметров ≥ φ80 мм или мощность резания > 12 кВт → настоятельно рекомендуется версия с редуктором.
- Для лёгкой чистовой обработки с малым припуском может подойти высокомоментная модель с прямым приводом (например, DNM 5700), но дробление стружки и стойкость инструмента страдают.
- Проверьте пробной обработкой: обрабатывайте вашу реальную заготовку непрерывно в течение часа и следите за стабильностью осциллограммы нагрузки шпинделя — это самые убедительные доказательства.
Вопрос: насколько отличается крутящий момент между Doosan Lynx 2100 и серией PUMA?
Ответ:
- Lynx 2100: шпиндель 15 кВт; крутящий момент на средних/низких оборотах покрывает общую обработку дисков/валов из углеродистой стали φ≤120 мм.
- PUMA 240/2600: значительно более мощный шпиндель (например, PUMA 2600 ≈ 30 кВт) с более высоким выходным крутящим моментом на низких оборотах — для тяжёлого точения крупногабаритных отливок/поковок.
- Логика выбора: диаметр заготовки и твёрдость материала задают потребность в крутящем моменте → сравните две кривые крутящего момента → когда потребность превышает ~80% от предельного значения Lynx на средних/низких оборотах, сразу переходите на PUMA, а не полагайтесь на запас по перегрузке.
- Цена, занимаемая площадь и энергопотребление заметно различаются — «достаточно плюс запас 20%» — это граница наилучшего соотношения цены и качества.