UsedUltra 선임 장비 검사 엔지니어링 팀 검토 · 수석 검사 엔지니어 Chris 게시 2026-09-03 · 최종 업데이트 2026-09-03
핵심 결론: 중고 두산 CNC 기계(선반/터닝센터급; 현재 DN Solutions; Puma/Lynx 레거시 명칭도 여전히 통용)를 구매할 때 다섯 가지 핵심 지표 — 스핀들 런아웃, 백래시를 포함한 X/Z 위치정확도, 터렛 인덱스 반복정밀도, 척 파지력, 정삭 테스트 — 를 다음 합격 기준선에 대해 검증하십시오: 스핀들 런아웃 ≤0.010 mm, 양방향 위치정확도 ≤0.010 mm, 터렛 인덱스 반복 ≤0.010 mm, 척 파지력 손실 명판 대비 <10%, 테스트 컷 진원도 ≤0.010 mm. 다섯 가지가 모두 합격한 뒤에만 협상하십시오; 불합격 항목별 15–30% 할인하고 기준선의 2배를 넘으면 거래를 중단하십시오. 측정기: 레이저 간섭계, 자기 베이스가 있는 다이얼 인디케이터, 유압 게이지 또는 척 풀력 게이지, 온도계; 볼바는 C/Y축 턴밀 변형에만 사용하십시오.
1. 중고 두산 선반의 가격이 35% 차이 나는 이유 — 베드가 아니라 척 & 터렛
조달 관리자가 중고 두산 기계 — Puma/Lynx 터닝센터 — 를 구매할 때 반복되는 세 가지 함정:
- "부품 하나 깎았으니 괜찮다" 함정. 판매자가 가벼운 황삭 한 번을 돌려 유압 척 파지 손실과 터렛 인덱스 클러치 마모를 숨깁니다. 이는 머시닝센터에 없는 바로 그 서브시스템입니다. 파지 손실이 측정 가능해지면 정삭 직경이 IT7 경계 쪽으로, 그리고 그 너머로 흘러갑니다; 무작위 터렛 오인덱싱 한 번이면 공구와 부품이 망가지고, 최악의 경우 척이나 스핀들 노즈가 손상됩니다 — 손실은 수천~수만 달러입니다. Puma급 일체형 주철 베이스에서 정확도 손실은 보통 베드가 아니라 전방 베어링 예압 풀림과 X축 깁에서 옵니다.
- 숨은 비용은 가격에 없습니다. 전방 베어링 마모는 진원도를 떨어뜨립니다; X/Z 백래시 오버슈트는 단과 나사를 재작업으로 만듭니다; 터렛 인덱싱 소음은 터빈/캠 수리(약 US$1,500–4,000)를 의미합니다. 터렛과 척의 부하 이력은 다이얼로 읽을 수 없습니다 — 이를 건너뛰면 스핀들 베어링 오버홀(US$6,000–15,000)은 본인 부담입니다. 유압 팩이 30분에 >0.5 bar 손실되면 보통 드로바 씰 또는 어큐뮬레이터 누설 — 또 수천 달러입니다.
- "선삭 보증"만 있는 계약은 청구할 수 없습니다. 인수는 정량화된 정삭 시험(진원도/원통도/직경 안정성)과 터렛 인덱스 반복정밀도에 근거해야 하며, 협상 전에 문서로 넣어야 합니다 — 조달 관리자의 가장 큰 지렛대입니다.
2. 현장 검사 절차(순서대로)
- 먼저 기계 이력을 읽으십시오(전원 투입 전). 모델/연식/시리얼을 기록하고, FANUC(두산 터닝의 주력: 0i-TF / i 시리즈)에서 누적 운전 시간, 스핀들 부하 이력, 알람 이력, 터렛/공구 교환 알람 유형 및 횟수를 읽으십시오. 충돌은 여기에 숨습니다("터렛 과부하", "스핀들 위치 편차", "충돌" 계열 알람) — 게이지 한 시간을 쓰기 전에 스크리닝하십시오.
- 정적 기하 예비 점검(냉간). 스핀들 노즈와 척 테이퍼 런아웃(근단)을 다이얼로 측정; X 깁/웨이 간극과 Z 가이드웨이 캐리지 예압 점검; 유압 팩을 기동하고 시스템 압력을 기록하며 30분 유지 시험 실시.
- 45–60분 예열. 스핀들을 2,000 rpm에서 명판 정격 속도(이 등급에서 보통 3,500–6,000 rpm)까지 상승시키고 Z/X 순환; 열변위를 측정하고 전방 베어링과 터렛에서 소리를 들으십시오. 예열 없는 측정값은 무효입니다.
- X/Z 위치정확도 및 백래시를 위한 레이저 간섭계(ISO 230-2, 양방향). 축별 전체 오차 곡선 — 가장 비싸고 가장 결정적인 시험.
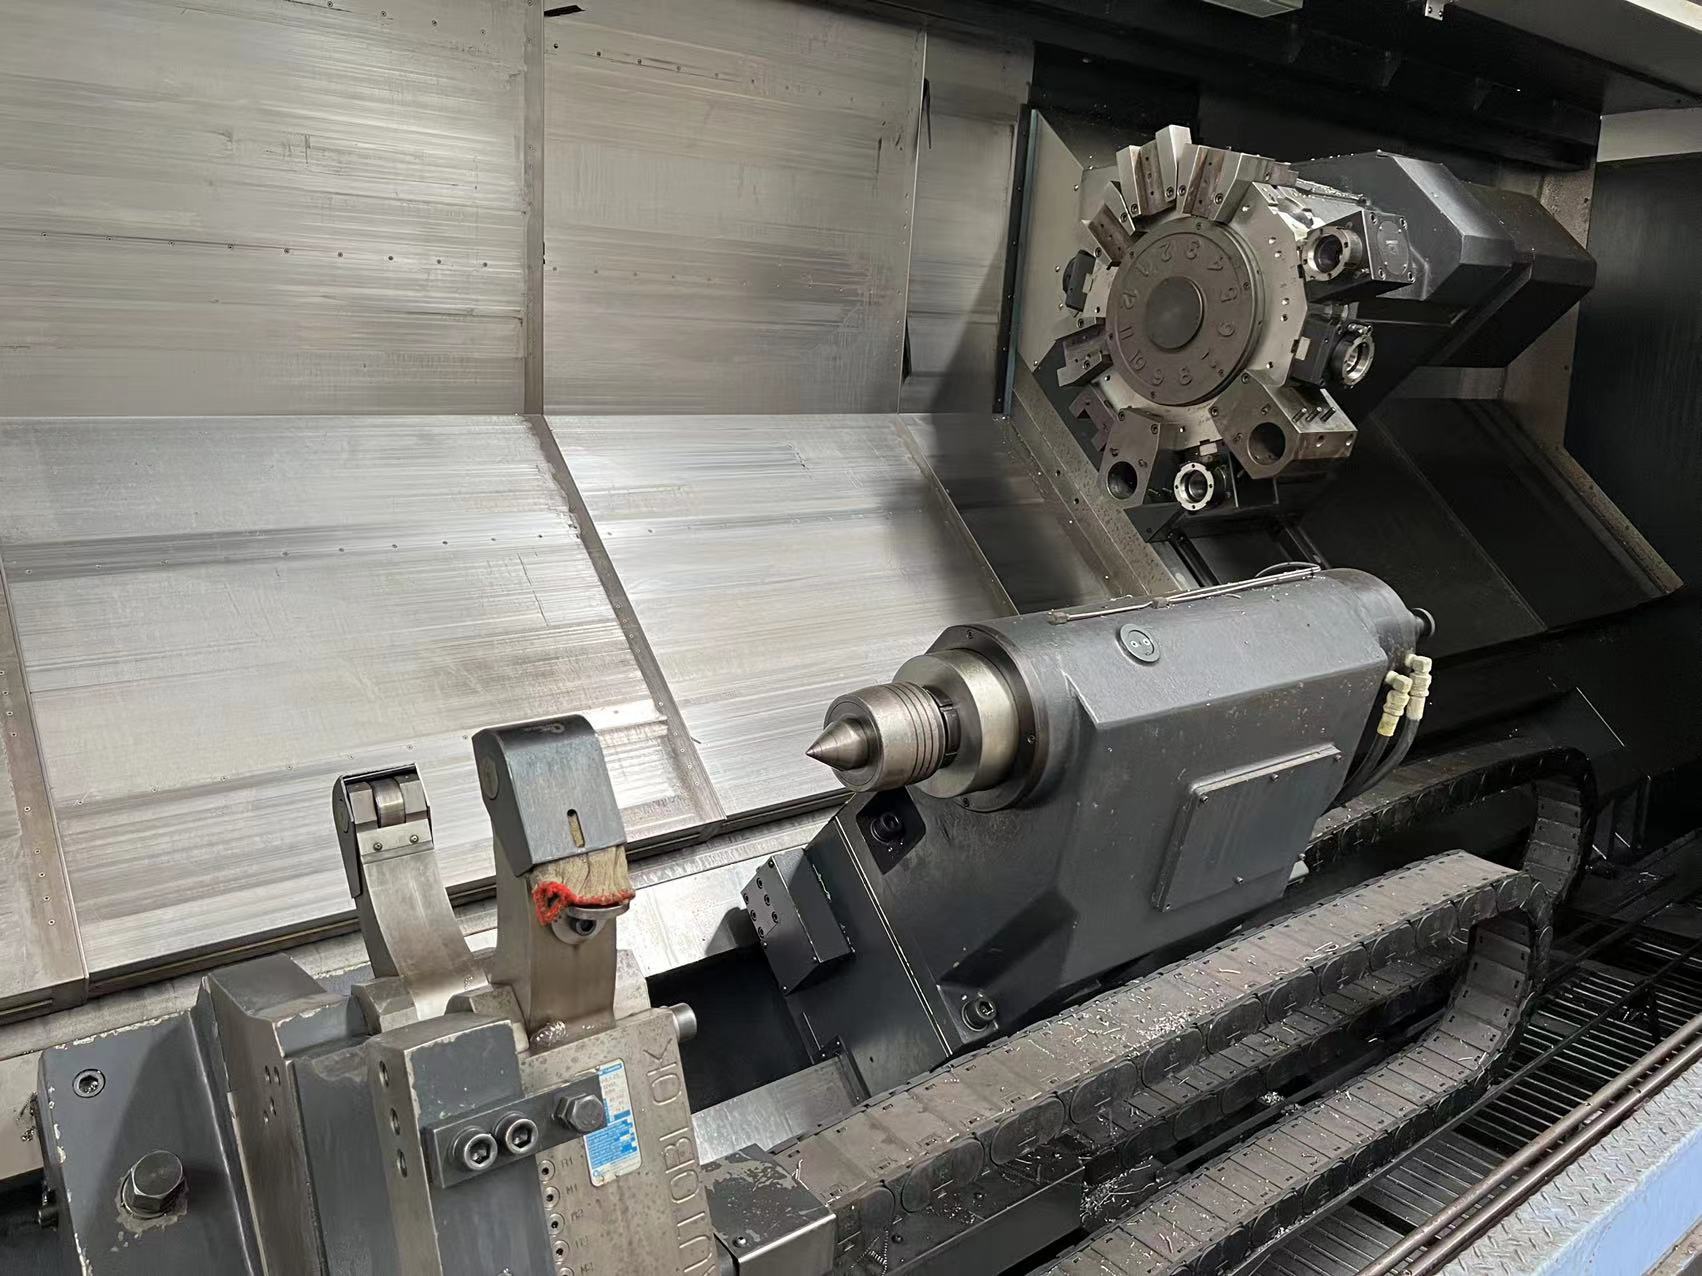
- 터렛 인덱스 반복정밀도 시험. 1번 스테이션에 기준 공구를 장착하고 다이얼을 영점화한 뒤 모든 터렛 스테이션을 두 번 순환(보통 12)하고 복귀 공구 끝 런아웃 산포를 기록하십시오. 이것은 머시닝센터에는 없는 선반 전용 검사입니다.
- 척 파지 시험 + 정삭. 명판 최대 척 압력(보통 20–30 bar)에서 드로바 풀력 또는 로드셀 파지를 명판과 비교 측정; φ100×200 시험편(구매자 도면 선호)을 정삭하여 진원도, 300 mm 원통도 및 직경 일관성 확인. C/Y축 턴밀에서는 C축 인덱싱과 라이브툴 밀링 테스트를 추가하십시오.
- 표에 점수를 매기고 → 협상. 아래 각 행을 체크하고, 불합격 행마다 정량 할인으로 전환하십시오.
3. 어떤 측정값이 합격해야 하는가 — 중고 두산 선반 인수 허용 임계값 표
위치 및 기하 행은 ISO 230-1 / ISO 230-2를 따릅니다; 터렛 인덱스, 척 파지 및 유압 유지 행은 현장 관행 및 명판 기준값 검사입니다(ISO 230 항목이 이를 다루지 않음). 모두 중고 두산 Puma/Lynx급 터닝센터에 적용됩니다(신기 값은 일반적인 공장 주문 수준이며, 한 모델의 공식 보증이 아닙니다; 구성과 이송 범위는 명판에서 확인하십시오):
| 검사 항목 | 신기 기준 | 중고 합격선(측정값) | 조치 |
|---|---|---|---|
| 스핀들 노즈/척 테이퍼 반경 방향 런아웃(근단) | ≤0.005 mm | ≤0.010 mm | 합격 = 협상; 0.010–0.020 = −15% |
| 300 mm 바 런아웃(척에 물린 테스트 바) | — | ≤0.020 mm | 초과 = 전방 베어링 마모 |
| X/Z 위치정확도(양방향, ISO 230-2) | ±0.005 mm | ≤0.010 mm | 0.010–0.020 = −15%; >0.020 = 주의 |
| X/Z 반복정밀도 | ±0.003 mm | ≤0.005 mm | 초과 시 보통 리드스크루/엔코더 |
| 백래시 X / Z | — | ≤0.005 mm | 볼스크루 교체 비용(축당 US$2,500–3,500)을 가격에 반영 |
| 터렛 인덱스 반복(전 스테이션 ×2, 보통 12, 공구 끝 산포) | ≤0.005 mm | ≤0.010 mm | 0.010–0.020 = −15%; >0.020 = 캠/클러치 위험, 주의 |
| 척 파지력(명판 압력에서 기준값 대비) | 기준값 | 손실 <10% | 10–20% = 척/드로바 수리 비용(US$1,500–3,500)을 가격에 반영; >20% = 거래 중단 |
| 스핀들 열변위(Z, 60분) | <0.010 mm | <0.020 mm | 초과 시 정삭 일관성에 영향 |
| 정삭 진원도(φ100 시편) | ≤0.005 mm | ≤0.010 mm | 초과 = 베어링/파지 복합 문제 |
| 정삭: 300 mm 원통도 / 10개 직경 산포 | — | ≤0.020 / ≤0.015 mm | 가이드웨이 직선도 + 열 안정성 반영 |
| C축 인덱싱 오차(턴밀 전용) | ±0.005° | ≤0.010° | 초과 시 원주 홀/면 가공에 영향 |
| 유압 유지 시험(30분) | ≤0.3 bar | ≤0.5 bar | 초과 = 어큐뮬레이터/드로바 씰 누설 |
판단 로직: 다섯 핵심 항목(스핀들 런아웃, 백래시를 포함한 X/Z 위치정확도, 터렛 인덱스 반복, 척 파지력, 정삭 정확도)이 합격한 뒤에만 협상하십시오; 불합격 항목별 15–30% 할인(회색 구간은 수리비와 다운타임을 더해 협상 가능, FAQ 참조)하고 기준선의 2배를 넘으면 거래를 중단하십시오. 동일 연식/동일 모델 견적이 35% 차이 나는 것은 보통 베드가 아니라 이 수치들 때문입니다.
계열별 가중 추가 검사(두산 터닝 계열)
| 계열 | 일반적인 중고 역할 | 추가 중점 |
|---|---|---|
| Puma(범용 터닝센터, 보통 8″/10″ 척급, 대부분 FANUC 0i-T 시리즈) | 다품종 샤프트/디스크 정삭, 긴 샤프트 센터 작업 | 전방 베어링, X 깁, 유압 척, 심압대 슬리브 런아웃 |
| Lynx(경제형/컴팩트, 봉재 지향) | 대량 봉재 가공, 린 셀 라인 | 척 + 바 피더 인터페이스, 고속 터렛 인덱싱, 칩/부품 배출 |
| C축 / 라이브툴 / 서브스핀들 변형(LY급) | 한 번의 셋업으로 턴밀 | C축 인덱싱, 라이브툴 클러치, 서브스핀들 동기, 심압대–서브스핀들 정렬 |
구성 접미사(라이브 툴링 / C축 / 서브스핀들 / 심압대)는 명판 기준이며, 장착되지 않은 항목은 건너뜁니다.
4. 12개월 정량 사례(설명용 계산이며 실제 매물이 아님)
상황: 동남아의 석유/가스 피팅 및 밸브 공장이 노후 국산 사경 선반을 대체하기 위해 2019년식 Doosan PUMA GT2100(FANUC 0i-T 시리즈 컨트롤러, 8,000시간, 유압 척, 2축 구성)을 US$62,000에 구매합니다.
인수 협상 결과: 현장 Z 위치 0.013 mm, 터렛 인덱스 산포 0.012 mm(둘 다 기준선 초과, 2배 미만), X 위치 0.009 mm, 척 손실 8% → 수리비로 분할한 회색 구간 할인(−8% Z 위치, −4% 터렛 인덱스) = −12% → US$54,600(약 US$7,400 절감); 계약에는 "위치정확도 ≤0.010 mm, 터렛 인덱스 산포 ≤0.010 mm, 정삭 진원도 ≤0.010 mm / 300 mm 원통도 ≤0.020 mm"의 도착 후 재검증 조항을 추가합니다.
12개월 결과(대체된 선반 대비):
- 정삭 직경 산포 0.032 → 0.012 mm; 스크랩 3.8% → 0.9%(−76%);
- 터렛 오인덱싱/충돌 사건 0건(이전에는 분기당 약 1회, 매회 4시간 다운타임 + 터렛 부품 손상);
- 척 파지 슬립 사건 0건(이전 연 2회, 공구 손상을 초래한 공작물 이탈 1회 포함);
- 셋업/보정 시간 13% → 7%(OEE ≈ +6포인트);
- 스핀들 오버홀 없음; 인수 데이터에 따라 7개월 차에 터렛 인덱스-클러치 어셈블리를 예방적으로 교체(공임 포함 US$1,900, 다운타임 <1일);
- 부품당 에너지 약 −12%(일정 속도 및 공회전 절삭 감소);
- 가격 절감, 스크랩 방지 및 사고 방지를 포함한 12개월 증분 산출 약 US$47,000 → 투자 회수 약 14개월.
5. FAQ(5문항)
Q1. 중고 CNC 선반 검사와 중고 머시닝센터 검사의 가장 큰 차이는 무엇이며, 어떤 검사가 선반 전용입니까?
A. 공통 항목은 스핀들/가이드웨이/볼스크루와 계측기 시험(레이저 간섭계, 예열 드리프트)입니다. 선반 전용으로 반드시 추가할 검사는 세 가지입니다: ①터렛 인덱스 반복정밀도(전 스테이션 공구 끝 산포, 보통 12; 머시닝센터는 ATC를 시험하지 이것을 시험하지 않음); ②척 파지력과 드로바(유압 손실이 정삭 가능 여부를 직접 결정); ③심압대 슬리브 정렬과 터닝 테스트(진원도/원통도/직경 산포). C축/라이브툴/서브스핀들(LY급) 턴밀의 경우 C축 인덱싱과 라이브툴 밀링 테스트를 추가합니다.
Q2. 현장에 풀력 게이지가 없을 때, 없이 척 파지 손실을 어떻게 판단합니까?
A. 3단계 등급 평가: ①유지 시험 — 유압 팩이 30분에 >0.5 bar 떨어지면 드로바 씰/어큐뮬레이터를 의심; ②슬립 절삭 — 명판 최대 압력으로 테스트 바를 물리고 중간 속도에서 충분한 절입으로 절삭; "슬립" 소리를 듣고 원주 방향 이동을 확인; ③육안 — 척 조 스텝 마모 또는 명목치보다 짧은 드로바 행정은 약화 신호. 세 가지 모두 깨끗해 보여도 명목 드로바 풀력 수치를 요구하고 도착 후 재검증 조항을 작성하십시오; 공식 인수는 로드셀/게이지 데이터로 합니다.
Q3. 터렛 인덱싱에서 "딸깍" 소리나 소음이 나면 무엇을 의미하며, 반복정밀도는 어떻게 측정합니까?
A. 깨끗하게 한 번 안착하는 딸깍 소리는 정상입니다; 금속 대 금속 긁힘, 이중 인덱싱 또는 복귀 지터는 캠/클러치 또는 터빈-웜 마모를 가리킵니다. 측정: 1번 스테이션에 기준 공구, 베드에 다이얼 베이스, 모든 스테이션을 두 번 순환(보통 12), 복귀 공구 끝 산포 기록. ≤0.010 mm 합격; 0.010–0.020은 회색 구간(수리 할인); >0.020 = 캠 박스 오버홀(US$1,500–4,000) 비용을 가격에 반영하고 주의. 소음과 오버슈트가 함께 있으면 인덱스 기구 충돌 이력 가능성이 높음.
Q4. 중고 두산 선반(현재 DN Solutions)은 어떤 컨트롤을 사용하며, 향후 수리에 어떤 의미가 있습니까?
A. 두산 Puma/Lynx 선반은 주로 FANUC 0i-T 시리즈와 FANUC i 시리즈를 사용합니다(구형: 0i-TC / 18i-T / 21i-T) — 폭넓은 서드파티 수리 커버리지와 저렴한 부품이 중고 두산이 폐쇄적인 Mazatrol/Siemens 생태계보다 재생 비용이 적게 드는 핵심 이유입니다. 하지만 DN Solutions(2022년 6월 Doosan Machine Tools에서 개명)는 이제 주로 신기만 대응합니다 — 견적 시 중고 장비에 대한 OEM 지원(도면, 부품 채널, 인수)을 서면으로 확인하십시오. 레거시 Puma/Lynx 명칭과 DN은 동일한 기계 계보를 가리키며, 중고 시장에서 옛 명칭이 많이 쓰이는 것은 정상이고 위조 신호가 아닙니다 — 명판과 시리얼을 기준으로 하십시오.
Q5. 선반 계약에서 터닝 테스트 인수 조항을 집행 가능하게 만드는 것은 무엇입니까?
A. 시험편 사양에 더해 네 가지 요소: ①표준(위치/기하공차는 ISO 230-1/-2; 진원도는 ISO 12181-1, 원통도는 ISO 12180-1); ②구체적 수치(진원도 ≤0.010 mm, 300 mm 원통도 ≤0.020 mm, 10개 직경 산포 ≤0.015 mm, 터렛 인덱스 산포 ≤0.010 mm); ③측정 조건(45–60분 예열, 실온, 공구 및 척킹, 보정 상태, 공구 보정 없는 단일 셋업); ④불합격 시 구제(할인 % 또는 반품). "척 파지 손실 <10%"를 부속서로 추가하십시오. "정상적으로 선삭됨을 보증"은 문구가 아닙니다.