

이 글은 UsedUltra 선임 장비 검사팀의 검토를 거쳤습니다. 수석 검사 엔지니어 Chris(중고 산업 장비 감정 경력 12년, 1,500대 이상의 CNC 기계 검사, Mikron HSM/MILL 시리즈 60대 이상 포함)는 아래의 모든 기술적 판단에 대해 책임을 집니다. 기계 라인 분류 및 컨트롤 세대는 GF Machining Solutions 카탈로그 및 제조사가 공개한 일반 사양과 교차 검증되었습니다. 개별 장치 수준의 수치는 항상 기계의 명판과 검수 보고서를 통해 확인해야 합니다.
게시일 2026-09-07 · 최종 업데이트 2026-09-07
중고 Mikron 머시닝 센터 라인 선택하기
먼저 "HSM vs MILL vs U-시리즈"라는 표현은 버리세요. "U"는 기계 라인이 아닙니다. 5축 접미사입니다. HSM과 MILL이 라인이며, U 접미사(HSM 400U, XSM 600U, MILL P 800 U)는 해당 기계가 기본 모델의 5축 틸트 테이블 버전임을 나타냅니다. 중고 시장에서는 세 가지 구매 의도 중에서 선택하게 됩니다. ① 고속 마무리: 흑연 및 구리 전극, 경화강 금형 마무리, 미세 디테일용: HSM 500/700(3축) 또는 HSM 400U, XSM U, MILL S-X(5축), 대략 30,000–42,000 rpm, 소형 HSK-E 테이퍼 및 iTNC 530/TNC 640. ② 고성능 생산 5축: MILL P 800 U, 약 20,000 rpm, HSK-A63, 고토크, TNC 640. ③ 범용 3축: MILL E 800/1200 또는 VCE Pro, MILL E의 경우 12,000–20,000 rpm 스핀들 옵션(VCE Pro는 최대 약 16,000 rpm), 볼 스크류, 가장 낮은 진입 가격. 작업에 맞춰 기계를 선택하세요. 전극 및 미세 디테일 마무리는 고속 라인에 적합합니다. 대형 동시 5축 하우징 및 금형 플레이트는 P 800 U에 적합합니다. 최저 비용으로 다양한 범용 생산을 하려면 MILL E 또는 VCE Pro가 적합합니다. 고속 라인은 열에 가장 민감하므로 어떤 것을 선택하든 워밍업 및 스핀들 검증 비용을 예산에 포함하세요.
구매자들이 중고 Mikron 머시닝 센터를 잘못 비교하는 이유
중고 Mikron 구매자들은 네 가지 반복적인 실수를 합니다. 각각은 이 가이드의 뒷부분에서 데이터, 사례 또는 점검 절차로 답변됩니다.
실수 1: "U"를 기계 등급으로 취급하는 것
5축 U는 3축 HSM보다 더 높은 등급의 기계가 아닙니다. 동일한 고속 스핀들 및 드라이브 패키지를 틸트 테이블에 장착한 것입니다. HSM 400U(5축)를 HSM 500(3축) 옆에 놓으면 차이는 등급이 아니라 운동학입니다. 일부 구매자는 일반 3축 HSM 700이 "U-시리즈 정밀도가 부족하다"고 가정하여 실제로 사용하지도 않는 U에 비용을 지불합니다. 그렇지 않습니다. 다른 구매자는 부품에 실제로 5축 작업이 필요한데도 3축 HSM을 구매하고 첫 임펠러 견적에서 격차를 발견합니다. 운동학이 결정적인 사양입니다. 이것을 잘못 선택하면 가격은 중요하지 않습니다.
실수 2: 스핀들 속도를 품질로 취급하는 것
HSK-E40 고속 스핀들의 42,000 rpm이 HSK-A63 P-시리즈 스핀들의 20,000 rpm보다 자동으로 더 나은 기계는 아닙니다. 둘은 서로 다른 절삭을 위한 서로 다른 토크 및 강성 범위에 속합니다. 높은 수치는 드라이브, 테이퍼 및 구조가 부하 하에서 윤곽을 유지할 수 있을 때만 도움이 됩니다. 이것이 일부 고속 모델은 볼 스크류로 깔끔하게 마무리되는 반면 다른 모델은 동일한 결과를 얻기 위해 리니어 또는 다이렉트 드라이브가 필요한 이유입니다. 작은 고속 테이퍼는 무거운 러퍼를 감당할 수 없습니다. rpm은 품질 점수가 아니라 체제 지표로 읽으세요, 특히 무거운 5축 금형 플레이트 러핑의 경우.
실수 3: 모든 Mikron이 동일한 컨트롤을 실행한다고 가정하는 것
중고 시장은 세 가지 컨트롤 세대에 걸쳐 있습니다. iTNC 530은 레거시 HSM/XSM 기계 및 초기 VCE 장치에 나타납니다. TNC 640은 MILL P, 후속 S/X 라인 및 MILL E U 모델에 표준입니다. VCE Pro는 제작 연도에 따라 TNC 620 또는 TNC 640을 탑재하며, 공개된 데이터가 상충하므로 정확한 장치를 확인하세요. 귀하의 공장이 TNC 640 포스트프로세서로 표준화되어 있는데 2008년식 iTNC 530 XSM을 구매하면 모든 프로그램을 다시 포스팅해야 하며 구형 부품 채널을 상속하게 됩니다. 기계를 선택하기 전에 컨트롤을 선택하세요.
실수 4: 열 및 스핀들 검증 예산을 건너뛰는 것
30,000–42,000 rpm 라인은 작은 예압 마진으로 작동하며 제품군에서 열에 가장 민감한 기계입니다. 단계적 워밍업을 건너뛰면 처음 두 시간 동안 Z축 열 변동이 8–15 µm/h에 도달합니다. 냉간 시동에서 바로 고속으로 가면 베어링 온도가 12–18 °C 급등하고 예압 손실이 가속화됩니다. 중고 스핀들 재생 비용은 US$14,000–28,000입니다. 모든 고속 장치에서 검증은 선택적 추가가 아니라 구매 가격의 일부입니다.
구매 의도별 중고 Mikron 머시닝 센터 사양 비교
Mikron 모델 이름 읽는 법: HSM → MILL S, XSM → MILL X, 그리고 "U" 접미사
가격보다 이름을 먼저 읽으세요. Mikron의 라인(HSM, 나중에 MILL S로 이름 변경; XSM, 나중에 MILL X; plus MILL P, MILL E, VCE Pro)은 3축 또는 5축 플랫폼입니다. GF는 2015년에서 2020년 사이에 이 리브랜딩을 수행했습니다. 뒤에 붙는 U는 5축 표시(HSM 400U, XSM 400 U, MILL P 800 U, MILL S/X 400 U)로, 기계가 고정 테이블 대신 스위블/로터리 틸트 테이블을 갖추고 있음을 의미합니다. 틸트 축은 모델과 세대에 따라 A 또는 B로 표기됩니다. 컴팩트 400U 클래스는 일반적으로 B축 스위블 ±110° 및 360° C축으로 표시됩니다. 더 큰 U 모델은 다른 스윙 범위의 A축을 사용합니다(XSM 600U는 −110°에서 +30°로 스윙, MILL P 800 U는 +91°/−121°). 실제 표기와 스윙은 데이터시트나 명판을 확인하세요. GF 카탈로그에 독립형 "MILL U" 제품군은 없으며 "MILL M"도 없습니다. 목록에 둘 중 하나가 표시되면 실제 모델을 확인하세요.
| 매개변수 | 고속 마무리 3축 (HSM 500 / HSM 700; 후속 3축 = MILL S 500) | 고속 5축 (HSM 400U / XSM 400 U / MILL S-X 400 U) | 고성능 생산 5축 (MILL P 800 U) | 범용 3축 (MILL E 800 / VCE Pro) |
|---|---|---|---|---|
| 운동학 | 3축 (고정 테이블) | 5축 (스위블/로터리 틸트 테이블; 400U 클래스는 일반적으로 B ±110°/C 360°) | 5축 (스위블/로터리 틸트 테이블; P 800 U 틸트 +91°/−121°, 로터리 360°) | 3축 (고정 테이블) |
| 최대 스핀들 속도 | 42,000 rpm (HSM 500/700, HSK-E40) | 42,000 rpm (HSM 400U / XSM 400 U) | 20,000 rpm (HSK-A63) | VCE Pro: 최대 16,000 rpm (ISO/BT40); MILL E: 12,000–20,000 rpm 옵션 |
| 테이퍼 / 인터페이스 | 소형 고속 테이퍼 (HSK-E40 클래스) | HSK-E 클래스 (고속) | HSK-A63 (양면 접촉) | ISO/BT 40 클래스 (VCE Pro 일반 스핀들) |
| 드라이브 유형 | 모델에 따라 다름 — 가정하지 마세요 (드라이브 참고 사항 참조) | 모델에 따라 다름: XSM 400 U: 볼 스크류 피드; HSM 400U LP (2010+) & 현재 MILL X 400 U: 리니어/다이렉트 드라이브 — 장치별로 확인 | X/Y/Z 피드: 기계별로 확인; B/C 스위블/로터리: 다이렉트 토크 모터 | 볼 스크류 (MILL E 800/1200 & VCE Pro에 문서화됨) |
| 컨트롤 세대 | iTNC 530 (HSM 시대); 후속 S/X에서는 TNC 640/TNC 7 | iTNC 530 (HSM/XSM 시대, 예: 2008년 장치); S/X U에서는 TNC 640/TNC 7 | TNC 640 (현재는 TNC 7 / Siemens도 있음) | VCE 레거시: TNC 426/iTNC 530; 현재 VCE Pro: TNC 620 또는 640 (데이터 상충 — 확인); MILL E U: TNC 640 |
| 일반적인 이동 범위 (mm) | HSM 500: X500 / Y450 / Z350; HSM 700: X700 / Y550 / Z450 (구형) 또는 X700 / Y600 / Z500 (2012+) — 빌드 확인 | XSM 400 U: X400 / Y240 / Z350 | P 800 U: X/Y/Z 800 / 800 / 550 | VCE 1000 클래스: X/Y/Z 1,020 / 560 / 600 |
| 스핀들 출력 / 토크 | 고속, 저토크 체제 (마무리 중심) | 고속, 저토크 체제 | 고토크 (P 800 U에서 정격 ~120 N·m, ~36 kW) | 중간 (VCE 1000 클래스: ~12–16 kW) |
| 위치 정밀도 (일반적) | 스케일 폐쇄 루프; 예: HSM 700 (2016년 장치): ISO 230-2에 따라 ±0.006 mm 위치 / ±0.003 mm 반복 — 장치별로 확인 | 왼쪽과 동일 | GF 공개 24시간 공정/사이클 수치 ±2–4 µm (공정 신뢰성 주장, ISO 230-2 축 정밀도 아님) — 장치별 축 정밀도 확인 | ISO 230-2에 따라 확인 — VCE 목록 전체에 일관된 공개 값 없음 |
| 최적 용도 | 흑연/구리 전극, 경화강 마무리 (45–55 HRC), 미세 디테일, 박벽 | 전극 5면, 조각된 금형 코어, 고rpm에서 임펠러 마무리 | 대형 동시 5축: 하우징, 금형 플레이트, 항공우주 구조물, 중량 러핑-투-피니싱 | 일반 박스/시트 작업, 강철 & 알루미늄, 예산 진입, 열에 덜 민감 |
| 중고 시장 주의점 | 스핀들 시간 + 열 관리; 테이퍼 상태; 컨트롤 세대 | 동일 + B/C축 백래시 및 스위블 잠금장치 확인; 고속 스핀들 재생 예산 | 토크-대-속도 체제가 귀하의 러퍼에 맞는지 확인; HSK-A63 툴링 가용성 | 최저 진입 비용; 제품군 이름이 아닌 실제 스핀들 속도 확인 |
위 값은 제조사가 공개한 일반 수치와 UsedUltra 검사 기록의 분류 기준을 더한 것입니다. 특정 중고 기계는 제작 연도와 옵션에 따라 다를 수 있습니다. 모든 수치를 명판과 대조하여 확인하고, 계약 전에 레이저 간섭계(ISO 230-2) 보고서를 요청하세요. 컨트롤 세대는 중고 장치에서 가장 흔한 놀라움이므로 목록에서 정확한 컨트롤 모델과 소프트웨어 빌드를 요청하세요.
중고 Mikron에서 "U"의 의미
U 접미사는 중고 Mikron 목록에서 가장 잘못 읽히는 문자입니다. 고속 HSM 제품군에서 HSM 400U(5축)와 같은 U 모델은 HSM 500과 같은 3축 형제 모델과 동일한 고속 스핀들 및 드라이브 패키지를 공유합니다. U는 단순히 스위블/로터리 틸트 테이블을 추가하여 공작물을 기울이고 회전할 수 있게 합니다. 컴팩트 400U 클래스에서 틸트 축은 일반적으로 B축 ±110° 스위블과 360° C축입니다. 더 큰 U 모델은 다른 스윙 범위의 A축으로 틸트 축을 표기합니다(XSM 600U는 −110°에서 +30°로 스윙). 따라서 데이터시트를 확인하세요. U는 스핀들 속도, 정밀도 등급 또는 강성을 높이지 않습니다. 5축 U가 동일 제품군의 3축 기계보다 더 많은 비용이 들 때, 추가 비용은 운동학을 구매하는 것입니다: 두 개의 로터리 축, 그 서보 및 스케일. 반대로 3축 작업에만 사용되는 5축 U는 유휴 자본으로, 두 축과 그 유지보수가 아무것도 하지 않는 것입니다.
결정 규칙: 부품이 실제로 필요한 축 수를 세세요. 3축 위치 지정으로 수행되는 전극, 마이크로 코어 및 경화강 마무리는 3축 고속 HSM 또는 MILL S에서 적합합니다. 임펠러, 조각된 코어 및 경사 포트와 같이 5면 접근 또는 동시 틸트가 필요한 부품은 U 모델에 적합합니다. 리니어 축뿐만 아니라 볼바로 B/C 축을 검증하세요.
고속 HSM/XSM vs MILL P: 서로 다른 절삭을 위한 두 가지 토크–속도 체제
여기서의 구분은 브랜드가 아니라 스핀들, 테이퍼 및 드라이브 패키지입니다.
- 고속 라인 (HSM, XSM, MILL S/X). 저토크 마무리용으로 제작된 소형 HSK-E 테이퍼에서 30,000–42,000 rpm의 높은 스핀들 속도. 패스당 절삭력은 의도적으로 낮게 유지되며, 정밀도와 마무리는 칩 부하가 아닌 속도와 드라이브 역학에서 나옵니다. 드라이브 유형은 제품군 전체에서 균일하지 않으므로 이름에서 추론하지 마세요. 컴팩트 XSM 400U(2008년식)는 볼 스크류 X/Y 피드 축으로 문서화되어 있는 반면, 더 큰 XSM 600U와 현재 MILL X 세대는 리니어 모터 또는 다이렉트 드라이브를 사용합니다. 이 라인은 800 mm 강판을 홀링하는 데 잘못된 도구입니다.
- MILL P 800 U (고성능 생산). HSK-A63 양면 접촉 테이퍼에서 약 20,000 rpm, 고토크 스핀들(대략 120 N·m 정격 토크, 36 kW 클래스), 더 견고한 구조의 중량 피드 축. 공개 데이터에는 X/Y/Z 피드 드라이브 유형이 명시되어 있지 않으므로 기계에서 확인하세요. B/C 스위블 및 로터리 축은 다이렉트 토크 모터를 사용합니다. GF는 P 800 U를 자사의 플래그십 5축으로 포지셔닝하며, Hermle C 400, DMG DMU 80P, Mazak Variaxis i-700과 경쟁하여 하우징, 금형 플레이트 및 항공우주 구조물의 원셋업 러핑 및 마무리를 제공합니다.
선택 논리. 미세 디테일 고속 마무리의 경우 대략 20,000 rpm 이상의 토크 용량은 사용되지 않으며, 더 작은 고속 기계가 더 빠르고 저렴하게 작동합니다. 원셋업으로 러핑과 마무리를 해야 하는 대형 부품 5축 작업의 경우 P-시리즈 토크와 HSK-A63 강성이 결정합니다. 고속 기계는 러퍼에서 멈춥니다. "42,000 rpm"이 보편적으로 더 나은 것은 아닙니다. 다른 체제입니다.
리니어 모터 vs 볼 스크류 드라이브
- 고속 제품군 드라이브는 균일하지 않습니다. 각 장치를 확인하세요. 컴팩트 XSM 400U(2008년식)는 기계 서비스 로그에 문서화된 볼 스크류 X/Y 피드 축을 가지고 있습니다. 더 큰 XSM 600U는 현재 MILL X 세대와 마찬가지로 축에 리니어 모터 또는 다이렉트 드라이브를 사용합니다. 클래식(LP 이전) HSM 400U/500 드라이브 유형은 딜러 데이터에서 대부분 검증되지 않았습니다. 하나의 HSM 500 데이터시트에는 볼 스크류가 나열되어 있지만, LP 세대(2010년 이후)는 리니어 다이렉트 드라이브로 문서화되어 있습니다. 리니어 및 다이렉트 드라이브 축은 보정할 볼 스크류 백래시가 없지만 가이드웨이, 스케일 및 열 상태에 민감합니다. 볼 스크류 고속 축은 시간이 지나면서 백래시가 발생합니다. 제품군 이름이 아닌 부품 목록이나 검사에서 드라이브 유형을 확인하세요.
- MILL E 800/1200 및 VCE Pro는 문서화된 볼 스크류 기계입니다. 토크를 처리하고 유지보수가 저렴하지만 백래시와 리드스크류 마모가 시간이 지남에 따라 증가하므로 볼바 및 레이저 간섭계 검사가 필요합니다. MILL P의 X/Y/Z 피드 드라이브 유형은 공개 데이터에 명시되어 있지 않으므로 기계별로 확인하세요.
중고 장치의 경우 어떤 드라이브가 더 나은지가 아니라 어떤 고장 모드를 검증해야 하는지 물어보세요. 리니어 또는 다이렉트 드라이브 고속 기계에서는 스케일 상태, 가이드웨이 예압을 확인하고 열 사이클을 실행하세요. 스핀들 시간과 냉간 시동 워밍업 기록이 가장 중요합니다. 볼 스크류 기계에서는 볼바 원형도(역방향 스파이크는 백래시를 의미)를 실행하고 리드스크류 엔드플레이를 점검하며 ISO 230-2에 따라 위치 반복성을 검증하세요.
iTNC 530 vs TNC 640: 컨트롤 호환성
중고 Mikron은 세 가지 컨트롤 세대에 걸쳐 있습니다.
- iTNC 530. 레거시 HSM/XSM 시대 컨트롤로, 2008년 HSM 400U 및 XSM 400 U 장치와 초기 VCE 기계에서 확인되었습니다. 성숙하고 널리 지원되지만 구형 부품 및 소프트웨어 채널을 사용합니다.
- TNC 640. MILL P(P 800 U 포함), 후속 S/X 세대 및 MILL E U 모델에 표준입니다.
- VCE Pro 자체 라인. 제작 연도에 따라 TNC 620 또는 TNC 640을 탑재합니다. 공개 데이터가 상충하므로 기계에서 정확한 컨트롤을 확인하세요.
구매 전: 명판에서 정확한 컨트롤 모델과 소프트웨어 빌드를 확인하세요. 귀하의 CAM 포스트프로세서와 기계의 Heidenhain 대화형 사이클 세트가 일치하는지 확인하세요. 레거시 프로그램 라이브러리를 새 컨트롤로 다시 포스팅하는 것은 실제 비용입니다. iTNC 530 장치의 경우 판매자와 예비 부품 및 원격 지원 가용성을 확인하세요. TNC 640으로 표준화된 공장의 경우 해당 호환성은 종종 가격 프리미엄의 가치가 있습니다.
열 검증: 고속 스핀들은 열 시스템입니다
고속 Mikron 스핀들(30,000–42,000 rpm)은 작은 예압 마진으로 작동하며 오일 냉각과 단계적 워밍업에 의존합니다. 물리학은 선형 열팽창입니다. 스핀들, 툴홀더 및 툴 체인을 대략 300 mm 유효 길이, 알루미늄/강철 혼합 구조, 유효 α 약 15×10⁻⁶/°C로 가정합니다. 10 °C의 ΔT만으로도 공구 팁이 약 45 µm 성장합니다. 유리 스케일은 스핀들 아래에 있기 때문에 그 오류를 볼 수 없습니다. 예압이 마모된 중고 기계에서는 마찰 열이 더 높아 문제가 복합됩니다. 고정 시간이 아닌 온도로 판단되는 워밍업 루틴을 예산에 포함하고, 검수 시 90분 무부하 열 사이클 곡선을 요청하며, US$14,000–28,000의 스핀들 재생을 잘못했을 때의 비용으로 간주하세요.
UsedUltra 검수 프로토콜: 중고 Mikron에서 검증 가능한 증거
| 검사 항목 | 방법 / 기기 | 중고 Mikron의 검수 기준 |
|---|---|---|
| 리니어 축 위치 정밀도 & 반복성 | 레이저 간섭계 (Renishaw XL-80), ISO 230-2에 따름 | 공장 값 대비 저하 ≤20%; 보고서에 표준 명시 |
| 원형도 / 백래시 (리니어 축) | 볼바 (Renishaw QC20-W) | 한계를 초과하는 역방향 스파이크 백래시 없음; 축별로 기록 |
| B/C 틸트 테이블 축 | 로터리 축에 대한 볼바 아크 테스트 | 스위블/로터리 백래시가 한계 내; 잠금장치 및 클램프가 깨끗하게 맞물림 |
| 스핀들 상태 | 스핀들 시간 기록 + 진동 분석기 (참조 ISO 10816-1/-3) | RMS <1.8 mm/s, 1×를 초과하는 피크 없음; 시간이 테이퍼/런아웃 상태와 일치 |
| 열 안정성 | 90분 무부하 열 사이클 | Z 드리프트 수렴 <5 µm; 스핀들 노즈 상승 <15 °C 및 복구 가능 |
| 스핀들 테이퍼 / 드로우바 | 육안 검사 + 드로우바 힘 테스트 | HSK-E/HSK-A 테이퍼에 피팅/스코어링 없음 |
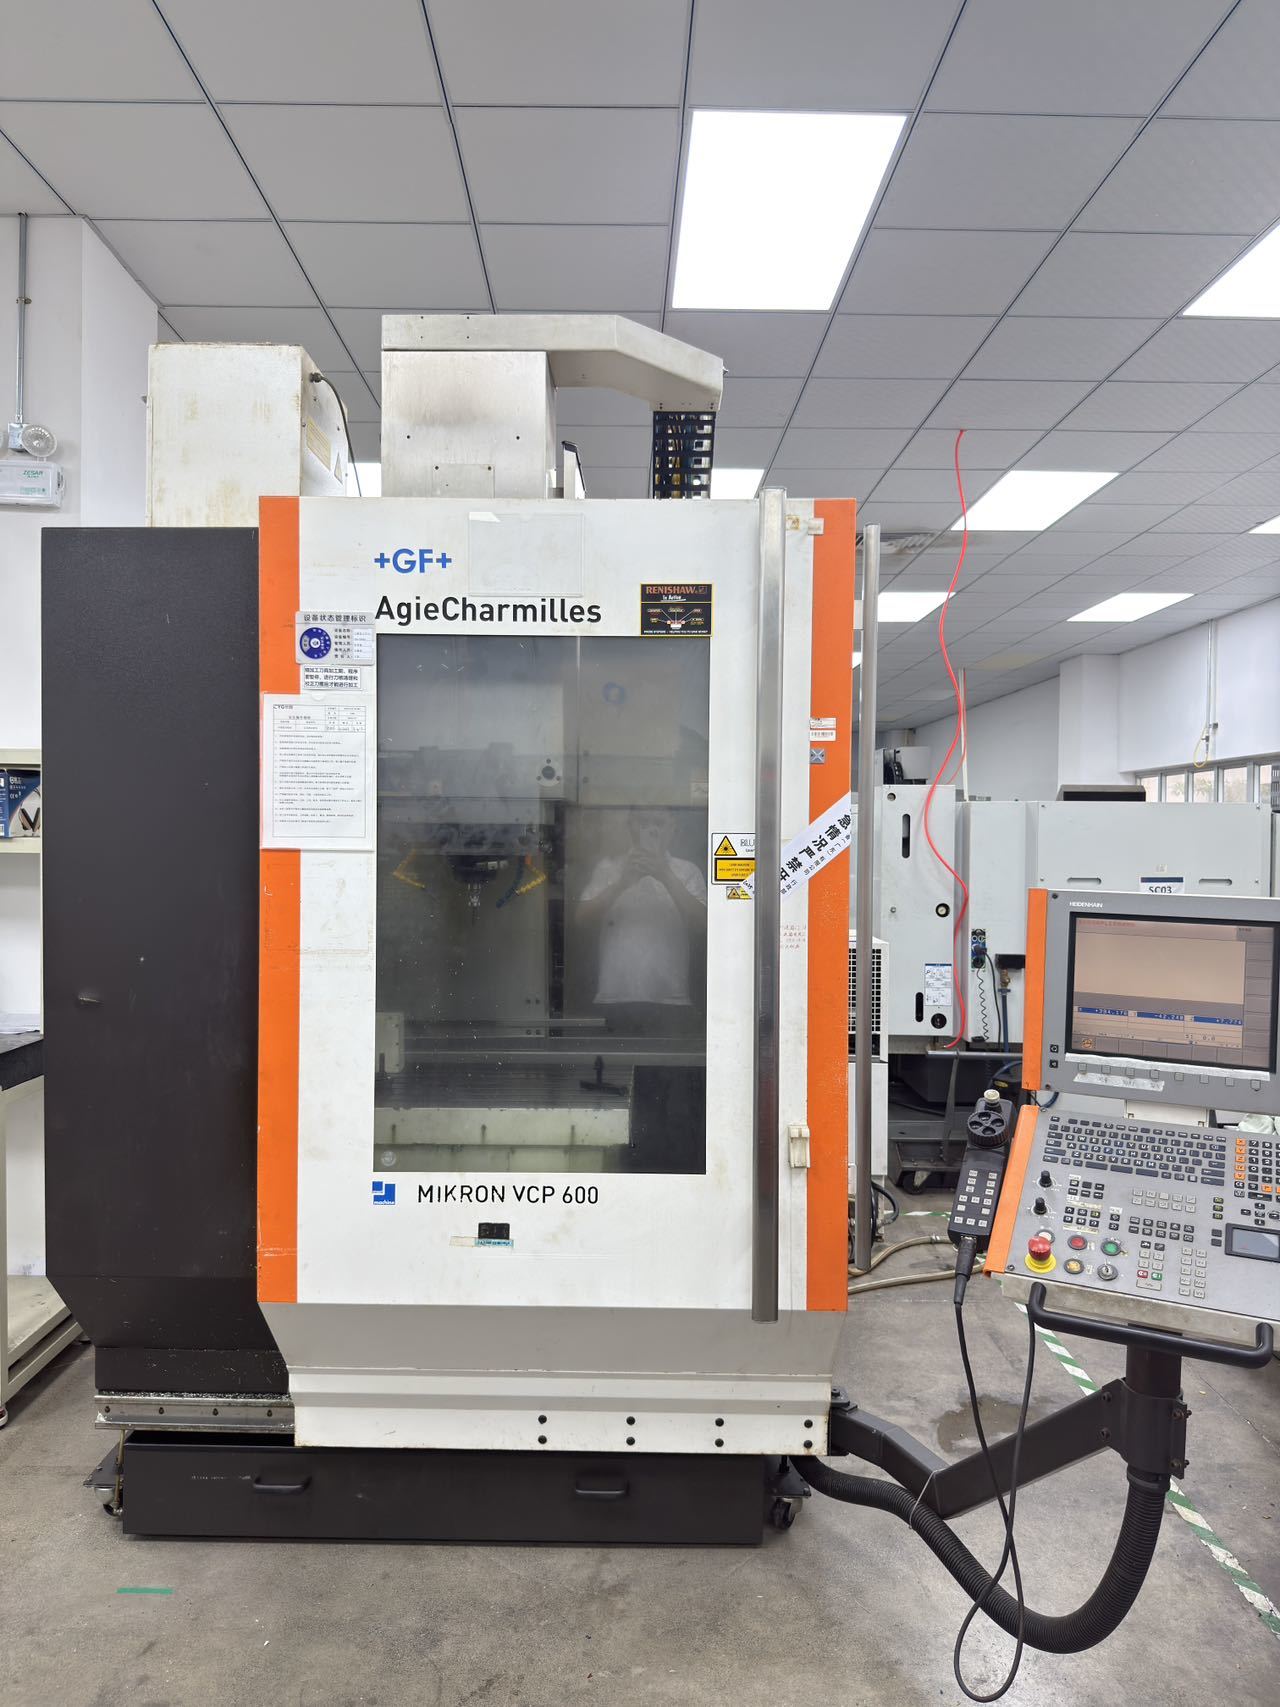
실제 재고 예: Mikron VCP 600 (usedultra.com의 라이브 장치)
오늘 검사할 수 있는 기계에 이 가이드를 적용한 예를 보려면, Mikron VCP 600 수직 머시닝 센터가 UsedUltra 재고에 있습니다 — 기계 및 목록 보기. 현재 UsedUltra MIKRON 브랜드 페이지에서 재고가 있는 유일한 MIKRON 장치입니다. 일본 및 스위스 소싱 채널에서 새 장치가 도착하면 해당 페이지에서 라이브 MIKRON 재고가 표시됩니다.
VCP는 위에서 비교한 HSM/MILL 제품군과는 별개의 스위스 정밀 라인입니다: 1999년경 Mikron AG Nidau의 Futura 제품군에서 출시되었으며(별개의 라인, VCE로 이름이 변경된 것이 아님), Step-Tec 스핀들(표준 20,000 rpm; HS 변형은 더 높은 속도 제공), 폴리머 콘크리트 베이스 및 HSK-A63 인터페이스를 갖춘 3축 수직형으로, 기존에서 HSC 범위에 걸친 잡숍 및 금형 작업을 목표로 합니다. 고속 HSM/MILL S 라인과 혼동하지 마세요: 3축 정밀 수직형이므로 "필요한 축 수를 세라"는 규칙에 따라 부품이 진정으로 5축을 필요로 하지 않는 한 이 클래스의 고정 테이블 기계가 올바른 선택입니다.
| 매개변수 | 목록 값 (이 장치) | 근거 |
|---|---|---|
| 모델 / 유형 | Mikron VCP 600, 수직 머시닝 센터 | 라이브 목록 |
| 연도 / 원산지 | 2008 / 스위스 (Mikron AG Nidau) | 라이브 목록. 주의: 공개적으로 문서화된 VCP 장치는 2007년(VCP 800)이 최고 — 명판에서 연도 확인 |
| 컨트롤 | Heidenhain iTNC 530 | 라이브 목록 + 딜러 소스 |
| 스핀들 | Step-Tec | 라이브 목록 + 제조사/딜러 소스 |
| 일련번호 | 107.30.98:915 | 라이브 목록 (의미는 공개적으로 해독 불가 — 명판에서 확인) |
| 연결 부하 / 기계 중량 | 16 kW / 6,500 kg | 라이브 목록; 딜러 데이터와 일치 |
| 처리 시간 | 1,423 h | 라이브 목록 |
| X/Y/Z 이동 범위 | 600 / 450 / 450 mm | 딜러/제조사 교차 확인 (목록 페이지에 인쇄되지 않음) |
| 테이블 | 850 × 530 mm, 최대 하중 400 kg | 딜러/제조사 교차 확인 |
| 툴 매거진 | 30 | 딜러/제조사 교차 확인 |
| 위치 정밀도 | 공개되지 않음 — 검수 시 ISO 230-2에 따라 확인 | 소스 값 없음 |
12개월 현장 결과: 3축 HSM의 전극 공장 vs 5축 P의 잡샵
사례 A — 흑연 전극 금형 공장이 3축 고속을 유지합니다. 자동차 금형용 흑연 및 구리 전극 생산업체가 경량 범용 VMC를 운영했습니다. 전극 마무리가 느렸고 흑연 분진이 스핀들 씰을 마모시켰습니다. 이 공장은 중고 3축 고속 Mikron(HSM 라인, 42,000 rpm 클래스, 소형 HSK-E 테이퍼)으로 이전했습니다. 흑연 마무리가 2패스에서 1패스로 줄었습니다:
| 작업 (일반 전극) | 구형 범용 VMC | 중고 고속 Mikron | 변화 |
|---|---|---|---|
| 마무리 패스 | 2패스 / 45분 | 1패스 / 24분 | -47% |
| 표면 조도 | Ra 1.6, 수동 드레싱 필요 | Ra 0.4–0.8 직접 | 드레싱 제거 |
| 공구 수명 (마이크로 공구) | 더 높은 이송에서 치핑 | +35% | 진동 감소 |
12개월 동안 측정: 마무리 시간 47% 감소, 수동 드레싱 제거, 마이크로 공구 수명 35% 증가, 스핀들 씰 다운타임 사라짐. 이 공장은 5축 U를 구매하지 않았습니다. 어떤 전극도 경사 동시 가공이 필요하지 않기 때문입니다. 그 선택은 두 개의 로터리 축의 자본 및 유지비를 절약했습니다.
사례 B — 5축 하우징 및 금형 플레이트 공장이 토크 체제를 선택합니다. 대형 알루미늄 하우징과 강철 금형 플레이트를 가공하며 5면 접근 및 동시 5축 기능이 필요한 부품을 생산하는 공장이 중고 고속 5축과 고성능 생산 5축(MILL P 800 U 클래스, 20,000 rpm, HSK-A63, 고토크 스핀들)을 비교했습니다. 깊이 절삭하는 강철 러퍼의 경우 작은 고속 테이퍼는 칩 부하를 감당할 수 없습니다. P-시리즈 토크와 HSK-A63 양면 접촉 테이퍼가 이를 감당합니다. 12개월 후 이 공장은 러핑 절삭 깊이 2배 증가, 러핑 시간 약 40% 감소, 5축 마무리가 원셋업으로 실행되어 재고정 오류가 없다고 보고했습니다. 구매자는 고속 U 대비 프리미엄이 러퍼 처리량만으로도 12개월 이내에 회수되었다고 말합니다.
두 사례 모두 UsedUltra 팀에 보관된 대표적인 고객 보고 결과입니다. 실제 결과는 부품 구성, 툴링 및 기계 상태에 따라 다릅니다. 개별 기계 보고서는 요청 시 제공됩니다. 어느 사례도 하나의 라인이 모든 사람에게 최고라고 주장하지 않습니다. 각 공장은 지배적인 작업에 맞는 라인을 선택했습니다.
사례 C — 이 프레임워크를 적용할 실제 기계. 회고적 고객 보고서 대신, 지금 UsedUltra 재고에 있는 기계에 결정 프레임워크를 적용할 수 있습니다: Mikron VCP 600, 2008, 스위스. 이는 3축 Step-Tec 스핀들 수직형(iTNC 530, HSK-A63, 대략 16 kW, 6,500 kg, 1,423 h)으로, 5축 U가 아닌 고정 테이블 정밀 수직형입니다. 작업이 3축 전극 및 금형 마무리인 구매자의 경우 운동학이 일치하므로 5축 프리미엄을 지불할 이유가 없습니다. 부품이 진정으로 동시 5축을 필요로 하는 사람에게는 상태에 관계없이 VCP 600은 잘못된 클래스입니다. 검수 파일(레이저 간섭계 ISO 230-2 보고서 및 스핀들 점검)은 요청 시 제공됩니다.
FAQ: 중고 Mikron 머시닝 센터 구매 — 선택, 검증 & 컨트롤
Q1. Mikron HSM 400U / XSM 600U / MILL P 800 U의 "U"는 실제로 무엇을 의미합니까 — 모델입니까, 등급입니까?
답변: 이는 5축 운동학 표시로, 기계 라인이나 등급이 아닙니다. 기본 기계는 고정 테이블 대신 스위블/로터리 틸트 테이블을 갖추어 5면 및 동시 5축 작업을 제공합니다. 컴팩트 400U 클래스에서 틸트 축은 일반적으로 B축 ±110° 스위블과 360° C축입니다. 더 큰 U 모델은 다른 범위의 A로 표기합니다(XSM 600U는 −110°에서 +30°로 스윙). 따라서 데이터시트를 확인하세요. 동일 제품군은 U가 없는 고정 테이블 3축 모델로도 존재합니다. 독립형 "MILL U" 제품군은 없으며 MILL은 브랜드 우산입니다. 부품에 경사 또는 동시 5축 가공이 필요한 경우에만 U를 선택하세요. 그렇지 않으면 사용하지도 않는 두 개의 로터리 축, 그 스케일 및 유지비를 지불하게 됩니다.
Q2. Mikron HSM(고속) vs MILL P — 금형 작업에 더 나은 중고 구매는 어느 것입니까?
답변: 이들은 서로 다른 금형 작업을 수행합니다. 브랜드가 아니라 절삭 체제로 결정하세요.
- 전극, 미세 디테일, 경화강 마무리 (45–55 HRC). 고속 라인(HSM/XSM/MILL S-X, 약 30,000–42,000 rpm, 소형 HSK-E 테이퍼, 모델에 따라 리니어 모터 또는 볼 스크류 드라이브)을 사용하세요. 저토크, 고이송, 정밀 마무리.
- 원셋업으로 동시 5축 러핑 및 마무리가 필요한 대형 금형 플레이트 및 하우징. 고성능 MILL P 800 U(20,000 rpm, HSK-A63 양면 접촉, 약 120 N·m 토크)를 사용하세요. 중량 칩 부하 및 토크. 기계에서 피드 드라이브 유형을 확인하세요.
- 예산 내 혼합 범용 생산. MILL E 또는 VCE Pro(MILL E의 경우 12,000–20,000 rpm 스핀들 옵션; VCE Pro 최대 약 16,000 rpm; 볼 스크류, 최저 진입 비용)를 사용하세요.
경험 법칙: 약 20,000 rpm 이상에서는 기계가 금속 제거가 아닌 마무리를 최적화합니다. 작업을 먼저 일치시키세요.
Q3. 중고 5축 Mikron("U" 모델)이 중고 3축 고속 Mikron보다 자동으로 "더 나은" 것입니까?
답변: 아닙니다. U는 등급 업그레이드가 아닌 운동학 업그레이드입니다. 세 가지 점에서 비교하세요.
- 운동학. U는 틸트 및 로터리 축을 추가합니다. 400U 클래스에서는 일반적으로 B축 스위블 ±110° 및 360° C축입니다. 더 큰 모델은 다른 범위의 A축을 사용합니다. 그게 전부입니다. 스핀들 속도나 정밀도 등급을 높이지 않습니다.
- 작동 체제. 3축 HSM과 그 U 형제는 동일한 고속 스핀들 및 드라이브 세계(HSM 클래스, 2008년식 장치에서 대략 42,000 rpm, iTNC 530)를 공유합니다. 동일한 열 민감성, 동일한 검증 요구 사항. U를 더 많은 정밀도가 아닌 더 많은 축으로 가격 책정하세요.
- 장치별 검증. 이동 범위, 스핀들 시간, 컨트롤 소프트웨어 빌드, 스케일 상태 및 볼바로 틸트/로터리 백래시를 확인하세요. 부품에 5면 또는 동시 5축 작업이 필요한 경우에만 U를 선택하세요.
Q4. 구형 iTNC 530 컨트롤(2008 HSM/XSM 시대)은 중고 Mikron에서 거래를 깨는 요소입니까?
답변: 그 자체로는 아닙니다. 호환성 결정입니다. 세 가지를 확인하세요.
- 포스트프로세서 일치. 귀하의 CAM 및 프로그램 라이브러리가 TNC 640을 대상으로 하는 경우 레거시 프로그램을 다시 포스팅하는 것은 실제 비용입니다. 다른 곳에서 이미 iTNC 530을 실행 중이라면 iTNC 530 장치가 실제로 장점일 수 있습니다.
- 부품 및 지원. 판매자와 해당 정확한 iTNC 530 빌드에 대한 예비 부품 및 원격 지원이 가능한지 확인하세요.
- 컨트롤 연령이 아닌 상태. 검증된 ISO 230-2 결과와 깨끗한 열 기록이 있는 iTNC 530 장치는 더 새로운 컨트롤을 가진 방치된 기계보다 성능이 우수할 수 있습니다. 전체 기계를 평가한 다음 컨트롤 세대 불일치로 인해 재작업이 강제되는 경우에만 할인을 적용하세요.
Q5. 구매 전에 중고 고속 Mikron의 스핀들을 어떻게 검증합니까 — 그리고 워밍업이 왜 그렇게 중요한가요?
답변: 세 가지 점검. 30,000–42,000 rpm 스핀들은 가장 비싸고 고장이 가장 잦은 하위 시스템입니다.
- 스핀들 시간, 테이퍼, 드로우바. 시간이 테이퍼 및 런아웃 상태와 일치하는지 확인하세요. HSK 테이퍼에 피팅 또는 스코어링이 있는지 검사하세요. 재생 비용은 US$14,000–28,000이므로 배송 후 발견하는 대신 가격에 예산을 포함하세요.
- 진동 및 열. ISO 10816-1/-3에 따라 진동 검사(RMS 1.8 mm/s 미만)와 90분 무부하 열 사이클을 실행하세요. Z 드리프트는 5 µm 미만으로 수렴하고 스핀들 노즈 상승은 15 °C 미만이어야 합니다. 0에서 42,000 rpm으로 냉간 시동하면 베어링 온도가 12–18 °C 급등하고 예압 손실이 가속화됩니다.
- 워밍업 프로토콜. 생산 전에 단계적 워밍업(스핀들을 3,000 rpm에서 작동 속도까지 램프, 축은 전체 스트로크 실행)을 기대하고, 고정 시간이 아닌 온도 기준(3분 동안 1 °C 미만 변화)으로 판단하세요. 판매자에게 열 기록이 없으면 기계를 열적으로 검증되지 않은 것으로 간주하고 그에 따라 가격을 책정하세요.