

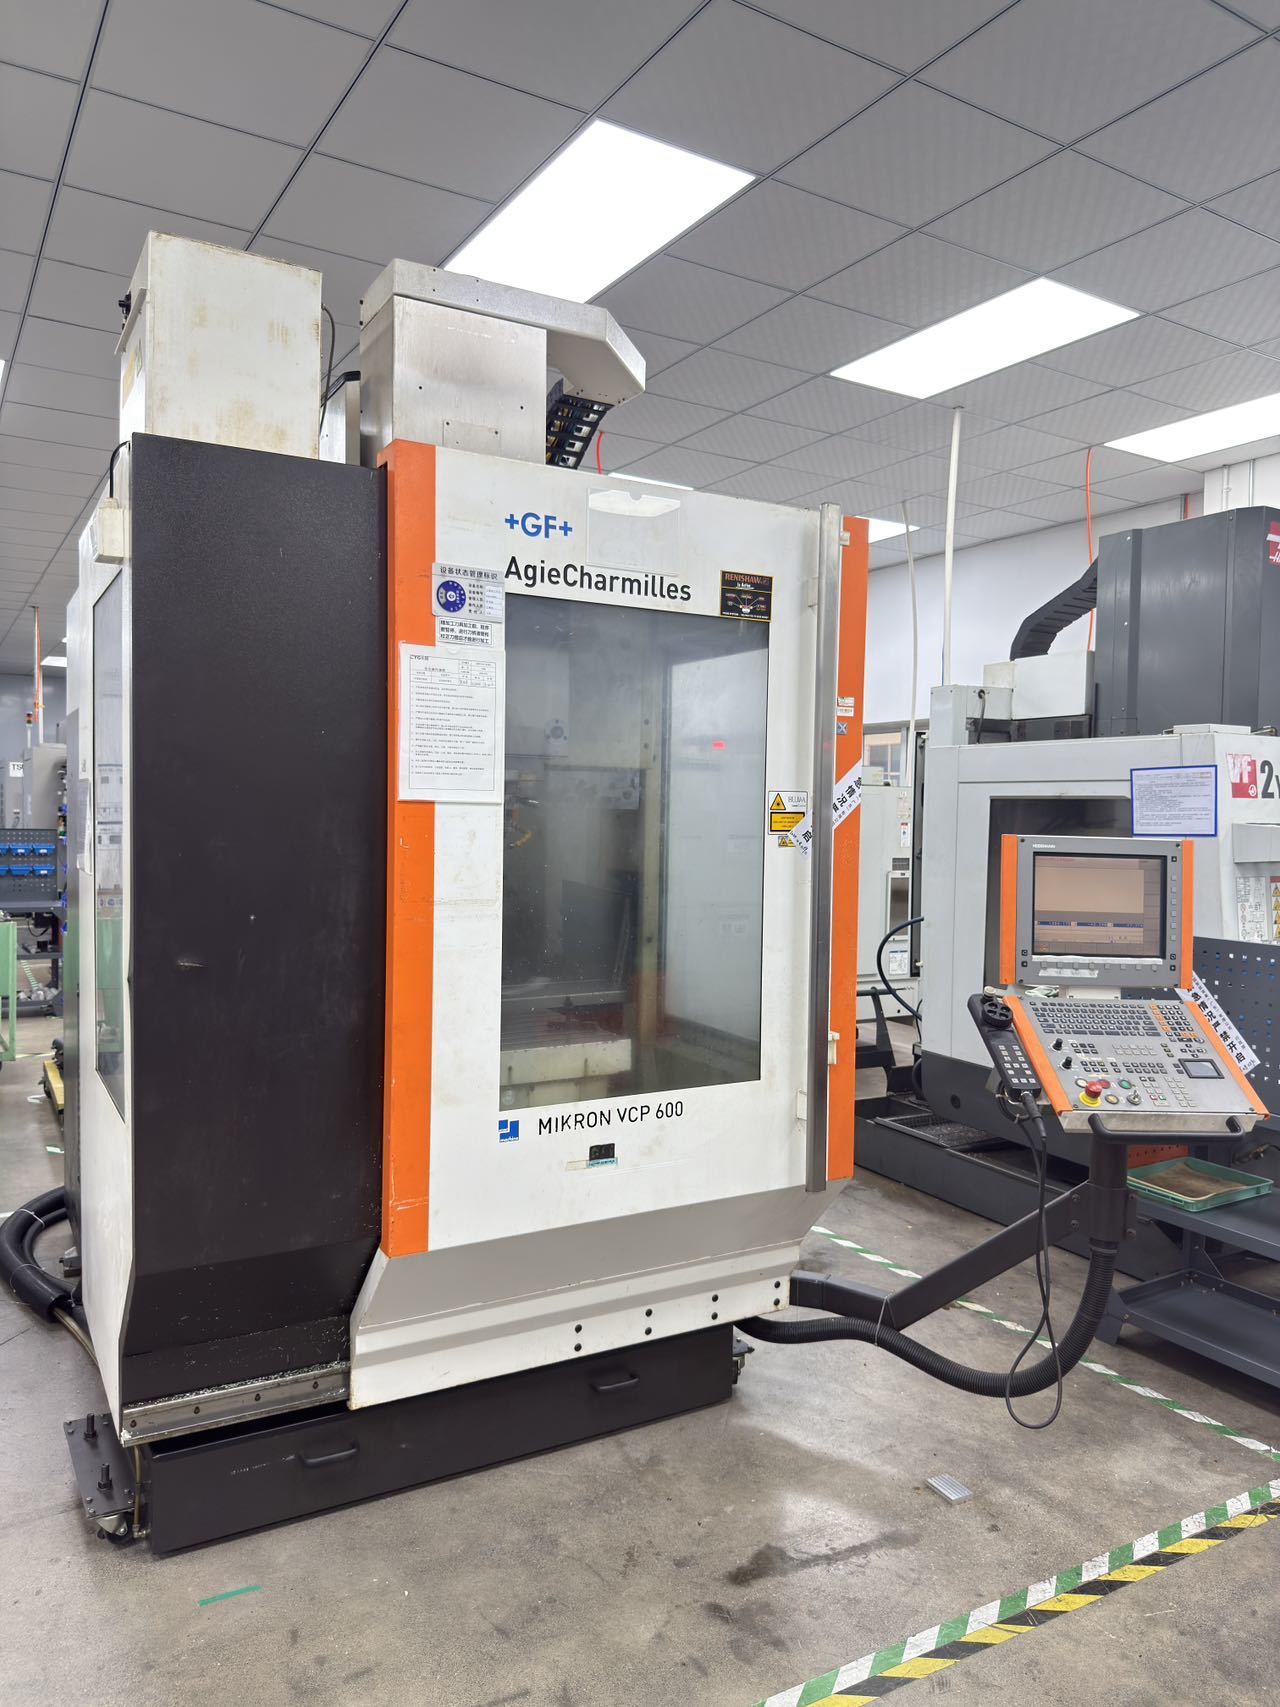
Questo articolo è stato revisionato dal Team di Ispezione Apparecchiature Senior di UsedUltra. L'ingegnere capo delle ispezioni Chris (12 anni di esperienza nella valutazione di apparecchiature industriali usate, oltre 1.500 macchine CNC ispezionate, tra cui oltre 200 unità Makino, Mori Seiki, YASDA e Haas e oltre 60 macchine della serie Mikron HSM/Mill). I metodi di gestione termica e metrologia descritti qui provengono dai registri di ispezione archiviati del team.
Mikron usato la vita di precisione dipende dall'abbinamento di un riscaldamento a stadi con la compensazione della deformazione termica. Un riscaldamento graduale di 20–30 minuti prima del primo taglio (mandrino da 3.000 → 12.000 rpm, corsa completa degli assi), più il raffreddamento ad olio a temperatura costante e la messa a punto della compensazione termica iTNC, comprimono la deriva termica dell'asse Z da 8–15 µm/h a meno di 3 µm/h, elevano il tasso di conformità del primo pezzo a oltre il 99% e aumentano l'OEE di 8–13 punti percentuali.
Punti chiave in breve:
- Eseguire un riscaldamento a stadi quotidiano di 25–30 minuti prima del primo taglio e utilizzare il criterio di temperatura (aumento del naso del mandrino <1 °C in 3 min), non un tempo fisso — estendere del 30–50% in inverno.
- La catena termica mandrino–portautensile–utensile–pezzo è al di fuori del circuito chiuso della riga ottica; solo il riscaldamento più la messa a punto TCOMP mantiene la deriva dell'asse Z sotto 3 µm/h.
- Acquistare con la ricevuta, non con la promessa: richiedere un rapporto di posizionamento ISO 230-2 e una curva di ciclo termico di 90 minuti all'accettazione.
- Con tutti e tre in atto, aspettarsi: conformità del primo pezzo ≥99%, aumento del cuscinetto del mandrino <5 °C e OEE +8–13 punti percentuali.
Perché saltare il riscaldamento danneggia la precisione: il vero costo della deriva termica sulle macchine Mikron usate
I responsabili degli acquisti cadono costantemente in tre trappole — e ognuna brucia denaro direttamente:
- La lavorazione a freddo causa scarti di lotto nelle prime due ore del turno. Dopo uno spegnimento notturno, il mandrino, le guide e le viti a ricircolo di sfere si trovano a temperatura ambiente. Tagliando direttamente da freddo, la deriva dell'asse Z raggiunge 8–15 µm/h durante le prime 1–2 ore. Per pezzi con tolleranza di ±0,008 mm, ciò significa che i primi pezzi e i pezzi iniziali del lotto vengono scartati. Con un tasso di produzione di 10.000 pezzi/anno e il 40% della produzione nel turno iniziale, le perdite mensili per scarti ammontano tipicamente a $1.400–$2.800 — e la parte più costosa viene solitamente scoperta all'ispezione finale, non lo scarto stesso: la rilavorazione consuma ore macchina e rischia violazioni delle consegne.
- Portare il mandrino freddo a piena velocità significa "bruciare" la vita del mandrino. I mandrini Mikron HSM funzionano a 30.000–42.000 rpm con un margine di precarico del cuscinetto limitato. Un avvio ad alta velocità a freddo fa aumentare la temperatura del cuscinetto di 12–18 °C, accelerando la perdita di precarico e l'eccentricità radiale. Una revisione del mandrino usato costa $14.000–$28.000 — di fatto azzerando il valore residuo della macchina. Più insidioso: i danni precoci ai cuscinetti (pitting, sfaldamento della pista) non si manifestano immediatamente sulla superficie lavorata; quando compaiono i segni di chatter, il mandrino è già oltre il punto di non ritorno.
- I team di manutenzione gestiscono "olio, acqua, aria" ma ignorano la gestione dello stato termico. Molti equipaggi considerano il riscaldamento tempo sprecato. L'utilizzo sembra alto mentre la produzione effettiva si attesta al 60–70%. I parametri di compensazione termica non vengono mai ritoccati — la tabella di compensazione TNC è ancora quella predefinita di fabbrica. Questo è il divario nascosto più comune tra un Mikron usato e la "precisione di una macchina nuova". L'equivoco più pericoloso: "gli assi sono completamente in circuito chiuso con righe ottiche, quindi la crescita termica è già compensata." Questa ipotesi è sbagliata — la fisica è nella prossima sezione.
Mikron Machining Prestazioni termiche: confronto HSM vs Mill vs VCE
Regimi operativi a confronto: avvio a freddo, riscaldamento e riscaldamento + compensazione
| Regime operativo | Tempo di pre-produzione | Deriva termica asse Z (µm/h) | Tasso di conformità del primo pezzo | Aumento temp. cuscinetto mandrino (°C) | OEE relativo |
|---|---|---|---|---|---|
| Taglio diretto a freddo | 0 min | 8–15 | 82–90% | 12–18 | Base |
| Riscaldamento a stadi standard (20–30 min) | 20–30 min | 3–6 | 95–98% | 6–9 | +5~8 pp |
| Riscaldamento + compensazione termica + raffreddamento ad olio a temp. costante | 20–30 min | <3 | ≥99% | <5 | +8~13 pp |
Gli intervalli sono misurati su 12 unità Mikron usate (HSM 400/500U, Mill P 500/800, serie VCE) nei registri di ispezione UsedUltra. I valori effettivi dipendono dall'età della macchina e dalle condizioni delle guide; fare riferimento al rapporto di accettazione della macchina. I set di dati completi sono archiviati e disponibili per la revisione su richiesta.
Specifiche modelli Mikron a confronto: HSM 500U, Mill P 800 U, VCE 1000
| Parametro | Mikron HSM 500U (5 assi alta velocità) | Mikron Mill P 800 U (5 assi) | Mikron VCE 1000 |
|---|---|---|---|
| Corsa X/Y/Z (mm) | 550 / 450 / 400 | 800 / 800 / 550 | 1.020 / 550 / 520 |
| Velocità max mandrino (rpm) | 36.000 (HSK-E40) | 20.000 (HSK-A63) | 12.000–16.000 (BT40) |
| Potenza mandrino (kW) | 14–25 (dipende dalla generazione) | 36 (coppia nominale 120 N·m) | 11–15 |
| Avanzamento rapido (m/min) | 40–60 (dipende dalla generazione) | 45 (opzione dinamica 61) | 24–40 (dipende dal modello) |
| Precisione di posizionamento (µm) | ±3 | ±5 | ±8 |
| Ripetibilità (µm) | ±1 | ±2 | ±3 |
| Risoluzione riga ottica (µm) | 0,05 | 0,05 | 0,1 |
| Controllo | iTNC 530 / TNC 640 | TNC 640 | iTNC 530 (TNC 640 su Pro) |
| Applicazioni tipiche | Stampi di precisione, giranti, finitura ad alta velocità a parete sottile | Lavorazione a 5 assi di carter, taglio di strutture pesanti | Sgrossatura e finitura generale di scatole/strutture |
Valori tipici pubblicati per ciascuna serie; confermare sempre con la targhetta della singola macchina e il rapporto di accettazione. Note: ① HSM 500U e il successivo HSM 500 differiscono per generazione — la velocità del mandrino rimane 36.000 rpm, mentre la potenza (14 → 25 kW continui) e l'avanzamento rapido (40 → 60 m/min) sono aumentati; la tabella mostra l'intervallo combinato. ② VCE 1000 vs VCE 1000 Pro/Pro-X differiscono sostanzialmente in corsa e mandrino (Pro: Y=560 mm, Z=600 mm, mandrino 16.000 rpm); la tabella mostra i valori tipici del modello base. Punto dati ufficiale chiave: GF pubblica "precisione termica a ciclo di 24 ore ±4 µm" per la Mill P 800 U a 5 assi — anche una macchina nuova di zecca, calibrata in fabbrica, mantiene la sua precisione solo all'equilibrio termico. Questa è la conferma dello stesso OEM del perché la gestione dello stato termico sia così importante su un Mikron usato.
Implicazione per la selezione: la famiglia HSM ha la massima velocità del mandrino, il margine di precarico più piccolo e la più forte dipendenza dal riscaldamento — un HSM usato perde precisione più rapidamente senza gestione termica. La famiglia VCE è un design a velocità inferiore, orientato alla rigidità, meno sensibile termicamente, ma la sua precisione di posizionamento è di un ordine di grandezza più grossolana. Selezionare il modello in base al grado di precisione del pezzo, non al prezzo.
La fisica della deriva termica: una formula che spiega la perdita di precisione
La crescita termica segue l'espansione lineare:
ΔL = α × L × ΔT
α è il coefficiente di espansione lineare del materiale: acciaio per cuscinetti GCr15 (viti a ricircolo di sfere) ≈ 12,5 × 10⁻⁶/°C, ghisa (banco) ≈ 11 × 10⁻⁶/°C, alluminio (cassa del mandrino) ≈ 23 × 10⁻⁶/°C.
Esempio A — crescita della vite a ricircolo di sfere: una vite a ricircolo di sfere dell'asse Z di una Mikron Mill P 800 U con lunghezza effettiva L = 600 mm e un aumento di temperatura in esercizio ΔT = 5 °C:
ΔL = 12,5 × 10⁻⁶ × 600 × 5 ≈ 37,5 µm
Esempio B — crescita della catena mandrino-utensile (quella critica): la catena termica effettiva della cassa del mandrino (alluminio) + portautensile + utensile è di circa 300 mm. Dopo 30 minuti ad alta velocità l'aumento è ΔT = 10 °C; con un α effettivo di 15 × 10⁻⁶/°C:
ΔL = 15 × 10⁻⁶ × 300 × 10 ≈ 45 µm
Sfatare il più grande equivoco: sì, gli assi Mikron sono completamente in circuito chiuso con righe ottiche Heidenhain — ma il circuito chiuso compensa solo l'errore relativo tra la vite a ricircolo di sfere e la riga. La "catena termica" mandrino–portautensile–utensile–pezzo nell'Esempio B è al di fuori del circuito: il calore da attrito dei cuscinetti fa crescere assialmente la cassa del mandrino e il portautensile, e quell'errore si ripercuote direttamente sulla superficie lavorata dove la riga non può mai "vederlo". Questa è la ragione fisica per cui le macchine ad alta velocità sono molto più vulnerabili agli avvii a freddo rispetto a quelle a bassa velocità: maggiore è la velocità del mandrino, maggiore è il calore da attrito dei cuscinetti, e più grande è questo errore a circuito aperto prima della stabilizzazione. Su una macchina usata con precarico dei cuscinetti usurato, il calore da attrito è ancora maggiore — il problema si aggrava.
La procedura standard di riscaldamento di 25–30 minuti (SOP)
Riscaldamento standard raccomandato di 25–30 minuti, memorizzato come blocco MDI o sottoprogramma per l'esecuzione con un tasto (regolare i passi di velocità in base al modello nella tabella di confronto sopra):
- Mandrino a 3.000 rpm per 5 min — stabilire il film d'olio e il precarico dei cuscinetti;
- Salire a 6.000 rpm per 5 min — attraversare la banda di risonanza a bassa velocità;
- Salire a 12.000 rpm per 10 min — coprire l'intervallo di velocità di produzione comune;
- Salire alla velocità di lavorazione target per 10 min, mentre X/Y/Z eseguono 3 volte ciascuno la corsa completa in rapido al 50% e gli assi rotativi A/C oscillano, portando guide e viti a ricircolo di sfere insieme alla temperatura di esercizio.
Criterio oggettivo per "abbastanza caldo": quando la lettura della temperatura del naso del mandrino cambia meno di 1 °C in 3 minuti consecutivi, si è raggiunto l'equilibrio termico. Utilizzare il criterio di temperatura invece di un criterio puramente temporale — si adatta alle differenze inverno/estate (il riscaldamento invernale spesso richiede il 30–50% in più di tempo).
Come regolare la compensazione termica sui controlli iTNC 530 / TNC 640
Le macchine delle serie HSM/Mill sono dotate di serie di righe ottiche Heidenhain (risoluzione 0,05 µm; 0,1 µm sulla serie VCE) e sensori di temperatura multipunto. Il controllo TNC (iTNC 530 / TNC 640) implementa la compensazione termica combinando i segnali di posizione assoluta delle righe con i campioni di temperatura al naso del mandrino, ai dadi delle viti a ricircolo di sfere e ai punti critici del banco, adattando un modello di deriva termica e correggendo le coordinate comandate a livello di interpolatore in tempo reale.
Elementi essenziali di regolazione per una macchina usata (NON riutilizzare i valori predefiniti di fabbrica):
- Far funzionare la macchina a vuoto per 60–90 minuti, registrando le curve di aumento di temperatura in ogni punto di rilevamento e il corrispondente errore di posizione dell'asse Z;
- Campionare in modo sincrono con un interferometro laser (Renishaw XL-80 o equivalente) per costruire la mappatura temperatura-errore;
- Ricostruire la tabella di compensazione punto per punto nei parametri di compensazione TNC (tabella Temperature Compensation / Thermal Compensation nel menu MOD);
- Verificare a vuoto: la deriva termica residua deve rimanere <3 µm/h; in caso contrario, regolare il segno e il guadagno del coefficiente di compensazione — prestare attenzione a distinguere la direzione di crescita termica positiva vs negativa.
Base metrologica: posizionamento e ripetibilità secondo ISO 230-2; valutazione degli effetti termici secondo ISO 230-3; le macchine tedesche possono anche essere valutate secondo VDI 3441. Indicare lo standard nel rapporto di accettazione — altrimenti i numeri non sono confrontabili.
Raffreddamento ad olio e idraulica: la precondizione fisica per una precisione stabile
Mantenere l'unità di raffreddamento ad olio del mandrino a ±1 °C; uno scarto di temperatura dell'olio di raffreddamento superiore a 2 °C disturba direttamente il precarico dei cuscinetti e la punta dell'utensile sull'asse Z. Mantenere l'olio idraulico a 45±3 °C e regolare la valvola di raffreddamento per il cambio stagionale. Questa è la precondizione fisica perché "riscaldamento + compensazione" mantengano effettivamente la deriva sotto 3 µm. Considerare un registratore di temperatura indipendente sulla linea di ritorno del raffreddamento ad olio per costruire una tendenza di 30 giorni per la diagnostica.
Il protocollo di accettazione UsedUltra: verificare la stabilità termica prima dell'acquisto
Per ogni Mikron usato consegnato, il team di ispezione archivia i seguenti registri; gli acquirenti possono richiedere i rapporti corrispondenti:
| Voce di ispezione | Metodo / strumento | Criterio di accettazione |
|---|---|---|
| Posizionamento e ripetibilità degli assi | Interferometro laser (Renishaw XL-80), secondo ISO 230-2 | Degrado rispetto al valore di fabbrica ≤20% |
| Circolarità su 3 piani / gioco | Ballbar (Renishaw QC20-W) | Ricostruire la compensazione se la circolarità supera i limiti |
| Ciclo termico a vuoto di 90 min | Aumento temp. naso mandrino + curva di deriva Z | La deriva termica converge <5 µm |
| Severità delle vibrazioni del mandrino | Analizzatore di vibrazioni, rif. ISO 10816-1/-3 | RMS <1,8 mm/s, nessun picco oltre 1× |
| Stabilizzazione temp. mandrino | 30 min a velocità nominale, a vuoto | Aumento temp. cuscinetto <15 °C e recuperabile |
| Condizioni cono / tirante | Test visivo + forza del tirante | Nessun pitting o rigatura sul cono ISO |
Programma di manutenzione di precisione: giornaliero, settimanale, mensile, trimestrale, annuale
| Frequenza | Voce | Indicatore chiave / azione |
|---|---|---|
| Ogni turno | Pulizia cono mandrino, controllo tirante portautensile | Cono ISO privo di rigature; tirante non usurato |
| Giornaliero | Riscaldamento a stadi; livelli olio-refrigerante e fluido idraulico | Scarto raffreddamento olio <2 °C |
| Settimanale | Lubrificazione guide; pulizia filtri | Pressione lubrificante OK |
| Mensile | Controllo rapido vibrazioni mandrino; temp. olio idraulico | RMS <1,8 mm/s; olio 45±3 °C |
| Trimestrale | Circolarità ballbar + ricalibrazione posizionamento laser | Ricostruire compensazione se degrado >20% |
| Annuale | Analisi tendenza aumento temp. mandrino; audit completo precisione | Programmare revisione se aumento temp. non recuperabile >15 °C |
Caso di studio: Mikron HSM 500U usato — Cpk 1,62 e OEE 76% in 12 mesi
Contesto e collo di bottiglia: un'azienda di stampi di precisione a Suzhou ha acquistato una Mikron HSM 500U usata (5 assi, mandrino 36.000 rpm). Aveva lavorato direttamente da un avvio a freddo notturno; i pezzi del turno iniziale fallivano frequentemente la tolleranza dimensionale Z nelle prime due ore (tolleranza profilo ±0,008 mm, il cliente richiedeva Cpk ≥ 1,33), con scarti mensili intorno a $2.500. All'ottavo mese il mandrino ha dato un avviso precoce di usura dei cuscinetti con RMS delle vibrazioni salito a 2,3 mm/s.
Compito di lavorazione tipico (per verifica quantificata): acciaio per stampi temprato 45 HRC, fresa a candela sferica in metallo duro Ø6 mm, S = 12.000 rpm, F = 2.000 mm/min, ap = 0,2 mm, ae = 0,15 mm, finitura di cavità.
Soluzione fornita: gli ingegneri UsedUltra hanno allestito in loco il sistema completo di gestione dello stato termico — una SOP di riscaldamento a stadi, la rimessa a punto della compensazione termica iTNC, la calibrazione della temperatura dell'unità di raffreddamento ad olio del mandrino e ricontrolli ballbar trimestrali — e hanno bloccato il programma di riscaldamento nella routine di avvio della macchina.
Risultati quantificati dopo 12 mesi:
- Deriva termica dell'asse Z stabilizzata sotto 3 µm/h (10–13 µm/h prima della messa a punto);
- Tasso di conformità del primo pezzo salito dall'88% al 99,2%;
- Finitura di cavità Cpk migliorato da 1,02 a 1,62 (superando il requisito del cliente ≥1,33);
- Aumento di temperatura dei cuscinetti del mandrino sceso da 14 °C a 5 °C; RMS delle vibrazioni stabilizzato a 1,2 mm/s; nessun allarme cuscinetti per tutto l'anno;
- Perdita annuale per scarti scesa da $30.000 a $4.400 (−85%);
- OEE salito dal 63% al 76% (+13 pp); a ~8.500 ore disponibili/anno (tre turni), produzione effettiva guadagnata ~1.100 ore.
Fonte dei dati: i registri di accettazione di 12 mesi e le ispezioni di follow-up trimestrali dell'unità, archiviati presso UsedUltra e disponibili per la verifica sotto NDA.
Formula del ROI che un responsabile acquisti può eseguire da solo:
Beneficio annuale ≈ riduzione del tasso di scarto del primo pezzo × produzione annuale × costo totale unitario + costo di revisione del mandrino evitato + (guadagno OEE in pp × ore disponibili × valore di produzione orario)
Inserendo questo caso: circa $25.500 di riduzione scarti + $16.700 di revisione mandrino rinviata di almeno 1 anno + 1.100 ore di produzione guadagnate — il ritorno del primo anno del sistema di gestione dello stato termico supera $40.000, contro un investimento di solo tempo macchina per il riscaldamento e un servizio di messa a punto della compensazione.
Gestione termica della lavorazione Mikron usata: FAQ
Quanto tempo devo riscaldare un centro di lavoro Mikron usato ogni giorno?
Riscaldare ogni giorno prima del primo taglio — non saltarlo su una macchina usata. Lo standard è 25–30 minuti:
- Il mandrino sale 3.000 → 6.000 → 12.000 → velocità target in quattro passi, 5–10 min ciascuno;
- Gli assi eseguono simultaneamente la corsa completa in rapido al 50% con oscillazione degli assi rotativi;
- Il riscaldamento completo è obbligatorio dopo spegnimenti superiori a 8 ore (notturni, fine settimana); dopo <2 ore di inattività, 10 minuti sono sufficienti;
- Terminare con il criterio di temperatura: temperatura del naso del mandrino che sale <1 °C in 3 minuti consecutivi significa "caldo". Estendere del 30–50% in inverno.
Come si attiva e regola la compensazione termica (TCOMP) su una Mikron?
Regolare in quattro passi (secondo la valutazione degli effetti termici ISO 230-3):
- Funzionare a vuoto per 60–90 minuti, registrando le curve di aumento di temperatura al naso del mandrino, ai dadi delle viti a ricircolo di sfere e al banco;
- Registrare l'errore di posizione dell'asse Z in funzione della temperatura in modo sincrono con un interferometro laser (Renishaw XL-80);
- Ricostruire la tabella punto per punto nei parametri di compensazione TNC (Temperature Compensation / Thermal Compensation nel menu MOD);
- Verificare a vuoto: la deriva termica residua deve essere <3 µm/h; in caso contrario, regolare il segno e il guadagno del coefficiente.
Nota: la tabella è legata alla specifica macchina e configurazione di utensili; ritarare dopo qualsiasi sostituzione di riga ottica o revisione importante.
Quali sono i segnali di avvertimento che un mandrino Mikron usato necessita di riparazione?
Per i modelli ad alta velocità (famiglia HSM), revisionare il mandrino se si verifica una delle condizioni seguenti (valutazione delle vibrazioni rif. ISO 10816-1/-3):
- Aumento di temperatura dei cuscinetti >15 °C a velocità nominale e che non si recupera;
- Velocità di vibrazione del mandrino RMS >1,8 mm/s, o picchi distinti oltre 1× (armoniche/bande laterali);
- Segni di chatter periodici sulla superficie, o circolarità ballbar degradata >30% rispetto alla base.
Eseguire un controllo rapido mensile delle vibrazioni e registrare la tendenza — la tendenza conta più di qualsiasi singola lettura: tre mesi consecutivi di RMS in aumento sono un avvertimento precoce.
Con quale frequenza deve essere ricalibrata una Mikron usata con un interferometro laser?
Eseguire su un doppio binario "trimestrale + attivato da eventi":
- Trimestrale: posizionamento e ripetibilità a 3 assi (interferometro laser, ISO 230-2); circolarità X/Y, Y/Z, Z/X (ballbar QC20-W);
- Attivato da eventi: ricontrollare immediatamente dopo sostituzione del mandrino, riparazione della vite a ricircolo di sfere o sostituzione della riga ottica;
- Criteri: ricostruire il gioco e la compensazione del passo se il posizionamento degrada >20% rispetto al valore di accettazione; se >50%, valutare la sostituzione di guide/viti a ricircolo di sfere — un'ulteriore compensazione "di sostegno vitale" non è più economica.
Mikron usata vs Hermle vs DMG: quale ha costi di manutenzione inferiori?
La logica di gestione termica è simile tra le tre; le differenze sono nella profondità di compensazione e nel costo dei ricambi:
- Mikron con controllo Heidenhain modella la compensazione termica in dettaglio con ampio margine di regolazione, ma le righe ottiche e i ricambi del mandrino hanno lunghi tempi di consegna e costi più elevati;
- Hermle ha un design maturo del controllo termico e bassa frequenza di manutenzione ordinaria, ma i ricambi dedicati del sistema di attrezzaggio idraulico sono costosi;
- DMG (es. famiglia DMU) ha una vasta base installata, facile approvvigionamento di ricambi generici e risposta rapida del servizio, ma la precisione rotativa a 5 assi degrada e dipende maggiormente dalla calibrazione programmata.
Decisione di budget: se si valorizza la vita di precisione a lungo termine e lotti stabili, la messa a punto della compensazione Mikron ripaga di più; se si valorizza la velocità di risposta del servizio, una DMG con alta base installata è più sicura.